Привод торцовочного станка
расстояние между осями канавок: е = 19 мм,
расстояние между осью крайней канавки и торцом шкива: f = 12,5 мм,
другие параметры: b = 4,2 мм, h = 10,8 мм, b1 =17 мм, α = 34°.
Внешний диаметр шкива находим по формуле:
 ,
мм
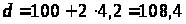 мм
Диаметр впадин шкива равен:
 ,
мм
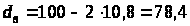 мм
Длину ступицы находим по формуле:
 ,
мм
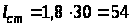 мм
Ширину шкива определяем по формуле:
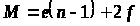 ,
мм,
где п – число канавок, п =2.
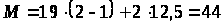 мм
Эскиз шкива представлен на рис. 2.2.
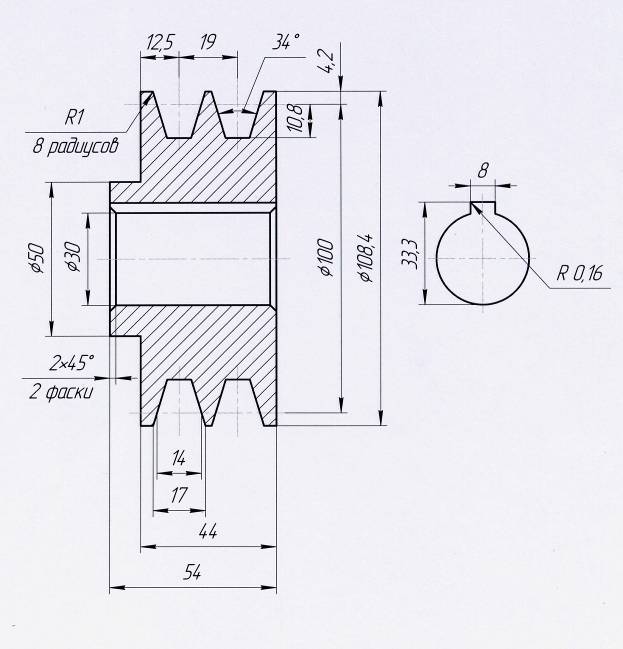
Рис. 2.2 – Шкив ведомый
2.2.4 Ориентировочный расчет и конструирование пильного вала
Целью ориентировочного вала является определение минимально возможного диаметра вала. При этом учитывается только крутящий момент, а влияние изгибающего момента компенсируется понижением допускаемых напряжений при кручении.
Минимальный диаметр находим по формуле:
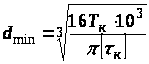 ,
мм,
где Тк – крутящий момент на пильном валу, Н·м;
 – допускаемое
напряжение
при кручении
(15…25) МПа, принимаем=15
МПа.
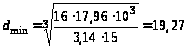 мм
В соответствии с рядом линейных размеров принимаем dmin = 20 мм.
Диаметр вала находим по формуле:
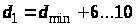 ,
мм
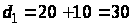 мм
Принимаем ступенчатую конструкцию вала. Диаметры ступеней под подшипники находим по формуле:
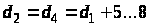 ,
мм
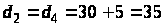 мм
Значение d2, d4 должно быть кратно пяти.
Диаметр третьей ступени вала находим по формуле:
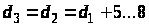 ,
мм
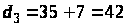 мм
Диаметр пятой ступени равен:
d5 =32 мм.
Диаметр шестой ступени равен:
d6 = 30 мм.
Эскиз пильного вала представлен на рис. 2.3.
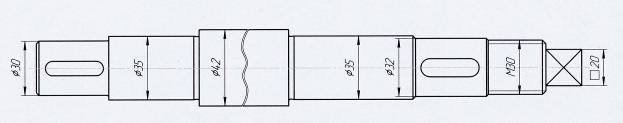
Рис. 2.3 – Пильный вал
2.2.5 Эскизная компоновка узла пильного вала
Конструктивно выбираем шариковые радиальные однорядные подшипники 207 ГОСТ 1284.1–80.
Характеристики подшипника:
d=35 mm; D=72 мм; В=17 мм; г=2 мм; С=25,5 кН; Со=13,9 кН.
Длину шпонки выбирают из стандартного ряда так, чтобы она была несколько меньше длины ступицы (на 5–10 мм).
Проверка шпонок на смятие узких граней должна удовлетворять условию:
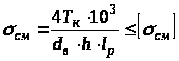 ,
МПа, (2.9)
где de – диаметр вала, мм;
h – высота шпонки, мм;
lр – расчетная длина шпонки, мм;
 – допускаемое
напряжение
при смятии,
=
20…30 МПа.
По формуле (2.9) расчетная длина шпонки равна:
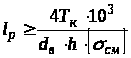 ,
мм
Для d1=30 мм по ГОСТ 8789–78 выбираем параметры шпонки: b=8 мм,
h=7 мм, t=4 мм, t1=3,3 мм.
Тогда 1р равна:
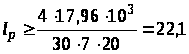 мм
Длину шпонки находим по формуле:
 ,
мм
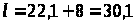 мм
Принимаем из стандартного ряда l = 32 мм. Принимаем шпонки для шкива – 8x7x32, для пилы – 10x8x30.
Эскиз шпоночного соединения представлен на рис. 2.4.
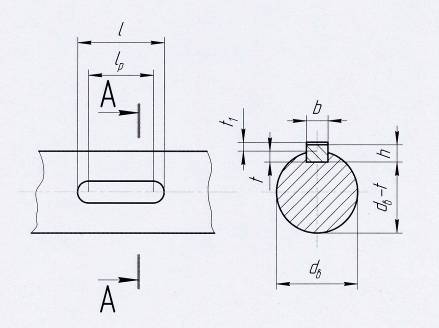
Рис. 2.4 – Шпоночное соединение
Эскизная компоновка пильного вала представлена на рис. 2.5.
2.2.6 Уточненный расчет пильного вала
Уточненный расчет вала проводится как проверочный с целью определения коэффициента запаса усталостной прочности вала в опасном сечении.
Из предыдущих расчетов имеем величину сил, действующих на вал, и размеры вала. Рассчитаем реакции опор и построим эпюры изгибающих и крутящих моментов. В расчете используем справочные данные [5].
Расчетная схема пильного вала представлена на рис. 2.6.
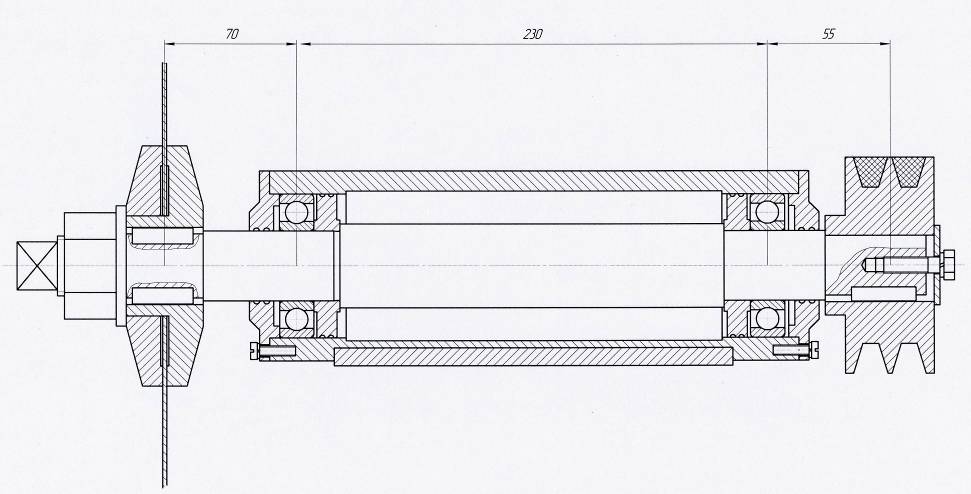
Рис. 2.5 – Компоновка пильного вала
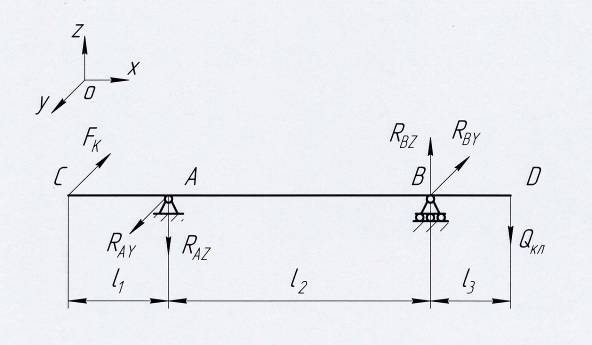
Рис. 2.6. Расчетная схема пильного вала
Определим силы и моменты, действующие на пильный вал. Усилие, действующее на вал от силы резания, находим по формуле:
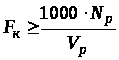 ,
Н,
где Np – мощность резания с учетом перегрузки двигателя, кН;
Vp – скорость резания, м/с.
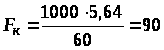 Н
Усилие от клиноременной передачи по формуле (2.8) равно:
Qкл =781,38 Н
Длины участков находим из компоновки (см. рис. 2.5.):
l1= 70 мм, l2 = 230 мм, l3 = 55 мм
Определим реакции опор в горизонтальной плоскости XOY:
∑МВ = 0 (сумма моментов относительно точки В равна 0)
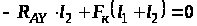
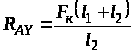 ,
Н
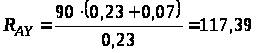 Н
∑MA = 0: (сумма моментов относительно точки А равна 0)
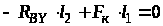
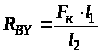 ,
Н
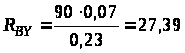 Н
Проверка: ∑Y = 0: (сумма проекций сил на ось Y равна 0)
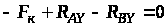
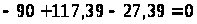
0=0
Проверка выполнена.
Определим реакции опор в вертикальной плоскости XOZ = 0:
∑МВ = 0 (сумма моментов относительно точки В равна 0)
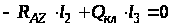
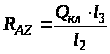 ,
Н
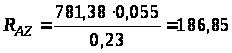 Н
∑МА = 0: (сумма моментов относительно точки А равна 0)
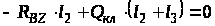
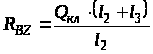 ,
Н
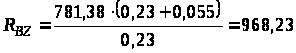 Н
Проверка: ∑Z = 0: (сумма проекций сил на ось Z равна 0)
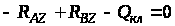
– 186,85 + 968,23 – 781,38 = 0,
0 = 0.
Проверка выполнена.
Определим изгибающие моменты (горизонтальная плоскость XOY):
точка С: МCY =0,
точка А: М AY = FK·l1 = 90 · 0,07 = 6,3 Н,
точка В: MBY =0,
точка D: МDY = 0.
Определим изгибающие моменты (вертикальная плоскость XOZ):
точка С: MCZ=0,
точка A: MAZ = 0,
точка В: MBZ = – Qкл · l3 = -781,38 · 0,055 = – 42,98 Н,
точка D: MDZ =0.
Эпюры изгибающих моментов представлены на рис. 2.7.
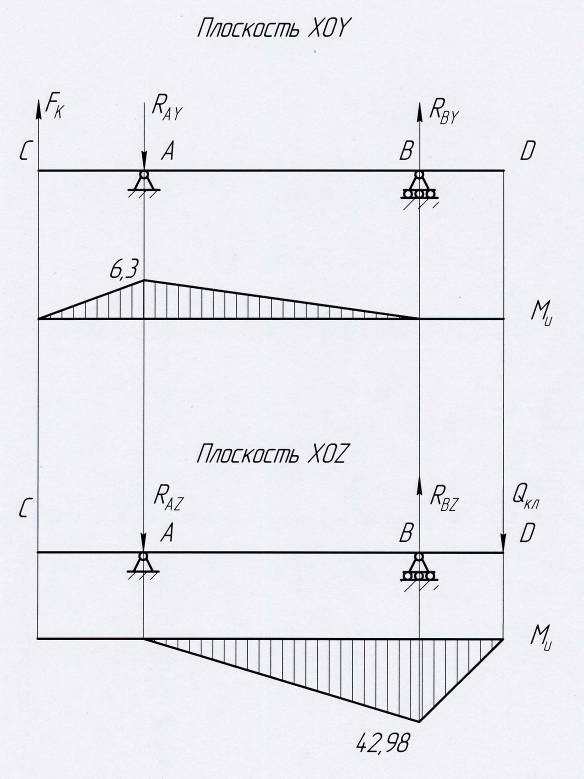
Рис. 2.7 – Эпюры изгибающих моментов
Определяем результирующие реакции опор:
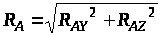 ,
Н
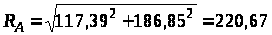 Н
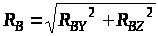 ,
Н
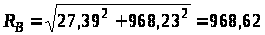 Н
Определяем результирующие изгибающие моменты:
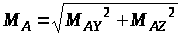 ,
Н·м
 Н·м
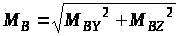 ,
Н·м
 Н·м
Опасным является сечение в точке В.
При одновременном действии напряжений изгиба и кручения коэффициент запаса усталостной прочности определяем по формуле:
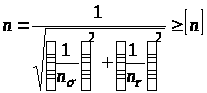 ,
(2.10)
где nσ, nτ – коэффициенты запаса по изгибу и кручению;
[n] – допустимый коэффициент запаса усталостной прочности, [n]= 1,5…2,5.
Так как вал не работает на кручение, то расчет ведем только по напряжениям изгиба.
Коэффициент запаса усталостной прочности по изгибу определяем по формуле:
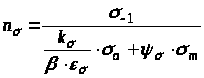 ,
(2.11)
где  – предел выносливости
стали при изгибе;
=410
МПа;
 -
эффективный
коэффициент
концентрации
напряжений
при изгибе,
=1;
β – коэффициент влияния на предел усталости состояния поверхности вала, β = 1,6;
 – масштабный
фактор для
нормальных
напряжений,
= 0,83;
 – переменная
составляющая
цикла напряжений;
 -
коэффициент,
отражающий
влияние постоянной
составляющей
цикла напряжений
на величину
предела выносливости,
=
0,1;
 –
постоянное
напряжение
цикла,
= 0.
Переменная составляющая цикла напряжений равна:
 , (2.12)
где Ми – изгибающий момент в опасном сечении, Н·м;
Wu – момент сопротивления изгибу, мм.
Для опасного сечения:
 ,
мм3
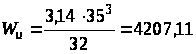 мм3
Переменная составляющая цикла напряжений по формуле (2.12) равна:
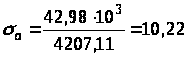 МПа
Коэффициент запаса усталостной прочности по изгибу определяем по формуле (2.11):
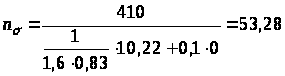
Определяем коэффициент запаса прочности вала по формуле (2.10):
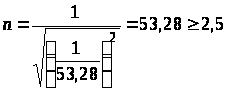
Условие усталостной прочности соблюдается, т.е. вал обладает запасом прочности при усталостном разрушении.
2.2.7 Расчет подшипников на долговечность
Подшипник опоры В более нагружен, чем А, поэтому дальнейший расчет проводим для подшипника опоры В. В расчете используем справочные данные [7].
Эквивалентную динамическую нагрузку для радиальных подшипников определяем по формуле:
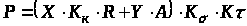 ,
Н,
где X, Y – коэффициенты радиальной и осевой нагрузок, X = 1, Y = 0;
Кк – коэффициент вращения, Кк = 1 при вращении внутреннего кольца подшипника;
R – радиальная нагрузка, R = 968,62 Н (см. п. 2.2.6.);
А – осевая нагрузка, А=0;
Kσ – коэффициент безопасности, Kσ = 1,4;
Кτ – температурный коэффициент, Кτ = 1.
Тогда эквивалентную динамическую нагрузку определим как:
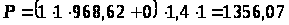 Н
Рассчитаем требуемую долговечность подшипников по формуле:
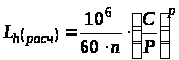 ,
ч,
где С – каталожное значение грузоподъемности, С = 25500 Н;
п – число оборотов вала, п = 3000 мин-1;
р – показатель степени наклонного участка кривой выносливости, Р = 3 для шарикоподшипников.
Расчетный ресурс подшипников будет равен:
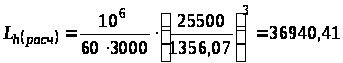 ч
При этом должно выполняться условие:
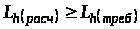
36940,41 і 25000
Условие выполняется, подшипник пригоден. Окончательно выбираем шариковые радиальные однорядные подшипники 207 ГОСТ 1284.1–80.
3. Технологическая часть
3.1 Разработка технологического процесса изготовления пильного вала
3.1.1 Характеристика детали
Валы относятся к деталям типа тел вращения. Они широко применяются в машиностроении и служат для передачи крутящего момента в приводах, редукторах, коробках передач, двигателях и других механизмах.
Валы изготавливают из проката – сортового или специального. Ступенчатые валы с большими перепадами диаметров изготавливают из поковок и штамповок.
Деталь, для которой разрабатывается технологический процесс – пильный вал торцовочного станка модели Т1. Он используется в приводе главного движения и служит для передачи крутящего момента от клиноременной передачи к дисковой пиле. Вал устанавливается в специальном корпусе, крепящемся к раме станка, и вращается на двух радиальных однорядных шарикоподшиниках.
Пильный вал является многоступенчатым (ступень 030 мм, две ступени 035 мм, ступень 042 мм, ступень 032 мм), имеет наружную резьбу М30 и 3 шпоночные канавки (одна для крепления ведомого шкива, две для крепления дисковой пилы), также имеется квадрат для крепления дисковой пилы.
Материал, из которого изготовлен вал – сталь 40Х (легированная хромистая) – очень распространенный и не содержит дефицитных и дорогостоящих добавок, поэтому считается недорогим. Сталь имеет высокий предел текучести и выносливости, достаточный запас вязкости, хорошие механические свойства (особенно, сопротивление хрупкому разрушению).
Химический состав и механические свойства стали приведены в табл. 3.1. и табл. 3.2.
Таблица 3.1. Химический состав стали 40Х, %
|
С |
Si |
Мn |
не более |
Ni |
Сr |
|
| S | Р | |||||
| 0,37–0,4 | 0,17–0,37 | 0,5–0,8 | 0,045 | 0,045 | 0,3 | 1,5 |
Таблица 3.2. Механические свойства стали 40Х
| σт, МПа | σb, МПа | d5, % | ψ, % | αн,Дж/см2 | НВ (не более) | |
| не менее | горячекатаной | отожженной | ||||
| 52 | 75 | 15 | 50 | 6 | 285 | 230 |
3.1.2 Анализ технологичности детали
Одним из факторов, существенно влияющим на характер технологических процессов, является технологичность конструкции изделия и соответствующих его деталей.
При конструировании отдельных деталей необходимо достичь удовлетворения не только эксплуатационных требований, но также и требований наиболее рационального и экономичного изготовления изделия. В этом и состоит принцип технологичности конструкции.
Технологическая конструкция изделия должна предусматривать:
– создание деталей наиболее рациональной формы с легкодоступными для обработки поверхностями и достаточной жесткостью с целью уменьшения трудоемкости и себестоимости механической обработки деталей и всего механизма (необходимая жесткость деталей позволяет обрабатывать их на станках с наиболее производительными режимами резания);
– наличие на деталях удобных базирующих поверхностей или возможность создания вспомогательных (технологических) баз в виде бобышек, поясков и т.д.;
– наиболее рациональный способ получения заготовок с размерами и формами, возможно более близкими к готовым деталям, т.е. обеспечивающими наиболее высокий коэффициент использования материалов и наименьшую трудоемкость механической обработки.
Пильный
вал изготавливается
из стали 40Х и
имеет несколько
ступеней с
небольшими
перепадами
диаметров, три
открытые шпоночные
канавки, наружную
и внутреннюю
резьбу, квадрат.
Для обточки
вала возможно
применение
проходных
резцов. Для
токарной обработки
целесообразно
применение
станков с числовым
программным
управлением.
При обработке
вала не требуется
использование
специальных
станков и
приспособлений.
Сложность
представляет
установка
заготовки, так
как вал имеет
большую длину.
Деталь нежесткая
(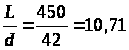 > 2…4) и должна
обрабатываться
в центрах или
с поджатием
задней бабки.
Рабочий чертеж
содержит все
сведения, дающие
полное представление
о детали. На
чертеже указаны
все размеры
с необходимыми
отклонениями
и требуемая
шероховатость
обрабатываемых
поверхностей.
Конфигурация
наружного
контура и внутренних
поверхностей
не вызывает
значительных
трудностей
при обработке
заготовки.
В целом конструкция детали является технологичной.
3.1.3 Выбор заготовки
Метод выполнения заготовок для деталей машин определяется назначением и конструкцией детали, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью изготовления.
Вопрос о целесообразности определенного вида заготовки может быть решен только после расчета технологической себестоимости детали по сравниваемым вариантам. Предпочтение следует отдавать той заготовке, которая обеспечивает меньшую себестоимость детали. Расчет выполнен по методике, изложенной в [8].
Себестоимость заготовок из проката определяем по формуле:
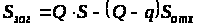 ,
руб.,
где Q – масса заготовки, кг;
S – цена 1 кг материала заготовки, S = 40 руб./кг;
q – масса готовой детали, кг;
Somx – цена 1 кг отходов, Somx = 6,5 руб./кг.
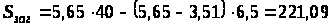 ,
руб.
Себестоимость поковок определяем по формуле:
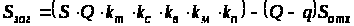 ,
руб.,
где 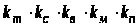 – коэффициенты,
зависящие от
точности, сложности,
массы, марки
материала и
объема производства
заготовок.
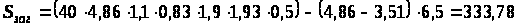 ,
руб.
Исходя из материала, типа производства и программы выпуска в качестве метода получения заготовки применяем сортовой прокат. Этот способ является наиболее экономичным при заданном объеме выпуска деталей.
Массу заготовки принимаем 5,7 кг, массу детали принимаем 3,5 кг.
Коэффициент использования материала определяется по формуле:
 ,
где тд – масса детали, кг;
т3 – масса заготовки, кг.
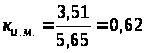
Окончательно в качестве заготовки по ГОСТ 2590–71 принимаем сортовой прокат: 045х454 мм.
3.1.4 Выбор типа производства
Тип производства по ГОСТ 3.1108–88 характеризуется коэффициентом закрепления операций к з.о., который определяется по формуле:
 ,
(3.1)
где О – суммарное число различных операций;
Р – явочное число рабочих, чел.
Производим расчет на примере абразивно-отрезной операции, пользуясь справочными данными [8].
Определяем количество станков по формуле:
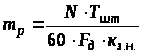 , шт., (3.2)
где N – годовая программа выпуска, N = 5000 шт.;
Тшт – штучное время, мин; на данном этапе проектирования нормирование переходов и операций выполняем, пользуясь приближенными формулами;
Fd – годовой фонд работы оборудования, Fd = 3904 ч.;
кз.н. – нормативный коэффициент загрузки оборудования, кз.н.=, 75…0,85.
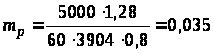 шт.
Округляем количество станков, рассчитанное по формуле (3.2), до целого большего и получаем количество рабочих:
Р = 1 чел.
Определяем фактический коэффициент загрузки оборудования по формуле:

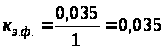
Определяем количество операций, выполняемых на одном рабочем месте по формуле:

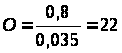
Аналогичный расчет выполняем для всех операций, данные заносим в табл. 3.3.
Таблица 3.3. Данные по технологическому процессу
|
Операция |
Тшт, мин |
mр, шт. |
Р, чел. |
Кэ.ф. |
О |
| Абразивно-отрезная | 1,28 | 0,035 | 1 | 0,035 | 22 |
| Фрезерно-центровальная | 0,83 | 0,022 | 1 | 0,022 | 36 |
| Токарная ЧПУ (черновая) | 3,2 | 0,086 | 1 | 0,086 | 9 |
| Токарная ЧПУ (чистовая) | 6,01 | 0,162 | 1 | 0,162 | 5 |
| Токарная ЧПУ (черновая) | 3,73 | 0,1 | 1 | 0,1 | 8 |
| Токарная ЧПУ (чистовая) | 6,35 | 0,168 | 1 | 0,168 | 5 |
| Шпоночно-фрезерная | 3,21 | 0,087 | 1 | 0,087 | 9 |
| Шпоночно-фрезерная | 7,79 | 0,21 | 1 | 0,21 | 4 |
| Фрезерная | 0,74 | 0,019 | 1 | 0,019 | 42 |
| Сверлильная | 1,29 | 0,035 | 1 | 0,035 | 23 |
| Круглошлифовальная | 2,93 | 0,079 | 1 | 0,079 | 10 |
| Круглошлифовальная | 3,01 | 0,081 | 1 | 0,081 | 10 |
Суммарное число операций равно:
∑О = 22 + 36 + 9 + 5 + 8 + 5 + 9 + 4 + 42 + 23 + 10 + 10 = 183
Явочное число рабочих равно:
∑О = 12 чел.
Коэффициент закрепления операций по формуле (3.1) равен:
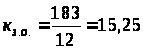
Так как 10 < кз.о. < 20, то производство валов – среднесерийное.
3.1.5 Расчет припусков на механическую обработку
Расчет припуска имеет очень большое значение в процессе обработки детали при разработке технологических операций. Правильное значение припусков на обработку заготовки обеспечивает экономию материала и трудовых ресурсов, качество выпускаемой продукции, снижает себестоимость изделий.
Существует два метода расчета припусков: аналитический (расчетный) и справочный (табличный). Для заданной поверхности детали произведем расчет припусков аналитическим методом, а для остальных размеров припуски назначаем табличным методом.
Приведем пример расчета припуска на размер Ш42-0,25 мм. Все расчеты ведем по рекомендациям [8].
Расчет припусков на обработку Ш42-0,25 мм приведен в табл. 3.4., в которой записан технологический маршрут обработки этого размера и все значения элементов припуска.
Значения Rz и Т, характеризующие качество поверхности заготовки, составляют соответственно 150 и 250 мкм. Далее для каждого технологического перехода записываем соответствующие значения Rz и Т.
Таблица 3.4. Расчет припусков и предельных размеров по технологическим переходам на обработку поверхности Ш42-0,25 мм
|
Технологические переходы обработки размера Ш42-0,25 мм |
Элементы припуска, мкм |
Расчетный припуск 2Zmin, мкм |
Расчетный размер dр, мм | Допуск d, мкм |
Предельный размер, мм |
Предельные значения припусков, мкм | |||||
| Rz | Т | ρ | ε | dmin | dmax |
|
|
||||
| заготовка | 150 | 250 | 742 |
- |
- |
44,3 | 1100 | 44,3 | 45,4 | - | - |
| предварительное точение | 50 | 50 | 37,1 | 2·1142 | 42,02 | 620 | 42,02 | 42,64 | 2280 | 2760 | |
|
окончательное точение |
30 | 30 | - |
- |
2·137,1 | 41,75 | 250 | 41,75 | 42 | 270 | 640 |


Определяем суммарное отклонение по формуле:
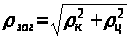 ,
мм, (3.3)
где ρк и ρц – пространственные отклонения, мм.
 ,
мм,
где ∆к – удельная кривизна заготовки;
l – длина заготовки, мм.
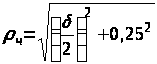 ,
мм,
где d – допуск на заготовку, d = 1,1 мм
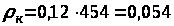 мм
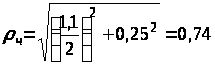 мм
По формуле (3.3) суммарное отклонение определим как:
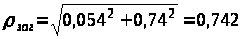 мм
= 742 мкм
Определяем остаточное пространственное отклонение после предварительного точения:
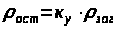 ,
мкм,
где ку – коэффициент уточнения формы, зависящий от типа обработки, ку=0,05.
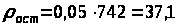 мкм
Погрешность закрепления s заготовки в центрах равна 0.
Минимальные значения