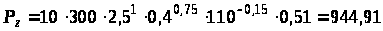Привод торцовочного станка
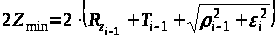 ,
мкм, (3.4)
где Rz – высота микронеровностей, мкм;
Т – глубина дефектного слоя, мкм;
ρ – пространственное отклонение, мкм;
ε – погрешность установки, мкм.
Определяем минимальные значения припусков для всех переходов по формуле (3.4):
– при черновом точении
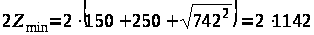 мкм
– при чистовом точении
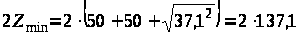 мкм
Расчетный размер рассчитывается, начиная с конечного (чертежного) размера путем последующего прибавления минимального припуска каждого технологического перехода.
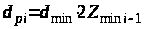 ,
мм (3.5)
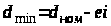 ,
мм,
где dном – номинальный размер (по чертежу), мм;
ei – нижнее отклонение размера, мм.
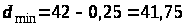 мм
Подставив численные значения в формулу (3.5), получаем:
– после чернового точения
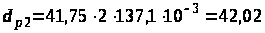 мм
– после чистового точения
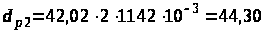 мм
Определяем наименьшие предельные размеры по формуле:
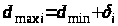 ,
мм,
где di – допуск для i-ro перехода, мм.
Значения допусков для каждого перехода принимаем по таблице [8] в соответствии с квалитетом того или иного вида обработки.
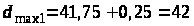 мм
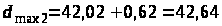 мм
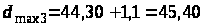 мм
Определяем предельные значения припусков по формулам:
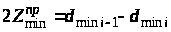 ,
мкм
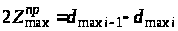 ,
мкм
Предельные значения припусков равны:
– для чернового точения
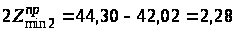 мм
= 2280 мкм
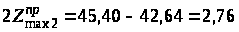 мм
= 2760 мкм
– для чистового точения
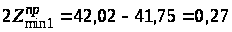 мм
= 270 мкм
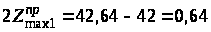 мм
= 640 мкм
На основании данных расчета строим схему графического расположения припусков и допусков по обработке размера Ш42-0,25 мм (рис. 3.1).
Общие припуски Z0min и Z0max определяем, суммируя промежуточные припуски:
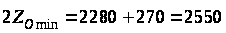 мкм
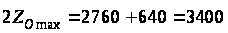 мкм
Общий номинальный припуск равен:
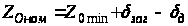 ,
мкм,
где  и
 – припуски
заготовки и
детали соответственно,
мкм.
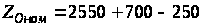 ,
мкм
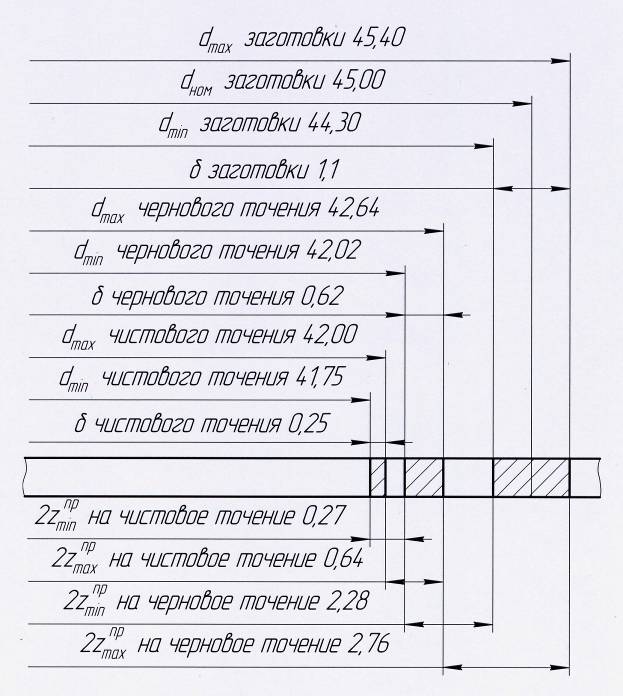
Рис. 3.1 – Схема графического расположения припусков и допусков на обработку размера Ш42-0,25 мм вала
Определяем номинальный диаметр размера:
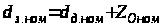 ,
мм,
где  -
номинальный
размер детали,
мм.
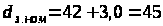 мм
Производим проверку правильности выполненных расчетов:
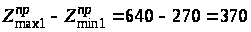 мкм
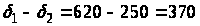 мкм
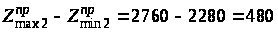 мкм
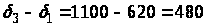 мкм
На остальные обрабатываемые поверхности детали припуски и допуски принимаем по ГОСТ 7505–74 и записываем их значения в табл. 3.5.
Таблица 3.5. Припуски и допуски на обрабатываемые поверхности вала
| Размер | Припуск | Допуск | |
| табличный | расчетный | ||
| Ш42-0,25 мм | - | 2–1,5 | +0,4 -0,7 |
| 450 | 2–2,0 | - | ±0,6 |
3.1.6 Выбор оборудования
Выбор оборудования осуществляется на основании таких данных, как метод обработки, расположение, размеры обрабатываемых поверхностей, габаритных размеров заготовки, количество инструментов в наладке станка, обеспечение заданной производительности, эффективность использования станка по времени, мощности и др. В процессе обработки детали используется несколько видов станков. Краткая характеристика последних приведена ниже. При выборе оборудования используем справочные данные [9].
Для отрезки заготовки применяем абразивно-отрезной станок модели 8А240, техническая характеристика которого приведена в табл. 3.6.
Таблица 3.6. Техническая характеристика станка модели 8А240
|
Наименование параметра |
Значение |
|
Размеры абразивного круга, мм: диаметр высота |
400 3–4 |
|
Наибольшие размеры разрезаемого материала, мм: круглого прутка трубы |
60 90 |
| Длина отрезаемой заготовки по упору, мм | 30–500 |
| Частота вращения шпинделя, мин-1 | 2300 и 3820 |
| Мощность электродвигателя привода главного движения, кВт | 10 |
| Габаритные размеры, мм | 1370x1160x2090 |
Для фрезерно-центровальной операции применяем фрезерно-центровальный полуавтомат модели МР-71М, техническая характеристика которого приведена в табл. 3.7.
Полуавтомат предназначен для двустороннего фрезерования и зацентровки валов. Обеспечивается параллельность торцов и перпендикулярность их к оси детали, что дает возможность в дальнейшем их не обрабатывать.
Таблица 3.7. Техническая характеристика станка модели МР-71М
|
Наименование параметра |
Значение |
| Диаметр обрабатываемой заготовки, мм | 25…125 |
| Длина обрабатываемой заготовки | 200…500 |
| Число скоростей шпинделя фрезы | 6 |
| Частота вращения шпинделя фрезы, мин-1 | 125…712 |
| Число скоростей сверлильного шпинделя | 6 |
| Частота вращения сверлильного шпинделя, мин-1 | 238; 330 |
| Мощность всех электродвигателей, кВт | 13 |
| Габариты станка, мм | 3140x1630 |
Для токарных операций применяется токарно-винторезный станок с ЧПУ модели 16К20ФЗС5, техническая характеристика которого приведена в табл. 3.8.
Станок предназначен для обработки в замкнутом полуавтоматическом цикле деталей типа тел вращения, включая нарезание резьбы.
Таблица 3.8. Техническая характеристика токарно-винторезного станка с ЧПУ модели 16К20ФЗС5
|
Наименование параметра |
Значение |
| Наибольший диаметр обрабатываемой детали, мм | 400 |
| Наибольшая длина продольного перемещения, мм | 900 |
| Наибольшая длина поперечного перемещения, мм | 250 |
| Диапазон скоростей вращения шпинделя, мин-1 | 12,5…2000 |
| Число скоростей | 22 |
| Наибольшая скорость продольной подачи, мм/мин | 1200 |
| Скорость быстрого хода, мм/мин: | |
| продольная подача | 4800 |
| поперечная подача | 2400 |
| Наибольший шаг нарезаемой резьбы, мм | 20 |
| Мощность электродвигателя привода главного движения, кВт | 10 |
| Габариты станка, мм | 3140x1630 |
Для шпоночно-фрезерных операций применяем станок модели 6Д91, техническая характеристика которого приведена в табл. 3.9.
Станок предназначен для обработки шпоночных пазов концевыми и шпоночными фрезами.
Таблица 3.9. Техническая характеристика станка модели 6Д91
|
Наименование параметра |
Значение |
| Ширина фрезеруемого паза, мм | 3…20 |
|
Диаметр обрабатываемого вала, устанавливаемого в приспособлении, мм |
8… 80 |
| Наибольшая длина фрезеруемого паза, мм | 300 |
| Наибольшая разбивка паза, мм | 1 |
| Частота вращения шпинделя, мин-1 | 40… 4000 |
| Продольная подача фрезерной головки, мм/мин | 20… 1200 |
| Поперечная подача фрезерной головки, мм/мин | 15…30 |
| Мощность электродвигателя, кВт: | |
| главного привода | 2,2 |
| привода подач | 0,8 |
| Габариты станка, мм | 1320x1380 |
Для фрезерной операции применяем вертикально-фрезерный станок модели 6Р11, техническая характеристика которого приведена в таблице 3.10.
Станок предназначен для фрезерования различных деталей из стали, чугуна, цветных металлов цилиндрическими, дисковыми, фасонными, торцевыми, концевыми и другими фрезами.
Таблица 3.10. Техническая характеристика вертикально-фрезерного станка модели 6Р11
|
Наименование параметра |
Значение |
| Размеры рабочей поверхности стола, мм | 250х 1000 |
| Наибольшее перемещение стола, мм: | |
|
Продольное поперечное вертикальное |
630 200 350 |
| Число скоростей шпинделя | 16 |
| Частота вращения шпинделя, мин-1 | 50… 1600 |
| Число подач стола | 16 |
|
Подача стола, мм/мин: продольная и поперечная вертикальная |
35… 1020 14… 390 |
|
Скорость быстрого перемещения стола, мм/мин: продольного и поперечного вертикального |
2900 1150 |
| Мощность электродвигателя привода главного движения, кВт: | 5,5 |
| Габариты станка, мм | 1480x1990x2360 |
Для сверлильной операции применяем станок модели 2Н150, техническая характеристика которого приведена в табл. 3.11.
Станок предназначен для сверления отверстий в сплошном материале, рассверливания, зенкерования, развертывания, подрезки торцов, нарезания резьбы метчиками и другие подобные операции.
Применение приспособлений и специального инструмента значительно повышает производительность станка и расширяет круг возможных операций, позволяет производить на нем выточку внутренних канавок, вырезку круглых пластин из листа и т.д.
Таблица 3.11. Техническая характеристика станка модели 2Н150
|
Наименование параметра |
Значение |
| Диаметр сверления в стали, мм | 50 |
| Наибольшее усилие подачи, Н | 20000 |
| Наибольшее перемещение шпинделя, мм | 300 |
| Расстояние от торца шпинделя до поверхности стола, мм | 0… 800 |
| Наибольшее перемещение сверлильной головки, мм | 170 |
| Количество частот вращения шпинделя | 12 |
| Частота вращения шпинделя, мин-1 | 18… 2000 |
| Количество подач шпинделя | 9 |
| Подача шпинделя, мм/об | 0,05… 2,24 |
| Мощность главного двигателя, кВт | 5,5 |
| Габариты станка, мм | 1353x890x3090 |
Для круглошлифовальной операции применяем станок модели ЗУ 12В, техническая характеристика которого приведена в табл. 3.12.
Таблица 3.12. Техническая характеристика станка модели ЗУ 12В
|
Наименование параметра |
Значение |
|
Наибольшие размеры устанавливаемой заготовки, мм: диаметр длина |
200 500 |
| Высота центров над столом, мм | 90 |
| Наибольшее продольное перемещение стола, мм | 500 |
|
Угол поворота стола, град: по часовой стрелке против часовой стрелки |
8,5 8,5 |
| Скорость автоматического перемещения стола, м/мин | 0,03… 5 |
| Частота вращения шпинделя заготовки, мин-1 | 55… 900 |
|
Наибольшие размеры шлифовального круга, мм: наружный диаметр высота |
400 40 |
| Подача шпинделя, мм/об | 0,05… 2,24 |
| Мощность электродвигателя привода главного движения, кВт | 5,5 |
| Габариты станка, мм | 3600x2260x2040 |
3.1.7 Выбор режущего инструмента
Выбор режущих инструментов осуществляется в зависимости от метода обработки, формы и размеров обрабатываемой поверхности, ее точности, шероховатости, от обрабатываемого материала, заданной производительности и периода стойкости. Режущие инструменты, особенно для станка с ЧПУ, должны обладать высокой режущей способностью (стабильной размерной стойкостью при высоких режимах резания), обеспечить возможность быстрой и удобной замены, наладки в процессе работы, формировать транспортабельную стружку и отводить ее от зоны обработки без нарушения нормальной работы оборудования.
В табл. 3.13. приведены данные о режущем инструменте, применяемом при обработке детали, по справочным данным [9].
Таблица 3.13. Режущий инструмент
|
Название операции |
Режущий инструмент |
|
| Абразивно-отрезная | Круг отрезной 400x3,2x32 14А 40-Н Б27 80 м/с 2 кл. ГОСТ 21963–82 | |
| Фрезерно-центровальная |
Фреза торцовая 2214–0001 ГОСТ 24359–80 Сверло 2317–0119 ГОСТ 14952–75 |
|
| Токарная с ЧПУ (черновая 1) | Токарный проходной упорный резец с пластиной из твердого сплава Т15К6 | |
| Токарная с ЧПУ (чистовая 1) |
Токарный проходной упорный резец с пластиной из твердого сплава Т15К6 Токарный фасонный резец из быстрорежущей стали 2136–0709 ГОСТ 18875–73 |
|
| Токарная с ЧПУ (черновая 2) | Токарный проходной упорный резец с пластиной из твердого сплава Т15К6 | |
| Токарная с ЧПУ (чистовая 2) |
Токарный проходной упорный резец с пластиной из твердого сплава Т15К6 Токарный фасонный резец из быстрорежущей стали 2136–0709 ГОСТ 18875–73 Токарный резьбонарезной резец с пластиной из твердого сплава Т15К6 2660–0003 ГОСТ 18885–73 |
|
| Шпоночно-фрезерная Шпоночно-фрезерная |
Фреза шпоночная из быстрорежущей стали 2234–0363 ГОСТ 9140–78 Фреза шпоночная из быстрорежущей стали 2234–0365 ГОСТ 9140–78 |
|
| Фрезерная | Фреза концевая 2220–0014-Р6М5 ГОСТ 17026–71 | |
| Сверлильная |
Сверло спиральное 2300–0309 ГОСТ 10902–77 Зенковка 2353–0086 ГОСТ 14953–80 Метчик 2620–1212 ГОСТ 3266–71 |
|
| Круглошлифовальная | Круг шлифовальный ПП 300x32x76 24А 10-П С2 7 К5 35 м/с А 1 кл. ГОСТ 6507–90 | |
| Круглошлифовальная | Круг шлифовальный ПП 300x32x76 24А 10-П С2 7 К5 35 м/с А 1 кл. ГОСТ 6507–90 | |
3.1.8 Расчет режимов резания
Расчет ведется одновременно с заполнением операционных или маршрутных карт технологического процесса. Совмещение этих работ исключает необходимость дублирования одних и тех же сведений в различных документах, так как в операционных картах должны быть записаны данные по оборудованию, способу обработки, характеристике обрабатываемой детали и другие, которые используются для расчетов режимов резания. Элементом, в значительной мере поясняющим ряд данных для расчета режимов резания, является операционный эскиз.
Значения режимов резания зависят от обрабатываемого материала, от материала режущей части инструмента, от шероховатости и конфигурации обрабатываемой поверхности, от величины припуска на обработку, от требуемой производительности операции, от режима замены и периода стойкости режущего инструмента.
Выбор режимов резания осуществляется по таблицам режимов. Для нескольких наиболее характерных переходов (например, для одного перехода определенной операции) – расчетно-аналитическим методом.
Приведем пример расчета режимов резания для первого перехода сверлильной операции.
Для сверления отверстия 0 6,7 мм на глубину 30 мм выбираем сверло спиральное 2300–0309 ГОСТ 10902–77.
Расчет режимов резания ведем по справочным материалам [10].
Расчет длины рабочего хода определяем по формуле:
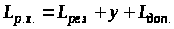 ,
мм,
где Lpeз, – длина резания, мм;
у – длина подвода, врезания, перебега инструмента, мм;
Lдоп. – дополнительная длина хода, мм.
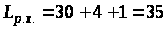 мм
Подача S определяется в зависимости от обрабатываемого материала, вида инструмента, глубины резания, жесткости системы, точности обработки, чистоты поверхности. Принимаем подачу равной 0,11 мм/об.
Устанавливаем глубину резания t. Глубина резания будет равна половине обрабатываемого диаметра, т.е.
 мм
Стойкость каждого из инструментов наладки, по которой ведется расчет скорости резания, определяется по формуле:
 ,
мин, (3.6)
где Тм – стойкость машинной работы станка, Тм = 20 мин;
λ – коэффициент времени резания каждого инструмента, равный отношению длины резания Lpeз этого инструмента к длине рабочего хода Lp.x.:

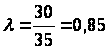
Тогда по формуле (3.6) стойкость инструмента равна:
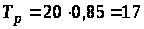 мин
Скорость резания определяется в зависимости от вида инструмента и инструментального материала, обрабатываемого металла и его твердости, глубины резания, подачи.
Рекомендуемую скорость резания находим по формуле:
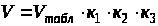 ,
м/мин,
где Vтабл. – табличная скорость, зависящая от вида обработки, Vтабл.= 27 м/мин;
к1 – коэффициент, зависящий от обрабатываемого материала, к1 = 0,7;
к2 – коэффициент, зависящий от стойкости инструмента, к2 = 1,45;
к3 – коэффициент, зависящий от отношения длины резания к диаметру, к3= 1.
Численное значение скорости равно:
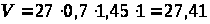 м/мин
Рекомендуемое число оборотов шпинделя равно:
 , мин-1,
(3.7)
где V – скорость резания, м/мин;
d – обрабатываемый диаметр, мм.
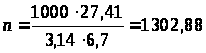 мин-1
В соответствии с паспортными данными станка принимаем фактическое число оборотов шпинделя равное 1200 мин-1. Тогда фактическая скорость резания по формуле (3.7) будет равна:
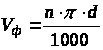 ,
м/мин
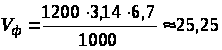 м/мин
Основное машинное время определяем по формуле:
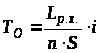 ,
мин,
где Lp.x. – длина рабочего хода, мм;
п, S – принятые подача и число оборотов шпинделя;
i – число проходов инструмента.
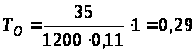 мин
Проверочные расчеты:
а). Определение силы резания по нормативам:
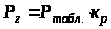 ,
Н,
где Ртабл. – табличная сила, зависящая от принятой подачи и обрабатываемого диаметра, Н;
кр – коэффициент, зависящий от обрабатываемого материала, кр = 1,2.
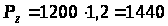 Н
б). Проверка силы резания по допустимому усилию подачи станка:
РZ ≤ РZd,
где PZd – допустимое усилие подачи станка, Н.
1440≤20000
Условие выполняется.
в). Определение мощности резания:
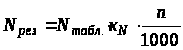 ,
кВт,
где N табл. – мощность резания по таблице, N табл. = 0,3 кВт;
kn – коэффициент, зависящий от обрабатываемого материала, kn = 1,2;
п – число оборотов инструмента в минуту, мин-1.
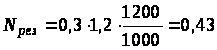 кВт
г). Проверка мощности резания по мощности двигателя:
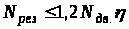 ,
где Nдв – мощность двигателя станка, на котором выполняется операция, кВт;
η – коэффициент полезного действия станка.
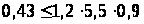
 кВт
Условие выполняется, следовательно, принятые режимы резания выбраны оптимально.
Для остальных операций и переходов расчет выполняем аналогично, и данные заносим в табл. 3.14, 3.15.
Спецификации представлены в приложении А.
Таблица 3.14. Режимы резания
|
№ оп. |
Наименование операции и перехода |
D или В, мм |
Lр.х., мм |
t, мм |
Sz, мм/зуб |
So мм/об |
V, м/мин |
n, мин-1 |
То, мин |
| 005 | Абразивно-отрезная: | ||||||||
| отрезать заготовку L=454 мм | 45 | 52 | 3 | - | 0,03 | 4800 | 3820 | 0,85 | |
| 010 | Фрезерно-центровальная: | ||||||||
| фрезеровать торцы, выдерживая | 45 | 52 | 2 | 0,1 | 1,2 | 70,25 | 179 | 0,24 | |
| L=450 мм; | |||||||||
| центровать торцы | 4 | 8,2 | 2 |
- |
0,08 | 4,1 | 330 | 0,31 | |
| 035 | Шпоночно-фрезерная: | ||||||||
| фрезеровать шпоночный паз 8Р6, | 8 | 37 | 1 | 0,06 | 0,12 | 12,56 | 500 | 2,46 | |
| выдерживая t=4+0,2 и L=32 мм | |||||||||
| 040 | Шпоночно-фрезерная: | ||||||||
| фрезеровать шпоночный паз 10Р6, | 10 | 35 | 1 | 0,06 | 0,12 | 15,7 | 500 | 2,91 | |
| выдерживая t=5+0,2 и L=30 мм; | |||||||||
| фрезеровать шпоночный паз 10Р6, | 10 | 35 | 1 | 0,06 | 0,12 | 15,7 | 500 | 2,91 | |
| выдерживая t=5+0'2 и L=30 мм | |||||||||
| 045 | Фрезерная: | ||||||||
| фрезеровать заготовку в размер 20 мм | 20 | 27 | 4 | 0,06 | 0,36 | 50 | 500 | 0,68 | |
| последовательно с двух сторон; | |||||||||
| фрезеровать заготовку в размер 20 мм | 20 | 27 | 4 | 0,06 | 0,36 | 50 | 500 | 0,68 | |
| последовательно с двух сторон | |||||||||
| 050 | Сверлильная: | ||||||||
| сверлить отверстие, выдерживая | 6,7 | 35 | 3,35 | - | 0,11 | 25,25 | 1200 | 0,29 | |
| D=6,7 мм на длину L=30 мм; | |||||||||
| зенковать фаску 1x45°; | 9,9 | 6 | 1 | - | 0,06 | 37,3 | 1200 | 0,1 | |
| нарезать резьбу М8–6Н на длину L=25 мм | 8 | 53 | 0,5 | - | 0,5 | 5 | 200 | 0,53 |
Таблица 3.15. Режимы резания для шлифовальной операции
|
№ оп. |
Наименование операции и перехода |
D или В, мм |
Lр.х., мм |
t, мм |
Sz, мм/мин |
So мм/об |
Vкр, м/мин |
nкр, мин-1 |
Vд, м/мин |
Nд, мин-1 |
То, мин |
| 060 | Круглошлифовальная: | ||||||||||
| шлифовать поверхность | 30 | 50 | 0,05 | 0,72 | 6,4 | 2100 | 2300 | 20 | 200 | 0,96 | |
| D=30h6 на L=50 мм; | |||||||||||
| шлифовать поверхность | 35 | 50 | 0,05 | 0,72 | 6,4 | 2100 | 2300 | 20 | 200 | 1,11 | |
| D=35k6 на L=50 мм | |||||||||||
| 0,65 | Круглошлифовальная: | ||||||||||
| шлифовать поверхность | 32 | 40 | 0,05 | 0,72 | 6,4 | 2100 | 2300 | 20 | 200 | 1,01 | |
| D=32h8 на L=40 мм; | |||||||||||
| шлифовать поверхность | 35 | 70 | 0,05 | 0,72 | 6,4 | 2100 | 2300 | 20 | 200 | 1,2 | |
| D=35k6 на L=70 мм |
3.1.9 Расчет технической нормы времени
Технические нормы времени устанавливаются расчетно-аналитическим методом.
Приведем пример расчета для сверлильной операции.
Расчет ведем по справочным данным [8].
В серийном производстве норма штучно-калькуляционного времени Тш-к определяется по формуле:
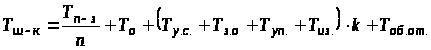 ,
мин (3.8)
где Тп-з – подготовительно-заключительное время, мин;
п – количество деталей в настроечной партии, шт.;
То – основное время, мин;
Ту.с. – время установки и снятия детали, мин;
Тз.о. – время на закрепление и открепление детали, мин;
Тиз – время на измерение детали, мин:
k – коэффициент, учитывающий нормирование вспомогательного времени в серийном производстве, k -1,85;
Тоб.от. – время на обслуживание рабочего места и время перерывов, мин.
Количество деталей в настроечной партии определяется по формуле:
 ,
шт.,
где Nr – годовая программа, шт.;
а – периодичность запуска, принимаем равной 3 дня;
F – число рабочих дней в году.
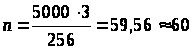 шт.
Норма штучного времени определяется по формуле:
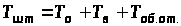 ,
мин, (3.9)
где Тв – вспомогательное время, мин.
Вспомогательное время определяется по формуле:
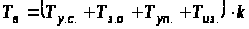 ,
мин
Вспомогательное время равно:
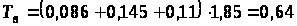 мин
Штучное время по формуле (3.9) равно:
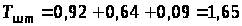 мин
Штучно-калькуляционное время по формуле (3.8) равно:
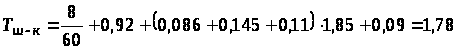 мин
Данные для других операций заносим в табл. 3.16.
Таблица 3.16. Таблица технических норм времени, мин
|
Наименование операции |
То |
Тв |
Т об.от. |
Тшт |
Тп-з |
Тш-к |
||
|
Т у.с.+Т з.о |
Туп |
Тиз |
||||||
| Абразивно-отрезная | 0,85 | 0,15 | 0,11 | 0,06 | 0,08 | 1,25 | 6 | 1,35 |
| Фрезерно-центровальная | 0,55 | 0,15 | 0,13 | 0,12 | 0,06 | 1,01 | 10 | 1,18 |
| Токарная с ЧПУ (черновая 1) | 2,35 | 0,19 | 0,3 | 0,09 | 0,17 | 3,01 | 12 | 3,30 |
| Токарная с ЧПУ (чистовая 1) | 5,01 | 0,19 | 0,3 | 0,09 | 0,33 | 5,92 | 12 | 6,12 |
| Токарная с ЧПУ (черновая 2) | 2,74 | 0,19 | 0,3 | 0,09 | 0,19 | 3,51 | 12 | 3,71 |
| Токарная с ЧПУ (чистовая 2) | 5,26 | 0,19 | 0,3 | 0,17 | 0,36 | 6,28 | 12 | 6,48 |
| Шпоночно-фрезерная | 2,46 | 0,15 | 0,1 | 0,08 | 0,22 | 3,01 | 10 | 3,18 |
| Шпоночно-фрезерная | 5,82 | 0,3 | 0,2 | 0,16 | 0,41 | 6,89 | 10 | 7,06 |
| Фрезерная | 1,36 | 0,15 | 0,12 | 0,09 | 0,06 | 1,78 | 10 | 1,95 |
| Сверлильная | 0,92 | 0,16 | 0,27 | 0,21 | 0,09 | 1,65 | 8 | 1,78 |
| Круглошлифовальная | 2,07 | 0,19 | 0,26 | 0,24 | 0,14 | 2,9 | 8 | 3,03 |
| Круглошлифовальная | 2,21 | 0,19 | 0,26 | 0,24 | 0,15 | 3,05 | 8 | 3,18 |
резец станок привод торцовочный
3.2 Расчет и проектирование токарного проходного упорного резца
Токарные резцы предназначены для выполнения всего многообразия различных операций на станках с ЧПУ, на ГПМ и ГПС, а также на станках токарной группы с ручным управлением.
По назначению система токарных резцов подразделяется на следующие подсистемы:
– для наружного точения, растачивания, нарезания резьб, прорезания канавок, отрезания на станках легких и средних серий;
– для работ на тяжелых, крупных токарных и карусельных станках;
– для работ на ГПМ, многоцелевых станках со встроенными роботизированными комплексами автоматической смены инструмента;
– для специальных работ (резцы для плазменно-механической обработки).
Каждая из подсистем имеет свои специфические особенности, обусловленные многими факторами и в первую очередь конструкцией оборудования, его технологическим назначением и т.д.
Система резцов базируется на общих методологических принципах и предусматривает:
– разработку (выбор) и унификацию надежных методов закрепления сменных пластин в державке (в том числе цельные и составные резцы, с напаянными пластинами, сборные);
– обеспечение удовлетворительного дробления и отвода стружки из зоны резания;
– достаточно высокую точность позиционирования вершин сменных пластин (за счет создания точных баз гнезда);
– быстросменность и удобство съема и замены сменных пластин, режущего инструмента или кассеты (блока);
– унификацию и максимально допустимое сокращение (сведение к оптимальному значению технико-экономических показателей промышленного производства и применения) числа методов закрепления пластин в державке;
– возможность использования всей гаммы размеров сменных пластин отечественного и зарубежного производства;
– соответствие точностных параметров резцов международным стандартам;
– обязательность применения специальных деталей крепежа (винтов, штифтов и т.п.) повышенной точности и надежности, разработка новых форм и размеров режущих пластин, форм их передних поверхностей, обеспечивающих удовлетворительное дробление и отвод стружки;
– использование опыта новаторов и изобретателей;
– применение прогрессивных ресурсосберегающих технологий изготовления деталей крепежа, ключей; технологичность и экономичность изготовления (сбережение материалов и трудовых ресурсов);
– возможность применения составных твердосплавных пластин с блоками (державками) инструмента в случаях несомненной их технико-экономической эффективности или невозможности конструкторского решения резца в сборном варианте (в первую очередь для малых сечений державок, некоторых расточных и отрезных операций и т.п.).
Подсистемы конструкций резцов созданы на основе общепринятой мировой практикой системы форм державок и углов в плане для обеспечения всех операций точения.
В дипломном проекте разрабатывается конструкция токарного проходного упорного резца, который применяется на токарно-винторезном станке с ЧПУ модели 16К20ФЗС5, для чернового и чистового точения пильного вала торцовочного станка модели Т1.
Исходные данные:
станок токарно-винторезный с ЧПУ модели 16К20ФЗС5, сталь 40Х ГОСТ 4543–71, подача S=0,3 мм/об, глубина резания t=2,5 мм.
Схема обработки вала представлена на рис. 3.2.
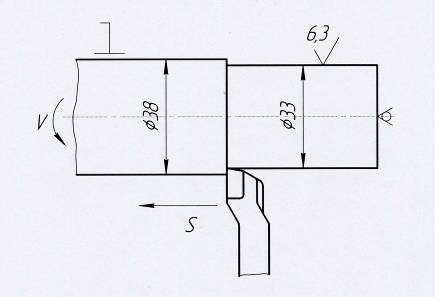
Рис. 3.2 – Схема обработки вала
Порядок расчета:
1. В зависимости от расстояния между опорной плоскостью резцедержателя и линией центров станка определяем сечение державки резца по справочнику [12]. Выбираем Н=25 мм, В=20 мм.
2. В зависимости от условий работы выбираем значения геометрических параметров резца [12]:
а) главный угол в плане φ=90°;
б) вспомогательный угол в плане φ 1=10°;
в) радиус закругления вершины г=0,8 мм;
г) передний угол в нормальном сечении γ=10;
д) угол наклона режущей кромки λ,=12°;
е) задние углы α=8°, α1=8°.
3. В зависимости от обрабатываемого металла и условий работы выбираем марку твердого сплава [13]. Так как обрабатываем легированную сталь 40Х с данными режимами резания, то выбираем пластинку из твердого сплава марки Т15К6.
4. Выбираем конструкцию резца с припаянной пластиной.
5. Определяем углы продольного γу и поперечного γх наклона передней грани по формулам [12]:
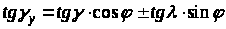
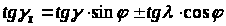
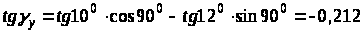

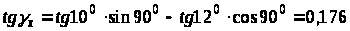

Конструкция резца представлена на рис. 3.3.
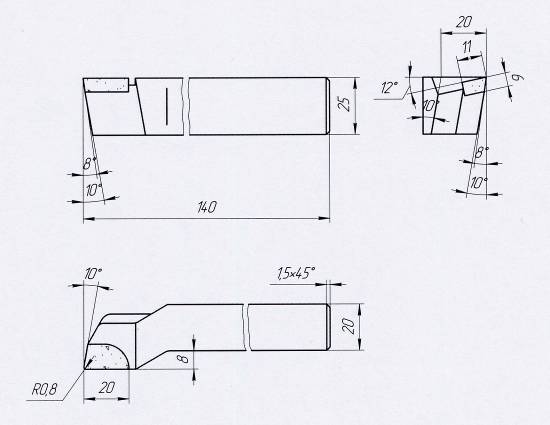
Рис. 3.3. Резец проходной упорный с пластиной из твердого сплава ТК15К6
6. В зависимости от характера обработки выбираем подачу S по справочнику [9]: S=0,4 мм/об.
7. Для данного сечения среза и обрабатываемого металла по таблицам справочника [9] выбираем скорость резания ν=l 10 м/мин.
8. Определяем тангенциальную силу резания по формуле:
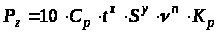 ,
Н, (3.10)
где Ср – постоянная;
t – глубина резания, мм;
S – подача, мм/об;
ν – скорость резания, м/мин;
х, у, п – показатели степени для расчетных условий обработки;
Кр – поправочный коэффициент.
Поправочный коэффициент равен:
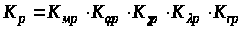 ,
(3.11)
где 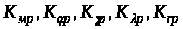 – поправочные
коэффициенты,
учитывающие
влияние геометрических
параметров
и материала
режущей части
инструмента
на составляющие
силы резания
при обработке.
Значения постоянной, показателей степени, поправочных коэффициентов выбираем по справочнику [9].
Поправочный коэффициент по формуле (3.11) определим как:
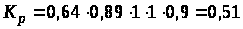
Сила резания по формуле (3.10) равна: