Привод торцовочного станка
9. Определим силу резания, допускаемую сечением державки по прочности, по формуле:
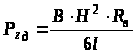 ,
Н,
где В-ширина стержня державки, мм;
Н – высота стержня державки, мм;
Re – допускаемое напряжение изгиба материала стержня, принимаем Re=200…250 Н/мм2;
l – вылет резца, мм.
Вылет резца должен равняться:
l = 1,5В, мм
l = 1,5·20 = 30 мм
Допустимое значение силы резания по формуле (3.12) составит:
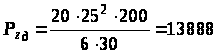 Н
Необходимо, чтобы выполнялось условие:
Рz ≤ Рzд
944,91 ≤ 13888
Условие выполняется.
10. Определяем эффективную мощность, потребляемую на резание, по формуле [9]:
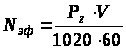 ,
кВт
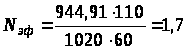 кВт
11. Определяем эффективную мощность станка по формуле:
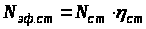 ,
кВт,
где Ncm – мощность электродвигателя станка, кВт;
ηст – К.П.Д. станка.
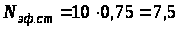 кВт
Необходимо, чтобы выполнялось условие:
Nэф ≤ Nэф.ст
1,7 ≤ 7,5
Условие выполняется, значит, обработка вала данным резцом возможна.
4. Организационно-экономическая часть
4.1 Организация труда на рабочем месте
Для достижения высокой производительности труда необходимо не только создать общие благоприятные условия труда, но и рационально организовать рабочее место.
Рабочее место – это зона высокой трудовой деятельности (непосредственного приложения труда) одного или нескольких исполнителей, оснащенная средствами, необходимыми для выполнения производственных заданий. Рабочее место является первичным элементом производственной структуры цехов и участков предприятий.
От организации каждого рабочего места – первичного звена предприятия – зависит эффективная производственная деятельность всего предприятия. На рабочем месте эксплуатируются соответствующие виды основных производственных фондов, здесь находится наиболее мобильная часть оборотных средств – незавершенное предприятие, образуются издержки производства, формируется определенный уровень производительности труда и качества продукции.
Рациональная организация рабочих мест осуществляется под влиянием многих технических, организационных, антропометрических и психологических факторов.
При работе на круглопильных станках, к которым относится торцовочный станок Т1, необходимо соблюдать правила технической эксплуатации в соответствии с производственной инструкцией, разработанной Центральным научно-исследовательским институтом механической обработки древесины.
Во время смены рабочий-станочник выполняет следующие работы:
– перед началом работы принимает, осматривает и налаживает станок;
– принимает пилы от пилоправа и заменяет ими затупившиеся;
– смазывает станок в соответствии с инструкцией и картой смазки;
– включает и останавливает станок;
– осматривает и заправляет в станок материал, производит его обрезку на станке, регулирует длину и ширину выпиливаемых заготовок;
– следит за качеством распиловки, периодически проверяя точность размеров отпиливаемых пиломатериалов и чистоту реза;
– устанавливает скорость подачи материала в соответствии с породой, состоянием древесины, размерами досок;
– следит за работой станка и пил;
– участвует в приемке станка после ремонта.
Помощник станочника выполняет следующие работы:
– принимает выходящие из станка пиломатериалы (бруски, обрезки), осматривает их и укладывает на вспомогательный стол вагонетки или транспортер;
– очищает рабочее место и станок от опилок, обрезков и мусора;
– помогает станочнику в смазке и подготовке станка к работе, а также в подготовке и сортировке материалов для распиливания.
На торцовочную операцию пиломатериал поступает после распиливания на пилораме и станках с продольной распиловкой. Перемещение тяжелых заготовок и готовых брусков осуществляется на специальных тележках, двигающихся по рельсам.
Во время распиливания материала станочник находится с боку станка. Его обе руки заняты нажатием кнопок (управление двухкнопочное), поэтому исключается попадание пальцев в зону пиления.
Помощник станочника подправляет доски и убирает обрезки специальным толкателем в целях безопасности. Оба работника используют специальные наушники, так как во время пиления создается повышенный шум.
Отходы пиления (обрезки, опилки, стружка) помощник помещает на специальный транспортер, который вывозит их с территории цеха.
Принимая смену, станочник должен осмотреть и проверить состояние основных рабочих частей станка, а также проверить очищен ли станок и рабочее место от опилок, обрезков и другого мусора; выяснить, как работал станок в предыдущей смене, какие были простои и неполадки в работе станка и их причины, какой производился ремонт. Кроме того, станочник проверяет качество подготовки и установки пил, исправность и наличие предохранительных и оградительных приспособлений на станке.
Осматривая станок, станочник проверяет:
– нет ли биения и излишнего разбега пильного вала;
– правильно ли установлены и закреплены пилы на пильном валу;
– исправность каретки;
– исправность смазочных устройств станка и заправку их смазкой, наличие масленки у станка;
– исправна ли ременная передача, достаточно ли натяжение.
При осмотре движущихся частей станка следует устранить попавшие в них обрезки, запрессованные опилки, кору и пр.
Станочник получает от сменного мастера задание с указанием, на какие изделия и размеры производить распиловку, определяет необходимую величину подачи материала.
После наладки станка станочник производит его пробный пуск, проверяет исправность действия включающего и выключающего устройств.
Перед пуском станка (в начале работы) станочник должен проверить, не оставлены ли посторонние предметы и инструменты на движущихся частях станка.
Убедившись, что оградительные и предохранительные приспособления в исправности и находятся на своих местах в нужном положении, а пила надежно закреплена на пильном валу и, опробовав действие механизмов движения пилы и направляющих устройств, станочник предупреждает окружающих о пуске станка.
При прекращении подачи электроэнергии станочник обязан выключить привод станка, чтобы с возобновлением ее подачи не произошло неожиданного произвольного пуска.
После пуска станок должен некоторое время работать вхолостую, чтобы станочник мог прослушать ход станка.
Подачу материала в станок можно начинать только после того, как пильный вал будет вращаться с полным числом оборотов.
Если обнаружены ненормальные стуки, следует остановить станок и выяснить причины их появления. Обо всех неисправностях станка, выявленных во время приемки смены, следует немедленно сообщить сменному мастеру.
По окончании работы станочник должен сдать сменщику станок, инструменты и рабочее место в чистоте и порядке и сообщить ему какие были в работе неполадки, что сделано для их устранения, что еще должно быть сделано.
Продолжительность смены составляет восемь часов. Из них 30 минут используется на отдых работников и подналадку станка. В середине смены – часовой обеденный перерыв.
Приемка пил от пилоправной мастерской и их смена:
Особое внимание следует уделять режущему инструменту, от состояния которого во многом зависит качество получаемой продукции.
Перед установкой пилы на станок станочник должен тщательно осмотреть ее. К установке не допускаются пилы, имеющие плохо заточенные зубья или зубья с искаженным профилем (заостренными впадинами, слишком малым или большим передним углом). На режущих кромках зубьев не должно быть заусенцев.
Пилы с двумя и более сломанными зубьями, расположенными рядом, а также с неправильно прокованным диском (крыловатость, большие «зажоги», вмятины и выпучины) или с неправильно разделенными зубьями (развод сделан на разные величины) нельзя устанавливать на станке. Их следует вернуть в пилоправную мастерскую.
Если на диске пилы имеется небольшая трещина во впадине зуба, то такую пилу можно установить на станке при условии, что в конце трещины просверлено отверстие. В остальных случаях пилы с трещинами использовать нельзя.
Пилы должны быть очищены от смолы, ржавчины и грязи.
Диаметр пилы должен соответствовать толщине и ширине распиливаемого материала.
Пилы следует менять в следующем порядке:
– снять или отвести в сторону ограждение пилы;
– отвинтить зажимную гайку пилы, снять ее и прижимную шайбу;
– снять зажимные втулки;
– снять затупившуюся пилу и установить новую, надеть втулки, шайбу и до отказа завернуть гайку.
Необходимо следить за тем, чтобы пила была установлена строго центрально (без эксцентриситета), под прямым углом к оси вращения пильного вала и надежно закреплена гайкой. Опорные плоскости шайбы должны иметь ровную поверхность, без зазубрин и быть строго перпендикулярными оси пильного вала.
Необходимо, чтобы пила легко насаживалась на вал о руки и не провертывалась между зажимными втулками во время работы. Допустимый зазор между валом и кромками отверстия пилы не должен превышать 0,2 мм. Гайка, закрепляющая пилу, должна иметь резьбу, обратную направлению вращения пилы.
Нужно следить, чтобы при закреплении пилы между ней и втулками, а также шайбой не попали опилки и грязь.
4.2 Технико-экономическое обоснование проекта
4.2.1 Определение источников экономической эффективности
Проектируемый торцовочный станок Т1 предназначен для поперечной распиловки досок на планки по длине заготовок бельевых зажимов. При обработке заготовок столь малых размеров на типовых деревообрабатывающих станках (например, ЦКБ-40) происходит перерасход электроэнергии, мощности. Торцовочный станок модели Т1 отличается несложной конструкцией, небольшими габаритами, малой мощностью, простотой в управлении и безопасностью в работе.
Источником экономической эффективности при производстве станка Т1 является снижение расхода энергии.
4.2.2 Оценка затрат на производство станка
Затраты на осуществление производственно-технологической разработки делятся на капитальные и текущие затраты.
Капитальные затраты на производство торцовочного станка Т1 включают в себя затраты на материалы и комплектующие, на заработную плату работников, участвующих в процессе создания станка.
В основе расчета капитальных вложений лежит использование соответствующей проектно-сметной и технической документации, действующих цен, норм и нормативов.
Исходными данными для проведения расчета являются: спецификации основных сборочных единиц, входящих в разрабатываемый станок; нормы трудоемкости по видам работ и средние разряды работ на изготовление деталей, сборку, настройку, регулировку станка в целом; часовые тарифные ставки по разрядам работ, видам и условиям труда; действующие цены на материалы и комплектующие; нормативы накладных расходов и начислений на заработную плату.
Расчет затрат на материалы и комплектующие представлен в табл. 4.1.
Заработная плата определяется исходя из нормы времени на выполнение работ каждого исполнителя и тарифной ставки соответствующего разряда (среднечасовой заработной платы). Норма времени определяется экспертным путем.
Таблица 4.1. Расчет стоимости материалов и комплектующих
|
Наименование |
Марка, тип |
Единица измерения |
Потребное количество |
Цена за единицу, руб. |
Стоимость, руб. |
| Материал | |||||
| швеллер №10 | СтЗ | кг | 93,7 | 17,99 | 1685,66 |
| уголок 32x32x3 | СтЗ | кг | 0,4 | 18,2 | 7,28 |
| уголок 40x40x3 | СтЗ | кг | 0,68 | 18,52 | 12,59 |
| уголок 20x20x3 | СтЗ | кг | 0,32 | 18 | 5,76 |
| уголок 80x50x5 | СтЗ | кг | 0,45 | 18,7 | 8,42 |
| уголок 75x50x8 | Сталь 35 | кг | 3,4 | 18,9 | 64,26 |
| лист S=2 мм | СтЗ | кг | 45,48 | 19,6 | 891,41 |
| лист S=3 мм | СтЗ | кг | 0,44 | 19,5 | 8,58 |
| лист S-5 мм | СтЗ | кг | 1,3 | 19Д | 24,83 |
| лист S=6 мм | СтЗ | кг | 0,51 | 18,7 | 9,54 |
| лист S=8 мм | СтЗ | кг | 8 | 18,6 | 148,8 |
| лист S=10 мм | СтЗ | кг | 44,01 | 18,59 | 818,15 |
| лист S=l, 6 мм | Сталь 08 | кг | 0,78 | 20,15 | 15,72 |
| лист S=2 мм | Сталь 08 | кг | 1,2 | 19,7 | 23,64 |
| лист S=5 мм | Сталь 20 | кг | 0,36 | 17,2 | 6,19 |
| лист S=12 мм | Сталь 20 | кг | 8,71 | 19 | 165,49 |
| лист S=5 мм | Сталь 35 | кг | 0,5 | 18,2 | 9,1 |
| круг 016 мм | Сталь 35 | кг | 0,32 | 19,4 | 6,21 |
| круг 035 мм | Сталь 35 | кг | 3,26 | 19,7 | 64,22 |
| круг 045 мм | Сталь 40Х | кг | 5,65 | 40 | 226 |
| круг 020 мм | Сталь 10 | кг | 0,52 | 28,7 | 14,92 |
| круг 020 мм | Сталь 45 | кг | 0,41 | 19,82 | 8,13 |
| круг 030 мм | Сталь 45 | кг | 18,7 | 20,1 | 375,87 |
| круг 0100 мм | Сталь 45 | кг | 12,4 | 20,75 | 257,3 |
| круг 0120 мм | Сталь 45 | кг | 3,14 | 20,8 | 65,31 |
| электрод | Э46 | кг | 5 | 6,9 | 34,5 |
| Комплектующие | |||||
| болт | Сталь 45 | кг | 2,7 | 35 | 94,5 |
| гайка | Сталь 45 | кг | 1,34 | 17 | 22,78 |
| винт | Сталь 45 | кг | 0,89 | 58 | 51,62 |
| шайба | Сталь 65Г | кг | 0,25 | 40 | 10 |
| штифт | Сталь 45 | кг | 1,28 | 15 | 19,2 |
| проволока | В-2–1,4 | кг | 0,64 | 19,33 | 12,37 |
| металлорукав | РЗ-Ц-Х-12УЗ | м | 3 | 10,08 | 30,24 |
| провод | ПВЗ | м | 8 | 4,14 | 28,5 |
| электродвигатель | 4AH90L2Y3 | шт. | 1 | 7420 | 7420 |
| подшипник | 180203 | шт. | 8 | 11,95 | 95,6 |
| подшипник | 207 | шт. | 2 | 35,2 | 70,4 |
| ремень | Б-1400Ш | шт. | 2 | 350 | 700 |
| ИТОГО: | - | - | - | - | 13474,51 |
Расчет заработной платы приведен в табл. 4.2.
При расчете используется методика, изложенная в [17].
Таблица 4.2. Расчет тарифной части заработной платы
|
Наименование работ |
Исполнители |
Разряд работы |
Норма времени, чел.-часов |
Тарифная ставка, руб./час |
Тарифный фонд заработной платы, руб. |
| Токарная | Токарь | 3 | 24 | 23 | 552 |
| Фрезерная | Фрезеровщик | 3 | 24 | 23 | 552 |
| Сверлильная | Сверлильщик | 4 | 24 | 25 | 600 |
| Шлифовальная | Шлифовщик | 4 | 24 | 25 | 600 |
| Сварочная | Сварщик | 4 | 24 | 26 | 624 |
| Сборочная |
Слесарь- сборщик |
6 | 80 | 30 | 2400 |
| Всего: | - | - | - | - | 5328 |
Затраты на заработную плату определяются исходя из тарифного фонда заработной платы с учетом премиальных выплат, районного коэффициента и других надбавок:
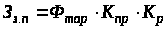 ,
руб., (4.1)
где Фтар – тарифный фонд заработной платы, руб.;
Кпр – коэффициент премиальных выплат, Кпр = 1,5;
Кр – районный коэффициент, Кр = 1,15.
Подставив в формулу (4.1) общий тарифный фонд заработной платы из табл. 4.2., получим затраты на заработную плату:
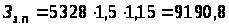 руб.
Отчисления на социальные нужды определяются по величине единого социального налога на заработную плату, равного 26%:
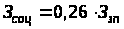 ,
руб.
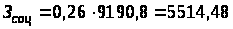 руб.
Накладные расходы определяются косвенным путем по действующему на предприятии нормативу. В связи с тем, что точные сведения отсутствуют, норматив накладных расходов принимают равным 50–70% от фонда заработной платы персонала:
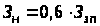 ,
руб.
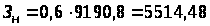 руб.
Прочие расходы принимаются в размере 1% от суммы предыдущих статей затрат и включают расходы, не отраженные в предыдущих статьях:
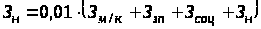 ,
руб., (4.2)
где Зм/к – расходы на материалы и комплектующие, руб. Подставив численные значения в формулу (4.2), получим:
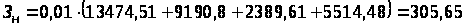 руб.
Сметная стоимость производства станка определяется суммированием перечисленных статей затрат и представляет собой капитальные вложения. Смета затрат на производство станка представлена в табл. 4.3.
Таблица 4.3. Смета затрат на производство станка
|
Наименование затрат |
Величина затрат, руб. |
| Материалы и комплектующие | 13474,51 |
| Заработная плата | 9190,8 |
| Отчисления на социальные нужды | 2389,61 |
| Накладные расходы | 5514,48 |
| Прочие расходы | 305,65 |
| ИТОГО: | 30875,05 |
4.2.3 Стоимостная оценка результатов проекта
Стоимостная оценка результатов проекта производится с использованием экономии текущих производственных затрат, которая достигается за счет сокращения затрат производственных ресурсов (энергии).
При обработке заготовок малых размеров на типовых деревообрабатывающих станках (например, ЦКБ-40) происходит перерасход энергии, мощности. Торцовочный станок модели Т1 отличается от других станков данного типа малой мощностью. При производстве станок оснащается электродвигателем мощностью 3 кВт. Таким образом, происходит экономия затрат на энергию, которые необходимо учесть в расчете.
Затраты на силовую энергию определяются по формуле:
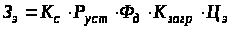 ,
руб., (4.3)
где Кс – коэффициент спроса, учитывающий недогрузку по мощности, Кс=0,2;
Руст – суммарная установленная мощность электродвигателей;
Фд – действительный годовой фонд рабочего времени оборудования, ч;
Цэ – стоимость 1 кВт/ч, электроэнергии по действующим тарифам (1,57 руб. за 1 кВт/ч.).
Действительный годовой фонд рабочего времени оборудования рассчитывается по формуле:
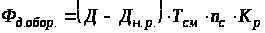 ,
ч,
где Д – количество календарных дней в году;
Дн.р – количество выходных и праздничных дней в году;
Тсм – продолжительность рабочей смены, Тсм = 8 ч.;
пс – число смен, пс = 1;
Кр – коэффициент, учитывающий потери времени на ремонт, наладку, регламентированные перерывы, Кр = 0,9 – 0,97.
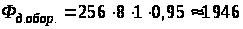 ч
Для типового торцовочного станка модели ЦКБ-40 с суммарной установленной мощностью электродвигателей 22 кВт затраты на силовую энергию по формуле (4.3) составят:
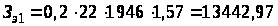 руб.
Для торцовочного станка модели Т1 с суммарной установленной мощностью электродвигателей 3 кВт затраты на силовую энергию составят:
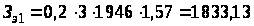 руб.
Тогда снижение затрат на энергию составит:
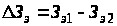 ,
руб.
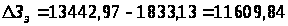 руб.
Определим производительность станка при установке электродвигателя мощностью 3 кВт.
Количество заготовок, получаемых за смену, равно:
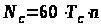 ,
шт.,
где Тс – продолжительность смены, Тс = 7,5 ч., т. к. остальное время идет на отдых и наладку станка;
п – количество полученных заготовок в минуту, шт.
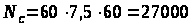 шт.
Количество заготовок, получаемых за год, равно:
 ,
шт.,
где Др – количество рабочих дней в году.
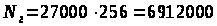 шт.
На распиловку подаются доски размерами 1,5Ч0,09Ч0,009 м, которые необходимо распилить на 9 частей (заготовок) размерами 0,1625Ч0,09Ч0,009 м.
В одном кубометре таких заготовок – 7598,8 штук. В год станок распиливает 909,6 м деревянных заготовок.
4.2.4 Показатели экономической эффективности
К показателям экономической эффективности относятся показатели, отражающие стоимостную оценку результатов (экономия затрат на электроэнергию), экономический эффект за расчетный период, срок окупаемости капитальных вложений.
Под экономическим эффектом понимается превышение стоимостной оценки результатов над стоимостной оценкой затрат ресурсов за расчетный период.
Годовой экономический эффект рассчитывается по формуле:
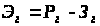 ,
руб., (4.4)
где Рг – стоимостная оценка годовых результатов, руб.;
Зг – стоимостная оценка годовых затрат, руб.
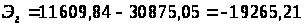 руб.
Таким образом, за первый год эксплуатации станка затраты на его производство не окупятся.
Показателем эффективности капитальных вложений является срок окупаемости – период времени, в течение которого капитальные затраты возмещаются за счет снижения издержек производства.
Срок окупаемости капитальных затрат рассчитывается по формуле:
 ,
лет,
где К – капитальные затраты, руб.;
Р – показатель, за счет которого окупаются капитальные затраты (снижение затрат на энергию), руб.
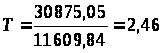 лет
Критерием эффективности капитальных вложений является условие:
Т < Тн,
где Тн – нормативный срок окупаемости капитальных вложений, Тн = 3 года.
2,46 < 3
Условие выполняется.
Таким образом, проект экономически выгоден, так как срок окупаемости укладывается в установленный норматив.
Суммарный по годам расчетного периода экономический эффект согласно формуле (4.4) равен:
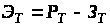 ,
руб.,
где ЭТ - экономический эффект за расчетный период, руб.;
РТ - стоимостная оценка результатов проекта за расчетный период, руб.;
ЗТ – стоимостная оценка затрат на осуществление проекта за расчетный период, руб.;
Т – расчетный период, год.
Так как данный проект окупается через три года от начала эксплуатации станка, то экономический эффект за третий год составит:
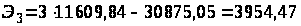 руб.
Этот расчет возможен, если тарифы на электроэнергию в течение трех лет останутся неизменными.
Технико-экономические показатели проекта представлены в табл. 4.4.
Таблица 4.4. Технико-экономические показатели проекта
|
Наименование показателей |
Единица измерения |
Величина показателя |
| Годовая производительность станка | шт. | 6912000 |
| Годовая производительность станка | м3 | 909,6 |
| Капитальные вложения | Руб. | 30875,05 |
| Экономия затрат на электроэнергию | Руб. | 11609,84 |
| Экономический эффект | Руб. | 3954,47 |
| Срок окупаемости капитальных вложений | Год | 2,46 |
4.3 Инновационный проект
Инновация – конечный результат инновационной деятельности, воплощенный в виде нового или усовершенствованного продукта, внедренного на рынке; нового или усовершенствованного технологического процесса и т.д.
Innovation (англ.) означает «введение новаций», новшеств. С момента принятия к распространению новация приобретает новое качество – становится инновацией. Процесс введения новации на рынок принято называть коммерциализацией.
Инновационная деятельность – деятельность по доведению научно-технических идей, разработок до результата, пригодного в практическом использовании. В полном объеме инновационная деятельность включает все виды научной деятельности, проектно-конструкторские, технологические, опытные разработки, деятельность по освоению новшеств в производстве и у их потребителей – реализацию инноваций.
В общем виде инновационный процесс состоит в получении и коммерциализации изобретений, новых технологий, видов продукции и услуг, решений организационно-технического, экономического, социального или иного характера и других результатов интеллектуальной деятельности и осуществляется в 4 этапа.
На первом этапе проводятся фундаментальные исследования в высших учебных заведениях, отраслевых специализированных институтах, лабораториях. Финансирование осуществляется в основном из государственного бюджета на безвозвратной основе. На втором этапе проводятся исследования прикладного характера. Они осуществляются во всех научных учреждениях и финансируются как за счет бюджета (государственные научные программы или на конкурсной основе), так и за счет заказчиков. На третьем этапе осуществляются опытно-конструкторские и экспериментальные разработки. Они проводятся как в специализированных лабораториях, КБ, опытных производствах, так и в научно-производственных подразделениях крупных промышленных организаций. Источники финансирования те же, что и на втором этапе, а также собственные средства организаций. На четвертом этапе осуществляется процесс коммерциализации, начиная от запуска в производство и выхода на рынок и далее по основным этапам жизненного цикла продукта.
Под инновационным проектом понимается процесс целенаправленного изменения или создания новой технической системы.
Проекты имеют различные уровни научно-технической значимости: модернизационный, когда конструкция прототипа или базовая технология кардинально не изменяются (расширение размерных рядов и гаммы изделий, установка более мощного двигателя, повышающая производительность станка); новаторский, когда конструкция нового изделия по виду своих элементов существенным образом отличается от прежнего (добавление новых качеств, например введение средств автоматизации или других, ранее не применявшихся в конструкциях данного типа изделий, но применявшихся в других типах изделий); опережающий, когда конструкция основана на опережающих технических решениях (введение турбореактивных двигателей, ранее нигде не применявшихся); пионерный, когда появляются ранее не существовавшие материалы, конструкции и технологии, выполняющие прежние или даже новые функции (композитные материалы, первые персональные компьютеры, ракеты, биотехнологии).
По выполняемым объемам работ и продолжительности проекты могут быть краткосрочными (1–2 года), среднесрочными (до 5 лет) и долгосрочными (более 5 лет).
Разрабатываемый в дипломной работе проект (производство торцовочного станка Т1) носит новаторский характер, так как конструкция нового станка по виду своих элементов существенным образом отличается от ранее существующих типовых станков. Проектируемый торцовочный станок Т1 предназначен для поперечной распиловки досок на планки по длине заготовок бельевых зажимов. При обработке заготовок столь малых размеров на типовых деревообрабатывающих станках происходит перерасход электроэнергии, мощности. Главной целью проекта было уменьшение затрат на электроэнергию и мощность, и уже как следствие сокращение размеров станка (небольшие затраты на материалы и комплектующие). Торцовочный станок модели Т1 отличается несложной конструкцией, небольшими габаритами, малой мощностью, простотой в управлении и безопасностью в работе. Это краткосрочный проект.
5. Безопасность и экологичность проекта
5.1 Анализ условий труда при работе на торцовочном станке Т1
В результате нарушения установленных норм, правил, недоучета физиологических возможностей человека при эксплуатации станка могут быть опасные зоны и вредные условия, отрицательно влияющие на здоровье работающих. Поэтому анализ условий труда сводится к исследованию опасных и вредных производственных факторов. Опасный производственный фактор – это такой производственный фактор, воздействие которого на работающего приводит к травме. К опасным факторам в деревообрабатывающем цехе относятся: подвижные части производственного оборудования и промышленных роботов, передвигающиеся изделия, заготовки, материалы, оснастка и инструмент; разлетающиеся осколки от рабочих частей оснастки при возможном их разрушении; острые кромки (заусенцы, шероховатости на поверхности заготовок, деталей оснастки и инструмента); повышенное напряжение в электрической цепи оборудования; повышенный уровень статического электричества; повышенный уровень шума и вибрации на рабочем месте; повышенная запыленность воздуха рабочей зоны; физические перегрузки при транспортировании заготовок, деталей, оснастки; пожароопасность.
Все перечисленные факторы при их возникновении оказывают влияние на организм человека, снижая его работоспособность.
Подвижные части производственного оборудования и промышленных роботов, передвигающиеся изделия, заготовки, материалы, оснастка и инструмент, а также разлетающиеся осколки от рабочих частей оснастки при возможном их разрушении могут вызвать такие травмы как ушибы, переломы, вывихи, сотрясения головного мозга и другие травмы, приводящие к снижению или утрате работоспособности.
Острые кромки, заусенцы, шероховатости на поверхности заготовок, деталей оснастки и инструмента могут привести к появлению царапин, ссадин и порезов, которые могут стать причиной заражений, вызвав нетрудоспособность работников. Основными причинами травматизма, в первом и во втором случаях, являются несоблюдение требований техники безопасности; ошибочные действия при наладке, ремонте и регулировке оборудования или во время его работы и нарушение условий эксплуатации оборудования.
Повышенное напряжение в электрической цепи оборудования может привести к электротравмам, которые можно условно свести к двум видам: местным электротравмам (электрические ожоги, электрический знак, механические повреждения) и общим электротравмам (электрический удар). Основные причины несчастных случаев от воздействия электрического тока следующие: случайное прикосновение или приближение на опасное расстояние к токоведущим частям, находящимся под напряжением; появление напряжения на конструктивных металлических частях оборудования: корпусах, кожухах и т.п. – в результате повреждения изоляции или в силу других причин; появление напряжения на отключенных токоведущих частях, на которых работают люди, вследствие ошибочного включения установки; возникновение шагового напряжения в результате замыкания провода на землю.
Проходя через организм человека, электрический ток оказывает термическое, электролитическое, биологическое, механическое и световое действие. Термическое действие выражается в ожогах отдельных участков тела, нагреве и разрыве кровеносных сосудов, нервов и других тканей. Электролитическое действие выражается в разложении крови и других органических жидкостей, что вызывает значительное нарушение их физико-химических составов. Биологическое действие проявляется в нарушении биологических процессов, протекающих в организме человека, и сопровождается возбуждением и разрушением тканей и судорожным сокращением мышц. Механическое действие приводит к разрыву тканей, а световое – к поражению глаз.
Помещение цеха является особоопасным помещением, с точки зрения электробезопасности.
При работе на торцовочном станке накопление зарядов статического электричества происходит во время трения ремней клиноременной передачи о шкивы. Заряды статического электричества могут накапливаться и на людях, особенно при пользовании обувью с непроводящими электрический ток подошвами, одеждой и бельем из шерсти, шелка и искусственных волокон.
Физиологическое действие статического электричества может ощущаться в виде слабого, умеренного и сильного укола или толчка. Они неопасны, так как сила тока разряда статического электричества ничтожно мала. Но такое воздействие может привести к тяжелым несчастным случаям вследствие рефлекторного движения вблизи неогражденных движущихся частей. Искровые разряды статического электричества при несоблюдении установленных правил могут стать причиной воспламенения горючих веществ и взрывов, а также отрицательного воздействия на организм человека и снижения производительности труда. Разряды статического электричества приводят к порче и разрушению материалов, коррозии метало, ухудшению свойств смазочных масел.
Основные источники шума деревообрабатывающих станков – колебательные и аэродинамические процессы, возникающие при вращении режущих инструментов и взаимодействии их с обрабатываемой древесиной. Повышенный уровень шума на рабочем месте наносит большой ущерб, вредно действуя на организм человека и снижая производительность труда. В зависимости от уровня и характера шума, его продолжительности, а также от индивидуальных особенностей человека шум может оказывать на него различное воздействие.
Шум, даже когда он невелик (при уровне 50–60 дБА), создает значительную нагрузку на нервную систему человека, оказывая на него психологическое воздействие. С увеличением уровней до 70 дБА и выше шум может оказывать физиологическое воздействие на человека, приводя к видимым изменениям в его организме. Звуки, превышающие по своему уровню порог болевого ощущения (L=120–130 дБ), могут вызвать боли и повреждения в слуховом аппарате. Под воздействием шума, превышающего 85–90 дБА, в первую очередь снижается слуховая чувствительность на высоких частотах. При действии шума очень высоких уровней (более 145 дБА) возможен разрыв барабанной перепонки.
Шум, являясь общебиологическим раздражителем, не только действует на слуховой аппарат, но может вызвать расстройство сердечно-сосудистой и нервной систем, пищеварительного тракта, а также способствует возникновению гипертонической болезни. Человек, работая при шуме, привыкает к нему, но продолжительное действие сильного шума вызывает общее утомление, может привести к ухудшению слуха, а иногда и к глухоте, нарушается процесс пищеварения, происходит изменение объема внутренних органов. Эти вредные последствия шума выражены тем больше, чем сильнее шум и продолжительнее его воздействие. Патологические изменения, возникшие под влиянием шума, рассматривают как шумовую болезнь. Шум – одна из причин быстрого утомления работающих, вызывающая головокружение, что в свою очередь может привести к несчастному случаю. Установлено, что высокие уровни шума в отдельных случаях снижают производительность труда на 15–20%.
Источником вибрации на производстве может быть оборудование, неправильно установленное или эксплуатируемое длительное время без ремонта, оборудование с изношенными деталями и узлами, с зазорами выше допустимых пределов. Вибрация от оборудования передается через конструкции и пол человеку и вызывает общую вибрацию его тела. Особо вредны колебания с частотой 6–9 Гц, близкой к частоте колебаний отдельных органов человека. При этом возникает резонанс, который увеличивает колебания внутренних органов, расширяя или сужая их, что весьма вредно. Систематическое воздействие вибрации вызывает вибрационную болезнь (неврит) с потерей трудоспособности.
При работе на деревообрабатывающих станках воздух загрязняется древесной пылью, которая может вызвать легочные и кожные заболевания.
Физические перегрузки при транспортировании заготовок, деталей, оснастки вызывают снижение работоспособности, вследствие быстрой утомляемости организма. Систематическое воздействие этого фактора приводит к физическому истощению организма работника. Значительные величины перегрузок могут привести к травмам, например растяжениям, повреждениям позвоночника и другим.
Пожароопасность эксплуатации деревообрабатывающих станков обусловлена тем, что сама древесина – горючий материал. Другими причинами пожаров могут быть наличие неисправного электрооборудования, нарушение правил заземления, разряды статического электричества, нарушение пожарных норм и правил в технологических процессах, хаотическое содержание помещения (захламление изделиями, отходами), небрежное обращение с огнем (курение вблизи станка). Пожары на производстве приводят к значительным материальным потерям, а так же вызывают у работников ожоги различной степени и