Профиль для металлических конструкций
Расчет калибровки валков выполним по методике расчета приведенной выше.
Определим основные размеры чистового калибра.
По формуле (1) найдем ширину чистового калибра:
В8 = (360 – 3)Ч1,012 = 360 мм.
Найдем высоту калибра по формуле (2):
Н8 = (145 – 3)Ч1,012 = 143.7 мм.
Среднюю толщину фланцев находим по формуле (3):
t8 = (12,3 – 3)Ч1,012 = 9,41 мм.
Толщина стенки находится по формуле (4):
d8 = 7,5Ч1,012 = 7,59 мм.
Найдем высоту фланцев по формуле (5):
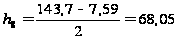 мм.
По формуле (6) определим толщину фланцев у основания чистового калибра:
b8 = 9,41 + 0,5Ч68,05Ч0,12 = 13,5 мм.
По формуле (7) определим толщину фланцев у вершины чистового калибра:
а8 = 2Ч9,41 – 13,5 = 5,31 мм.
Определим площадь поперечного сечения фланца по формуле (8):
qфл8 = 9,41 Ч 68,05 = 640,35 мм2.
По формуле (9) найдем площадь поперечного сечения чистового калибра:
q8 = 4Ч640,35 + 360Ч 7,59 =5293,8 мм2.
Уширение ΔВ1 и суммарное уширение ΔВ2-8 предварительно выбираем по графику рис.
Для разрезного калибра ΔВ1 = 7 мм.
Для остальных ΔВ2-8 = 53 мм.
Общее уширение находим по формуле (10):
∑ ΔВ1-8 = 7+53 = 60 мм.
Ширину заготовки найдем по формуле (11):
В0 = 360 – 60 = 300 мм.
Вычислим ширину разрезного калибра по формуле (12):
В1 = 300 + 7 = 307 мм.
Выбираем утяжку металла в закрытых фланцах Δhут = 8 мм, приращение высоты выбираем Δhпр = 1,2 мм. Полученные размеры сводим в таблицу 6.1.
Таблица 6.1. Высоты фланцев по калибрам
| Фланцы | Калибры | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |
| Нижние | 87,2 | 88,4 | 80,4 | 81,6 | 73,6 | 74,8 | 66,8 | 68 |
| Верхние | 96,4 | 88,4 | 89,6 | 81,6 | 82,8 | 74,8 | 76 | 68 |
По формуле (13) находим толщину у основания открытого фланца разрезного калибра:
b1 ≈ 0,4Ч307 = 125 мм.
По формуле (14) находим толщину у основания закрытого фланца разрезного калибра:
а1
≈ 0,45Ч 125
 60 мм.
Находим координаты точки К по формулам (15, 16, 17)
tgφ8
= 0,12; tgφ8
=
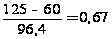 ;
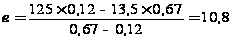 мм;
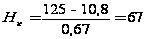 мм.
Принимаем площадь закрытого фланца равной площади открытого q1’=q1, тогда размеры закрытого верхнего фланца определим с учетом высоты последнего h1’= 87,2. Найдем толщину закрытого фланца по формуле (18):
а1’=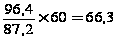 мм.
Толщину закрытого фланца у основания определим по формуле (19):
b1’=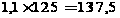 мм.
Тогда площадь фланцев по формуле (20) равна:
q1’=q1=
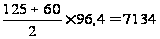 мм2.
По формуле (21) рассчитаем толщину стенки разрезного калибра:
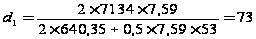 мм.
Общая высота калибра по формуле (22) равна:
Н1 = 96,4 + 87,2+73 = 256,7 мм.
Корректируя размеры разрезного калибра с учетом закругления и угла захвата в пределах 33–350, принимаем толщину d1’ = 125 мм.
Площадь поперечного сечения разрезного калибра q1 с учетом дополнительной площади qдоп при толщине d1’ = 125 мм по формуле (23) составляет:
q1 = 6Ч7134+ 73Ч307 + 8000 = 73215 мм2.
Найдем высоту исходной заготовки по формуле (24):
Н0 =
0,5Ч256,7 + 0,5 = 263 мм.
Принимаем Н0 = 262 мм.
Определим коэффициент вытяжки в разрезном калибре по формуле (25):
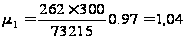 мм.
Найдем по формуле (26) угол захвата металла валками:
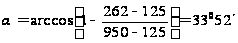 мм.
Рассчитаем основные размеры промежуточных калибров.
По формуле (27) определим коэффициенты вытяжки во фланцах:
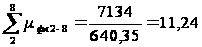 .
По формуле (28) выбираем коэффициенты вытяжки во фланцах:
Определим по формуле (29) площади поперечного сечения фланцев по проходам:
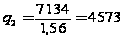 мм2;
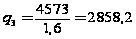 мм2;
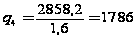 мм2;
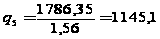 мм2;
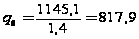 мм2;
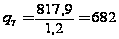 мм2;
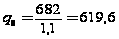 мм2.
Общий коэффициент уменьшения толщины стенки, или общий коэффициент вытяжки μ, найдем по формуле (30):
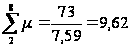 .
Общий коэффициент уменьшения толщины стенки меньше общего коэффициента вытяжки фланцев вследствие того, что часть металла из фланцев идет на уширение стенки. Поэтому по формуле (31) для стенок принимаем следующий ряд коэффициентов:
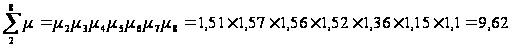 .
Определим значения толщины стенки в калибрах по формуле (32):
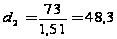 мм;
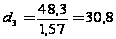 мм;
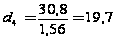 мм;
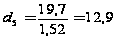 мм;
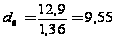 мм;
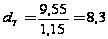 мм;
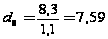 мм.
По формуле (33) принимаем распределение уширения по калибрам пропорционально деформации по стенкам:
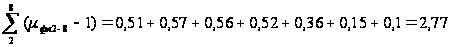 .
Коэффициент пропорциональности найдем по формуле (34):
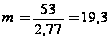 .
Определим по формуле (35) уширение в каждом калибре:
ΔВ2 = 19,13Ч0,51 = 9,76 мм; ΔВ3 = 19,13Ч0,57 = 10,9 мм;
ΔВ4 = 19,13Ч0,56 = 10,7 мм; ΔВ5 = 19,13Ч0,52 = 9,95 мм
ΔВ6 = 19,13Ч0,36 = 6,88 мм; ΔВ7 = 19,13Ч0,15= 2,87 мм;
ΔВ8 = 19,13Ч0,1 = 1,9 мм.
Определяем ширину калибров по формуле (36):
В2 = 307 + 9,76 = 316,76 мм; В3 = 316,76 + 10,9 = 327,66 мм;
В4 = 327,66 + 10,7 = 338,36 мм; В5 = 338,36 + 9,95 = 348,31 мм;
В6 = 348,31 + 6,88 = 355,19 мм; В7 = 355,19 + 2,87 = 358,06 мм;
В8 = 358,06 + 1,9 = 360 мм
Воспользовавшись формулой (37) найдем среднюю толщину открытого фланца:
t2
=
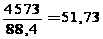 мм; t3 =
 мм; t4 =
 мм;
t5
=
 мм; t6 =
 мм; t7 =
 мм.
Аналогично по формуле (38) найдем среднюю толщину закрытого фланца:
t2’
=
мм; t3’ =
 мм; t4’ =
мм;
t5’
=
 мм; t6’
=
мм; t7
=
 мм.
Тангенс угла наклона стенки вычислим по формуле (39):
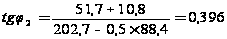 ;
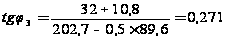 ;
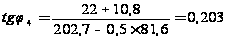 ;
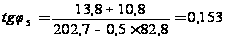 ;
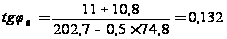 ;
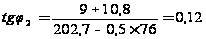 .
По формуле (40) определим толщину фланцев у основания:
b2 = 202,7 Ч0,396 – 10,8 = 69,5 мм; b3 = 202,7 Ч0,271 – 10,8 = 44,13 мм;
b4 = 202,7 Ч0,203 – 10,8 = 30,35 мм; b5 = 202,7 Ч0,153 – 10,8 = 20,2 мм;
b6 = 202,7 Ч0,132 – 10,8 = 16 мм; b7 = 202,7 Ч0,12 – 10,8 = 13,5 мм.
Толщина фланцев у края по формуле (41) равняется:
а2 = 2Ч51,7 – 69,5 = 33,96 мм; а3 = 2Ч32 – 44,13 = 19,87 мм;
а4 = 2Ч22 – 30,35 = 13,65 мм; а5 = 2Ч13,56 – 20,2 = 7,4 мм;
а6 = 2Ч11 – 15,96 = 6,04 мм; а7 = 2Ч9 – 13,5 = 4,5 мм.
Принимаем коэффициент защемления у края закрытых фланцев в пределе от 1,15 до 0,95.
η2 = 1,15; η3 = 1,1; η4 = 1,1; η5 = 1; η6 = 1; η7 = 0,95.
Тогда толщину фланца определим по формуле (42):
а2’ =
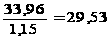 мм; а3’ =
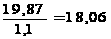 мм; а4’ =
 мм;
а5’ =
 мм; а6’ =
 мм; а7’ =
 мм.
Толщина фланцев у основания найдем по формуле (43):
b2’ = 2Ч51,7 – 29,53 = 73,87 мм; b3’ = 2Ч35,6 – 18,06 = 53,14 мм;
b4’ = 2Ч22 – 12,4 = 31,6 мм; b5’ = 2Ч15,6 – 7,4 = 23,8 мм;
b6’ = 2Ч11 – 6,04 = 15,96 мм; b7’ = 2Ч10,2 – 4,73 = 15,67 мм.
Углы захвата в калибрах найдем по формуле (44):
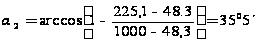 ;
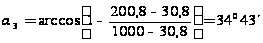 ;
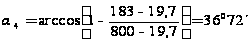 ;
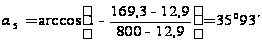 ;
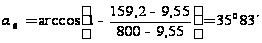 ;
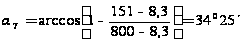 ;
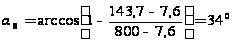 .
Допустимые углы захвата при сортовом прокате находятся в диапазоне от 24 до 35 градусов, большие углы захвата обусловлены тем, что при захвате защемление металла происходит не только по дну калибра, но и по стенкам. Следовательно, рассчитанные нами углы захвата удовлетворяют требованиям допустимых углов захвата, и расчет выполнен, верно.
Радиусы закругления между стенкой и фланцем найдем по формуле (5.45):
с =
 ;
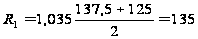 мм;
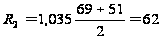 мм;
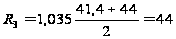 мм;
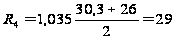 мм;
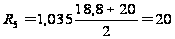 мм;
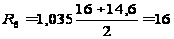 мм;
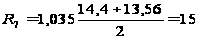 мм.
По формуле (46) найдем радиусы закругления у вершины закрытых фланцев:
с =
 ;
r1 =1,12Ч66,3 =75 мм; r2 = 1,12Ч34 = 38 мм; r3 = 1,12Ч30 = 34 мм;
r4 = 1,12Ч14 = 16 мм; r5 = 1,12Ч12,4 = 14 мм; r6 = 1,12Ч7,4 = 8,3 мм;
r7 = 1,12Ч6,04 = 7 мм.
Найдем межвалковые зазоры для клетей данного стана:
По формуле (47) для обжимной клети:
S1 = S2 = S3 = 0,015Ч1000 = 15 мм.
По формуле (48) для черновых клетей:
S4 = S5 = S6 = S7 = 0,01Ч800 = 8 мм.
По формуле (49) для чистовых клетей:
S8 = 0,006Ч800 = 4,8 мм.
Найденные выше основные размеры, а также данные характеризующие данный профиль калибровки двутавровой балки №36 сводим в таблицу 6.2.
Таблица 6.2. Расчетная калибровка двутавровой балки №36
| № | Тип | Размеры фланцев | μфл | Размеры стенки | αз | |||||||
|
h, мм |
b, мм |
a, мм |
qфл, мм2 |
R, мм |
r, мм |
d, мм |
B, мм |
H, мм |
||||
| 1 |
З О |
87,2 96,4 |
137,5 125 |
66,3 60 |
7134 | 135 | 75 | - | 73 | 307 | 256,7 | 30082’ |
| 2 |
З О |
88,4 88,4 |
69 51 |
34 52 |
4573 | 62 | 38 | 1,56 | 48,3 | 316,8 | 225 | 3505’ |
| 3 |
З О |
80,4 89,6 |
41,4 44 |
30 20 |
2858 | 44 | 34 | 1,6 | 30,8 | 328 | 200,8 | 34043’ |
| 4 |
З О |
81,6 81,6 |
30,3 26 |
14 18 |
1786 | 29 | 16 | 1,6 | 19,7 | 338 | 183 | 36072’ |
| 5 |
З О |
73,6 82,8 |
18,8 20 |
12,4 7,4 |
1145 | 20 | 14 | 1,56 | 12,9 | 348 | 170 | 35093’ |
| 6 |
З О |
74,8 74,8 |
16 14,6 |
6,04 7,4 |
818 | 16 | 8,3 | 1,4 | 9,55 | 355,2 | 160 | 34083’ |
| 7 |
З О |
66,8 76 |
14,4 13,56 |
6,04 4,5 |
682 | 15 | 7 | 1,2 | 8,3 | 358 | 151 | 3402’ |
| 8 |
З О |
68 68 |
13,5 13,5 |
5,31 5,31 |
620 | 14 | 6 | 1,1 | 7,6 | 360 | 143,7 | 340 |
7. Методика расчета энергосиловых параметров прокатки
Расчет энергосиловых параметров выполним по ходу прокатки. Для начала выполним расчет коэффициентов вытяжки и скоростного режима прокатки [3].
Площадь полосы в калибре определим по:
ω = ВЧd + 2 ((ao + bo) ho/2 + (aз + bз) hз/2) мм2, (1)
где В-ширина калибра;
d – толщина стенки калибра;
ao – толщина открытого фланца у вершины калибра;
bo – толщина открытого фланца у основания калибра;
ho – высота открытого фланца;
aз – толщина закрытого фланца у вершины калибра;
bз – толщина закрытого фланца у основания калибра;
hз – высота закрытого фланца.
Для расчета скоростного режима и энергосиловых параметров прокатки фасонные полосы пересчитываем на соответственные прямоугольные по методу приведенной высоты:
Нс = ω/В мм, (2)
где ω – площадь полосы в калибре;
В-ширина калибра.
Определим катающие диаметры валков. Расчет следует вести при максимальных диаметрах валков, чтобы определить максимальную энергосиловую загрузку оборудования стана.
Dк = D0 – Нс мм, (3)
где D0 – максимальный диаметр бочки валков (см. табл. 2.1);
Нс – приведенная высота фасонной полосы.
Коэффициент вытяжки в разрезном калибре:
λi = ωi-1/ ωi, (4)
где ωi-1 – площадь полосы задаваемой в калибр;
ωi – площадь полосы выходящей из калибра.
Конечную скорость прокатки определим, исходя из максимально допустимой скорости валков в чистовой клети с учетом запаса на регулирование в связи с переточкой валков в размере 8%:
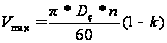 м/с, (5)
где Dк – катающий диаметр валков;
n – максимальная чистота вращения валков;
k – коэффициент запаса на регулирование в связи с переточкой валков.
Частота вращения валков:
 об/мин, (6)
где V – скорость вращения валков;
Dк – катающий диаметр.
Найденную частоту вращения валков нужно сравнить с допустимой (см. табл. 2.1).
Найдем скорости в остальных калибрах из условия постоянства секундных объемов металла, проходящих через калибры этих клетей:
 м/с, (7)
где V – скорость вращения валков;
λ – коэффициент вытяжки.
Выполняем расчет энергосиловых параметров. Определим значения усилия, крутящие моменты и температурный режим прокатки.
Определим абсолютное изменение приведенной высоты:
ΔНс = (Н0с – Н1с) мм. (8)
Определим среднее значение приведенных высот в калибре:
Нср = (Н0с + Н1с)/2 мм, (9)
где Н0с – приведенная высота в предыдущем калибре;
Н1с – приведенная высота в данном калибре.
Относительное обжатие:
 ,
(10)
где ΔН1 – абсолютное изменение приведенной высоты;
Н0с – приведенная высота в предыдущем калибре.
Скорость деформации металла:
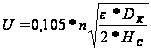 с-1, (11)
где n – частота вращения валков;
ε – относительное обжатие;
Dк – катающий диаметр;
Нс – приведенная высота в калибре.
Длина очага деформации:
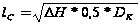 мм. (12)
Рассчитаем контактную площадь прокатки:
F1 = 0.5Ч(B0 + B1)Чlc мм2, (13)
где B0 – ширина раската перед входом в данный калибр;
B1 – ширина раската;
lc – длина очага деформации.
Найдем длину раската по проходам. При длине исходной заготовки 5 метров из описания технологии прокатки на данном стане.
Длины раската по проходам:
Li = Li-1Чλi мм, (14)
где Li-1 – длина предыдущего раската;
λi – коэффициент вытяжки.
Определим сопротивление деформации стали 70 по методу термомеханических коэффициентов В.И. Зюзина:
σ = σодЧКtЧКεЧКu МПа, (15)
где σод – базисное значение сопротивления деформации, определяемое для данной марки стали при t = 1000 0C, ε = 0,1 и u = 10 с-1;
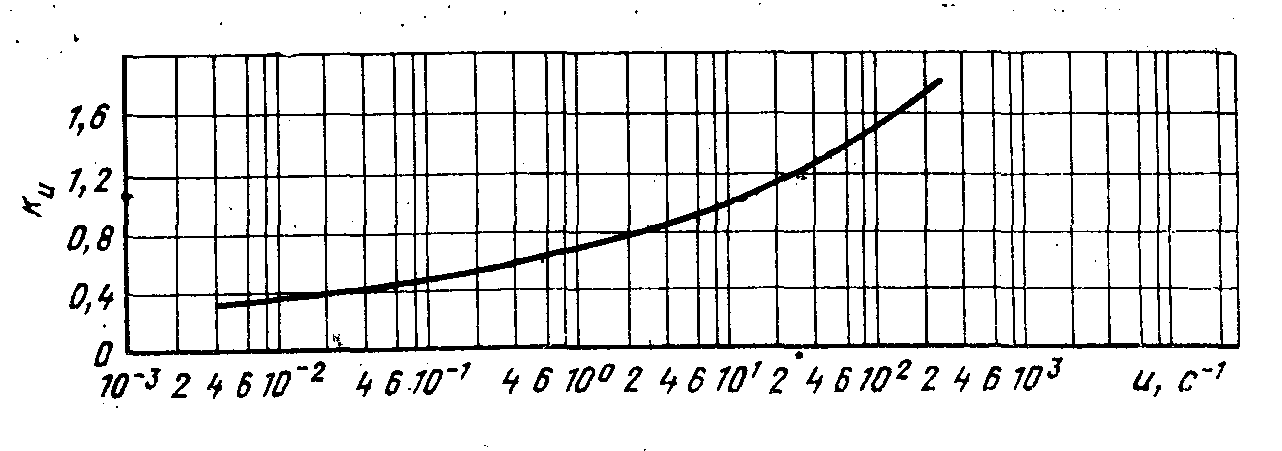
Кt, Кε, Кu – термомеханические коэффициенты, учитывающие соответственно влияние температуры прокатываемого металла, степени и скорости деформации. Эти коэффициенты определяются по формулам или кривым, построенным для каждой марки стали. В нашем случае для стали 10 пс определим эти коэффициенты по рисункам 7.1 и 7.2.
Рис. 7.1. Температурный Кt и степенной Кε коэффициенты стали 20ПС
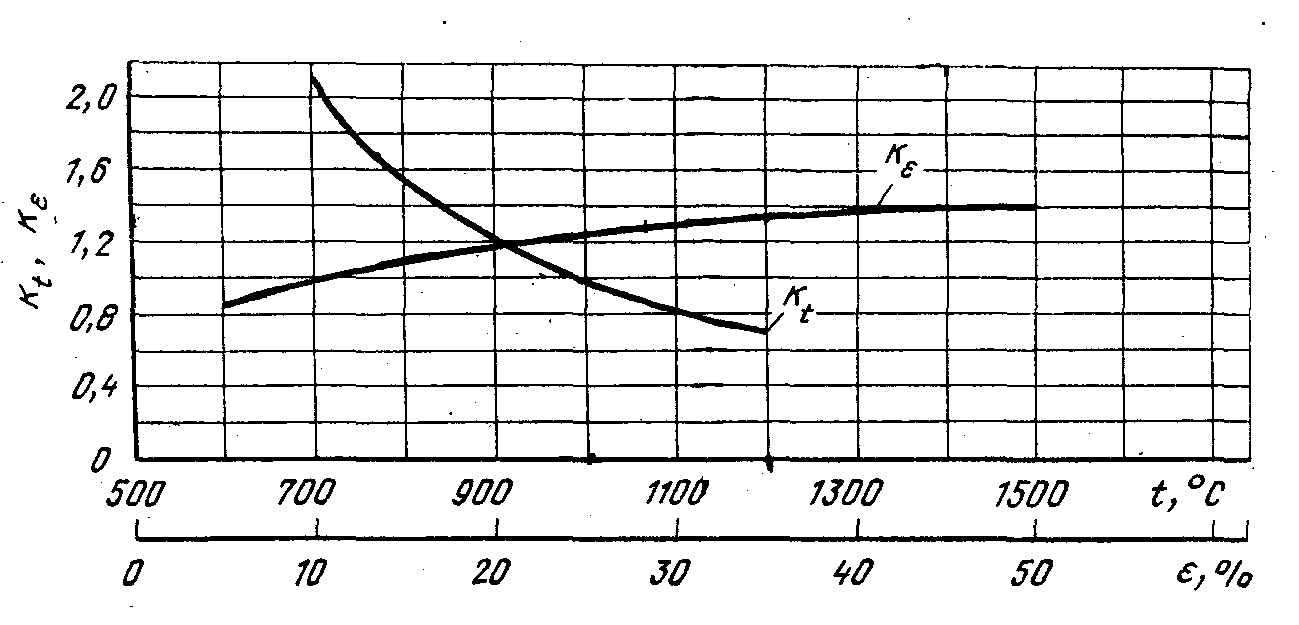
Рис. 7.2. Скоростной Кu коэффициент стали 20ПС
Для стали 20 пс σод = 82,32 МПа. [12]
Определяем температуру раската перед входом во вторую клеть. Для этого рассчитаем время охлаждения раската, которое складывается из паузы на передачу раската от одной клети к другой и машинного времени прокатки.
Рассчитаем время охлаждения раската:
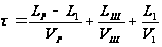 сек, (16)
где Lp – длина рольганга;
Vр – скорость рольганга;
L1 – длина раската;
Lш – длина шлепера;
Vш – скорость шлепера;
V1 – скорость прокатки в данной клети.
Найдем повышение температуры металла вследствие перехода механической энергии деформации в теплоту:
Δtд = 0,183ЧσЧlnλ 0C, (17)
где σ – сопротивление деформации стали;
λ – коэффициент вытяжки.
Рассчитаем периметр поперечного сечения раската после прохода:
П = 2Ч(Нс + В) мм, (18)
где Нс – приведенная высота в калибре;
B – ширина раската.
Тогда на основе использования метода А.И. Целикова изменение температуры раската за время прокатки в калибре и перемещения к следующему калибру составит:
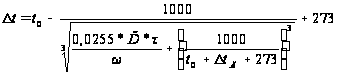 0С, (19)
где t0 – температура раската перед входом в рассматриваемый калибр;
П – периметр поперечного сечения раската после прохода;
τ – время охлаждения раската;
ω – площадь поперечного сечения раската после прохода;
Δtд – повышение температуры металла вследствие перехода механической энергии деформации в теплоту.
Температура металла перед заходом в следующую клеть:
ti = ti-1 – Δt 0С, (20)
где ti-1 – температура прокатки в предшествующей клети;
Δt – изменение температуры раската за время прокатки в калибре и перемещения к следующему калибру составит.
Рассчитаем контактное давление прокатки по методу В.С. Смирнова:
р = 1,08ЧnσЧnжЧnфЧσ МПа, (21)
где nσ – коэффициент напряженного состояния, учитывающий влияние на контактное давление внешнего трения;
nж – коэффициент, учитывающий влияние внешних зон по отношению к геометрическому очагу деформации;
nф – коэффициент формы профиля.
Найдем коэффициент напряженного состояния:
nσ
=
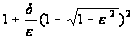 , (22)
где δ – коэффициент учитывающий влияние контактного трения на форму очага деформации;
ε – относительное обжатие.
Определим коэффициент учитывающий влияние контактного трения на форму очага деформации:
 ,
(23)
где μ – коэффициент внешнего трения;
lc – длина очага деформации;
ΔНс – абсолютное изменение приведенной высоты.
Коэффициент внешнего трения:
μ = 0,55 – 0,00024Чt, (24)
где t – температура деформируемого металла.
Найдем
отношение длины
очага деформации
к среднему
значению приведенной
высоты:
 .
Определим значение коэффициента, учитывающего влияние внешних зон по отношению к геометрическому очагу деформации:
nж
=
 ,
(25)
где
– фактор формы
очага деформации.
Найдем коэффициент формы профиля:
nф
=
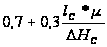 , (26)
где lc – длина очага деформации;
μ – коэффициент внешнего трения;
ΔНс – абсолютное изменение приведенной высоты.
Рассчитаем усилие