Профиль для металлических конструкций
Р = рЧFЧ10-6 МН, (27)
где р – контактное давление прокатки;
F – контактная площадь прокатки.
Определим коэффициент плеча приложения усилия прокатки по формуле М.А. Зайкова – Н.А. Федорова:
φп
= 5,85 – 11∙ + 7,35∙
 – 1,58∙
 ,
(28)
где
 – фактор формы
очага деформации.
Рассчитаем крутящий момент деформации:
Мвал = 2ЧРЧlcЧ φп кНЧм, (29)
Ограничения по скоростному режиму прокатки проверяем по формулам (26) и (27) с учетом коэффициента загрузки электродвигателей стана.
Коэффициент загрузки электродвигателей стана по усилию прокатки:
 ,
(30)
где Р – усилие прокатки;
Рmax – максимально допустимое усилие прокатки.
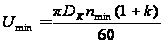 м/с; (31)
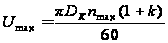 м/с, (32)
где Dк – катающий диаметр;
nmax, nmax – соответственно максимально возможные и минимальные частоты вращения валков (см. табл. 2.1);
k – коэффициент загрузки электродвигателей стана.
Определим часовую производительность стана:
 ,
(33)
где G – масса заготовки;
Тт – такт прокатки;
Ки – коэффициент использования;
Принимаем Ки = 095.
8. Расчет энергосиловых параметров прокатки
Исходными данными для расчета энергосиловых параметров служат данные расчета калибровки.
Расчет энергосиловых параметров выполним по методика приведенной выше.
По формуле (1) рассчитаем площадь полосы в каждом калибре:
ω1 = 307Ч73 + 2 ((60 + 125)Ч96,4/2 + (66,3 + 137,5)Ч87,2/2) = 58016 мм2;
ω2 = 317Ч48,3 + 2 ((34 + 69)Ч88,4/2 + (52 + 51)Ч88,4/2) = 33521,5 мм2;
ω3 = 328Ч30,8 + 2 ((20 + 44)Ч89,6/2 + (30 + 41,4)Ч80,4/2) = 21577,4 мм2;
ω4 = 338Ч19,7 + 2 ((14 + 30,3)Ч81,6/2 + (18 + 26)Ч81,6/2) = 13864 мм2;
ω5 = 348Ч13 + 2 ((7,4 + 20)Ч82,8/2 + (12,4 + 18,8)Ч73,6/2) = 9089 мм2;
ω6 = 355Ч9,55 + 2 ((6,04 + 16)Ч74,8/2 + (7,4 + 14,6)Ч74,8/2) = 6684,4 мм2;
ω7 = 358Ч8,3+ 2 ((4,5 + 13,56)Ч76/2 + (6,04 + 14,4)Ч66,8/2) = 5709,4 мм2;
ω8 = 360Ч7,6+ 2 ((5,31 + 13,5)Ч68/2 + (5,31 + 13,5)Ч68/2) = 5294 мм2.
Для расчета скоростного режима и энергосиловых параметров прокатки фасонные полосы пересчитываем на соответственные прямоугольные по методу приведенной высоты. Рассчитаем по формуле (2) значения приведенной высоты:
Нс1 = 58016/307 = 189 мм; Нс2 = 33521,5/316,8 = 105,8 мм;
Нс3 = 21577,4/328 = 66 мм; Нс4 = 13864/338 = 41 мм;
Нс5 = 9089 /348 = 26 мм; Нс6 = 6684,4/355 = 19 мм;
Нс7 = 5709,4/358 = 16 мм; Нс8 = 5294/360 = 15 мм.
Определим катающие диаметры валков. Расчет будем вести при максимальных диаметрах валков (см. табл. 2.1), чтобы определить максимальную энергосиловую загрузку оборудования стана. По формуле (3) рассчитаем катающие диаметры:
D1 = 1000 – 189 = 811 мм; D2 = 1000 – 105,8 = 894,2 мм;
D3 = 1000 – 66 = 934 мм; D4 = 800 – 41 = 759 мм;
D5 = 800 – 26 = 774 мм; D6 = 800 – 19 = 781 мм;
D7 = 800 – 16 = 784 мм; D8 = 800 –15 = 785 мм.
Найдем коэффициент вытяжки в калибрах по формуле (4):
λ1 = 89925/58016 = 1,55; λ2 = 58016/ 33521,5 = 1,73; λ3 = 33521,5/ 21577,4 = 1,55;
λ4 = 21577,4/ 13864 = 1,55; λ5 = 13864/ 9089 = 1,53; λ6 = 9089/ 6684,4 = 1,36;
λ7 = 6684,4/ 5709,4 = 1,17; λ8 = 5709,4/ 5294 = 1,08.
Определим по формуле (5) конечную скорость прокатки в восьмой клети, исходя из максимально допустимой скорости валков в чистовой клети с учетом запаса на регулирование в связи с переточкой валков в размере 5%:
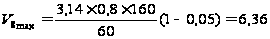 м/с.
Принимаем конечную скорость прокатки 6,4 м/с.
Найдем по формуле (7) скорости в остальных калибрах из условия постоянства секундных объемов металла:
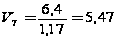 м/с;
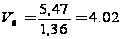 м/с;
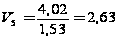 м/с;
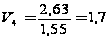 м/с;
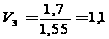 м/с;
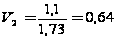 м/с;
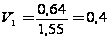 м/с.
С учетом найденных скоростей прокатки найдем по формуле (6) частоту вращения валков:
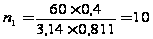 об/мин;
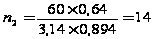 об/мин;
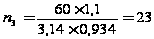 об/мин;
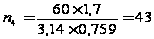 об/мин;
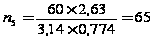 об/мин;
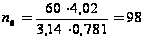 об/мин;
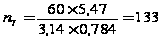 об/мин;
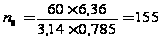 об/мин.
Определим абсолютное изменение приведенной высоты по формуле (8):
ΔНс1 = (263 – 189) = 74 мм; ΔНс2 = (189 – 106) = 83 мм;
ΔНс3 = (106 – 66) = 40 мм; ΔНс4 = (66 – 41) = 25 мм;
ΔНс5 = (41 – 26) = 15 мм; ΔНс6 = (26 – 19) = 7 мм;
ΔНс7 = (19 – 16) = 3 мм; ΔНс8 = (16 – 15) = 1 мм.
Определим среднее значение приведенных высот в калибре по формуле (9):
Нср1 = (263 + 189)/2 = 226 мм; Нср2 = (189+ 106) /2= 148 мм;
Нср3 = (106 + 66) /2= 86 мм; Нср4 = (66 + 41) /2= 53,5 мм;
Нср5 = (41 + 26) /2= 33,5 мм; Нср6 = (26 + 19) /2 = 22,5 мм;
Нср7 = (19 + 16) /2= 17,5 мм; Нср8 = (16 + 15) /2= 15,5 мм.
Найдем по формуле (10) относительное обжатие в каждой клети:
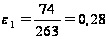 ;
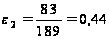 ;
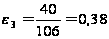 ;
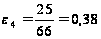 ;
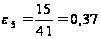 ;
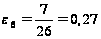 ;
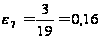 ;
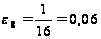 .
В каждом калибре определим по формуле (11) скорость деформации металла:
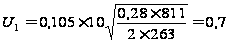 с-1;
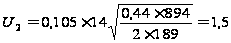 с-1;
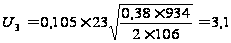 с-1;
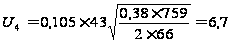 с-1;
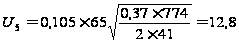 с-1;
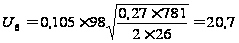 с-1;
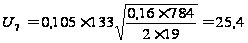 с-1;
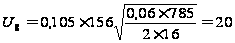 с-1.
Рассчитаем по формуле (12) длину очага деформации:
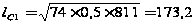 мм;
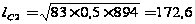 мм;
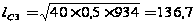 мм;
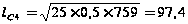 мм;
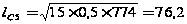 мм;
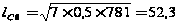 мм;
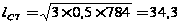 мм;
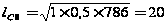 мм.
Рассчитаем контактную площадь прокатки по формуле (13):
F1 = 0,5Ч(300 + 307)Ч173,2 = 52566,2 мм2;
F2 = 0,5Ч(307 + 316,8)Ч172,6 = 51833 мм2;
F3 = 0,5Ч(316,8 + 328)Ч136,7 = 44072,1 мм2;
F4 = 0,5Ч(328 + 338)Ч97,4 = 32434,2 мм2;
F5 = 0,5Ч(338 + 348)Ч76,2 = 26136,6 мм2;
F6 = 0,5Ч(348 + 355,2)Ч52,3 = 18388,68 мм2;
F7 = 0,5Ч(355,2 + 358)Ч34,3 = 12231,38 мм2;
F8 = 0,5Ч(358 + 360)Ч20 = 7800 мм2.
Принимая начальную длину двутавровой балки 5 метров, найдем по формуле (14) длины раската по проходам:
L1 = 5Ч1,55 = 7,75 мм; L2 = 7,75Ч1,73 = 13,4 мм; L3 = 13,4Ч1,55 = 20,7 мм;
L4 = 20,7Ч1,55 = 32 мм; L5 = 32Ч1,53 = 49,3 мм; L6 = 49,3Ч1,36 = 67 мм;
L7 = 67Ч1,17 = 78 мм; L8 = 78Ч1,08 = 84 мм.
В дальнейшем расчет будем вести по каждой клети в отдельности по ходу прокатки, так как для расчета изменения температуры металла по проходам нам необходимо знать температуру металла в предыдущей клети.
Выполним расчет для первой клети.
Определим сопротивление деформации стали 20 пс по формуле (15) по методу термомеханических коэффициентов В.И. Зюзина. Термомеханические коэффициенты определим по графикам рисунков 7.1 и 7.2. Исходя из того, что начальную температуру прокатки в первой клети принимаем равной 1130 0С, относительное обжатие в первой клети равно ε1 = 0,28 и скорость деформации металла U1 = 0,7 с-1. Начальную температуру прокатки принимаем исходя из того, что она является минимально возможной температурой начала прокатки. Кt = 0,78; Кε = 1,39; Кu = 0,7. Базисное значение сопротивления деформации, определяемое для данной марки стали равно σод = 82,32 МПа.
σ1 = 82,32Ч0,78Ч1,39Ч0,7 = 62,47 МПа.
Определяем температуру раската перед входом во вторую клеть.
Рассчитаем по формуле (16) время охлаждения раската:
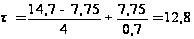 сек.
Найдем по формуле (17) повышение температуры металла вследствие перехода механической энергии деформации в теплоту:
Δtд = 0,183Ч62,47Чln 1,36 = 3,5 0C.
Рассчитаем периметр поперечного сечения раската после прохода по формуле (18):
П1 = 2Ч(189 + 307) = 992 мм.
Определим изменение температуры раската за время прокатки в калибре и перемещения к следующему калибру по формуле (19):
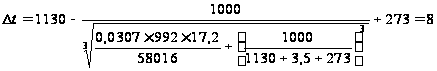 0С.
Найдем по формуле (20) температура металла перед заходом в следующую клеть:
t2 = 1130 – 8 = 1122 0С.
Аналогично выполним расчет для всех последующих калибров.
По формуле (24) найдем коэффициент внешнего трения для каждого калибра:
μ1 = 0,55 – 0,00024Ч1122 = 0,281; μ2 = 0,55 – 0,00024Ч1097 = 0,287;
μ3 = 0,55 – 0,00024Ч1069 = 0,2934; μ4 = 0,55 – 0,00024Ч1047 = 0,299;
μ5 = 0,55 – 0,00024Ч1022 = 0,305; μ6 = 0,55 – 0,00024Ч924 = 0,328;
μ7 = 0,55 – 0,00024Ч905 = 0,333; μ8 = 0,55 – 0,00024Ч882 = 0,338.
Найдем по формуле (23) коэффициент, учитывающий влияние контактного трения на форму очага деформации в каждом калибре:
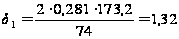 ;
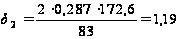 ;
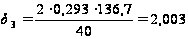 ;
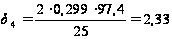 ;
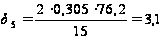 ;
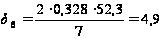 ;
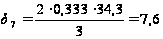 ;
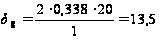 .
Найдем по формуле (22) коэффициент напряженного состояния:
nσ1
=
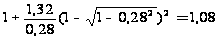 ;
nσ2
=
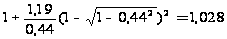 ;
nσ3
=
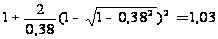 ;
nσ4
=
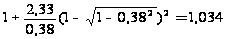 ;
nσ5
=
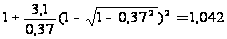 ;
nσ6
=
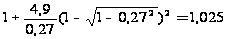 ;
nσ7
=
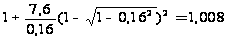 ;
nσ8
=
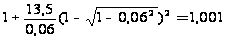 .
Определим по формуле (25) значение коэффициента, учитывающего влияние внешних зон по отношению к геометрическому очагу деформации:
nж1
=
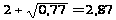 ;
nж2 =
 ;
nж3 =
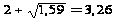 ;
nж4
=
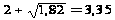 ;
nж5 =
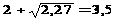 ;
nж6 =
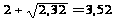 ;
nж7
=
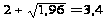 ;
nж8 =
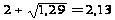 .
Найдем коэффициент формы профиля используя формулу (26):
nф1
=
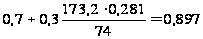 ;
nф2 =
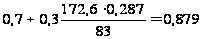 ;
nф3
=
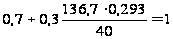 ;
nф4 =
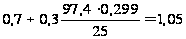 ;
nф5
=
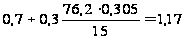 ;
nф6 =
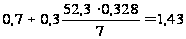 ;
nф7
=
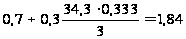 ;
nф8 =
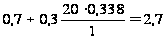 .
Рассчитаем контактное давление прокатки по формуле (21):
р1 = 1,08Ч1,08Ч1,12Ч0,897Ч62,47 = 73,2 МПа;
р2 = 1,08Ч1,028Ч0,92Ч0,879Ч77 = 69,13 МПа;
р3 = 1,08Ч1,03Ч0,74Ч1 Ч100 = 82,32 МПа;
р4 = 1,08Ч1,034Ч0,65Ч1,05Ч115 = 87,65 МПа;
р5 = 1,08Ч1,042Ч0,49Ч1,17Ч115,3 = 74,39 МПа;
р6 = 1,08Ч1,025Ч0,47Ч1,43Ч153 = 113,83 МПа;
р7 = 1,08Ч1,008Ч0,6Ч1,84Ч118,5 = 142,4 МПа;
р8 = 1,08Ч1,001Ч0,86Ч2,7Ч133,7 = 335,6 МПа.
Рассчитаем усилия прокатки по формуле (27):
Р1 = 73,2Ч52566,2Ч10-6 = 3,85 МН; Р2 = 69,13Ч51833Ч10-6 = 3,58 МН;
Р3 = 82,32Ч44072,1Ч10-6 = 3,63 МН; Р4 = 87,65Ч32434,2Ч10-6 = 2,84 МН;
Р5 = 74,39Ч26136,6Ч10-6 = 1,94 МН; Р6 = 113,83Ч18388Ч10-6 = 2,09 МН;
Р7 = 142,4Ч12231Ч10-6 = 1,74 МН; Р8 = 335,6Ч7800Ч10-6 = 2,6 МН.
Определим по формуле (28) коэффициент плеча приложения усилия прокатки:
φп1 = 5,85 – 11Ч0,77 + 7,35Ч0,772 – 1,58Ч0,773 = 0,989;
φп2 = 5,85 – 11Ч1,16 + 7,35Ч1,162 – 1,58Ч1,163 = 0,514;
φп3 = 5,85 – 11Ч1,59 + 7,35Ч1,592 – 1,58Ч1,593 = 0,59;
φп4 = 5,85 – 11Ч1,82 + 7,35Ч1,822 – 1,58Ч1,823 = 0,65;
φп5 = 5,85 – 11Ч2,27 + 7,35Ч2,272 – 1,58Ч2,273 = 0,272;
φп6 = 5,85 – 11Ч2,32 + 7,35Ч2,322 – 1,58Ч2,323 = 0,161;
φп7 = 5,85 – 11Ч1,96 + 7,35Ч1,962 – 1,58Ч1,963 = 0,63;
φп8 = 5,85 – 11Ч1,29 + 7,35Ч1,292 – 1,58Ч1,293 = 0,5.
Все клети стана имеют индивидуальный привод. Найдем по формуле (30) коэффициент загрузки электродвигателей стана по усилию прокатки:
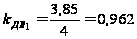 Мн;
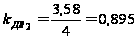 Мн;
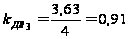 Мн;
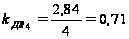 Мн;
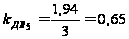 Мн;
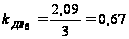 Мн;
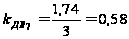 Мн;
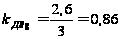 Мн.
По формуле (33) определим производительность стана в час:
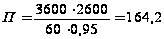 т/ч.
Результаты расчета основных технологических параметров прокатки приведены в таблице 8.1.
Таблица 8.1. Результаты расчета основных технологических параметров прокатке двутавровой балки №36
| № клети |
Нс, Мм |
Dк, мм |
V, м/с |
n, об/мин |
t, 0С |
σ, МПа |
nσ | nф |
р, МПа |
F, мм2 |
Р, МН |
kдв | nж |
| 1 | 189 | 811 | 0,4 | 10 | 1122 | 62,47 | 1,08 | 0,897 | 73,2 | 52566,2 | 3,85 | 0,962 | 2,87 |
| 2 | 106 | 994 | 0,64 | 14 | 1097 | 77 | 1,028 | 0,879 | 69,13 | 51833 | 3,58 | 0,895 | 3 |
| 3 | 66 | 934 | 1,1 | 23 | 1069 | 100,8 | 1,03 | 1 | 82,32 | 44072,1 | 3,63 | 0,91 | 3,26 |
| 4 | 41 | 759 | 1,7 | 43 | 1047 | 115,8 | 1,034 | 1,05 | 87,65 | 32434,2 | 2,84 | 0,71 | 3,35 |
| 5 | 26 | 774 | 2,63 | 65 | 1022 | 115,3 | 1,042 | 1,17 | 74,39 | 26136,6 | 1,94 | 0,65 | 3,5 |
| 6 | 19 | 781 | 4,02 | 98 | 924 | 153,3 | 1,025 | 1,43 | 113,83 | 18388,7 | 2,09 | 0,67 | 3,52 |
| 7 | 16 | 784 | 5,47 | 133 | 905 | 118,5 | 1,008 | 1,84 | 142,4 | 12231,4 | 1,74 | 0,58 | 3,4 |
| 8 | 15 | 785 | 6,36 | 155 | 882 | 133,7 | 1,001 | 2,7 | 335,6 | 7800 | 2,6 | 0,86 | 2,13 |
Таким образом, рассчитанная калибровка валков позволяет рационально использовать скоростные и энергосиловые возможности стана. Расчет показывает, что прокатка заданной двутавровой балки №36 на данном стане возможна, т.е. рассчитанные усилия прокатки не приведут к повышенному износу валков, они меньше предельного усилия. Коэффициент загрузки электродвигателей стана по усилию прокатки меньше допустимого.
Заключение
В процессе выполнения данной курсовой работы был изучен двутавровый профиль со всеми его разновидностями. Для данного расчета был выбран полунепрерывный стан 800 Нижнетагильского металлургического комбината. Так же приведена схема расположения основного технологического оборудования, основных профилей сортамента стана, печей, рабочих клетей, прокатных валков и двигателей прокатного стана 800 НТМК. Приведена технико-экономические показатели работы стана. При нахождении основных размеров калибров учитывалась температура прокатываемой стали. Изучены способы прокатки и калибровки профиля в зависимости от вида и размеров профиля, а также конструкции прокатных станов применяющие различные способы прокатки балок. Получены навыки расчета калибровки валков для проката двутавровой балки. Нами был выполнен расчет калибровки двутавровой балки №36 по ГОСТ 8239–72, пользуясь методом А.П. Чекмарева, а также найдены основные технологические параметры прокатки. Было выбрано необходимое число проходов для прокатки двутавровой балки №36 равное восьми калибрам. В расчете энергосиловых параметров прокатки рассчитанная калибровка валков позволяет рационально использовать скоростные и энергосиловые возможности стана. Нами была рассчитана производительность стана по выбранному режиму прокатки составила 164,2 т/ч. В расчете учитывалась марка стали из которой изготавливают данный профиль. Сталь – углеродистая качественная конструкционная 20КП по ГОСТ 1050–74. Был произведен расчет