Профиль для металлических конструкций
Расходы по переделу, включая общезаводские, тыс.руб.:
железнодорожных рельсов
балок и швеллеров из стали марки 09Г2
заготовки осевой
балок и швеллеров из кипящей стали
2675,2
3696 3
191,7
8280,0
6651,0
95,0
0,6
1,061
1,143
1,158
1,072
1,299
1,367
1,414
1,171
85,42
56,83
7,45
48,68
6,92
7,45
7,45
5,32
3. Способы прокатки и калибровки профиля
В зависимости от вида и размеров профиля, а также конструкции прокатного стана применяют различные способы прокатки балок, для каждого из которых можно выделить два характерных этапа: получение чернового двутаврового профиля (в черновых калибрах); дальнейшая прокатка этого профиля в балку заданных размеров (в предчистовых и чистовых калибрах). Различие способов прокатки балок заключается в виде применяемых калибров на этих этапах. Все способы прокатки балок принято классифицировать на три группы: прокатка в прямых калибрах; прокатка в наклонных калибрах; прокатка с применением универсальных балочных калибров.
Двутавровые балки прокатывают из прямоугольной заготовки. Первым фасонным калибром, придающим раскату черновую форму балки, служит разрезной калибр. Разрезной калибр может иметь различную конфигурацию в зависимости от размера прокатываемой балки, способа калибровки и типа стана. По способу вреза в валки разрезные калибры бывают с разъемом посередине высоты калибра (открытые) и с разъемом у края фланцев (закрытые).
Разрезанная заготовка поступает в балочные калибры, которые бывают прямые с ровной или изогнутой стенкой (рис. 4.1, а и б), косые (рис. 4.1, в), универсальные (рис. 4.1, г) и симметричные (открытые) (рис. 4.1, д).
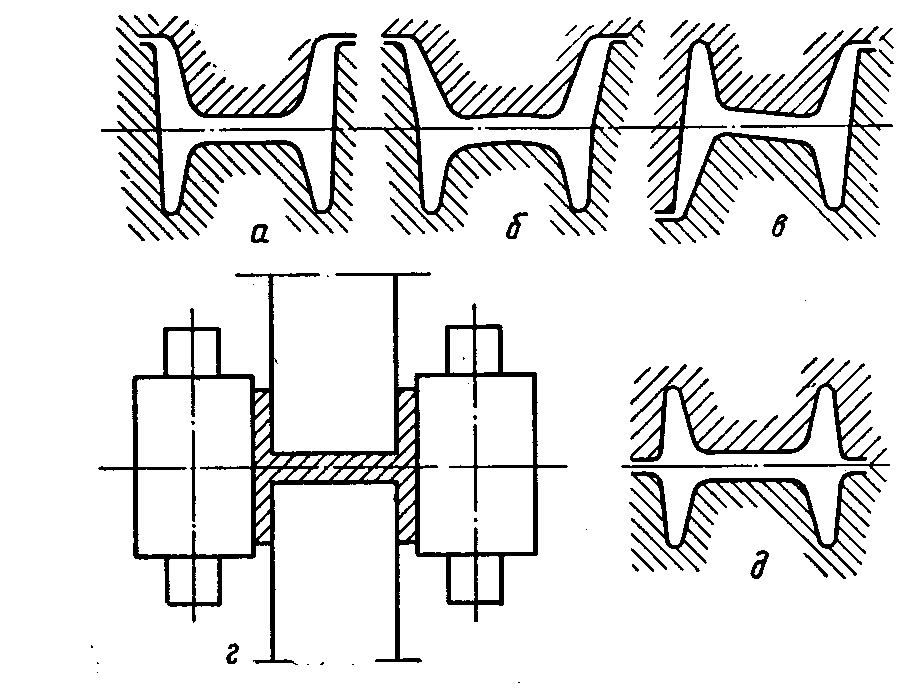
Рис. 4.1. Типы балочных калибров
Большое распространение получили прямые балочные калибры. Калибр состоит из стенки, открытых и закрытых фланцев. Стенка калибра образуется гребнями верхнего и нижнего валков, здесь происходит прямое обжатие стенки профиля. При прокатке балок мелких и средних размеров на отечественных заводах широко применяют калибры с изогнутой стенкой и с повышенным уклоном наружных стенок открытых фланцев (рис. 4.1, 6).
Открытые фланцы образуются боковыми стенками буртов одного и стенками гребня другого валка. Металл попадает в пространство, имеющее форму суживающегося клина, и обжимается по толщине, получая боковое обжатие. Наличие бокового обжатия в открытых фланцах является важной особенностью прокатки двутавровых балок. Закрытые фланцы врезают в один валок, поэтому деформацию металла в них можно сравнить с процессом волочения прутка через очко, в результате чего металл в закрытом фланце получает утяжку по высоте и толщине.
Положение открытых и закрытых фланцев чередуется в следующих друг за другом калибрах. Это дает возможность поочередно интенсивно обрабатывать верхнюю и нижнюю части профиля без его кантовки. Наличие уклонов в калибрах подобного типа не позволяет получить профиль балки с параллельными наружными гранями полок. Косое расположение калибров обеспечивает постоянство ширины калибров и параллельность наружных граней полок при переточках (рис. 4.1, в). При косой калибровке легче обжимать фланцы по толщине и можно сократить число проходов; меньше износ валков и выводных проводок; сокращается объем механической обработки при переточках валков. Однако при прокатке в косых калибрах возникают боковые усилия, вызывающие осевое смещение валков.
Универсальные калибры (рис. 4.1, г) применяют в специальных чистовых универсальных клетях при прокатке обычных балок на рельсобалочных и крупносортных станах, в главных черновых и чистовых клетях универсальных станов при прокатке широко полочных балок и колонных профилей. Прямое обжатие в таких калибрах осуществляется горизонтальными валками, боковое – вертикальными. Калибры черновых клетей универсальных балочных станов имеют уклоны наружных и внутренних стенок, что повышает степень использования горизонтальных валков и улучшает условия их службы. Универсальные калибры во всех чистовых клетях указанных выше станов уклона не имеют, что обеспечивает получение балок с параллельными наружными и внутренними гранями полок.
Симметричные балочные калибры (рис. 4.1, д) применяют на валках блюминга при прокатке больших балок, а также в обжимных клетях реверсивное дуо рельсобалочных станов [1].
Способ прокатки балок в прямых калибрах применяют на линейных и последовательных станах, снабженных рабочими клетями трио и дуо. Этот способ прокатки реализуется по-разному в зависимости от размеров двутавра.
При прокатке балок малых размеров (№10–30) в черновых, предчистовых и чистовых клетях применяют закрытые балочные калибры (рис. 4.2). В этом случае прямоугольную заготовку вначале деформируют в закрытом разрезном калибре с острыми грёбнями. Затем полученный черновой профиль постепенно обжимают по стенке и фланцам в калибрах с чередующимся расположением относительно горизонтальной оси открытых и закрытых фланцевых ручьев. Это вызвано разным характером деформации металла в рассматриваемых ручьях (утяжка фланцев в закрытых и приращение в открытых ручьях). Поскольку уклоны наружных граней смежных калибров также чередуются, то в каждом проходе отогнутые наружу открытые фланцы заходят в закрытые ручьи калибра с противоположными уклонами наружных граней, причем ширина полосы по открытым фланцам Вфо больше соответствующей ширины калибра Вдз (4-й проход). Однако это не создает существенных затруднений при захвате металла валками благодаря так называемому «языку» на переднем и заднем концах раската. Вначале захватывается гребнями валков «язык», который втягивает в очаг деформации всю полосу. При этом под действием боковых стенок ручьев фланцы про филя изгибаются в противоположном направлении. Благодаря «языку» обеспечивается также надежный выход полосы из валков, так как «язык» поступает на выводную проводку раньше фланцев и помогает вытаскивать полосу, зажатую в закрытых ручьях калибра.
Уклон боковых стенок ручьев (выпуск калибра) обычно принимают в разрезном и первых черновых калибрах 4–8%, а затем постепенно уменьшают к чистовому калибру до 1%. В разрезном и чистовом калибрах для закрытых и открытых ручьев уклоны, как правило, делают одинаковыми, а в промежуточных калибрах – различными: 2–3% для закрытых и 5–8% для открытых фланцев ручьевых. Уклон внутренних граней фланцевых ручьев изменяется от 40–70% в разрезном калибре до 12–16% в чистовом калибре. При прокатке в прямых калибрах балок средних и крупных размеров (№33–60) первоначальный черновой профиль получают в открытых разрезных и балочных калибрах с широкими тупыми гребнями (рис. 4.3, а), размещаемых на валках обжимной реверсивной клети дуо крупносортного или рельсобалочного стана, а также на валках блюминга (при прокатке только крупных балок №45–60). Применение таких калибров вызвано необходимостью получить черновой профиль с широкой стенкой и сравнительно тонкими фланцами, что невозможно сделать в разрезных калибрах с острыми гребнями.
Рис. 4.2. Схема прокатки балок малых размеров
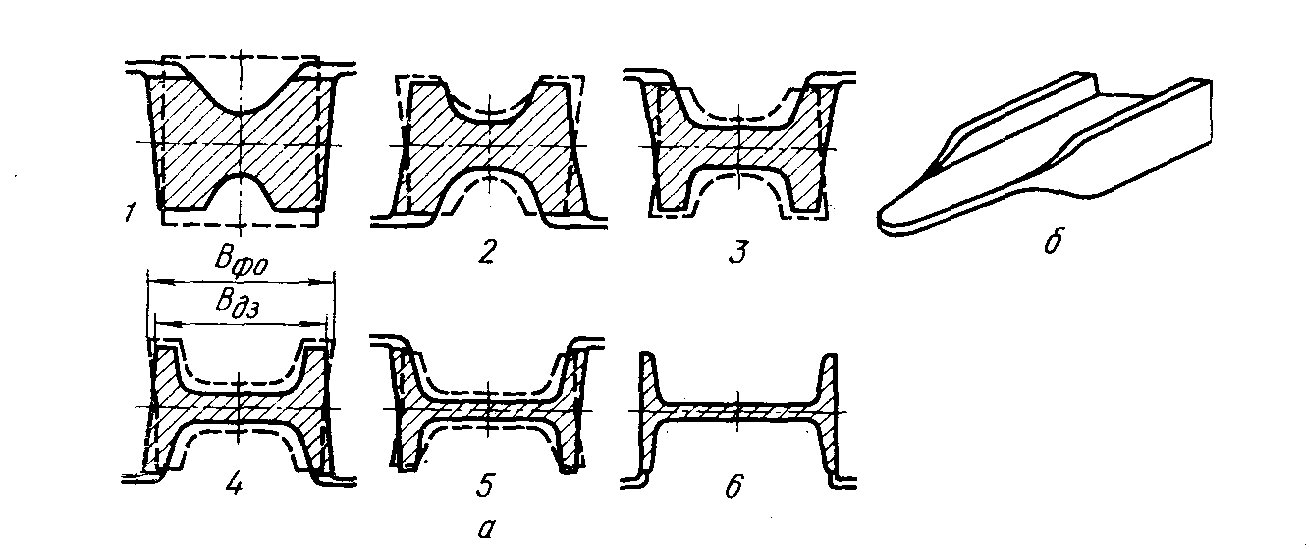
а) схема прокатки в прямых калибрах; б) форма концов раската.
1–6 – номера проходов (штриховыми линиями показаны контуры сечений полос, задаваемых в калибры)
В каждом открытом калибре дается несколько проходов при изменении расстояния между валками. Вследствие применения тупых гребней, формирование фланцев происходит медленно, особенно при прокатке из прямоугольной заготовки. После двух – четырех проходов металл вытекает в зазор между валками, поэтому раскат кантуют на 90° и затем прокатывают в специальных ребровых калибрах (проходы 5 и 6). Для получения чернового профиля по этому способу прокатки требуется 7–9 проходов, в то время как при прокатке в калибрах с острыми гребнями 2–3 прохода. У чернового про филя толщина стенки получается в 3–5 раз больше толщины стенки готовой балки, а соотношение между толщиной стенки и фланцев сохраняется примерно таким же, как у чистового профиля.
Рис. 4.3. Схема прокатки балок средних и крупных размеров
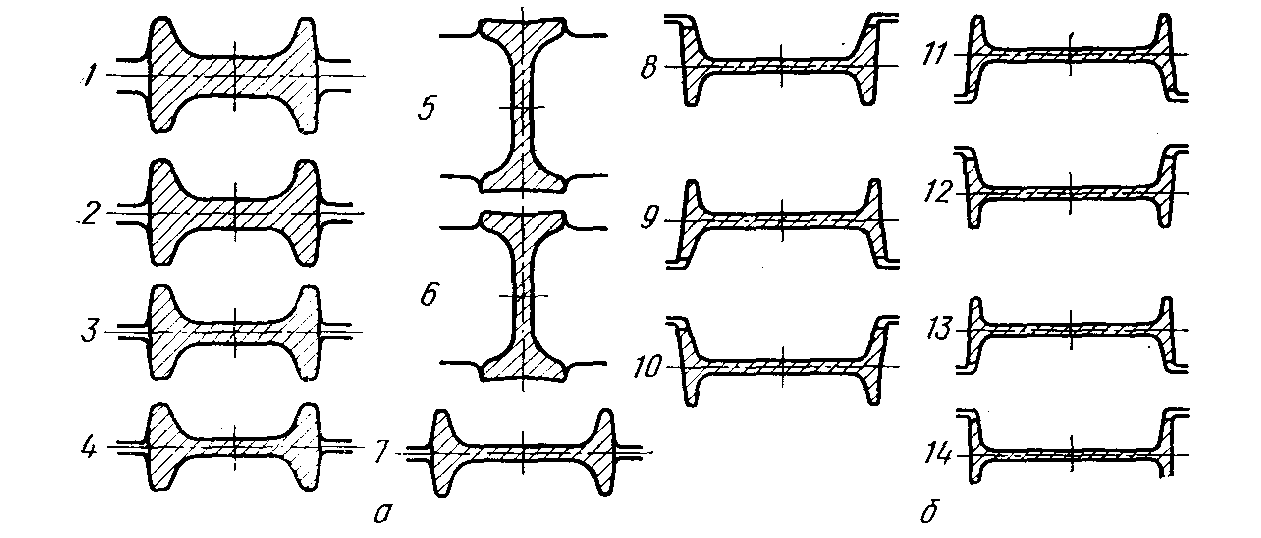
а) – в черновых реверсивных клетях дуо;
б) – в линии клетей трио и чистовой дуо.
Схема размещения калибров на валках рабочих клетей линейного стана
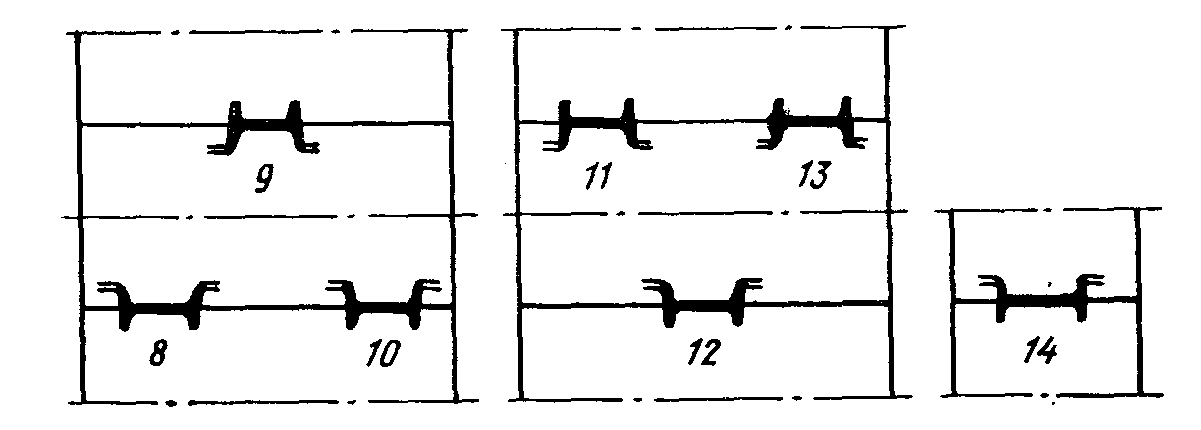
Рис. 4.4
Дальнейшая прокатка чернового раската в готовую балку происходит в закрытых балочных калибрах (см. рис. 4.3, 6), размещаемых на валках черновых клетей трио и чистовой клети дуо, как показано на рис. 4.4.
Особенности деформации балок на этом этапе прокатки обусловлены весьма широкой стенкой профиля. Поскольку площадь стенки составляет до 5% площади всего профиля, она оказывает сильное влияние на утяжку фланцев. Поэтому при калибровке крупных балок коэффициент обжатия стенки принимают меньше коэффициента обжатия фланцев. Особенностью калибровки валков для прокатки крупных балок является также стремление получить сравнительно большое уширение металла с целью поперечного растяжения стенки профиля гребнями валков. Как уже отмечалось, при прокатке крупных балок возникают трудности получения высоких фланцев. Чем глубже закрытые фланцевые ручьев, тем труднее предупредить значительную утяжку фланцев. Поэтому боковое обжатие фланцев обычно уменьшают или полностью исключают по всей высоте закрытых ручьев, а необходимую вытяжку фланцев обеспечивают за счет обжатия их по высоте.
Необходимо отметить, что эффективная прокатка балок в прямых калибрах возможна только при значительном уклоне внутренних граней фланцев, так как величина этих уклонов определяет интенсивность обжатия фланцев в открытых ручьях. При уклоне внутренних граней менее 12% и значительной высоте фланцев возникают трудности получения правильного профиля из-за невозможности бокового обжатия фланцев. Это ограничивает применение прямых балочных калибров для получения широкополочных балок. Для увеличения интенсивности бокового обжатия фланцев и прокатки тонко стенных балок с уменьшенными уклонами внутренних граней и увеличенной шириной полок применяют повышенные выпуски калибров до 12% с одновременным изгибом стенки калибра, как показано на рис. 4.5, а, б. Реже применяют калибры с прямой стенкой и увеличенными до 12% выпусками открытых фланцев (рис. 4.5, в). Величина этого выпуска ограничена условиями входа раската в закрытый балочный калибр; с увеличением выпуска ширина Полосы по отогнутым открытым фланцам становится значительно больше соответствующей ширины последующего калибра Вдз (см. рис. 4.2), 4-й, вследствие чего возрастает перегиб фланцев при втягивании раската в валки. При этом появляется опасность «закусывания» валками вершины фланца с последующим образованием заката [3].
Рис. 4.5. Форма черновых и подготовительных закрытых балочных калибров с увеличенным выпуском
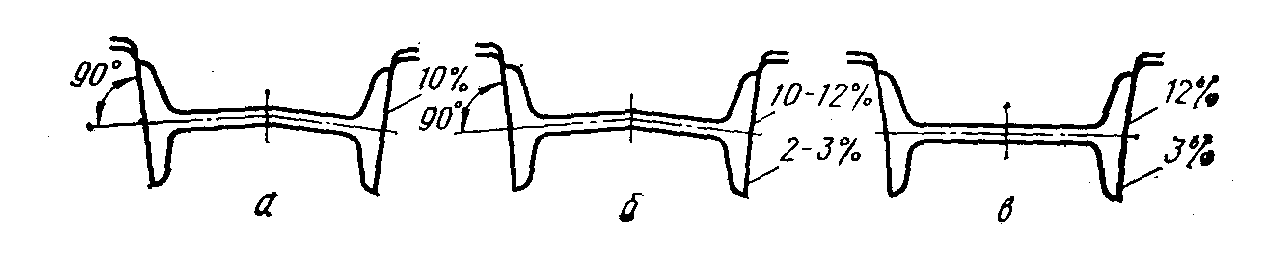
а) – с изгибом стенки и одинаковым выпуском у открытых и закрытых ручьев; б) – с изгибом стенки и разным выпуском открытых и закрытых ручье; в) – без изгиба стенки с разными выпусками у открытых и закрытых ручьев.
5. Методика расчета калибровки валков
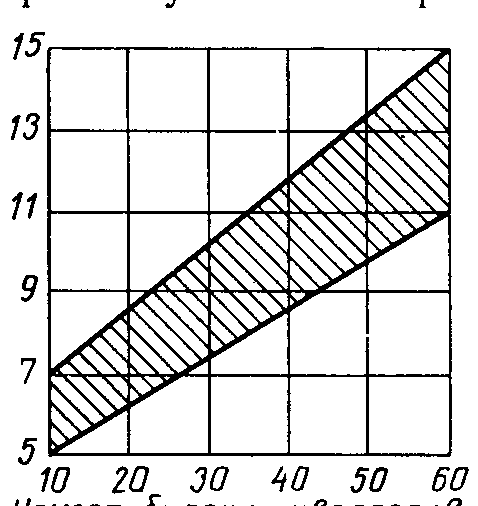
Произведем расчет калибровки для прокатки двутавровой балки №36 на стане 800 НТМК, пользуясь методом А.П. Чекмарева [1]. Размеры холодного профиля балки и допуски принимаем по ГОСТ 8239–72. Размеры профиля привидены в табл. 5.1. Уклон внутренней грани полок принимаем ≤ 12%. Пользуясь графиком (см. рис. 5.1), выбираем восемь фасонных калибров. Так как данный профиль является среднесортным профилем, то для схемы прокатки мы принимаем, что все восемь калибров прямые закрытые.
Рис. 5.1. График для выбора числа калибров при прокатке двутавровых балок и швеллеров
Так как стан для прокатки полунепрерывный, то калибры располагаются в каждой клети. Мы принимаем, что в ходе прокатки в чистовой группе у нас не задействованы одна вертикальная и одна горизонтальная клети.
Таблица 5.1. Основные размеры балка двутавровой №36 по ГОСТ 8239–72
| Размеры в мм | |||||
| h | b | d | t | R | r |
| 360 | 145 | 7,5 | 12,3 | 14 | 6 |
Учитывая износ валка и целесообразность прокатки на минус, а также температурное расширение профиля примем следующие размеры чистового калибра.
Ширина (высота балки):
В8 = (h – 3)Ч1,012 мм, (1)
где h – высота балки по ГОСТ 8239–72;
3 – допускаемое отклонение на минус по высоте балки;
1,012 – поправочный коэффициент учитывающий тепловое расширение металла.
Высота (ширина полки):
Н8 = (b – 3)Ч1,012 мм, (2)
где b – ширина полки по ГОСТ 8239–72;
3 – допускаемое отклонение на минус по ширине полки;
1,012 – поправочный коэффициент учитывающий тепловое расширение металла.
Средняя толщина фланцев:
t8 = (t – tЧ0,06)Ч1,012 мм, (3)
где t – средняя толщина полки по ГОСТ 8239–72
0,06 – допускаемое отклонение по средней толщине полки в процентных долях;
1,012 – поправочный коэффициент учитывающий тепловое расширение металла.
Толщина стенки калибра:
d8 = dЧ1,012 мм, (4)
где d – толщина стенки калибра;
1,012 – поправочный коэффициент учитывающий тепловое расширение металла.
Высота фланца:
 мм, (5)
где Н8 – высота калибра;
d8 – толщина стенки калибра.
Толщина фланца у основания калибра:
B8 = t8 + 0,5h8Чtgφ8 мм, (6)
где t8 – средняя толщина фланцев;
h8 – высота фланцев;
tgφ8 – тангенс углов наклона фланцев tgφ8 = 0,12.
Толщина фланцев у вершины:
а8 = 2t8 – b8 мм, (7)
где t8 – средняя толщина фланцев;
b8 – толщина фланца у основания калибра.
Площадь поперечного сечения фланца:
qфл = t8Ч h8 мм2, (8)
где t8 – средняя толщина фланцев;
h8 – высота фланцев.
Площадь поперечного сечения чистового калибра:
q8 = 4qфл + В8Ч d8 мм2, (9)
где qфл – площадь поперечного сечения фланца;
В8 – ширина калибра;
d8 – толщина стенки калибра.
Уширение ΔВ1 и суммарное уширение ΔВ2-8 предварительно выбираем по графику рис. 5.2.
Общее уширение:
∑ ΔВ1-8 = ΔВ1 + ΔВ2-8 мм, (10)
где ΔВ1 – уширение для разрезного калибра;
ΔВ2-8 – уширение в остальных калибрах.
Рис. 5.2. График для выбора величины уширения в двутавровых и швеллерных калибрах
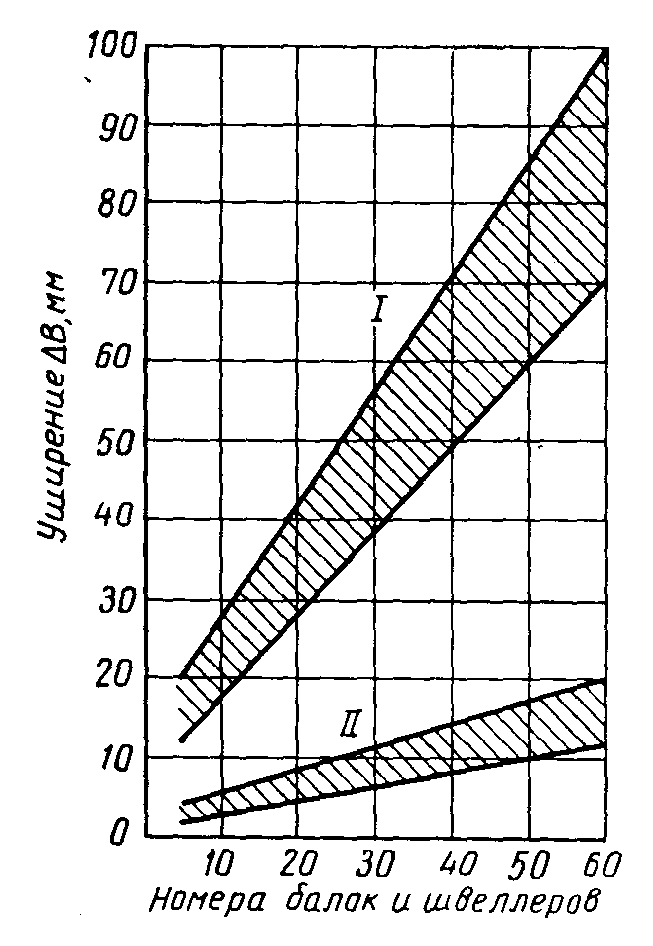
I – суммарное уширение во всех калибрах, кроме разрезного;
II – уширение в разрезном калибре
Ширина заготовки:
В0 = В7 – ∑ ΔВ1-8 мм, (11)
где В8 – ширина калибра;
∑ ΔВ1-8 – общее уширение.
Ширина разрезного калибра:
В1 = В0 + ΔВ1 мм. (12)
Выбираем утяжку металла в закрытых фланцах Δhут = 8 мм. Приращение высоты выбираем в пределах Δhпр = 0,75 ч 2 мм. Значения высот фланцев всех калибров принимаются с учетом место чередования мест разъемов валков. В чистовом калибре открытым фланцем является нижний, закрытым – верхний.
Толщину у основания открытого фланца разрезного калибра принимаем в пределах:
b1 ≈ (0,35ч0,45)ЧВ1 мм, (13)
где В1 – ширина разрезного калибра.
Толщину у основания закрытого фланца разрезного калибра принимаем в пределах:
а1 ≈ (0,4ч0, 5)Ч b1 мм, (14)
где b1 – толщина у основания открытого фланца разрезного калибра.
Для определения размеров фланцев остальных калибров будем исходить из следующих положений:
Площади фланцев устанавливаем по выбранным коэффициентам вытяжки:
Для определения размеров открытых фланцев воспользуемся точкой К, которая даст возможность установить наклон внутренних граней открытых фланцев и, следовательно, размеры b и a;
Для определения размеров закрытых фланцев исходим из размеров большего открытого фланца, причем предусматриваем незначительное защемление в закрытый фланец в последних калибрах.
Согласно практическим данным принимаем:
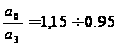 .
т.е. коэффициент деформации у вершины закрытого фланца будет изменятся по ходу прокатки от 1,15 (защемление) до 0,95 (свободный заход в закрытый фланец).
В случае необходимости размеры а и b моно скорректировать.
Находим координаты точки К, имея в виду, что в разрезном калибре нижний фланец открытый:
tgφ8= 0,12;
tgφ1
=
 ,
(15)
где b1 – толщина у основания открытого фланца разрезного калибра;
а1 – толщину у основания закрытого фланца разрезного калибра;
h1 – высота нижнего фланца.
Тогда найдем расстояние точки К от наружной грани фланцев:
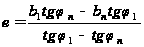 , (16)
где
 и
 – тангенсы
углов наклона
внутренних
граней фланцев
разрезного
и чистового
калибров;
bn и b1 – толщина фланцев у основания чистового и разрезного калибров.
Найдем расстояние от основания до точки К:
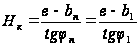 мм, (17)
где е – расстояние точки К от наружной грани фланцев;
bn и b1 – толщина фланцев у основания чистового и разрезного калибров;
и
– тангенсы
углов наклона
внутренних
граней фланцев
разрезного
и чистового
калибров.
Принимаем площадь закрытого фланца равной площади открытого q1’=q1, тогда размеры закрытого верхнего фланца определим с учетом высоты последнего h1’:
а1’= мм, (18)
где h1 – высота закрытого фланца;
h1’ – высота открытого фланца;
а1 – толщину у основания закрытого фланца разрезного калибра.
b1’= мм, (19)
где h1 – высота закрытого фланца;
h1’ – высота открытого фланца;
b1 – толщина фланцев у основания разрезного калибров.
Площадь фланцев:
q1’=q1=
 мм2. (20)
Толщина стенки разрезного калибра:
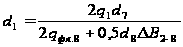 мм, (21)
где q1 – площадь открытого фланца;
d7 – толщина стенки чистового калибра;
qфл – площадь поперечного сечения фланца разрезного калибра;
ΔВ1-7 – общее уширение,
Общая высота калибра:
Н1 = h1 + h1’+d1 мм, (22)
где h1 – высота закрытого фланца;
h1’ – высота открытого фланца;
d1 – толщина стенки разрезного калибра.
Корректируя размеры разрезного калибра с учетом закругления и угла захвата в пределах 33–350, принимаем толщину d1’,
Площадь поперечного сечения разрезного калибра q1 с учетом дополнительной площади qдоп при толщине d1’ составляет:
q1 = 4Чq1’+ d1ЧВ1 мм2, (23)
где q1’ – площадь закрытого фланца;
d1 – толщина стенки разрезного калибра;
В1 – ширина разрезного калибра.
Высота исходной заготовки:
Н0 =
0,5ЧН1 + 0,5 мм, (24)
где Н1 – общая высота калибра;
q1 – площадь открытого фланца;
В0 – ширина заготовки.
Коэффициент вытяжки в разрезном калибре:
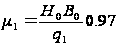 , (25)
где Н0 – высота исходной заготовки;
В0 – ширина заготовки;
q1 – площадь открытого фланца;
0,97 – коэффициент учитывающий действие сил контактного трения.
Угол захвата:
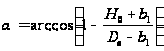 ,
(26)
где Н0 – высота исходной заготовки;
b1 – толщина фланцев у основания разрезного калибра;
Dв – диаметр валков данной клети.
Определим размеры промежуточных калибров.
Общий коэффициент вытяжки во фланцах (без учета уширения стенки, которое относится к деформации фланцев):
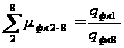 ,
(27)
где qфл1 – площадь поперечного сечения фланца разрезного калибра;
qфл8 – площадь поперечного сечения фланца чистового калибра.
Выбираем коэффициенты вытяжки во фланцах:
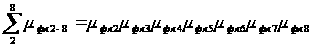 , (28)
где
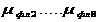 – коэффициенты
вытяжки во
фланцах.
Определим площади поперечного сечения фланцев по проходам:
 мм2, (29)
где qфл – площадь поперечного сечения фланца;
 -
коэффициент
вытяжки во
фланце.
Общий коэффициент уменьшения толщины стенки, или общий коэффициент вытяжки μ, равен:
 ,
(30)
где d1 – толщина стенки разрезного калибра;
d8 – толщина стенки предчистового калибра.
Общий коэффициент уменьшения толщины стенки меньше общего коэффициента вытяжки фланцев вследствие того, что часть металла из фланцев идет на уширение стенки.
Поэтому для стенок принимаем следующий ряд коэффициентов:
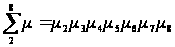 ,
(31)
Определим значения толщины стенки в калибрах:
 мм, (32)
где di – толщина стенки данного калибра;
μi – коэффициент вытяжки стенки данного калибра.
Распределение уширения по калибрам принимаем пропорционально деформации по стенкам:
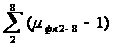 . (33)
Коэффициент пропорциональности:
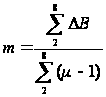 ,
(34)
где ∑ ΔВ1 – общее уширение;
 – суммарное
уширение.
Определим уширение в каждом калибре:
ΔВi = m(μi – 1) мм, (35)
где m – коэффициент пропорциональности;
μi – коэффициент вытяжки стенки данного калибра.
Сумма уширения по калибрам должна равняться ΔВ2-8.
Определяем ширину калибра:
Вi = Bi-1 + ΔBi мм, (36)
где Вi = ширина калибра;
ΔBi – уширение в каждом калибре.
Определим размеры открытого фланца, пользуясь точкой К.
Средняя толщина открытого фланца:
ti
=
 мм, (37)
где qфл i - площади поперечного сечения открытых фланцев по проходам;
hi – высота открытого фланца.
Средняя толщина закрытого фланца:
ti’
=
мм, (38)
где qфл I’ - площади поперечного сечения закрытых фланцев по проходам;
hi’ – высота закрытого фланца.
Тангенс угла наклона стенки:
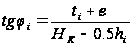 , (39)
где ti – средняя толщина открытого фланца;
е – расстояние точки К от наружной грани фланцев;
Нк – расстояние от основания до точки К;
hi – высота открытого фланца.
Толщина фланца у основания:
bi = HK Чtgφi – e мм, (40)
где Нк – расстояние от основания до точки К;
tgφi – тангенс угла наклона стенки;
е – расстояние точки К от наружной грани фланцев.
Толщина фланцев у края:
аi = 2ti – bi мм, (41)
где ti – средняя толщина открытого фланца;
bi – толщина фланца у основания.
Принимаем коэффициент защемления у края закрытых фланцев
η = 1,15ч0,95.
Определим толщину фланцев:
аi’
=
 мм, (42)
где аi – толщина фланцев у края;
ηi – коэффициент защемления у края закрытых фланцев.
Толщина фланцев у основания:
bi’ = 2ti’ – ai’ мм, (43)
где ti’ – средняя толщина закрытого фланца;
ai’ – толщина фланцев.
Углы захвата в калибрах:
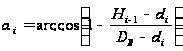 (град.), (44)
где Нi – высота заготовки, задаваемая в данный калибр;
di – толщина стенки данного калибра;
Dв – диаметр валков в которых ведется прокатка.
Радиусы закругления между стенкой и фланцем:
 мм, (45)
где с =
 – отношение
радиуса закругления
к толщине фланца
у основания
для чистового
калибра.
bо – толщина фланца у основания открытого калибра;
bз – толщина фланца у основания закрытого калибра.
Радиус закругления у вершины закрытого фланца:
r = cЧa мм, (46)
где с =
 – отношение
радиуса закругления
у вершины закрытого
фланца к толщине
фланца у вершины
чистового
калибра;
а – толщина закрытого фланца у вершины.
Межвалковый зазор для крупносортных станов с подшипниками качения
по табл. 1.1 [3]:
Для обжимной клети:
S = (0,015ч0,025)ЧDв мм. (47)
Для черновых клетей:
S = (0,01ч0,014)ЧDв мм. (48)
Для чистовых клетей:
S = (0,006ч0,007)ЧDв мм, (49)
где Dв – диаметр валков в которых ведется прокатка.
6.