Розрахунок допусків і посадок гладких циліндричних з'єднань, підшипників кочення та ковзання, шліцьових та різьбових з'єднань, калібрів. Розрахунок розмірних ланцюгів
Тоді посадка різьбового з’єднання буде :
М27 -
 .
Номінальні розміри з’єднання:
· d = D = 27 мм
За формулами [4, табл. 4.12] знаходимо (при даному кроці 3 мм):
· d2 = D2 = d - 2 + 0,051 = 27 - 2 + 0,051 = 25,051 (мм) (середній діаметр)
· d1 = D1 = d - 4 + 0,752 = 27 - 4 + 0,752 = 23,752 (мм)
За таблицею [4, табл. 4.17] знаходимо граничні відхилення діаметрів різьби, знайдені дані заносимо до табл. 2.5.1
Таблиця 2.5.1
| Гайка | Болт | ||||||||
| М27 - 5H | М27 - 5g6g | ||||||||
| Параметр | Поле допуску | ES | EI | TD | Параметр | Поле допуску | es | ei | Td |
| D | - | - | - | - | d | 6g | -0,048 | -0,423 | 0,375 |
| D1 | 5Н | +0,400 | 0 | 0,400 | d1 | - | -0,048 | - | - |
| D2 | 5Н | +0,212 | 0 | 0,212 | d2 | 5g | -0,048 | -0,208 | 160 |
Для поля допуску 5g в [4, табл. 4.17] граничні відхилення не вказано. Тому для нього за таблицею [9, П56] знаходимо верхнє граничне відхилення es = - 48 мкм і за таблицею [9, П56] допуск Td2 = 160 мкм Звідки за відомою залежність знаходимо нижнє граничне відхилення ei = es - Td2 = -48 -160 = -208 мкм. Знайдені значення заносимо до табл. 2.5.1 Підраховуємо граничні розміри діаметрів болта і гайки:
d2 max = d2 + esd2 = 25,051 - 0,048 = 25,003 (мм)
d2 min = d2 + eid2 = 25,051 - 0,208= 24,843 (мм)
dmax = d + esd = 27 - 0,048 = 26,952 (мм)
dmin = d + eid = 27 - 0,423= 26,577 (мм)
d1 max = d1 + esd1 = 23,752 - 0,048= 23,704 (мм)
d1 min - не нормується
D2 max = D2 + ESD2 = 25,051 + 0,212= 25,263 (мм)
D2 min = D2 + EID2 = 25,051 + 0= 25,051 (мм)
D1 max = D1 + ESD1 = 23,752 + 0,400= 24,152 (мм)
D1 min = D1 + EID1 = 23,752 + 0= 23,752 (мм)
Dmax - не нормується
Dmin = D = 27 мм
2. Для даної конструкції маємо шліцьове прямобічне з’єднання з центруванням по зовнішньому діаметру D = 16 мм. Такий спосіб є простим та економічним, застосовується, коли втулку термічно не обробляють або коли твердість її матеріалу після термічної обробки допускає калібрування протяжкою, а вал - фрезерування до отримання кінцевих розмірів зубців. Застосовується для нерухомих з’єднань (як в нашому випадку). Забезпечує високу точність співвісності елементів з’єднання.
По таблиці розмірів прямобічних шліцьових з’єднань [4, табл. 4.58] визначаємо, що розміру D = 16 мм відповідає з’єднання середньої серії з основними розмірами z ґ d ґ D ґ b : 6 ґ 13 ґ 16 ґ 3,5.
Для забезпечення
заданих умов
роботи (на вал
діє постійне
навантаження
з ударами та
вібрацією,
перевантаження
300%, шліцьове
з’єднання
нерухоме, при
ремонті може
розбиратися.)
найкраще відповідає
перехідна
посадка переважного
використання
для розміру
D -
 типу "щільна"
за таблицею
рекомендованих
полів допусків
для розмірів
b і D при центруванні
по D [4, табл. 4.59]. Адже
посадки такого
типу рекомендовані
для застосування
при значній
довжині з’єднання
та коли складання
та розбірка
ускладнюються
компонуванням
вузла (як в нашому
випадку). Складальні
одиниці, утворені
деталями,
з’єднуваними
щільною посадкою
- як правило
нерухомі (що
й треба забезпечити
для нашої
конструкції)
[4, с.322], проте при
необхідності
можуть розбиратися
з застосуванням
незначних
зусиль (задана
конструкція
при ремонті
може розбиратися)
Вибір інших
рекомендованих
для такого
способу центрування
посадок був
би менш доцільним,
адже наприклад
посадка
 з зазором не
призначена
для таких важких
умов як в нашому
випадку, а перехідна
посадка
 - "глуха" навпаки
призначена
для масивних
та дуже сильно
навантажених
конструкцій.
Поєднання
посадок по
розмірам b і D
стандартом
не регламентовано
(встановлюється
конструктором).
Встановлюємо
по b посадку
переважного
використання
 за таблицею
рекомендованих
полів допусків
для розмірів
b і D при центруванні
по D [4, табл. 4.59], яка
призначена
для нерухомого
з’єднання.
Для нецентруючого діаметра d за таблицею полів допусків для розмірів нецетруючих діаметрів [4, табл. 4.62] поле допуску для втулки Н11, для валу за таблицею розмірів прямобічних шліцьових з’єднань [4, табл. 4.58] приймається d по d1 і 12 мм.
Обране шліцьове з’єднання позначається наступним чином
D - 6 ґ 13 ґ
16
 ґ 3,5

(при центруванні по D поля допусків нецентруючих діаметрів не вказують).
За ГОСТ 25347-82 [7] визначимо граничні відхилення та поля допусків:
- отвору Ж16 Н7 = 16+0,018 , TD = ES - EI = 0,018 - 0 = 0,018 мм
- валу Ж16 js6 = 16 ± 0,0055, Td = es - ei = 0,0055 - (- 0,0055) = 0,011 мм
- втулка Ж13 Н11 = 13+0,110 , TD = ES - EI = 0,11 - 0 = 0,11 мм
- ширина западин
отвору 3,5 F8 = 3,5
 ,
T = ES - EI = 0,028 - 0,01 = 0,018 мм
- товщина зубців валу 3,5 js7 = 3,5 ± 0,006, T = es - ei = 0,006 - ( -0,006 ) = 0,012 мм
Таблиця 2.5.2
| Шліцьова втулка | Шліцьовий вал | |||||||
| Розмір | Поле допуску | ES | EI | TD | Поле допуску | es | ei | Td |
| D = 16 | H7 | +0,018 | 0 | 0,18 | js6 | -0,0055 | +0,0055 | 0,011 |
| d = 13 | H11 | +0,11 | 0 | 0,11 | і 12 мм | |||
| b = 3,5 | F8 | +0,028 | +0,010 | 0,018 | js7 | +0,006 | -0,006 | 0,012 |
Шліцьове з’єднання можна контролювати комплексними прохідними калібрами (калібр-пробка для шліцьового отвору та калібр-кільце для шліцьового валу) та поелементними непрохідними калібрами або на універсальних вимірювальних приладах. В спірних випадках контроль комплексним калібром є вирішальним. Пробковими та кільцевими комплексними калібрами контролюється взаємне розташування поверхонь з’єднання. Контроль шліцьового вала або втулки комплексним калібром є достатнім в одному положенні, без перевстановлення калібру. Контроль поелементним непрохідним калібром необхідно виконувати не менш, як в трьох різних положеннях. Якщо калібр проходить хоча б в одному з цих положень, контрольовану деталь вважають бракованою. Допуски калібрів для контролю шліцьових прямобочних з’єднань регламентовані ГОСТ 7951-80. Розрахунок комплексного калібру-пробки для контролю шліцьового отвору приведений в [пункті 2.3]
2.6 Розрахунок розмірного ланцюга
Умова:
Дано розмірний ланцюг: А1 = 200 мм; А2 = 3 мм; А3 = 21 мм; А4 = 1,2 мм; А5 = 56 мм;
А6 = 53 мм; А7 = 63 мм; граничні розміри замикальної ланки : АDнб = 4,0 мм; АDнм = 2,8 мм. Методом повної взаємозамінності розв’язати пряму задачу розрахунку розмірного ланцюга (призначення допусків на складові розміри при заданому значенні замикальної ланки). Задачу розв’язати способом призначення допусків одного квалітета.
Розв’язок:
Довільно вибираємо напрям обходу контура, визначаємо збільшувальні (А1 ) та зменшувальні (А2, А3 , А4 ,А5 , А6 ,А7) ланки:
Визначаємо номінальний розмір замикальної ланки:
АD =
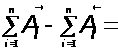 А1 -( А2 + А3 + А4
+ А5 + А6 + А7) =
= 200 -(3 + 21 + 1,2 + 56 + 53 + 63) = 2,8 мм.
Тоді, виходячи з умови, верхнє відхилення замикальної ланки:
ES(АD) = АDнб - АD = 4,0 - 2,8 = 1,2 мм = 1200 мкм
Нижнє відхилення замикальної ланки:
EI(АD) = АDнм - АD = 2,8 - 2,8 = 0
Допуск замикальної ланки:
ТD = ES(АD) - EI(АD) = 1200 - 0 = 1200 мкм
Визначаємо середній квалітет точності ланцюга, для чого розраховуємо середню кількість одиниць допуска за формулою:
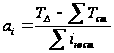 =
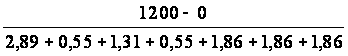 = 110,29,
Де ТD - допуск замикальної ланки;
еТст - сума допусків стандартних деталей, розміри яких входять в розмірний ланцюг ( в нашому випадку жодна стандартна деталь до ланцюга не входить);
еі нест - сумарне значення одиниць допуску складових ланок без стандартних деталей
Число одиниць допуску вибираємо за відповідною таблицею з [1, 3.Д.17] маємо:
Таблиця 2.6.1
| Ланка | А1 | А2 | А3 | А4 | А5 | А6 | А7 |
|
Номінальний розмір, мм |
200 | 3 | 21 | 1,2 | 56 | 53 | 63 |
| одиниці допуску і | 2,89 | 0,55 | 1,31 | 0,55 | 1,86 | 1,86 | 1,86 |
| Допуск Т, мкм | 290 | 60 | 130 | 60 | 190 | 190 | 190 |
4. За таблицею [1, 3.Д.18] знаходимо, що така кількість одиниць допуску відповідає точності дещо нижче 11 квалітета.
5. Визначаємо допуски всіх складових ланок по [1, 3.Д.23], заносимо значення до табл. 2.6.1.
Визначаємо розрахункове значення допуска замикальної ланки:
ТD розр
=
 = 290 + 60 +130 + 60 +190 + 190 + 190 = 1110 мкм
Розрахунковий допуск замикальної ланки виявився меншим, ніж заданий ТD = 1200 мкм, це означає, що частина складових розмірів можуть бути виконані з більшими допусками, що економічно більш доцільно. Величина, на яку можуть бути збільшені допуски складових розмірів при збереженні допуска замикальної ланки:
ТD - ТD розр =1200 - 1110 = 90 мкм;
З технологічних міркувань найбільш доцільно розширити допуск на складовий розмір А1 , тоді
ТА1 = 290 + 90 = 380 мкм,
що приблизно
відповідає
12 квалітету.
Тепер умова
ТD розр
=
виконана.
Результати розрахунків заносимо до табл.. 2.6.2.
Таблиця. 2.6.2
| Ланки розмірного ланцюга | Квалітет точності | Значення одиниці допуску і | |||||||
| Найменування | Позначення | Номінальний розмір, мм | Допуск, мм | Задані, розрахункові чи прийняті граничні відхилення, мм | при першій спробі | прийнятий | |||
| при першій спробі | прийнятий | верхнє | нижнє | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 9 | 9 | 10 |
| Збільшувальні | А1 | 200 | 0,290 | 0,380 | +0,79 | +0,41 | 11 | 12 | 2,89 |
| Зменшувальні | А2 | 3 | 0,060 | 0,60 | +0,03 | -0,03 | 11 | 11 | 0,55 |
| А3 | 21 | 0,130 | 0,130 | +0,065 | -0,065 | 11 | 11 | 1,31 | |
| А4 | 1,2 | 0,060 | 0,060 | +0,03 | -0,03 | 11 | 11 | 0,55 | |
| А5 | 56 | 0,190 | 0,190 | +0,095 | -0,095 | 11 | 11 | 1,86 | |
| А6 | 53 | 0,190 | 0,190 | +0,095 | -0,095 | 11 | 11 | 1,86 | |
| А7 | 63 | 0,190 | 0,190 | +0,095 | -0,095 | 11 | 11 | 1,86 | |
| Замикальна | АD | 2,8 | 1,2 | 1,2 | 1,2 | 0 | - | - | - |
6. Визначаємо граничні відхилення складових розмірів (окрім залежного розміру А1), приймаючи для усіх симетричне розташування полів допусків.
Граничні відхилення залежного розміру розраховуємо за формулами:
ES(АD)
=
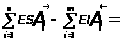 ESA1 - (EIA2
+ EIA3 +
EIA4 + EIA5
+ EIA6 + EIA7);
EI(АD)
=
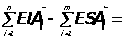 EIA1 - (ESA2
+ ESA3 +
ESA4 + ESA5
+ ESA6 + ESA7),
звідси виражаємо:
ESA1 = ES(АD) + (EIA2 + EIA3 + EIA4 + EIA5 + EIA6 + EIA7) = 1,2 + (-0,03 - 0, 065 - 0,03 - 0,095 - 0,095 - 0,095) = 0,79 мм;
EIA1 = EI(АD) + (ESA2 + ESA3 + ESA4 + ESA5 + ESA6 + ESA7) = 0 + (0,03 + 0, 065 + 0,03 + 0,095 + 0,095 + 0,095) = 0,41 мм .
Правильність розрахунку перевіримо, визначивши допуск залежного розміру і порівнявши його прийнятим:
ТА1 = ESA1 - EIA1 = 0,79 - 0,41 = 0,38 мм
Після перевірки заносимо дані розрахунків в табл.. 2.6.2.
Список використаної літератури
Желєзна А.О., Кирилович В.А. Основи взаємозамінності, стандартизації та технічних вимірювань: Навчальний посібник. – Житомир.: ЖІТІ, 2002. – 616 с.
Анурьев В. И., инж. Справочник конструктора-машиностроителя. изд 3-е, переработ. М., изд-во "Машиностроение", 1968. – 688 с.
Якушев А.И. и др. Взаимозаменяемость, стандартизация и технические измерения: Учебник для втузов. – 6-е изд., перераб. и дополн. – М.: Машиностроение, 1987. – 352 с.
Допуски и посадки: Справочник в 2-х ч./Под ред. В.Д. Мягкова. – 5-е изд., перераб. и доп. – Л.: Машиностроение. Ленингр. отд-ние, 1978. – 1032 с.
Подшипники качения: Справочник-каталог/Под ред. В.Н. Нарышкина и Р.В. Коросташевского. – М.: Машиностроение, 1984. – 280 с.
Детали машин: Атлас конструкций/Под ред. Д.Н. Решетова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1979. – 368 с.
ГОСТ 25347-82. Поля допусков и рекомендуемые посадки. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 09.10.89 № 3044
ГОСТ 3325-85 (СТ СЭВ 773-77). Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов. Посадки. Взамен ГОСТ 3325-55. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 28.08.85 № 2781.
Козловский Н. С., Ключников В. М. Сборник примеров и задач по курсу "Основы стандартизации, допуски, посадки. технические измерения": Учебное пособие для учащихся техникумов. - М.: Машиностроение, 1983. - 304 с.
ГОСТ 7951-80. Калибры для контроля шлицевых прямобочных соединений. Взамен ГОСТ 7951-59. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 01.01.81 № 1224.
ГОСТ 24853-81. Калибры гладкие для размеров до 500 мм. Допуски. Взамен ГОСТ 7951-59. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 23.06.81 № 3066.
ГОСТ 24959-81 Калибры для шлицевых соединений. Технические условия. Взамен МН 2977-61. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 29.09.81 № 4409.
ГОСТ 24960-81, ГОСТ 24961-81. Калибры для шлицевых прямобочных соединений. Виды, основные размеры. Взамен МН 2957-61, МН 2969-61. Утверждено и введено в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 29.09.81 № 4410.
Дунаев П.Ф., Леликов О.П., Конструирование узлов и деталей машин: Учеб. пособие для машиностроит. спец. вузов. - 4-е изд., перераб. и доп. - М.: Высш. шк., 1985 - 416 с.