Технические измерения

4.1. Линейные измерения
Меры длины концевые плоскопараллельные. Широко используются плоскопараллельные концевые меры длины в форме прямоугольного параллелепипеда с двумя плоскими взаимно параллельными измерительными поверхностями. Меры выпускаются по ГОСТу 9038 - 90 из стали марок X, ШХ15, ХГ, 12ХГ и из твердого сплава, а также из кварца классов точности 00; 01; 0; 1; 2; 3. Допуски на размер в зависимости от класса точности находятся в пределах от 0,06 до 1 мкм, а на плоскостность – от 0,05 до 1 мкм. Шероховатость измерительных поверхностей должна быть Rz Ј 0,063 мкм.
За длину l концевой меры принимают длину перпендикуляра, опущенного из данной точки измерительной поверхности концевой меры на ее противоположную поверхность (рис. 4.1, а). Наибольшая по абсолютному значению разность между длиной меры в любой точке и ее номинальной длиной, которая маркируется на боковой поверхности меры (рис. 4.1, 6), составляет отклонение длины меры. Разность между наибольшей и наименьшей длинами определяет отклонение от плоскопараллельности.
Меры поставляются в наборах и россыпью по заказам. Градация: 0,001; 0,005; 0,01; 0,5; 1; 10; 25; 50; 100 мм. Используя свойство притираемости, обеспечивающее прочное сцепление концевых мер, их можно собирать в различные блоки (рис. 4.1, б). Блок следует составлять из возможно меньшего количества мер. Для закрепления блоков мер и удобного пользования при наружных и внутренних измерениях, для проведения точных разметочных работ выпус-
каются наборы принадлежностей к плоскопараллельным концевым мерам типа ПК-1, ПКО-1, ПК-2 и ПК-3 (ГОСТ 4119 - 76).
По допустимой погрешности измерения, допуску на плоскопараллельность и результатам поверки определяют разряд меры. По ГОСТу 166 – 75 предусмотрено пять разрядов (1, 2, 3, 4, 5).
В некоторых случаях измерительные поверхности концевых мер длины выполнены цилиндрическими или сферическими.
Меры длины штриховые. К штриховым мерам длины относятся: брусковые (ГОСТ 12069 - 90), ленточные рулетки (ГОСТ 7502 - 98), линейки измерительные металлические (ГОСТ 427-- 75), складные металлические метры, объект-микрометры, стеклянные штриховые линейки и шкалы.
Брусковые штриховые меры длины применяются для непосредственных измерений в качестве шкал приборов и станков, а также как образцовые для поверки измерительных приборов линейных измерительных преобразователей. Брусковые меры выполняются одно- и многозначными. Однозначные меры имеют два штриха, расстояние между которыми определяет длину меры, многозначные - шкалу штрихов с деци-, санти- и миллиметровыми интервалами. Некоторые меры имеют интервалы между штрихами 0,1 или 0,2 мм. В этом случае в комплект входят лупы с увеличением не менее 7х. Меры изготовляются из инвара, оптического стекла и стали.
По ГОСТу 12069 – 90 предусмотрено девять типов поперечного сечения брусковых мер классов точности 0, 1, 2, 3, 4, 5.
В зависимости от условий аттестации штриховые меры длины могут быть 1, 2 и 3-го разрядов.
Измерительные металлические рулетки выполняются из инвара, нержавеющей стали и светлополированной стальной ленты длиной 1, 2, 5, 10, 20, 30, 40, 50, 75, 100 м. Они выпускаются 2-го и 3-го классов точности. Допускаемые отклонения действительной длины миллиметровых делений рулеток должны быть не более ±0,15 и ±0,20 мм, сантиметровых - не более ±0,20 и ±0,30 мм, дециметровых и метровых - не более ±0,30 и ±0,40 мм для 2-го и 3-го классов точности соответственно.
Измерительные металлические линейки изготовляются из стальной пружинной термообработанной ленты со светлополированной поверхностью длиной до 1 м и с ценой деления 1 мм.
Складные металлические метры изготовляются длиной 1 м и состоят из 10 стальных упругих пластин, соединенных шарнирно. Металлические измерительные линейки должны иметь отклонения между любыми штрихами не более ±0,10 мм для линеек длиной до 300; ±0,15 мм - для линеек длиной от 300 до 500 мм и ±0,20 мм - для линеек длиной от 500 до 1000 мм.
Объект-микрометры вставляются в микроскопы для определения увеличения. Они представляют собой металлическую оправу длиной 76, шириной 76 и толщиной 2 мм. В центр оправы вклеена стеклянная пластина со шкалой, имеющей интервалы между делениями 0,01.
Стеклянные штриховые линейки имеют пять интервалов по 25 мм общей длиной 125 мм. Интервал 60 - 61 мм имеет 10 делений через 0,1 мм.
Ширина штрихов - 0,006 мм; допускаемое отклонение на расстоянии между любыми штрихами ± 0,002 мм; точность аттестации не ниже 0,0005 мм.
Линейка применяется для поверки инструментальных микроскопов.
Шкалы стеклянные. Существуют несколько типов: штриховые, шкалы с крестом, шкалы с крестом и контрольными штрихами. Стеклянные шкалы применяют для поверки измерительных микроскопов, компараторов и проекторов.
Штангенинструменты представляют собой две измерительные губки, одна из которых связана с направляющей штангой, имеющей основную шкалу, а другая - с подвижной рамкой, не-сущей нониус. Принцип действия нониуса осно-
ван на совмещении штрихов основной шкалы и шкалы нониуса. К штангенинструментам относятся штангенциркули, штангенрейсмасы (штангенвысотомеры), штангенглубиномеры, штангензубомеры.
Штангенциркули выпускаются нескольких типов: ШЦ-1 - двусторонние с глубиномером (рис. 4.2, а); ШЦТ-I – односторонние из твердого сплава; ШЦ-II - двусторонние (рис. 4.2, б); ШЦ-III - односторонние (рис. 4.2, в).
Фирмами "Теза" (Швейцария), "Маузер" (ФРГ) и рядом других зарубежных фирм выпускается штангенциркуль со стрелочным отсчетным устройством с ценой деления 0,01 и 0,02 мм (рис. 4.3).
Глубиномер 3 и рамка 2 жестко связаны с зубчатой рейкой 4, передающей движение через трибку 6 стрелке 1 отсчетного устройства 5.
Штангенрейсмасы и штангенглубиномеры. Штангенрейсмасы (штангенвысотомеры) (рис. 4.4, а) предназначены для измерения высот и разметочных работ. Штангенглубиномеры (рис. 4.4, 6) предусмотрены для измерения глубин отверстий и пазов, а также для измерения выступов.
Микрометрические приборы. К микрометрическим приборам относятся микрометры гладкие (рис. 4.5, а), рычажные (рис.
4.5, д), зубомерные (см. рис. 4.49, V), нутромеры (рис. 4.6), глубиномеры (рис. 4.7). Некоторыми зарубежными фирмами выпускаются микрометры с цифровым отсчетом (рис. 4.5, г). Существует также ряд специальных измерительных средств, оснащенных микрометрической головкой.
У микрометрических нутромеров (рис. 4.6) в микрометрическую головку запрессована неподвижная пятка 1; подвижная пятка 6 соединена с микровинтом 5, который крепится в исходном положении стопором 4. Пятки выполнены из твердого сплава и имеют сферические поверхности. К нутромерам с диапазоном измерения от 150 до 6000 мм прикладываются удлинители, которые навинчиваются на резьбу стебля 3, защищенную колпачком 2.
Рычажно-зубчатые приборы. К ним относятся: головки измерительные; скобы с отсчетным устройством; глубиномеры, стенкомеры, толщиномеры и нутромеры индикаторные. На базе измерительных головок создано большое количество различных специальных измерительных приспособлений и приборов.
Рычажно-зубчатые измерительные головки в большинстве случаев имеют общий принцип построения. Технические характеристики приведены в [42].
На рис. 4.8, а приведена кинематическая схема индикатора часового типа ИЧ-2, а на рис. 4.9 - рычажно-зубчатая измерительная головка 1ИГ. Существуют индикаторные головки с цифровым (электронным) отсчетом показаний (рис. 4.10).
Приборы с рычажно-зубчатыми механизмами. Рычажно-зубчатые головки и механизмы применяются в качестве отсчетных устройств в универсальных измерительных приборах в многомерных и переналаживаемых приспособлениях, на станках.
По ГОСТу 11098 - 75 выпускаются скобы с отсчетным устройством типа СИ, оснащенные измерительными головками, и типа СР - со встроенным в корпус отсчетным устройством. По ГОСТу 11358 – 89 выпускаются индикаторные толщиномеры настольного типа ТН и ручные – типа ТР; по ГОСТу 7661 – 67 изготавливаются глубиномеры; по ГОСТу 11358 – 89 –стенкомеры; по ГОСТу 868 – 82, ГОСТу 9244 – 75 – индикиторные нутромеры.
На рис 4.11, а приведена схема индикаторного нутромера для измерения отверстий свыше 18 мм. Внутри трубки 5 перемещается шток 4, на который через рычаг 3 действует подвижная пятка, контактируемая с измеряемым кольцом 7, вторая пятка 6 - неподвижная. Шток 4 соединен со штоком измерительной головки 2. В нутромерах для измерения диаметров отверстий менее 18 мм нижний конец штока 4 выполнен в виде конуса, который действует на подвижные пятки, шарики или подпружиненные сферические поверхности разжимной цанги 8 (рис. 4.11, б).
Пружинные измерительные приборы. В пружинных приборах используются упругие передаточные
(измерительные) механизмы, не имеющие пар с внешним трением. Применение плоских пружин и мембран взамен обычных опор скольжения и вращения обеспечивает их надежную работу в условиях скопления пыли и большой влажности. В пружинных передачах приборов для преобразования малых перемещений измерительного наконечника в значительно большие перемещения указателя используют плоские, прямые, изогнутые или скрученные упругие металлические ленты. Цена деления шкал измерительных головок находится в пределах 0,02 – 10 мкм.
В настоящее время отечественной промышленностью выпускаются микрокаторы типа ИГП, микаторы типа ИПМ, миникаторы типа ИРП и оптикаторы типа 15301.
Базовой моделью пружинных приборов является измерительная пружинная головка (микрокатор) типа ИГП (рис. 4.12). Принцип действия микрокатора основан на зависимости между растяжением тонкой скрученной металлической ленты 5 и поворотом ее среднего сечения со стрелкой 17 относительно продольной оси и относительно шкалы.
С принципиальными схемами остальных пружинных приборов и их метрологическими характеристиками можно познакомиться в [42].
Оптико-механические приборы широко применяют в производственных лабораториях, а также в цеховых условиях при изготовлении изделий, требующих точных линейных и угловых измерений. Оптико-механические приборы разнообразны по конструктивному выполнению и принципу действия. К таким приборам относятся: рычажно-оптические, проекционные и измерительные микроскопы и машины, длиномеры, интерференционные приборы. Повышение точности отсчета и измерений этих приборов достигается либо сочетанием механических передаточных механизмов с оптическим автоколлимационным устройством (оптиметры), либо благодаря значительному увеличению измеряемых объектов или шкал (микроскопы, проекторы и др.), либо измерением параметров интерференционных картин.
Инструментальные и универсальные микроскопы предназначены для измерения длин, углов, элементов резьб, зубчатых передач, конусов и различных профилей изделий. Методы измерений - проекционный и осевого сечения в прямоугольных и полярных координатах.
Инструментальные микроскопы разделяются на малые (рис. 4.13, а) ММИ (малый микроскоп инструментальный) и большие (рис. 4.13, б).
Цена деления микрометрического устройства - 0,005 мм. Цена деления окулярной мерной головки - 1' и 3'. Пределы измерения угловых размеров 0 - 360о.
Наибольшую точность и пределы измерения в продольном направлении до 200 мм и в поперечном - до 100 мм имеют универсальные микроскопы УИМ-21 (рис. 4.15, а), УИМ-23 (рис. 4.15, б) и УИМ-24.
Оптиметры предназначены для линейных измерений контактным относительным методом. В их схеме используется принцип автоколлимации, оптического и механического рычага. Основным узлом оптиметра является трубка с ценой деления шкалы 0,001 мм, пределом измерения ±0,1 мм, увеличение 960х . Механическая часть прибора преобразует перемещение измерительного стержня в угловое перемещение зеркала, а оптическая трубка создает изображение шкалы, которое смещается относительно его исходного положения в зависимости от угла поворота зеркала. Оптиметры выпускают (в зависимости от установки трубки) с вертикальным и горизонтальным расположением оси (рис. 4.16).
Микролюкс, микрозил и оптотест являются разновидностями оптико-механических приборов, в которых используются механические и оптические рычаги в сочетании с качающимся зеркалом или указателем [34].
Вертикальный оптический длиномер ИЗВ предназначен для наружных линейных измерений по шкале (абсолютным методом) от 0 до 100 мм и от 0 до 250 мм. Цена деления шкалы 1 мм. Цена наименьшего деления микроскопа со спиральным нониусом 0,001 мм. Увеличение отсчетного микроскопа 62х. Измерительная сила 1,2 - 2,5 Н.
Для точных наружных и внутренних линейных измерений больших длин, расстояний между осями непосредственно по точным линейным шкалам (абсолютным методом) или сравнением с образцовыми мерами (относительным методом) применяют измерительные машины. Измерительные машины ИЗМ подразделяют по верхним пределам измерения: до 1000 мм (ИЗМ-1), до 2000 мм (ИЗМ-2), до 4000 мм (ИЗМ-4) и до 6000 мм (ИЗМ-6). Пределы измерения внутренних размеров от 13,5 до 150 мм. Цена деления шкал: метровой - 100 мм, стомиллиметровой - 0,1 мм, трубки оптиметра - 0,001 мм. Увеличение трубки оптиметра – 960х.
Характерной особенностью развития современной измерительной техники является переход от экранных к цифровым отсчетным устройствам.
Пневматические приборы могут реагировать на изменение зазора между деталью и выходным соплом, а также на непосредственное изменение диаметра. Они могут быть низкого (до 0,5 МПа) и высокого (свыше 0,5 МПа) избыточного давления, манометрического и ротаметрического типа, дифференциального и недифференциального исполнения.
Дифференциальные средства менее чувствительны к колебаниям давления и обладают лучшими метрологическими возможностями. На рис. 4.17 представлена схема пневматического дифференциального прибора манометрического типа. От пневмосети воздух через фильтр 1, стабилизатор давления 2 с манометром 3 и входные сопла 4 и 10 поступает к выходным соплам 6 и 9, установленным над измеряемыми деталями 7 и 8. Чувствительным элементом является дифференциальный манометр 5, показания которого зависят от разности зазоров S1 и S2 и, следовательно, от разности d1 и d2. Если одно из сопл, например 10, заменяется вентилем противодавления 11, через который воздух выходит в атмосферу, производится измерение одного размера, например d1. По такой схеме созданы приборы моделей 318 и 319. В приборе имеется дополнительный оптический рычаг, в качестве манометра использованы сильфоны.
Схема ротаметрического прибора высокого давления дана на рис. 4.18. Воздух через вентиль 1 и блок 2 фильтра со стабилизатором давления поступает к конической трубке 3, в которой находится поплавок 8, и к вентилю 7 параллельного пропуска воздуха. Пройдя коническую трубку 3 и дроссель 4, потоки объединяются и по раздельным каналам поступают к измерительной оснастке 5 и вентилю 6, через который воздух выходит в атмосферу. В зависимости от размера детали меняется положение поплавка 8 в трубке 3, на которой нанесена шкала. По данной схеме построены длиномеры модели 320.
В длиномерах низкого давления (рис. 4.19) чувствительным элементом является водяной манометр 4, соединенный с водяным стабилизатором давления 3. При изменении зазора между оснасткой 6 и измеряемой деталью меняется положение водяного столба в манометре 4 относительно шкалы 5. Воздух к оснастке 6 поступает через кран 1, блок фильтра со стабилиза-
тором давления 2 и входное сопло 7. Аналогичная схема для длиномеров модели 330.
Технические характеристики пневматических приборов приведены в [42]. В комплект вместе с пневматическими приборами входят пробки пневматические (ГОСТ 14864 - 78) и кольца установочные (ГОСТ 14865 - 78). Для очистки и стабилизации воздуха выпускаются фильтры, стабилизаторы давления и блоки фильтров со стабилизаторами.
4.2. Угловые измерения
Во многих изделиях машиностроения применяют узлы и детали, качество работы которых зависит от точности их угловых размеров. Такими узлами и размерами являются, например, подшипники с коническими роликами, направляющие типа "ласточкин хвост", концы шпинделей металлорежущих станков, концы инструментов, углы оптических призм и т. д.
Величину угла при измерении определяют следующими методами:
сравнением с жесткой мерой (угловые меры, угольники, шаблоны, конические калибры, многогранные призмы);
сравнением со штриховой мерой (различные виды круговых и секторных шкал, гониометры);
тригонометрическими методами (по значениям линейных размеров).
Жесткие угловые меры предназначены для передачи размера плоского угла от эталонов к образцовым и рабочим угловым мерам, поверки и градуировки угломерных приборов и специальных угловых мер (шаблонов), а также для непосредственного измерения угловых изделий.
По ГОСТу 2875 - 88 "Меры плоского угла призматические. Общие технические условия" предусмотрено пять типов угловых мер (рис. 4.20): меры типа 1 выполнены со срезанной вершиной угла и имеют малые (до 9о) значения рабочих углов; меры типа 2 имеют острую вершину рабочего угла, охватывают диапазон от 10 до 79о; меры типа 3 выполнены с четырьмя рабочими углами в диапазоне 80 – 100о; меры типа 4 - призматические с равномерным угловым шагом; меры типа 5 – с тремя рабочими углами: a = 15о, b = 30о, j = 45о.
Угловые меры изготавливают из высококачественных сталей, а меры типа 1 могут изготовляться из кварцевого и оптического стекла.
По ГОСТу 2875 – 88 для угловых мер 1, 2 и 3 типов установлены классы точности 0, 1 и 2 с допусками на изготовление соответственно ±3ўў, ±10ўў, ±30ўў; для типа 4 – классы точности 00, 0, 1 и 2; для типа 5 – класс точности 1. Образцовые меры аттестуются по 2, 3 и 4-му разрядам в зависимости от погрешности аттеста-
ции, которая соответственно не должна превышать ±1ўў, ±3ўў, ±6ўў.
Угольники служат для проверки взаимной перпендикулярности поверхностей и имеют угол 90о. Существует два вида угольников: лекальные, обеспечивающие контакт по линии (для этого одной из сторон придана форма кромки с радиусом закругления 0,1 – 0,3 мм); с плоскими рабочими поверхностями.
Стандартом предусмотрены три класса точности (0, 1, 2) угольников. Они выпускаются: в виде прямоугольника (рис. 4.21, а ), угловые (рис.4.21, б ) и цилиндрические (рис. 4.21, в).
Несовпадение сторон угольника и измеряемого угла определяют визуально по просвету между стороной угольника и деталью или с помощью щупа.
Сравнение с жесткой мерой широко применяют при контроле конических сопряжений. В этом случае жесткой мерой является конический калибр. При этом проверяются как диаметр (по осевому смещению), так и угол конуса (по краске).
Механические угломеры предназначены для контактных измерений углов. Выпускается три типа угломеров: УН – с отсчетом по нониусу 2ў или 5ў (рис. 4.22); УМ – с отсчетом по нониусу 2ў или 5ў (рис. 4.23); УГ - с отсчетом по нониусу 10ў упрощенной конструкции; УО – оптический угломер (рис. 4.24).
Гониометры (рис. 4.25) являются наиболее точными оптическими приборами для бесконтактного измерения углов и предназначены для измерения углов между плоскими гранями, хорошо отражающими световые лучи. Измерение углов возможно как на непрозрачных, так и на прозрачных телах.
Делительные головки применяются для измерения углов при использовании устройств, фиксирующих требуемое угловое положение граней или других элементов детали. Отсчетные устройства делительных головок бывают как механическими (лимб с нониусом), так и оптическими рис. 4.26).
Уровни служат для измерения малых угловых отклонений от горизонтальной плоскости. Наиболее распространены в промышленности жидкостные уровни. Они относятся к гониометрическим средствам измерений, так как имеют угловую шкалу, нанесенную на дуге окружности. Чувствительным элементом таких уровней является стеклянная ампула с жидкостью.
Эти приборы предназначены как для измерения углов отклонения от горизонтали (природного эталона), так и для установки поверхности изделия в заданном относительно горизонтали положении.
Выпускаются брусковые и рамные уровни с ценой деления ампул 4", 10", 20", 30", которые на приборе представлены в радианной мере (0,1 мм/м соответствует 20"). В некоторых приборах ампула применяется не для измерения отклонений углов, а для определения горизонтального положения узла прибора, в который она встроена.
В микрометрических уровнях показания снимают по микрометрическому винту, перемещающему ампулу. Микрометрические уровни выпускаются типа 1 с ценой деления 2" и типа 2 с ценой деления 20" (рис. 4.27).
Промышленностью выпускаются индуктивные уровни с ценой деления 2 – 20", гидростатические уровни. Для измерения углов можноиспользовать круговые измерительные преобразователи типа "Индуктосин", "Оптосин" (круговые перемещения преобразуются в электрический сигнал), а также кольцевые оптические квантовые генераторы.
Средства измерений, основанные на тригонометрическом методе. Типичными примерами реализации тригонометрических методов измерений углов являются измерения с помощью так называемых синусных линеек и координатные методы.
Синусная линейка (рис. 4.28) представляет собой простую схему: два круглых цилиндрических ролика одинакового диаметра укреплены на концах столика так, чтобы их оси были параллельными. Расстояние L между осями роликов имеет жесткий допуск и точно аттестовано. Это расстояние при установке синусной линейки на требуемый угол a имитирует гипотенузу прямоугольного треугольника. Катет этого треугольника h воспроизводится блоком плоскопараллельных концевых мер, подкладываемым под один из роликов (см. рис. 4.28). Рабочим углом установленной синусной линейки является угол a1, отличающийся от расчетного на погрешность установки.
При измерении на синусной линейке (рис. 4.29) размер h блока мер, который надо подставить под ролик, чтобы наклонить столик на такой же угол a, какой должно иметь измеряемое изделие, определяют из уравнения
h = LЧsina. Затем блок подставляют под ролик, к которому направлена вершина измеряемого угла.
Измерение угла a заключается в определении отклонения в положениях I и II от указанной параллельности, что делают чаще всего с помощью контактной измерительной головки (оптиметра, пружинной головки и т. д.), укрепленной на универсальной стойке.
Стандартные синусные линейки изготовляют трех типов: без опорной плиты (тип I); с опорной плитой (тип II) и двухнаклонные во взаимно перпендикулярных направлениях (тип III). Линейки каждого типа имеют два класса точности: 1 и 2.
Синусную линейку можно применять и для измерения внутренних углов, например, конусных отверстий. Для этого необходимо иметь рычаг, вводимый в измеряемое отверстие.
Использование роликов и шариков для измерения наружных и внутренних конусов. При известных диаметрах шариков и роликов, а также высоте h блока плоскопараллельных концевых мер измеряют размеры l1 и l2 (рис. 4.30) и рассчитывают искомый угол конуса.

По схеме, приведенной на рис 4.30, а, угол определяется по формуле
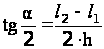 , а по схеме,
приведенной
на рис 4.30, б, – по
формуле
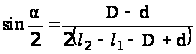 .
По такому же принципу измеряют конусность с помощью двух калиброванных колец с заранее известными диаметрами D, d и толщиной h (рис. 4.30, в). Расстояние Н измеряют после надевания колец на конус.
Угол рассчитывают
по формуле
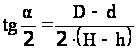 .
4.3. Альтернативный метод контроля изделий
Альтернатива (от лат. alter - один из двух) означает "каждая из исключающих друг друга возможностей".
Контроль по альтернативному признаку - это контроль по качественному признаку, в ходе которого каждую проверенную единицу продукции относят к категории годных или дефектных. При этом методе устанавливается факт соответствия контролируемого параметра контрольному нормативу.
Альтернативный контроль может быть: элементным или комплексным; одно- и многомерным; неавтоматическим, механизированным, полуавтоматическим, автоматическим; пассивным или активным.
Альтернативный контроль осуществляется измерительными средствами, специально предназначенными для этой цели.
На схеме (рис. 4.31) приведена классификация средств и методов альтернативной проверки годности параметров изделий. При альтернативной проверке наиболее широко используются калибры. Большинство видов и конструкций калибров стандартизовано.
4.3.1. Калибры для гладких цилиндрических деталей
Для контроля гладких цилиндрических изделий типа валов и втулок, особенно в крупносерийном и массовом производстве, широко применяют предельные гладкие калибры (ГОСТ 2216 - 84). Калибры для валов называются скобами, а для отверстий - пробками. Комплект калибров состоит из проходного и непроходного (рис. 4.32, а).
Годность деталей с допуском от IТ6 до IТ17, особенно при массовом и крупносерийном производствах, наиболее часто проверяют предельными калибрами. Комплект рабочих предельных калибров для контроля размеров гладких цилиндрических деталей состоит из проходного калибра ПР (им контролируют предельный размер, соответствующий максимуму материала проверяемого объекта) и непроходного калибра НЕ (им контролируют предельный размер, соответствующий минимуму материала проверяемого объекта).