Технические измерения




Рис. 4.31. Классификация средств и методов альтернативной проверки годности параметров изделий
Деталь считают годной, если проходной калибр (проходная сторона калибра) под действием собственного веса или усилия, примерно равного ему, проходит, а непроходной калибр (непроходная сторона) не проходит по контролируемой поверхности детали. В этом случае действительный размер детали находится между заданными предельными размерами.
Рабочие калибры ПР и НЕ предназначены для контроля изделий в процессе их изготовления. Этими калибрами пользуются рабочие и контролеры ОТК завода-изготовителя, причем в последнем случае применяют частично изношенные калибры ПР и новые калибры НЕ.
Для установки регулируемых калибров-скоб и контроля нерегулируемых калибров-скоб применяют контрольные калибры К—И, которые являются непроходными и служат для изъятия из эксплуатации вследствие износа проходных рабочих скоб. Несмотря на малый допуск контрольных калибров, они все же искажают установленные поля допусков на изготовление и износ рабочих калибров, поэтому контрольные калибры по возможности не следует применять. Целесообразно, особенно в мелкосерийном производстве, контрольные калибры заменять концевыми мерами или использовать универсальные измерительные приборы.
Валы и отверстия с допуском IТ5 и точнее не рекомендуется проверять калибрами, так как они вносят большую погрешность измерения. Такие детали проверяют универсальными измерительными средствами.
Для снижения затрат на калибры стремятся увеличить их износостойкость. Так, износостойкость калибров, оснащенных твердым сплавом, в 50—150 раз выше по сравнению с износостойкостью стальных калибров и в 25—40 раз выше по сравнению с износостойкостью хромированных калибров при повышении стоимости калибров только в 3—5 раз.
Для контроля валов используют главным образом скобы. Наиболее распространены односторонние двухпредельные скобы. Применяют также регулируемые скобы, которые можно настраивать на разные размеры, что позволяет компенсировать износ и использовать одну скобу для измерения размеров, лежащих в определенном интервале. Регулируемые скобы по сравнению с жесткими имеют меньшую точность и надежность, поэтому их чаще применяют для контроля изделий квалитета 8 и грубее.
При конструировании предельных калибров для гладких, резьбовых и других деталей следует соблюдать принцип подобия Тейлора, согласно которому проходные калибры по форме должны являться прототипом сопрягаемой детали с длиной, равной длине соединения (т. е. калибры для валов должны иметь форму колец), и контролировать размеры во всей длине соединения с учетом погрешностей формы деталей. Непроходные калибры должны иметь малую измерительную длину и контакт, приближающийся к точечному, чтобы проверять только собственно размер детали. Таким образом, изделие считают годным, когда погрешности размера, формы и расположения поверхностей находятся в поле допуска.
На практике приходится отступать от принципа Тейлора вследствие неудобств контроля, например, проходным кольцом, так как это требует многократного снятия детали, закрепленной в центрах станка. Вместо контроля проходными кольцами применяют многократный контроль проходными скобами с широкими измерительными поверхностями, а вместо штихмасов — непроходные калибры-пробки с малой (значительно меньше, чем у проходной пробки) шириной измерительных поверхностей.
Допуски калибров. Схемы расположения полей допусков калибров приведены на рис. 4.33 и 4.34 со следующими обозначениями: d (D) – номинальный размер изделия; dmin (Dmin) – наименьший предельный размер изделия; dmax (Dmax) – наибольший предельный размер изделия; Т – допуск изделия.
По ГОСТу 24853 - 81 на гладкие калибры устанавлены следующие допуски на изготовление: Н – допуск на изготовление калибров для отверстия (за исключением калибров со сферическими измерительными поверхностями); НS – допуск на изготовление калибров со сферическими измерительными поверхностями для отверстия; Н1 – допуск на изготовление калибров для вала; НР – допуск на изготовление контрольного калибра для скобы; Z – отклонение середины поля допуска на изготовление проходного калибра для отверстия относительно наименьшего предельного размера изделия; Z1 – отклонение середины поля допуска на изготовление проходного калибра для вала относительно наибольшего предельного размера изделия; у – допустимый выход размера изношенного проходного калибра для отверстия за границу поля допуска изделия; у1 – допустимый выход размера изношенного проходного калибра для вала за границу поля допуска изделия; a - величина для компенсации погрешности контроля калибрами отверстий с размерами свыше 180 мм; a1 – величина для компенсации погрешности контроля калибрами валов с размерами свыше 180 мм.
Для проходных калибров, которые в процессе контроля изнашиваются, кроме допуска на изготовление, предусматривается допуск на износ.
Для размеров до 500 мм износ калибров ПР с допуском до IТ8 включительно может выходить за границу поля допуска детали на величину y для пробок и y1 - для скоб; для калибров ПР с допусками от IТ9 до IТ17 износ ограничивается проходным пределом, т. е. y = 0 и y1 = 0.


Следует отметить, что поле допуска на износ отражает средней возможный износ калибра.
Для всех проходных калибров поля допусков Н (НS) и Н1 сдвинуты внутрь поля допуска изделия на величину Z для калибров-пробок и Z1 - для калибров-скоб.
При номинальных размерах свыше 180 мм поле допуска непроходного калибра также сдвигается внутрь поля допуска детали на величину a для пробок и a1 - для скоб, создавая так называемую зону безопасности, введенную для компенсации погрешности контроля калибрами соответственно отверстий и валов размером свыше 180 мм. Поле допуска калибров НЕ для размеров до 180 мм симметрично относительно верхнего отклонения детали для пробок и относительно нижнего — для скоб, т. е. a = 0 и
a1 = 0.
Сдвиг полей допусков калибров и границ износа их проходных сторон внутрь поля допуска детали позволяет устранить возможность искажения характера посадок и гарантировать получение размеров годных деталей в пределах установленных полей допусков.
На рис.4.35 приведены схемы нестандартных конструкций калибров. Калибр для проверки формы заданного профиля представлен на рис. 4.35, а. Нормальный калибр 1 используется в сочетании с гладким двухпредельным калибром-пробкой 2. На рис. 4.35, б представлен вариант проверки зазора С между калибром 2 и деталью 1. На рис. 4.35, в дана схема использования специального стрелочного калибра для контроля глубины детали 1. По просвету С контролируется мальтийский крест калибром, приведённым на рис. 4.35, г. Для контроля перпендикулярности с использованием щупа приведён калибр на рис. 4.35, д.
4.3.2. Контроль размеров высоты и глубины [42]
По ГОСТу 25346 - 89 все элементы деталей разделяются на три группы: валы, отверстия и элементы, не относящиеся ни к валам, ни к отверстиям. Размеры высоты и глубины относятся к третьей группе.
На размеры высоты и глубины могут назначаться любые поля допусков, но, как правило, для них назначаются квалитеты не точнее 11-го и чаще симметричные поля допусков (Js, J).
Контроль размеров высоты и глубины можно производить универсальными измерительными средствами либо двухпредельными калибрами. В серийном производстве, как правило, используются калибры. Конструкции и принципы действия таких калибров приведены на рис. 4.36. В данных калибрах используются следующие методы: "световой щели" (или "на просвет") - на калибрах, показанных на рис. 4.36, а, б, в; "надвигания" - на калибрах рис. 4.36, г, д, е; "осязания" - на калибрах рис. 4.36, ж, з; "по рискам" - на рис. 4.36, и, к.
Конструкции, размеры и допуски калибров для контроля высоты и глубины устанавливает ГОСТ 2534-77 "Калибры предельные для глубин и высот уступов. Допуски". По этому госстандарту стандартизованы конструкции калибров типов, изображённых на рис. 4.36, а - е.
Предельные стороны калибров обозначаются буквами Б (большая) и М (меньшая). Каждая из сторон калибров (Б и М) должна иметь лезвиеподобную грань для уменьшения погрешностей контро-
ля (см. рис. 4.36, а, б, в) вследствие неровностей на обработанных поверхностях и плоскую грань (направляющую), улучшающую условия оценки величины просвета. При контроле размеров уступов плоских деталей удобны калибры, изображённые на рис. 4.36, г, д. При контроле уступов на точёных деталях удобны калибры (рис. 4.36, е, з). Для контроля размеров глубин целесообразно использовать калибры типов, представленных на рис. 4.36, ж, к. Калибрами по методу "световой щели" контролируются допуски не менее 0,06 мм.
4.3.3. Контроль конусов и углов
Калибры для контроля конусов и углов могут основываться на сравнительном либо тригонометрическом методе измерения углов. На рис. 4.37 приведены схемы, разъясняющие принципы построения и использования сравнительного и тригонометрического методов при контроле. На рис. 4.37, а изображена схема сравнительного контроля (измерения) угла детали 1 с помощью угловой меры 3 с использованием щупа 2. Контроль гладких конических изделий конусными калибрами производится по относительному осевому перемещению Zк изделия и калибра в пределах осевого допуска (разность между верхним и нижним осевыми отклонениями проверяемого конуса).
Конструкция калибра на рис. 4.37, б позволяет использовать одновременно контроль сравнительным и тригонометрическим методами; Zк - расстояние, равное допуску базорасстояния проверяемого конуса. Сущность использования для контроля тригонометрического метода можно понять, анализируя рис. 4.37, в, г, д.
 Конусный
калибр-пробка
(см. рис. 4.37, в) входит
в деталь, имеющую
конус, годный
по углу и о
диаметрам. На
рис. 4.37, г, д конические
поверхности
не отвечают
заданным требованиям.


 Проверяемая
деталь смещается
в осевом направлении
вследствие
того, что больший
диаметр конуса
оказался больше
наибольшего
предельного
размера, а угол
конуса - меньше
наименьшего
предельного
угла (см. рис.
4.37, г). На рис. 4.37, д
проверяемая
деталь смещается
в противоположном
направлении
вследствие
того, что больший
диаметр оказался
меньше, чем
наименьший
предельный
размер, а угол
конуса - больше,
чем наибольший
предельный
размер. Соответствие
угла конуса
допуску дополнительно
проверяют "на
краску".

 Для
контроля гладких
конических
поверхностей
по ГОСТу 2849 - 94
стандартизо-ваны
два типа калибров:
тип 1 – без лапки
и тип 2 - с лапкой
(рис. 4.38). Комплект
калибров состоит
из калибра-пробки,
калибра-втулки
и контркалибра-пробки.
Калибр-втулка
припасовывается
к парному с ним
калибру контрольным
калибром по
краске;
толщина слоя краски для разных конусов колеблется в пределах от 2 до 5 мкм. Пятно контакта должно быть не менее 90%.
Контроль и измерение углов и конусов универсальными средствами изложен в п. 4.2.
4.4. Измерения формы и расположения поверхностей
Проверка отклонений формы поверхностей в большинстве случаев производится путём измерения на универсальных или специальных измерительных приборах. Однако в ряде случаев оказывается целесообразным использовать методы альтернативной проверки и, в частности, применять калибры специальной конструкции (см. рис.4.35, а, б).
Типы, конструкции и точность изготовления измерительных поверхностей таких калибров не стандартизованы. Принцип их конструирования и использования основывается на выполнении основного положения об отклонении формы, которое представляет собой наибольшее расстояние между точками реальной поверхности и соответствующими точками прилегающей поверхности, определяемое по нормали к прилегающей поверхности.
Для контроля прямолинейности оси поверхностей большой протяжённости используются калибры, сконструированные по принципу калибров расположения. Они представляют собой контрдеталь размером, соответствующим размеру проходного калибра с количеством материала, уменьшенным на величину допуска прямолинейности. Так, номинальный размер проходной пробки для контроля зависимого допуска прямолинейности dн = dПР.изн - TF ,
где dПР.изн - размер полностью изношенной проходной пробки для контроля отверстия; TF - допуск прямолинейности оси отверстия.
Длина такого проходного калибра не должна быть меньше длины соединения.
Для измерения отклонения от прямолинейности используют линейки поверочные типа ЛД, ЛТ и ЛЧ; для измерения плоскостности - линейки поверочные типа ШП, ШД, ШМ и УТ. Линейки изготовляют по ГОСТу 8026 - 92: линейки типа ЛД, ЛТ и ЛЧ - из стали марок Х и ШХ 15; типа ШП и ШД - из стали марок У7 и 50 и типа ШМ и УТ - из серого чугуна. Согласно ТУ 2-034-806 - 76 линейки выпускаются хромированными. Освоен выпуск линеек поверочных из твердокаменных пород.
Для измерения плоскостности по ГОСТу 10905 - 86 выпускаются чугунные поверочные плиты и по ТУ 2-034-802 - 74 - плиты поверочные из твердокаменных пород (гранита, диорита, диабаза и габбро).
Измерение прямолинейности поверхностей с помощью лекальных линеек можно производить "на просвет" и методом линейных отклонений. В первом случае ребро лекальной линейки помещают на поверяемую поверхность и на глаз оценивают просвет между ними. Невооруженным глазом можно обнаружить просвет в 1 - 2 мкм. Во втором случае линейку укладывают на две опоры равного размера, расположенные на поверяемой поверхности, и определяют расстояние между поверяемой и рабочей поверхностями линейки с помощью щупов, концевых мер длины или специальными приборами с отсчетным устройством.
Для измерения прямолинейности вертикальных поверхностей широко используется метод натянутой струны [21].
Шаброванные плиты типа ШМ широко применяют в качестве образцовых поверхностей при оценке неплоскостности по методу "пятен на краску". Критерием хорошей плоскостности является равномерное распределение окрашенных пятен (краска – берлинская лазурь или сажа) по всей поверхности [21].
Плоскостность можно измерить сферометром и карусельным плоскомером.
Сферометр (рис. 4.39) состоит из корпуса 1 с тремя жесткими опорами 2, 3 и 4, образующими исходную плоскость. В центре корпуса помещен микрометрический винт 5 (отсчетное устройство).
Карусельный плоскомер (рис. 4.40) имеет измерительную головку 1, которая закреплена на передвижной консоли 2, размещенной на колонке
3. Колонка 3 имеет возможность поворачиваться в кронштейне 5, который, в свою очередь, поворачивается вокруг колонки 4, связанной с основанием 6. Перед началом измерения, регулируя винты 7, добиваются, чтобы показания головки 1 в трех базовых точках, определяющих исходную плоскость, были равны нулю. Затем, вращая кронштейн 5 и колонку 3, можно измерять плоскостность в любой точке измеряемой поверхности 8 в радиусе r.
Проверка отклонений расположения может осуществляться универсальными измерительными средствами либо калибрами расположения.
Нашли применение системы одноэтапного и двухэтапного контроля расположения с помощью комплексных калибров.
Конструкции калибров могут быть различными и определяются конструкцией детали и положением контролируемых поверхностей. Калибры могут быть цельными и составными.
Расчёт размеров комплексных калибров для одноэтапной, наиболее распространённой схемы контроля, осуществляется в соответствии с
ГОСТом 16085-80.
4.5. Контроль и измерение шероховатости
При контроле и измерении шероховатости поверхностей пользуются методом визуальной оценки, контактными и бесконтактными профильными методами, к которым относятся: методы светового сечения, теневой проекции, микроинтерференционный и растровый методы. В тех случаях, когда не представляется возможным непосредственно измерить шероховатость поверхности, с измеряемой поверхности снимают слепок и определяют параметры шероховатости поверхности по слепку.
При визуальной оценке поверяемую поверхность сравнивают с образцами шероховатости поверхности, которые выпускают по ГОСТу 9378 - 93 (ИСО 2632-1 – 85 и ИСО 2632-2 - 85). Образцы шероховатости изготовляют плоскими или цилиндрическими с поверхностью сравнения не менее 30х30 мм. На каждом образце наносят номинальное значение параметра Ra в микрометрах. По требованию заказчика вместе с параметром Ra может быть нанесено действительное значение параметра Rz как справочное. Образцы шероховатости комплектуются в наборы или изготовляются отдельными образцами по видам обработки и материалам, из которых они изготовлены. Сравниваемые поверхности и образцы шероховатости должны иметь тот же вид обработки и материал.
Сравнение поверхностей детали и образца невооруженным глазом дает удовлетворительные результаты только для грубых поверхностей (приблизительно от Ra = 0,6 - 0,8 мкм и более). Точность при визуальной оценке шероховатости может быть повышена в случае применения лупы или микроскопов сравнения, например, микроскопа модели МС-48. В некоторых случаях можно производить сравнение поверяемой поверхности с поверхностью специально изготовленных образцовых деталей.
К приборам, которые производят измерение контактным профильным методом, относятся профилографы и профилометры. Профилографы регистрируют координаты профиля поверхности на записывающем приборе. Профилометры измеряют параметры шероховатости и фиксируют их на шкале. В России профилографы и профилометры выпускаются по ГОСТу 19300 - 86 заводом "Калибр". В некоторых моделях профилографы и профилометры объединены в одном приборе. В качестве щупа в них используется острозаточенная алмазная игла, перемещающаяся по неровностям. Механические колебания иглы преобразуются в электрический сигнал. Радиус кривизны вершины иглы выбирается из ряда 2+2; 5± 1; 10±2,5 мкм.
Отечественной промышленностью освоен ряд моделей профилометров и профилографов: модели 201 и 252 для лабораторных условий, а модели 253, 283 и др. – для цеховых условий.
На рис. 4.41 представлен общий вид профилометра для измерения в цеховых условиях модели 283. На основании 7 закреплена колонка, на которой расположен привод 3 с измерительным преобразователем 2. На рычаге преобразователя закреплена алмазная ощупывающая игла 1. На основании 7 также располагаются различные приспособления для установки и ориентации деталей, подлежащих измерению (например, призма 8). Сигнал от преобразователя усиливается, проходит фильтры отсечек шага, детектируется, интегрируется и фиксируется стрелочным прибором 6. Показывающий стрелочный прибор расположен на передней панели электронного блока 4, на котором размещены также тумблер включения прибора в сеть, сигнальные лампы движения преобразователя по измеряемой поверхности, переключатели 5 диапазонов измерения и кнопка хода пуска преобразователя.
Профилографы и профилометры выпускают также зарубежные фирмы: "Рэнк Тэйлор Гобсон" (Англия) выпускает прибор "Тэлисурф-4" с компьютером, обеспечивающий автоматическую поверку увеличений, калибровку и хранение в оперативной памяти информации о профиле поверхности, что позволяет определять за один проход значения всех параметров шероховатости, а также приборы типа "Суртроник-3" для измерения параметра Ra в цеховых условиях и типа "Телисурф-10" для высокоточных измерений различных параметров шероховатости; фирма "Мицутойо" (Япония) выпускает прибор типа "Сурфтест З", предназначенный для измерения параметра Ra и записи профиля в прямоугольной системе координат на бумажную ленту; фирма "Хоммельверке" (ФРГ) выпускает профилометр-профилограф типа "Хоммель-Тестер Т10" для лабораторных условий, профилометр типа "Хоммель-Тестер Р5" с пьезоэлектрическим преобразователем и батарейным питанием для цеховых условий, а также профилометр-профилограф типа "Хоммель-Тестер Т2" для работы в цеховых и лабораторных условиях.
Бесконтактный контроль параметров шероховатости осуществляют с помощью приборов светового сечения типа МИС-11 и ПСС-2, микроинтерферометров типа МИИ-4 и имерсионно-репликовых микроинтерферометров МИИ-10, МИИ-9, МИИ-11, МИИ-12, растровых измерительных микроскопов типа ОРИМ-1 и др.).
В бесконтактных приборах (типа ПСС-2 и МИС-11), принцип действия которых основан на измерении параметров проекции светового сечения исследуемой поверхности с помощью наклонно направленного к ней светового пучка (рис. 4.42, а), световой луч проходит через диафрагму 1 с узкой щелью и конденсор 2 и проецирует световую полоску поверхности 3 объективом 4 в фокальную плоскость окуляра 5. Высоту микронеровностей измеряют с помощью окуляра-микрометра (рис. 4.42, б).
Принцип действия приборов теневого сечения аналогичен принципу действия приборов светового сечения. В приборах теневого сечения рассматривается тень, искривленная неровностями поверхности. Тень создается ножом, прикладываемым к поверяемой поверхности.
Принцип действия интерферометров основан на использовании явления интерференции света, отраженного от образцовой и исследуемой поверхностей. Форма образующихся интерференционных полос зависит от вида и высоты (до 1 мкм) неровностей контролируемой поверхности.
Принцип действия растровых микроскопов основан на явлении образования муаровых полос при наложении изображений элементов двух периодических структур (направленных следов обработки и дифракционной решетки). При наличии неровностей муаровые полосы искривляются. Высоту микронеровностей определяют по степени искривления муаровых полос.
4.6. Контроль и измерение резьбы [50, 35]
Точность резьбы можно контролировать дифференцированным (контроль каждого параметра в отдельности) и комплексным (контроль расположения контура резьбы в предписанном поле допуска) методами. Метод контроля каждого параметра резьбы в отдельности (среднего диаметра, шага и угла профиля) трудоемок, поэтому его применяют для точных резьб: ходовых винтов, резьбовых калибров, метчиков и т. п. Иногда по результатам контроля отдельных параметров судят (после вычислений) о комплексном параметре, например, о приведенном среднем диаметре резьбы. Комплексный контроль резьб выполняют либо с помощью предельных калибров, либо с помощью проекторов и шаблонов с предельными контурами.
4.6.1. Контроль резьбы калибрами
В систему калибров входят рабочие гладкие и резьбовые проходные (Р-ПР) и непроходные (Р-НЕ) калибры, а также контркалибры (КПР-ПР, КНЕ-ПР, У-ПР, КНЕ-НЕ, КИ-НЕ, У-НЕ) для проверки и регулирования (установки) рабочих резьбовых скоб и колец.
Свинчиваемость рабочего резьбового проходного калибра с резьбой или вхождение на нее скобы означает, что приведенный средний, наименьший внутренний для болта и наибольший наружный для гайки диаметры не выходят за проходные предельные значения. Непроходными резьбовыми калибрами контролируют только собственно средний диаметр резьбы — в случае годности резьбы они не должны свинчиваться с проверяемой резьбой более, чем на два оборота.
Резьбу гаек проверяют с помощью предельных резьбовых калибров — пробок, резьбу болтов — жесткими или регулируемыми резьбовыми кольцами или скобами.
Проходные резьбовые калибры (ПР) имеют полный профиль и длину свинчивания. Они являются как бы прототипами сопрягаемых деталей. Ими контролируют приведенный средний диаметр и одновременно наибольший внутренний диаметр наружной резьбы и наименьший наружный диаметр внутренней резьбы. Непроходные резьбовые калибры (НЕ) имеют укороченный профиль и служат для проверки собственно среднего диаметра резьбы - наименьшего для болта и наибольшего для гайки.
Наружный диаметр наружной резьбы и внутренний диаметр внутренней резьбы контролируют гладкими калибрами или универсальными средствами измерений.
Резьбовые и гладкие калибры для метрической резьбы цилиндрической и конической, трубной цилиндрической, соединяемой с трубной конической, изготовляются по ГОСТу 24939 – 81.
Износ калибра-кольца контролируется контрольным калибром-пробкой К-И. Калибр-скоба Р-ПР устанавливается по контркалибру-пробке У-ПР, а Р-НЕ – по контркалибру-пробке У-НЕ.
Допуски резьбовых калибров. Расположение полей допусков среднего диаметра калибров для контроля наружной резьбы показано на рис. 4.43, а, внутренней — на рис. 4.43, б. Допуски и величины, определяющие положение полей допусков и предел износа калибров, регламентируются по ГОСТу 24997 - 81. Допуски всех контркалибров, приведенных на рис. 2.43, одинаковы и равны ТСР.
Обозначения: ТPL - допуск наружного и среднего диаметра резьбового проходного и непроходного калибров-пробок; ТR - допуск внутреннего и среднего диаметра резьбового проходного и непроходного калибров-колец; WGO - величина среднедопустимого износа резьбовых проходных калибров-пробок и калибров-колец; WNG - величина среднедопустимого износа резьбовых непроходных калибров-пробок и калибров-колец; F1 - расстояние между линией среднего диаметра и вершиной укороченного профиля резьбы; ZPL - расстояние от середины поля допуска ТP резьбового проходного калибра-пробки до проходного (нижнего) предела среднего диаметра внутренней резьбы; ZR – расстояние от середины поля допуска TR резьбового проходного калибра до верхнего предела среднего диаметра наружной резьбы.
4.6.2. Дифференцированный (поэлементный) контроль параметров резьбы
Все основные параметры резьбы (собственно средний диаметр, наружный и внутренний диаметры, шаг и угол профиля) можно контролировать с помощью универсальных или специализированных контрольных средств. При этом контролируемый параметр измеряют многократно, что позволяет путем последующей обработки результатов по известным методикам уменьшить влияние погрешностей других параметров резьбы.
Средний диаметр наружной резьбы контролируют с помощью универсальных средств без дополнительных приспособлений или с использованием резьбовых вставок, ножей, проволочек, роликов, а для внутренней резьбы — еще и шариков или оттисков.
Для малых образующих резьб при измерении среднего диаметра применяют метод трех, двух или одной проволочки (рис. 4.44), закладываемых во впадины резьбы. Таким образом, контрольное средство позволяет измерить некоторый размер М, зависящий от среднего диаметра резьбы d2 и диаметра dп проволочек (рис. 4.45). Для уменьшения влияния погрешностей угла профиля выбирают проволочки наивыгоднейшего диаметра dп. н, который обеспечивает их касание со впадиной резьбы по линии среднего диаметра dп. н = 0,5ЧP/cosa/2. Тогда
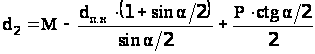 .
Для метрической резьбы (a = 60°) d2 = M - 3Чdп. н + 0,866ЧP.
Для измерения размера М используют длиномеры, оптиметры, микрометры (рис. 4.46) и т. п. Для повышения точности измерения учитывают погрешности диаметра проволочек, шага, угла профиля, угла подъема резьбы, деформации витков и др. При небольшом числе витков применяют метод двух проволочек, тогда
d2 = M - 3Чdп. н + 0,866ЧP – P2/[8(M - dп. н)] .
Для контроля резьб с D > 100 мм применяют одну проволочку.
В цеховых условиях и при ремонте используют микрометры с резьбовыми вставками (рис. 4.47). Погрешность этого метода 0,025 - 0,2 мм.
Шаг резьбы измеряют с помощью универсальных или специальных средств. Из универсальных средств используют главным образом микроскопы.
Средний диаметр внутренних резьб измеряют с помощью штихмасов с резьбовыми вставками, индикаторных приборов с раздвижными
полупробками или сферических вставок, а также путем получения оттисков и отливок с последующим их измерением универсальными средствами.
Оиз вариантов измерения среднего диаметра индикаторным нутромером с измерительными головками. Для этого на нижнюю часть трубки нутромера надевается резьбовая пробка 2, в которой расположены сферические вставки 1, раздвигаемые конусом 3, связанным через шток нутромера с измерительной головкой.
Измерение среднего диаметра шариками или шариковыми наконечниками аналогично измерению проволочками. При этом используют горизонтальные и вертикальные оптиметры, индикаторы и т. п. Все параметры внутренней резьбы можно также измерять с помощью специального микроскопа ИЗК-59 (приспособление к УИМ).
4.7. Измерение и контроль зубчатых колес и передач [50]
Приборы для технологического контроля используют в цеховых условиях для контроля изделий и наладки зубообрабатывающего оборудования. Типы, основные параметры и нормы точности приборов для измерения цилиндрических зубчатых колес регламентированы ГОСТом 5368 - 81,