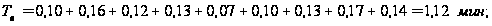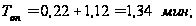Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
Содержание
Введение
1 Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
1.1 Анализ исходных данных
1.2 Размерный анализ
1.3 Разработка технологической схемы сборки
1.4 ВЫБОР ТЕХНОЛОГИЧЕСКИХ БАЗ И СОСТАВЛЕНИЕ МАРШРУТНОЙ ТЕХНОЛОГИИ СБОРКИ
1.5 Проектирование сборочных операций
1.6 Проектирование приспособления для прессовых операций
2 Технологический процесс изготовления вставки нижней
2.1 Анализ исходных данных
2.2 Выбор и проектирование заготовки
2.3 Выбор технологических баз, маршрут и план изготовления
2.4 Проектирование технологических операций
2.5 Линейная оптимизация режимов резания
2.6 Проектирование приспособления для контроля радиального биения
2.7 Патентные исследования
2.8 Научные исследования
3 Безопасность и экологичность проекта
4 ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ ПРОЕКТА
Заключение
1 технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ваз 2108
1.1 Анализ исходных данных
Задача данного раздела – на базе анализа технических требований предъявляемых к изделию и годового объема выпуска сформулировать задачи, которые необходимо решить в дипломном проекте для достижения цели, сформулированной во введении.
Анализ служебного назначения изделия
Матрица штампа третьего перехода для холодной объемной штамповки предназначена для окончательного формообразования поковки корпуса внутреннего шарнира ВАЗ 2108. В течение трех переходов из заготовки (прутка) при помощи последовательного выдавливания на трех штампах на прессе «Брет 1250 т.с.» образуется поковка.
Анализ технологичности конструкции изделия
Анализ технологичности конструкции матрицы штампа будем производить, руководствуясь [1].
Общими требованиями к конструкции изделия, независимо от типа производства, отрасли машиностроения, являются:
а) возможность узловой сборки, т.е. наличие в конструкции сборочных единиц, допускающих независимую сборку;
б) возможность одновременного и независимого присоединения узлов к базовому элементу изделия;
в) возможность механизации сборочных работ;
г) инструментальная доступность;
д) контролепригодность;
е) высокая степень унификации деталей и сборочных единиц;
ж) применение несложных сборочных приспособлений;
з) использование методов обеспечения точности.
Конструкция изделия удовлетворяет общим требованиям, так как:
- в конструкции имеются в наличии сборочные узлы, допускающие независимую сборку;
- сборочные работы механизированы;
- обеспечивается инструментальная доступность, в том числе при механической обработке;
- изделие пригодно для контроля.
Требования к конструкторской документации. В технических требованиях на сборку должны быть указаны:
а) точность положения или взаимного перемещения исполнительных поверхностей изделия;
б) методы обеспечения точности замыкающих звеньев изделия;
в) методы выполнения соединений, требования к герметичности соединений, жесткости соединений;
г) методы промежуточного и окончательного контроля;
д) моменты затяжки ответственных резьбовых соединений;
е) точность балансировки вращающихся частей изделия.
Исходя из вышеперечисленных требований, делаем вывод, что конструкторская документация на сборку, т.е. чертеж, не отвечает требованиям технологичности, так как:
- не указаны методы обеспечения точности замыкающих звеньев изделия;
- неясно сформулирован метод выполнения соединений;
- не указаны методы промежуточного и окончательного контроля.
Кроме того, при простановке обозначений размеров и чистоты поверхностей не были учтены последние изменения в [2].
Переработанный чертеж представлен на листе 05.М15.277.50.000.СБ дипломного проекта.
Определение типа производства и обоснование формы его организации
Сопоставив количество изготавливаемых изделий (1000 шт. в год) с трудоемкостью сборки изделия (5,2 часа) по [3] можно определить тип производства. В данном случае мы имеем среднесерийный тип производства.
Рассчитаем объем партии запуска изделий, шт:
 (1.1.1)
где Nг – годовой объем выпуска изделий;
F – число рабочих дней в году.
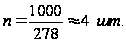
Среднесерийное производство характерно применением стационарной и подвижной поточной сборки с расчленением работ и регламентированном их выполнении при большом оперативном времени.
В проекте применяется стационарная неподвижная сборка с расчленением работ.
Постановка задач проекта
Задачей дипломного проекта является повышение качества и срока службы матрицы штампа за счет создания прогрессивного и наиболее экономичного технологического процесса изготовления вставки нижней и сборки матрицы штампа холодной объемной штамповки.
В связи с этим планируется:
определить метод точности сборки при помощи размерного анализа;
применить при создании техпроцесса сборки современное высокопроизводительное оборудование, современные приспособления;
спроектировать сборочное приспособление, обеспечивающее точность сборки изделия;
применить оптимальный метод получения заготовки в техпроцессе изготовления вставки нижней;
применить современное высокопроизводительное оборудование, современные приспособления, современные инструментальные материалы;
спроектировать приспособление для контроля радиального биения внутренних поверхностей вставки нижней;
провести линейную оптимизацию режимов резания на токарной операции;
провести патентные исследования повышения стойкости шлифовального круга;
провести научные исследования для определения увеличения износостойкости вставки нижней за счет гидродробеструйной обработки внутренних поверхностей;
произвести расчет проекта на безопасность и экологичность;
добиться наибольшей экономической эффективности проекта.
1.2 Размерный анализ
Задача данного раздела – определение метода точности обеспечения сборки на основе решения конструкторских сборочных размерных цепей.
При обеспечении нормальной работоспособности матрицы в процессе изготовления входящих в него деталей и общей сборки необходимо достичь точности в следующем параметре: не допустить превышения радиального биения внутренней поверхности вставки нижней 5 относительно внешней поверхности бандажа наружного 1.
Составим уравнение размерной цепи, обеспечивающей выполнение параметра (графическое изображение представлено на листе 05.М15.277.01.000): см. лист 05.М15.277.50.000СБ – сборочный чертеж матрицы, где 1- бандаж наружный, 2 – бандаж внутренний, 3 – вставка верхняя, 4 – кольцо, 5 – вставка нижняя.
Таким образом, уравнение размерной цепи, определяющее обеспечение требуемого параметра имеет вид:
АD =А1+А2+А3+А4, (1.2.1)
где А1 – отклонение от соосности внутренней и внешней поверхностей бандажа наружного, составляет: А1 = 0,02 мм;
А2 – отклонение от соосности внутренней и внешней поверхностей бандажа внутреннего, составляет: А2 = 0,02 мм;
А3 –радиальное биение вставки верхней, составляет: А3 = 0,04 мм;
А4 – отклонение от соосности внутренней и внешней поверхностей кольца, составляет: А4 = 0,02 мм.
Таблица 1.2.1
Данные к расчету размерной цепи
|
Звено Аi |
Наименование звена |
Номинал, мм Aном |
предельные отклонения, мм es, ei |
Допуск, мм TAi |
координата середины поля допуска, мм D0Ai |
Вероятностный к-т l |
| А1 | отклонение от соосности | 0 | ±0,01 | 0,02 | 0 | 0,24 |
| А2 | отклонение от соосности | 0 | ±0,01 | 0,02 | 0 | 0,24 |
| А3 | радиальное биение | 0 | ±0,02 | 0,04 | 0 | 0,24 |
| А4 | отклонение от соосности | 0 | ±0,01 | 0,02 | 0 | 0,24 |
Допуск на замыкающее звено берется, исходя из [4] - TАD= 0,05 мм. Принимаем симметричное распределения поля допуска: D=0 ± 0,025 мм.
Первоначально произведем расчет по вероятностному методу.
Проверим обеспечение точности замыкающего звена при полной взаимозаменяемости:
wАDрасч Ј wАDнеобх, (1.2.2)
где wАDнеобх – максимально допустимая погрешность (0,500 мм);
wАDрасч– погрешность рассчитанная по размерной цепи, мм.
wАDрасч = STAi, (1.2.3)
где STAi – сумма значений звеньев цепи.
wDрасч = 0,02 + 0,02 + 0,04 + 0,02= 0,10 мм,
0,10 > 0,05 - условие 1.2.2 не выполнено.
Проверим обеспечение точности замыкающего звена при неполной взаимозаменяемости:
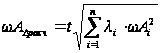 ,
(1.2.4)
где t - нормированный параметр распределения;
l - вероятностный коэффициент.
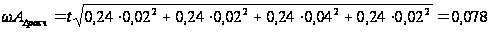
0,078 > 0,05 - условие 1.2.2 не выполнено.
Так как в размерную цепь входят только отклонения от соосности и радиальные биения возможно, что возникают векторные ошибки.
Тогда возможно несколько вариантов расчетов погрешности размерной цепи:
wАDрасч = wА1 - wА2 + wА3 + wА4 = 0,02 - 0,02 + 0,04 + 0,02 =0,06 мм,
0,06 > 0,05 - условие 1.2.2 не выполнено.
wАDрасч = wА1 - wА2 + wА3 - wА4 = 0,02 - 0,02 + 0,04 - 0,02 = 0,02 мм.
Данный расчет сделан без учета деформаций, возникающих при продольно-прессовой сборке.
Рассчитаем деформации по методике [5].
запрессовка бандажа внутреннего в бандаж наружный.
Наружный диаметр охватывающей детали: D = 380 мм;
наружный диаметр охватываемой детали: d = 164,9 мм;
внутренний диаметр охватываемой детали: d0 = 128,3 мм;
материал охватывающей детали – сталь 5ХГНМ;
материал охватываемой детали – сталь 5ХГНМ.
Величина D после сборки:
 ,
(1.2.5)
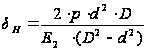 ,
(1.2.6)
где p – удельное давление, МПа;
E – модуль упругости материала охватываемой детали, МПа ;
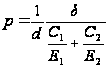 ,
(1.2.7)
где d - расчетный натяг, мм;
Е1 и Е2 – модули упругости материала охватывающей и охватываемой детали, МПа;
С1 и С2 – величины, учитывающие коэффициент Пуассона и диаметры охватывающей и охватываемой деталей.
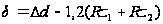 (1.2.8)
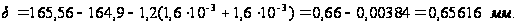
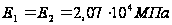 [6].
С1 = 3,8; С2 = 1,18 [4].
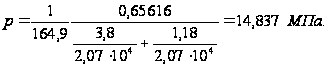
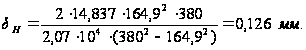
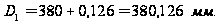
Величина do после сборки:
 (1.2.9)
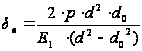 (1.2.10)
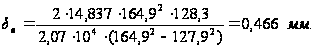
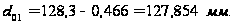
запрессовка кольца в бандаж внутренний.
Наружный диаметр охватывающей детали: D = 165,56 мм;
наружный диаметр охватываемой детали: d = 127,854 мм;
внутренний диаметр охватываемой детали: d0 = 82,2 мм.
материал охватывающей детали – сталь 5ХГНМ;
материал охватываемой детали – сталь 6ХВ2С.
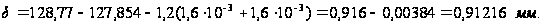
[6].
С1 = 2,11; С2 = 3,69 [4].
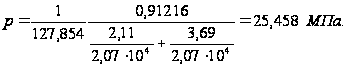
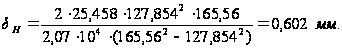
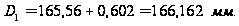
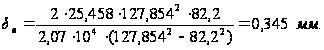
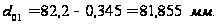
запрессовка вставки нижней в кольцо.
Наружный диаметр охватывающей детали: D = 127,854 мм;
наружный диаметр охватываемой детали: d = 81,855 мм;
внутренний диаметр охватываемой детали (средний приведенный):
d0 = 32,437 мм.
материал охватывающей детали – сталь 6ХВ2С;
материал охватываемой детали – сталь Р6М5.
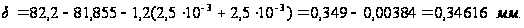
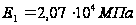 ;
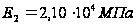 [6].
С1 = 1,08; С2 = 2,12 [4].
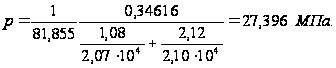
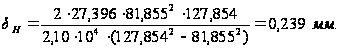
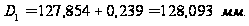
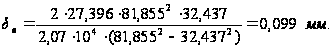
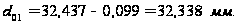
Величина деформации внутренней поверхности вставки нижней составляет 0,099 мм. При такой усадке выдержать заданное радиальное биение невозможно. При сборке матрицы не подходят методы полной и неполной взаимозаменяемости. Устранить погрешность размера, вызванную деформацией, можно лишь при снятии материала при сборке изделия. Это характерно для метода пригонки.
Вместе с тем в базовом техпроцессе вместо одной пригоночной операции, выполняемой на шлифовальном станке, включены несколько операций, которые можно выполнить и до сборки матрицы, т.е. при механической обработке деталей, входящих в изделие.
Изменение технологического процесса сборки отражено в последующих пунктах.
1.3 Разработка технологической схемы сборки
Задача раздела - показать, в какой последовательности необходимо присоединять друг к другу и закреплять элементы, из которых собирают изделие. Такими элементами являются детали и сборочные единицы.
Каждый составной элемент изделия изображен на технологической схеме сборки (лист 05.М15.277.03) в виде прямоугольника, разделенного на три части: в верхней части дано наименование элемента; в левой нижней числовой индекс элемента по спецификации; в правой нижней число элементов, входящих в данное соединение.
Технологическая схема сборки снабжена надписями-сносками, поясняющими характер сборочных работ.
Технологические схемы сборки упрощают проектирование технологического процесса сборки, позволяют оценить технологичность конструкции изделия с точки зрения расчленения сборки на общую и узловую, гарантируют от пропуска деталей, входящих в изделие. Перечень наименований выполняемых сборочных работ в последовательности, диктуемой технологической схемой общей и узловой сборки, и данные по нормированию всех необходимых видов работ представлен в табл. 1.3.1.
Таблица 1.3.1
Перечень сборочных работ
| № | Содержание основных и вспомогательных работ | Время, tоп, мин |
| 1. Общая сборка матрицы | ||
| 1. | Осмотреть бандаж наружный 1 со всех сторон | 0,10 |
| 2. | Застропить бандаж наружный 1 канатами, 2 стропа | 0,16 |
| 3. | Установить и закрепить бандаж наружный в приспособление | 0,13 |
| 4. | Расстропить бандаж наружный 1 | 0,12 |
| 5. | Осмотреть бандаж внутренний 2 со всех сторон | 0,07 |
| 6. | Смазать бандаж внутренний дисульфидом молибдена | 0,10 |
| 7. | Установить бандаж внутренний в бандаж наружный | 0,13 |
| 8. | Установить накладку на бандаж внутренний 2 | 0,08 |
| 9. | Включить гидравлический пресс | 0,07 |
| 10. | Запрессовать бандаж внутренний в бандаж наружный | 0,22 |
| 11. | Выключить гидравлический пресс | 0,07 |
| 12. | Снять накладку | 0,09 |
| 13. | Осмотреть кольцо 4 со всех сторон | 0,07 |
| 14. | Осмотреть вставку верхнюю 3 со всех сторон | 0,07 |
| 15. | Осмотреть вставку нижнюю 5 со всех сторон | 0,07 |
| 16. | Скомплектовать детали 3,4,5 | 0,07 |
| 17. | Обработать кольцо 4, вставку верхнюю 3 и вставку нижнюю 5 на оправке в сборе на шлифовальном станке | 2,30 |
| 18. | Смазать наружные пов-ти детали 3,4,5 дисульфидом молибдена | 0,10 |
| 19. | Установить и закрепить комплект 3,4,5 в бандаж внутренний 2 | 0,13 |
| 20. | Установить плиту запрессовочную на комплект 3,4,5 | 0,10 |
| 21. | Включить гидравлический пресс | 0,07 |
| 22. | Запрессовать комплект 3,4,5 в бандаж внутренний 2 | 0,27 |
| 23. | Снять плиту запрессовочную | 0,05 |
| 24. | Застропить матрицу канатами, 2 стропа | 0,16 |
| 25. | Снять матрицу в сборе | 0,07 |
| 26. | Расстропить матрицу | 0,12 |
| Всего Stоп | 4,99 | |
1.4 Выбор технологических баз и составление маршрутной технологии сборки
Задача данного раздела – определить положение базовой детали при сборке и установить последовательность и содержание технологических и вспомогательных операций сборки.
Выбор технологических баз
Выбор технологических баз производится для создания определенного положения базовых деталей на узловых и общей сборках.
Технологические базы должны обеспечивать полную ориентацию базовой детали (лишение шести степеней свободы), достаточную устойчивость и жесткость установки.
Выбирая технологические базы необходимо учитывать дополнительные соображения: удобство установки и снятия собираемого изделия, возможность подвода присоединяемых элементов и сборочных инструментов с разных сторон.
Так как в технологическом процессе применяется механизированная сборка, базовая деталь устанавливается на обработанные поверхности.
Составление маршрутной технологии сборки
Маршрутная технология включает установление последовательности и содержания технологических и вспомогательных операций сборки. Последовательность операций определяется на основе технологической схемы сборки и общего перечня работ, включая вспомогательные.
Таблица 1.4.1
Технологический маршрут сборки матрицы
|
№ оп-ции |
Название операции | Содержание операции | Оборудование |
| 05 | Прессовая | Запрессовать деталь поз.2 в деталь поз.1 | Гидравлический пресс 1П756 |
| 10 | Слесарная | Скомплектовать детали с/ч и комплектовочной ведомости | Слесарный верстак |
| 15 | Шлифовальная | Шлифовать наружный конус деталей поз. 3,4,5 в сборе на оправке |
Универсальный шлифовальный станок 1000U |
| 20 | Прессовая | Запрессовать деталей поз.3,4,5 в двухслойный бандаж | Гидравлический пресс 1П756 |
| 25 | Транспортная | Снять матрицу в сборе | |
| 30 | Контрольная | Контроль размеров согласно чертежу матрицы | Контрольно-измерительная машина SMM-MT |
1.5 Проектирование сборочных операций
Задача раздела – подробная разработка содержания сборочных операций, выбор средств технологического оснащения, определение режимов работы оборудования, определение норм времени на выполнение операций.
Структура технологических операций
Структура операции определяет содержание технологической операции и последовательность ее выполнения. В конечном итоге от структуры зависит время выполнения операции.
Структура операции определяется следующими признаками:
количеством изделий, одновременно собираемых;
количеством инструментов, используемых при выполнении операции (одно или многоинструментальная);
последовательностью работы инструментов при выполнении операции.
Определим структуры операций:
05 прессовая и 20 прессовая: одновременно собирается одно изделие, при выполнении операции не используется сборочные инструменты;
В таблице 1.5.1 приведена полная структура технологических операций (по переходам).
Таблица 1.5.1
Структура технологических операций
|
№ |
Название | № перехода | Вид сборки по переходам |
| 05 | Прессовая | 1 | Установить и закрепить бандаж наружный 1 в приспособлении |
| 2 | Установить бандаж внутренний 2 в бандаж наружный 1 | ||
| 3 | Установить накладку на бандаж внутренний | ||
| 4 | Запрессовать бандаж внутренний 2 в бандаж наружный 1 | ||
| 10 | Слесарная | 1 | Скомплектовать кольцо 4, вставку верхнюю 3, вставку нижнюю 5 |
| 15 | Шлифовальная | 1 | Шлифовать наружные поверхности кольца 4, вставки верхней 3, вставки нижней 5 на оправке |
| 20 | Прессовая | 1 | Установить дет. 3,4,5 в бандаж внутренний |
| 2 | Установить плиту запрессовочную на дет. 3,4,5 | ||
| 3 | Запрессовать дет. 3,4,5 в бандаж внутренний 2 | ||
| 25 | Транспортная | 1 | Снять матрицу в сборе |
| 30 | Контрольная | 1 | Контроль всех размеров согласно чертежу матрицы. |
Выбор средств технологического оснащения
Средства технологического оснащения назначаем, исходя из:
используемое СТО должно быть технологично, недорого и надежно в эксплуатации;
сборочное оборудование должно быть универсальным и переналаживаемым, т.к. производство серийное;
сборочные приспособления должны обеспечивать быструю установку и снятие сопрягаемых деталей и узлов изделия, выполнение соединения;
режущие и вспомогательные инструменты (при шлифовальной операции) соответствуют методам обработки, конфигурациям и расположениям поверхностей, марки инструментальных материалов режущих частей соответствуют виду и марке обрабатываемого материала заготовки и видам обработки, геометрические параметры режущей части инструментов соответствуют физико-механическим характеристикам материала заготовки;
средства контроля обеспечивают надлежащее качество технического контроля при выполнении технологических операций и при производстве приемочного контроля изделия.
Таблица 1.5.2
Средства технологического оснащения
|
N оп |
Название | СТО | |
| Оборудование | Оснастка | ||
| 05 | Прессовая | Гидравлический пресс 1П756 | Специальное приспособление для запрессовки |
| 10 | Слесарная | Слесарный верстак | |
| 15 | Шлифовальная |
Универсальный шлифовальный станок 1000U |
Оправка специальная, круг шлифовальный ПП 200х32х20; 24А 25-Н С2 М1 А ГОСТ 2424-83 |
| 20 | Прессовая | Гидравлический пресс 1П756 | Специальное приспособление для запрессовки |
| 25 | Транспортная | Стропы канатные | |
| 30 | Контрольная | Контрольно-измерительная машина SMM-MT | |
Расчет усилий запрессовки на прессовых операциях
Наибольшая сила запрессовки P, кН, необходимая для сборки продольно-прессового соединения с гарантированным натягом, может быть найдена по формуле:
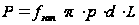 ,
(1.5.1)
где fзап – коэффициент трения при запрессовке;
p – удельное давление на поверхности контакта, МПа;
d – диаметр охватываемой детали по поверхности сопряжения, мм;
L – длина запрессовки, мм.
Так как идет последовательная запрессовка сначала бандажа внутреннего в бандаж наружный, потом комплекта: вставка верхняя - кольцо- вставка нижняя, рассчитаем два усилия запрессовки.
 (так
как охватывающая
и охватываемая
детали из стали);
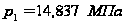 (
рассчитано
ранее в пункте
1.2);
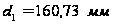 ;

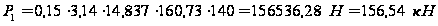
 (так
как охватывающая
и охватываемая
детали из стали);
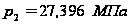 (
рассчитано
ранее в пункте
1.2);
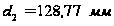 ;

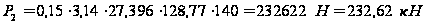
Нормирование технологического процесса
В серийном производстве, когда сборка изделия идет периодически повторяющимися партиями, за норму времени принимают штучно-калькуляционное время:
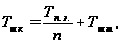 ( 1.5.2)
где Тп.з. – подготовительно-заключительное время, мин;
n – объем партии запуска изделий; n = 4 шт;
Тшт – штучное время, мин.
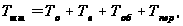 ( 1.5.4)
где То – основное технологическое время, мин;
Тв – вспомогательное время, мин;
Тоб – время обслуживания, мин;
Тпер – время перерывов в работе, мин.
При расчете норм времени воспользуемся данными табл. 1.5.1 и [7], для операции 15 шлифовальной воспользуемся приближенной зависимостью штучно-калькуляционного времени от основного технологического по [8].
Операция 05 прессовая.
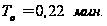
Штучно-калькуляционное время: