Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
гладкие калибры-пробки, ГОСТ 24853-81
Патрон трехкулач-ковый самоцентрирующий
клиновой
ГОСТ 24351-80
Очистная установка
ОУ6-В
Круг шлифовальный
ПП 80х40х20; 24А 25-Н СМ2 М1 А
ГОСТ 2424-83
Круг шлифовальный
ПП 200х32х20; 24А 25-Н С2 М1 А
ГОСТ 2424-83
Патрон мембранный
ГОСТ 16157-70
Круг шлифовальный П 20х25х10; 24А 25-Н С2 М1 А
ГОСТ 2424-83
Датчик активного контроля БВ-410
Патрон мембранный
ГОСТ 16157-70
1) резцы проходные сборные с углом в плане j =91°с пластинами 25х25х20 из КНБ (эльбора)
2) резцы расточные цельные с углом в плане j =95°) из КНБ (эльбора) (ГОСТ 18063-72);
Патрон трехкулач-ковый самоцентрирующий клиновой
ГОСТ 24351-80
Калибры-пробки, ГОСТ 24853-81, профилограф-профилометр мод.А1, ГОСТ 19299-73, микротвердомер,
проверочный лекальный плоский угольник ГОСТ 3749-77; спец. приспособление для контроля радиального биения отверстия.
Расчет операционных размеров
Операционный размер – размер обрабатываемой поверхности, предписанный к выполнению на рассматриваемой операции (переходе).
Значение операционного размера не должно выходить за пределы наименьшего и наибольшего допустимых, разница между которыми равна технологическому допуску. Операционные размеры определяют с помощью операционных припусков на обработку поверхности.
На самую точную поверхность определим припуски расчетно-аналитическим методом, разработанным В.М. Кованом [11]. Согласно этому методу величина минимального припуска должна быть такой, чтобы при его снятии устранялись погрешности обработки и дефекты поверхностного слоя, полученные на предыдущих технологических переходах, а также погрешность установки заготовки, возникающая на выполняемом переходе. На остальные поверхности припуски назначаем табличным способом по [11].
Расчет операционных припусков и размеров выполним на диаметр 2Б (поверхность 6). Данная поверхность является формообразующей при холодной объемной штамповке. В таблицу 2.4.3 внесем все данные по технологическим переходам на обработку 2Б, а также рассчитанные припуски.
Таблица 2.4.3
Расчет припусков на обработку диаметра 2Б (Ж25,89+0,013)
|
Технологи-ческие переходы |
Элементы припуска, мкм |
Расчетный припуск 2Zmin, мм |
Расчетный размер Dр, мм |
Допуск Td, мм |
Предельные размеры заготовки |
Предельные припуски, мкм |
|||||
| Rz | h | DS | eу | Dmax | Dmin | 2Zmax | 2Zmin | ||||
| Прокат | 80 | 100 | 791 | 110 | - | - | - | - | - | - | - |
| Сверление | 50 | 50 | 80 | 90 | 2Ч0,9785 | 24,792 | 0,21 | 24,79 | 24,58 | 3,08 | 1,99 |
| Растачивание получистовое | 25 | 25 | 60 | 90 | 2Ч0,2205 | 25,233 | 0,13 | 25,23 | 25,10 | 0,52 | 0,44 |
| Растачивание чистовое | 5 | 10 | 40 | 70 | 2Ч0,158 | 24,792 | 0,052 | 25,549 | 25,497 | 0,397 | 0,319 |
| Шлифование чистовое | 3,2 | 5 | 20 | 70 | 2Ч0,0955 | 25,740 | 0,033 | 25,740 | 25,707 | 0,210 | 0,191 |
| Растачивание тонкое | 2,5 | 5 | 10 | - | 2Ч0,0815 | - | 0,013 | 25,903 | 25,890 | 0,183 | 0,163 |
| Итого | 4,39 | 3,103 | |||||||||
Определим
значение минимального
припуска
 после каждой
операции по
формуле:
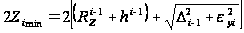 ,
(2.4.4)
где Rz i-1 , h i-1,мм – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1 ,мм- суммарное значение пространственных отклонений;
eуi,мм - погрешность установки.
Значения составляющих формулы (2.4.4) выбираем из [13].
Качество поверхности проката: Rz = 80 мкм, h = 100 мкм.
Качество поверхности после механической обработки:
1) сверление: Rz = 50 мкм, h = 50 мкм;
2) растачивание получистовое: Rz = 25 мкм, h = 25 мкм;
3) растачивание чистовое: Rz = 5 мкм, h = 10 мкм;
4) шлифование чистовое: Rz = 3,2 мкм, h = 5 мкм;
5) растачивание тонкое: Rz = 2,5 мкм, h = 2,5 мкм.
Суммарное значение пространственных отклонений определим по формуле:
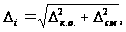 (2.4.5)
где Dк.о. –общая кривизна заготовки (учитывается на первой операции механической обработки);
Dсм - величина смещения заготовки, т.к. обработка ведется в патроне за величину смещения принимаем отклонение от соосности.
Общая кривизна заготовки:
 (2.4.6)
где Dк.о. – удельная изогнутость и коробление заготовки, мкм/мм;
l – длина заготовки, мм.
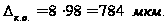
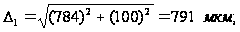
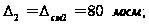
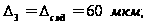
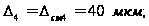
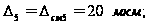
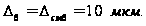
Погрешность установки для однопозиционной обработки:
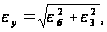 (2.4.7)
где eб – погрешность базирования;
eз – погрешность закрепления.
Так как при обработке диаметра 2В измерительные и технологические базы совпадают, погрешность базирования eб = 0 при всех установках заготовки.
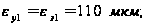
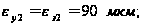
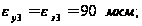
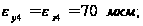
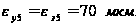
Полученные рассчитанные значения элементов припуска внесем в графу табл. 2.4.3 «Элементы припуска».
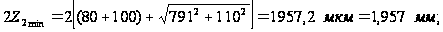
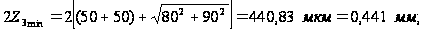
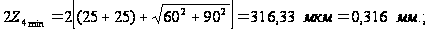
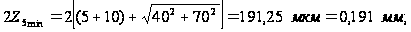
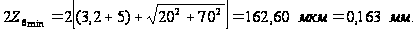
Рассчитанные припуски запишем в графе «Расчетный припуск».
Определим расчётные размеры для каждой операции, кроме первой (так как отверстие предварительно в заготовке не делается).
Для диаметра Ж25,89: D6min = 25,890 мм, D6max = 25,993 мм.
Для последнего перехода расчетный диаметр равен:
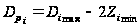 (2.4.8)
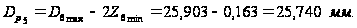
Для остальных переходов:
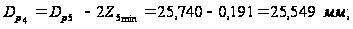
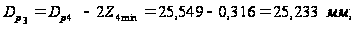
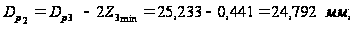
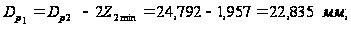
Полученные результаты внесем в графу «Расчетный размер». Допуски, взятые с плана изготовления, заносим в графу «Допуск» табл. (2.4.3).
Наибольшие предельные размеры получаются по расчетным размерам, округленным до точности допуска соответствующего перехода:
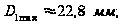
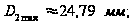
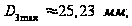
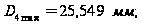
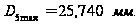
Наименьшие предельные размеры:
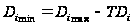 (2.4.9)
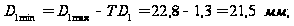
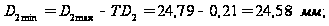
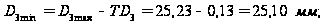
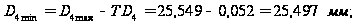
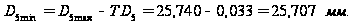
Полученные
значения заносим
в графу «Предельные
размеры заготовки»
табл. 2.4.3 (так как
в заготовке
нет отверстия,
следовательно
нет
 ,и
 ).
Определим минимальные значения припусков по формуле:
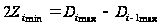 (2.4.10)
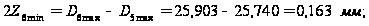
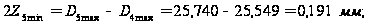
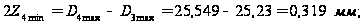
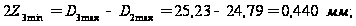
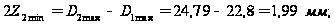
Определим максимальные значения припусков по формуле:
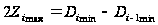 (2.4.11)
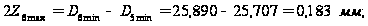

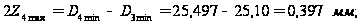
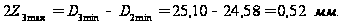
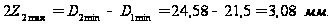
Полученные значения заносим в графу «Расчетный припуск» табл. 2.4.3.
Общий номинальный припуск:
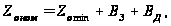 (2.4.12)
где Zо min – общий минимальный припуск; Zо min =3,103мм;
Вз – верхнее отклонения поля допуска размера на заготовке, Вз = 0,65 мм;
Вд - верхнее отклонения поля допуска размера на детали, Вд = 0,013 мм;
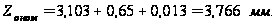
Проверим правильность выполнения расчетов:
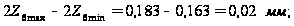
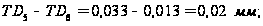
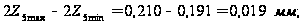
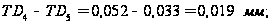

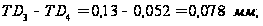
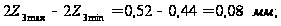
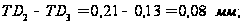
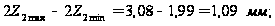
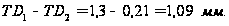
Все расчеты выполнены верно, в завершение построим схему расположения припусков и операционных размеров на обработку отверстия Ж25,89+0,013(рис.2.4.1).
Схема расположения припусков и операционных размеров на обработку отверстия Ж25,89+0,013
Рис. 2.4.1
На остальные поверхности припуски назначим по [11], на поверхности 7…10 припуски те же, что и на 6, т.к. эти поверхности имеют одинаковую точность и все вместе представляют собой так называемую «фигуру» нижней части матрицы штампа.
Расчетные и табличные припуски запишем в таблицу 2.4.3.
Таблица 2.4.3
Расчетные и табличные припуски
| Поверхность | Размер, мм | Припуск, мм | Допуск, мм | |
| табличный | расчетный | |||
| 1 | 92,3±0,03 | 5,78 | - | ±1,1 |
| 2 | Ж85,6-0,022 | 5,78 | - | ±1,1 |
| 3 | R0,5 | - | - | |
| 4 | Ж82,2-0,022 | 5,78 | - | ±1,1 |
| 5 | 92,3±0,03 | 5,78 | - | ±1,1 |
| 6 | Ж25,89+0,013 | 4,20 | 3,766 | |
| 7 | Ж27,86+0,013 | 4,20 | 3,766 | |
| 8 | Ж36,8+0,016 | 4,20 | 3,766 | |
| 9 | Ж57,2+0,016 | 4,60 | 3,766 | |
| 10 | Ж80,6+0,019 | 4,60 | 3,766 | |
Выбор режимов резания
Расчет режимов резания выполним табличным способом [14] для операций 10,20,35,40,45,50 для операции 15– по эмпирическим зависимостям [9].
Операция 10 токарная с ЧПУ.
Установ А, переходы 1,2; установ Б переходы 1,2 (наружное точение):
а) глубина резания: t = 3 мм;
б) подача на оборот:
Sо=SОтЧКSо, (2.4.13)
где SОт - табличная подача на оборот, SОT= 0,57 мм/об;
КSо – общий поправочный коэффициент на подачу:
КSо = КSпЧКSиЧKSфЧKSзЧKSжЧKSм, (2.4.14)
где КSп - коэффициент, учитывающий состояние обрабатываемой поверхности (корка), КSп = 0,8;
КSи– коэффициент, учитывающий материал инструмента, КSи = 1,0;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности,
КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, КSз = 0,5;
KSж– коэффициент, учитывающий жесткость технологической системы, КSж=0,85;
KSм– коэффициент, учитывающий материал обрабатываемой детали; КSм = 1,07;
Sо= 0,57Ч0,8Ч1,0Ч1,0Ч1,0Ч0,85Ч1,07 = 0,41 мм/об.
в) скорость резания:
V = VтЧKv, (2.4.15)
где Vт – табличное значение скорости резания, Vт = 225 м/мин;
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания:
Kv = KVмЧKVиЧKVmЧKVжЧKVпЧKVо, (2.4.16)
где КVм – коэффициент обрабатываемости материала, КVм = 1,0;
КVи– коэффициент, учитывающий материал инструмента, КVи = 1,1;
KVm– коэффициент, учитывающий вид обработки, КVm = 1,45;
KVж– коэффициент, учитывающий жесткость технологической системы,
КVж = 0,85;
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, КVп = 0,85;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
V = 225Ч 1,1Ч1,45Ч0,85Ч0,85Ч0,85Ч1,0 = 259 м/мин.
г) частота вращения шпинделя:
 ,
(2.4.17)
где V – скорость резания, м/мин;
d – диаметр заготовки (инструмента), мм;
n = 1000Ч259/3,14Ч83 = 993 об/мин.
Принимаем значение частоты вращения шпинделя n =1000 об/мин.
Установ А, переход 3 (сверление):
а) глубина резания: t = 96 мм;
б) подача на оборот:
SОT= 0,44 мм/об;
КSо = КSlЧ KSж ЧКSиKSdЧKSм , (2.4.18)
где КSl - коэффициент, учитывающий глубину сверления, КSl = 0,9;
KSж– коэффициент, учитывающий жесткость технологической системы, КSж=0,85;
КSи– коэффициент, учитывающий материал инструмента, КSи = 1,0;
KSd– коэффициент, учитывающий тип обрабатываемого отверстия,
КSd = 1,0;
KSм– коэффициент, учитывающий материал обрабатываемой детали; КSм = 1,0;
Sо= 0,44Ч0,9Ч0,85Ч1,0Ч1,0Ч1,0 = 0,34 мм/об.
в) скорость резания:
V = VтЧKv, (2.4.19)
где Vт – табличное значение скорости резания, Vт = 96 м/мин;
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания:
Kv = KVмЧKVиЧKVdЧKVoЧKVтЧKVl, (2.4.20)
где КVм – коэффициент обрабатываемости материала, КVм = 1,0;
КVи– коэффициент, учитывающий материал инструмента, КVи = 1,1;
KVd– коэффициент, учитывающий вид обработки, КVd = 0,9;
KVo– коэффициент, учитывающий условия обработки, КVo = 1,0;
KVm– коэффициент, учитывающий стойкость инструмента, КVm = 1,0;
KVl– коэффициент, учитывающий длину сверления, КVl = 0,95;
V = 96Ч 1,0Ч1,1Ч0,9Ч1,0Ч1,0Ч0,95 = 82 м/мин.
г) частота вращения шпинделя:
n = 1000Ч82/3,14Ч88 = 314 об/мин.
Принимаем значение частоты вращения шпинделя n =315 об/мин.
Установ Б, переход 3 (растачивание):
а) глубина резания: t = 2 мм;
б) подача на оборот:
SОT= 0,41 мм/об;
КSп = 0,8; КSи = 1,0; КSф = 1,0; КSз = 1,0; КSж=0,85; КSм = 1,07;
Sо= 0,41Ч0,8Ч1,0Ч1,0Ч1,0Ч0,85Ч1,07 = 0,29 мм/об.
в) скорость резания:
Vт = 225 м/мин;
КVм = 1,0; КVи = 1,1; КVm = 1,45; КVж = 0,85; КVп = 0,85; КVо = 1,0;
V = 225Ч 1,1Ч1,45Ч0,85Ч0,85Ч0,85Ч1,0 = 259 м/мин.
г) частота вращения шпинделя:
n = 1000Ч259/3,14Ч86 = 993 об/мин.
Принимаем значение частоты вращения шпинделя n =1000 об/мин.
Операция 35 шлифовальная.
Переход 1 (плоское шлифование):
а) глубина резания: t = 0,001 мм;
б) поперечная подача:
SВ=SВтЧКSВ, (2.4.21)
вертикальная подача:
St=StтЧКSt, (2.4.22)
KSB (KSt) = KMЧKНЧKВЧKDЧKTЧKlT Kl, (2.4.23)
где SВт – табличное значение вертикальной подачи;
Stт – табличное значение поперечной подачи;
Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КН - коэффициент, учитывающий ширину детали, КН =0,63;
КВ– коэффициент, учитывающий диаметр шлифовального круга, КВ = 0,5;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 0,5;
KT – коэффициент, учитывающий стойкость круга KT = 0,74;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
Kl – коэффициент, учитывающий длину обрабатываемой поверхности, Kl =0,85;
KSB (KSB) = 1,0Ч1,0Ч0,63Ч0,5Ч0,74Ч0,75 Ч0,85=0,15
SВ=0,004Ч0,15=0,001мм.
St=0,013Ч0,15=0,002 мм.
в) скорость резания:
V= 30 м/с.
Операция 40 шлифовальная.
Переход 1 (круглое наружное шлифование):
а)