Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
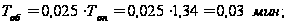
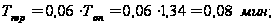
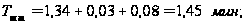
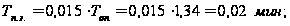
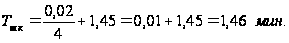
Операция 10 слесарная.
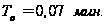
Штучно-калькуляционное время:
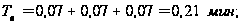
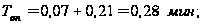
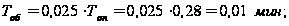
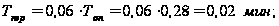
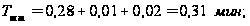
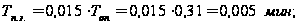
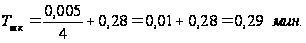
Операция 15 шлифовальная.
Штучно-калькуляционное время:
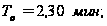
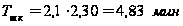
Операция 20 прессовая.
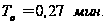
Штучно-калькуляционное время:
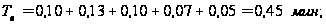
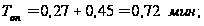
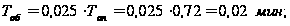
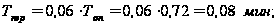
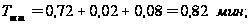
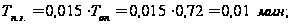
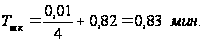
Занесем все рассчитанные нормы времени в сводную таблицу технических норм времени для сборки матрицы.
Таблица 1.5.3
Сводная таблица технических норм времени для сборки матрицы
|
Номер и наименование операции, установа |
То | Тв | ТоП | Тоб | Тпер | Тшт | Тп.з. | n | Тш.К. |
| Операция 05 прессовая | 0,22 | 1,12 | 1,34 | 0,03 | 0,08 | 1,45 | 0,02 | 4 | 1,46 |
| Операция 10 слесарная | 0,07 | 0,21 | 0,28 | 0,01 | 0,02 | 0,31 | 0,005 | 4 | 0,29 |
| Операция 15 шлифовальная4 | 2,30 | 4 | 4,83 | ||||||
|
Операция 20 прессовая |
0,27 | 0,45 | 0,72 | 0,02 | 0,08 | 0,82 | 0,01 | 4 | 0,83 |
Проектирование сборочных операций отражено в сборочной технологической карте и технологических наладках на операции 05 и 20 прессовые (см. чертежи 05.М15.277.17 и 05.М15.277.18).
1.6 Проектирование приспособления для прессовых операций
Задача раздела – спроектировать приспособление для прессовых операций, учитывая требования, касающиеся сроков выполнения задания и создания для рабочего лучших условий труда в отношении удобства, легкости и безопасности.
Обоснование необходимости проектирования приспособления
При разработке технологического процесса сборки особое внимание должно быть уделено оснащению операций сборочными приспособлениями и инструментом, при этом техническое совершенство их является одним из основных факторов, обусловливающих эффективность процесса сборки машин.
Основными факторами, влияющими на выбор схемы и конструкции приспособления, а также определяющими эффективность его использования в технологическом процессе сборки изделия являются объем выпуска изделия, требуемая точность и последовательность сборки. Также при выборе типа приспособления наряду с экономическими требованиями необходимо учитывать требования, касающиеся сроков выполнения задания и создания для рабочего лучших условий труда в отношении удобства, легкости и безопасности.
Так как технологический маршрут предусматривает сборку в основном на прессовых операциях, целесообразно спроектировать одно приспособление для запрессовки всех деталей изделия. Методика проектирования [4].
Определение базовых поверхностей, которые могут быть использованы для фиксации матрицы в приспособлении
Базовыми поверхностями, которые будут использоваться для фиксации матрицы в приспособлении, будет опорный торец и наружная цилиндрическая поверхность бандажа наружного 1. Фиксироваться он будет в специальном центровочном кольце.
Усилия запрессовки
Усилия, возникающие
при запрессовке
рассчитаны
ранее в пункте
1.5.3. Наибольшая
сила запрессовки
P, кН, необходимая
для сборки
бандажа внутреннего
в бандаж наружный:
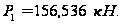
Наибольшая
сила запрессовки
P, кН, необходимая
для сборки
комплекта
вставка верхняя,
кольцо, вставка
нижняя в бандаж
внутренний:
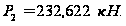
Описание конструкции приспособления
Приспособление предназначено для базирования и фиксации базовой детали изделия и для запрессовки в нее остальных деталей на гидравлическом прессе 1П756. Приспособление содержит: плиту верхнюю 1, которая крепится к пресса болтами 6, шайбами 7 и гайками 8; плиту нижнюю 2, которая крепится к пресса болтами 6, шайбами 7 и гайками 8;
кольцо центрирующее 3, устанавливаемое на плиту нижнюю 2; для запрессовки бандажа внутреннего в бандаж наружный: накладка 10 устанавливается непосредственно на опорный торец бандажа внутреннего; для запрессовки комплекта вставка верхняя, кольцо, вставка нижняя:
плита запрессовочная 4 также устанавливается непосредственно на торец вставки нижней, фиксатор 5, крепящийся к плите запрессовочной винтом 8, удерживает плиту за счет того, что находится внутри вставки нижней. Приспособление работает следующим образом: базовая деталь изделия – бандаж наружный фиксируется в кольце центрирующем 3, затем деталь бандаж внутренний устанавливается в бандаж наружный на ней закрепляют накладку 10, после чего при помощи плиты верхней идет запрессовка бандажа внутреннего в бандаж наружный, запрессовка комплекта вставка верхняя – кольцо - вставка нижняя происходит аналогично, вместо накладки используется плита запрессовочная 4 с фиксатором 5.
Чертеж приспособления приведен на листе 05.М15.277.50.000.СБ, накладки – на листе 05.М15.277.50.010 (см. Приложение).
2 технологический процесс изготовления вставки нижней
2.1 Анализ исходных данных
Задача данного раздела – на базе анализа технических требований предъявляемых к детали и годового объема выпуска сформулировать задачи, которые необходимо решить в дипломном проекте для достижения цели, сформулированной во введении.
Анализ служебного назначения детали
Деталь – вставка нижняя располагается в матрице штампа. В связи с тем, что выдавливание материала поковки происходит по внутренним поверхностям вставки, иначе называемыми «фигурой», деталь в процессе эксплуатации испытывает значительные нагрузки и имеет невысокую стойкость.
Систематизация и классификация поверхностей
Цель систематизации поверхностей – выявление поверхностей, имеющих определяющее значение для выполнения детали своих функций. При систематизации поверхностей будем опираться на данные (рис.2.1.1).
Цель классификации поверхностей по служебному назначению – выявление поверхностей являющихся: основными и вспомогательными конструкторским базами, поверхности выполняющие исполнительные функции детали, а также свободные поверхности не входящие во взаимодействие с другим сопряженными поверхностями. Классификацию поверхностей детали по служебному назначению сводим в таблицу 2.1.1.
Схема кодирования детали
Рис. 2.1.1
Таблица 2.1.1
Классификация поверхностей детали по их функциональному назначению
| № п/п | Виды поверхностей | Номера поверхностей |
| 1 | Исполнительные | 6,7,8,9,10 |
| 2 | Основные конструкторские базы | 1,4,5 |
| 3 | Вспомогательные конструкторские базы | 2 |
| 4 | Свободные | 3 |
Анализ технологичности конструкции детали
Технологичность заготовки
Заготовкой является пруток Ш90Ч98. Получают заготовку путем отрезки прутка на круглопильном полуавтомате КМ-502.
В качестве материала применяется инструментальная быстрорежущая сталь Р6М5, подвергающаяся последующей закалке до твердости 60…62 HRC. В таблице 2.1.2 представлен химический состав данной стали, а в таблице 2.1.3 ее механические свойства [6].
Таблица 2.1.2
Химический состав стали Р6М5, %
| С | Si | Mn | Cr | W | V | Mo | Ni | S | P |
| не более | не более | ||||||||
| 0,84-0,92 | 0,50 | 0,50 | 3,80-4,30 | 5,70-6,70 | 1,70-2,10 | 4,80-5,30 | 0,40 | 0,030 | 0,030 |
Таблица 2.1.3
Механические свойства стали Р6М5 в состоянии поставки (после отжига) при температуре 20°С
| s0,05 | s0,2 | sв | s5 | y | sсж0,2 | sсж | e,% | tк, | n,% |
KCU, Дж/см2 |
| МПа | % | МПа | ||||||||
| 240 | 510 | 850 | 12 | 14 | 520 | 2720 | 54 | 590 | 60 | 18 |
Технологические свойства:
-температура ковки, °С: начала 1160, конца 850;
-красностойкость при температуре 630°С – 4 часа;
-шлифуемость – хорошая.
За критерий обрабатываемости принят коэффициент [9]:
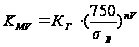 ,
(2.1.1)
где КГ – коэффициент, учитывающий группу стали по обрабатываемости;
sВ – предел прочности обрабатываемого материала;
nV – показатель степени при обработке;
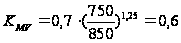 .
Значение данного коэффициента будем учитывать при выборе материала режущих инструментов.
Технологичность рабочего чертежа
Анализ технологичности чертежа детали будем проводить, чтобы убедиться в правильности и обоснованности требований, предъявляемых к рабочему чертежу детали, необходимых при разработке технологического процесса изготовления детали и отвечающим назначению и условиям работы детали.
Рабочий чертеж детали «Вставка нижняя» содержит неполную информацию для полного представления о ее конфигурации. Указаны размеры и их отклонения, проставлена требуемая шероховатость поверхностей, но не учтены последние изменения в[2]. Указаны не все отклонения от правильных геометрических форм и расположения поверхностей. В связи с этим, рабочий чертеж переработан и представлен на листе 05.М15.277.10.
Технологичность общей конфигурации
Деталь «Вставка нижняя» можно отнести к типу деталей «Втулки». Деталь содержит специфические особенности формы, поэтому не может быть обработана непосредственно по типовому технологическому процессу.
Форма детали позволяет вести обработку одновременно нескольких цилиндрических и торцевых поверхностей. Все поверхности детали «Вставка нижняя» доступны для контроля. Таким образом, с точки зрения общей компоновки детали, ее можно считать технологичной.
Определим некоторые показатели количественной оценки технологичности [10].
Коэффициент унификации конструктивных элементов:
 ,
(2.1.2)
где QУ.Э., QЭ – соответственно число унифицированных конструктивных элементов детали и общее, шт.
Деталь содержит следующие виды конструктивных элементов:
фаски (3 шт.);
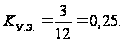
Коэффициент применяемости стандартизированных обрабатываемых поверхностей:
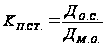 ,
(2.1.3)
где ДО.С. , ДМ.О. – соответственно число поверхностей детали, обрабатываемых стандартным инструментом, и всех подвергаемых механической обработке поверхностей, шт.
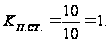
Коэффициент обработки поверхностей:
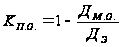 ,
(2.1.4.)
где ДЭ – общее число поверхностей детали, шт.
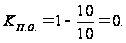
Коэффициент использования материала:
 ,
(2.1.5.)
где q, Q – соответственно масса детали и заготовки, кг.
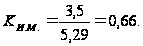
С учетом качественной и количественной оценок технологичности конструкция данной детали является технологичной.
Определение типа производства и обоснование формы его организации
Тип производства характеризуется коэффициентом закрепления операций.
Значение коэффициента закрепления операций принимается для планового периода, равного одному месяцу, и определяется по формуле:
 (2.1.6.)
где О – число различных операций;
Р – число рабочих мест с различными операциями, Р= 5.
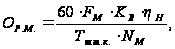 (2.1.7.)
где FM –месячный фонд времени работы оборудования при двухсменном режиме, FM = 4015/12 = 334,5 ч;
КВ – средний коэффициент выполнения норм времени КВ =1,3;
Тшт.к. – штучно-калькуляционное время выполнения операции на данном станке;
NM – месячная программа выпуска детали; NM = 83 шт.
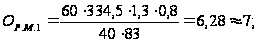
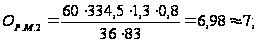
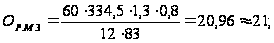
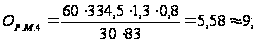
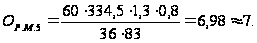
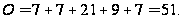
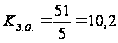
Так как 10Ј КЗО < 20 тип производства среднесерийное.
2.2 Выбор и проектирование заготовки
Задача данного раздела – исходя из типа производства и конструкции детали выбрать оптимальную заготовку для проектируемого технологического процесса.
В базовом техпроцессе используется заготовка из прутка Р6М5, отрезаемая на круглопильном отрезном станке. Так как наименьший диаметр отверстия вставки нижней составляет 25,89 мм, нецелесообразно выполнять отверстие в заготовке. Следовательно оптимальной будет конструкция заготовки, использующаяся в базовом техпроцессе – прокат Ж90х98.
2.3 Выбор технологических баз, маршрут и план изготовления
Задача раздела - разработать оптимальный технологический маршрут, т.е. такую последовательность операций, которая обеспечит получение из заготовки готовой детали с наименьшими затратами, при этом необходимо разработать такую схему базирования заготовки на каждой операции, которая обеспечила бы минимальную погрешность обработки.
Тип производства – среднесерийное.
Способ получения исходной заготовки – прокат.
Метод достижения точности – по настроенному оборудованию.
Виды термической обработки – закалка и высокий отпуск.
Разработка технологического маршрута
Технологический маршрут представлен в таблице 2.3.1:
Таблица 2.3.1
Технологический маршрут изготовления вставки нижней
|
№ опции |
Название операции | Содержание операции | Оборудование |
| 05 |
Заготовительная отрезная |
Отрезать заготовку из прутка | Отрезной станок КМ-502 |
| 10 | Токарная с ЧПУ | Точить предварительно | Токарно-винторезный SD-610 |
| 15 | Токарная с ЧПУ | Точить с прип. под шлифовку | Токарный с ЧПУ Quick Turn-10N |
| 25 | Термическая | Закалить, отпустить | Индукционная печь |
| 30 | Контрольная | Контроль твердости и балла аустенитного звена | Стол контрольный |
| 35 | Шлифовальная | Шлифовать опорный торец | Плоскошлифовальный ОШ2А26 |
| 40 | Шлифовальная | Шлиф-ть нар.диаметр |
Универсальный шлифовальный станок 1000U |
| 45 | Шлифовальная | Шлифовать внутренние поверхности |
Универсальный шлифовальный станок 1000U |
| 50 | Токарная | Доработать внутренний профиль и фаски с/ч резцом из эльбора | Токарно-винторезный SUI-50x1500 |
| 55 | Гидродробеструйная | Гидродробеструить внутренние поверхности | Гидродробеструйная установка |
| 60 | Термическая | Низкий отпуск для снятия напряжений | Индукционная печь |
| 65 | Контрольная | Произвести окончательный контроль |
Выбор технологических баз
На токарной операции 10 установ А черновыми технологическими базами являются цилиндрическая поверхность 4 и торцовая поверхность 5. На этом установе получаем цилиндрическую поверхность 2 и торцовую поверхность 1 и ось 11, которые впоследствии используются в качестве чистовых баз.
На токарной операции 10 установ Б и 15 установ Б в качестве направляющей базы используем ось 11, в качестве установочной базы – торец 1, за опорную базу принимаем цилиндрическую поверхность 2.
На токарной операции 15 установ А: направляющая – ось 11, установочная – торец 5, опорная – цилиндрическая поверхность 4.
На шлифовальной операции 35 в качестве направляющей базы используем ось 11, в качестве установочной базы – торец 5, за опорную базу принимаем цилиндрическую поверхность 4.
На шлифовальной операции 40: направляющая – ось 11, установочная – торец 1, опорная – цилиндрическая поверхность 2.
На шлифовальной операции 45, токарной операции 50 установ А: направляющая – ось 11, установочная – торец 5, опорная – цилиндрическая поверхность 4.
На токарной операции 50 установ Б, гидродробеструйной операции 55: направляющая – ось 11, установочная – торец 1, опорная – цилиндрическая поверхность 2.
Принцип единства технологической и измерительной баз соблюдается на всех операциях.
На операции 45 с несовпадением измерительной и технологической баз возникает погрешность базирования, т.е. принцип единства баз нарушается.
Таблица 2.3.2
Технологические базы
| № операции | Название | № опорных точек | Характер появления | Реализация | Операционные размеры | Единство баз | ||
| Явная | Скрытая | Естест-венная | Искусс-твенная | |||||
|
10 Установ А |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2А10, 2Б10,К10,Л10 |
+ + + |
|
10 Установ Б |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2Б10,2В10,2Г10,2Д10 2Е10,2И10,Л10,М10,Н10, Р10 |
- + + |
| 15 Установ А |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2А15,К15,Л15 |
+ + + |
|
15 Установ Б |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2Б15,2В15,2Г15,2Д15 2Е15,2И15,Л15,М15, Н15, Р15 |
- + + |
| 20 | ––– | |||||||
| 25 | ––– | |||||||
| 30 | ––– | |||||||
| 35 |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
Л35 |
+ + + |
| 40 |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2И40 |
+ + + |
| 45 |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2Б45,2В45,П45 |
- + + |
| 50 Установ А |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2А50,К50,Л50 |
+ + + |
|
50 Установ Б |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
2Б50,2В50,2Г50,2Д50 2Е50,2И50,Л50, Р50 М50,Н50 |
- + + |
| 55 |
У Н О |
1,2,3 4,5 6 |
+ - + |
- + - |
+ - + |
- + - |
||
| 60 | ––– | |||||||
| 65 | ––– | |||||||
| 70 | ––– | |||||||
План изготовления детали
План изготовления – графическое изображение технологического маршрута с указанием теоретических схем базирования и технических требований на операции.
План изготовления состоит из трех колонок:
"Операция", которая включает в себя название и номер операции, а также оборудование, при помощи которого ведется изготовление.
"Теоретическая схема базирования", которая включает в себя изображение детали, схему базирования (точки закрепления), простановку операционных размеров, обозначение обрабатываемых поверхностей и указание шероховатости получаемой на данной операции.
"Технические требования", которая включает в себя допуски на операционные размеры и отклонения формы (несоосность и неперпендикулярность).
Назначение операционных технических требований:
а) заготовительная операция (прокат):
допуски на операционные размеры берем из [11].
б) механическая обработка:
1. Допуски на операционные размеры в осевом направлении рассчитываем по следующим формулам:
TAi = wicт + Ьi, (2.3.1)
где TAi – допуск на размер А на i-ой операции;
wicт – статистическая погрешность на i-той операции;
Ь i– величина торцового биения, определяемая по [12].
2. Допуски на диаметральные размеры назначаются, исходя из квалитета точности, который обеспечивает оборудование в радиальном направлении. Его выбираем по [12], значения допусков берутся из [4].
3. Значения погрешностей формы на диаметральные размеры назначаем, руководствуясь [12]. Величина отклонения от соосности определяется как половина погрешности радиального биения.
4.Шероховатость, получаемую при обработке поверхностей, назначаем с учетом рекомендаций [12].
Чертеж плана изготовления представлен на листе 05.М15.277.02.000.
2.4 Проектирование технологических операций
Задача раздела – подробная разработка содержания технологических операций, выбор средств технологического оснащения, определение операционных размеров, режимов обработки и норм времени.
Структура технологических операций
Структура операции определяет содержание технологической операции и последовательность ее выполнения. В конечном итоге от структуры зависит время выполнения операции.
Структура операции определяется следующими признаками:
количеством заготовок, одновременно устанавливаемых в приспособлении или на станке (одно и многоместная);
количеством инструментов, используемых при выполнении операции (одно или многоинструментальная);
последовательностью работы инструментов при выполнении операции.
Определим структуры операций:
10 токарная с ЧПУ и 15 токарная с ЧПУ: одновременно обрабатывается одна заготовка, при выполнении операции используется несколько инструментов, работающих последовательно. Таким образом операции 10 и 15 токарные с ЧПУ являются одноместными, многоинструментными и последовательными;
35 и 40 шлифовальные: одновременно обрабатывается одна заготовка, при выполнении каждой операции используется один инструмент. Таким образом операции 35 и 40 шлифовальные являются одноместными одноинструментными;
45 шлифовальная и 50 токарная: одновременно обрабатывается одна заготовка, при выполнении операции используется несколько инструментов, работающих последовательно. Таким образом операции 45 и 50 являются одноместными, многоинструментными и последовательными;
В таблице 2.4.1 приведена полная структура технологических операций (по переходам).
Таблица 2.4.1
Структура технологических операций
| № | Название | № перехода | Вид обработки по переходам |
| 10 |
Токарная с ЧПУ Установ А |
1 | Точить опорный торец 1 |
| 2 | Точить буртик 2 | ||
| 3 | Сверлить отв.6 | ||
| 10 |
Токарная с ЧПУ Установ Б |
1 | Точить рабочий торец 5 |
| 2 | Точить наружные поверхности 3 и 4 | ||
| 3 | Точить внутренние поверхности 6…10 | ||
| 15 |
Токарная с ЧПУ Установ А |
1 | Точить опорный торец 1 |
| 2 | Точить опорный торец 1 | ||
| 3 | Точить буртик 2 | ||
| 4 | Точить буртик 2 | ||
| 15 |
Токарная с ЧПУ Установ Б |
1 | Точить рабочий торец 5 |
| 2 | Точить рабочий торец 5 | ||
| 3 | Точить наружные поверхности 3 и 4 | ||
| 4 | Точить наружные поверхности 3 и 4 | ||
| 5 | Точить внутренние поверхности 6…10 | ||
| 6 | Точить внутренние поверхности 6…10 | ||
| 35 | Шлифовальная | 1 | Шлифовать опорный торец 1 |
| 40 | Шлифовальная | 1 | Шлифовать наружную поверхность 4 |
| 45 | Шлифовальная | 1 | Шлифовать внутренние поверхности 6…10 |
| 50 |
Токарная Установ А |
1 | Точить опорный торец 1 |
| 2 | Точить опорный торец 1 | ||
| 3 | Точить буртик 2 | ||
| 4 | Точить буртик 2 | ||
| 50 |
Токарная Установ Б |
1 | Точить рабочий торец 5 |
| 2 | Точить рабочий торец 5 | ||
| 3 | Точить наружные поверхности 3 и 4 | ||
| 4 | Точить наружные поверхности 3 и 4 | ||
| 5 | Точить внутренние поверхности 6…10 | ||
| 6 | Точить внутренние поверхности 6…10 | ||
| 55 | Гидродробеструйная | 1 | Гидродробеструить внутренние поверхности 6…10 |
Выбор средств технологического оснащения
Средства технологического оснащения назначаем, исходя из базового техпроцесса, так как:
модели станков обеспечивают выполнение технологических операций, так как габаритные размеры заготовки, схемы базирования заготовки, размеры обрабатываемых поверхностей и требования к точности заготовки выполняются;
станочные приспособления материализуют теоретические схемы базирования заготовки, принятые на операциях, с помощью приспособлений реализуются структуры технологических операций, обеспечивают заданную точность обработки независимо от квалификации станочника, удобны в работе, быстродействующие и механизированные, недорогие и технологичные в эксплуатации и ремонте;
режущие инструменты соответствуют методам обработки, конфигурациям и расположениям поверхностей, марки инструментальных материалов режущих частей соответствуют виду и марке обрабатываемого материала заготовки и видам обработки, геометрические параметры режущей части инструментов соответствуют физико-механическим характеристикам материала заготовки;
средства контроля обеспечивают надлежащее качество технического контроля при выполнении технологических операций и при производстве приемочного контроля изделия.
Таблица 2.4.2
Средства технологического оснащения
|
N оп |
Название | СТО | |||
| Оборудование | Оснастка | ||||
| Режущий инструмент | Мерительный инструмент и приспособления | Станочные приспособления | |||
| 05 | Заготовительная | Отрезной станок КМ-502 | |||
| 10 |
Токарная с ЧПУ |
Токарный с ЧПУ SD-610 |
1)Сверло твердосплавное с цилиндрическим хвостовиком из Т5К10 ГОСТ 22735-77; 2)резцы проходные сборные с углом в плане j =91° с пластинами 25х25х20 из Т5К10 (ОСТ 2И10-1-83); 3)резцы расточные цельные с углом в плане j =95° из Т5К10 (ГОСТ 18063-72) |
Штангенциркуль ТУ 2-034-3011-83, калибры-пробки ГОСТ 24853-81 |
Патрон трехкулач-ковый самоцентрирующий спирально-реечный ГОСТ 2675-80 |
| 15 |
Токарная с ЧПУ |
Токарный с ЧПУ Quick-Turn-10N |
1)Резцы проходные сборные с углом в плане j =91° с пластинами 20х20х20 из Т5К10 (ОСТ 2И10-1-83); 2) резцы расточные цельные с углом в плане j =95° из Т5К10 (ГОСТ 18063-72) |
Штангенциркуль ТУ Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |