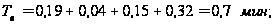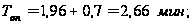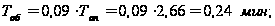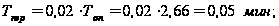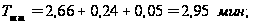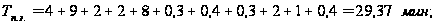Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
б) радиальная подача:
St=StТЧКSt, (2.4.24)
KSt = KMЧKRЧKDЧ KVкЧ KTЧKlT Kh, (2.4.25)
где Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КR - коэффициент, учитывающий ширину детали, КН =0,85;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 0,42;
KVк – коэффициент, учитывающий скорость круга, KVк = 1,0;
KT – коэффициент, учитывающий стойкость круга, KT = 0,74;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
Kh – коэффициент, учитывающий припуск на обработку, Kh =1,16;
KSt = 1,0Ч0,85Ч0,42Ч0,74Ч0,7Ч1,16 =0,21.
St=0,003Ч0,21=0,001 мм.
в) скорость резания:
V= 30 м/с.
г) частота вращения шпинделя:
n = 1000 об/мин.
Операция 45 шлифовальная.
Переход 1(внутреннее шлифование):
а) глубина резания: t = 0,005 мм;
б) радиальная подача:
SВ=SВтЧКSВ, (2.4.26)
продольная подача:
St=StтЧКSt, (2.4.27)
KSB (KSt) = KMЧKDЧ KT ЧKVкЧ Kh ЧKlT , (2.4.28)
где SВт – табличное значение радиальной подачи;
Stт – табличное значение продольной подачи;
Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 1,0;
KT – коэффициент, учитывающий стойкость круга KT = 0,74;
KVк – коэффициент, учитывающий скорость круга, KVк = 1,0;
Kh – коэффициент, учитывающий припуск на обработку, Kh =1,16;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
KSB (KSB) = 1,0Ч1,0Ч0,74Ч1,0Ч1,16Ч0,75 Ч0,75=0,64
SВ=0,0075Ч0,64=0,005 мм.
St=0,0011Ч0,64=0,0007 мм.
в) скорость резания: V= 30 м/с.
г) частота вращения шпинделя: n = 1000 об/мин.
Операция 50 токарная.
Установ А, переходы 1,2,3,4; установ Б переходы 1,2,3,4 (наружное точение):
а) глубина резания: t = 0,1 мм;
б) подача на оборот:
SОT= 0,41 мм/об;
КSп = 1,0; КSи = 1,0; КSф = 1,0; КSз = 0,5; КSж=0,85; КSм = 1,07;
Sо= 0,41Ч1,0Ч1,0Ч1,0Ч0,5Ч0,85Ч1,07 = 0,19 мм/об.
в) скорость резания:
Vт = 296 м/мин;
КVм = 1,0; КVи = 1,1; КVm = 1,45; КVж = 0,85; КVп = 1,0; КVо = 1,0;
V = 296Ч 1,0Ч 1,1Ч1,45Ч0,85Ч1,0Ч1,0 = 472 м/мин.
г) частота вращения шпинделя:
n = 1000Ч472/3,14Ч86 = 1747 об/мин.
Принимаем значение частоты вращения шпинделя n =1750 об/мин.
Установ Б, переходы 5,6 (растачивание):
а) глубина резания: t = 0,1 мм;
б) подача на оборот:
SОT= 0,41 мм/об;
КSп = 1,0; КSи = 1,0; КSф = 1,0; КSз = 0,5; КSж=0,85; КSм = 1,07;
Sо= 0,41Ч1,0Ч1,0Ч1,0Ч0,5Ч0,85Ч1,07 = 0,19 мм/об.
в) скорость резания:
Vт = 296 м/мин;
КVм = 1,0; КVи = 1,1; КVm = 1,45; КVж = 0,85; КVп = 1,0; КVо = 1,0;
V = 296Ч 1,0Ч 1,1Ч1,45Ч0,85Ч1,0Ч1,0 = 472 м/мин.
г) частота вращения шпинделя:
n = 1000Ч472/3,14Ч86 = 1747 об/мин.
Принимаем значение частоты вращения шпинделя n =1750 об/мин.
Операция 15 токарная с ЧПУ.
Установ А, переходы 1,3; установ Б, переходы 1,3 (наружное точение):
а) глубина резания:
t = 0,3 мм.
б) подача на оборот:
SО= 0,19 мм/об;
в) скорость резания:
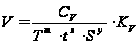 ,
(2.4.29)
где СV, m, x,y – коэффициент и показатели степени при обработке резцами;
T – стойкость инструмента, мин;
t – глубина резания, мм;
S – подача на оборот шпинделя, мм/об;
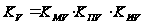 ,
(2.4.30)
где KMV –коэффициент, учитывающий влияние материала заготовки;
KПV –коэффициент, учитывающий состояние поверхности;
KИV –коэффициент, учитывающий материал инструмента.
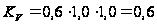 .
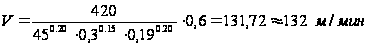 .
г) частота вращения шпинделя:
n = 1000Ч132/3,14Ч86 = 488 об/мин.
Принимаем значение частоты вращения шпинделя n = 500 об/мин.
Установ А, переходы 2,4; установ Б, переходы 2,4 (наружное точение):
а) глубина резания:
t = 0,2 мм.
б) подача на оборот:
SО= 0,19 мм/об;
в) скорость резания:
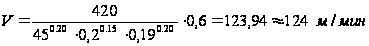 .
г) частота вращения шпинделя:
n = 1000Ч124/3,14Ч86 = 459 об/мин.
Принимаем значение частоты вращения шпинделя n = 450 об/мин.
Установ Б, переход 5 (растачивание):
а) глубина резания:
t = 0,3 мм.
б) подача на оборот:
SО= 0,19 мм/об;
в) скорость резания:
.
г) частота вращения шпинделя:
n = 1000Ч132/3,14Ч86 = 488 об/мин.
Принимаем значение частоты вращения шпинделя n = 500 об/мин.
Установ Б, переход 6 (растачивание):
а) глубина резания:
t = 0,2 мм.
б) подача на оборот:
SО= 0,19 мм/об;
в) скорость резания:
.
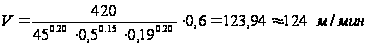 .
г) частота вращения шпинделя:
n = 1000Ч124/3,14Ч86 = 459 об/мин.
Принимаем значение частоты вращения шпинделя n = 450 об/мин.
Составим сводную таблицу по режимам резания:
Таблица 2.4.4
Сводная таблица по режимам резания
|
№ |
Название | № перехода | Глубина резания t, мм |
Стойкость инструмента T, мин |
Подача на оборот So, мм/об |
Минутная
подача
мм/мин |
Скорость резания V, м/мин | Частота вращения шпинделя n, об/мин | |||
| 10 |
Токарная с ЧПУ Установ А |
1 | 3 | 60 | 0,41 | 410 | 259 | 1000 | |||
| 2 | 3 | 60 | 0,41 | 410 | 259 | 1000 | |||||
| 3 | 96 | 45 | 0,34 | 340 | 82 | 315 | |||||
| 10 |
Токарная с ЧПУ Установ Б |
1 | 3 | 60 | 0,41 | 410 | 259 | 1000 | |||
| 2 | 3 | 60 | 0,41 | 410 | 259 | 1000 | |||||
| 3 | 2 | 60 | 0,29 | 290 | 259 | 1000 | |||||
| 15 |
Токарная с ЧПУ Установ А |
1 | 0,3 | 45 | 0,19 | 95 | 132 | 500 | |||
| 2 | 0,2 | 45 | 0,19 | 85,5 | 124 | 450 | |||||
| 3 | 0,3 | 45 | 0,19 | 95 | 132 | 500 | |||||
| 4 | 0,2 | 45 | 0,19 | 85,5 | 124 | 450 | |||||
| 15 |
Токарная с ЧПУ Установ Б |
1 | 0,3 | 45 | 0,19 | 95 | 132 | 500 | |||
| 2 | 0,2 | 45 | 0,19 | 85,5 | 124 | 450 | |||||
| 3 | 0,3 | 45 | 0,19 | 95 | 132 | 500 | |||||
| 4 | 0,2 | 45 | 0,19 | 85,5 | 124 | 450 | |||||
| 5 | 0,3 | 45 | 0,19 | 95 | 132 | 500 | |||||
| 6 | 0,2 | 45 | 0,19 | 85,5 | 124 | 450 | |||||
| 35 | Шлифовальная |
1 |
0,001 | 120 |
Поперечная подача 0,001 Вертикальная подача 0,002 |
30 м/с | 1000 | ||||
| 40 | Шлифовальная |
1 |
0,005 | 120 | Радиальная подача 0,001 | 30 м/с | 1000 | ||||
| 45 | Шлифовальная |
1 |
0, | 120 |
Поперечная подача 0,005 Радиальная подача 0,0007 |
30 м/с | 1000 | ||||
| 50 |
Токарная Установ А |
1 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||
| 2 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 3 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 4 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 50 |
Токарная Установ Б |
1 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||
| 2 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 3 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 4 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 5 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
| 6 | 0,1 | 60 | 0,19 | 332,5 | 472 | 1750 | |||||
 ,
Нормирование технологического процесса
Технологический процесс изготовления изделия должен выполняться с наиболее полным использованием технических возможностей средств производства при наименьших затратах времени и наименьшей себестоимости изделий. Для того чтобы оценить затраты времени, необходимо вести нормирование техпроцесса, т.е. иметь данные по нормам времени. Такими нормами могут быть только технически обоснованные нормы времени – установленные для определенных организационно-технических условий на выполнение части технологического процесса, исходя из полного и рационального использования технических возможностей средств технологического оснащения и с учетом передового производственного опыта.
При нормировании техпроцесса изготовлении вставки нижней воспользуемся аналитически-расчетным методом. Он предусматривает определение затрат времени на каждый элемент операции и на операцию в целом по заранее установленным, технически обоснованным нормативам времени и оптимальным режимам работы оборудования.
В серийном производстве, когда обработка заготовки идет периодически повторяющимися партиями, за норму времени принимают штучно-калькуляционное время:
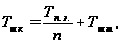 ( 2.4.31)
где Тп.з. – подготовительно-заключительное время, мин;
n – объем партии запуска заготовок, n=4 шт;
Тшт – штучное время, мин.
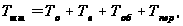 ( 2.4.32)
где То – основное технологическое время, мин;
Тв – вспомогательное время, мин;
Тоб – время обслуживания, мин;
Тпер – время перерывов в работе, мин.
Основное технологическое время – время, в течение которого происходит непосредственное воздействие инструмента на заготовку и изменение ее состояния. При станочной обработке:
 ( 2.4.33)
где Lр.х. – длина рабочего хода, мм;
i – число рабочих ходов;
Sмин – минутная подача инструмента, мм/мин.
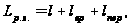 ( 2.4.34)
где l – длина обрабатываемого участка, мм;
lвр – длина участка врезаемого инструмента, мм;
lпер – длина участка перебега инструмента, мм.
Сумма основного и вспомогательного времени составляет оперативное время:
 ( 2.4.35)
При расчете основного технологического времени воспользуемся данными таблицы 2.4.4 , вспомогательное, время обслуживания, время перерывов, подготовительно-заключительное время назначаем по [15]. Штучно-калькуляционное время рассчитываем только на отдельные установы.
Операция 10 токарная с ЧПУ.
Установ А,
переход 1:
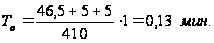
Установ А,
переход 2:
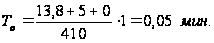
Установ А,
переход 3:
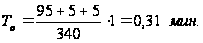
Оперативное время на установ А:
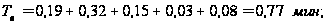
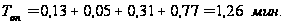
Установ Б,
переход 1:
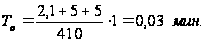
Установ Б,
переход 2:
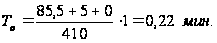
Установ Б,
переход 3:
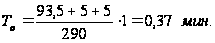
Оперативное время на установ Б:
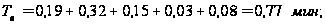
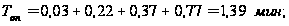
Штучно-калькуляционное время:
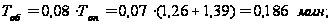
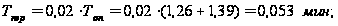
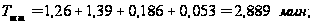
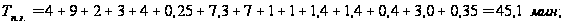
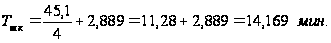
Операция 15 токарная с ЧПУ.
Установ А,
переход 1:
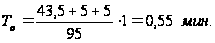
Установ А,
переход 2:
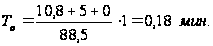
Установ А,
переход 3:
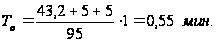
Установ А,
переход 4:
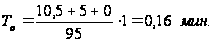
Оперативное время на установ А:
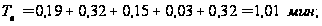
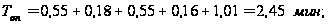
Установ Б,
переход 1:
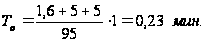
Установ Б,
переход 2:
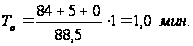
Установ Б,
переход 3:
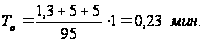
Установ Б,
переход 4:
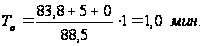
Установ Б,
переход 5:
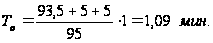
Установ Б,
переход 6:
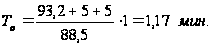
Оперативное время на установ Б:
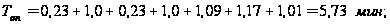
Штучно-калькуляционное время:
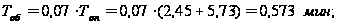
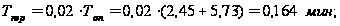

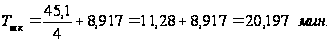
Операция 35 шлифовальная.
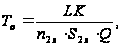 ( 2.4.36)
где n2х – число двойных ходов стола в мин;
S2х – подача на двойной ход стола, мм/дв;
К – коэффициент, учитывающий выхаживание и доводку при шлифовании
К = 1,2…1,5.
Q – число одновременно обрабатываемых деталей.
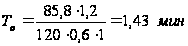 .
Штучно-калькуляционное время:
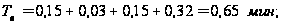
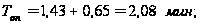
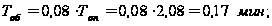
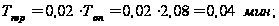
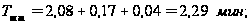
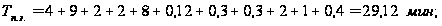
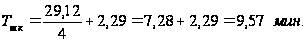
Операция 40 шлифовальная.
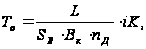 ( 2.4.37)
где Sв – вертикальная подача, мм/об;
Вк – ширина шлифовального круга, мм;
nД – частота вращения детали, об/мин;
i – число проходов инструмента,
 ( 2.4.38)
где Z – припуск на сторону, мм.
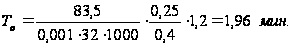
Штучно-калькуляционное время: