Технологический процесс сборки матрицы штампа холодной объемной штамповки корпуса внутреннего шарнира ВАЗ 2108
Ретроспективность (глубину) поиска устанавливаем в 20 лет – срок действия патентов в РФ.
Рубрики МКИ и УДК, перечень источников информации остаются теми же, что и в регламенте №1.
Данные заносим в табл. 2.7.1.
Патентный поиск
Просматриваем источники информации в соответствии о регламенте №2, табл. 2.7.1. Сведения о ТР, имеющих отношеня к ИТР, дополнительно заносим в табл. 2.7.2.
Отбираем аналоги ИТР для детального анализа. Запись об этом делаем в графе 6 табл. 2.7.2.
Анализ результатов поиска
Выявляем существенные признаки усовершенствованного объекта и группируем их.
Заносим признаки группы а) Элементы в табл. 2.7.4.
Проверяем наличия каждого из признаков ИТР в каждом налоге. Наличие признака отмечаем знаком «+», отсутствие «-». Дополнительные признаки аналогов также заносим в таблицу, отсутствие их у ИТР отметим знаком «-».
Выявляем аналоги, которые содержат признаки, не использованные в ИТР.
Таблица 2.7.4.
Существенные признаки ИТР "Шлифовальный круг" и его аналогов
| Признаки технического решения | ИТР | Аналоги | |||||||
|
а.с. № 948647 |
а.с. № 1266724 |
а.с. № 1263514 |
а.с. № 1305014 |
а.с. № 1838085 |
а.с. № 1838086 |
а.с. № 1493449 |
Япония JP7016883 |
||
|
а) Элементы: 1.Режущая часть 2. Полоса или лента 3.Сегменты 4.Другие элементы |
+ - - - |
+ - + - |
+ - - - |
+ - + - |
+ - - + |
+ - - - |
+ + - - |
+ - + + |
+ + - - |
|
б)Форма элементов: 1. Элементы бочкообразной формы 2. Пазы типа «ласточкин хвост" |
- - |
- - |
+ - |
- - |
- - |
- - |
- - |
- + |
- - |
|
в) Материалы: 1.Алмаз 2.Другие |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
При исследовании патентной чистоты сопоставим совокупности признаков группы а) «элементы ТР», защищенных действующими патентами и ПТР. Видим, что а.с. № 1493449 содержит признаки, не использованные в ПТР. Следовательно ПТР не попадает под действие этого свидетельства.
Аналогичным образом анализируем признаки группы б) «Форма элементов». Видим, что а.с. № 1266724 и а.с. № 1493449 содержат признаки, не использованные в ПТР. Следовательно ПТР не подпадает под действие этих документов.
Таким образом, ПТР не подпадает ни под один из применяемых охранных документов России. Следовательно, объект «Шлифовальный круг» обладает патентной чистотой в отношении России.
По результатам экспертизы патентной чистоты составляем патентный формуляр на объект (см. Приложение).
2.8 Научные исследования гидродробеструйной обработки
Описание ситуации
При эксплуатации матриц штампов для холодной объемной штамповки в связи с различными факторами, такими как физико-механические свойства обрабатываемого материала, усилия деформации, смазывающе-охлаждающие жидкости, силы трения, происходит износ вставок матриц, это приводит к необходимости замены матриц штампов. Повысить износостойкость вставки нижней матрицы штампа можно за счет применения технических решений, снижающих воздействие вышеперечисленных факторов.
Анализ ситуации
Повысить износостойкость детали, определяющей надежность и долговечность изделия в целом можно за счет замены марки материала детали и введения операций, непосредственно влияющих на качество поверхностного слоя: термическая (закалка сплошная, ТВЧ) или химико-термическая (цементация, азотирование, нитроцементация и т.п.) и на повышение механических свойств детали: шлифование основных и вспомогательных баз. Также можно применить один из методов поверхностного пластического деформирования, которые обеспечивают и улучшение качества поверхностного слоя, и повышение механические свойств материала детали без замены марки материала.
Разработка обобщенного технического решения
При замене марки материала детали и введении дополнительных операций повышения износостойкости детали себестоимость обработки существенно возрастает.
Возникает следующая идея: применить один из методов поверхностного пластического деформирования при некотором повышении себестоимости обработки за счет удорожания детали в целом. Затраты на производство матриц штампоа снизятся, так как существенно повышается их долговечность.
Поиск информации
Задачей данного этапа является обеспечение достаточной полноты и достоверности исследования путем тщательного отбора и анализа патентно-технической информации.
В качестве источника информации принимаем следующую патентную документацию:
описание изобретений к авторским свидетельствам и патентам,
бюллетень изобретений РФ,
реферативный сборник ВНИИПИ,
изобретения стран мира, а также следующую техническую литературу:
реферативный журнал ВИНИТИ (14А)
журналы ''Вестник машиностроения'', ''Станки и инструменты'', ''Изобретатель и рационализатор'' а также книги и работы в области обработки металлов резанием, поверхностного пластического деформирования.
Просматривая источники информации, отбираем такие документы, по названиям которых можно предположить, что они имеют отношение к исследуемому техническому решению (ИТР) – повышению износостойкости деталей за счет поверхностного пластического деформирования.
Сведения о технических решениях, имеющих отношение к ИТР, заносим в таблицу 2.8.1/
Таблица 2.8.1
| Название статьи, автор | Библиографические данные | Краткое содержание |
| Внедрение в производство процесса вибрационного обкатывания/ Шнейдер Ю.Г. | «Станки и инструменты», 1975 №3 | Даны примеры вибрационного обкатывания в различных отраслях промышленности и некоторые результаты внедрения. Рис.4, библ. 3. |
| Сглаживающее накатывание/ Мацуда Йоити | Реферативный журнал ВИНИТИ, 1980 №12 | Описан механизм сглаживающего накатывания коническими роликами наружных и внутренних цилиндрических и конических поверхностей. Рекомендуются режимы сглаживающего накатывания. Ил. 10. |
| Упрочненяемость закаленных шлифованных сталей при виброударной обработке/Бабичев А.П., Матюхин Е.В,, Шевцов С.Н, | «Вестник машиностроения», 1980 №7 | Приведены расчеты и результаты экспериментов, показавшие, что определяющую роль в процессе упрочнения закаленных шлифованных сталей играют микрогеометрические параметры поверхности. Установлено, что процесс виброударного упрочнения закаленных сталей с различной шероховатостью поверхности имеет качественно другой характер. Ил.6, библ.6. |
| Упрочнение металлов при циклическом знакопеременном нагружении/ морозов И.М. | Реферативный журнал ВИНИТИ, 1980 №10 | Получены аналитические соотношения, описано упрочнение металла при циклическом знакопеременном нагружении с постоянной амплитудой деформации. Показано, что эти соотношения удовлетворительно согласуются с литературными данными и м.б. использованы для прогнозирования упрочнения металла при циклической знакопеременной нагрузке. |
| Оптимизация упрочняющего шлифования/ Бояршанов Ю.А. | «Технология производства деталей летательных аппаратов и двигателей»Казань, 1979. | Анализируются оптимальные условия реализации процесса упрочняющего шлифования. Даются рекомендации по применению упрочняющей обработки в различных эксплуатационных условиях. Библ.7. |
| Способ чистовой обработки деталей ППД/Барсегян А.К. |
Авт.свид-во № 703316 |
Предлагается способ чистовой обработки деталей ППД, при котором деформирующим элементам задают сложное перемещение по обрабатываемой поверхности. Ил.2, библ.2. |
| Дробеструйная обработка деталей машин/Horovitz J. | Реферативный журнал ВИНИТИ, 1980 № 3 | Отмечается, что путем воздействия на поверхность металлической детали ударами дроби, имеющей частоту от 30 до 200 м/с и соответственно большую кинетическую энергию, удается существенно изменять свойства поверхностного слоя металла. Наряду с упрочнением дробеструйный наклеп существенно повышает у многих металлов и сплавов стойкость коррозии под напряжением. Ил.12. |
| Ультразвуковая упрочняющая обработка деталей/Арушанов В.П. | «Машины и нефтяное оборудование», 1979 №5 | Показано, что после ультразвукового упрочнения шероховатость поверхности Ra уменьшается в среднем с 3,55 до 0,33. Микротвердость поверхности втулок в среднем увеличилась с 518 до 794 кг/мм2. |
| Вибровихревой метод упрочняющей чистовой обработки деталей машин/Гуганов А.П., Житомирский М.Б. | «Технология и автоматизация процессов в машиностроении», Пенза, 1979 №8 | В результате вибрации подпружиненного инструмента получается повышение твердости, уменьшается Ra. В результате выполнения исследований получено уравнение для определения необходимой величины усилия в зависимости от действия ряда факторов. |
| Обкатывание роликовыми головками | «Обзор польской техники», 1979 №8 | Сообщается о работах института обработки резанием, которые сосредоточены на разработке унифицированного инструмента для раскатывания внутренних и наружных цилиндрических поверхностей, исследовании влияния параметров обкатывания на состояние поверхностного слоя, а также на исследованиях, направленных на разработку технологических методов поверхностной обработки методом холодного наклепа. Ил.5. |
| Обработка дробью деталей машин/ Baldauf T.K. | Реферативный журнал ВИНИТИ, 1980 № 2 | Освоено применение обработки дробью для повышения усталостной прочности деталей машин. Проводятся некоторые практические рекомендации по обработке дробью. |
| Деформационное упрочнение металлов/ Калачев М.Н. | «Наука и техника», М., 1980, 256 с. | В книге рассмотрены актуальные вопросы пластической деформации, ее влияние на механические свойства металла. Проведен анализ изменения сопротивления деформации и интенсивности деформационного упрочнения металлов и сплавов в зависимости от основных факторов. Представлены новые результаты теоретических и экспериментальных исследований влияния механической схемы деформации на течение металла при различных условиях деформирования. |
| Упрочняюще-отделочная обработка рабочих поверхностей деталей машин ППД/ Лурье Г.Б., Штейнберг Я.И. | НИИМАШМ., 1971, 156 с. | В обзоре обобщен опыт отечественной и зарубежной промышленности по упрочняюще-отделочной обработке ППД цилиндрических, конических, сферических и других поверхностей деталей. Приводятся рекомендации по применению упрочняюще-отделочной обработки в различных отраслях машиностроения. |
| Поверхностное упрочнение деталей машин и инструментов/ Сб. научных трудов. | КПИ им.Куйбышева, Куйбышев, 1976, 148 с. | В сборник включены научные статьи, освещающие результаты наиболее актуальных исследований в области упрочняющей технологии, а также внедренные в производство конструкторские и технологические разработки. |
| Руководство к лабораторным работам по курсу «технология упрочнения деталей ППД»/ Петросов В.В., | ТПИ, Тольятти, 1975, 76 с. | В руководстве описывается сущность методов ППД, содержит методические указания к проведению лабораторных работ. |
| Технология упрочнения т.2./ Поляк М.С., | «Машиностроение», Москва, 1995, 688 с. | В книге описаны проблемы упрочнения деталей машин, даны реальные конкретные технологические рекомендации промышленности по методике внедрения процессов упрочнения. |
| Гидродробеструйное упрочнение деталей и инструмента/ Петросов В.В., | «Машиностроение», Москва, 1977, 170 с. | В книге описаны экспериментальные исследования и практика внедрения нового, гидродробеструйного метода упрочнения (ГДУ) поверхностным пластическим деформированием на гидродробеструйных эжекторных установках (ГДЭУ), разработанных автором; раскрыта физическая сущность процесса; приведено сопоставление этого метода упрочнения с другими; показано, что ГДУ деталей машин, работающих в условиях циклических нагрузок, обеспечивает значительное повышение прочностных чвойств, надежности при сохранении низкой шероховатости, а ГДУ режущего инструмента – повышение стойкости. Ил.!03, библ. 45. |
| Гидродробеструйное упрочнение модульного инструмента/ Петросов В.В., Шельвинский Г.И., Михайлов А.В. | КПИ им.Куйбышева, Куйбышев, 1975. | Описан метод гидродробеструйного упрочнения режущих инструментов. Приведены схемы обработки дробью и установок ГДЭУ. |
Выбор конкретного технического решения
Изучив и проанализировав сущность отобранной документации по сведениям, содержащимся в графе 3 таблицы 2.8.1 , выясняем, что для увеличения износостойкости деталей матриц штампов наиболее близким и благоприятным для выше описанной ситуации, а так же наиболее соответствующим идее обобщенного технического решения, является применение метода гидродробеструйной обработки.
Формирование научных целей и задач
Целью данных исследований является изучение факторов, влияющих на износ вставки нижней матрицы штампа и выбор решения, позволяющего повысить стойкость детали.
Задачей исследований является разработка способа повышения износостойкости вставки нижней.
Формирование исходной научной гипотезы
Предполагаем, что повысить износостойкость вставки нижней матрицы штампа из быстрорежущей стали можно путем применения поверхностного пластического деформирования материала детали за счет гидродробеструйной обработки.
Выбор вида исследований
Ввиду отсутствия материальной базы и достаточного объема теоретических и практических знаний в данной области в качестве вида исследований выбираем литературные.
Подготовка исследований
В качестве источников информации используем научно-техническую литературу, посвященную гидродробеструйному упрочнению деталей [ПЕТРОСОВ 1,2].
Данные о проведении исследований
Сущность способа ГДУ заключается в обработке деталей шариками, эжектируемыми смазывающе-охлаждающей жидкостью. Для осуществления этого способа разработана гидродробеструйная эжекторная установка ГДЭУ.
Принципиальная схема ГДЭУ
Рис. 2.8.1
На общей раме установки ГДЭУ смонтированы насосная станция 8, в качестве которой применен электронасос РЗ-30И, и масляная ванна 12 с установленными на ней нижней 4 и верхней 15 камерами. В нижней камере 4 смонтирован блок из трех сопел-эжекторов 13, окруженный разделительной сеткой 5, в которую засыпаны шарики от шарикоподшипников. Размер ячейки исключает возможность выпадания целых шариков в ванну 12. В верхней камере 15 смонтирован поворотный привод 2 вращения обрабатываемых деталей. Приводом служит мотор-редуктор исполнительного механизма ПР-1М. Для удаления паров рабочей жидкости и трансформаторного масла из камеры 15 служит вентиляционное устройство 3, которое соединяется с вентиляционной системой или с маслоотделителем. Масло при работающем насосе 8 засасывается из ванны 12 через фильтр 10 и при открытых дросселях 9 и 6 подается в коллектор сопл-эжекторов, откуда рабочая жидкость через форсунки проходит через эжекционные камеры и, захватывая шарики с жидкостью, проходящие через эжекционные окна (уровень засыпки шариков выше эжекционных окон на 15-20 мм), в виде рабочей суспензии выбрасывается через сопла в направлении обрабатываемой поверхности.
После отражения от обрабатываемой поверхности шарики возвращаются на сетку 5, а масло, проходя через нее, попадает в ванну. Для поддержания постоянной температуры масла (30-40°С) служит маслоохладитель 11. В качестве охлаждающей жидкости используется проточная вода.
Гидродробеструйный способ упрочнения – процесс отличающийся от остальных видов ППД следующими основными преимуществами.
В поверхностном слое детали:
а) остаточные напряжения только сжимающие и, как правило, не имеют практически подслойного максимума;
б) шероховатость поверхности понижается;
в)микрогеометрия улучшается, так как радиусы закругления впадин (лунок от шаров) и выступов, определяющих опорную поверхность. Увеличиваются;
г)исключен процесс газонасыщения в связи со снижением температуры в зоне контакта и наличием изоляции поверхностного слоя материала от атмосферы непрерывной жидкостной пленкой.
Таким образом, повышение и стабилизация качества при ГДУ создают предпосылки для широкого применения этого метода обработки в промышленности как более качественного и надежного
Обработка результатов
В качестве повышения износостойкости вставки нижней из вольфрамомолибденовой быстрорежущей стали предлагаем применить упрочнение детали гидродробеструйной обработкой; данные по проведению экспериментов: зависимость микротвердости и высотты микронеровности поверхности от режимов обработки (давление жидкости и время упрочнения), влияние ГДУ на твердость материала детали и зависимость времени упрочнения от скорости ударов дробью представлены на листе 05.М15.277.82.000.
3 Безопасность и экологичность проекта
Задача раздела: описание основных опасных и вредных производственных факторов, присутствующих на производственном участке по изготовлению штампов для холодной объемной штамповки,
разработка мероприятий по обеспечению безопасной работы трудящихся с максимальной эффективностью и производительностью.
Описание рабочего места, оборудования и выполняемых технологических операций
Обработка детали ''вставка нижняя'' производится на производственном участке по изготовлению штампов для холодной объемной штамповки.
Таблица 3.1.1
Описание технологического процесса и оборудование производственного участка
|
N оп |
Наименование операции | Наименование оборудования | Работы, выполняемые на этом оборудовании | |
| 05 | Заготовительная |
Отрезной станок КМ-502 |
Отрезка заготовки | |
| 10 |
Токарная с ЧПУ |
Токарный с ЧПУ SD-610 |
Сверление Черновое точение | |
| 15 |
Токарная с ЧПУ |
Токарный с ЧПУ Quick-Turn-10N |
Чистовое точение | |
| 20 | Термическая обработка | Индукционная печь | Закалка и отпуск | |
| 25 | Очистная | Очистная установка ОУ6-В |
Очистка поверхности заготовки |
|
| 30 | Контрольная | Контрольный стол | Контроль балла аустенитного зерна | |
| 35 | Шлифовальная | Плоскошлифовальный станок ОШ2А26 | Плоское шлифование | |
| 40 | Шлифовальная | Универсально-шлифовальный станок 1000U | Круглое шлифование | |
| 45 | Шлифовальная | Универсально-шлифовальный станок 1000U | Внутреннее шлифование | |
| 50 | Токарная | Токарно-винторезный станок SUI-50 | Тонкое точение | |
| 55 | Токарная | Токарно-винторезный станок SUI-50 | Тонкое точение | |
| 60 | Термическая обработка | Индукционная печь | Отпуск | |
| 65 | Слесарная | Верстак | Размагничивание | |
| 70 | Контрольная | Контрольный стол | Контроль всех размеров | |
Все оборудование подсоединено к электрической сети 380 В и имеет подвод сжатого воздуха. К токарным и шлифовальным станкам осуществляется подвод эмульсии для охлаждения и смазки.
Транспортировка заготовок и готовых деталей осуществляется электрокаром. Загрузка заготовок на станки осуществляется вручную. Передача заготовок между станками вручную.
Расположение станков на участке осуществляется согласно технологическому процессу. Расположение станков, расстояние между станками соответствуют санитарным нормам. Для подъезда электрокара имеется проезд шириной 3.0 м. Предусмотрены места для складирования заготовок и готовых деталей.
В технологическом процессе изготовления вставки нижней используется СОЖ: 5 % - ная эмульсия и сульфофрезол.
Идентификация опасных и вредных производственных факторов разрабатываемого производственного объекта
Таблица 3.2.1
Основные ОВПФ, присутствующие на производственном участке
| № п/п | Наименование опасного или вредного производственного фактора | Виды работ, оборудование, технологические операции при которых встречается данный производственый фактор |
| 1 |
а) шум от станков, вибрация б) движущиеся части станков; в) зажимные приспособления, работающие на сжатом воздухе, г) смазочно-охлаждающая жидкость, д) выделяющаяся при обработке металлическая пыль, стружка е) пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов ж) электрические части на оборудовании |
Операции 10 и 15 токарные с ЧПУ; 50,55 токарная. виды работ – сверление; точение черновое, чистовое, тонкое, полировка; оборудование- токарные с ЧПУ SD-610, Quick-Turn-10N, токарно-винторезный SUI-50; приспособления - патроны трехкулачковые с пневмоприводами |
| 2 |
а) шум от станков, вибрация б) движущиеся части станков; в) зажимные приспособления, работающие на сжатом воздухе, г) смазочно-охлаждающая жидкость, д) выделяющаяся при обработке металлическая и абразивная пыль. е) пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов ж) электрические части на оборудовании |
Операции 35,40,45 шлифовальные; виды работ - шлифование торцев, круглое и внутреннее шлифование; приспособление специальное; патрон трехкулачковый с пневмоприводом. |
В проектном варианте вместо операции 55 токарной вводится гидродробеструйная обработка вследствие этого вместо ОВПФ, присущим полированию металла (металлическая пыль, электрические части на оборудовании, пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов, движущиеся части станков), образуются ОВПФ при обработке шариками (дробью).
Такие, как:
возможность поражения электрическим током от установки;
влияние СОЖ, используемой при обработке;
опасность выхода процесса из-под контроля, вследствие чего возникает опасность разлета дроби.
Воздействие производственного фактора на организм работающего
Таблица 3.3.1
Основные ОВПФ и действие их на человека
| № п/п | Наименование опасного и вредного производственного фактора | Действие на человека |
| 1 |
а) шум от станков, вибрация б) движущиеся части станков; в) зажимные приспособления, работающие на сжатом воздухе, г) смазочно-охлаждающая жидкость, д) выделяющаяся при обработке металлическая стружка е) пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов ж) электрические части на оборудовании |
а) заболевания органов слуха, виброболезнь б) возможность травматизма в) при непредвиденном исчезновении воздуха в магистрали может произойти раскрепление детали в процессе обработки, что может привести к травматизму г) при ее нагревании в процессе обработки выделяющиеся пары раздражают сетчатку глаз, носоглотку; болезнетворные микроорганизмы и бактерии, проявляющиеся при работе с СОЖ. д) пыль, оседая в легких человека, вызывает раздражение дыхательных путей, стружка может послужить причиной травм, связанных с тем, что она разлетается ; е) термические поражения, поражения дыхательных путей продуктами |
| 2 |
а) шум от станков, вибрация б) движущиеся части станков; в) зажимные приспособления, работающие на сжатом воздухе, г) смазочно-охлаждающая жидкость, д) выделяющаяся при обработке металлическая пыль; е) пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов ж) электрические части на оборудовании |
а) заболевания органов слуха, виброболезнь б) возможность травматизма в) при непредвиденном исчезновении воздуха в магистрали может произойти раскрепление детали в процессе обработки, что может привести к травматизму г) при ее нагревании в процессе обработки выделяющиеся пары раздражают сетчатку глаз, носоглотку; болезнетворные микроорганизмы и бактерии, проявляющиеся при работе с СОЖ. д) оседая в легких человека, вызывает раздражение дыхательных путей; е) термические поражения, поражения дыхательных путей продуктами горения ж) поражение электрическим током |
| 3 |
а) шум от установки, вибрация б) движение дроби; в) смазочно-охлаждающая жидкость, г) пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов д) электрические части на оборудовании |
а) заболевания органов слуха, виброболезнь б) возможность травматизма в) при ее нагревании в процессе обработки выделяющиеся пары раздражают сетчатку глаз, носоглотку; болезнетворные микроорганизмы и бактерии, проявляющиеся при работе с СОЖ. г) термические поражения, поражения дыхательных путей продуктами горения д) поражение электрическим током |
Мероприятия по разработке безопасных условий труда на производственном участке
Организационные мероприятия
Все рабочие участка должны пройти обучение по охране труда;
должен производится постоянный контроль за состоянием охраны труда;
должна быть разработана нормативно-техническая документация по охране труда;
определены категории тяжести труда, режима труда и отдыха.
Планировочные мероприятия
Станки расположены в одну линию. Ширина проходов между станками (от 1 до 2 метров) обеспечивает быстрый выход рабочих с участка. Проходы и проезды между цехами (3 м) обеспечивают быстрый выход рабочих из корпуса. Для выхода из корпусов на вставках на ВАЗе имеется несколько дверей, ведущих на улицу. Между вставками имеются убежища и подвалы. Все защитные сооружения завода отвечают всем нормам и стандартам.
Технические мероприятия
На станках должны быть установлены защитные экраны, предотвращающие попадание посторонних предметов в рабочую зону станка во время обработки, кроме того, предотвращающий попадание паров СОЖ в воздух;
станки, имеющие приспособления для охлаждения режущего инструмента свободно падающей струей или распыленной жидкостью, выделяющие в процессе резания вредные аэрозоли, должны быть оборудованы газоприемниками, присоединенными к индивидуальной или групповой вентиляционной установке для удаления этих аэрозолей непосредственно с места их образования. Для уменьшения нагрева смазочно-охлаждающей жидкости в зоне резания (а значит и уменьшения испарений) проводится охлаждение ее во время очистки.
оборудование на участке надежно прикреплено к полу, его устойчивость хорошо обеспечена, так как правильность закрепления станков на фундаменте имеет большое значение.
Уменьшение воздействия шума и вибрации на рабочего можно вести в следующих направлениях:
1) Конструктивные и технологические мероприятия;
2) Снижение шума средствами звукоизоляции;
3) Средствами индивидуальной защиты.
К первым относят: использование материалов способных поглощать колебания, увеличение жесткости оборудования для уменьшения резонансных колебаний, установка станка на индивидуальном фундаменте (а не на общей плите).
Важную роль играют правильный режим работы и эксплуатации, хороший уход и своевременные ремонт оборудования.
Правильно спроектированная и выполненная система освещения обеспечивает сохранность зрения человека, безопасность выполнения работы, повышение производительности труда и качества выпускаемой продукции.
При освещении производственных площадей используют естественное, искусственное и совмещенное освещение (в светлое время суток недостаточное по нормам естественное освещение дополняется искусственным).
Для обеспечения нормальной производственной деятельности на участке применяется искусственное общее равномерное освещение.
Осветительная система должна отвечать следующим требованиям :
1) Освещенность на рабочем месте должна соответствовать характеру зрительной работы;
2) необходимо обеспечить достаточно равномерное распределение яркости на рабочей поверхности ;
3) величина освещенности должна быть постоянной во времени;
4) направленность светового потока должна быть оптимальной;
5) все элементы осветительных приборов должны быть электробезопасными;
6) осветительные приборы должны быть удобными и простыми в эксплуатации.
7) своевременно нужно заменять перегоревшие лампы.
Обеспечение электробезопасности на производственном участке, рабочем месте
По степени опасности поражения током механические цеха относят к помещениям с особой опасностью (токопроводящие металлические полы, токопроводящая пыль, возможность одновременного прикосновения человека к имеющим соединение с землей металлоконструкциям зданий с одной стороны и к металлическим корпусам электрооборудования – с другой). Для защиты от поражения током обязательно предусматривают: защитное заземление, изоляция и ограждение токоведущих частей, защитное отключение оборудования.
Все металлические части станков, а также отдельно стоящие электрические устройства, которые могут оказаться под напряжением вследствие нарушения изоляции и замыкания на корпус, должны быть заземлены.
Назначение защитного заземления - устранение опасности поражения людей электрическим током при появлении напряжения на конструктивных частях электрооборудования, т. е. при ''замыкании на корпус''
Принцип действия защитного заземления - снижение до безопасного значения напряжений прикосновения и шага, обусловленных ''замыканием на корпус''. Это достигается уменьшением потенциала заземленного оборудования, а также выравниванием потенциала за счет подъема потенциала основания, на котором стоит человек, до потенциала, близкого по величине к потенциалу заземленного оборудования.
Область применения защитного заземления - трехфазные сети напряжением до 1000 В с изолированной нейтралью и выше 1000 В с любым режимом нейтрали.
Обеспечение пожарной безопасности на производственном участке, рабочем месте
По пожарной опасности участок по механической обработки корпуса относится к категории В – пожароопасные, так как на участке применяются смазочно-охлаждающая жидкость с температурой вспышки выше 61°С и твердые вещества (химикаты, тара, ветошь и т.д.), способные гореть, но не взрываться при контакте с воздухом, водой и друг с другом.
Причины пожаров на участке:
1) загорание мусора из-за большого скопления и несоблюдения режима курения;
2) загорание масла в поддоне из-за разрыва шланга;
3) образование искр при обработке абразивным материалом;
4) самовозгорание промасляной обтирочной ветоши или спецодежды при соприкосновении с горячими частями оборудования.
На участке используются следующие средства пожаротушения:
1) Огнетушители ОХП-10,ОВП-100,ОЦ-2,5,8;
2) пожарные краны;
3) пожарные щиты.
Разработаны следующие мероприятия.
Мероприятия режимного характера:
1) контроль за производством огневых и покрасочных работ;
2) контроль за режимом курения.
Эксплуатационные мероприятия:
1) своевременные профилактические осмотры, ремонты и испытания технологического оборудования;
Организационные мероприятия:
1) Контроль за средствами пожаротушения (проверка и замена огнетушителей);
2) контроль за уборкой масла и мусора;
3) контроль завоза химикатов, ветоши по нормам;
4) контроль за расстановкой тары в соответствии с планировкой;
5) проведение противопожарного инструктажа.
Расчет защитного заземления
Цель расчета – определение количества и размеров заземлителей и составление плана размещения заземлителей и заземляющих проводников.
Исходные данные:
-напряжение заземляемой установки (токарного станка Quick Turn QT10-N) 380 В;
-удельное сопротивление грунта, учитывая что он состоит из чернозема и глины, 45 ОмЧм.
Произведем расчет заземления методом коэффициента использования электродов (учитывает однородную структуру грунта и используется для расчета простых заземлителей).
1) Определение допустимого сопротивления заземляющего устройства.
Допустимое сопротивление заземляющего устройства RД определим по [21].
RД = 4 Ом.
Требуемое сопротивление искусственных заземлителей RИ не должно превышать допустимое сопротивление заземляющего устройства RД:
RИ < RД
2)Определение конфигурации заземлителя с учетом размещения его на отведенной территории.
4)Определение сопротивления растеканию тока с одного заземлителя.
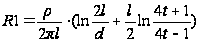 (3.7.1)
где r - удельное сопротивление грунта, r =45 ОмЧм;
l – длина вертикального электрода, l = 2,5 м;
d – диаметр электрода, d = 0,05 м;
t – расстояние от поверхности грунта до центра электрода, t = 2м.
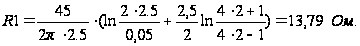
5)Определение необходимого количества параллельно соединенных заземлителей.
 (3.7.2.)
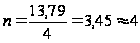 шт.
6)Определение связи вертикальных электродов.
Для связи вертикальных электродов применяются горизонтальные электроды – стальная полоса или пруток. Длина горизонтального электрода:
 , (3.7.3.)
где m – расстояние между заземлителями, м;
N – количество заземлителей, шт.
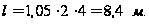
7)Определение сопротивления растеканию тока горизонтального электрода:
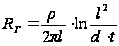 ,
(3.7.4.)
где l – длина горизонтального электрода, l = 8,4 м;
d – диаметр электрода, d = 0,05 м;
t – расстояние от поверхности грунта до центра электрода, t =2м.
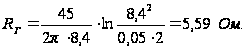
8)Определение сопротивления растеканию тока искусственных заземлителей.
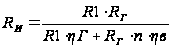 ,
(3.7.5)
где nг – коэффициент использования горизонтального электрода с учетом вертикальных электродов, nг = 0,77;
hв - коэффициент использования вертикальных электродов, учитьвающий их взаимное экранирование с учетом вертикальных электродов, hв = 0,45.
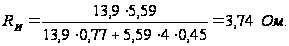
Полученное сопротивление не превышает допустимое RД = 4 Ом.
Экологическая экспертиза разрабатываемого объекта
Выявление вида характера и масштаба негативного воздействия объекта на окружающую среду
Цеха механической обработки и термоцеха являются одними из наиболее экологически неблагоприятных в машиностроении.
Это привело к тому, что в воздухе рабочей зоны встречается до 50 вредных веществ, регламентированных санитарными нормами. При механическом снятии 1т стружки выделяется:
- 10..30 кг - пыли;
- 200..300 кг - оксида углерода;
- 1..2 кг - оксида азота и серы;
- 0.5..1.5 г - фенола, формальдегида, цианидов и др.;
3 м3 - загрязненных сточных вод может поступить в водный бассейн.
Соблюдение требований к защите атмосферы от вредных выбросов, проектирование способа очистки воздуха вентиляционных систем или открытых источников
Надежная герметизация оборудования, в котором находятся вредные вещества;
замена токсичных веществ нетоксичными;
снабжение технологического оборудования устройствами местной вытяжки;
применение общеобменной приточно-вытяжной смешанной (естественная и механическая одновременно) вентиляции в помещении цеха.
Соблюдение требований к защите водного бассейна от промышленных сточных вод
Для спуска производственных и хозяйственных вод предусматривают канализационные устройства, расположенные в здании, наружной канализационной сети;
все сточные воды должны подвергаться комбинированной очистке при помощи решеток-дробилок, отстойников от вредных веществ перед сбросом в водоем.
Способы и методы утилизации отработанных веществ и отходов
В машиностроении твердые отходы содержат амортизационный лом (отходы при модернизации оборудования, остатки инструмента), стружка и опилки металлов, древесины, пластмасс, шлаки, золы осадки и пыли (отходы систем очистки воздуха), твердые и бытовые отходы предприятия.
Основными операциями первичной переработки металлоотходов являются: сортировка, разделка и механическая обработка. Сортировка заключается в разделении лома и отходов по видам металлов. Разделка – в удалении неметаллических включений. Механическая обработка включает рубку, резку, пакетирование и брикетирование на прессах.
Безопасность объекта при аварийных и чрезвычайных ситуациях
Чрезвычайная ситуация (ЧС) – состояние, при котором в результате возникновения источника чрезвычайной ситуации, возникает угроза жизни, здоровью людей, наносится ущерб имуществу населения, народному хозяйству и окружающей природе.
В настоящее время существуют два основных направления минимизации вероятности возникновения и последствия ЧС на промышленных объектах. Первое заключается в разработке технических и организационных мероприятий, уменьшающих вероятность реализации опасного поражающего потенциала современных технических систем. Для этого технические системы снабжают защитными устройствами – средствами взрыво- и пожарозащиты. Второе направление заключается в подготовке объекта, обслуживающего персонала, служб ГО и населения к действиям в условиях ЧС, для создания которых нужны детальные разработки сценариев возможных аварий и катастроф на конкретных объектах.
Данный участок отвечает всем основным требованиям гражданской обороны. Станки расположены в одну линию. Ширина проходов между станками (от 1 до 2 метров) обеспечивает быстрый выход рабочих с участка. Проходы и проезды между цехами (3 м) обеспечивают быстрый выход рабочих из корпуса. Для выхода из корпусов на вставках на ВАЗе имеется несколько дверей, ведущих на улицу. Между вставками имеются убежища и подвалы. Все защитные сооружения завода отвечают всем нормам и стандартам.
При возникновении пожара или стихийного бедствия необходимо провести следующие виды работы:
1. Спасательные работы:
а) поиск пострадавших;
б) извлечение людей из-под завалов;
в) оказание медицинской помощи;
г) эвакуация людей;
д) доставка продовольствия и медикаментов.
2.При пожарах:
а) ликвидация очагов пожара;
б) ликвидация массовых пожаров;
в) устройство противопожарных барьеров, насыпей.
3. Аварийные и спасательные работы:
а)