Разработка автоматической линии для обработки детали типа "Вал"
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра ТМ
КУРСОВОЙ ПРОЕКТ
по дисциплине «Теория проектирования станочных комплексов»
на тему: Разработка автоматической линии для обработки детали типа «Вал»
Выполнил
ст. гр. МС-02н К.А. Кореньков
Принял Л.П. Калафатова
Нормоконтроль В.В. Гусев
Донецк 2006
РЕФЕРАТ
Работа содержит: страниц, таблиц, 5 источников, приложений.
Объект проектирования: автоматическая линия для изготовления детали типа вал-шестерня.
Цель работы: закрепить знания, полученные при изучении курса «Теория проектирования автоматизированных станочных комплексов», приобрести навыки проектирования автоматических линий.
В курсовой работе разработан технологический процесс обработки детали в неавтоматизированном производстве, произведен синтез и анализ компоновок автоматических линий, выбрана оптимальный вариант автоматической линии по критерию минимума приведенных затрат, а также разработана циклограмма для оптимального варианта.
ПЕРЕХОД, ПОЗИЦИЯ, ПОТЕРИ ВНЕЦИКЛОВЫЕ, АВТОМАТИЧЕСКАЯ ЛИНИЯ, ГИБКАЯ СВЯЗЬ.
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
ТЕХНОЛОГИЧЕСКАЯ ПОДГОТОВКА
Анализ технологичности
Разработка маршрутного технологического процесса
Нормирование технологического процесса
Определение перечня холостых операций
Анализ базового операционного процесса по критерию обеспечения заданной сменной производительности
СИНТЕЗ ВАРИАНТОВ КОМПОНОВОК АВТОМАТИЧЕСКИХ ЛИНИЙ С ЖЕСТКОЙ СВЯЗЬЮ
Синтез вариантов компоновок АЛ обеспечивающие заданную производительность
Выбор транспортно загрузочной системы для вариантов компоновок АЛ
АНАЛИЗ ВАРИАНТОВ КОМПОНОВОК АВТОМАТИЧЕСКИХ ЛИНИЙ
Разработка структур технологических процессов для разных вариантов компоновок АЛ
Уточненное определение производительности линий
Определение значения внецикловых потерь
РАСЧЕТ ЗАТРАТ ДЛЯ ВЫБРАНЫХ ВАРИАНТОВ АВТОМАТИЧЕСКИХ ЛИНИЙ
ПОСТРОЕНИЕ ЦИКЛОГРАММЫ РАБОТЫ ЛИНИИ
РАСЧЕТ СИЛОВОГО СТОЛА КООРДИНАТНО-РАСТОЧНОГО СТАНКА
6.1 Расчет передачи винт-гайка
6.2 Определение параметров зубчатых колес
6.3 Приближенный расчет вала
7. ДИНАМИЧЕСКИЙ РАСЧЕТ СИЛОВОГО СТОЛА
7.1 Расчет моментов инерции и податливостей силового стола
7.2 Расчет пары винт-гайка качения, ходового винта и его опор
ЗАКЛЮЧЕНИЕ
ПЕРЕЧЕНЬ ССЫЛОК
ВВЕДЕНИЕ
Автоматизация производственных процессов всегда являлась одним из важнейших направлений развития НТП. В развитых странах в настоящее время автоматизация занимает ведущее место в развитии промышленности, причем наблюдается тенденция к все растущей её глобальности. Несмотря на капитальные затраты, связанные с автоматизацией, она позволяет освободить гораздо больше средств за счет повышения производительности и экономии живого труда. Автоматизация дает толчок в развитии важнейших отраслей промышленности, позволяет снизить себестоимость их продукции.
Курс «Теория проектирования автоматизированных станочных комплексов» является одним из завершающих в системе профилирующих дисциплин. Его изучение является важным этапом подготовки инженеров-механиков.
1.ТЕХНОЛОГИЧЕСКАЯ ПОДГОТОВКА
Анализ технологичности
Деталь является вал-шестерней с двумя хвостовиками с уменьшающимися диаметрами от середины к краям детали. Она изготавливается из стали 40ХН ГОСТ 4543-89. Это конструкционная легированная сталь, содержащая 0,4 % углерода, до 1,5% хрома, до 1,5% никеля.
На чертеже (приложение А) указана твёрдость поверхностей детали после термообработки НВ 260…300. В качестве термообработки принято улучшение. В качестве конструкторской, технологической и измерительной базы принята ось центров детали, что является технологичным, так как не нарушается принцип единства баз.
На чертеже детали имеются все виды, сечения и разрезы необходимые для того, чтобы представить конструкцию детали.
Заменить деталь сборным узлом или армированной конструкцией представляется нецелесообразным.
Для облегчения установки подшипников на детали выполнены заходные фаски. Жёсткость детали определим по формуле:
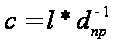
где l – длина детали, l = 1401 мм;
 -
приведённый
диаметр детали:
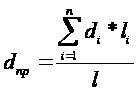
где
 ,
 - соответственно,
диаметр и длина
i-той ступени
детали;
n – количество ступеней детали.
Тогда
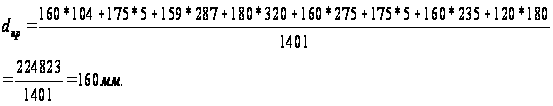
Тогда
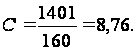
Так как жёсткость детали значительна и не превышает критического значения, равного 10, то для обработки детали не требуются люнеты, а режимы резания могут быть максимально возможными.
Все поверхности детали доступны для обработки и измерений. Возможно использование высокопроизводительного оборудования и стандартной технологической оснастки.
К двум поверхностям детали ш159 и ш180U8, предъявляются особые требования по величине радиального биения относительно оси детали. Его величина не должна превышать 0,04 мм. При выдерживании этих требований технологических трудностей не возникает.
Наиболее точными поверхностями детали являются поверхности ш160H6 и ш180U8. Обеспечение этой точности требует обработки абразивным инструментом.
Нетехнологичными элементами являются:
Различные по значению радиусы скруглений (R1, R2, R3) между участками детали с разными диаметрами.
Разные углы
наклона фасок
( и
 ).
Выполнение паза под шпонку шпоночной фрезой. Технологичным является выполнение этого паза дисковой фрезой, но в этом случае основание паза будет иметь радиус скривления дисковой фрезу, хотя по конструкции это допустимо.
Несмотря на указанные недостатки деталь в целом технологична.
Заготовка – штампованная поковка.
Группа стали – М2;
Степень сложности – С2;
Класс точности – Т4;
Исходный индекс – 14.
Метод получения заготовки – штамповка в закрытых штампах.
Анализ показывает возможность частичной автоматизации.
Разработка маршрутного технологического процесса
В данном разделе разрабатывается технологический процесс, предназначенный для реализации в неавтоматизированном производстве. Разработка технологического процесса ведется с ориентацией на универсальное оборудование и одноинструментальную обработку.
05 Заготовительная
Горячая штамповка
10 Фрезерно-центровальная
А. Установить и снять заготовку
Фрезеровать торцы выдерживая размер 1401 мм
Центровать отверстия В4
15 Термическая
20 Токарная
А. Установить и снять заготовку
Точить поверхность 3 Ш120 на l=180 мм предварительно
Точить поверхность 4 Ш160 на l=235 мм предварительно
Точить поверхность 5 Ш175 на l=275 мм предварительно
Точить поверхность 6 Ш159 на l=270 мм предварительно
Точить поверхность 3 Ш120 на l=180 мм окончательно
Точить поверхность 4 Ш160 на l=235 мм окончательно
Точить поверхность 6 Ш159 на l=270 мм окончательно
Точить фаску 2Ч45є на поверхности 3
Б. Переустановить заготовку
Точить поверхность 10 Ш160 на l=104 мм предварительно
Точить поверхность 9 Ш175 на l=287 мм предварительно
Точить поверхность 8 Ш159 на l=283 мм предварительно
Точить поверхность 7 Ш180 на l=320 мм предварительно
Точить 2 фаски 2Ч30є на поверхности 7
25 Вертикально-фрезерная
Фрезеровать паз 32Н11
30 Радиально-сверлильная
А. Установить и снять заготовку
Сверлить 4 отверстия на глубину l=38 мм под резьбу М16
Зенковать 4 фаски 2Ч45°
Нарезать резьбу М16 на длину l=30 мм в четырех отверстиях
Б. Переустановить заготовку
Сверлить 4 отверстия на глубину l=27 мм под резьбу М12
Зенковать 4 фаски 1,6Ч45°
Нарезать резьбу М12 на длину l=20 мм в четырех отверстиях
25 Горизонтально-расточная
А. Установить и снять заготовку
фрезеровать паз 15А5 в размер 116
30 Зубофрезерная
А. Установить и снять заготовку
Фрезеровать зубья левой спирали m=6, z=21.
Фрезеровать зубья правой спирали m=6, z=21.
40 Кругло-шлифовальная
А. Установить и снять заготовку
Шлифовать поверхность 4 Ш160Н6
Шлифовать поверхность 10 Ш160Н6
Шлифовать
поверхность
7 Ш 180U8
Нормирование технологического процесса
Нормируются только те операции, которые подлежат автоматизации. В составленном выше технологическом процессе целесообразно автоматизировать фрезерно-центровальную, токарную и вертикально-фрезерную операции, так как эти операции наиболее близки по длительности и не прерываются другими операциями.
Нормирование технологического процесса состоит в назначении режимов обработки и определении рабочего времени переходов. Для каждого перехода по [2, с.36-379] были назначены и рассчитаны по известным зависимостям подача, скорость резания, частота вращения шпинделя, величины перебегов и врезания, рабочее время переходов. Результаты сведены в таблицу [Приложение А].
На основании нормирования технологического процесса определим технологическую производительность для неавтоматизированного процесса:
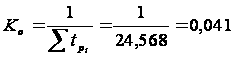 шт/мин
где
 –
машинное время
выполнения
составной
операции;
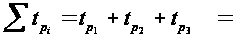 0,153
+ 22,789 + 1,126 = 24,568мин.
Определение перечня холостых операций
Перечень холостых операций назначен с условием того, что токарные операции будут производиться на одном однопозиционном токарном станке с ЧПУ, а фрезерные – на одном однопозиционном вертикально-фрезерном станке.
Таблица 1– Перечень холостых операций
| Наименование рабочей операции | Наименование холостой (обеспечивающей) операции |
| 10 Фрезерно-центровальная | 1.1 Ориентировать деталь |
| 1.2 Подать деталь в рабочую зону | |
| 1.3 Закрепить деталь | |
| 1.4 Подвести фрезы на быстром ходу | |
| 1.5 Отвести фрезы на быстром ходу | |
| 1.6 Подвести центровочные свёрла на быстром ходу | |
| 1.7 Отвести центровочные свёрла на быстром ходу | |
| 1.8 Раскрепить деталь | |
| 1.9 Удалить деталь из рабочей зоны | |
| 15 Токарная | 2.1 Ориентировать деталь |
| 2.2 Подать деталь в рабочую зону | |
| 2.3 Закрепить деталь | |
| 2.4 Подвести резец на быстром ходу | |
| 2.5 Отвести резец на быстром ходу | |
| 2.6 Раскрепить деталь | |
| 2.7 Закрепить деталь | |
| 2.8 Подвести резец на быстром ходу | |
| 2.9 Отвести резец на быстром ходу | |
| 2.10 Раскрепить деталь | |
| 2.11 Удалить деталь из рабочей зоны | |
| 20 Вертикально-фрезерная | 3.1 Ориентировать деталь |
| 3.2 Подать деталь в рабочую зону | |
| 3.3 Закрепить деталь | |
| 3.4 Подвести инструмент на быстром ходу | |
| 3.5 Отвести инструмент на быстром ходу | |
| 3.10 Раскрепить деталь | |
| 3.11 Удалить деталь из рабочей зоны |
Анализ базового операционного процесса по критерию обеспечения заданной сменной производительности
Определим ожидаемую производительность системы технологического оборудования за смену для неавтоматизированного производства:
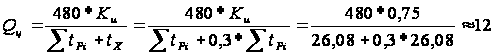 шт/см;
где
 –
коэффициент
использования
линии, принимаем
=0,75
Требуемая серийная производительность:
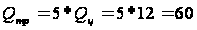 шт/см.
Так как заданная (требуемая) суточная производительность Qтр=72 шт/см, то необходимо синтезировать вариант АЛ которая позволила бы обеспечить заданную производительность.
2.СИНТЕЗ ВАРИАНТОВ КОМПОНОВОК АВТОМАТИЧЕСКИХ ЛИНИЙ С ЖЕСТКОЙ СВЯЗЬЮ
2.1 Синтез вариантов компоновок АЛ обеспечивающих заданную производительность
Если не менять техпроцесс, а просто базовое оборудование объединить в линию (здесь число позиций q=2) (рис.1), то можно повысить производительность:
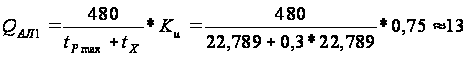 шт/см.
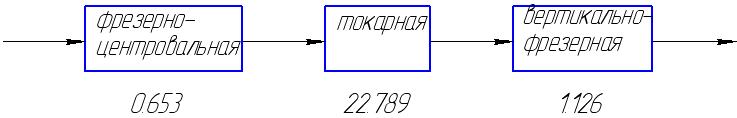
Рисунок 1 - Схема АЛ состоящая из базовых станков q=3
Производительность такой линии немного возросла, но она не удовлетворяет требуемой.
Если увеличить число параллельных потоков p=2, то производительность линии увеличивается соответственно в 2 раза (рис. 2).
QАЛ2=2*QАЛ1=2*13=26 шт/см.
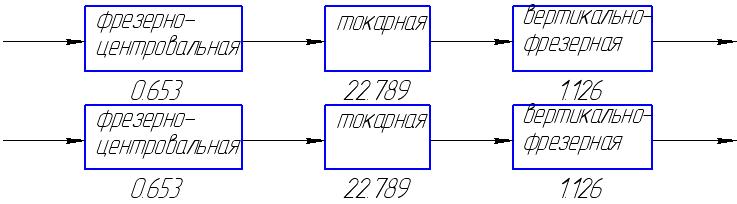
Рисунок 2 - Схема АЛ состоящая из двух потоков m=2, q=3
Производительность такой линии также не удовлетворяет требуемой.
Попробуем применить к первому варианту АЛ метод дифференциации операций.
Разобьем токарную операцию на токарную в которой осуществляется Установ А и на токарную, в которой осуществляется Установ Б, имеем q=4.
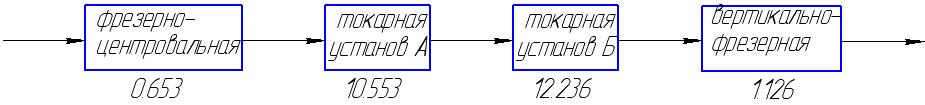
Рисунок 3 - Схема АЛ, в которой m=0, q=4
Производительность такой АЛ будет определятся:
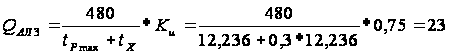 шт/см.
Лимитирующей операцией является токарная, Установ А. Дифференцируем её:
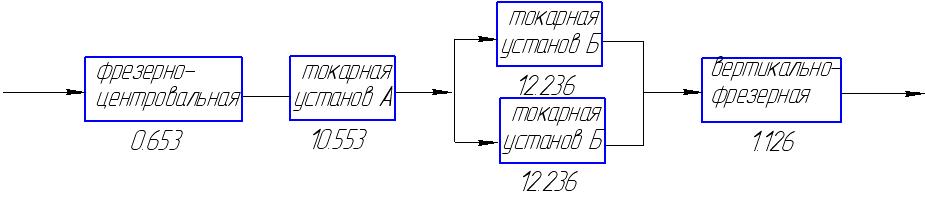
Рисунок 4 - Схема АЛ, в которой m=1, q=5
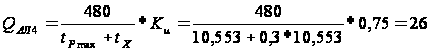 шт/см.
Дифференцируем токарную операцию Установ Б:
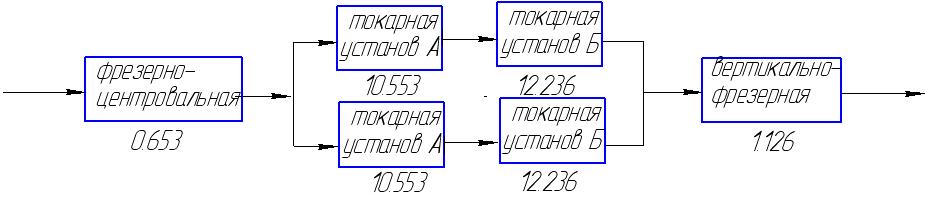
Рисунок 5 - Схема АЛ, в которой m=2, q=6
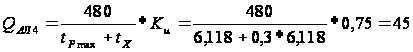 шт/см.
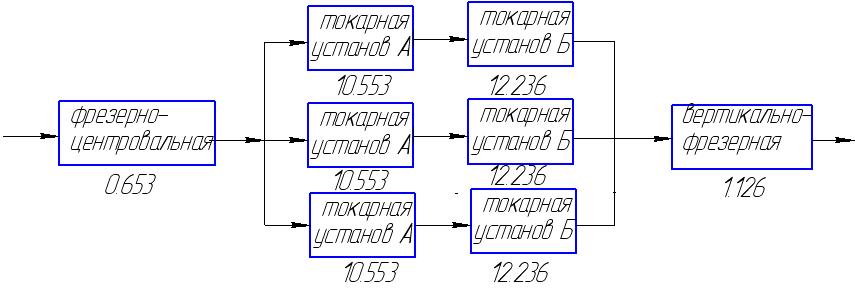
Рисунок 6 - Схема АЛ, в которой m=3, q=8
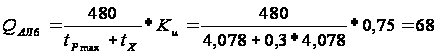 шт/см.
Данная производительность удовлетворяет требуемой:
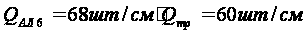
Разобьём токарную операцию на токарную черновую и токарную чистовую.
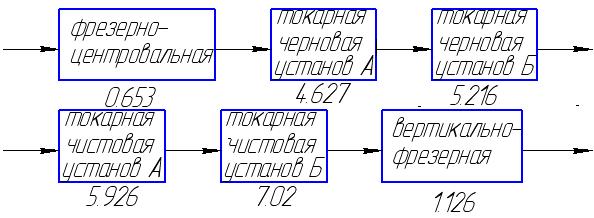
Рисунок 7 - Схема АЛ, в которой m=0, q=6
Производительность данной а. л.:
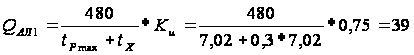 шт/см.
Лимитирующей операцией являются токарные операции, поэтому поставим на данные позиции станки-дублёры.
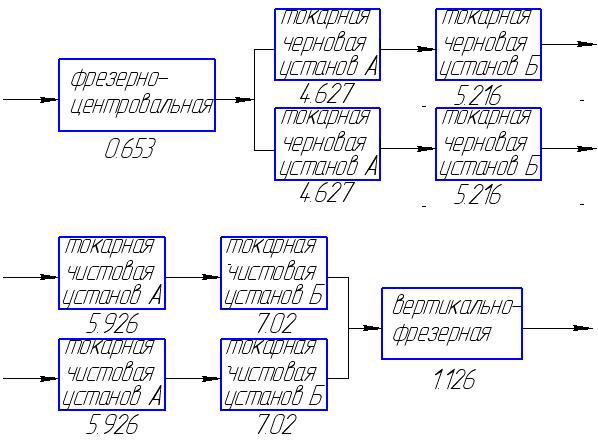
Рисунок 8 - Схема АЛ, в которой m=1, q=10
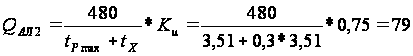 шт/см.
Данная производительность удовлетворяет требуемой:
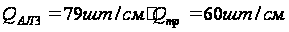
В дальнейшем будем рассматривать два варианта АЛ, которые удовлетворяют условию
Qз<= QАлi.
Выбор транспортно загрузочной системы для вариантов компоновок АЛ
Результаты выбора транспортно загрузочной системы приведены на рисунках 10, 11.
3 АНАЛИЗ ВАРИАНТОВ КОМПОНОВОК АВТОМАТИЧЕСКИХ ЛИНИЙ
3.1 Разработка структур технологических процессов для разных вариантов компоновок АЛ
Основой для разработки технологического процесса в автоматизированном производстве является технологический процесс, предназначенный для реализации на однопозиционной машине при одноинструментальной обработке. Новый технологический процесс разрабатывается на основании применения метода совмещения операций за счет дифференциации наиболее длительных операций.
3.2 Уточненное определение производительности линий
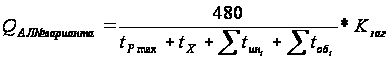 ,
где tPmax – время обработки на позиции, которая лимитирует,
tX – время не совмещенных холостых ходов цикла,
∑tинi – время потерь по инструменту,
∑tобi – время потерь по оборудованию,
Кзаг – коэффициент загруженности АЛ. Принимаем Кзаг =0,9
3.3 Определение значения внецикловых потерь
Потери по оборудованию:
Для каждого механизма потери времени определяются:
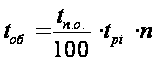 ,
мин
где
 - средняя длительность
простоев,
приходящихся
на 100 мин работы
механизма;
 - время работы
механизма;
 - число одинаковых
механизмов,
работающих
одинаковое
время.
Результаты расчёта потерь по оборудованию приведем в таблицах [Приложение В]. Потери по инструменту:
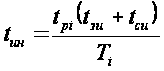 ;
мин
где
 - время работы
 -го
инструмента;
 - время, необходимое
на замену инструмента
при его износе;
 - средняя
длительность
простоев из-за
случайных
неполадок и
поломок инструмента, приходящаяся на период стойкости;
 - стойкость
-
го инструмента.
Таблица 2 -- Потери по инструменту вариант №1
| пп | Наименование инструмента |
|
|
|
|
|
| 1 | Фреза торцовая Т15К6 | 0,5 | 180 | 6 | 0,12 | 0,017*2 |
| 2 | Сверло центровочное Р18 | 0,153 | 25 | 1 | 0,18 | 0,0072*2 |
| 3 | Резец проходной упорный отогнутый Т15К6 | 10,553 | 50 | 1,5 | 0,18 | 0,3588*3 |
| 4 | Резец проходной упорный отогнутый Т15К6 | 12,236 | 50 | 1,5 | 0,18 | 0,416*3 |
| 5 | Фреза шпоночная Р18 | 1,126 | 20 | 1,5 | 0,18 | 0,0945 |
 ,
мин
 ,
мин
 ,
мин
 ,
мин
 ,
мин
Для варианта №2 структура оборудования изменилась только для токарной операции, поэтому потери по инструменту при фрезерно-центровальной и вертикально-фрезерной операциях остались неизменными как и при варианте №1.
Таблица 3 -- Потери по инструменту вариант №2
| № пп | Наименование инструмента |
|
|
|
|
|
| 1 | Фреза торцовая Т15К6 | 0,5 | 180 | 6 | 0,12 | 0,017*2 |
| 2 | Сверло центровочное Р18 | 0,153 | 25 | 1 | 0,18 | 0,0072*2 |
| 3 | Резец проходной упорный отогнутый Т15К6 | 4,627 | 50 | 1,5 | 0,18 | 0,1555*2 |
| 4 | Резец проходной упорный отогнутый Т15К6 | 5,926 | 50 | 1,5 | 0,18 | 0,1991*2 |
| 5 | Резец проходной упорный отогнутый Т15К6 | 5,216 | 50 | 1,5 | 0,18 | 0,1753*2 |
| 6 | Резец проходной упорный отогнутый Т15К6 | 7,02 | 50 | 1,5 | 0,18 | 0,2358*2 |
| 7 | Фреза шпоночная Р18 | 1,126 | 20 | 1,5 | 0,18 | 0,0945 |
 ,
мин
Таким образом, реальная производительность варианта АЛ №1 с учётом затрат на инструмент и оборудование:
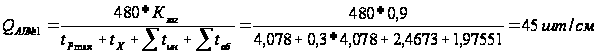
Как видим после уточнённого расчёта, производительность АЛ снизилась до 45 шт/см при требуемой 60 шт/см.
Используем гибкую межагрегатную связь введя в линию накопитель и тем самым повысим производительность АЛ.
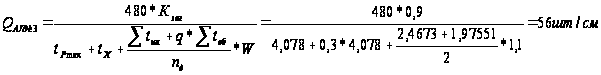 где
 --
число участков,
на которые
разделена линия
=2;
W — коэффициент увеличения простоев лимитирующего участка, вследствие неполной компенсации затрат накопителями W=1,1 [МУ, с18].
При введении в линию двух накопителей:
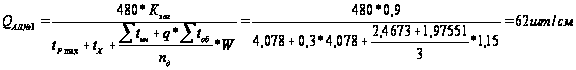
Реальная производительность варианта АЛ №2 с учётом затрат на инструмент и оборудование:
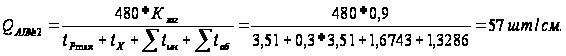
При введении в линию одного накопителя:
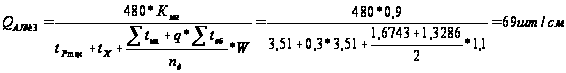
4. РАСЧЕТ ЗАТРАТ ДЛЯ ВЫБРАНЫХ ВАРИАНТОВ АВТОМАТИЧЕСКИХ ЛИНИЙ
Расчет приведенных затрат осуществляется по формуле:
ЗПРИВЕДЕННЫЕ=0,35*(КСТАНКОВ+КТРАНСПОРТНО_ЗАГРУЗОЧНОЙ СИСТЕМЫ);
где КСТАНКОВ – стоимость основного оборудования,
КТРАНСПОРТНО_ЗАГРУЗОЧНОЙ СИСТЕМЫ – стоимость транспортно-загрузочной системы.
Результаты расчета приведенных затрат приведены в таблице.
Из таблицы видно, что выгодным вариантом автоматической линии является вариант №1. Для этого варианта приведено построение циклограммы, разработан общий вид линии и приведены карты наладок.
ПОСТРОЕНИЕ ЦИКЛОГРАММЫ РАБОТЫ ЛИНИИ
Циклограмма работы автоматической линии является графическим отображением работы механизмов, входящих в линию.
Время рабочих ходов определяется по таблице. Циклограмма позволяет определить реальную производительность автоматической линии.
6 ПРОЕКТИРОВАНИЕ СИЛОВОГО СТОЛА КООРДИНАТНО-РАСТОЧНОГО СТАНКА
6.1 Расчет передачи винт-гайка
Исходными данными данного расчета являются:
-размер стола 1250х200 мм
-масса детали 200 кг
По конструктивным соображениям назначудлину винта l=1350 мм.
Определю массу стола:
М=ρ*V=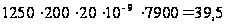 кг
где ρ – плотность стола;
V – объем стола
Тогда масса перемещаемых частей:
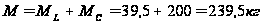
где
 - масса детали
 - масса стола.
Определяем значение диаметра винта
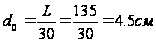
где L – диаметр винта, см
 -диаметр
винта, см
Принимаем по табличным данным нормали Н23-7
=4,5
 0,5
t=0.8 где
 диаметр
шарика
t – шаг винта
Проверим полученные значения