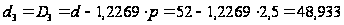Нормирование точности соединений деталей машин
 ,
 ,
 ,
 .
Исполнительный размер проходной стороны калибра-пробки:
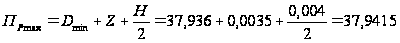
 .
Размер на чертеже Ш 37,9415 – 0,004 мм.
Исполнительный размер проходной стороны калибра-пробки:
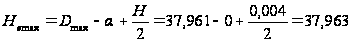 .
Размер на чертеже Ш 37,963 – 0,004 мм.
Исполнительный размер проходной стороны калибра-скобы:
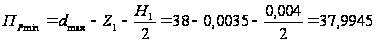 .
Размер на чертеже Ш 37,9945 + 0,004 мм.
Исполнительный размер непроходной стороны калибра-скобы:
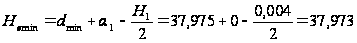 .
Размер на чертеже Ш 37,973 + 0,004 мм.
Исполнительный размер контрольного калибра
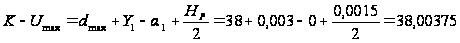 .
Размер на чертеже Ш 38,00375 - 0,0015 мм.
Исполнительный
размер контрольного
калибра
 :
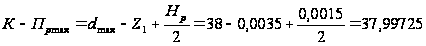 .
Размер на чертеже Ш 37,99725 - 0,0015 мм.
Исполнительный
размер контрольного
калибра
 :
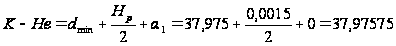 .
Размер на чертеже Ш 37,97575 - 0,0015 мм.
Изображение схемы расположения полей допусков для калибра-скобы показано на Рисунке 1.6, для калибра-пробки показано на Рисунке 1.7.
Шероховатость рабочих поверхностей калибров с допусками размеров 4мкм и высокой геометрической точностью поверхностей.
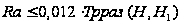 ;
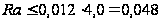 ,
принимаем
 для робки.
,
принимаем
для скобы.
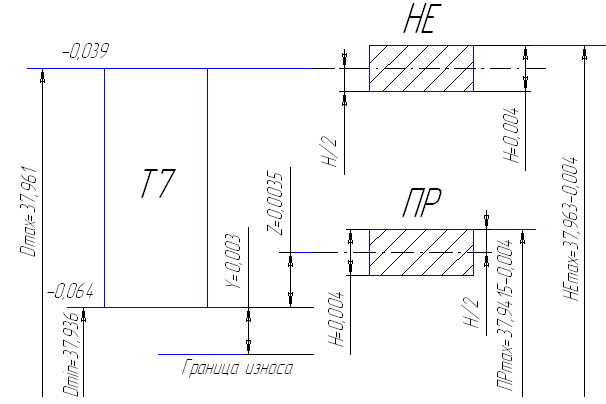
Рисунок 1.8
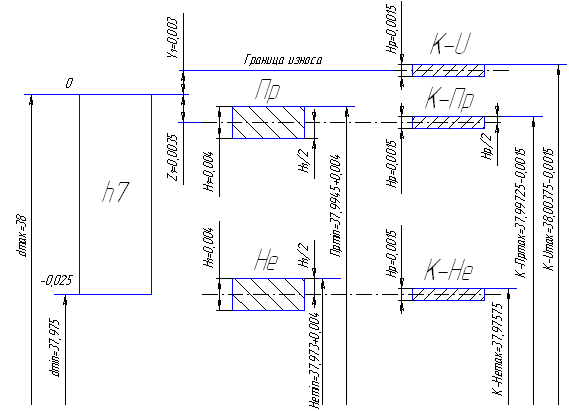
Рисунок 1.8
2. Шероховатость, отклонение формы и расположения поверхностей
Исходные данные:
| I= Ш35к6 | IX=10h9 |
| II= Ш48n7 | X= Ш72h8 |
| III= Ш35к6 | XI= Ш62H7 |
| IV= Ш30r6 | XII= Ш92±0,3 |
| V= Ш42-0,2 | XIII= Ш10+0,5 |
| VI= Ш48-0,3 | XIV=12-0,2 |
| VII=15-0,03 | XV=22h8 |
| VIII=10h15 |
Шероховатости
отмеченных
поверхностей
находим сообразно
назначению
этих поверхностей
и допуску их
размера. Так,
поверхности
Ш35к6, Ш48n8,
Ш35K6 согласно
полям допусков
их размеров
являются
ответственными
поверхностями,
образующими
с сопрягаемыми
поверхностями
других деталей
определённые
посадки. В общем
случае выделенные
поверхности
можно считать
поверхностями
нормальной
геометрической
точности, для
которых параметр
шероховатости

Для поверхности
Ш35к6, где
 ,
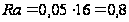 ,
принимаем
из табл.0
 .
Для поверхности
Ш48n7, где
 ,
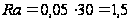 ,
принимаем
из табл.0
 .
Для поверхности
Ш30r6, где
 ,
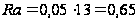 ,
принимаем
из табл.0
 .
Для поверхности
Ш72h8, где
 ,
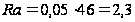 ,
принимаем
из табл.0
 .
Для поверхности
Ш62H7, где
,
,
принимаем
из табл.0
.
Для поверхности
Ш10+0,5, где
 ,
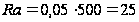 ,
принимаем
из табл.0
 .
К точности обработки, и следовательно, к шероховатости поверхностей Ш42-0,2, Ш48-0,3, Ш95±0,3, Ш10+0,5 не предъявляются столь высокие требования.
Для поверхности
Ш42-0,2,
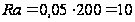 ,
принимаем
из табл.0
 .
Для поверхности
Ш48-0,3,
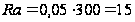 ,
принимаем
из табл.0
 .
Для поверхности
Ш92±0,3,
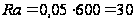 ,
принимаем
из табл.0
 .
Для поверхности
Ш10+0,5,
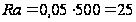 ,
принимаем
из табл.0
.
Шероховатость
поверхностей
шпоночного
паза принимается
обычно в пределах
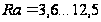 ,
причём большее
значение
соответствует
дну паза.
Допуски на отклонение формы и расположения поверхностей также определим приближённым методом. Допуски на отклонение от круглости и цилиндричности поверхностей Ш35к6, Ш48n7, Ш30r6, Ш72h8, Ш62H7можно рассчитать следующим образом:
Для поверхности Ш35к6
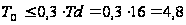 (принимаем
4);
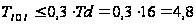 (принимаем
4);
Для поверхности Ш62H7
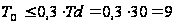 (принимаем
8);
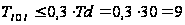 (принимаем
8);
Для поверхности Ш48n7
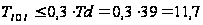 (принимаем
 );
Для поверхности Ш30r6
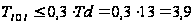 (принимаем
3);
Для поверхности Ш72h8
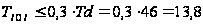 (принимаем
 );
Допуски на радиальное биение поверхностей Ш48n8, Ш30r6 относительно поверхности АБ (поверхности Ш35к6) приближённо могут быть найдены:
Для поверхности Ш48n8
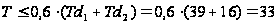 (принимаем
допуск, равным
0,03мм)
Для поверхности Ш30r6
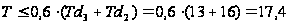 (принимаем
допуск, равным
0,012мм)
Допуски
на радиальное
биение поверхности
Ш72h8 относительно
поверхности
А (поверхности
Ш62H7) приближённо
могут быть
найдены следующим
образом:
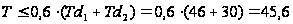 (принимаем
0,04мм)
Допуск на отклонение от ┴ торца поверхности Ш42-0,2 для фиксации подшипника зависит от допуска размера на ширину подшипника. Поэтому
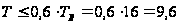 (принимаем
0,008мм),
для поверхности Ш48-0,3
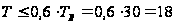 (принимаем
0,016мм),
для поверхности Ш92±0,3
(принимаем
0,016мм),
для поверхности Ш72h8
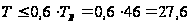 (принимаем
0,025мм),
Допуск на отклонение от симметричного расположения шпоночного паза:
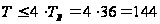 (принимаем
0,12мм).
Для отверстий допуск равен:
Ш
 ,
где
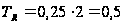 мм
Ш
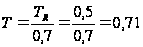 мм
(принимаем
0,5мм).
3. Резьбовые соединения
Задано
резьбовое
соединение:
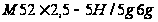 и отклонения
 ,
 ,
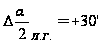 ,
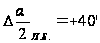 ,
 ,
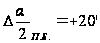 .
По условию записи резьбового соединения устанавливаем:
резьба
метрическая,
номинальный
диаметр
 ;
резьба однозаходная,
шаг резьбы
мелкий и равен
2,5мм, направление
навивки – правое;
поля допусков
на диаметры
гайки
 и
 - 5Н; диаметры
 и
 болта
имеют поля
допусков 5g и
6g соответственно;
длинна свинчивания,
не выходит за
пределы нормальной;
впадины резьбы
выполнены без
закруглений.
Определяем по формулам размеры сопрягаемых параметров резьбы:
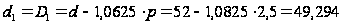 мм;
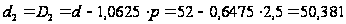 мм;