Нормирование точности соединений деталей машин
По справочнику согласно указанным полям допусков устанавливаем предельные отклонения для нормируемых параметров болта и гайки:
На средний
диаметр
 ,
 ,
 ,
 ;
На наружный
диаметр
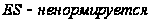 ,
 ,
 ,
 ;
На внутренний
диаметр
,
,
,
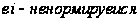 ;
Определяем предельные размеры сопрягаемых параметров соответственно гайки и болта:
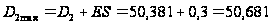
 ;
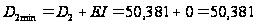 ;
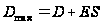 ,
Так как
 не нормируется,
то записываем
 не менее 52,000
;
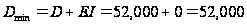 ;
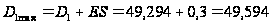 ;
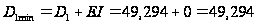 ;
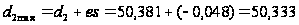 ;
 ;
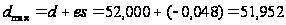 ;
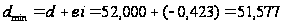 ;
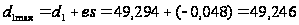 ;
 ,
Так как
 в не нормируется,
то записываем
 не более 49,294.
Находим допуски на сопряжённые размеры резьбового соединения:
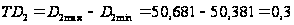 ;
 - не нормируемый;
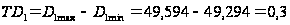 ;
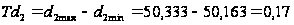 ;
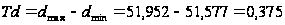 ;
 - не нормируемый;
Определяем зазоры по сопряженным поверхностям резьбового соединения:
по среднему диаметру:
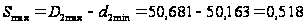 ;
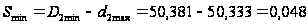 ;
по наружному диаметру:
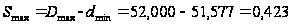 ;
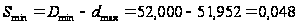 ;
Данные расчётов заносим в Таблицу 3.1, а по их результатам строим схему заданного резьбового соединения (Рисунок 3.1)
Таблица 3.1 Данные расчёта
| Обозначение диаметров резьбового соединения | Номин. р-ры |
Гайка | Болт | Допуски размеров | |||||
|
Пред-е откл. мм |
Предельные д-ры |
Пред-е откл. мм |
Предельные д-ры |
Гайки |
Болта |
||||
| max | min | max | min | ||||||
|
Наружный d(D) |
52,000 | не норм. | не менее 52,000 | 52,000 |
|
51,952 |
51,577 |
не норм. | 0,375 |
|
|
|
||||||||
|
Средний d2(D2) |
50,381 |
|
50,681 |
50,381 |
|
50,333 |
50,163 |
0,3 |
0,17 |
|
|
|
||||||||
|
Внутренний d1(D1) |
49,294 |
|
49,594 |
49,294 |
|
49,246 |
не более 49,294 | 0,3 |
не норм. |
|
|
не норм. | ||||||||


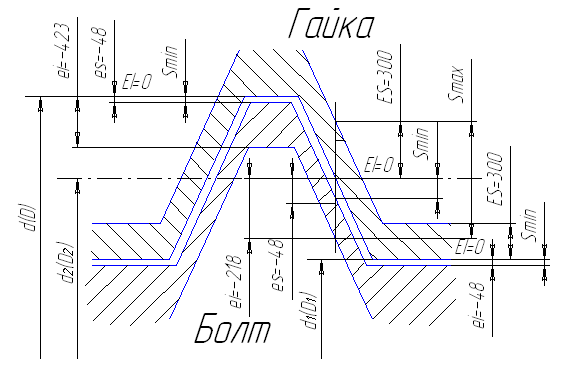
Рисунок 3.1
Находим компенсационные поправки, обусловленные наличием указанных в задании дополнительных неточностей в шаге и угла профиля болта и гайки:
суммарная погрешность накопленного шага
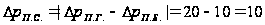
 ;
суммарная погрешность правой половины профиля резьбы
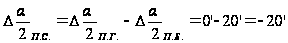 ;
суммарная погрешность левой половины профиля резьбы
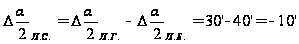 ;
суммарная погрешность угла профиля резьбы
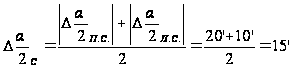 ;
поправка для расчёта зазоров, вносимая наличием погрешностей в шаге и угле профиля:
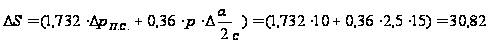 .
Поскольку
ошибка, вносимая
в соединение
погрешностями
в шаге и угле
профиля, не
превышает
 (
 ,
так как
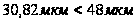 ),
то для получения
гарантированного
зазора в резьбовом
соединении
с указанными
погрешностями
изготовления
можно считать,
что коррекция
посадки выполнена
правильно.
4. Подшипники качения
Исходные
данные: радиальная
сила
 ;
внутренний
диаметр подшипника
 ;
в соединении
вращающимся
является вал.
1. Для
данного соединения
можно применить
радиальный
подшипник
средней серии
шестого класса
точности, например
207, со следующими
параметрами:
,
 ,
 ,
 .
В рассматриваемом узле вращающимся кольцом является внутреннее, поэтому его посадку на вал производим с натягом, а наружное кольцо устанавливаем в корпус с зазором.
2. Приняв коэффициент k для средней серии подшипника равным 2,3, определим минимальный потребный натяг для внутренней обоймы подшипника:
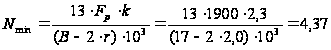
3. Находим максимальный допустимый натяг для внутреннего кольца подшипника:
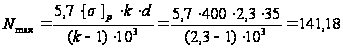
4. По
значению
 подбираем из
числа рекомендуемых,
посадку для
внутреннего
кольца подшипника,
например Ш35H0/m6,
для которой
предельные
отклонения
размеров: для
отверстия
 ,
 ,
для вала
 ,
 .
5. Определим минимальный и максимальный натяги в рассматриваемом соединении:
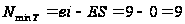 ;
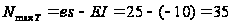
Так
как
 (
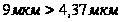 )
и
 (
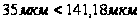 ),
можно заключить,
что посадка
внутреннего
кольца подшипника
выполнена
правильно.
6. Выбираем
посадку для
наружного
кольца подшипника,
например Ш72Н7/h0,
для которой
предельные
отклонения
размеров равны:
для отверстия
 ;
 ;
для вала:
 ;
 .
Для
выбранной
посадки максимальный
зазор
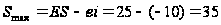 ;
минимальный
зазор
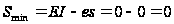 ,
что свидетельствует о том, что посадка относится к посаде с зазором.
Строим схему полей допусков выбранных посадок для колец подшипника качения Рисунок 4.1.
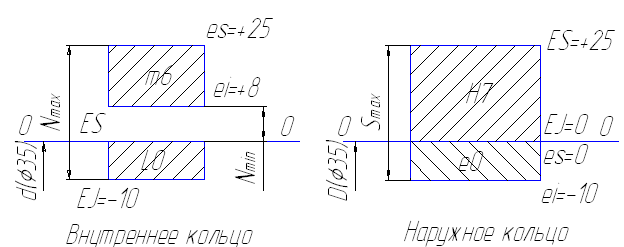
Рисунок 4.1
8. Чертим условные рабочие чертежи посадочных мест подшипников с указанием требований Рисунок 4.2.
9. Чертим условные рабочие чертежи сборочных узлов с указанием требуемых размеров, обозначений Рисунок 4.3.
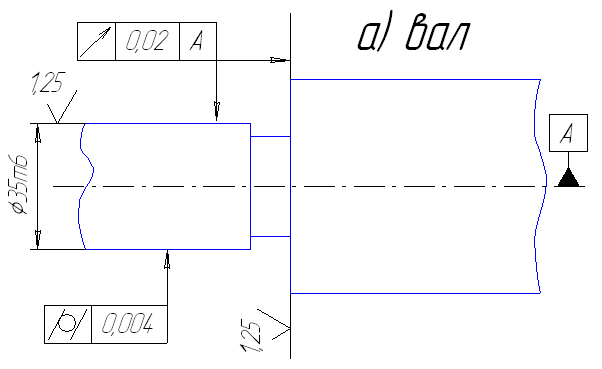
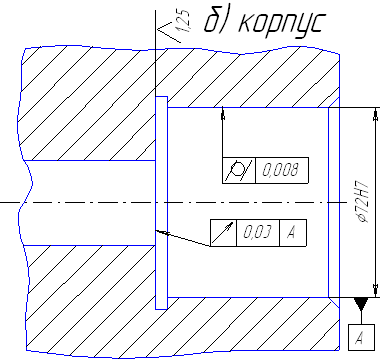
Рисунок 4.2
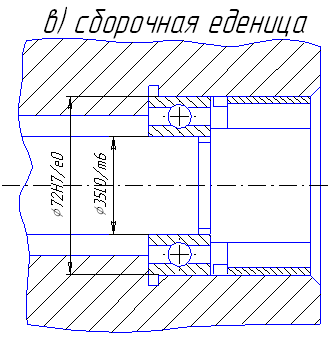
Рисунок 4.3
5. Шпоночные и шлицевые соединения
В задании
указаны диаметр
вала и втулки
 ,
длина соединения
 ,
тип соединения
3.
По СТ
СЭВ 189-78 выбираем
основные размеры
соединения:
 ,
 ,
интервал длин
 от
 ,
до
 ,
 ,
 .
Записываем
условное обозначение
шпонки: Шпонка
 СТ СЭВ 189-78. Для
заданного вида
соединения
назначаем поля
допусков для
деталей шпоночного
соединения,
пользуясь СТ
СЭВ 189-78, для ширины
шпонки b – h9; для
высоты шпонки
h – h11; для длины
шпонки l – h14; для
ширины паза
на валу - N9; для
ширины паза
во втулке - Js9.
Определяем предельные отклонения пользуясь СТ СЭВ 144-88 на гладкие соединения:
Диаметр
вала – 35m6

Диаметр
втулки – 35H7

Ширина
шпонки – 10h9

Высота
шпонки – 8h11

Длина
шпонки – 42h14
