Нормирование точности соединений деталей машин
Расчёт
координат,
середины поля
допуска составляющих
звеньев проводим
по формуле
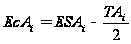 ,
а результаты
записываем
в табл.6.1.
Таблица 6.3 Сведения о размерной цепи, рассчитанной методом максимума-минимума
| Символ звена | Номин. размер | Характер действия |
|
|
Квалитет |
мкм |
мкм |
мкм |
мкм |
мкм |
Исполн. размер |
|
|
15 | увел. | +1 | 1,08 | 12 | 180 | 90 | +180 | 0 | -90 |
|
|
|
35 | увел. | +1 | 1,56 | 12 | 250 | 125 | +250 | 0 | -125 |
|
|
|
20 | увел. | +1 | 1,31 | 12 | 210 | 105 | +210 | 0 | -105 |
|
|
|
25 | увел. | +1 | 1,31 | 12 | 210 | 105 | +160 | -50 | 55 |
|
|
|
15 | уменш. | -1 | 1,08 | 12 | 160 | 80 | +160 | 0 | 50 |
|


Расчёт координаты середины поля допуска, корректирующего звена по формуле:
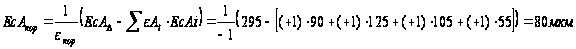
Расчёт предельных отклонений корректирующего звена:
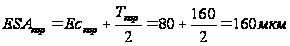 ;
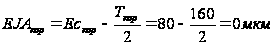 .
Решение проверочной задачи способом сложения и вычитания номинального размера и предельных отклонений.
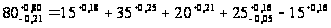
Подготовим уравнение для сложения и вычитания:
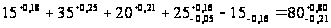
6.5 Расчёт подетальной размерной цепи вероятностным методом. Проектная задача
Метод
расчёта –
вероятностный,
способ – одинакового
квалитета
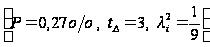 .
Расчёт количества единиц допуска:
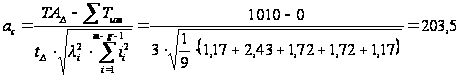
Назначаем
квалитет по
таблице П.7.2 в
зависимости
от стандартного
 ,
ближайшего
к расчётному
 .
Принимаем 13-й
квалитет.
Допуски
звеньев
 устанавливаем
по 13-му квалитету,
а допуск звена
 по 14-му квалитету.
Допуски записаны
в таблице 6.4.
Расчёт допуска корректирующего звена из условия следующей формулы:
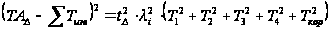 ,
тогда
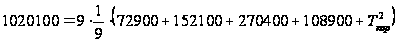 ,
откуда
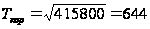
 .
Назначение предельных составляющих звеньев:
Расчёт координаты середины поля допуска:
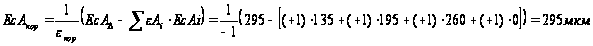
Расчёт предельных отклонений корректирующего звена;
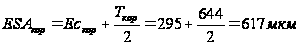 ;
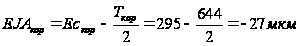 .
Допуск замыкающего звена:
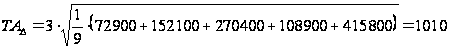
Координата середины поля допуска:
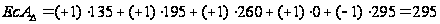
Предельные отклонения замыкающего звена:
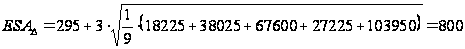
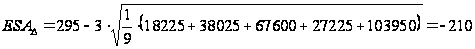
Таблица 6.4 Сведения о размерной цепи, рассчитанной теоретико-вероятностным методом
| Символ звена | Номин. размер |
|
|
|
|
|
|
|
|
|
|
Исполн. размер |
|
|
15 | +1 | 1,08 | 1,17 | 270 | 72900 | 135 | 18225 | +270 | 0 | 135 |
|
|
|
35 | +1 | 1,56 | 2,43 | 390 | 152100 | 195 | 38025 | +390 | 0 | 195 |
|
|
|
20 | +1 | 1,31 | 1,72 | 520 | 270400 | 260 | 67600 | +520 | 0 | 260 |
|
|
|
25 | +1 | 1,31 | 1,72 | 330 | 108900 | 165 | 27225 | +165 | -165 | 0 |
|
|
|
15 | -1 | 1,08 | 1,17 | 644 | 415800 | 322 | 103950 | +617 | -27 | 295 |
|


Заключение Сравнение допусков (табл.6.3 и табл.6.4) на изготовление составляющих звеньев одной и той же размерной цепи показывает, что величину допуска можно рассчитать в 1,6-2,6 раза точней, если распределение погрешностей изготовления подчиняется закону нормального распределения.
6.6 Замена размеров в размерной цепи
Исходные данные:
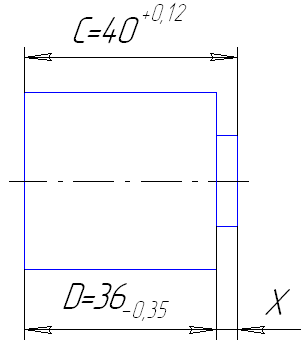
Рисунок 6.6
Первый вариант замены. Вместо размера С указать на чертеже размер X:
Запишем
уравнение
расчёта и подставим
в него предельные
значения размеров
C и D.
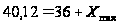 ;
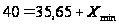 ,
откуда
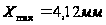 ;
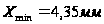 ,
т.е.

Это указывает на то, что замена размера С размером X без уменьшения допуска размера С невозможна рисунок 6.7.
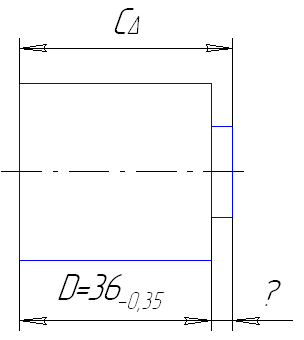
Рисунок 6.7
Второй вариант замены. Вместо размера D указать на чертеже размер X:
Запишем
уравнение
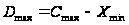 ;
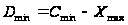 .
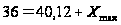 ;
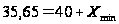 ,
откуда
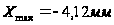 ;
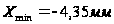 ,
Следовательно

Схема замены показана на рисунке 6.8.
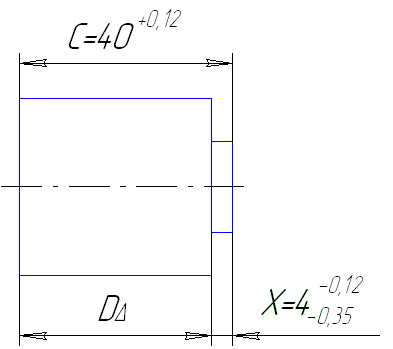
Рисунок 6.8
Сумма
допусков размеров
D и X после замены
должна быть
равна допуску
заменяемого
размера
 мм.
Поверхность
I получают, как
правило, чистовым
точением. Поэтому
обеспечить
точность размеров
D и X с суммарным
допуском 0,3мм
практически
возможно.
7. Зубчатые передачи
Исходные данные:
Обозначение точности колеса: 10 – 8 – 6 – А.
Модуль:

 .
Число
зубьев:

Коэффициент
смещения исходного
контура колеса:
 .
Расшифруем условное обозначение передачи: 10 – 8 – 6 – А
10 – степень точности по норме кинематической точности;
8 – степень точности по норме плавности работы;
6 – степень точности по норме контакта зубьев;
А – вид сопряжения, ограничивающего боковой зазор.
Так как вид допуска на боковой зазор не указан, то он совпадает с видом сопряжения, то есть, обозначен символом “А”.
Устанавливаем комплекс контроля по ГОСТ 1643-81
Выписываем нормируемые погрешности:
 - наибольшая
кинематическая
погрешность
зубчатого
колеса (по норме
кинематической
точности),
 - местная
кинематическая
погрешность
(по норме плавности
работы),
 - погрешность
направления
зуба (по норме
контакта),
 - наименьшее
отклонение
толщины зуба
и допуск на
толщину зуба
(по норме бокового
зазора).
Назначаем допуски на погрешности:
Допуск
 определи по
следующей
формуле

где:
 - допуск на
накопленную
погрешность
зубчатого
колеса
 - допуск
на погрешность
профиля зуба
колеса
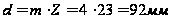 ;
 ;

Допуск
 - определяем
в зависимости
от степени
точности по
норме плавности
– 8, модуля m=4мм,
делительного
диаметра
 :

Допуск
 определяем
с учётом степени
точности по
норме контакта
– 6, модуля m=4мм,
ширины венца

где:
 - коэффициент
ширины зуба
колеса,
 для цилиндрических
прямозубых
колёс
Принимаем
 ,
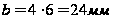 ,
 .
Наименьшее
отклонение
толщины зуба
 исходя из вида
сопряжения
А, степени точности
по нормам плавности
– 8, делительному
диаметру
:
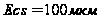
Допуск
на толщину зуба
 выбираем в
зависимости
от допуска на
радиальное
биение зубчатого
венца
 и вида сопряжения
А. В свою очередь
выбирается
в зависимости
от степени
точности по
нормам кинематической
точности–10,модуля
m=4мм, делительного
диаметра
:
 ,

Определяем размеры, необходимые для оформления чертежа зубчатого колеса.
Высота
головки зуба
до постоянной
хорды
 и
кинематическая
толщина зуба
колеса без
смещения по
постоянной
хорде
 ,
определяем
по формулам:
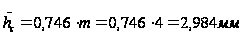 ;
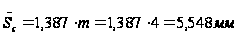 .
Определяем параметры точности формы, расположения и шероховатости отдельных поверхностей.
На ширину венца назначаем из конструктивных и технологических соображений поле допуска по h11…h14.
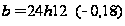
Поле
допуска диаметра
выступов принимаем
по h. Диаметр
окружности
выступов:
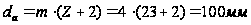 .
Допуск
на диаметр
выступа
 рассчитываем
по формуле:
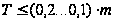 .
Так
как окружность
выступов используется
как измерительная
база для измерения
толщины зуба
принимаем
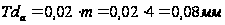 и округляем
его до стандартного
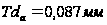 ,
что соответствует
допуску h9
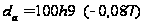 .
Допуск
на радиальное
биение диаметра
выступов
 назначаем в
зависимости
от допуска
на радиальное
биение зубчатого
венца:
 ,
тогда
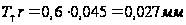 .
Округляем
значение допуска
до стандартного
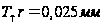 .
Допуск
биения торцев
колеса назначаем
в зависимости
от допуска на
направление
зуба
 ,
ширины венца
b и диаметра
выступов
:
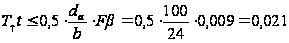 ,
округляем до
стандартного
 .
Шероховатость
рабочих эвольвентных
поверхностей
берём в зависимости
от допуска
отклонения
профиля
 :
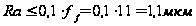 ,
принимаем
 .
Увязываем посадку отверстия с точностью зубчатой передачи, в частности, с той