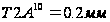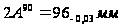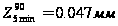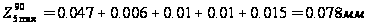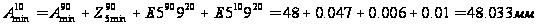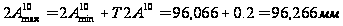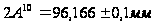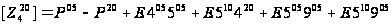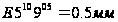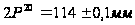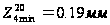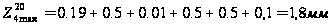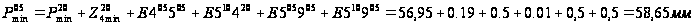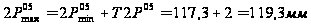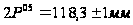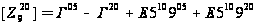Разработка технологического процесса изготовления шестерни ведомой заднего моста
Реферат
Целью дипломного проекта является разработка технологического процесса изготовления шестерни ведомой заднего моста автомобиля в условиях серийного производства.
На основе научных исследований рассмотрены вопросы зубообработки и контроля гипоидной передачи. Разработан полный технологический процесс изготовления шестерни ведомой заднего моста.
Эффективность внедрения нового метода обработки подтверждена экономическим расчетом.
Введение
Машиностроение является важнейшей отраслью промышленности. Её продукция – машины различного назначения – поставляются всем отраслям народного хозяйства. Рост промышленности и народного хозяйства, а так же темпы перевооружения их новой технологией и техникой в значительной степени зависят от уровня развития машиностроения.
Перед технологами – машиностроителями стоят задачи дальнейшего развития и повышения выпуска машин, их качества, снижения трудоёмкости, себестоимости и металлоемкости их изготовления, внедрение поточных методов работы, механизации и автоматизации производства, а также сокращение сроков подготовки производства новых объектов.
Массовый выпуск машин стал возможен в связи с развитием гибких высокопроизводительных методов производства с использованием станков с ЧПУ, позволяющих наладить в очень короткие сроки наладить серийный выпуск, а дальнейшее повышение точности, мощности, КПД, износостойкости и других показателей работы машин было достигнуто в результате разработке новых технологических методов и процессов. Именно поэтому очень важно, что бы на предприятиях серийного производства технологические процессы были более совершенными. Отсюда вытекает цель дипломного проекта: разработка нового техпроцесса производства шестерни ведомой заднего моста автомобиля ВАЗ 2106 и приведение его к оптимальному варианту. При этом необходимо стремиться к решению следующих основных задач, которые являются частными комплексами общемашиностроительных задач настоящего времени.
Спроектировать заготовку с максимальным коэффициентом использования материала и с минимальной себестоимостью.
Разработать технологический процесс обработки ступицы с использованием новейших достижений науки и техники и отвечающий требованиям технологичности (экономичности, точности, качества и т.д.).
Составить оптимальную схему обработки.
Спроектировать конструкцию инструмента и оснастки, отвечающую современным требованиям.
При решении этих задач необходимо, прежде всего, руководствоваться целесообразностью вводимых изменений с экономической точки зрения.
1. Анализ исходных данных
1.1 Назначение и конструкция детали
Деталь – шестерня ведомая заднего моста является одной из важнейших деталей заднего моста автомобиля ВАЗ 2106. Она предназначена для передачи крутящего момента с ведущей шестерни, через редуктор заднего моста 2 (см. рис. 1–1) на полуоси 15 (через систему сателлитов 17 на конические полуосевые шестерни дифференциала 16) и, в дальнейшем на колеса автомобиля. Деталь расположена в картере редуктора главной передачи и базируется в нем на корпусе дифференциала. Деталь получена из стали 19ХГН по ТУ14–1–2252–84. Химический состав и механические свойства представлены в табл. 1.1 и 1.2. соответственно.
Таблица 1.1. Химический состав стали 19ХГН ТУ14–1–2252–84, %
| C | Si | Mn | Cr | Ni |
| 0,15–0,25 | 0,17–0,37 | 0,5–0,8 | 0,4–0,6 | 0,4–0,7 |
Таблица 1.2. Механические свойства стали 19ХГН
| Предел текучести, sТ, МПа. | Временное сопротивление разрыву, sВ, МПа. | Относительное удлинение, d5, %. | Ударная вязкость, aH, кДж/м2 |
| 1375 | 960 | 9 | 586 |
Так как на деталь действуют большие крутящие моменты, то выбор материала вполне обоснован.
На рис. 1.1. показана шестерня ведомая заднего моста в сборе.
Основными контрольными размерами и показателями детали являются:
диаметры под базировку на корпусе дифференциала;
базовый торец;
отверстия для крепления шестерни;
размеры и параметры кругового, конического зуба.
Механизм главной передачи с дифференциалом заднего моста размещен в чугунном литом картере 1 (рис. 1.1). Шестерня ведомая 2 крепится 8 болтами 3 к корпусу дифференциала 4.
Шестерни главной передачи – конические, гипоидные. Ведущая шестерня 1 опущена ниже оси ведомой 2 на величину гипоидного смещения равного 31,75 мм.
Она изготовлена как одно целое с ее валом и установлена в расточке картера на двух конических роликоподшипниках, между внутренними обоймами которых установлена стальная деформируемая распорная втулка.
Правильность положения ведущей шестерни относительно ведомой устанавливается подбором необходимой толщины стальной прокладки (рис. 1–1), устанавливаемой между торцом шестерни и внутренней обоймой заднего подшипника. Заводом выпускаются прокладки семнадцати размеров с интервалом через 0,05 мм. Таким образом, их толщина изменяется в пределах от 2,55 до 3,35 мм.
Указанные регулировки следует выполнять в условиях ремонтных мастерских, оснащенных специальными инструментами, приспособлениями и набором деталей необходимых размеров.
Крутящий момент передается от карданного вала через фланец на ведущую шестерню 1, далее через гипоидную передачу на ведомую 2. С ведомой шестерни через систему сателлитов 5 вращение передается на полуоси 6 и далее на колеса автомобиля.
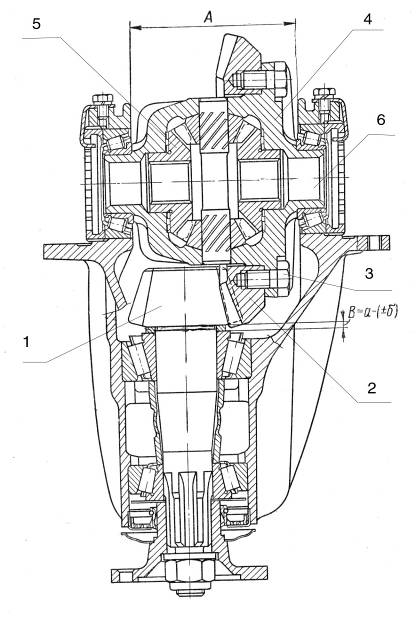
Рис. 1.1. Главная передача заднего моста в сборе
1.2 Классификация поверхностей детали
Проклассифицируем поверхности детали. Рассмотрим поверхности шестерни ведомой заднего моста. На рис. 1.2. укажем наиболее важные поверхности данной детали. Исполнительными поверхностями детали будут пов. 10, 11, 8, так как именно они служат для передачи крутящего момента. Основными поверхностями будут пов. 5, 1, при помощи которых шестерня базируется на коробке дифференциала, и они же являются ОКБ. В таблице 1.3. представлена классификация поверхностей шестерни ведомой заднего моста.
Таблица 1.3. Классификация поверхностей детали
| Вид поверхности | Номер поверхности |
| Основная | 5, 1 |
| Вспомогательная | 4 |
| Исполнительная | 10, 11, 8 |
| Свободная | Все остальные |
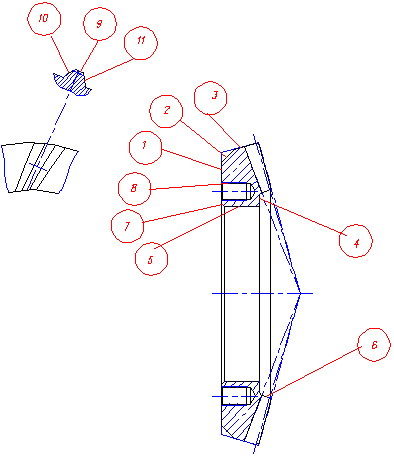
Рис. 1.2. Классификация поверхностей детали – шестерня ведомая заднего моста
1.3 Анализ технологичности конструкции детали
Заготовка для детали изготавливается в базовом варианте техпроцесса поковкой, поэтому конфигурация не вызывает значительных трудностей при ее получении. Получение заготовки другими методами получения затруднено особенностями материала.
С точки зрения механической обработки деталь имеет несколько поверхностей требующих специальных методов обработки имеющих высокую трудоемкость. Так выполнение резьбовых отверстий очень трудоемко, так как операция очень трудоемкая. Выполнение гипоидных зубьев также требует специального оборудования. Операция очень трудоемкая и переналадка станков составляет несколько часов.
Так как радиусы режущего инструмента (сменных многогранных пластин) составляют следующие стандартные значения R0.2, R0.4, R0.8, R1.2, то значения радиусов на чертеже детали необходимо сопоставить с данными радиусами. Особенность данной детали это селективная сборка с ведущей шестерней.
Чертеж детали с конструкторской и технологической точек зрения выполнен на нормальном уровне: проставлены основные отклонения форм и размеров. На чертеже детали практически все размеры указаны. Чертеж детали представлен на листе 00.М15 графической части проекта.
В самом первом приближении можно определить технологичность детали с помощью коэффициентов:
– коэффициент точности
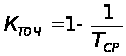 ;
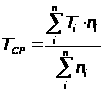
где, ТCP – среднее значение точности;
Ti – квалитет i-ой поверхности;
n – число поверхностей
с текущим квалитетом;
ТCP=10,8;
Кточ=0,91;
– коэффициент шероховатости
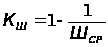
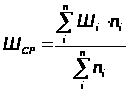
где, ШСР – средняя шероховатость, Ra;
Шi – текущая шероховатость поверхности;
ni – число поверхностей с данной шероховатостью;
ШСР=5,604
Кш=0,82.
1.4 Определение типа производства
Тип производства зависит от двух факторов, а именно: заданной программы выпуска и трудоемкости изготовления изделия. Нередко трудоемкость выражают (при определении типа производства) через массу изделия.
На основании заданной программы рассчитывается такт выпуска, а трудоемкость определяется средним штучным временем Тшт.ср по операциям действующего на производстве или аналогичного техпроцесса. Отношение этих величин принято называть коэффициентом серийности КC.
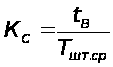
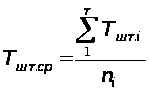
где, tв – такт выпуска;
Тшт.ср=16 мин;
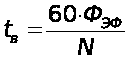
где, ФЭФ = 4032 ч – эффективный годовой фонд рабочего времени при 2-х сменной работе;
N = 15000 дет/год – объем выпуска деталей;
tв=16,128 мин
Тогда коэффициент серийности:
Кс=1,008
Коэффициент серийности:
для массового производства КС<1;
для серийного производства 1< КС <10.
Из значений КС видим, что тип производства – серийный.
1.5 Анализ базового варианта технологического процесса
Поскольку материал шестерня ведомая заднего моста – сталь 19ХГН, то заготовку можно получить только методами обработки металлов давлением. Заготовку также можно получать из проката ввиду мелкосерийного производства. Из всех видов ОМД наиболее предпочтительными в условиях серийного производства являются горячая штамповка на горизонтально-ковочных машинах (выбор метода получения заготовки рассмотрен в следующем разделе).
В условиях серийного производства необходимо придерживаться следующего: максимальная концентрация операций на одном оборудовании, использование унифицированного инструмента и оснастки.
Базирование выполнено правильно, соответствует принципам постоянства и единства баз.
2. Выбор и проектирование заготовки
2.1 Выбор вида и методов получения заготовки
Легированная высокопрочная сталь 19ХГН в исходном состоянии поставляется в виде поковок на горизонтально-ковочных машинах (ГКМ). С учетом имеющегося на базовом предприятии (ВАЗ) технологического оборудования для получения исходной заготовки данной ведущей шестерни можно использовать следующие методы: штамповка на прессах в закрытых штампах, на ГКМ, методом холодного выдавливания. Из литературы [1] видно, что заготовка на ГКМ имеет значительно большие припуски нежели заготовки, получаемые методами штамповки в закрытых штампах и выдавливанием. Окончательный выбор метода определим экономическим расчетом по методике [2].
Таблица 2.1. Определение припусков, допусков и массы заготовок
| Размеры | Припуски, мм | Допуски, мм | Масса, кг | |||
| ГКМ | Выдавл. | ГКМ | Выдавл. | ГКМ | Выдавл. | |
| 19 | 1,4 | 1,3 |
+1,1 -0,5 |
+0,9 -0,5 |
2,55 | 2,3 |
| 21 | 1,4 | 1,3 | ||||
| 25,44 | 1,4 | 1,3 | ||||
| Ж165 | 1,3 | 1,2 |
+0,8 -0,4 |
+0,7 -0,3 |
||
| Ж156 | 1,3 | 1,3 |
+0,8 -0,4 |
|||
| Ж96 | 1,2 | 1,1 |
-0,7 -1,3 |
-0,7 -0,3 |
||
Цены на материал, отходы механическую обработку взяты по базовому предприятию с переводом в современные рубли.
Стоимость заготовок, получаемых методами, взятыми для сравнения, штамповки на ГКМ и выдавливанием:
Sзаг= (Сi*Q*Кт* Кс* Кв* Км* Кп) – (Q-q)*Sотх/1000, (2.1)
где Сi – базовая стоимость 1 т заготовок,
Q – масса заготовки, кг,
Кт* Кс* Кв* Км* Кп – коэффициенты зависящие от класса точности, группы сложности, массы, марки материала и объема производства заготовок,
q – масса готовой детали; q=1,843 кг по чертежу графической части.
Sотх – цена 1 т отходов стали 19ХГН, Sотх=255 р.
Все показатели формулы (2.1) для обоих методов сводим в табл. 2.2
Таблица 2.2. Определение показателей к расчету стоимости заготовки
| Метод получения заготовки | Сi, руб. | Q, кг | М | С | Т | Кт | Кс | Кв | Км | Кп |
| На ГКМ | 2700 | 1,85 | 1 | 2 | 3 | 1,0 | 0,88 | 1,15 | 1,21 | 0,8 |
| Выдавливанием | 3360 | 1,78 | 1 | 2 | 2 | 1,0 | 0,88 | 1,15 | 1,21 | 0,8 |
SзагГКМ=(2700/1000*2,45*1,0*0,88*1,15*1,21*0,8) – (2,45–1,84)*255/1000=4,73 руб.
Sзагвыдавл=(3360/1000*2,3*1,0*0,88*1,15*1,21*0,8) – (2,3–1,84)*255/1000=5,71 руб.
Из расчетов видно, что заготовка получаемая методом выдавливания дороже, чем заготовка ГКМ, кроме того, можно добавить, что данную шестерню полностью невозможно получить выдавливанием из-за сложности получения головки под зубья. Таким образом, можно принять решение о получении заготовки ведущей шестерни на ГКМ, в связи с повышением точности получения заготовки меняется исходный индекс заготовки, значит уменьшаются припуски. Исходя из выше изложенного, снижения припусков:
SзагГКМбаз=(2700/1000*2,0*0,98*0,88*1,15*1,21*0,8) – (2,55–1,84)*255/1000=4,98 руб.
Эгод= (SбазГКМ-SпроектГКМ)*Nг, (2.2)
где Nг – годовая программа выпуска деталей, Nг=15000 шт.
Эгод=(4,98–4,73)*15000=3750 руб.
Вывод: в качестве метода получения заготовки принимаем штамповку на ГКМ с условной годовой экономией в 3750 руб.
2.2 Проектирование заготовки
Окончательно разработку рабочего чертежа заготовки можно провести только после расчета размерного анализа, выявляющего припуски, операционные размеры и размеры заготовки.
На данном этапе назначаем технические требования на заготовку по [1], заносим их на чертеж графической части дипломного проекта.
В качестве черновых технологических баз, используемых при первом установе заготовки, следует выбрать, соблюдая принцип единства баз, пов. 3, 3 тем самым обеспечивая точность диаметральных размеров и взаимного расположения поверхностей.
Для обеспечения точности осевых размеров, целесообразно в качестве черновой базы использовать пересечение поверхностей 3 и 9 (рис. 1.2), совмещая измерительную и технологическую базы.
3. Разработка технологического маршрута и схем базирования
Цель – назначение технологических баз на различных этапах обработки заготовки на основе оптимизации теоретических схем базирования.
При разработке схем базирования будем опираться на следующие принципы: принцип единства баз, т.е. совмещение измерительной и технологической баз и принцип постоянства баз, т.е. использование одной и той же технологической базы на различных операциях ТП.
На операции 010 токарной, соблюдая принцип единства баз, в качестве технологической базы выбраны пов. 3 и 9 и торец 20, здесь создается естественная база – внутренний диаметр, которая будет использована как база почти на всех операциях, что обеспечивает принцип постоянства баз.
На операции 020 токарной, шлифовальной и на окончательной шлифовальной в целях упрощения конструкции приспособления за технологическую базу в осевом направлении принимаем пов. 5.
На операции, где идет обработка зубьев, для достижения требуемой точности и жесткости необходимо использовать ОКБ – комбинацию пов. 5 и 1. Такая схема обеспечивает единство баз при выполнении требования радиального биения зубчатого венца и необходимую точность зубьев.
Разработка технологического маршрута заключается в формировании операций, выборе оборудования. Проанализировав базовый вариант, принимаем, что оборудование не соответствует необходимым требованиям, так как используется в массовом производстве и в проектном варианте используем оборудование преимущественно универсальное (см. табл. 3.1.).
Таблица 3.1. Используемое оборудование
| №операции | Используемое оборудование |
| 10 | Токарный станок с ЧПУ 1716ПФ4 |
| 20 | Токарный станок с ЧПУ 1716ПФ4 |
| 30 | Обрабатывающий центр Deckel Maho DMC 50V |
| 40 | Моечная машина |
| 50 | Контрольный стенд |
| 60 | Зубообрабатывающий станок с ЧПУ «Klingelnberg» G-20 (CBN) |
| 70 | Контрольный стенд |
| 80 | Закалочная печь |
| 90 | Шлифовальный станок с ЧПУ фирмы «Schaudt» ZX-1 |
| 100 | Притирочно контрольно-обкатной станок |
Выбор СТО.
Выбор СТО подробно изложен в Маршрутной карте, в приложении.
4. Размерный анализ техпроцесса
4.1 Расчет операционных размеров и максимальных припусков
В процессе проведения размерного анализа мы решаем одновременно несколько задач.
Определяем операционные размеры и технические требования на все операции техпроцесса.
Определяем размеры исходной заготовки с минимальными расчетными припусками.
Проверяем техпроцесс по критерию обеспечения заданной точности.
Размерная схема представлена на чертеже.
Расчет операционных размеров ведется в следующем порядке:
Выявляем замыкающие звенья технологических размерных цепей
Выявляем размерные цепи, записываем их уравнения
Решаем уравнения размерных цепей
Определяем величины минимальных операционных припусков по [3]:
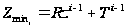
где Zmini – минимальный i-ый припуск, мм;
Rzi-1 - высота неровностей на предыдущей операции, мкм;
Тi-1 - дефектный слой на предыдущей операции, мкм;
Рассчитываем максимальные значения операционных припусков по методу максимума-минимума:
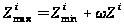
где wZi – колебание припуска Zi
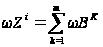
где wBK – колебания (допуски) составляющих звеньев
Определяем значения операционных размеров из уравнений размерных цепей.
Допуски операционных размеров определяем из маршрутной технологии или по таблицам статистической точности.
Решаются уравнения.
Расчет ведется от детали.
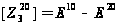
Отсюда:
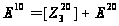

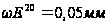
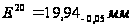
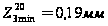
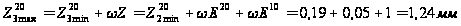
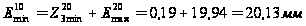
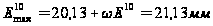
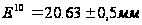
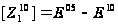
Отсюда:

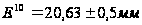
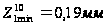
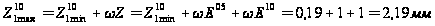
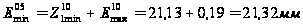
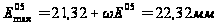
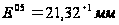
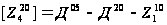
Отсюда:

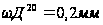
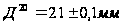

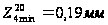
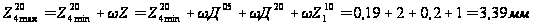
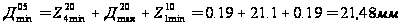
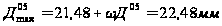
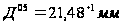
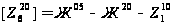
Отсюда:

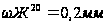
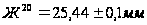
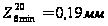
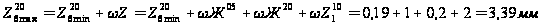
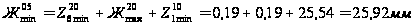
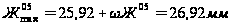
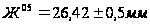
Размерный анализ в радиальном направлении