Разработка технологического процесса изготовления шестерни ведомой заднего моста
Проектный вариант
Куд= =0,444
Таблица 10.5. Расчет технологической себестоимости операций
|
№ п/п |
Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| Вар.1 | Вар.2 | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Основные материалы за вычетом отходов в стружку, руб. |
Мзаг=Мзаг*Цмат*Ктз-Мотх*Цотх Где Ктз-коэффициент транспортно заготовительных расходов Ктз=1,05 Мзаг=2,4*6,25*1,05–0,5*0,1*2,81=15,60 |
15,60 | 15,60 |
| 2 | Основная заработная плата рабочих – операторов, руб. |
Зпл= Базовый вариант Зпл= (3 станка – 6 рабочих для 2 смен) Проектный вариант Зпл= (2 станка – 4 рабочих для 2 смен) |
29,69 | 19,79 |
| 3 | Основная заработная плата наладчика, руб. |
Зпл.нал= Кн*Ноб Базовый вариант Зпл.нал= (на участке 8 станков для обработки данной детали) Проектный вариант Зпл.нал= (на участке 7 станков для обработки данной детали) |
2,337 | 2,045 |
| 4 | Начисления на заработную плату, руб. |
Нз.пл=(Зпл.опер+Зпл.нал)*Кс Базовый вариант Нз.пл=(29,69+2,337)*0,39=12,49 Проектный вариант Нз.пл=(19,79+2,045)*0,39=8,51565 |
12,49 | 8,51565 |
| 5 | Расходы на текущий ремонт оборудования, руб. |
Рр.об= Базовый вариант Рр.об=(8000*0,159*3,187+13700* *0,26*5,315+13700*0,165*3,315))*0,3* * Проектный вариант Рр.об=(8000*0,165*3,187+20550* *0,26*5,315)*0,3* * |
55,766 | 32,48 |
| 6 | Расходы на электроэнергию, руб. |
Рэ=е(Му*Тмаш)*Код*Км*Кв*Кп* Базовый вариант Рэ=(10*2,32+20*5+20*3))*0,8*0,7* 0,5*1,05* Проектный вариант Рэ=(10*2,32+30*0,26)*0,8*0,7* 0,5*1,05* |
0,5186 | 0,08 |
| 7 | Расходы на рабочий инструмент, руб. |
Ри= Базовый вариант Ри=( + + Проектный вариант Ри=( + |
1,849 | 1,81 |
| 8 | Расходы на смазочные, обтирочные материалы и СОЖ, руб. |
Рсм= Базовый вариант Рсм= Проектный вариант Рсм= |
0,02336 | 0,0111 |
| 9 | Расходы на содержание и эксплуатацию приспособлений, руб. |
Рпр= Базовый вариант Рпр= =0,09 Проектный вариант Рпр= |
0,09 | 0,067 |
| 10 | Расходы на технологическую воду, руб. |
Рв= Базовый вариант Рв= =0,04 Проектный вариант Рв= |
0,04 | 0,029 |
| 11 | Расходы на сжатый воздух, руб. |
Рсж= Базовый вариант Рсж= Проектный вариант Рсж= =0,0006 |
0,0009 | 0,0006 |
| 12 | Расходы на содержание и эксплуатацию производственной площади, руб. |
Рпл=еНоб*Руд*КЗ* Базовый вариант Рпл=(4*0,159+10*0,26+10*0,165)* Проектный вариант Рпл=(4*0,159+10*0,26)* |
0,863 | 0,57633 |
| 13 | Расходы на подготовку и эксплуатацию управляющих программ, руб. |
Ру.пр= Базовый вариант Нет ЧПУ на заменяемых станках Проектный вариант Ру.пр= |
- | 1,66 |
| Итого, расходы на содержание и эксплуатацию оборудования, руб. |
Базовый вариант Рэ.об=55,766+0,5186+1,849+0,02336+ +0,09+0,04+0,0009+0,863=59,15086 Проектный вариант Рэ.об=32,48+0,08+1,81+0,0111+0,067+ +0,03+0,0006+0,57633+1,66=36,715 |
59,1509 | 36,715 | |
 *Сч*Фэр*Ку*Кпф*Кпр*Кд*Кн
 *10,99*1731*1,12*1,12*1,2*1,08*1,2=29,69
 *10,99*1731*1,12*1,12*1,2*1,08*1,2=19,79
 *Сч*Ку*Кпф*Кпр*Кд*
 *1,12*1,12*1,2*1,08*1,2**8=2,337
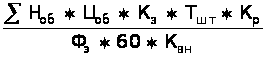
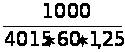 =55,766

 =0,5186
 =0,08
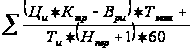
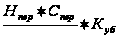
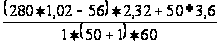 +
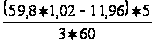 +
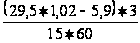 )*1,1=1,849
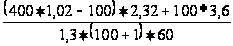 +
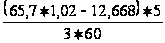 )*1,1=1,81
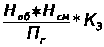
 *(0,159+0,26+0,165)=0,02336
 *(0,159+0,26)=0,0111
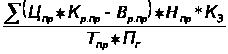
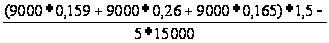
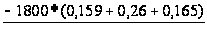 =
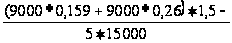
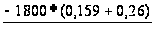 =0,067
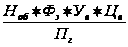 *КЗ
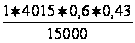 *(0,159+0,26+0,165)=
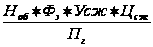 *КЗ
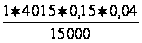 *(0,159+0,26+0,165)==0,0009

 =0,863
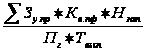
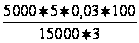 =1,66
Таблица 10.6. Калькуляция себестоимости обработки детали по вариантам техпроцесса, руб.
| № | Статьи затрат | Затраты, руб. | Изменение | |
| п/п | Вар.1 | Вар.2 | ||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Материалы за вычетом отходов | 15,6 | 15,6 | 0 |
| 2 | Основная заработная плата рабочих – операторов и наладчиков | 32,027 | 21,835 | +10,192 |
| 3 | Начисления на заработную плату | 12,49 | 8,51565 | +3,97 |
| 4 | Расходы на содержание и эксплуатацию оборудования | 59,1509 | 36,715 | +22,4359 |
| Итого, технологическая себестоимость Стех. | 119,2679 | 82,66565 | +36,602 | |
| 5 |
Общецеховые накладные расходы Рцех = Зпл.осн*Кцех, Кцех=2,15 |
63,8335 | 42,5485 | +21,285 |
|
Итого, цеховая себестоимость Сцех = Стех + Рцех |
183,5125 | 125,2135 | +58,299 | |
| 6 |
Общезаводские накладные расходы Рзав = Зпл.осн*Кзав, Кзав=2,55 |
75,7095 | 50,4645 | +25,245 |
|
Итого, заводская себестоимость Сзав = Сцех + Рзав |
259,222 | 175,678 | +83,544 | |
| 7 |
Внепроизводственные расходы Рвн = Сзав*Квн, Квн=0,05 |
12,9611 | 8,7839 | +4,1772 |
|
Всего, полная себестоимость Сполн = Сзав + Рвн |
272,182 | 184,4619 | +87,7201 | |
Таблица 10.7. Расчет приведенных затрат и выбор оптимального варианта
|
№ п/п |
Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| Базовый | Проектный | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Приведенные затраты на единицу детали, руб. |
Зпр.ед=Сполн+Ен*Куд Где Ен=0,33 Базовый вариант Зпр.ед=272,182+0,33*0,476=272,339 Проектный вариант Зпр.ед=184,4619+0,33*0,444=184,608 |
272,339 | 184,608 |
| 2 | Годовые приведенные затраты, тыс. руб. |
Зпр.г=Зпр.ед*Пг Базовый вариант Зпр.г=272,339*15000=4085085 Проектный вариант Зпр.г=184,608*15000=2769120 |
4085085 | 2769120 |
Проведем расчет экономической эффективности проектируемого варианта техники.
Условно-годовая экономия от снижения себестоимости изделия составит:
Эу.г.=Пр.ож.=(Сполн.баз-Сплон.пр.)*Пг (10.1.)
Пр.ож.=Эу.г.=(272,182–184,608)*15000=1315801,5 руб.
Налог на прибыль
Нприб.=Эу.г.*Кнал (10.2.)
где Кнал-коэффициент налогообложения прибыли, Кнал=0,32.
Нприб.=1315801,5*0,32=421056,48 руб.
Чистая прибыль составит
Пр.чист.=Пр.ож.-Нприб. (10.3.)
Пр.чист.= 1315801,5 – 421056,48=894745,02 руб.
Определим расчетный срок окупаемости инвестиций
Ток= (10.4.)
Ток= =7,448=8
лет
Определим общую текущую стоимость доходов в течение принятого горизонта расчета
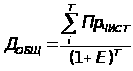 (10.5)
где Е=10% – процентная ставка на капитал,
Добщ=
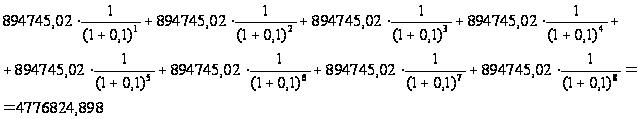 руб.
Интегральный экономический эффект (чистый дисконтированный доход) составит:
Эинт=ЧДД= Добщ-Кобщ (10.6)
Эинт=4776824,898–6664162=-1887337 руб.
Таким образом, вложив в осуществление проекта 6664,162 тыс. руб., через 8 лет предприятие вместо дохода получит убыток в размере 1887337 рублей.
При данной ставке процента на капитал инвестору выгоднее положить деньги на депозитный счет в банк и он за 8 лет получит доход на капитал в размере: Дкап=Кобщ (1+Е)8 – Кобщ=7621,06 тыс. руб.
Вывод: Проведенные расчеты показали, что спроектированный вариант техники и технологии является убыточным. Выгоднее положить деньги в банк. Причина по моему мнению в малой программе выпуска и низкой загрузке оборудования и при увеличении программы выпуска проект может принести прибыль.
Безопасность и экологичность проекта
11.1 Анализ опасных и вредных факторов при обработке шестерни ведомой заднего моста автомобиля ВАЗ
Современные промышленные предприятия отличаются высокой интенсификацией производственных процессов, автоматизацией и механизацией технологических процессов, что, с одной стороны, способствует улучшению условий труда на производстве, снижению воздействия на работающих опасных и вредных производственных факторов, с другой – требует от инженерно-технических работников прочных знаний безопасности технологических процессов и оборудования, четкого представления о характере и степени воздействия опасных и вредных производственных факторов на работающих в конкретных производственных условиях, о существующих способах защиты от воздействия опасных и вредных производственных факторов, грамотных действий в условиях чрезвычайных ситуаций, а также их предупреждения [15].
На основе повышения технического уровня производства сокращается применение ручного и тяжелого труда во всех отраслях народного хозяйства, повышается уровень оснащенности предприятий средствами производственной санитарии, техники безопасности и пожарной безопасности, создаются безопасные машины и технология.
На участке механической обработки шестерни ведомой заднего моста автомобиля ВАЗ расположено 5 станков, 1 контрольный стол, 1 моечная машина. Все станки подсоединены к электрической сети 380 В и имеют подвод сжатого воздуха.
В технологическом процессе изготовления шестерни ведомой заднего моста используется для токарных станков 3ё5% раствор СОТС ВЭЛС-1 и индустриальное масло для шлифовального станка.
Для промывки деталей применяется раствор тринатрия фосфата и нитрат натрия, нагретый до температуры 60ё70°С.
Транспортировка заготовок, деталей на склад готовой продукции производится в контейнерах на электропогрузчиках. Перемещение деталей от одного рабочего места к другому осуществляется в металлических контейнерах с помощью ручного труда.
Исходя из вышесказанного, проанализируем, какие производственные опасные и вредные факторы возникают при изготовлении шестерни ведомой заднего моста автомобиля ВАЗ.
Производственные травмы возникают вследствие:
организационных причин: отсутствие или некачественное проведение инструктажа и обучения; отсутствие проекта работ, инструкций по технике безопасности, руководства и надзора за работой; неудовлетворительный режим труда и отдыха; неправильная организация рабочего места, движения пешеходов и транспорта; отсутствие, неисправность или несоответствие условиям работы спецодежды, индивидуальных средств защиты и др.
конструкторских причин: несоответствие требованиям безопасности конструкций технологического оборудования, транспортных и энергетических устройств; несовершенство конструкции технологической оснастки, ручного и переносного механизированного инструмента; отсутствие или несовершенство оградительных, предохранительных и других технических средств безопасности; неудовлетворительная компоновка поста управления; неудобное проведение осмотра, технического ухода и ремонта.
технологических причин: неправильный выбор оборудования, оснастки, транспортных средств; отсутствие или недостаточная механизация тяжелых и опасных операций; неправильный выбор режимов обработки; несовершенство планировки и технологического обслуживания оборудования; нарушение технологического процесса.
причин неудовлетворительного технического обслуживания: отсутствие плановых профилактических осмотров, технических уходов и ремонтов оборудования, оснастки и транспортных средств; неисправность оборудования, оснастки и транспортных средств, а также оградительных, предохранительных и других технических средств безопасности; неисправность ручного и переносного механизированного инструмента.
причин неудовлетворительного состояния производственной среды: неблагоприятные метеорологические условия; повышенная концентрация вредных веществ в воздухе рабочей зоны; неудовлетворительная освещенность; большой уровень шума и вибрации.
психофизиологических причин (связанные с неблагоприятной особенностью личного фактора): несоответствие анатомо-физиологических и психологических особенностей организма человека условиям труда; неудовлетворенность работой, неприменение ограждений опасных зон, индивидуальных средств защиты; алкогольное опьянение; неудовлетворительный «психологический климат» в коллективе и др.
Возникновение шума возникает при работе токарных и шлифовальных станков. Шум наносит большой ущерб, вредно действуя на организм человека и снижая производительность труда. Утомление рабочих и операторов из-за сильного шума увеличивает число ошибок при работе, способствует возникновению травм. На операции 60 используется станок для высокоскоростного шлифования со скоростями шлифовального круга около 200 м/с. Поэтому может возникнуть опасность шума высокой частоты.
Вибрации возникают из-за неуравновешенных силовых воздействий при работе оборудования. Их источниками являются возвратно-поступательно движущиеся детали, неуравновешенные вращающиеся массы (режущий инструмент, процесс шлифования) и т.д.
Вибрация ухудшает самочувствие работающего и снижает продуктивность труда.
На производственном участке наблюдаются такие вредные факторы, как пыль, избыточное тепло, вызывая раздражающее действие на слизистые оболочки дыхательных путей, кожу, глаза.
Естественное и искусственное освещение соответствует нормам, расчет освещения приведен ниже.
Такие факторы, как ионоизлучение и электромагнитное поле не рассматриваются, так как они незначительны. Индивидуальные средства защиты, используемые при изготовлении шестерни ведомой заднего моста, это хлопчатобумажные перчатки и очки.
11.2 Мероприятия по устранению вредных и опасных факторов
Для устранения производственного травматизма необходимо:
проанализировать производственный травматизм с целью устранения или снижения его в дальнейшем;
контролировать ход проведения инструктажа на производстве, соблюдать культуру производства;
привести
в соответствие
требования
безопасности
конструкций
технологического
оборудования,
транспортных
и энергетических
устройств,
своевременно
проводить
технический
уход и ремонт
оборудования;
привести
в соответствие
нормам оборудование
и оснастку;
осуществлять контроль за своевременный профосмотр рабочих.
Уменьшение шума можно достичь следующим:
внутри производства тихие помещения необходимо располагать вдали от шумных так, чтобы их разделяло несколько других помещений или ограждение с хорошей изоляцией;
применять такие звукопоглощающие материалы, как ультратонкое стекловолокно, капроновое волокно, минеральную вату, древесноволокнистые, минераловатные плиты на различных связках с окрашенной и профилированной поверхностью, пенополиуретановый поропласт (поролон), пористый поливинил-хлорид и др.
применять звукоизолирующие перегородки для того, чтобы не пропускать звук из шумного помещения в более тихое;
закрывать шумные машины звукоизолирующими кожухами.
Вибрацию можно снизить путем:
отстройки от режима резонанса;
вибродемпфированием (использование конструкционных материалов с большим коэффициентом трения, мастичные покрытия);
виброгашения, которое достигается путем установки оборудования на самостоятельные фундаменты;
введение виброизолирующих опор.
Для улучшения воздушной среды (уменьшения концентрации пыли, установления заданной температуры) применить:
кондиционирование воздуха (автоматическое поддержание в помещении независимо от наружных условий постоянных или изменяющихся по программе температуры, влажности, чистоты и скорости движения воздуха;
пылеуловители;
фильтры.
11.3 Расчет искусственного освещения
Расчет произведем по методике и материалам изложенным в [7].
Для освещения производственных помещений применяем лампы накаливания – светильники типа «Универсаль». Светильники располагаем рядами. Принимаем комбинированное освещение.
Площадь проектируемого участка составляет: S=288 м2
Длина участка а=12 м
Ширина участка в=24 м
Высота Н=9,6 м
Расстояние между светильниками рассчитывается из соотношения для светильников «Универсаль»:

Где L – расстояние между центрами светильников;
НР – высота подвеса над рабочей поверхностью.
Высота подвеса над рабочей поверхностью рассчитывается по формуле:
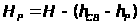
Где H – высота участка;
hСВ = 3,66 м – расстояние от потолка до низа светильника;
hP = 1,3 м – расстояние от пола до рабочей поверхности.
НР = 9 – (3,66 – 1,3) = 4,76 м
Световой поток лампы определяем по формуле:
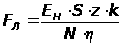
Где ЕН = 200 лк – нормированная минимальная освещенность;
S – площадь участка в м2;
z = 1.5 – коэффициент запаса;
N – число светильников на участке рассчитываются по формуле:
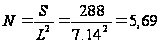
Так как светильники расположены в 2 ряда принимаем N=12;
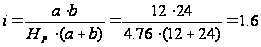
По таблице 3 [стр. 90] принимаем h =0,46
Подставив значения в формулу (9.3) получим:
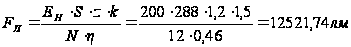
По таблице 4 [7] определяем тип лампы – Г-750 с параметрами: напряжение – 220 В, световой поток – 13100 лм, световая отдача – 17,5 лм / Вт.
Полученной освещенности вполне достаточно для нормальной работы рабочих и не вызовет светового раздражения глаз.