Разработка технологического процесса изготовления шестерни ведомой заднего моста
где CP = 68; qP = 1; yP = 0,7; Kp=0,9.
Отсюда:
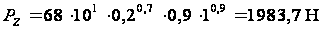
Суммарный момент резания от силы Pz равен
M1=PzЧ l1 (8.1.3)
где l1 – расстояние от базы до середины лепестка цанги.
Момент закрепления равен
M2=WЧ l2; (8.1.3)
где W – суммарное усилие зажима, приходящееся на 6 лепестков.
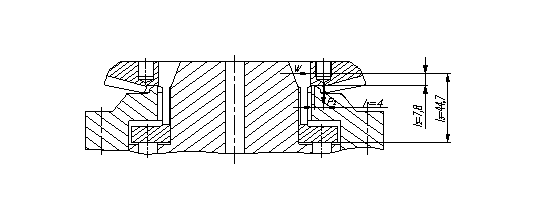
Рис. 8.1.1. Схема сил резания при сверлении
Из равенства моментов M1=M2 определим усилие зажима
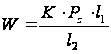 ; (8.1.4)
где К – коэффициент запаса, зависящий от конкретных условий выполнения технологических операций, определяется по формуле:
K= K0Ч K1Ч K2Ч K3Ч K4Ч K5 (8.1.5)
где K0=1,5 – гарантированный коэффициент запаса;
K1=1,2 – коэффициент, учитывающий увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовки;
K2=1 – коэффициент, учитывающий увеличение сил резания вследствие затупления режущего инструмента. При сверлении стали принимается равным 1;
K3=1,2 – коэффициент, учитывающий увеличение сил резания при прерывистом резании;
K4=1 – коэффициент, характеризующий постоянство силы, развиваемой зажимным механизмом. Для механизированных приводов принимается равным 1;
K5=1 – коэффициент, учитывающий эргономику немеханизированного зажимного механизма. Для механизированного привода приводов принимается равным 1.
Подставив все значения в формулу 8.1.4, получим
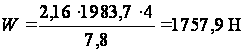
При расчете зажимного механизма определяется усилие Q, создаваемое силовым приводом, которое зажимным механизмом передается лепесткам:
 ; (8.1.6)
где Q1 – осевая сила, необходимая для сжатия лепестков до касания с заготовкой;
Q2 – осевая сила необходимая для создания силы зажима заготовки.
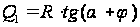 ; (8.1.7)
где R – сила, сжимающая лепестки.
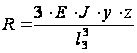 ; (8.1.8)
где Е – модуль упругости;
J – момент инерции, определяемый по формуле 8.1.9;
y=0,25 мм – зазор между заготовкой и цангой в момент установки заготовки;
z=6 – число лепестков цанги;
a=15° – угол цанги;
j=11,3° – угол трения;
l3 =44,7 мм – длина лепестка цанги;
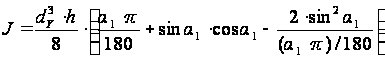 ; (8.1.9)
где dY =90 мм – диаметр окружности зажима;
h=4,5 мм – толщина лепестка цанги;
a1=30° – угол в осевом сечении цанги, приходящийся на половину лепестка.
Подставив полученный значения формулы 8.1.8 и 8.1.9, получим
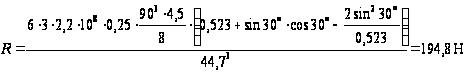
По формуле 8.1.7
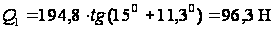
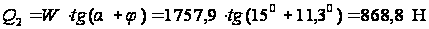 (8.1.10)
=96,3+868,8=965,1
Н
В качестве силовых приводов механизированных приспособлений наибольшее применение получили пневматические цилиндры [11].
Диаметр поршня пневмоцилиндра определяется по формуле:
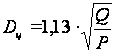 ; (8.1.11)
где Р – давление воздуха в пневмосети, принимаемое в расчетах равным 0,4 МПа.
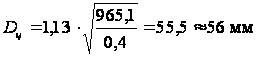
Ход поршня цилиндра определяется по формуле:
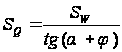 ; (8.1.12)
где
 свободный
ход лепестков
цанги, который
можно принять
равным 5 мм.
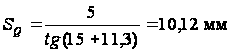
Значение SQ рекомендуется принимать с запасом 10…15 мм. Следовательно, примем
SQ=20 мм
Рассчитаем погрешность установки заготовки приспособлении.
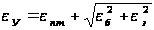 ; (8.1.13)
где
 погрешность
базирования,
которая равна
нулю, т. к. измерительная
база совпадает
с технологической;
 погрешность
закрепления
– это смещение
измерительной
базы под действием
сил зажима. Так
как усилие
зажима постоянно,
то
 ;
 погрешность
элементов
приспособления,
зависящая от
точности изготовления
этих элементов;
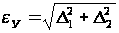 ; (8.1.14)
где
 погрешность,
возникающая
вследствие
колебания
размера внутренней
поверхности
лепестков;
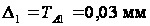
 погрешность
изготовления
внешней конусной
поверхности
корпуса;
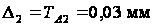
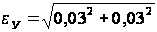 =0,042 мм
Допускаемая погрешность установки определяется по формуле:
 ; (8.1.15)
где Тd – технологический допуск на операционный размер К030, равный 0,1 мм.
Следовательно, погрешность установки заготовки в приспособление меньше допускаемой, т.е. приспособление обеспечивает заданную точность обработки.
Зажимное приспособление предназначено для базирования и закрепления ведомой шестерни заднего моста при сверлении отверстий в торце шестерни при обработке на многооперационном станке.
Приспособление содержит цанговую оправку и силовой привод. Оправка содержит корпус 2, по которому перемещается цанга 1. Цанга через толкатель 5 и тягу связана со штоком силового привода.
Силовой привод содержит корпус 8, который смонтирован на оборотную часть стола станка. В корпусе расположен поршень 9.
Приспособление работает следующим образом. При подаче воздуха в нижнюю полость пневмоцилиндра, поршень 9 через гильзу 7 и толкатель 5 перемещает цангу 1 в вертикальном направлении, лепестки её сходятся, после чего на них устанавливается заготовка. Далее воздух подается в верхнюю полость пневмоцилиндра, цанга перемещается вниз и заготовка зажимается лепестками цанги, после чего производится обработка заготовки.
8.2 Проектирование контрольного приспособления
Проведем расчет точности контрольного приспособления. На погрешность измерения влияет несоосность конусов, в которых закреплена контролируемая шестерня. Рекомендуется допуск исполнительных размеров контрольных приспособлений принимать равным:
D= Td, (8.2.1)
где Td – допуск контролируемого размера.
Позиционный допуск восьми отверстий M10 в торце колеса равен 0,1 мм. Следовательно, примем допускаемую несоосность конусов D=0,1/3»0,33 мм.
Приспособление содержит плиту 14, на которой в точных пазах расположены передняя бабка 4, задняя бабка 8 и корпус щупа 11. В передней бабке находится механизм, с помощью которого происходит закрепление измеряемой детали. Механизм состоит из переходной втулки 6, в которую вставляется центр 7, пружины 17 и рычага 2. Задняя бабка также содержит переходную втулку 10 с центром. В центрах располагается цанговая оправка 21 фирмы Forkardt. В корпусе щупа под углом к оси центров расположена направляющая втулка 12 в которой размещен щуп 13, имеющий возможность осевого перемещения, в задней части которого закреплен кронштейн, воздействующий на наконечник индикатора 20, закрепленного на корпусе щупа. Наконечник щупа повторяет профиль канавки кругового зуба контролируемого колеса.
Приспособление работает следующим образом. Деталь устанавливают на оправку и зажимают винтом цанги. Оправку с деталью устанавливают и зажимают центрах. Наконечник щупа устанавливают в канавку одного из круговых зубьев колеса и зажимают щуп нажимными винтами 9, после чего выставляют положение стрелки на нулевое (среднее) значение при помощи регулятора индикатора. Затем отводят щуп, поворачивают колесо на 1 зуб, устанавливают щуп в канавке и снимают показания индикатора. Таким образом, поворачивая деталь вокруг своей оси по показаниям индикатора регистрируют биение зубчатого венца колеса.
8.3 Расчет спирального сверла
Исходные данные:
D = 9H14 – диаметр отверстия.
L = 16 мм – глубина обрабатываемого отверстия.
sв= 450 МПа – сталь 19ХГН.
Инструмент предназначен для обработки стали 19ХГН, поэтому для режущей части выбираем сталь Р6М5 [12].
Рассчитываем рекомендуемый передний угол по формуле Ларина:
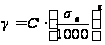 , (8.3.1)
где С – для быстрорежущей стали принимаем равным 11; х = –1.
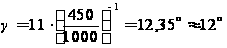
Согласно рекомендациям [12], передний угол на периферии принимаем a=10…12°, а у перемычки a=22…24°.
Выбираем угол наклона перемычки сверла y = 55° и угол заборного конуса 2j = 120°, т. к. обрабатываемый материал – сталь 19ХГН [12]. Толщина перемычки составит
m = (0,1 … 0,2) D = (0,1 … 0,2)Ч9 = 0,9 мм. (8.3.2)
Для повышения жесткости сверла и улучшения отвода стружки принимаем угол наклона спирали w=60°.
Шаг винтовой лини составит
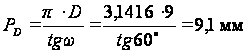 (8.3.3)
9. Проектирование производственного участка
9.1 Технологические расчеты механического участка механосборочного цеха
При проектировании производственного участка нужно произвести расчет:
трудоемкости изготовления всех деталей по программе;
количества основного и вспомогательного оборудования;
количества производственных и вспомогательных рабочих, инженерно-технических работников, количества служебного персонала и младшего обслуживающего персонала.
1) Трудоемкость изготовления всех деталей по программе:
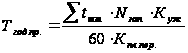
где еtшт – суммарное штучное время изготовления деталей, мин;
t10шт =0,636 мин;
t20шт =0,829 мин;
t30шт =3,187 мин;
t40шт =0.1 мин;
t50шт =1 мин;
t60шт =0,9321 мин;
t70шт =0.1 мин;
t90шт =1,5571 мин;
t100шт =5,315 мин;
Nзап – норма запуска деталей в производство, шт.; Nзап = 100 шт.;
Куж – коэффициент, учитывающий снижение норм времени (коэффициент ужесточения), Куж =0,9;
Кпл.пер. – коэффициент планового перевыполнения норм выработки; Кпл.пер=1,2 [7]
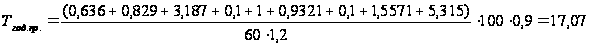 ч
2) Количество оборудования:
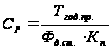
где Тгод.пр. – трудоемкость изготовления деталей на данном виде оборудования, ч;
Фд.ст. – действительный годовой фонд времени работы единицы оборудования в часах при соответствующем числе смен работы; Фд.ст.=4015 ч. при режиме работы в две смены;
Кп – коэффициент, учитывающий потери времени при переналадке оборудования на обработку других деталей; Кп=0,93.
Операция 10.
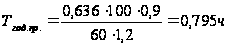
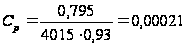
Принимаем Ср=1 шт.
Операция 20.
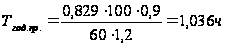
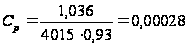
Принимаем Ср=1 шт.
Операция 30.
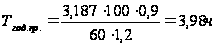
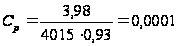
Принимаем Ср=1 шт.
Операция 40.
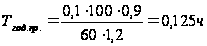
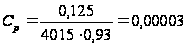
Принимаем Ср=1 шт.
Операция 50.
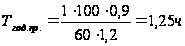
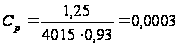
Принимаем Ср=1 шт.
Операция 60
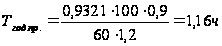
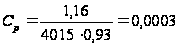
Принимаем Ср=1 шт.
Операция 70
Принимаем Ср=1 шт.
Операция 90
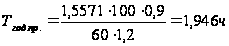
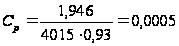
Принимаем Ср=1 шт.
Операция 100
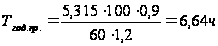
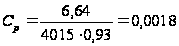
Принимаем Ср=1 шт.
В технологическом процессе присутствуют операции, которые выполняются на однотипном оборудовании с очень малым коэффициентом загрузки. Таким образом, можно объединить операции, выполняемые на таком оборудовании.
Операции 40 и 70. (моечная)
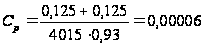
Принимаем Ср=1 шт.
3) Количество производственных рабочих:
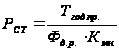
где Тгод.пр. – трудоемкость изготовления годового количества деталей на станках данного типа, ч;
Фд.р. – действительный годовой фонд работы рабочего, ч.; Фд.р.=1731 ч;
Км.н. – коэффициент многостаночного обслуживания; Км.н.=1.
Операция 10
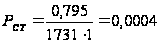
принимаем Рст=1 чел.
Операции 20
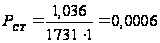
принимаем Рст=1 чел.
Операция 30.
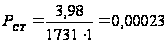
принимаем Рст=1 чел.
Операция 40 и 70.
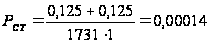
принимаем Рст=1 чел.
Операция 50.
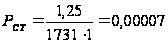
принимаем Рст=1 чел.
Операция 60.
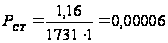
принимаем Рст=1 чел.
Операция 90
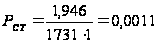
принимаем Рст=1 чел.
Операция 100
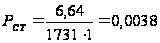
принимаем Рст=1 чел.
Количество производственных рабочих:

где
 – количество
рабочих на
i-той операции;
Рст=1+1+1+1+1+1+1+1=8 чел.
Количество вспомогательных рабочих:
Принимаем Рвсп=4 чел.
Количество инженерно-технических работников:
РИТР=0,1·Рст=0,1·16=1,6 (9.6)
Принимаем РИТР=2 чел.
Количество служащих:
Планировку механического участка механосборочного цеха проводим с учетом расстояний между оборудованием и элементами здания. Сетка колонн выбирается 24ґ24 м. Оборудование располагается на плане механического участка в масштабе 1:100. В соответствии с нормами расставляются станки и вспомогательное оборудование, которое обозначается соответствующими условными обозначениями.
10. Определение экономической эффективности проекта
Цель – рассчитать технико-экономические показатели проектируемой техники и произвести их сравнительный анализ с показателями базового варианта, определить экономический эффект от предложенных в проекте технических решений [14].
Таблица 10.1. Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
| Для производства шестерни ведомой заднего моста используются 1 обрабатывающий центр с ЧПУ (оп. 30), 1 контрольно-обкатной стенд (оп. 100) и 1 притирочный станок (универсальные без ЧПУ, оп. 110). Сверление производится сверлом из быстрорежущей стали (оп. 30). Тип производства – серийное. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. | Для производства шестерни ведомой заднего моста используются 1 обрабатывающий центр с ЧПУ (оп. 30), 1 стенд с ЧПУ позволяющий объединить операции контрольно-обкатную и притирочную (оп. 100). Сверление отверстий производится сверлом повышенной стойкости (оп. 30). За счет объединения операций операция высвобождается. Тип производства – серийное. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
Расчет будем вести только по изменяемым операциям.
Таблица 10.2. Исходные данные для экономического обоснования сравниваемых вариантов
| № п/п | Показатели | Условное обозначение | Значения показателей | Источники информации | |
| Базовый вариант | Проект | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Годовая программа выпуска группы деталей, шт. | Пг | 15000 | 15000 | Задание |
| 2 | Норма штучного времени на операцию, мин. |
Тшт30 Тшт100 Тшт110 |
3,187 5,315 3,315 |
3,187 5,315 - |
Расчетные данные и данные с аналогичных операций с базового предприятия АвтоВАЗа |
| 3 | Машинное время, мин. |
То30 То100 То110 |
2,32 5 3 |
2,32 5 - |
|
| 4 | Часовая тарифная ставка рабочего оператора, руб. | Сч | 10,99 | 10,99 | - |
| 5 | Часовая тарифная ставка наладчика, руб. | Счн | 12,98 | 12,98 | - |
| 6 | Коэффициент доплат до часового, дневного и месячного фондов | Кд | 1,08 | 1,08 | - |
| 7 | Коэффициент доплат за профмастерство | Кпф | 1,12 | 1,12 | - |
| 8 | Коэффициент доплат за условия труда | Ку | 1,12 | 1,12 | - |
| 9 | Коэффициент доплат за вечерние и ночные часы | Кн | 1,2 | 1,2 | - |
| 10 | Коэффициент премирования | Кпр | 1,2 | 1,2 | - |
| 11 | Коэффициент выполнения норм | Квн | 1,25 | 1,25 | - |
| 12 | Коэффициент отчисления соцстраху | Кс | 1,39 | 1,39 | - |
| 13 | Цена единицы оборудования, тыс. руб. | Цоб30 Цоб100 Цоб110 |
8000 13700 13700 |
8000 20550 - |
Данные с ВАЗа |
| 14 | Коэффициент расходов на доставку и монтаж оборудования | Кмонт | 0,1 | 0,1 | |
| 15 | Выручка от реализации изношенного оборудования, тыс. руб. | Вр110 | - | 1370 | - |
| 16 |
Эффективный годовой фонд времени работы, час.: Оборудования Рабочего |
Фэ Фэр |
4015 1731 |
4015 1731 |
- |
| 17 | Коэффициент затрат на текущий ремонт оборудования | Кр | 0,3 | 0,3 | - |
| 18 | Установленная мощность электродвигателей, кВт |
Му30 Му60,70 Му70 |
10 20 20 |
10 30 - |
- |
| 19 | Коэффициент одновременной работы электродвигателей | Код | 0,8 | 0,8 | - |
| 20 | Коэффициент загрузки электродвигателей по мощности | Км | 0,7 | 0,7 | - |
| 21 | Коэффициент потерь электроэнергии в сети завода | Кп | 1,05 | 1,05 | - |
| 22 | Коэффициент загрузки электродвигателей по времени | Кв | 0,5 | 0,5 | - |
| 23 | Тариф платы за электроэнергию, руб. /кВт | Цэ | 0,52 | 0,52 | - |
| 24 | Коэффициент полезного действия станка | Кпд | 0,9 | 0,9 | - |
| 25 | Цена единицы рабочего инструмента, руб.* |
Ци30 Ци100 Ци110 |
280 59,8 29,5 |
400 65,7 - |
|
Таблица 10.3. Расчет необходимого количества оборудования и коэффициентов его загрузки
| № п/п | Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| Вар.1 | Вар.2 | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Расчетное количество основного технологического оборудования по изменяющимся операциям техпроцесса обработки детали |
Ноб.расч= Квн=1,25 Вариант1 Ноб.расч30= Ноб.расч100= Ноб.расч110= Вариант2 Ноб.расч30= Ноб.расч100= |
0,159 0,26 0,165 |
0,159 0,26 - |
| 2 | Принятое количество оборудования | Ноб.пр | 1 | |
| 3 | Коэффициент загрузки оборудования |
Кз= Вариант 1 КЗ30=0,159 КЗ70=0,26 КЗ80= 0,165 Вариант 2 КЗ30=0,159 КЗ70=0,26 |
0,159 0,26 0,165 |
0,159 0,26 - |
| 4 | Количество однотипных деталей (станок с ЧПУ) | Ндет | 1 | 1 |
| 5 | Среднесуточный запуск деталей, штук |
Псут= |
42 | 42 |
| 6 | Длительность производственного цикла, дней |
ТЦ= ТЦ= ТЦ= |
104,875 | 77,91 |

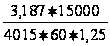 =0,159
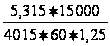 =0,26
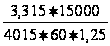 =0,165

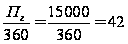
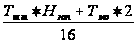
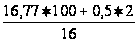 =104,875
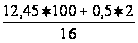 =77,91375
Таблица 10.4. Расчет капитальных вложений по проектируемому варианту
| № п/п | Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| базовый | проектный | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Прямые капитальные вложения, тыс. руб. |
Коб=еНоб*Цоб*КЗ Базовый вариант Коб=8000*0,159+13700*0,26+13700*0,165= =7094,5 Проектный вариант Коб=8000*0,159+20550*0,26=6615 |
7094,5 | 6615 |
| 2.1 | Затраты на доставку и монтаж, тыс. руб. |
Км=Коб*Кмонт Км=6615*0,1=661,5 |
- | 661,5 |
| 2.2. | Затраты на приспособления, тыс. руб. |
Кпр=еНпр*Цпр*КЗ Базовый вариант Кпр=9*0,159+9*0,26+9*0,165=5,256 Проектный вариант Кпр=9*0,159+9*0,26=3,771 |
5,256 | 3,771 |
| 2.3. | Затраты на инструмент, тыс. руб. |
Ки= Базовый вариант Ки=( + Проектный вариант Ки=( + |
32,472 | 32,056 |
| 2.4. | Затраты на производственную площадь, занимаемую основным оборудованием, тыс. руб. |
Кпл=(еНст*Руд*Кз)*Кд.пл*Цпл Базовый вариант Кпл=(4*0,159+10*0,26+10*0,06)* *1,5*1581=9,097 Проектный вариант Кпл=(4*0,159+10*0,26)* *1,5*1581=7,674 |
9,097 | 7,674 |
| 2.5. | Стоимость аппаратуры для записи программ, руб. |
Кап Проектный вариант: Кап70=5000 Применяется станок с ЧПУ на операции 100, на операции 30 в базовом и проектном варианте применяется станок с ЧПУ, поэтому в расчет можно не брать (т. к. нет изменения) |
5000 | |
| 2.6. | Итого сопутствующие капитальные вложения тыс. руб. |
Ксоп=Кпр+Ки+Кпл+Зтр+Здем-Вреал Базовый вариант Ксоп=5,256+32,472+9,097= =46,569 Проектный вариант Ксоп=3,771+32,056+7,674+5+0,661= =49,162 |
46,569 | 49,162 |
| 2.7. | Общие капитальные вложения, тыс. руб. |
Кобщ=Коб+Ксоп Базовый вариант Кобщ=7094,5+46,569=7141,069 Проектный вариант Кобщ=6615+49,162=6664,162 |
7141,069 | 6664,162 |
| 2.8. | Удельные капитальные вложения, тыс. руб. |
Куд= Базовый вариант Куд= Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||
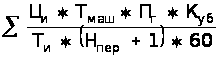
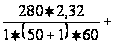
 +
 )*15000*1,1=32,472
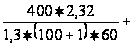
 )*15000*1,1=32,056

