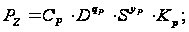Разработка технологического процесса изготовления шестерни ведомой заднего моста
Корректированием наладки зуборезного станка по результатам проверки зацепления на контрольно-обкатном станке можно удовлетворить самым высоким требованиям к качеству зацепления.
Смещение пятна контакта в нужное положение. Если пятно контакта не занимает нужного положения, то путем изменения осевой установки и гипоидного смещения шестерни на контрольно-обкатном станке оно смещается в требуемое положение.
Направление изменения осевой установки и гипоидного смещения приведено в нормативной документации. Величина этих поправок, при которых пятно занимает правильное положение, записывается.
Корректирование наладки зуборезного станка для смещения пятна в требуемое положение может производиться двумя способами.
1. Изменение осевой установки и гипоидное смещение на контрольно-обкатном станке переносятся на зуборезный станок с теми же абсолютными значениями, но с обратными знаками.
Этот способ смещения пятна контакта, дающий, как правило, хорошие практические результаты, рекомендуется применять при смещениях, не превышающих величину 0,01L. При больших величинах смещений использование этого способа может вызвать появление диагональности контакта. Поэтому при величинах смещений >0,01L рекомендуется применять второй способ.
2. Изменение осевой установки контрольно-обкатного станка пересчитывается в изменение передаточного отношения обкатки (число зубьев производящего колеса) зуборезного станка, а гипоидное смещение контрольно-обкатного станка пересчитывается в изменение положения резцовой головки на зуборезном станке (в угол спирали).
6.3 Изменение формы и высоты пятна
Необходимость в этом регулировании может возникнуть в тех случаях, когда вследствие неудачного выбора сочетаний поправок или номера резцов головки нарушается необходимое отклонение профильной кривизны. Вследствие этого пятно контакта может оказаться или слишком узким, или, наоборот, появится тенденция к разрыву пятна по высоте (мостовой контакт). Последний случай является особенно нежелательным, так как уменьшается длина пятна контакта. Надобность в изменении формы и высоты пятна может также возникнуть вследствие введения других корректирующих поправок в наладку станка.
Исправление формы и высоты пятна контакта производится изменением профильной кривизны путем одновременного введения в наладку станка гипоидного смещения, поправок передаточного отношения обкатки, осевой установки и др.
Необходимая величина гипоидного смещения устанавливается последовательными пробами (DЕ=2,5; 5,0; 7,5… мм).
Для упрощения переналадки станка в качестве исходной величины для расчета поправок может быть взято изменение передаточного отношения обкатки путем замены наибольшей ведомой шестерни гитары обкатки.
Мерой для оценки надлежащей ширины пятна контакта может служить его поведение при изменении осевой установки нарезаемой шестерни. В передачах автомобильного типа при изменении осевой установки на ±0,08 мм пятно не должно выходить на головку или ножку зуба.
Суммарная величина гипоидного смещения, вводимого для изменения ширины и формы пятна контакта, может достигать значений ±5…10 мм. Небольшие поправки для изменения высоты пятна могут не вызвать видимого изменения его формы и размеров, но они оказывают влияние на шум в зацеплении.
6.4 Устранение диагональности контакта
Расчет наладок станков по методике полностью учитывает устранение диагональности. Поэтому при проверке на контрольно-обкатном станке конических пар, нарезанных по этим наладкам, диагональность, как правило, не обнаруживается. Надобность в устранении диагональности может возникнуть только в случае ошибок или ее появления при введении других корректирующих поправок в наладку станка. Сочетание корректирующих поправок для устранения диагональности используются также для воздействия на поведение пятна контакта при его смещении под влиянием деформаций в результате приложения нагрузки.
Исправление диагональности может производиться тремя способами.
Изменением передаточного отношения обкатки в сочетании с изменением осевой установки и другими поправками.
Введением дополнительного гипоидного смещения в сочетании с изменением осевой установки и другими поправками.
3. Включением механизма модификации обкатки.
При каждом способе устранения диагональности изменяются также высота и форма пятна (условия сопряжения по профилю) и длина пятна.
При устранении первыми двумя способами диагональности нормального типа на обеих сторонах зуба шестерни пятно по длине сокращается, а по высоте расширяется. При устранении этими же способами диагональности обратного типа, наоборот, пятно по длине возрастает, а по высоте сокращается.
Количественно влияние каждого способа на диагопальность, длину и высоту пятна различно. Если для оценки величины вводимых поправок принять значение коэффициента изменения осевой установки DАШ то при одинаковых величинах поправок (одинаковое значении DАШ) при углах спирали b = 30–40° изменение диагональности первым способов будет в 2–3 раза более ощутимо, чем вторым способом. С уменьшением угла спирали эффективность первого способа устранения диагональности по сравнению со вторым еще более возрастает.
На профильную кривизну более эффективно влияет второй способ устранения диагональности. С уменьшением угла спирали эффективность, влияния на профильную кривизну второго способа возрастает, а то время как при первом способе она уменьшается и в случае b == 0 становится равной нулю.
Различие во влияниях каждого способа устранения диагональности на длину пятна контакта сравнительно невелико и может быть оценено величинами соответствующих радиусных поправок Dr.
Особенностью третьего способа устранения диагональности (с использованием эксцентрикового механизма модификатора) является противоположное влияние на кривизну профиля зуба по сравнению с первыми двумя способами. При устранении этим способом диагональности нормального типа пятно контакта сокращается как по длине, так и по высоте, а при устранении диагональности обратного типа длина и высота пятна увеличиваются. Небольшие поправки для устранения диагональности (в пределах DzМШ <0,5 и DЕ<2,5) могут не вызвать заметного изменения формы и размеров пятна контакта, но оказывают влияние на уровень шума в зацеплении.
6.5 Изменение длины пятна контакта
Потребность в изменении длины пятна контакта возникает в тех случаях, когда в результате внесения в наладку станка корректирующих поправок (для устранения диагональности и изменения формы пятна) его длина изменилась настолько, что вышла за желаемые пределы.
Данный способ изменения длины пятна контакта применим только при нарезании шестерни односторонними головками и производится изменением образующих радиусов головок на величину Dr. Это изменение радиуса Dr определяется пробным путем.
6.6 Порядок введения корректирующих поправок
Сначала вносятся поправки для приведения пятна контакта в требуемое положение. Затем, если обнаружена диагональность контакта, вносятся поправки для ее устранения. Способ устранения выбирается в зависимости от того, является ли устраняемая диагональность слабо или сильно выраженной, а также от того, какое это окажет влияние на форму и длину пятна контакта. После этого (при надобности) производится корректирование формы и высоты пятна контакта. Если в результате введения всех поправок длина пятна вышла за желаемые пределы, то производится изменение радиусов головок и соответствующее корректирование наладок станка для изменения длины пятна. Для уменьшения числа повторных нарезаний, при наличии соответствующего опыта у наладчика и умения определить требуемый характер изменения пятна, можно вносить в наладку станка одновременно как поправки для приведения пятна в требуемое положение, так и для воздействия на форму и размеры пятна. Результирующие величины поправок определяются алгебраическим суммированием поправок, переносимых с контрольно-обкатного станка для требуемого изменения характера пятна.
Надлежащее положение, форма и размеры пятна контакта при установках, соответствующих номинальному монтажному положению шестерни и колеса, обычно являются достаточными для правильного зацепления нормально нагруженных конических колес общего и специального машиностроения с жесткими опорами. Однако для сильно нагруженных передач со сравнительно нежесткими опорами и конструкцией узла в целом, к которым предъявляются высокие требования в отношении плавности и бесшумности работы, показатели состояния контакта не всегда являются достаточными для оценки качества зацепления. Для этих условий нужно проверить и обеспечить правильность поведения пятна контакта.
6.7 Регулирование поведения пятна контакта
Под поведением пятна контакта, понимается изменение его положения и формы при изменении взаимного положения шестерни и колеса вследствие деформаций под нагрузкой. Для проверки поведения пятна контакта изменение взаимного положения шестерни и колеса от деформаций под нагрузкой имитируется на контрольно-обкатном станке горизонтальным Н и вертикальным (гипоидным) V смещением шестерни по отношению к колесу. По величине и соотношению этих смещений и изменению формы пятна судят о правильности его поведения. Проверка поведения пятна контакта производится следующим образом. Колесо и шестерня проверяемой пары устанавливаются на контрольно-обкатном станке по их номинальным монтажным расстояниям с тем, чтобы исправленное пятно контакта занимало правильное положение. Затем шестерне сообщается вертикальное (гипоидное) смещение V с тем, чтобы пятно перемещалось ближе к краю на внутреннем торце (но не выходило бы за этот край). При этом оно может уйти на головку или ножку зуба. Чтобы вернуть его на середину зуба шестерне сообщается горизонтальное смещение Н1. Величины V1 и H1 записываются, после чего шестерня возвращается в исходное положение. Затем аналогичным образом пятно смещается к наружному торцу. Величины смещений V2 и Н2 также записываются. Эта операция проделывается для выпуклой и вогнутой стороны зуба шестерни отдельно.
В некоторых случаях, при правильном перемещении пятна контакта вдоль зуба, изменяется его форма и размеры. Это является следствием того, что необходимое соотношение кривизны профиля и линии зуба удовлетворено только для участка поверхности зуба шестерни при среднем нормальном расположении пятна контакта. На остальной поверхности зуба это соотношение не соблюдается, что может служить причиной повышенного шума в зацеплении.
Для устранения этого недостатка, если этого нельзя достигнуть последующей приработкой или притиркой, может быть применено дополнительное корректирование наладок станка для воздействия на кривизну профиля зуба шестерни за пределами зоны, соответствующей нормальному расположению пятна контакта. Для этой цели используется механизм модификации обкатки.
В процессе термической обработки колеса и шестерни происходит коробление, которое приводит к искажению рабочих поверхностей зубьев, полученных при нарезании. При закалке в штампах, или применении какой-либо совершенной технологии термообработки колеса, предотвращающей коробление, поверхность зуба колеса искажается незначительно. Поверхность зуба шестерни вследствие сложной пространственной конфигурации подвергается большим искажениям. Эти искажения приводят к следующим изменениям в расположении и форме пятна контакта:
а) угол спирали на обоих сторонах зуба шестерни уменьшается, что приводит к смещению пятна на выпуклой стороне к наружному торцу, а на вогнутой стороне – к внутреннему торцу;
б) ширина пятна контакта, особенно на выпуклой стороне зуба шестерни, несколько сокращается;
в) возможно возникновение дополнительной диагональности нормального типа на обеих сторонах зубьев шестерни.
Для обеспечения надлежащего положения и формы пятна контакта на закаленной шестерне при определении корректирующих поправок наладки станка (во время проверки зацепления нарезанной пары на контрольно-обкатном станке) необходимо:
несколько увеличить угол спирали на шестерне. Для этого при определении корректирующих поправок для смещения пятна в нужное положение нормальное положение пятна контакта на контрольно-обкатном станке должно быть получено при вертикальном смещении шестерни по отношению к оси колеса на 0,0–0,4 мм вниз (при левой спирали) или вверх (при правой спирали). По отношению к этой величине (а не к нулю) отсчитывается гипоидное смещение, переносимое на зуборезный станок;
пятно контакта на выпуклой стороне зуба шестерни до термообработки должно быть достаточно широким (даже с тенденцией образования мостового контакта) с учетом последующего сужения после закалки;
3) на обеих сторонах зуба шестерни должна быть преднамеренно создана некоторая диагональность обратного типа.
Точное значение величины гипоидного смещения на контрольно-обкатном станке (в пределах 0,0–0,4 мм), расширения пятна контакта и обратной диагональности устанавливаются практически в зависимости от размеров колес, свойств материала и технологии термообработки.
6.8 Подбор в пары
После химико-термической обработки в результате деформирования качество зацепления [6] и стабильность размеров зубьев гипоидных и конических колес в значительной степени снижаются. Форма и расположение пятна контакта, уровень шума и боковой зазор между зубьями даже в одной партии зубчатых колес неодинаковы. Поэтому в технологическом процессе изготовления конических зубчатых колес выполняют подбор в пары, который предназначен для определения двух сопряженных элементов – шестерни и колеса, качество зацепления которых соответствует требованиям чертежа. После подбора в пары и достижения требуемого качества шестерня и колесо должны оставаться сопряженными в течение всего периода эксплуатации. При поломке одного из элементов пары заменяют весь комплект.
Подбор зубчатых колес в пары производят после химико-термической обработки и шлифования базовых поверхностей. Пару устанавливают на контрольно-обкатном станке на теоретических базовых расстояниях и наносят на зубья колеса тонкий равномерный слой краски. Для выявления забоин и заусенцев сопряженную пару первоначально вращают с небольшой окружной скоростью (частота вращения ведущего шпинделя п == 400…600 мин-1) и под легкой нагрузкой. Забоины и заусенцы обычно удаляют ручной шлифовальной машинкой. При контроле пятна контакта и плавности зацепления окружную скорость пары увеличивают (п == 1200…2000 мин-1). Оценку формы и расположения пятна контакта, а также контроль бокового зазора осуществляют после остановки станка.
При подборе в пары гипоидных и конических колес грузовых автомобилей, тракторов, передающих большие нагрузки, основное внимание уделяют форме и расположению пятна контакта. Для передач легковых автомобилей, легких грузовиков, работающих при высоких окружных скоростях, наиболее важными параметрами являются плавность зацепления и бесшумность работы. Для гипоидных и конических передач автобусов необходимы высокое качество пятна контакта и низкий уровень шума.
У подобранных в пару шестерни 3 (рис. 6.3) и колеса 2 электрографом на торцах маркируют порядковый номер комплекта 1. При окончательном контроле пары после притирки или шлифования зубьев маркируют также боковой зазор ВЗ 0,25 между зубьями, отмеченными знаком «х», что особенно важно для передач с кратным числом зубьев шестерни 3 и колеса 2, а также фактическое базовое расстояние шестерни – БР 128,1 (рис. 6.3, б) или его отклонение в сотых долях миллиметра (+5) от теоретического значения (рис. 6.3, а).
В массовом и крупносерийном производстве в соответствии с наладкой притирочных станков при подборе в пары производят сортировку конических передач с различным расположением пятна контакта. Подбор в пары осуществляют в отдельном помещении, изолированном от цехового шума. Не рекомендуется контрольно-обкатные станки, на которых выполняется подбор в пары, с зачисткой забоин и заусенцев, использовать для окончательного контроля.
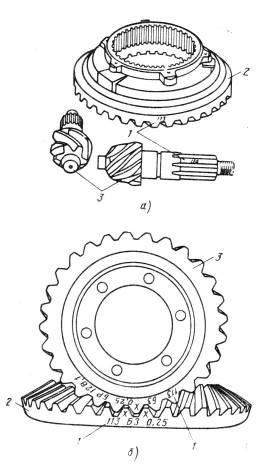
Рис 6.3
Закаленные гипоидные и конические зубчатые передачи притирают для уменьшения шероховатости поверхности зубьев, а также незначительных исправлений формы и расположения пятна контакта. Притиркой может быть получен параметр шероховатости боковых поверхностей зубьев Ra == 1…2 мкм, снижен уровень шума у конических передач до 6 дБ, у гипоидных передач – до 12 дБ. Погрешности зацепления исправляются незначительно, припуск под притирку не оставляют. Притирку нельзя рассматривать как операцию корректирования пятна контакта, чрезмерная притирка снижает качество зубчатых колес.
При притирке, которая производится на специализированных притирочных станках, между сопряженными вращающимися зубчатыми колесами вводится абразивная жидкость, состоящая из абразива 1 и масла 3 (рис. 6.4, а). Твердые и крупные абразивные зерна 1 острыми гранями снимают мелкую стружку 4 с поверхности зуба шестерни 5 и колеса 2 при взаимном их перемещении относительно друг друга. Для повышения режущих свойств абразивных зерен создается давление между зубьями путем торможения одного из элементов передачи.
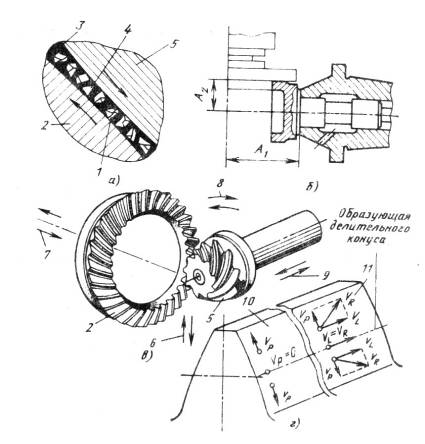
Рис. 6.4
Конструкция зубопритирочных станков выполнена таким образом, что настроенные на теоретические базовые расстояния с помощью специального калибра (рис. 6.4, б) ведущий и ведомый шпиндели станка с зубчатыми колесами во время притирки автоматически изменяют свое взаимное положение. Этим обеспечивается притирка практически в любой точке поверхности зуба. В течение автоматического цикла работы на притирочном станке выполняются три основных движения: вертикальное 6, горизонтальное 9 и осевое 7 (рис. 6.4, в), параметры которых определяют опытным путем или при контроле пары методом V – Н на контрольно-обкатном станке. При перемещении пятна контакта с помощью вертикальных V и горизонтальных Н смещений бабок станка из центрального положения на носок и пятку оно может выходить на кромку зуба, но его центр должен оставаться в границах зуба. В последних моделях притирочных станков фирмы «Глисон» (США) вместо вертикального движения 6 (рис. 6.4, в) выполняется поворот 8 шестерни 5 вокруг оси, проходящей приблизительно через середину зубчатого венца в направлении изменения межосевого угла. Это движение повышает эффективность притирки на 10–20%, при этом обеспечивается высокое качество обработки.
В качестве абразива в абразивной жидкости наиболее эффективным для закаленных зубчатых колес является карбид кремния, применяют и другие абразивы. Для притирки мелкомодульных передач и передач с твердостью HRC < 55 целесообразно применять абразивы из окиси алюминия. Размер абразивных зерен оказывает существенное влияние на притирку и должен составлять 7–50 мкм. Очень мелкие зерна увеличивают время притирки и могут способствовать возникновению задиров на поверхности зубьев. Если абразивные зерна слишком крупные, то поверхность после притирки будет слишком шероховатой, что может привести к возникновению резких шумов при работе. Притирку зубчатых колес с окружным модулем 2,5–4,5 мм целесообразно производить микрошлифпорошком с зернистостью М7-М14. Передачи легковых автомобилей целесообразно притирать абразивными зернами с зернистостью М7-М28, а передачи грузовых автомобилей и тракторов – зернами зернистостью М28-М50.
Масло, входящее в абразивную смесь, должно поддерживать абразивные зерна во взвешенном состоянии, свободно протекать через насосную систему станка и легко смываться с зубьев водным раствором. Вязкость масла должна составлять 21–45 Ст при 50°С. Если масло слишком густое, то его нужно разбавить гидравлическим или машинным маслом. Из отечественных масел перечисленным требованиям удовлетворяет масло СЭЛ-1. Соотношение по объему частей абразивного порошка и масла составляет от 1:1 до 1:2. Первоначально можно использовать абразивную жидкость, состоящую из 2,7 кг абразива и 3,8 л масла. Во время притирки необходимо периодически добавлять абразивную смесь, так как со временем абразивные зерна разрушаются и теряют свои режущие свойства. К тому же часть абразивной смеси остается на деталях после их притирки. В массовом и крупносерийном производстве абразивную смесь целесообразно добавлять по 1,5 л через каждые 3 ч работы после притирки 20–30 зубчатых пар.
Боковой зазор во время притирки должен быть на 0,05–0,07 мм меньше минимального допустимого зазора, чтобы избежать интерференции верхней кромки зуба при работе пары в собранном механизме. Если зубчатые пары собирают с малым боковым зазором, то время притирки по возможности ограничивают. Для обеспечения высококачественной поверхности зубьев шестерня должна совершить во время притирки 2000–4000 оборотов. Ориентировочное время притирки конических передач с криволинейными зубьями 2–5 мин, гипоидных передач легковых автомобилей 4–6 мин, гипоидных передач грузовиков 8–12 мин.
Пятно контакта при притирке конических передач при наличии на зубьях 10 только профильного скольжения Vp, прогрессивно увеличивающегося от делительной линии к головке и ножке зуба (рис. 6.4, г), имеет тенденцию к сужению и располагается вдоль линии делительного конуса. Для компенсации этого явления обычно увеличивают базовое расстояние шестерни на 0,075–0,125 мм, что способствует смещению пятна контакта у шестерни к ножке зуба. У гипоидных передач на поверхности зубьев 11 наряду с профильным Vp происходит также продольное скольжение VL (рис. 6.4, г). Поэтому при их притирке пятно контакта под действием результирующего скольжения VR имеет склонность к расширению по высоте профиля.
При небольшом тормозном моменте уменьшается действие абразивной смеси и увеличивается продолжительность притирки. Слишком большая тормозная нагрузка способствует чрезмерной притирке профиля и повышенному уровню шума – увеличивает ширину и длину пятна контакта, перемещая его ближе к носку зуба. Оптимальным является давление 5Ч104 Па, создаваемое на поверхностях зубьев сопряженных колес.
К настоящему времени появились станки в которых совмещены операции контрольно-обкатных и зубопритирочных станков [7]. Так например фирма Klingelnberg выпускает станок модели T-50 с числовым программным управлением (рис. 6.5). Процесс зубопритирки и контроля обката в этом станке совмещен (рис. 6.6). В связи с развитием ЭВМ разработаны алгоритмы программ которые автоматически могут регулировать пятно контакта и в случае обработки в линии автоматически менять данные наладок на зубообрабатывающем оборудовании.
7. Разработка технологических операций
7.1 Расчет припусков
На основе составленных ранее маршрута, плана обработки и проведенного размерного анализа назначим значения припусков на поверхности. Выбор припусков сведем в таблицу 7.1.
Таблица 7.1. Табличные припуски
| № пов. | Маршрут обработки поверхности | Допуск, Tdi, мм | Припуски, Zmin, мм |
| 1 |
Поковка Токарная |
1 0,2 |
- 0,19 |
| 2 |
Поковка Токарная |
2 0,2 |
- 0,19 |
| 3 |
Поковка Токарная |
2 0,2 |
- 0,19 |
| 4 |
Поковка Токарная |
1 0,2 |
- 0,19 |
| 5 |
Поковка Токарная Шлифовальная |
1 0,2 0,03 |
- 0,19 0,047 |
| 8 |
Поковка Сверлильная Резьбонарезная |
- 0,2 0,05 |
- - 0,1 |
| 9 |
Поковка Токарная |
1 0,05 |
- 0,19 |
7.2 Структура операций
На основе составленного ранее маршрута и плана обработки составим более подробное описание техпроцесса изготовления шестерни ведущей заднего моста.
05 Заготовительная (поковка).
10 Токарная с ЧПУ
Установить и закрепить заготовку в призмах
Подрезать торец 1
Точить диаметр 5
Снять фаску 7
Раскрепить заготовку
20 Токарная с ЧПУ
Установить и закрепить заготовку в трехкулачковом патроне
Точить внешний контур пов. 1, 2, 3, 4, 6, 9
Раскрепить заготовку
30 Многооперационная
Установить и закрепить заготовку в цанговом приспособлении
Сверлить последовательно 8 отверстий пов. 8
Зенковать отверстия 8
Нарезать резьбу в отверстиях 8
Снять заготовку с приспособления
40 Моечная
Промыть просушить заготовку
50 Контрольная
Контроль линейных и диаметральных размеров
60 Зубошлифовальная
Установить и закрепить заготовку в цанговый патрон
Шлифовать зубья пов. 10, 11
70 Контрольная
Установить заготовку в приспособление
Контролировать биение зубчатого венца относительно базового диаметра
80 Термообработка (закалка ТВЧ)
90 Шлифовальная
Установить деталь в трехкулачковый спец. Патрон
Шлифовать посадочный диаметр пов. 5
100 Контроль и притирка
Установить деталь в приспособление
Контроль и исправление пятна контакта
7.3 Выбор режущих инструментов
Данные об оборудовании и режущем инструменте [8,9] сведем в таблицу 7.2.
Таблица 7.2. Оборудование и инструмент
| № оп. | Оборудование | Инструмент | Материал режущей части |
| 10 | Токарный станок с ЧПУ 1716ПФ4 |
Резец сборный: державка PCLNR 2020K 12x, пластина CNMM 120408–85 ISO 5608–89 / ГОСТ 26476–85 |
MT2 (ф. МКТС-Sandvik) |
| 20 | Токарный станок с ЧПУ 1716ПФ4 |
Резец сборный: державка PCLNL 2020K 12x, пластина CNMM 120408–85 ISO 5608–89 / ГОСТ 26476–85 |
MT2 (ф. МКТС-Sandvik) |
|
Резец сборный: державка PCLNL 2020K 12x, пластина CNMM 120412–85 ISO 5608–89 / ГОСТ 26476–85 |
MT1 (ф. МКТС-Sandvik) |
||
|
Резец сборный: державка PCLNR 2020K 12x, пластина CNMM 120408–85 ISO 5608–89 / ГОСТ 26476–85 |
MT2 (ф. МКТС-Sandvik) |
||
| 30 | Обрабатывающий центр с ЧПУ Deckel Maho DMC 50V | Сверло Ж9 мм спец. | Твердый сплав Т15К6 |
| Зенковка | HSS (Р6М5) | ||
| Метчик М10*1,25 | HSS (Р6М5) | ||
| 60 | Зубошлифовальный станок с ЧПУ Klingelnberg G20 | Круг шлифовальный специальный для высокоскоростного шлифования | Базовый материал – алюминий, связка – гальваническая никелевая основа, абразивное зерно – кубический нитрид бора |
| 90 | Шлиф. станок с ЧПУ фирмы «Schaudt» ZX-1 | Круг внутришлифовальный Ж50*40*20 | 24А40СМ1 |
7.4 Расчет режимов резания
Расчет режимов резания проведем на все операции. Расчет будем вести по методике и рекомендациям фирм изготовителей режущего инструмента и справочных нормативов. Результаты для токарных операций 10, 20 сведем в таблицу 7.3.
Таблица 7.3. Режимы резания
| № операции | позиция | S0, мм/об | V0, м/мин | KHB | KT | Kj | V, м/мин | n, об/мин |
| 10 | 2 | 0,28 | 160 | 0,87 | 1 | 1 | 139 | 460/307 |
| 20 | 2 | 0,5 | 160 | 0,87 | 1 | 1 | 139 | 267/368 |
| 3 | 0,5 | 160 | 0,87 | 1 | 1 | 139 | 307/267 | |
| 4 | 0,5 | 160 | 0,87 | 1 | 1 | 139 | 460/368 |
Время обработки при обработке резанием на токарных станках определяется по формуле:
 ;
полученные значения подставляем в табл.
Операция 30.
Режимы резания на данной операции определяем по справочной литературе [10]:
Подача при сверлении определяется по формуле:

где KS = KSL ЧKSЖ ЧKSИ ЧKSD ЧKSM
ST = 0,1 мм/об
KSL =1, коэффициент, зависящий от глубины сверления
KSЖ =1, коэффициент, зависящий от жесткости технологической системы
KSИ =1, коэффициент, зависящий от марки материала
KSD =0,5, коэффициент, зависящий от типа отверстия
KSM =1, коэффициент, зависящий от группы обрабатываемого материала
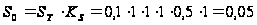 мм/об
Скорость резания определяется по формуле:

где KV = KVM ЧKVD ЧKV0 ЧKVL
VT =37 м/мин
KVM =0.91, коэффициент, зависящий от марки материала
KVD =1, коэффициент, зависящий от типа отверстия
KV0 =1, коэффициент, зависящий от условий обработки
KVL =1, коэффициент, зависящий от глубины сверления
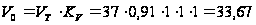 м/мин
Время обработки 1 отверстия:
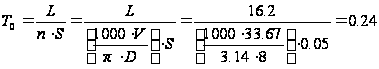 мин
Резьбонарезание:
Подача равна шагу резьбы: S0=1,25 мм/об
Скорость резания:
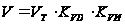
VT=11,8 м/мин
KVD =0,5, коэффициент, зависящий от типа отверстия
KVM =1, коэффициент, зависящий от марки инструментального материала
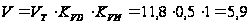 м/мин
Время обработки 1 отверстия:
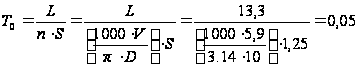 мин
Операция 90
Внутреннее шлифование
Припуск под шлифование: Zmax=0,078 мм
Скорость вращения детали: VD=29 м/мин
Подача равна:

StT=0,0023 мм/об
KST = KМ ЧKD ЧKТ ЧKVK ЧKhЧKIT
KМ =1 коэффициент, зависящий от марки материала
KD =0.83 коэффициент, зависящий от диаметра отверстия
KТ =1 коэффициент, зависящий от стойкости круга
KVK =1 коэффициент, зависящий от скорости круга
Kh =0.76 коэффициент, зависящий от припуска на обработку
KIT =0.6 коэффициент, зависящий от точности обработки
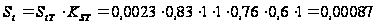 мм/об
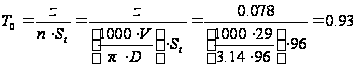 мин
7.5 Определение технических норм времени
Расчет технических норм времени произведем только на ответственные операции.
В результате проведенных исследований для синхронизации техпроцесса изготовления шестерни ведомой заднего моста было предложено применить сверло высокой стойкости и объединить операции притирки и контрольно-обкатную, что позволяет высвободить оборудование. На остальные операции время примем равным времени из существующей маршрутной технологии на АвтоВАЗе.
Полученные значения машинного и штучного времен представлены в таблицах 7.4 и 7.5 соответственно.
Таблица 7.4. Машинное время
| № операции | Tмаш, мин | |
| Базов. | Проект | |
| 10 | 0,294 | |
| 20 | 0,417 | |
| 30 | 0,29*8=2,32 | |
| 60 | 0,33 | |
| 90 | 0,93 | |
| 100 притирка | 5 | 5 |
| 110 контроль | 3 | |
Штучное время в условиях серийного производства определяется по формуле:
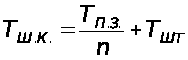
Норма штучного времени определяется по формуле:
ТШТ=Т0+ТВ+ТОБ+ТОТ
Где ТПЗ – подготовительно-заключительное время, мин; n – количество деталей в настроечной партии, шт.; Т0 – основное время, мин; ТВ – вспомогательное время, мин.
Вспомогательное время вычисляется по следующей формуле:
ТВ=ТУС+ТЗО+ТУП+ТИЗ
ТУС – время на установку и снятие детали, мин;
ТЗО – время на закрепление и открепление детали, мин;
ТУП – время на приемы управления, мин;
ТИЗ – время на измерение детали, мин;
ТОБ – время на обслуживание рабочего места, (при шлифовании в серийном производстве слагается из времени на организационное обслуживание ТОРГ и времени на техническое обслуживание рабочего места: ТОБ=ТТЕХ+ТОРГ) мин;
ТОТ – время перерывов на отдых и личные надобности, мин.
В серийном производстве, кроме шлифовальной операции, ТОБ и ТОТ по отдельности не определяются. По нормативам время определяется как процент от оперативного времени.
Время на приемы управления ТУП складывается, для токарных станков из ТВКЛ+ТРЕВ+ТБОП – времени на включение и выключение на поворот револьверной головки и быстрый подвод и отвод инструмента.
Таким образом вспомогательное время для токарных станков равно:
ТВ=ТУС+ТЗО+ТВКЛ+ТРЕВ+ТБОП+ТИЗ
Для шлифовальных станков:
ТВ=ТУС+ТЗО+ ТВКЛ+ТБОП+ТИЗ
8. Проектирование станочного приспособления
Проведем расчет сил резания при сверлении [1].
Исходные данные:
Глубина резания: t=16 мм
Диаметр сверла средний: D=10 мм
Подача, м/мин: S=0,2 мм/об.
Определим скорость резания:
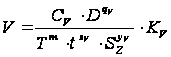 ; (8.1.1)
где CV = 7; qV = 0,4; xV = 0; yV = 0,7; m = 0,2; T = 25 мин;
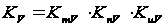 ;
где KmV = 0,9; KnV = 0,3; KuV = 1.
Отсюда:
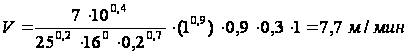
Схема расположения сил при обработке представлена на рис. 8.1.1. Для расчета приспособления нас интересует сила резания Pz, которая действует параллельно оси детали.