Совершенствование технологического процесса изготовления фрез
Шаг пружины
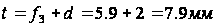 (3,19)
Длина развернутой пружины ( без учета зацепов пружины растяжения)
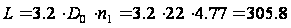 мм
(3,20)
Масса пружины в КГ
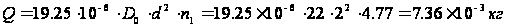 (3,21)
Объем W занимаемый пружиной, мм
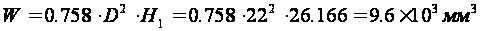 (3,22)
Расчет второй пружины
Сила пружины
при предварительном
перемещении
 .
Сила пружины
при рабочем
перемещении
 .
Рабочий ход

Наибольшая скорость перемещения подвижного конца пружины при нагружении и разгружении
Примем подачу метчика S=3мм/об.
Обороты шпинделя n=1.5об/с.
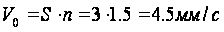 (3,23)
Выносливость N - число циклов до разрушения таб. 116 N=5·106
Наружный диаметр пружины D=12
Относительный инерционный зазор пружины сжатия δ=0.01
Сила пружины при наибольшем перемещении
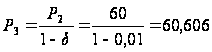 (3,24)
силу Р3 уточняем по таблице 120, Р3=61,120Н, диаметр проволоки d=1,2мм, жесткость одного витка Z1=16,147Н, наибольший прогиб одного витка f3= 3,645, временное сопротивление σв=2100, наибольшее напряжение при кручении
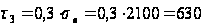 Мпа
(3,25)
Критическая скорость пружины сжатия
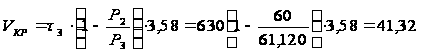 (3,26)
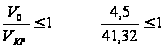
Условие соблюдается
Жесткость пружины
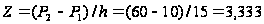 (3,27)
Число рабочих витков
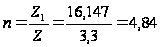 (3,28)
Число опорных
витков

Полное число витков
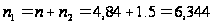 (3,29)
Средний диаметр пружины
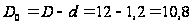 (3,30)
Индекс пружины
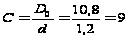 (3,40)
Предварительное перемещение
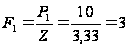 (3,41)
рабочее перемещение
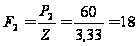 (3,42)
Наибольшее перемещение
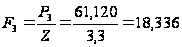 (3,43)
Высота пружины при наибольшем перемещении
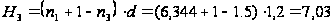 (3,44)
где n3=1.5 число шлифованных витков
Высота пружины при наибольшем перемещении
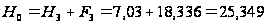 (3,45)
Высота пружины при предварительном перемещении
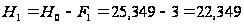 (3,46)
Высота пружины при рабочем перемещении
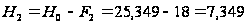 (3,47)
Шаг пружины
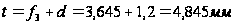 (3,48)
Длина развернутой пружины ( без учета зацепов пружины растяжения)
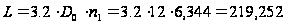 мм
(3,49)
Масса пружины в КГ
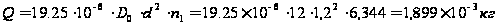 (3,50)
Объем W занимаемый пружиной, мм
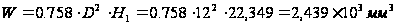 (3,51)
2.1.4 Выбор подшипников
Для подшипников
с частотой
вращения кольца
 основной
характеристикой
служит статическая
грузоподъемность
С0; при
большей частоте
вращения –
динамическая
грузоподъёмность
С.
По ГОСТ 18855 – 73 динамической грузоподъёмностью радиальных и радиально – упорных подшипников называют величину постоянной радиальной нагрузки, которую группа идентичных подшипников с неподвижным наружным кольцом может выдержать в течение 1 млн. оборотов внутреннего кольца. Под номинальной долговечностью понимают срок службы подшипников, в течение которого не менее 90% из данной группы при одинаковых условиях должны проработать без появления признаков усталости металла.
Расчетную долговечность L в млн. оборотов или Lh в часах определяют по динамической грузоподъемности С и величине эквивалентной нагрузки Рэ.
 (4,1)
где m=10/3 – для роликоподшипников.
Для любых подшипников
 (4,2)
где n – частота вращения подшипника, об/мин.
Полученный по этой формуле результат должен соответствовать долговечности редукторов 360 000 ч. – для зубчатых редукторов. Эквивалентная нагрузка РЭ для однорядных радиальных роликоподшипниках
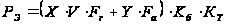 (4,3)
где X – коэффициент радиальной нагрузки X=0.56
V – Коэффициент учитывающий вращение колец. V =1
Fr – радиальная нагрузка Fr=190.7 H
Y – Коэффициент осевой нагрузки Y =2.30
Fa – Осевая нагрузка Fa = 123.8 Н
Кт – Температурный коэффициент Кт =1.05
Кб – Коэффициент безопасности Кб =1.2
C – Динамическая грузоподъёмность С=25000 Н
n – частота оборотов n = 90 об/мин
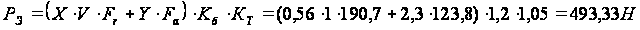
Найдем расчетную долговечность
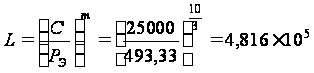 (4,4)
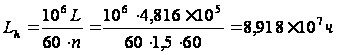
Полученный по этой формуле результат соответствует долговечности 360 000 ч.
2.1.5 Расчет режимов резания
Резьба М6, Шаг 1 мм, инструмент метчик Р18.
Подача S=1мм/об
Скорость резания
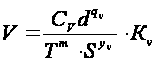 (5,1)
где Сv – постоянная величина для данных условий Сv = 64.8, d – Диаметр резьбы d = 6 мм, qv = 1.2, yv = 0.5, m = 0.9, T – Стойкость инструмента Т = 90 мин.
Поправочный
коэффициент
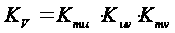 ,
где коэффициенты
Кмv,
Кuv,
Kmv
– учитывают
обрабатываемый
и инструментальный
материалы и
точность нарезаемой
резьбы соответственно
их значениям,
приведенными
в [таб. 47]
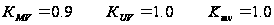
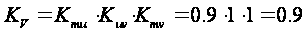
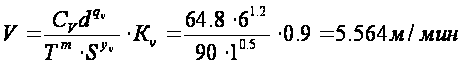
Ранее были рассчитаны сила Pz = 1000 Н и крутящий момент М=9,164 Н·м. Определим мощность резания
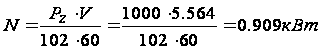 (5,2)
Расчет штучного времени для нарезания резьбы
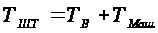 (5,3)
Найдем машинное время
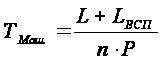 (5,4)
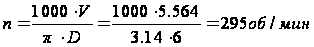
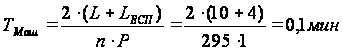
ТВ – вспомогательное время, время на быстрое перемещение инструмента и стола
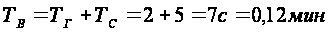
Определим штучное время на нарезание резьбы в одном отверстии
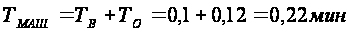
В заготовке 24 отверстия тогда
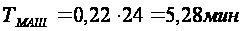
В данном случае заготовка уже установлена по этому в данном случае машинное время равно штучному.
2.2 Проектирование плиты на стенок МАНО 800
2.2.1 Описание конструкции плиты на станок MAHO 800
Приспособление – плита предназначено для фрезерной обработки фрезы охватывающего фрезерования типа GFM на обрабатывающем центре MAHO 800.
На плиту ставятся четыре опоры, опора базируются по двум взаимно перпендикулярным шпонкам и крепятся к плите на четыре винта. К опоре крепится прижим на четыре винта, прижим можно перемещать вдоль направляющих. На прижиме есть отверстие с резьбой под болт, им перемещают и закрепляют заготовку с четырех сторон по окружности фрезы. К опоре крепится прихват и винтом прижимает заготовку к опоре. С другой стороны к опоре крепится индикаторная стойка, она служит для выверки фрезы относительно центра.
2.2.2 Прочностной расчет прижима
Прижим представляет собой изогнутый стержень с прямоугольным сечением, к нему приложена сила 5300 Н
Рис 2.1 Расчетная схема
Прижим крепится к стойке на винт и на две шпильки по этому будем считать что в этом месте у нас будет жесткая заделка.
Построим эпюру момента действующего от силы P на плечо L=30мм
Рис 2.2 Эпюра моментов
Момент получился
равен
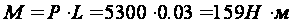 .
Этот момент
будет загибать
стойку.
Рис 2.3 Эпюра моментов
А сила Р будет вытягивать стойку. Построим силовую эпюру.
Рис 2.4 Эпюра моментов
Все сечения испытывают плосконапряженное состояние, найдем сечение с максимальным напряжением для этого необходимо найти эквивалентный момент.
Эквивалентный момент по третьей гипотезе прочности равен
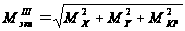 (2.1)
Судя по эпюрам нас будет интересовать сечение на изгибе
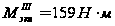
найдем максимальное напряжение именно для этого сечения.
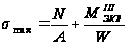 (2,2)
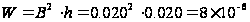 м3
(2,3)
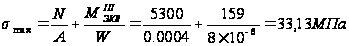 (2,4)
Сравним максимальное напряжение с допустимым, с учетом динамики.
 (2,5)

Условие прочности в опасном сечении соблюдается.
2.2.3 Расчет сил зажима
В процессе обработки заготовки на нее действует система сил. С одной стороны действуют составляющие силы резания, которые стремятся нарушить ориентацию заготовки, с другой - силы зажима, препятствующие этому. Из условия равновесия этих сил и с учетом коэффициента запаса, определяется необходимое усилие зажима. При проектировании приспособления необходимо разработать схему закрепления используя следующее правила: - схема закрепления, приложенные усилия, не должны нарушать ориентацию детали. - не должно возникать деформаций детали и элементов приспособления, приводящих к уменьшению точности обработки, или повреждению ее поверхности. - по возможности использовать силы резания для закрепления детали. Так как сила резания и сила закрепления имеют случайный характер и их действительные значение зависят от целого ряда факторов. С целью исключения влияния этих факторов на показатели надежности закрепления в расчеты вводится коэффициент запаса.
К=К0*К1*К2*К3*К4*К5*К6 (35) (3,1)
К0=1.5 - гарантированный коэффициент запаса.
К1 - коэффициент, учитывающий увеличение сил резания от случайных неровностей на обрабатываемых поверхностях заготовки.
при чистовой - К1=1.0.
К2 - коэффициент, учитывающий увеличение сил резания вследствие затупления инструмента. (См. таблицу).
Значение коэффициента К2
| Метод обработки | Материал заготовки | Составляющая силы резания | Коэффициент К2 |
| Черновая обработка | Сталь | Pz | 1.0 |
| Py | 1.4 | ||
| Чугун | Pz | 1.0 | |
| Py | 1.2 | ||
| Чистовая обработка | Сталь | Pz | 1.0 |
| Py | 1.05 | ||
| Чугун | Pz | 1.05 | |
| Py | 1.4 |
К2=1,05 для силы Ро и М
Где Ро – осевая сила
М – момент
К3 - коэффициент, учитывающий увеличение сил резания при прерывистом резании.
К3=1.2 - при прерывистом резании
К4 - коэффициент, характеризующий постоянство силы, развиваемой зажимным механизмом.
Для механизированных приборов К4=1,0.
К5 - коэффициент, характеризующий разброс усилий рабочего на рукоятке немеханизированного зажимного механизма (эргономический).
К5=1 - для механизированного зажима.
К6 - коэффициент, учитывающий случайность площади соприкосновения опорных поверхностей с базовыми.
К6=1.2 - при базировании плоскости по штыри.
С учетом сказанного расчетная сила резания :
Pо расч.=К*М.
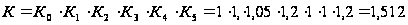
при сверлении технологических отверстий
Сила Ро при сверлении
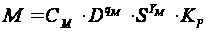 (3,2)
крутящий момент М рассчитывается
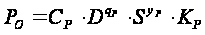 (3,3)
Найдем значения коэффициентов и показателей степени в формулах крутящего момента и осевой силы при сверлении
См=0,041 qм=2,0 YМ=0,7 СР=143 qp=1.0 yp=0.8
D – диаметр отверстия (D=14).
Коэффициент
-
 учитывающий
механические
свойства
обрабатываемого
материала.

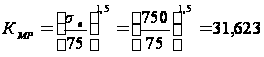 (3,4)
Зная все необходимые коэффициенты найдем значения силы Ро и крутящего момента М
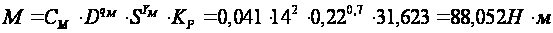 (3,5)
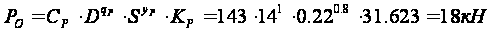 (3,6)
РО расчит = РО·К=18·1,512=27,216кНт (3,7)
Приложенные к заготовке силы должны предотвратить возможный отрыв заготовки от установочных элементов, сдвиг или поворот ее под действием сил резания и обеспечить надежное закрепление в течение всего времени обработки. Силы зажима не следует завышать, так как при этом увеличивается деформация заготовки в местах приложения сил, а также размеры, масса и стоимость зажимных устройств и всего приспособления. Занижение сил зажима недопустимо, поскольку не будет обеспечен надежный зажим заготовок. Поэтому при проектировании станочных приспособлений силы закрепления рассчитывают; их расчетные величины являются основой для прочностных расчетов элементов зажимных устройств и силовых приводов с требуемыми характеристиками. Расчет сил закрепления обычно направлен на обеспечение равновесия заготовки под действием приложенных к ней внешних сил. Внешними силами являются силы резания, силы закрепления, реакции опор и силы трения. Поэтому для расчета нужно знать условия обработки в проектируемом приспособлении: величину, направление и место приложения сил резания, сдвигающих заготовку, а также определить схему базирования и закрепления для нахождения места приложения сил закрепления и сил трения, препятствующих сдвигу заготовки. Величину сил резания и их моментов определяют по формулам теории резания или по данным нормативных справочников, исходя из твердости обрабатываемого материала, режимов резания, геометрии режущих инструментов и других факторов. При этом учитывают наиболее неблагоприятные условия обработки, когда силы резания будут максимальными.
Условия равновесия произвольной пространственной системы сил
В общем случае условия равновесия произвольной пространственной системы сил выражаются системой уравнений:


 (3,8)
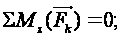
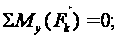
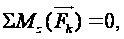
т.е. необходимыми и достаточными условиями равновесия являются равенства нулю сумм всех сил на 3 координатные оси сумм моментов всех сил относительно тех же осей.
Трение скольжение. Явление самозаклинивания.
Проиллюстрировать действие сил трения можно с помощью следующего опыта. Тело приводится в движение по горизонтальной плоскости посредством сдвигающей силы P, значение которой монотонно возрастает, начиная с нуля. Сила, препятствующая скольжению, это и есть сила трения. Опыт показывает, что скольжение начинается только по достижении некоторого предельного значения сдвигающей нагрузки, т.е. при условии P > Pпред.
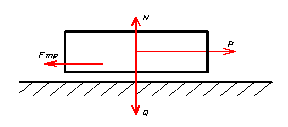
При P ≤ Pпред. Тело остается неподвижным.
Так были получены общие закономерности, которым подчиняются трение скольжения (законы Кулона):
1. Сила трения скольжения в покое численно равна сдвигающей силе, противоположна ей по направлению, но не может превысить некоторой предельной величины, т.е. изменяется в пределах
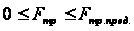 (3,9)
2. Значение предельной силы трения прямо пропорционально нормальной реакции:
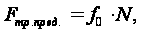 (3,10)
где ƒ0– так называемый коэффициент трения скольжения в покое.
Представление о величине коэффициента ƒ0 дают следующие данные: при трении стали по стали (без смазки) ƒ0 =0,20…0,30.
Величина коэффициента зависит от качества обработки трущихся поверхностей, их твердости, наличия или отсутствия смазки, качества смазки и многих других факторов.
3. Сила трения скольжения при движении направлена в сторону, противоположную скорости, и ее значение пропорционально нормальной реакции:
 (3,11)
где коэффициент трения скольжения при движении. Этот коэффициент зависит от той же совокупности факторов, что и ƒ0, кроме того, от скорости движения. Обычно с увеличением скорости величина ƒ сначала убывает, а затем сохраняет почти постоянное значение или возрастает
Рис 3.1 Расчетная схема
На рисунке показана схема расположения сил при сверлении технологических отверстий в заготовке.
Будем рассматривать эту систему как сумму двух плоских систем.
перенесем
силу Ро
на линию АБ но
от этой силы
останется
момент который
будет равен
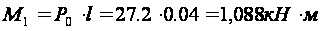
Рис 3.2 Расчетная схема
Составим систему уравнений.
Учитывая, что в данном случае прижимные силы будут необходимы только где реакция N будет отрицательной.
При условии
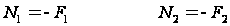
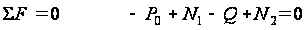 (3,8)
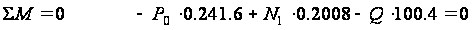
отсюда легко найти N1 и N2
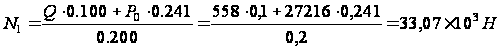
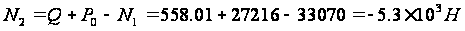
Результаты означают, что в первой опоре дополнительные силы прижима не нужны, а второй требуется сила F2=-N чтобы прижать заготовку.
Но это мы нашли силу прижима для крепления заготовки на мнимой опоре на самом деле опоры будет две и силы прижима распределятся на них, в лучшем случае равномерно на обе опоры в худшем вся нагрузка ляжет на одну опору. В данной конструкции прижимать фрезу будут болты, т.е. по расчетам получается что нагрузку в 5,3 кН будут держать резьбовые соединения, что вполне допустимо. Теперь рассмотрим, как будет действовать крутящий момент на заготовку. Определим силы трения в опорах А и Б, ведь именно они будут препятствовать сдвигу заготовки. У нас в первой опоре получилось значение 33,07, кН но так как мы брали мнимую опору на самом деле их две и по этому силы распределятся на эти опоры. Но в этом случае можно предположить что они разделятся примерно одинаково ведь обработка будет вестись на небольшом участке примерно по средине.
Силы трения будут равны
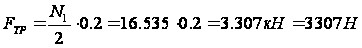 (3,11)
Крутящий момент М равен 88,2 Н·м он достаточно мал по этому в данном случае им можно пренебречь по этому делаем вывод, что такое закрепление заготовки для сверления в ней отверстий вполне допустимо.
2.2.4 Расчет режимов резания
Скорость резания
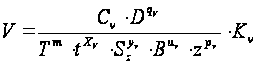 (4,1)
Сv=313 qv=0.65 Xv=0.32 yv=0.28 uv=0.18 pv=0.23 m=0.5 t=20мм B=12мм Т=60мин s=0.06
Поправочный
коэффициент
,
где коэффициенты
Кмv,
Кuv,
Kmv
– учитывают
обрабатываемый
и инструментальный
материалы.
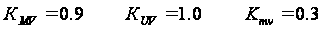
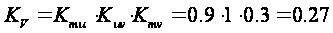 (4,2)
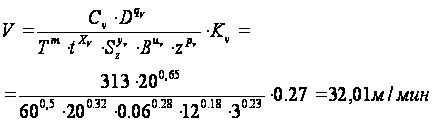 (4,3)
частота вращения фрезы будет находиться из выражения
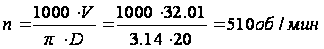 (4,4)
Сила резания