Совершенствование технологического процесса изготовления фрез
Область применения защитного заземления – трехфазные сети напряжением до 1000 В с изолированной нейтралью и выше 1000 В с любым режимом нейтрали.
Различают заземления искусственные, предназначенные исключительно для целей заземления и естественные – находящиеся в земле металлические предметы другого назначения.
3.4 Антропогенное воздействие объекта на окружающую среду и мероприятия по экологической безопасности
В соответствии с "Основами водного законодательства РФ" все сточные воды предприятия должны подвергаться очистке от вредных веществ перед сбросом в водоем. Для выполнения этих требований применяют механические, химические, биологические, а также комбинированные методы очистки. Состав очистных сооружений выбирают в зависимости от характеристики и количества поступающих на очистку сточных вод, требуемой степени их очистки, метода использования их осадка и от других местных условий в соответствии со СниП 11–32–74.
Выбросы в воду
В составе очистных сооружений должны быть предусматриваться решетки или решетки - дробилки, песколовки и песковые площадки, усреднители, флотационные установки, отстойники, илоуплотнители, биологические фильтры, сооружения для насыщения сточных вод кислородом и другие сооружения.
Решетки должны иметь прозоры 16 мм. Механизированная очистка решеток от отбросов предусматривается при количестве отбросов 0,1 м3/сут. Применяются горизонтальные песколовки производительностью свыше 10000 м3/сут. Флотационные установки применяют для очистки СОЖ и эмульсий, масел для смазывания штампов, веществ, содержащих нефтепродукты. Однако следует отметить, что цикл работы СОЖ на нашем предприятии замкнут, т.е. сначала СОЖ подается для работы, затем, циркулируя через очистные сооружения и холодильник, идет назад в работу. Только после признания СОЖ непригодной она отправляется в сточные воды, затем в очистные сооружения, где разлагается на составляющие. Очищенная вода сбрасывается назад в водоем. Оставшиеся масляные компоненты СОЖ используются в мелких неответственных смазочных работах.
Выбросы в воздух
Воздух, удаляемый системами вентиляции и содержащий пыль, вредные или неприятно пахнущие вещества, перед выбросом в атмосферу должен очищаться с тем, чтобы в атмосферном воздухе населенных пунктов не было вредных веществ, превышающих санитарные нормы, а в воздухе, поступающем внутрь производственных помещений, концентрации не превышали величины 0,3qПДК для рабочей зоны этих помещений.
Утилизация
Частичной утилизации, будут подвергаться СОЖ, разнообразные масла и нефтепродукты. По возможности из них будут выделены составляющие часть которых отправится в повторное производство в качестве вспомогательной смазки неответственных деталей и т.д., а часть будем сжигать непосредственно на заводской котельной, если это возможно, а при большом количестве скопившихся горючих веществ отправлять их на близлежащие городские. Отходы металла, стружка и бракованные изделия тоже подвергаются своего рода утилизации, а именно отправляются на повторную переплавку. Отходы металла, которые можно применить в быту (ограждения на даче и т.д.) вполне могут сбываться через торговую сеть как некондиционные товары.
3.5 Безопасность в чрезвычайных и аварийных ситуациях
В современном мире наибольшую угрозу обществу в целом представляют террористические акты, которые стали происходить, к глубочайшему сожалению, в любых общественных местах. Не понятные обычному человеку принципы и мотивы движут людьми, совершающих такие преступления.
Чаще всего такие действия совершают люди, если их можно так назвать, с явными психическими отклонениями, поэтому необходимо проводить курсы по подготовке персонала правилам поведения в таких ситуациях.
Профилактика терроризма на предприятии
В рамках мероприятий по повышению уровня безопасности предприятия необходимо осуществить следующие обязательные действия:
ужесточить пропускной режим при входе (въезде) на территорию объекта, в том числе путем установки систем сигнализации, аудио и видеозаписи;
категорически запретить хранение на территории предприятия любых видов горючих веществ без наличия на то производственной необходимости;
осуществлять силами службы безопасности регулярные обходы территории объекта;
проводить регулярные проверки складских помещений, в первую очередь тех, где были большие поступления товаров и материалов;
максимально тщательно подбирать и проверять персонал. Проблеме подбора кадров сейчас уделяется огромное внимание, поскольку руководители начали осознавать тщетность любых мер безопасности, если "слабым звеном" становится сотрудник компании. Лучшим подтверждением служит начавшаяся активная кампания по выявлению и увольнению скрытых наркоманов в ряде предприятий;
в обязательном порядке включать в договора на сдачу складских помещений в аренду пункты, дающие право администрации объекта при необходимости проводить проверку сдаваемых помещений;
организовывать совместно с сотрудниками правоохранительных органов инструктажи и практические занятия по действиям в чрезвычайных ситуациях, связанных с проявлением терроризма;
в случае обнаружения подозрительных предметов незамедлительно сообщить о случившемся в правоохранительные органы.
Все эти меры вполне способны заставить злоумышленников поискать другой объект для выражения своего "протеста", поскольку сама психология терроризма не предполагает тактики "открытого боя". И если есть хоть малейший шанс, что служба безопасности способна дать серьезный отпор, то любой злоумышленник, как минимум, дважды подумает. Кроме того, указанные действия позволяют минимизировать вероятность возникновения случаев внутреннего терроризма, когда недовольный сотрудник начинает мстить компании, уволившей его. Но для этого как раз и существуют служба безопасности и корпоративная юридическая служба. Достаточно закрыть такому "обиженному" доступ на территорию компании, чтобы исключить любые случаи сознательного вредительства.
Телефонное сообщение с угрозой теракта
Значительную помощь правоохранительным органам при проведении оперативно-розыскных мероприятий окажут следующие действия предупредительного характера:
инструктаж персонала о порядке приема телефонных сообщений с угрозами террористического характера;
оснащение телефонов офиса автоматическими определителями номера и звукозаписывающей аппаратурой;
своевременная передача полученной информации в правоохранительные органы по телефонам территориальных подразделений СИБ и МВД;
обеспечение беспрепятственного прохода (проезда) к месту обнаружения подозрительного предмета сотрудников и автомашин правоохранительных органов, скорой медицинской помощи, пожарной охраны;
в случае необходимости эвакуация людей согласно плану.
Поступление угрозы в письменной форме
Угрозы в письменной форме могут быть как отправлены в организацию по почте, так и подброшены в виде различного рода анонимных материалов (записок, надписей, информации, записанной на дискете и др.). С анонимным материалом, содержащим угрозы террористического характера, необходимо обращаться максимально осторожно – не оставляя отпечатков пальцев, убрать его в чистый, плотно закрываемый полиэтиленовый пакет и поместить в отдельную жесткую папку.
Если документ поступил в конверте, то вскрывать его следует только с левой или правой стороны, аккуратно обрезая кромки ножницами.
СОХРАНЯЙТЕ ВСЕ: сам документ с текстом, любые вложения, конверт и упаковку, ничего не выбрасывайте.
Не расширяйте круг лиц, ознакомившихся с содержанием документа.
Анонимные материалы направьте в правоохранительные органы с сопроводительным письмом. В нем должны быть указаны конкретные признаки анонимного материала (вид, количество, каким способом и на чем исполнены, с каких слов начинается и какими заканчивается текст, наличие подписи и т.д.), а также обстоятельства, связанные с его распространением, обнаружением или получением. Анонимные материалы не должны подшиваться, подклеиваться. На них не разрешается делать подписи, подчеркивать или обводить отдельные места в тексте, писать резолюции и указания, запрещается их мять и сгибать. При исполнении резолюций и других надписей на сопроводительных документах не должно оставаться давленых следов на анонимных материалах.
Регистрационный штамп проставляется только на сопроводительных письмах организации и заявлениях граждан, передавших анонимные материалы в инстанции.
Действия в случае захвата террористами заложников
Любое помещение может стать местом захвата или удержания заложников. Как правило, при подобных ситуациях в качестве посредника при переговорах террористы обычно используют руководителей учреждений. Если произошел захват людей в заложники, следует:
незамедлительно сообщить о случившемся в территориальные отделения полиции и СИБ;
не вступать по своей инициативе в переговоры с террористами;
при необходимости выполнять требования захватчиков, если это не связано с причинением ущерба здоровью людей, не противоречить преступникам, не рисковать жизнью окружающих и своей собственной;
не провоцировать действий, влекущих применение захватчиками оружия.
Пожарная защита
Под системами пожарной защиты и взрывозащиты понимаются комплексы организационных мероприятий и технических средств, направленных на предотвращение воздействия на людей опасных факторов пожара и взрыва, а также ограничение материального ущерба.
Пожарная защита и взрывозащита производственных объектов обеспечиваются: правильным выбором степени огнестойкости объекта и пределов огнестойкости отдельных элементов и конструкций; ограничением распространения огня в случае возникновения очага пожара; обвалкой и бункеровкой взрывоопасных участков производства или размещением их в защитных кабинах; применением систем активного подавления взрыва; применением легкосбрасываемых конструкций в зданиях и сооружениях; применением систем противодымной защиты; обеспечением безопасной эвакуации людей; применением средств пожарной сигнализации, освещения и пожаротушения; организацией пожарной охраны объекта, газоспасательной и горноспасательной служб.
Необходимо определить категорию взрывопожарной и пожарной опасности. В соответствии со строительными нормами и правилами (СниП 11–90–81) производственные здания и склады по взрывной и пожарной опасности подразделяются на шесть категорий: А, Б, В, Г, Д, Е [17].
В нашем случае производство относится к категории В (пожароопасные производства), так как на участке применяются СОЖ с температурой вспышки 158°С (>61°С) и твердые вещества (тара, ветошь и т.д.), способные гореть, но не взрываться при контакте с воздухом, водой и друг с другом.
Конструкция здания цеха относится к трудносгораемой.
Средства предупреждение пожара и эвакуации
С точки зрения пожарной безопасности генеральные планы промышленных предприятий должны: обеспечивать необходимые безопасные расстояния от границ предприятия до соседнего предприятия, населенного пункта, полосы магистральных железных дорог и водных путей; предусматривать правильное зонирование зданий и сооружений с учетом их назначения и других признаков; удовлетворять требуемым противопожарным разрывам между зданиями и сооружениями.
При планировке предприятий требуется также обеспечить удобный подъезд пожарных автомобилей к зданиям. Применять при строительстве противопожарные преграды, противопожарные перекрытия, зоны, пожарные стены. Местные противопожарные преграды предназначаются для ограничения распространения пламени в начальной стадии развития пожара.
При пожаре большую опасность представляют собой продукты горения (дым), содержащие отравляющие, а иногда и взрывоопасные вещества. Для их удаления создаются дымовые люки, которые обеспечивают направленное удаление дыма, не задымленность смежных помещений, облегчают обнаружение очага пожара.
Для того чтобы предотвратить воздействие на людей опасных факторов пожара, необходимо при проектировании зданий обеспечить людям возможность быстро покинуть здание. Эту возможность дают эвакуационные выходы. Выходы считаются эвакуационными, если ни ведут:
Из помещений первого этажа непосредственно наружу или через вестибюль, коридор, лестничную клетку;
Из помещений любого этажа, кроме первого, в коридор, ведущий на лестничную клетку или непосредственно на лестничную клетку, имеющую выход непосредственно наружу, или через вестибюль, отдаленный от примыкающих коридоров перегородками с дверьми
Из помещения в соседнее помещение на том же этаже, обеспеченное выходами, указанными выше.
Требования к устройству путей эвакуации и эвакуационных выходов из производственных зданий и помещений определены в СниП 11–2–80 и 11–90–81. Количество эвакуационных выходов принимается по расчету, но обычно должно быть не менее двух. Они должны располагаться рассредоточено.
Способы и средства борьбы с пожарами
В соответствии с условиями, необходимыми для возникновения и распространения горения, прекращение горения может быть достигнуто следующими методами: прекращением доступа в зону горения окислителя (кислорода воздуха) или горючего вещества, а также снижением их поступления до величин, при которых горение невозможно; охлаждением зоны горения ниже температуры самовоспламенения или понижением температуры горящего вещества ниже температуры воспламенения; разбавления горючих веществ негорючими; интенсивным торможением скорости химических реакций в пламени (ингибированием горения) механическим срывом (отрывом) пламени сильной струей газа или воды. На этих принципиальных методах и основаны известные способы и приемы прекращения горения в условиях пожара.
Каждое промышленное предприятие должно быть оснащено определенным количеством тех или иных видов пожарной техники. Места размещения каждого вида пожарной техники должны быть обозначены указательными знаками по ГОСТ 12.4.026–76.
Для ликвидации небольших возгораний на предприятии используют первичные средства пожаротушения: пожарные стволы (водяные и воздушно-пенные), действующие от внутреннего противопожарного водопровода (внутренних пожарных кранов), огнетушители, сухой песок, асбестовые одеяла и другой пожарный инвентарь.
На нашем производстве категории В должны применяться стационарные установки пожаротушения, которые подразделяются на аэрозольные (галоидоуглеводородные), жидкостные, водяные (спринклерные и дренчерные), водяные с лафетными стволами, паровые порошковые. Должны применяться установки как для автоматического пожаротушения (приводятся в действие в отсутствии людей) спринклерные установки для автоматического пожаротушения и дистанционные установки, приводимые в действие людьми.
Для тушения загораний на начальной стадии и пожаров в начальной стадии их развития применяются огнетушители. По виду огнегасительных веществ их подразделяют на воздушно-пенные, химические пенные, жидкостные, углекислотные, аэрозольные и порошковые.
Наиболее распространены химические пенные огнетушители ОХП–10, ОП-М и ОП-9ММ. Также имеются воздушно – пенные огнетушители: ручные – ОПВ-5, ОПВ-10, стационарные – ОПВ-100 и ОВПУ-250. Существуют углекислотно-бромэтиловые огнетушители ОУБ-3 и ОУБ-7. В последнее время широкое распространение получили порошковые огнетушители. Они выпускаются типов: ОП-1 "Момент", ОП-2А, ОП-10А и т.д.
Средства извещения и сигнализации о пожаре
В связь извещения о пожаре входит городская и местная телефонная связь, специальная пожарная телефонная связь с наиболее важными объектами и электрическая пожарная сигнализация. Различные системы электрической пожарной сигнализации (ЭПС) предназначены для обнаружения самой начальной стадии пожара (загорания) и сообщения о месте его возникновения. ЭПС делится на пожарную и охранно–пожарную, основными элементами которой являются: пожарные извещатели, приемные станции, линии связи, источники питания, звуковые или световые сигнальные устройства.
3.6 Выводы
В данной работе мы произвели анализ техпроцесса, выявили положительные и отрицательные черты, влияющие на безопасность труда и экологию в целом. Подробно рассмотрели наиболее явные опасные и производственные факторы, дали им достаточно развернутую характеристику и объяснили их влияние на состояние здоровья человека и окружающей среды.
Поскольку при производстве фрез и другого инструмента невозможно полностью устранить вредные воздействия, при разработке новых технических решений следует учитывать экологический ущерб. При прогнозировании ущерба обычно стараются оценить риск, связанный с возможностью аварийных ситуаций и загрязнения окружающей среды. Однако в настоящее время не удается определить с достаточной точностью вид и размеры ущерба при производстве инструмента. Изменения, внесенные даже в одну технологическую операцию, влекут за собой комплекс мероприятий, требующих дополнительной информации об их воздействии на другие операции и персонал.
Для оценки возможного ущерба следует моделировать отказы оборудования, инструмента и оснастки, ошибки оператора, а также опасное воздействие на него СОЖ, вибраций и поломок инструмента. Вероятность отказа инструмента можно установить, используя статистические данные об аналогичных случаях. Однако при применении нестандартных технических решений такой подход не всегда возможен.
Необходимо также оценивать уровень безопасности при изготовлении зубчатых колес. Любая технологическая операция по-своему потенциально опасна. Чаще всего опасность возникает в результате внезапной потери управления технологическим процессом. Этому предшествует цепь предпосылок; ее звенья в большинстве случаев предсказуемы и могут быть определены путем моделирования условий, при которых возможны аварийные ситуации.
Неблагоприятные условия могут проявляться постепенно, в частности, при износе инструмента, технологической оснастки и т.д. К неблагоприятным условиям относится наличие скрытых дефектов в инструменте, слишком низкая или высокая твердость заготовок, завышенный или неравномерный припуск и т.д.
При прогнозировании аварийной ситуации (которой предшествует критическое состояние) обычно учитывают только то, что угрожает здоровью и жизни оператора. Состояние же реальной технологической операции определяется совокупностью многих факторов. Чтобы обеспечить безопасность технологической операции, необходимо разработать модель, с помощью которой можно надежно и просто выявлять критические факторы и оценивать степень опасности.
Безопасность операции обеспечивается, если в действиях оператора нет ошибок, оборудование и оснастка работают без отказов и вредные воздействия на оператора отсутствуют. Однако в реальном производстве эти условия полностью невыполнимы. Поэтому опасность надо моделировать, используя следующие данные: реальные возможности оборудования, оснастки и инструмента и условия их реализации; предпосылки для перехода к критическому состоянию; пути предотвращения аварийной ситуации; способы уменьшения возможного ущерба.
Для зуборезного инструмента путь к безаварийному и безопасному состоянию сводится к определению минимального числа предпосылок, при одновременном наличии которых происходит поломка, а также условий, гарантирующих ее отсутствие. Если не учитывается хотя бы одно из условий, то аварийная ситуация не исключается. Для снижения вероятности поломки инструмента применяется в дополнение к смыванию стружки экологически безопасной СОЖ под давлением используют механическое удаление стружки с помощью специальных щеток; применяется термическая обработка заготовок, улучшающая обрабатываемость их материала; производится тщательный контроль за соблюдением технологической дисциплины при переточке инструмента.
Устранение наиболее значимых предпосылок является самым простым и дешевым способом обеспечения максимально возможного на данный момент уровня безопасности изготовления. Однако сбор статистических данных и учет интенсивности отказов оборудования, поломок инструмента, частоты возникновения ошибок оператора в рассматриваемых технологических процессах в должной мере не проводились, социально-экономический ущерб пооперационно не оценивался. В производстве одновременно необходимо осуществлять множество организационно-технических мероприятий. Выбор их оптимальных сочетаний сложен даже при использовании современных методов. Необходимо обеспечить получение информации обо всех взаимосвязанных технологических операциях. Это позволит оценить возможный риск и минимизировать ущерб при организации новых технологических процессов.
Обозначен класс пожароопасности предприятия. Разработанная планировка участка, как "ячейки" здания завода, позволит верно сориентировать людей во время эвакуации, использование средств предупреждения и тушения пожаров, а также своевременного оповещения во всех остальных чрезвычайных ситуациях и авариях даст возможность сохранить жизни многим сотрудникам. Таким образом, с точки зрения безопасности и экологичности, проект следует считать удовлетворяющим существующие правила и стандарты.
4. Экономическая часть
Расчет проектного штучного времени
В проекте мы убираем одну слесарную операцию, одну фрезерную операцию - эти операции будут производиться на обрабатывающем центре MAHO 800, и сокращаем время на установку детали на круглошлифовальной операции. По типовому технологическому процессу с 2005 на 2006 год планируется сделать по номенклатуре девять разных фрез по четыре штуке каждая и того 36шт
| Базовый | Проектный | |||||||
| Т пз | Т шт | Т шт к | Т маш | Т пз | Т шт | Т шт к | Т маш | |
| Фрез 040 | 5 | 16 | 21 | 8 | 1 | 1,08 | 2,08 | 0,581 |
| Слесарная | 0 | 8 | 8 | 0 | 0 | 0,088 | 0,088 | 0,088 |
| Кр шлиф | 1 | 2 | 3 | 1 | 1 | 1,5 | 2,5 | 0,8 |
| итого | 6 | 26 | 32 | 9 | 2 | 2,668 | 4,668 | 1,47 |
4.1 Исходные данные для экономического обоснования сравниваемых вариантов
| № | Показатели | Условное обозначение, единица измерения | Значение показателей | |
| Базовый | Проект | |||
| 1 | Годовая программа выпуска | Пг, шт. | 36 | 36 |
| 2 | Норма штучного времени, в т.ч. машинное время |
Тшт, час Тмаш, час |
32 9 |
4,618 1,47 |
| 3 |
Часовая тарифная ставка - Рабочего-оператора - Наладчика |
Сч, руб. Счн, руб. |
37,75 37,75 |
37,75 37,75 |
| 4 | Коэффициент доплаты до часового, дневного и месячного фондов | Кд | 1,1 | 1,1 |
| 5 | Коэффициент доплат за профмастерство | Кпф | 1,148 | 1,148 |
| 6 | Коэффициент доплат за вечерние и ночные часы | Кн | 1,2 | 1,2 |
| 7 | Коэффициент премирования | Кпр | 1,2 | 1,2 |
| 8 | Коэффициент выполнения норм | Квн | 1 | 1 |
| 9 | Коэффициент доплат за условия труда (если они вредные или тяжелые) | Ку | 1,12 | 1,12 |
| 10 | Коэффициент отчисления на социальные нужды | Кс | 1,26 | 1,26 |
| 11 | Цена единицы оборудования | Цоб., руб. |
МАНО 9 306 612 SQR 985 197р DZOKO 875 612 Слес. Присп. 1000 |
|
| 12 | Коэффициент расходов на доставку и монтаж оборудования | Кмонт | - | |
| 13 |
Годовой эффективный фонд времени работы - для оборудования - для рабочих |
Фэ, час Фэр, час |
4015 1731 |
|
| 14 | Установленная мощность электродвигателя станка | Му, кВт |
47 20 30 |
|
| 15 | Коэффициент одновременности работы электродвигателей | Код | 0,8 | |
| 16 | Коэффициент загрузки электродвигателей по мощности | Км | 0,7 | |
| 17 | Коэффициент загрузки электродвигателя станка по времени | Кв | 0,7 | |
| 18 | Коэффициент потерь электроэнергии в сети завода (1,04..1,08) | Кп | 1,05 | |
| 19 | Тариф платы за электроэнергию | Цэ, руб/кВт | 1,1 | |
| 20 | Коэффициент полезного действия станка | КПД |
MAHO 0,7 Dzoko 0,7 SQR 0.7 |
|
| 21 | Цена единицы инструмента. | Ци, руб |
Круг 460 Метчик 58 Сверло 116 Фреза 486 |
|
| 22 | Выручка от реализации изношенного инструмента по цене металлолома | Ври,руб | 20% | |
| 23 | Количество переточек инструмента до полного износа | Нпер |
- 32 23 |
|
| 24 | Стоимость одной переточки | Спер, руб |
20 42 |
|
| 25 | Коэффициент случайной убыли инструмента | Куб | 1,1 | |
| 26 | Стойкость инструмента между переточками | Ти, час |
90 15 60 |
|
| 27 | Цена единицы приспособления | Цп, руб. |
Головка 90 200 Плита 3 000 П/Шайба 900 |
96 824 3 577 913 |
| 28 | Коэффициент, учитывающий затраты на ремонт приспособления | Кр.пр | 1,5 | |
| 29 | Выручка от реализации изношенного приспособления | Вр.пр, руб. | ||
| 30 | Физический срок службы приспособления | Тпр, лет |
5 5 5 |
5 5 5 |
| 31 | Расход на смазочно- охлаждающие жидкости | Нсм |
MAHO 600 КШ 600 |
MAHO 600 КШ 400 |
| 32 | Площадь, занимаемая одним станком | Руд, м2 |
MAHO 18 Dzoko 10 SQR 12 Присп. 3 |
MAHO 65 КШ 28 |
| 33 | Коэффициент, учитывающий дополнительную площадь | Кд.пл | 2 | |
| 34 | Стоимость эксплуатации 1м2 площади здания в год | Цпл, руб/м2 | 2000 | 2000 |
| 35 | Норма обслуживания станков одним наладчиком | Нобсл., ед. | 15 | 15 |
| 36 |
Специализация: оборудование, приспособления, инструмент |
Унив.; Унив.; Унив. |
Унив.; Унив.; Унив. |
|
| 37 | Материал детали | 38М2ХМЮА | 38М2ХМЮА | |
| 38 | Масса детали | Мд, кг. | 55,8 | 55,8 |
| 39 | Вес отходов в стружку | Мотх, кг | 10 | 10 |
| 40 | Цена 1кг материала (заготовки) | Цма, руб | 40 | 40 |
| 41 | Цена 1кг отходов | Цотх, руб | 8 | 8 |
| 42 | Коэффициент накладных расходов: цеховых; заводских; внепроизводственные |
Кцех Кзав Квн |
2,15 2,5 0,05 |
2,15 2,5 0,05 |
4.2 Расчет необходимого количества оборудования и коэффициентов его загрузки
| № | Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| Базовый | Проект | |||
| 1 | Расчетное количество основного технологического оборудования по изменяющимся операциям технологического процесса обработки детали |
|
0.188 0.072 0.027 |
0.019 0.0007 0.022 |
| 2 | Принятое количество оборудования | Расчетное количество округляется до ближайшего целого | 1 | 1 |
| 3 | Коэффициент загрузки оборудования |
|
0.188 0.072 0.027 |
0.019 0.0007 0.022 |
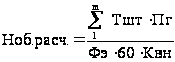
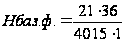
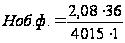
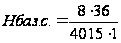
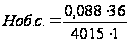
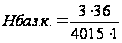
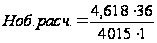

 ;


4.3 Расчет капитальных вложений (инвестиций) по сравниваемым вариантам
Проектируемая замена оборудования, оснастки, инструмента и затраты на дополнительную площадь здания:
| № | Наименование, единица измерения | Расчетные формулы и расчет | Значения показателей |
| Проектируемый вариант | |||
| 1 | Сопутствующие капитальные вложения: | ||
| 1.1 | Затраты на проектирование |
|
3451 |
| 1.2 | Затраты на дорогостоящие приспособление, руб. |
|
155,8 |
| 1.3 | Итого сопутствующие капитальные вложения |
|
3607,8 |
| 2 | Общие капитальные вложения |
|
3607,8 |
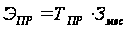 ,

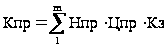 ,
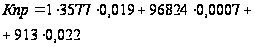
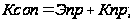
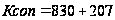
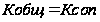
4.4 Расчет технологической себестоимости сравниваемых вариантов
| № | Наименование показателей | Расчетные формулы и расчет | Значения показателей | |
| Вариант 1 | Вариант 2 | |||
| 1 | Основные материалы за вычетом отходов. |
|
2275 | 2275 |
| 2 | Основная заработная плата | |||
| 2.1 |
рабочих - операторов, руб. (сдельщики) |
|
2050 | 300 |
| ИТОГО основная заработная плата |
|
2050 | 300 | |
| 3. | Отчисления на социальное страхование |
|
729 | 106,8 |
| 4. | Затраты по содержанию и эксплуатации оборудования | |||
| 4.1 | Затраты на текущий ремонт оборудова-ния, руб. |
|
296 | 31,6 |
| 4.2 | Расходы на технологическую энергию, руб |
|
207,3 | 34,8 |
| 4.3 | Расходы на инструмент |
|
9,4 | 0,7 |
| 4.4 | Затраты на содержа-ние и эксплуатацию приспособлений |
|
5,5 | 7,9 |
| 4.5 | Расходы на смазочные, обтирочные материалы и СОЖ |
|
3,6 | 0,7 |
| 4.6 | Расходы на содержание и экспл-ию производственной площади |
|
269 | 69 |
| Итого |
|
790,8 | 144,7 | |
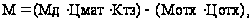
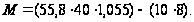
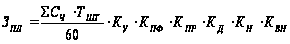
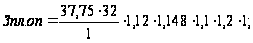
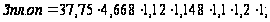
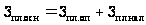
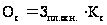
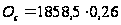
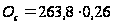
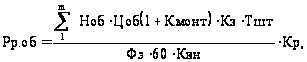
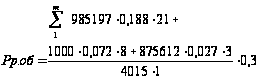
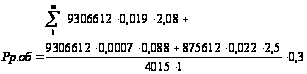
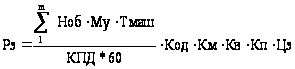 ,
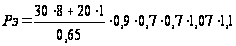 ,
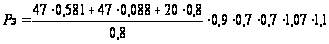 .
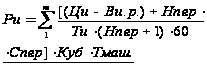
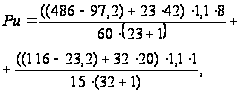
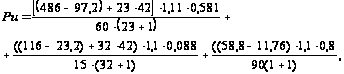
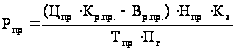
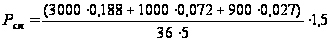
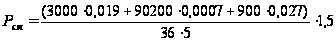
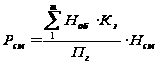 ,
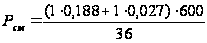
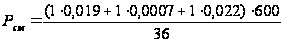 ,
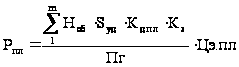 ,
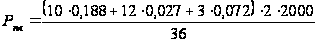 ,
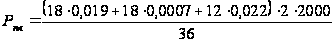 .
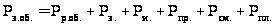
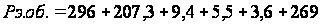
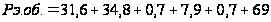
4.5 Калькуляция себестоимости обработки детали по вариантам технологического процесса