Совершенствование технологического процесса изготовления фрез
4.6 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
Ожидаемая прибыль (условно-годовая экономия) от снижения себестоимости обработки детали:
 ,
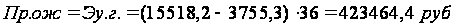 .
Налог на прибыль:
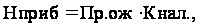
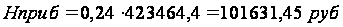 .
Чистая ожидаемая прибыль:
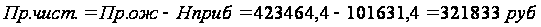 .
Расчетный срок окупаемости капитальных вложений (инвестиций):
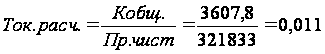
Расчетный срок окупаемости проекта 5 дней
Ерасчит=1/Ток=1/0,011=89,2 руб / руб>E=0.20
Вывод: проект эффективен. Срок окупаемости 5 дней.
5. Исследования в области обработки напыления
Одним из основных направлений совершенствования технических и технологических характеристик деталей машин является модифицирование их рабочих поверхностей с целью придания им повышенной твердости, прочности, износостойкости и других свойств. Методы модификации поверхности включают технологии поверхностного пластического деформирования, внедрения примесных атомов и молекул (цементация, ионная имплантация и т.п.), нанесение покрытий. Процессы нанесения покрытий в свою очередь подразделяют на нанесение тонких покрытий (хромирование, вакуумные покрытия и т.п.) и нанесение покрытий значительной толщины (наплавка и напыление). Качество напыленных и наплавленных покрытий определяется тремя главными факторами - подготовкой поверхности, технологией нанесения покрытия, технологией механической обработки покрытия. Настоящая работа направлена на повышение эффективности механической обработки напыленных покрытий.
Методология повышения эксплуатационных характеристик поверхностей деталей машин путем напыления покрытий.
Одним из способов повышения долговечности деталей машин и восстановления изношенных поверхностей является нанесение специальных покрытий на конструкционные материалы.
Защитные покрытия обеспечивают возможность изготовления деталей, обладающих высокой долговечностью и достаточной надежностью, повышают эксплуатационную стойкость деталей машин и инструментов, позволяют восстанавливать изношенные поверхности и размеры бракованных деталей. Нанесение покрытий дает возможность получить необходимые жаростойкость, износостойкость, коэффициент трения и другие характеристики, а также сократить расход дефицитных и дорогостоящих металлов, используемых для объемного легирования. Такая технология позволяет получить сочетание прочного, износостойкого, твердого поверхностного слоя с пластичной и вязкой трещиностойкой основой.
Напыление износостойких покрытий широко распространено в промышленности и обеспечивает значительную эффективность производства. Основой для широкого внедрения напыления покрытий послужили исследования многих отечественных ученых: Е.В.Антошина, А.А. Аппена, Л.И. Готлиба [30], Л.М. Демиденко В.С. Ивашко [37], С. А. Клименко [44], Л. М. Кожуро [45], В.В. Коломиеца [46], и др.
Известно несколько способов нанесения газотермических покрытий: электродуговой, газопламенный и детонационный. Все они объединены единым принципом формирования покрытия из отдельных частиц, нагретых и ускоренных с помощью высокотемпературной газовой струи.
Наиболее широкое применение в промышленности находит газопламенное напыление порошковыми сплавами.
К основным достоинствам способа относятся:
- возможность получения покрытий из большинства материалов, плавящихся при температуре до 2800 єC;
- толщина покрытия может быть обеспечена в пределах от 0,005 мм до 10 мм;
- высокая производительность процесса ( до 10 кг порошка в час ) ;
- относительно низкий уровень шума и световых излучений, позволяющий работать без дополнительных средств защиты;
- легкость и простота обслуживания, невысокая стоимость и мобильность оборудования.
Формирование покрытия является завершающей стадией процесса напыления, в результате которого образуется система покрытие—основа с определенным комплексом физико-химических и механических свойств.
На этой стадии процесса формирования покрытия помимо напыляемого материала участвует основа, а следовательно, в число факторов, влияющих на этот процесс, входят состав материала основы с его теплофизическими и физико-химическими характеристиками, состояние поверхности. Нельзя не учитывать при этом и термического воздействия на основу газовой струи. Таким образом, этап формирования покрытия представляет собой сложный комплекс различного рода явлений, влияющих на получение покрытия с желаемым уровнем свойств.
По результатам исследований Л.М. Демиденко, В.И. Костикова и В.В. Кудинова на стадии формирования покрытия имеют место следующие явления: удар частицы о поверхность; деформацию частицы; термические процессы в зоне контакта; возникновение сил сцепления частицы с контактной поверхностью; установление термического равновесия системы покрытие — основа с окружающей средой и формирование остаточных напряжений.
Эти явления не разделены строго во времени и в основном накладываются друг на друга.
Различают взаимодействие напыляемых частиц с поверхностью основы и напыляемых частиц с поверхностью уже нанесенного слоя покрытия. В первом случае возникают силы сцепления покрытия с основой, во втором — силы, обусловливающие внутреннюю (когезионную) прочность самого покрытия.
В настоящее время рассматривают в основном три типа взаимодействия: механическое зацепление; физическое взаимодействие, обусловленное силами типа сил Ван-дер-Ваальса; химическое взаимодействие и образование межатомных связей.
Большинство исследователей отдают предпочтение гипотезе образования сил сцепления преимущественно за счет межатомных связей, признавая в то же время наличие и элементов механического зацепления и межмолекулярного взаимодействия, т. е. взаимодействие в этом случае носит комплексный характер с одновременной реализацией нескольких механизмов сцепления покрытия с основой.
Важным моментом является деформация и растекание частиц, обеспечивающее физический контакт напыляемой частицы с поверхностью. Степень деформации частицы и совершенство образовавшегося контакта с напыляемой поверхностью зависят от большого числа факторов: тепловой и кинетической энергии частиц, свойств материала расплава (вязкости, теплоемкости, теплопроводности, поверхностного натяжения и др.), состояния напыляемой поверхности и т. п.
Одной из основных характеристик процесса формирования покрытия является температура, возникающая в зоне контакта напыляемой частицы с поверхностью.
Расчеты показывают что температура при напылении соответствует твердому состоянию частицы и подложки. Глубина зоны термического влияния под частицей не превышает нескольких десятков микрометров. Поэтому процессы физико-химического взаимодействия при напылении, очевидно, не затрагивают основного объема материала подложки, а проходят в приповерхностном слое.
Расчетная оценка времени взаимодействия частицы с поверхностью при напылении дает величины порядка 10-4 — 10-7 с. Этот факт привел к заключению о невозможности вследствие этого развития объемных процессов диффузии или об ограниченности возможных ее механизмов, например, только по границам зерен, что отражено в работах Л.М. Демиденко и Г.Г. Максимовича. Однако своеобразие условий в контактной зоне приводит к существенным отклонениям от классических диффузионных процессов, например, по следующим причинам: зона контакта под воздействием удара частицы может быть сильно разрушена и насыщена дефектами; сами напыляемые частицы могут иметь высокую концентрацию вакансий. Подобные обстоятельства приводят к аномально высоким скоростям диффузии.
Действительно, многими исследователями установлен не только факт возникновения диффузионных зон при напылении, но и в ряде случаев значительная их толщина, достигающая 10—20 мкм.
Попытки теоретического расчета величин адгезии, образовавшейся между покрытием и подложкой на основе того или иного механизма, показали, что вычисленные и измеренные значения отличаются на один-два порядка. Это несоответствие объясняют двумя причинами: структурными дефектами границы раздела и механическими напряжениями в системе покрытие — основа. К структурным дефектам относятся неполнота физического контакта покрытия и основы и неполное развитие межатомных связей в зонах контакта.
На основе результатов теоретического анализа и экспериментальных данных предложен ряд методов управления остаточными напряжениями в напыленных покрытиях. В соответствии с результатами, полученными М.Д. Никитиным,к ним относятся согласование свойств материала покрытия и основы, в первую очередь КТР; регулирование термического воздействия струи плазмы и потока напыляемых частиц; снижение модуля упругости материала покрытия; использование переходных слоев между основой и покрытием, обеспечивающих плавный переход свойств от покрытия к основе; регулирование толщины покрытия; изменение формы напыляемой поверхности.
Структура многослойного напыленного покрытия сложна по сравнению с компактным материалом. Напыленный материал состоит из структурных элементов - зерно, частицы, слой, что обусловливает существование разных типов границ - между отдельными деформированными частицами, между слоями покрытия и между покрытием и подложкой. Границы, в свою очередь, отличаются сложной электронной и кристаллической структурой. Контактные процессы при ударе, деформации, затвердевании, охлаждении частиц, физико-химические процессы взаимодействия частиц с окружающей атмосферой при пролете к основе обусловливают структуру и свойства самого покрытия.
За период выдержки многослойного покрытия, поверхность ранее нанесенного слоя покрытия загрязняется, окисляется, и контактные процессы между ней и напыленными частицами затрудняются.
Образование покрытия последовательной укладкой множества деформировавшихся частиц неизбежно приводит к появлению микропустот, в первую очередь на стыках частиц. Покрытие формируется в атмосфере, поэтому микропустоты заполняются газом, что ухудшает свойства границ, особенно межслойных, имеющих наибольшую насыщенность адсорбированными газами. Вследствие большой шероховатости покрытия и чрезвычайно быстрого растекания и кристаллизации частиц, в зоне контактов с поверхностью ранее нанесенных частиц остаются дефекты, и полости которые образуются также из-за выделения газов, растворенных в расплавленных частицах.
Растворенный газ атмосферы при кристаллизации частиц стремится из них выделится. При этом важно не столько количество растворенных газов, сколько степень пересыщенности раствора.
Растворенные газы могут покидать металлическую решетку только в результате диффузии, уходить в атмосферу через открытую пористость или микропустоты.
Одним из существенных, хотя пока относительно малоизученных, вопросов процесса формирования плазменного покрытия является формообразование напыленного слоя. Установлено, что материал покрытия распределяется по площади пятна напыления неравномерно, образуя так называемую металлизационную фигуру. Распределение частиц происходит по закону Гаусса. Свойства напыленного материала в объеме металлизационной фигуры неоднородны. Величина пористости, например, также распределена по закону Гаусса. В связи с этим разработаны математические модели процесса формообразования при плазменном напылении с целью раскрытия связи геометрических параметров покрытия с параметрами режима напыления. Например, модель, предложенная В. В. Степановым, позволяет определить условия обеспечения равномерности толщины покрытия на поверхностях различной формы.
В целом на процесс формирования покрытия при напылении и в конечном счете на его качество непосредственно или косвенно влияет значительное число факторов. По оценкам различных исследователей, их количество варьируется от 20 (в работе Х. Кайзера ) до 60. В этих условиях важным является, с одной стороны, выбор показателей процесса формирования покрытия, а с другой,— выделение из общей массы наиболее существенных, лимитирующих факторов.
Прочность сцепления покрытия с подложкой можно определить как свойство первого порядка (только при условии обеспечения его необходимого уровня имеет смысл определять остальные свойства). Поэтому вопрос разработки методики экспериментального определения прочности сцепления имеет важное значение для развития процесса плазменного напыления в целом. Однако следует признать, что, несмотря на длительные исследования в этом направлении и наличие большого количества разнообразных методик надежного решения получить пока не удалось. А.А. Алленом отмечено, что получаемые значения силы сцепления не отражают величины адгезии, а являются скорее технической характеристикой. Разрушение носит в основном смешанный когезионно-адгезионный или чисто когезионный характер. Всем применяемым методикам присущ разброс получаемых экспериментальных данных, причем в некоторых диапазонах толщин покрытий он значителен. В связи с вышеуказанным, показатель прочности сцепления в настоящее время не может быть использован для текущего контроля процесса формирования покрытия, особенно в тех случаях, когда необходимо использование неразрушающих методов.
Анализ теоретических моделей и экспериментальных исследований процесса плазменного напыления, выполненный В.С. Лоскутовым, показывает, что критериями напыленного покрытия могут служить пористость, коэффициент использования порошка и остаточное напряжение в покрытии после напыления.
За истекший период существования технологии плазменного напыления покрытий накоплен большой опыт ее практического применения. Его обобщение позволяет провести классификацию плазменных покрытий по их эксплуатационным свойствам, определить диапазон задач, которые возможно в настоящее время решать при использовании этой технологии.
По практическому назначению плазменные покрытия разделяются на основные группы и подгруппы. В частности, в работе А. Хасуя предложена следующая классификация:
Покрытия для защиты от износа: в парах трения, при газоабразивпом износе, при гидроабразивном износе, при усталостном разрушении поверхностных слоев, при кавитации, при коррозионно-механическом износе.
Покрытия для защиты от разрушения при высоких температурах: в окислительных и других агрессивных средах, при высокотемпературной эрозии, в расплавах металлов и шлаков, в условиях воздействия интенсивных тепловых потоков.
Покрытия для защиты от атмосферной коррозии и коррозии в жидких средах: в обычной и промышленной атмосфере, в морской атмосфере, в питьевой и технической воде, в морской воде, в химических, нефтехимических и пищевых жидких средах.
Покрытия со специальными электрофизическими и оптическими свойствами: электропроводные, электроизолирующие и экранирующие покрытия, покрытия с магнитными свойствами, отражающие покрытия, покрытия с высокой степенью черноты.
Покрытия для создания саморегулирующихся зазоров (срабатываемые и режущие).
Покрытия для восстановления размеров изношенных деталей.
Помимо классификации по видам разрушения зачастую эксплуатационные условия подразделяют на несколько зон по уровню рабочих температур. Первая зона обычно ограничивается температурой 540°С, которая является предельной для эксплуатации покрытий из вольфрамкобальтовых твердых сплавов. В качестве второй зоны целесообразно выделить диапазон 540—650 °С, в котором покрытия типа ВК2 уже непригодны, а покрытия на основе карбида хрома еще малоработоспособны из-за непрочности оксидной пленки. Следующая зона определяется эффективным применением карбидохромовых покрытий и находится в пределах 650—980 °С. Выше 980 °С находится четвертая температурная зона.
Иногда покрытие должно одновременно удовлетворять комплексу требований, например, защищать изделие от износа и коррозии или износа и воздействия высоких температур. В этом случае чаще всего приходится выбирать компромиссное решение
Классификация упрочняющих покрытий, предложенная в работе Л.М. Кожуро, включает следующие группы
I - Fe, Ni, Cr, Al, Ti и сплавы на их основе;
П - самофлюсующиеся сплавы систем Ni-Cr-B-Si-C и Fe-Cr-B-Si-C;
III - Сu, Pb, Cd, St. бронзы, баббиты;
IV - Al, Zn; V - оксиды А2Оз, ZrO2, TiO2, Сг2О2, SiО2, CaO, Yo, MgO, Fе2Оз;
VI - карбиды вольфрама в смеси с Со, самофлюсующимися сплавами, интерметаллидами Al, Ti, Ni;
VII - карбиды хрома и титана в смеси с самофлюсующимися сплавами, интерметаллидами Al, Ni, Ti и никельхромистыми сплавами;
VIII - тугоплавкие металлы W, Mo, Nb, Та в чистом виде и в смеси с самофлюсующимися сплавами;
IX - керметы на основе смесей BN-Al-NiCr, Mg-ZrO2-NiCr, MgO-ZrO2 с Al и Ni, графита с Al, А2Оз, Ni, алюминидом никеля, ZrO2 с алюминидом никеля.
Материалы III и IV групп легко обрабатываются. В связи с малой толщиной, оксиды и керметы V и IX групп покрытий не обрабатываются лезвийным инструментом. Покрытия VI, VII и VIII групп наносятся в смеси с самофлюсующимися сплавами II группы. Таким образом, наиболее актуальны вопросы обработки лезвийным резанием покрытия I и II группы
Некоторые виды покрытий и область применения указаны в таб. 5.1.
Таблица 5.1 Виды напыленных порошковых покрытий
| Тип порошка | Состав, % по массе | Твердость покрытия | Назначение |
| Малоуглеродистая сталь — молибден - алюминий | 5 Мо; 5 Аl | HRB 85 | Восстановление изношенных деталей из рядовых сталей Твердые подшипниковые покрытия |
| Нихром — молибден — алюминий | 5 Мо; 5 Al | HRB 80-130 | Защита от износа при температурах до 760— 870 °С абразивными частицами и твердыми поверхностями, при эрозии, фреттинг-коррозии и кавитации Восстановление изношенных деталей из рядовых и легированных сталей |
| Оксид алюминия — диоксид титана | 13—42 ТO2 | HRC 60-70 | Защита от износа при невысоких температурах абразивными частицами, твердыми поверхностями, волокнами и нитями, при фреттинг-коррозии, кавитации, эрозии Твердые подшипниковые покрытия |
| Двойной карбид вольфрама-титана с никелем | 17Ni | HRC65-73 | Защита от износа при повышенных температурах абразивными частицами и твердыми поверхностями |
Теория и практика механической обработки напыленных покрытий
Длительное время при разработке технологических процессов изготовления деталей с покрытиями основное внимание уделяли операциям нанесения покрытий, а обеспечению необходимой точности размеров и формы поверхностей деталей с покрытиями, в т. ч. их размерной обработке, уделялось недостаточное внимание. В работе С.И. Поединка справедливо отмечено, что методы, приемы и режимы размерной обработки деталей с покрытиями часто выбираются такими же, как при обработке аналогичных деталей без покрытия, и не учитываются их специфические особенности. К ним относятся, прежде всего, структурная неоднородность, нестабильность физико-механических свойств, пористая структура, высокая твердость многих покрытий, в ряде случаев сравнимая или даже превышающая твердость некоторых инструментальных материалов, а также относительно низкая прочность сцепления покрытия с основным металлом, значительно ограничивающая повышение режима резания.
При обработке покрытий резанием имеют место значительные колебания сил резания и контактных нагрузок на поверхности инструмента [65]. Следовательно, напыленные покрытия являются труднообрабатываемыми, и поэтому довольно сложно обеспечить высокое качество обработанной поверхности. При точении деталей с покрытиями значительно труднее получить однородную микрогеометрию поверхности, чем при обработке литых и прокатных металлов.
Кроме того, при обработке покрытий возникает сложное напряженно-деформированное состояние, связанное с особенностями структуры покрытий, наличием переходной зоны между покрытием и основным металлом детали, а также возникновением термических напряжений вследствие различных коэффициентов термического расширения покрытия и основного металла детали. При этом имеет место более сложная картина распространения тепловых потоков, связанная с различными теплофизическими свойствами материалов покрытия и основы детали. Во многих случаях необходимо также учитывать физико-химические процессы, имеющие место в зоне контакта инструмента и обрабатываемого покрытия.
Полный процесс обработки деталей с покрытиями включает следующие основные этапы:
обработку заготовки из основного материала, в т. ч. подготовку установочных баз для окончательной обработки детали после нанесения покрытия;
специальную обработку поверхностей деталей под нанесение покрытий, обеспечивающую высокую прочность сцепления покрытия с основным металлом детали;
нанесение покрытий;
дополнительную обработку деталей после нанесения покрытий (термическую, оплавление или пропитку покрытий и др.);
окончательную размерную обработку, в основном поверхностей с покрытиями.
Технологический процесс изготовления детали с покрытием, с точки зрения обеспечения требуемой точности, значительно отличается от процесса обработки деталей из однородных материалов. При обработке однородных заготовок последовательность технологических операций строится по принципу постоянного снижения шероховатости и повышения точности поверхностей, начиная от заготовки, поверхности которой имеют максимальную шероховатость и минимальной точность. Операция нанесения покрытия, для которой характерны низкие точность и шероховатость, располагается в ходе технологического процесса между операциями механической обработки, обеспечивающими относительно лучшие показатели по точности и шероховатости. Для оценки изменения точности заготовки на операциях нанесения покрытий а также на предшествующих и последующих операциях механической обработки Ю.А. Харламовым предложен термин "уточнение".
На этапе предварительной обработки заготовки уточнение
 (5.1)
где dз1, dз2 — допуски на размеры исходной заготовки и после предварительной обработки;
на этапе нанесения покрытия
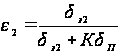 (5.2)
где бп — допуск на толщину наслаиваемого покрытия; К — коэффициент, учитывающий расположение покрытия относительно детали (при одностороннем расположении покрытия относительно контролируемого размера поверхности К=1, при двухстороннем К=2)
На этапе обработки покрытия

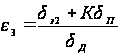 (5.3)
где dд — допуск на размер поверхности с покрытием.
Таким образом, общее уточнение.
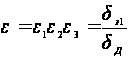 (5.4)
При предварительной обработке осуществляется предварительное уточнение заготовки, при нанесении покрытия достигнутая точность снижается, а при обработке покрытия обеспечивается уточнение до получения отклонений размеров, заданных чертежом детали. Поскольку в качестве покрытия обычно применяют более дорогие материалы, чем основной, достаточно определить предельные размеры заготовок до и после нанесения покрытий, например, по методикам Ю. А. Харламова
В случае отсутствия каких-либо специальных требований свободную поверхность покрытия можно не подвергать размерной обработке при соблюдении условия dз2+КdПЈdД. При dз1+КdПЈdД не нужно осуществлять ни предварительной обработки заготовки, не размерной обработки нанесенного покрытия.
Технологическая наследственность оказывает большое влияние на формирование качества деталей с покрытием, особенно на образование адгезионных связей, в ряде случаев являющихся определяющими в обеспечении требуемых работоспособности и долговечности. Наличие адсорбированных слоев, окислов и загрязнений на поверхностях заготовок ухудшает или вообще исключает возможность непосредственного контакта материалов покрытия и основы. Микротрещины на поверхности заготовки могут служить сильными концентраторами напряжений в процессе нанесения и эксплуатации покрытий и привести к катастрофическому разрушению детали. Все эти факторы являются определяющими при выборе способа подготовки поверхности под покрытие.
При нанесении многих видов покрытий необходимо учитывать продолжительность выполнения отдельных операций технологических процессов или перерывов между ними, т. к. они влияют на состояние и температуру поверхности, структуру материалов и, следовательно, на качество покрытия. Вид обработки может существенно изменить структуру и свойства первоначально нанесенных покрытий. Обрабатываемость покрытий зависит от их материала, структуры, технологических особенностей нанесения, основного материала детали, ее геометрии и других факторов.
Подготовка поверхностей деталей к нанесению покрытий может заключаться в выполнении таких операций, как обезжиривание, очистка и мойка, механическая обработка со снятием или без снятия стружки, струйно-абразивная и другие виды обработки свободными абразивами, электроискровая обработка, химическое травление, очистка тлеющим разрядом, изоляция поверхностей, не подлежащих покрытию, и пр. Показатели качества деталей с покрытиями формируются на всех этапах их изготовления. Носителями наследственной информации являются основной материал детали, материал покрытия, поверхностные слои, прилегающие к поверхности раздела материал — покрытие, а также геометрические параметры детали.
До настоящего времени распространенным видом обработки деталей с покрытиями являлось шлифование. Однако интенсивное термомеханическое воздействие, оказываемое на поверхностный слой при данном виде обработки, приводит к образованию трещин и прижогов. В случае отсутствия явных дефектов шлифованная поверхность имеет остаточные напряжения растяжения, что снижает эксплуатационные характеристики (усталостную прочность) детали. В. В. Шпановым показано, что для снижения вредного влияния высокой температуры при шлифовании приходится постоянно осуществлять правку круга, что увеличивает расход абразивного инструмента. Часто напыленный слой имеет толщину, на порядок превышающую необходимую. Уменьшение толщины покрытия из-за нестабильности процессов его нанесения вызывает появление участков с низким качеством покрытия. Поэтому иногда приходится удалять 90—95 % нанесенного материала. Из-за этого абразивная обработка становится значительно дороже, а в некоторых случаях себестоимость восстановленной детали может даже превысить себестоимость новой.
Более прогрессивным методом обработки напыленных покрытий является обработка инструментом с геометрически определенным лезвием. Вопросы перехода к лезвийной обработке покрытий исследованы С.А. Клименко, и Г.А. Иващено. В частности показано, что для поверхностей обработанных точением вполне достижимы требования по точности и шероховатости, характерные для шлифованных поверхностей.. Точение по сравнению со шлифованием позволяет повысить износостойкость обработанных деталей, поскольку в обработанной поверхности создаются остаточные напряжения сжатия благоприятные для эксплуатации детали. Ю. Н. Алексеев показал, что износостойкость образцов, обработанных лезвийным инструментом, в 1,5 раза выше, чем обработанных шлифованием. Еще одним преимуществом токаной обработки является улучшение экологичности технологического процесса, поскольку переход от шлифования к точению позволяет проводить обработку без использования СОЖ.
При точении общая термомеханическая нагрузка на поверхность гораздо ниже, чем при шлифовании. Однако если при шлифовании воздействие инструмента на поверхность распределено по достаточно большому участку поверхности (условно можно предположить, что контакт происходит по линии длиной равной ширине шлифовального круга), то при точении вся нагрузка локализована на гораздо меньшей площади (условно можно предположить контакт по точке – вершине резца). Следовательно, локальные нагрузки при точении гораздо выше, чем при шлифовании.
При обработке напыленных покрытий указанная закономерность выступает в качестве одного из основных сдерживающих факторов, т.к. при пониженной прочности по границе покрытие-основа в случае перехода от шлифования к точению возможно отслоение покрытия.
В силу изложенного технологии точения напыленных покрытий не находят широкого применения.
Более широкое внедрение точения напыленных покрытий неразрывно связано с разработкой методов, позволяющих рассчитать уровень напряжений, возникающих в системе покрытие, основа, режущий инструмент и подобрать режим обработки и геометрию инструмента, а также параметры напыленного покрытия, обеспечивающие его надежную обработку без отслоения.
В настоящее время расчетных схем, направленных на решение указанной задачи не разработано.
Следующей задачей, решаемой при переходе от шлифования к точению, является выбор инструментального материала, обеспечивающего наилучшие технико-экономические показатели обработки.
Инструмент для токарной обработки покрытий
В качестве инструментального материала для напыленных покрытий с твердостью до 40 HRC рекомендуется применять твердый сплав (ВК2, ВК3, ВК3М, ВК, ВК6M ВК8, Т5К10, Т15К6, ТТ7К12, ТН20, КНТ16, КНТ20) обеспечивающий требования к шероховатости поверхности, при вполне достаточной стойкости инструмента и производительности обработки. При этом скорость резания составляет 30—45 м/мин, подача — 0,15—0,3 мм/об, глубина резания — 0,5—0,75 мм стойкость- 30-55 мин [66]. При обработке напылений твердостью 40-45 HRC приходится уменьшать скорость резания до 10—15 м/мин, а стойкость резцов при этом также снижается до 15—20 мин. Низкая размерная стойкость твердосплавного инструмента исключает возможность окончательной обработки точением напыленных деталей, т. к. не обеспечивается требуемая точность.
При твердости покрытия свыше 45 HRC обработка инструментами из твердых сплавов практически невозможна. Улучшить технико-экономические показатели обработки наплавленных и напыленных покрытий твердостью свыше 45 HRC можно за счет применения инструмента, оснащенного поликристаллическими сверхтвердыми материалами (ПСТМ) на основе кубического нитрида бора (КНБ). Вопросы использования СТМ исследованы достаточно широко [24,26,37,47,59,93]. Рекомендуется применять следующие марки инструментальных материалов: гексанит-Р и эльбор-Р. За рубежом наиболее часто применяются сплошные и двухслойные пластины из амборита, как показано в работах В. Ксабы и Ч. Байка. Резцами из этих материалов можно снимать поверхностный слой покрытий со значительными макроотклонениями профиля, что наряду с неоднородностью структуры и свойств покрытий приводит к большим динамическим нагрузкам на режущее лезвие. Особенно эффективно применение инструмента с механическим креплением режущего элемента в державке.
Композит 01 (эльбор-Р) и композит 02 (белбор) — поликристаллы из кубического нитрида бора (КНБ) с минимальным количеством примесей, рекомендуются для тонкого и чистового точения (преимущественно без удара) и торцового фрезерования. Композит 10 (гексанит-Р) и двухслойные пластины из композита 10Д — поликристаллы на основе вюртцитоподобного нитрида бора (ВНБ), рекомендуются для предварительного и окончательного точения с ударом и без удара и торцового фрезерования.
В табл. 5.2 приведены результаты сравнительных испытаний твердосплавного инструмента и инструмента на основе кубического нитрида бора.
Результаты сравнительных испытаний резцов при точении плазменных покрытий из порошка ПГ-СРЗ
Таблица 5.2
| Параметр обработки | Величина параметра при обработке резцом с пластинами из сплава | |
| ВК8 | киборит | |
| Скорость резания, м/мин |
21,6 — 26,8 (21,6 — 26,8)* |
180 — 280 (290—550) |
| Подача, мм/об |
0.080 (0,028) |
0,040—0,080 (0,028) |
| Глубина резания, мм |
0,9 (0,2) |
0,9 (0,2) |
|
Производительность, мм3/мин |
1590—2120 (120—460) |
6600—20000 (1600—3000) |
| Ra, мкм | 1,4—1,7 | 1,0—1,3 |
* Без скобок указана величина параметра при черновой обработке, в скобках – при чистовой
Сравнительные испытания деталей с плазменным покрытием из порошка ПГ-СРЗ (47—50 HRC)., проведенные Ю. А. Харламовым [106] показали, что при точении резцами с пластинами из киборита производительность черновой (по корке) и чистовой обработки будет соответственно в 10 и 6 раз выше, а параметры шероховатости обработанной поверхности и среднем на 20% ниже, чем при использовании резцов с пластинами из сплава марки ВК8. При выборе геометрических параметров инструмента также существуют закономерности. Учитывая что покрытия являются труднообрабатываем материалом, для повышения прочности режущего клина, рекомендуется принимать отрицательный передний угол Необходим достаточно большой радиус при вершине резца (0,3-1,0 мм) или переходная режущая кромка с φ0 = 0° (0,05-0,3 мм). Главный угол в плане резца должен составлять 30-35° или больше, так как его малые значения предопределяют появление значительной радиальной составляющей силы резания. Главный угол в плане рекомендуется принимать j=30…35°, при уменьшении этого угла увеличивается радиальная сила, что способствует увеличению вибраций, что отрицательно сказывается на качестве обработанной поверхности. Задний угол рекомендуется выбирать в пределах 5…10°, в случае его увеличения, как показали исследования С.А. Клименко стойкость снижается. Покрытия могут обрабатываться инструментом, оснащенным круглыми неперетачиваемыми и многогранными пластинами ПСТМ. Геометрические параметры резцов с неперетачиваемыми пластинами киборита, систематизированные Г.В. Боровским приведены в табл. 1.3
При удалении наиболее дефектного поверхностного слоя покрытия (корки) с глубиной резания до 2,5 мм следует затачивать резцы с передним углом g— (15…20)°. Большей твердости обрабатываемого материала соответствует меньшее значение переднего угла.
При использовании резцов с механическим креплением режущего элемента державку оснащают шлифованной подкладкой из твердого сплава под режущий элемент. Это позволяет избежать деформации державки под действием сил резания при высокой температуре в зоне обработки. Зажимающий участок прихвата также армируют твердым сплавом, что снижает его износ сходящей стружкой и значительно повышает надежность работы.
Геометрические параметры резцов с неперетачиваемыми пластинами из киборита.
Таблица 5.3
| Тип резца | Форма пластины | j, град | j1, град | a,град | g,град | r, мм |
| Проходной | Квадратная | 45…60 | 30…45 | 7…11 | -(7…11) | 0,3…0,5 |
| Круглая | — | — | 7—11 | -(7…11) | 3,5 | |
| Подрезной | Ромбическая | 90 | 10 | 7—11 | -(7…11) | 0,3…0,5 |
| Расточной | Квадратная | 45…60 | 30 …45 | 5…7 | -(5…7) | 0,3…0,5 |
| Круглая | — | — | 5…7 | -(5…7) | 3,5 |
Паяные резцы применяют при глубине резания до 1,0 мм, что связано с прочностью паяного соединения.
Для удаления припуска более 2,5…3,0 мм используют резцы с несколькими режущими элементами, каждый из которых удаляет припуск в пределах 1,0…1,5 мм.
Режущие элементы круглой формы из киборита можно поворачивать вокруг оси, что увеличивает период их стойкости в 5— 6 раз переворачивать с целью использования ее опорной поверхности' в качестве передней поверхности инструмента при полном ее износе с одной стороны, последовательно обтачивать по диаметру до меньших размеров, что в 20…30 раз увеличивает общий период стойкости инструмента до полного износа пластины при условии отсутствия хрупкого разрушения. Начальный диаметр пластины может составлять 7…8 мм.
Наибольшее влияние на стойкость инструмента оказывают скорость резания и подача, от которых зависит температура на контактных поверхностях инструмента При использовании резцов из гексанита-Р влияние режимов обработки, а особенно скорости резания, на стойкость проявляется сильнее, чем в случае применения резцов из эльбора-Р. Стойкость инструмента из композита 10 при черновом точении в 2-4 раза ниже, чем при чистовом. Влияние подачи на стойкость инструмента неоднозначно. В процессе резания покрытия ПГ-СР3 при скорости резания 0,5…0,7 м/с увеличение подачи от 0,04 до 0,30 мм/об вызывает возрастание стойкости инструмента а при скорости резания. более 12м/с