Совершенствование технологического процесса изготовления фрез
Где Ср=12,5 xp=0.85 yp=0.75 up=1.0 wp=0 qp=0.73
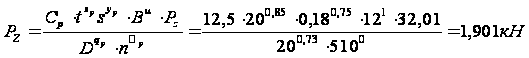
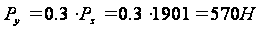
Объём одного кармана V=17510 мм3
Площадь среза концевой фрезой A=tЧB=20Ч12=240 мм2
Длина пути
которое нужно
пройти фрезе
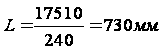
Подача на зуб фрезы Sz=0.06мм/зуб
Число зубьев фрезы Z=3
Частота оборотов фрезы n=510 об/мин
Найдем минутную подачу Sмин=0,06Ч3Ч510=91,8мм
Найдем время обработки одного паза
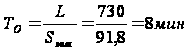 (4,6)
на быстрый отвод подвод инструмента Тв=0,1мин
на разворот заготовки Тв=0,2 мин
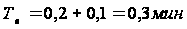
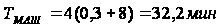
На установку детали нужно будет затратить время на её выставление Тв=30мин. Итого
Тшт=Тмаш+Тв=32,2+30=62,2мин=1,03ч
Кроме того на этой операции сверлили четыре отверстия посчитаем на неё режимы резания и время необходимое на обработку этих отверстий
при сверлении технологических отверстий
Сила Ро при сверлении
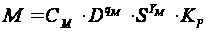 (4,7)
крутящий момент М рассчитывается
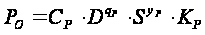 (4,8)
Найдем значения коэффициентов и показателей степени в формулах крутящего момента и осевой силы при сверлении См=0,041 qм=2,0 YМ=0,7 СР=143 qp=1.0 yp=0.8, диаметр отверстия D=14.
 Коэффициент
-
 учитывающий
механические
свойства
обрабатываемого
материала.
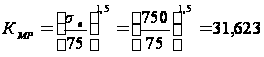 (4,9)
Зная все необходимые коэффициенты найдем значения силы Ро и крутящего момента М
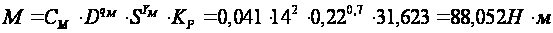
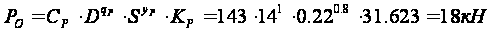
Сила резания находится по эмпирической формуле
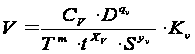 (4,10)
где
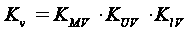
Найдем коэффициенты
СV=9.8 qv=0.4 xv=0 yv=0.5 m=0.2 T=15 KMV=0.5 KUV=1 KlV=0.6
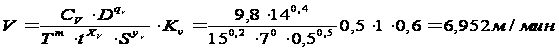
Частоту оборотов найдем из следующего соотношения
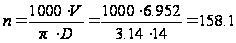
Найдем основное время на сверление отверстий
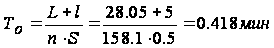

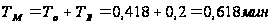
на четыре отверстия время затратится в два раза больше ТМ=0,618·4=2,472мин=0,041 час
В данном случае машинное время будет равно штучному времени т.к. на этой операции не предполагается устанавливать заготовку, правда нужно время для смены инструмента, но оно на столько мало что, им можно пренебречь т.к. смена инструмента на обрабатывающем центре происходит автоматически, а на загрузку инструмента идет отдельное подготовительное время.
Посчитаем сколько времени затратится на сверление отверстий и фрезеровании пазов
ТМ=0,041+0,54=0,581час
Тшт=1,03+0,041=1,08 час
2.3 Проектирование планшайбы для круглошлифовальной операции
2.3.1 Описание конструкции установки деталей
Конструкция планшайбы состоит из деталей: планшайба, шпилька, гайка М16, гайка М20 и шайбы ф16.
На планшайбу крепят фрезу после фрезерной операции. Фреза опирается на плоскую базовую поверхность и крепится на поверхности план шайбы и прижимается к ней гайками. Для того чтобы выверить фрезу относительно центра нужно закрепить фрезу на планшайбе, которая закреплена на шпинделе круглошлифовального станка, придать вращение шпинделю вместе с планшайбой и заготовкой. На неподвижной части станка закрепить индикатор, который будет мерить радиальное биение заготовки. Стрелка индикатора будет отклоняться в одну и другую сторону, показывая тем самым отклонение заготовки относительно центра. Слесарь медным молоточком будет постукивать по заготовке в местах, где наиболее сильно отклонилась стрелка индикатора и будет выверять таким образом до тех пор пока индикатор не начнет показывать отклонения в пределах допуска, то есть 0,01мм. Как только слесарь выверил размер, он подкручивает гайки, которые крепят заготовку и опять повторяет выше описанную операцию он смотрит не сместилась ли заготовка и только после этого закручивает гайки окончательно.
Планшайба, которую я спроектировал, отличается повышенной жесткостью от той, что применялась в базовом варианте. В базовом варианте использовалась планшайба со специальными цилиндрическими вставками, на которые опиралась заготовка, внутри этих вставок проходили четыре шпильки, на них сажалась заготовка. Недостаток этой конструкции в том, что не достаточно большая опорная поверхность, зазоры между планшайбой и вставкой, между вставкой и заготовкой плюс к этому зазор между шпилькой и заготовкой.
В проектном варианте я предлагаю заменить цилиндрические вставки на жесткие рёбра тем самым обеспечивая более жесткое крепление заготовки, устойчивость к вибрациям а значит более качественную обработку.
На выверку фрезы относительно центра будет тратиться меньше времени т.к. приспособление будет жестче.
Круглое наружное шлифование представляет собой процесс обработки заготовок шлифовальным кругом в центрах или патроне. Существует три схемы шлифования :
а) шлифование с продольной подачей – применяется при предварительной и окончательной обработках длинных ( с длиной более высоты круга) заготовок. Процесс заключается в подводе круга без шлифования на заданную глубину и продольной (вдоль оси изделия) его подаче ( или подаче изделия вдоль своей оси)
б) Шлифование врезанием ( с поперечной подачей) схема состоит в поперечной подаче круга и "выхаживании", т.е обработке без подачи, в течение некоторого времени. Эта схема применяется и в инструментальном производстве при обработке хвостовиков инструмента, установочных поясков фрез и т.п.
г) Шлифование комбинированным способом – заключается в подводе круга с врезанием в изделие на некоторую глубину и последующей обработкой с продольной подачей. При значительной глубине врезания, близкой к снимаемому припуску, и малой продольной подаче обработку по этой схеме называют "глубинным шлифованием".
Для выбора шлифовального круга для круглошлифовальной операции со схемой шлифования "шлифование врезанием" нужно:
Определить вид шлифовальной операции – Шлифовальная.
Определить тип шлифовального станка – Шлифовальный.
Определить технические требования, предъявляемые к обработанной поверхности на данном этапе (IT6 Ra 0,6).
Определить форму шлифовального круга – прямого профиля (ПП).
Определить характер шлифовального круга – электрокорунд белый 24А.
Определить модель станка и размеры шлифовального круга.
Станок – Круглошлифовальный станок Dzoko,
Круг 300ґ90ґ100.
Записать полную характеристику шлифовального инструмента.
Размер зерна 32М.
Твердость – СМ1 Средне мягкий 1.
Структура 4
По структуре инструмент разделяют на 12 групп, чем выше номер, тем меньше зерен, больше связки и пор.
Связка К5 Керамическая,
ПП 300ґ90ґ100 24А 32М СМ1 4 К5 [1].
Для правки круга применяем алмазный карандаш 3908 - 0052 ГОСТ 607-83.
2.3.2 Расчет режимов резания
При назначении режимов резания учитываются характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования. Элементы режима резания обычно устанавливают в следующем порядке:
Глубина резания t: при черновой обработке назначают по возможности максимальную t, равную всему припуску на обработку или большей его части; при чистовой обработке – в зависимости от требований по шероховатости обработанной поверхности и точности размеров.
Подача S: при черновой обработке выбирают максимально возможную подачу, исходя из условий жесткости и прочности системы СПИД, мощности привода станка прочности твердосплавной пластины и других ограничивающих факторов; при чистовой обработке – в зависимости от требуемой степени точности и шероховатости обработанной поверхности.
Рассчитываем режимы резания для круглошлифовальной операции.
Разработку режимов резания при шлифовании назначают с установления характеристик инструмента ПП 300ґ90ґ100 24А 32М СМ1 4 К5.
Основными элементами режима резания при шлифовании являться: а) окружная скорость рабочего круга Vк в м/сек, которая для абразивных кругов обычно является максимальной допускаемой прочностью круга; б) скорость вращательного или поступательного движения детали Vд в м/мин; в) глубина шлифования t в мм – слой металла, снимаемый периферией или торцом круга; г) продольная подача S – перемещение шлифовального круга в направлении его оси в мм на один оборот детали при круглом шлифовании или в мм на каждый ход стола при плоском шлифовании периферией круга; и наконец в нашем случае д.) радиальная подача SР – перемещение шлифовального круга в радиальном направлении в мм на один оборот детали при врезном шлифовании.
Из таблицы 69 на стр. 465 [2] найдем значения окружной скорости круга VK, скорости детали Vд и радиальной подачи SP.
VK = 35 м/сек Vд = 40 м/мин SP = 0,001 мм/об детали
Найдем частоту оборотов n для заготовки и шлифовального круга по формуле
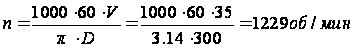 (2,1)
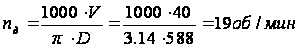
Переведем подачу из единиц мм/об детали на мм/мин это нам нужно для того чтобы посчитать машинное время.
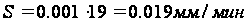
Рассчитаем машинное время по формуле
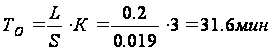 (2,2)
Вспомогательное время для замеров заготовки и её установки возьмем равным ТВ = 18,4 мин
Тогда штучное
время будет
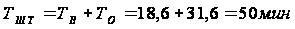
Эффективная мощность по формуле при шлифовании периферией круга с радиальной подачей
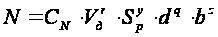 (2,3)
где СN = 0.14 r = 0.8 x = 0.8 y = 0,4 q = 0.2 z = 1.0 S = 0.001 Vд = 40 м/мин d = 100 b = 79
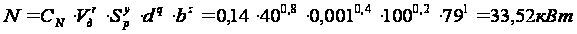
3. Безопасность и экологичность проекта
Технологическая среда является основным и мощным источником загрязнения окружающей среды. Наиболее сильное влияние она оказывает на атмосферу. Большой вклад в уровень загрязнения атмосферы вносит технологическая среда для обработки материалов.
Например, при механической обработке металлов и других материалов на металлорежущих станках (токарных, фрезерных, сверлильных, шлифовальных, заточных и др.) возникает большое количество механических и химических загрязнителей. Для цехов механической обработки характерна повышенная запыленность и загазованность рабочей зоны (пространство высотой до 2 м, на котором находятся места постоянного или временного пребывания работающих). К механическим загрязнениям атмосферы, находящимся в рабочей зоне, можно отнести: взвеси-примеси, пыль, масляный туман и др. К химическим загрязнениям принадлежат различные газообразные вещества, способные взаимодействовать в химических реакциях.
Основной поток газообразных веществ в рабочей зоне образуется в результате испарения и разложения органических составляющих СОЖ при высоких температурах. Работа на металлорежущем станке сопровождается выделением большого количества тепла за счет высоких температур в зоне резания (300 – 700 градусов). Под воздействием этих температур происходит процесс разложения органической составляющей СОЖ. Чаще всего органическая составляющая СОЖ представляет собой минеральное индустриальное масло. В результате реакции разложения при высокой температуре из различных типов масел получается большое количество газообразных компонентов, таких как: хлор, хлористый водород, сероводород, высшие спирты, акролеины, меркаптан, формальдегид, углеводороды и др. Все эти вещества выделяются в воздух рабочей зоны и составляют основное химическое загрязнение металлообрабатывающих цехов. Состав и количество газов зависит от типа, применяемой СОЖ и от режимов резания.
Полностью безопасных и безвредных производств не существует. Задача охраны труда - свести к минимальной вероятности поражения и заболевания работающего с одновременным обеспечения комфорта при максимальной производительности труда. Реальные производственные условия характеризуются, как правило, наличием некоторых опасных и вредных производственных факторов.
Охрана труда – это система законодательных актов, социально-экономических, организационных, технических, гигиенических и лечебно-профилактических мероприятий и средств, обеспечивающих безопасность, сохранение здоровья и работоспособности человека в процессе труда.
Современная отрасль машиностроения стремиться повысить технический уровень производства, сокращая применение ручного тяжелого труда, – во всех отраслях народного хозяйства, повышается уровень оснащенности предприятий средствами производственной санитарии, с более высокой степенью технической и пожарной безопасности, создаются безопасные машины и технология.
3.1 Анализ основных опасных и вредных производственных факторов, присутствующие на производственном участке
Опасным производственным фактором называется такой производственный фактор, воздействие которого на работающего в определенных условиях приводит к травме или к другому внезапному, резкому ухудшению здоровья.
Вредным производственным фактором называется такой производственный фактор, воздействие которого на работающего в определенных условиях приводит к заболеванию или снижению трудоспособности.
Примерами опасных факторов могут служить открытые токоведущие части оборудования, движущиеся части машин и механизмов, раскаленные тела, возможность падения с высоты самого работающего либо деталей и предметов, наличие емкостей со сжатыми или вредными веществами и т.п.
Примером вредных факторов являются вредные примеси и воздухе, неблагоприятные метеорологические условия, лучистая теплота, недостаточное освещение, вибрации, шум, ультра- и инфразвуки, ионизирующие и лазерные излучения, электромагнитные поля, повышенные напряженность и тяжесть труда, наличие вредных микроорганизмов или насекомых и т.д.
Между опасными и вредными производственным факторами (в дальнейшем ОВПФ) часто нельзя провести четкой границы. Один и тот же фактор может привести к несчастному случаю.
В процессе разработки технологии изготовления фрезы была выявлена операция, которая по экологичности и безопасности вредна для рабочего.
Таблица 3.1. Анализ ОВПФ технологической операции
| Операция | ОВПФ | Влияние на организм человека | Влияние на окружающую среду |
| Круглго-шлифовальная | Опасность обрыва троса при установке заготовки, повышенный уровень шума, наличие производ-ственной пыли (примеси в воздухе). | Наличие в воздухе вред-ных примесей приводит к раздражению дыхательных путей и слизистой оболочки глаз, воздействие СОЖ на кожный покров на руках. | Повышенный уровень содержания в воздухе вредных паров, вследствие нагрева СОЖ, повышенная запыленность. |
В проектируемом варианте усовершенствуется фрезерная операция. В результате этого меняется режущий инструмент, станочное приспособление, вид СОЖ. Это позволит улучшить условия труда рабочего персонала.
При обработке фрезы присутствуют следующие ОВПФ:
1) Опасность поражения электрическим током
Может возникнуть при повреждении электрооборудования, электропроводки и в результате несоблюдения правил электробезопасности, т.е. источником такой опасности является, все технологическое оборудование.
2) Повышенный уровень шума и вибраций
Шум – источниками являются машины и механизмы, а также технологические установки и аппараты, в которых движение газов и/или жидкостей происходит с большими скоростями и имеет пульсирующий характер (компрессоры, насосы). Источниками шума и вибрации в цехе является все производственное оборудование, кроме контрольных машин. Шум и вибрации при работе оборудования отрицательно сказываются на здоровье рабочих и могут привести к профзаболеваниям.
3) Опасность травмирования
Движущиеся, вращающиеся части оборудования, которые являются источниками опасности при погрузочно-разгрузочных работах, транспортировке материалов, обслуживании и ремонте оборудования, т.е. источником такой опасности является, все вышеперечисленное технологическое оборудование.
Например:
- вращающиеся инструмент и деталь, так как может произойти захват одежды, волос, конечностей оператора при нарушении правил техники безопасности, а также травмирование рабочих при вылете незакрепленной детали или инструмента.
- особенность метода обработки: схема резания, осуществляемая вращением заготовки по направлению часовой стрелки, т.е. на рабочего, что может привести при значительных усилиях резания к вырыванию режущего инструмента из суппорта станка или скалыванию его частиц.
4) Отклонения от нормативного микроклимата
ОВФ, связанными с загрязнением воздушной среды на участке, где идет изготовление фрез типа GFM, – являются металлическая пыль, выделения вредных паров и газов, тепловыделения от технологического оборудования. Источниками такой опасности является практически все вышеперечисленное оборудование, исключение – контрольное оборудование.
Например:
- смазочно-охлаждающая жидкость, так как при ее нагревании в процессе обработки выделяющиеся пары раздражают слизистые оболочки глаз, носоглотки;
- выделяющаяся при обработке металлическая пыль, которая, оседая в легких человека, вызывает раздражение дыхательных путей.
5) Опасность получения ожогов
Горячий воздух для обдувки (90°С) и горячий раствор для промывки (50°С), так как существует возможность получения ожогов.
6) Освещённость
Сохранность зрения человека, состояние его центральной нервной системы и безопасность на производстве в значительной мере зависят от условий освещения.
Рациональное освещение помещений и рабочих мест - один из важнейших элементов благоприятных условий труда. При правильном освещении повышается производительность труда, улучшаются условия безопасности, снижается утомляемость.
На участке изготовления фрез недостаточное освещение, и как следствие повышенная утомляемость и существует вероятность производственного травматизма.
7) Пожароопасность
Пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов (охлаждающая жидкость, неисправные электропроводка и электрооборудование, промышленные материалы).
В законодательстве об охране труда большое внимание обращается и соблюдение требований по охране труда при проектировании и разработке новых предприятий, машин, оборудования и технологических процессов.
Проектируемые нами технологические операции и планировка производственных участков или цехов могут быть приняты и введены в эксплуатацию, если на них подробно проработаны мероприятия по охране труда и по обеспечению здоровья и безопасности условия труда.
Современное производство характеризуется относительно быстрым насыщением производства новыми машинами. В сложившейся ситуации, одновременно с получением определенного технико-экономического эффекта нередко появляются и новые производственные опасные и вредные факторы. Следовательно, в условиях роста производства неизбежно возникают новые проблемы по охране труда, здоровья персонала. К указанным проблемам относятся инженерно-технические, медико-биологические и социально-экономические проблемы охраны труда.
В рамках дипломного проектирования рассмотрим инженерно-технические проблемы охраны труда и проведем детальный анализ опасных и вредных факторов в производстве.
К инженерно-техническим проблемам по охране труда можно отнести:
оценку условий труда при использовании и предприятиях новых машин и устройств;
отражение вопросов безопасности в проектной документации на конкретную технологию производства;
разработку высокоэффективных мер по снижению шума и вибраций на выпускаемых машинах.
3.2 Описание рабочего места, оборудования, выполняемых операций
Важным направлением при обработке фрез является экологическая безопасность технологического процесса их изготовления. При проектировании новых технологических процессов необходимо наряду с экономической эффективностью учитывать экологическую безопасность, которой иногда следует отдавать предпочтение при принятии решений. Такому условию отвечает технология обработки, которая даёт возможность обрабатывать заготовку в обрабатывающем центре, в закрытом пространстве. Это позволяет создать более короткий технологический маршрут, реализующий методы малоотходной технологии, уменьшить объем снимаемой стружки и количество выделяемой теплоты и т.д. С применением твердого смазочного материала при деформирующем протягивании значительно сокращаются вредные выбросы.
Расположение станков на участке осуществляется согласно технологическому процессу. Расположение станков, расстояние между станками соответствуют санитарным нормам. Минимальная ширина проходов между линиями 1,5 м. Для подъезда электропогрузчика имеется проезд шириной 3,5 м и предусмотрены места для складирования заготовок. Поверхности металлорежущих станков окрашиваются в светло-зеленый цвет, движущиеся части станков - в светло-желтый. Включение отмечается сигнальной лампой зеленого цвета, кнопка "стоп" для экстренной остановки станка выкрашена в ярко красный цвет и имеет большой размер.
3.3 Организационные и технические мероприятия по созданию безопасных условий труда с проведением инженерных расчётов
Прежде всего, надо отметить, что администрация предприятия обязана обеспечить надлежащее техническое оборудование всех рабочих мест и создавать на них условия работы, соответствующие правилам по охране труда (правила по технике безопасности, санитарным нормам и правилам и т.п.).
В целях охраны труда и соблюдения техники безопасности проводятся инструктаж и обучение правилам безопасных приёмов и методов работы. Они должны быть обязательно организованы во всех цехах независимо от характера и степени опасности производства, а также квалификации и стажа работы лиц, выполняющих работу (ГОСТ 12.0.004-79).
Существует несколько видов инструктажа: вводный, первичный на рабочем месте, повторный, внеплановый, текущий.
Вводный инструктаж обязаны пройти все вновь поступающие на предприятие, а также командированные и учащиеся, прибывшие на практику. Его проводит инженер по охране труда.
Первичный инструктаж на рабочем месте проводят со всеми вновь принятыми на предприятие, переводимыми из одного подразделения в другое, командированными и др.
Повторный инструктаж проводится не реже чем через шесть месяцев. Цель этого инструктажа – восстановить в памяти рабочего правила по охране труда, а также разобрать конкретные нарушения из практики цеха или предприятия.
Внеплановый инструктаж проводят при изменении технологического процесса, изменении правил по охране труда, внедрения новой техники, нарушении работниками правил безопасности труда, которые могут привести или привели к травме, аварии, взрыву или пожару; при перерывах в работе – для работ, к которым предъявляются дополнительные требования безопасности труда не более чем на 30 календарных дней, для остальных – 60 дней. Текущий инструктаж проводят с работниками перед производством работ, на которые оформляется допуск – наряд.
К числу мер по технике безопасности и производственной санитарии относятся нормы, устанавливающие меры индивидуальной защиты работающих от профессиональных заболеваний и производственных травм. Эти нормы рассматривают следующее. На работах с вредными условиями труда, а также на работах, производимых в особых температурных условиях или связанных с загрязнением, рабочим и служащим выдаются бесплатно по установленным нормам специальная одежда, специальная обувь и другие средства индивидуальной защиты. Рабочие и служащие обязаны пользоваться в рабочее время выдаваемыми им средствами индивидуальной защиты. На работах, связанных с загрязнением, рабочим и служащим бесплатно по установленным нормам выдается мыло. На работах с вредными условиями труда рабочим и служащим бесплатно по установленным нормам молоко и другие равноценные пищевые продукты.
Мероприятия по оздоровлению воздушной среды
Требуемое состояние воздуха рабочей зоны может быть обеспечено выполнением определенных мероприятий, к основным относятся:
Механизация и автоматизация производственных процессов.
Применение технологического оборудования, исключающих образование вредных веществ или попадание их в рабочую зону
Применение средств индивидуальной защиты.
Мероприятия по избавлению от вибраций
Чаще всего виброгашение осуществляют путем установки агрегатов на фундаменты (а не на общую плиту). Массу фундамента подбирают таким образом, чтобы амплитуда колебаний подошвы фундамента в любом случае не превышала 0,1 – 0,2 мм, а для особо ответственных сооружений 0,005 мм. Для небольших объектов между основанием и агрегатом устанавливают плиту. Расчет фундаментов машин с динамическими нагрузками ведут по СниП 19 – 95. Также использование материалов способных поглощать колебания, увеличение жесткости оборудования для уменьшения резонансных колебаний. Важную роль играют правильный режим работы и эксплуатации, хороший уход и своевременный ремонт оборудования.
Защита от шума
Борьба с шумом посредством уменьшения его в источнике является наиболее рациональной. Уменьшение механического шума может быть достигнуто путем совершенствования технологических процессов и оборудования.
Расчет допустимого уровня шума
Расчетная формула для определения уровня шума, если источник шума находится в помещении, будет иметь вид:
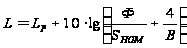 ,
(4.1)
где В – так называемая постоянная помещения, м2
 ,
(4.2)
где А – эквивалентная площадь помещения
 ,
(4.3)
где LСР – средний коэффициент звукопоглощения внутренних поверхностей помещения площадью SПОВ. LСР = 0,12, тогда
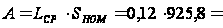 111,1
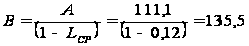
LР – уровень звуковой мощности шума, определяется согласно формулы:
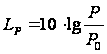 ,
(4.4)
где
 - исходная мощность,
равная мощности
переносимой
звуковой волной
интенсивности
I0
через единичную
площадку S0=1м2,
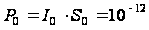 Вт
где I0 – интенсивность звука, что соответствует порогу слышимости
Р – мощность источника, в данном случае станка. Мощность электродвигателя токарного станка Р = 28 кВт = 28Ч103 Вт.
Подставляя числовые значения, получим:
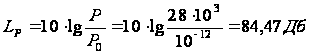
Ф – фактор направленности, характеризующий неравномерность излучения звука источником по направлениям. В нашем случае Ф = 1, SПОВ – площадь участка. В нашем случае SПОВ = 925,8 м2.
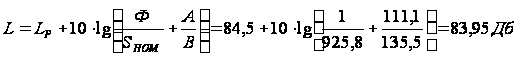
Защита от травмирования
Опасность травмирования на рабочем месте определяют по ГОСТ 12.0.004-79.
Опасность травмирования в текущее время в основном обусловлена большим износом оборудования. Поэтому для уменьшения опасности травмирования надо при работе соблюдать меры техники безопасности. При работе на технологическом оборудовании установить ограждающие экраны на силовом оборудовании. Поверхности металлорежущих станков окрашиваются в светло-зеленый цвет, движущиеся части станков - в светло-желтый. Пульты управления станками находятся, как правило, с правой стороны. Включение отмечается сигнальной лампой зеленого цвета, кнопка "стоп" для экстренной остановки станка выкрашена в ярко красный цвет и имеет большой размер.
Освещение производственного участка
Правильно спроектированная и выполненная система освещения необходима для обеспечения сохранности зрения человека, безопасности выполнения работы, высокой производительности труда и качества выпускаемой продукции.
При освещении производственных площадей используют естественное, искусственное и совмещенное освещение (в светлое время суток недостаточное по нормам естественное освещение дополняется искусственным).
Для обеспечения нормальной производственной деятельности на участке применяется искусственное общее равномерное освещение.
Осветительная система должна отвечать следующим требованиям:
освещенность на рабочем месте должна соответствовать характеру зрительной работы;
необходимо обеспечить достаточно равномерное распределение яркости на рабочей поверхности;
величина освещенности должна быть постоянной во времени;
направленность светового потока должна быть оптимальной;
все элементы осветительных приборов должны быть электро-безопасными.
осветительные приборы должны быть удобными и простыми в эксплуатации.
Тщательный и регулярный уход за осветительными установками имеет большое значение для создания рациональных условий освещения.
В установках с люминесцентными лампами необходимо следить за исправностью схем включения (не должно быть видимых глазом миганий лампы), а также пускорегулирующих аппаратов, о неисправности которых можно судить по значительному шуму дросселей.
Необходимо своевременно заменять перегоревшие лампы.
Станки должны иметь стационарные устройства местного освещения. Рекомендуется широкое использование встроенного освещения.
Освещение общее в сочетании с местным должно обеспечивать четкую видимость делений на отсчетных и контрольно-измерительных приборах, а также поверхность обрабатываемых деталей.
Электробезопасность
По степени опасности поражения током механические цеха относят к помещениям с повышенной опасностью (температура до 30С°, влажность воздуха около 70%). Для защиты от поражения током обязательно предусматривают: защитное заземление оборудования, изоляция и ограждение токоведущих частей, защитное отключение оборудования.
Все металлические части станков, а также отдельно стоящие электрические устройства, которые могут оказаться под напряжением вследствие нарушения изоляции и замыкания на корпус, должны быть заземлены.
Назначение защитного заземления – устранение опасности поражения людей электрическим током при появлении напряжения на конструктивных частях электрооборудования, т.е. при "замыкании на корпус".
Принцип действия защитного заземления - снижение опасного значения напряжений прикосновения и шага, обусловленных "замыканием на корпус". Это достигается уменьшением потенциала заземленного оборудования, а также выравниванием потенциала за счет подъема потенциала основания, на котором