Совершенствование технологического процесса изготовления фрез
Износ инструментов из ПСТМ на основе КНБ существенно зависит от химического состава обрабатываемого покрытия. Наличие в нем титана и значительного количества хрома резко интенсифицирует износ инструмента вследствие химического взаимодействия на контактных площадках. Первоначально наибольший износ наблюдается в месте схода свободного края стружки, а затем распространяется на всю главную и частично на вспомогательную режущие кромки. Период приработочного износа составляет 5—10 мин. В широком диапазоне условий обработки износ инструмента носит комплексный характер, включая абразивный, адгезионный, диффузионный и химический (окислительный и эвтектический) виды износа.
С увеличением твердости покрытия до HRC3 58 стойкость инструмента из ПСТМ снижается, а эффективность его применения по сравнению с эффективностью использования твердосплавного инструмента возрастает.
За критерий затупления инструмента из гексанита-Р, эльбора-Р и других ПСТМ по результатам исследований Г.В. Боровского рекомендуется принимать величину фаски износа по задней поверхности h3, равную 0,4…0,6 мм, а в некоторых случаях — 0,6…0,7 мм. При обработке покрытий на основе твердых сплавов группы ВК для резцов из гексанита-Р таким критерием является h3 = 0,20…0,25 мм. Для круглых пластин из амборита рекомендуется h3=0,4…0,5 мм, а для пластин другой формы — 0,25…0,35 мм. Для поликристаллов из киборита при точении газотермических покрытий принимают h3=0,4 мм; для газопламенных покрытий Нп-65г — h3= 0,6 мм.
При обработке покрытий необходимо также уделять внимание силам, возникающим при резании, так как их высокие значения могут привести к дефектам при обработке. Значительная радиальная сила резания обусловливает возможность сколов при входе и выходе инструмента из детали, а также появление вибраций при недостаточной жесткости системы СПИД, что особенно характерно для изношенного инструмента.
В общем случае силы резания зависят от физико-механических свойств обрабатываемого материала, режимов резания (v, s, t), геометрических параметров режущей части инструментов (g, a, j и др.) и величины износа по задней поверхности h.
На рисунках 5.1 и 5.2 приведены зависимости технологических составляющих сил резания Ру,РZ, Рх от условий точения напыленного покрытия ПГ-10Н.
При точении покрытий резцами из ПСТМ износ инструмента в наибольшей степени происходит по задней поверхности. Чем больше величина износа (увеличение площади контакта рабочих поверхностей резца с обработанной поверхностью), тем больше трение задней поверхности инструмента о заготовку и тем больше составляющие силы резания, особенно радиальная Py. Кроме того, при внедрении в обрабатываемую поверхность резцу необходимо преодолеть со стороны задней поверхности силы упруго-пластического противодействия, которые для твердых покрытий будут значительными, что также повлечет увеличение составляющей Рy.
Характерным для обработки покрытий инструментами из КНБ является большее значение составляющей Рy по сравнению с составляющими Рz, Рx. что свидетельствует о более высоком уровне сил на задней поверхности резца.
На уменьшение составляющих силы резания при увеличении скорости резания до значений v>1,9 м/с (рис. 5.1) влияют разупрочнение поверхностного слоя покрытия, а также особенности механизма износа инструмента при высоких температурах в зоне резания. Повышение скорости резания вызывает и увеличение скорости деформации материала покрытия в зоне резания в результате чего уменьшается объем зоны распространения деформации и снижается величина составляющих силы резания, причем интенсивность уменьшения составляющих Рx, Рy, и Рz близка между собой.
Увеличение подачи инструмента в соответствии с общими закономерностями процесса резания, увеличивает площадь сечения срезаемого слоя, вызывает и увеличение сопротивления материала покрытия стружкообразованию. Составляющие силы резания при этом будут возрастать (рис 5.1).
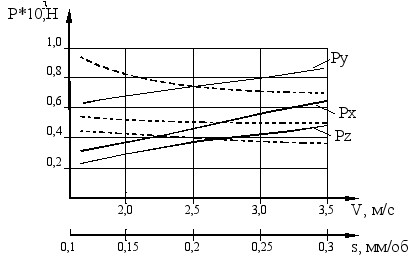
Рис. 5.1 Влияние условий точения покрытий ПГ-ЮН-01 инструментом из киборита на силы резания [44]: скорости резания (штриховая) при S= 0,2 мм/об, t=0.25 мм, d=101,5о и подачи (сплошная) при v=2,4 м/с, h =0,25мм, d=101,5 о
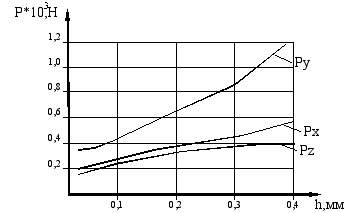
Рис. 5.2 Влияние условий точения покрытий ПГ-ЮН-01 инструментом из киборита на силы резания на износ инструмента по задней поверхности [44] при v=2,4 м/с, 3=0,2 мм/об. d=101,5 о
Для случая точения покрытия ПГ-10Н-01 получены адекватные зависимости [44]
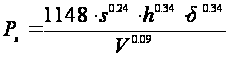 ,
(5.5)
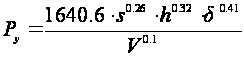 ,
(5.6)
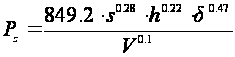 ,
(5.7)
где s – подача, мм/об; h – ширина износа инструмента по задней поверхности, мм; – угол резания, градус; V – скорость резания м/мин.
Аналогичные результаты получены в работе А.Е. Шило.
Учитывая область применения деталей с покрытиями и их специфические свойства, особенно важной является оценка возможности режущего инструмента по формированию состояния поверхностного слоя и, в частности, шероховатости обработанной поверхности.
Результаты экспериментального исследования шероховатости поверхности покрытия ПГ-10Н-01 позволили получить уравнение регрессии, описывающее зависимость высотных параметров шероховатости от условий резания:
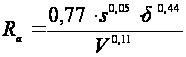 ,
(5.8)
где s – подача, мм/об; мм; – угол резания, градус; V – скорость резания м/мин.
Анализ уравнения показывает, что в рассматриваемых условиях наибольшее влияние на шероховатость поверхности оказывает скорость резания, с увеличением которой высота неровностей снижается. Увеличение других рассматриваемых параметров приводит к росту высоты неровностей на обработанной поверхности.
Незначительное возрастание величины Ra с ростом подачи объясняется большой величиной радиуса при вершине инструмента.
Вероятно, влияние износа инструмента определяется ростом контактной температуры на задней поверхности, силы Ру и связанной с этим интенсивностью колебательных процессов. То, что увеличение износа не приводит к резкому увеличению шероховатости, объясняется возникновением выглаживающего эффекта. Влияние угла резания на шероховатость поверхности проявляется за счет изменения переднего угла инструмента. Чем больше угол заострения тем больше объем деформируемого обрабатываемого материала, воздействие которого на шероховатость поверхности выражается в возрастании высоты неровностей, которое к тому же из-за неоднородности структуры покрытия имеет значительную неравномерность.
Как показывают исследования С.А. Клименко [44], достичь низкой шероховатости достаточно трудно и в большинстве случаев она находилась в пределах Ra = 0,5-0,8 мкм.
Пути повышения эффективности обработки напыленных покрытий
Учитывая специфические свойства напыленных защитных покрытий, определяющие тяжелые условия резания при их механической обработке, повышение работоспособности режущего инструмента и качества обработанной поверхности являются актуальными задачами с точки зрения практического использования, так и с научных позиций. Основными направлениями повышения эффективности обработки напыленных покрытий являются.
1. повышение виброустойчивости процесса
2. совершенствование состава покрытия
3. совершенствование смазывающе-охлаждающих технолог-х сред.
Учитывая специфические структуру и свойства защитных покрытий, а также особенности макрогеометрии деталей с покрытиями особое значение приобретают мероприятия по снижению вибраций при обработке лезвийным инструментом из поликристаллов. Случайные воздействия на режущий инструмент, связанные с неравномерностью припуска на обработку и изменением механических свойств покрытий приводят к возникновению собственных колебаний в технологической системе. Колебания сопровождаются изменением сечения среза и скорости резания, при этом изменение радиальной силы резания по времени отстает от изменения режимов обработки. В таких условиях собственные затухающие колебания переходят в незатухающие автоколебания.
В качестве путей борьбы с вибрациями предлагаются следующие мероприятия:
Разработка виброустойчивых зон условий резания. Известно, что влияние неоднородности свойств покрытий может быть минимизировано за счет выбора сочетания условий резания. Практически это осуществляется выбором условий обработки, которым соответствует стабилизация тангенциальной составляющей силы резания. Как показано Ю.А. Муковозом [65], используя ковариационную функцию силы резания и функцию спектральной плотности устанавливаются условия обработки, соответствующие минимизации вибраций и увеличению стойкости инструмента;
Разработка виброустойчивого режущего инструмента. Повышение виброустойчивости режущего инструмента достигается за счет увеличения их жесткости или в результате повышения их демпфирующей способности.
Увеличение жесткости инструмента из сверхтвердых материалов достигается путем надежного закрепления режущей пластины в державке
При рассмотрении мероприятий по повышению эффективности обработки напылений необходим учет структурных особенностей и свойств материалов покрытий. Такие характеристики материала покрытий, как плотность, пористость, дефектность и др., имеют различные значения по их толщине. В связи с этим распределение механических свойств по слою покрытия имеет экстремальный вид.
По этой причине процесс точения должен вестись так, чтобы с изделия удалялись более дефектные слои покрытия, а к обработанной поверхности прилегали наиболее твердые, прочные и однородные участки материала. Следствием этого является повышение работоспособности инструмента, определяемое снижением динамических нагрузок на режущее лезвие, получение меньшей шероховатости обработанной поверхности и возрастание эксплуатационных характеристик изделий с покрытиями.
Для определения оптимальной глубины резания, при точении газопламенных порошковых покрытий системы Ni-Cr-В-Si, В.Е. Рыжовым [72] предложено следующее неравенство:
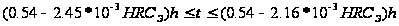 (1.9)
Значительные возможности воздействия на работоспособность инструмента заложены в использовании различных технологических сред (СОТС), оказывающих комбинированное смазочно-охлаждающее действие, снижая температуру и уменьшая фрикционное взаимодействие в зоне резания.
Исследования эффективности СОТС при обработке инструментом из КНБ, проведенные Т. Ногути и М. Б. Гордоном показывают, что газовая СОТС оказывая влияние на химические особенности контактирования в процессе резания покрытий позволяет повысить стойкость режущего инструмента в 1.6 раза. Жидкие среды так же изменяют стойкость режущего инструмента на основе КНБ. Использование масляных СОТС позволяют увеличить стойкость инструмента в 1,7-2 раза. Наибольшую стойкость инструмента при точении напыленных порошковых покрытий на основе Ni обеспечивает применение 20% раствора СОТС "МР-99" в машинном масле.
Учитывая особенности инструмента из КНБ более целесообразно использование подачи жидких СОТС не поливом, а распылением. Применение распыленных СОТС рекомендуется при скоростях резания до 1,7 м/с. Указанные скорости резания соответствуют обработке многих защитных покрытий.
Еще больший эффект может быть достигнут за счет применения в СОТС присадок для сверхвысоких давлений [69]. Благодаря реакции с КНБ, приводящей к образованию пленки твердой смазки на поверхности инструмента, они предотвращают охрупчивание КНБ под воздействием термоциклирования при нагреве поликристалла в процессе резания и последующем охлаждении в жидкой среде или атмосфере воздуха. К таким присадка относятся сера и хлор.
Заключение
На волжском автомобильном заводе для производства колен валов применяют фрезы типа GFM.
Фрезы ГФМ состоят из корпуса, ложементов, клиньев, винтов, и твердосплавных пластин которые собираются на участке сборки в МСП на специальных стендах
Эти фрезы применяют для обработки шеек колен валов.
Данный вид обработки заменил ранее существовавший метод обработки спец. резцами типа U-X.
Обработка фрезами GFM получила название - охватывающего фрезерования. Фреза осуществляет движение обката относительно
неподвижного колен вала, а пластины расположенные по внутреннему отверстию фрезы формируют его профиль.
Этот метод имеет ряд преимуществ
1. Высокая производительность
2. Высокая точность обработки до 0,05мм
3. быстрая переналаживаемость сборных фрез ( метод сборки на ВАЗе)
Цель дипломного проекта:
1. Проанализировать существующий техпроцесс изготовления фрез GFM и применяемую в нем оснастку.
2. Усовершенствовать существующий ТП.
В дипломном проекте разработаны чертежи технологической оснастки которая позволит увеличить производительность и повысить качество выпускаемых фрез:
1. Спроектирован специальный резьбонарезной патрон, на базе существующей угловой сверлильной головки.
Вышеназванный патрон оснащен приспособлением, которое способно защитить метчик от поломки.
Ранее из за отсутствия такого приспособления резьба нарезалась слесарным способом (отверстие глухое короткое порядка 15мм)
В результате внедрения этой операции получаем:
1. Повышение производительности (8часов-10мин)
2. Повышение качества резьбы
2 Спроектировано установочное приспособление на станок МАНО 800. Данное приспособление позволяет обрабатывать фрезу без предварительной обработки на станке SQR (сверление базовых отверстий и карманов).
В результате внедрения приспособлений получаем:
1. Повышение производительности (за счет выполнения операции на более производительном оборудовании – обрабатывающий центр МАНО 800).
2. Повышение качества (более точный 0,01 и чиастота поверхности до Ra 1,25 – обработка монолитными фрезами из твердого сплава).
3. Спроектировано базирующие приспособление в замен имеющегося на круглошлифовальный станок DZOKA для шлифования базовых поверхностей фрезы. ( по нар диаметру).
В результате внедрения получаем:
1. За счет увеличения жесткости приспособления:
- Быстрая установка до 0,01 мм.
- Качество обработки Ra 0,63.
- Увеличение производительности за счет сокращения времени на установку и обработку (уменьшение времени на выхаживание).
В результате совершенствования тех проц. имеем повышение качества и производительности изготовления фрез ГФМ.
Экономический эффект от внедрения усовершенствованной технологии (и спроектированной оснастки) составляет 321 000 р.
Список литературы
1. Справочник инструментальщика Ординарцев И.А.
2. Справочник технолога машиностроителя Косилова
3. Справочник технолога Панова А.А.
Станочные приспособления справочник Т1 Варадашкина Б.Н.
Курсовое проектирование деталей машин Г.М. Ицкович А.С. Чернавский
Ю.Н. Тальнов К.Я. Васькин Станочные приспособления
Охрана труда в машиностроении Е.Я. Юдин
Сопротивление материалов В.И. Федосьев
Справочник подшипники качения Л.Я. Перель
Справочник станочные приспособления Т1 Б.Н. Врадашкин
Справочник станочные приспособления Т2 Б.Н. Врадашкин
Справочник конструктора машиностроителя Т2 В.И. Анурьев
Справочник режимы резания металлов Ю.В. Барановский
Курсовое проектирования ДМ С.А. Чернавский
Расчет и проектирование деталей машин Н.Ф. Киркач
Комплексные способы эффективной обработки резанием Ю.М. Ермаков
Приложение. Обоснование необходимости проведения патентного исследования
Одним из путей совершенствования операции резьбонарезания является совершенствование устройств (патронов, оправок) для крепления резьбообразующих инструментов, чаще всего метчиков. Известно несколько конкретных конструктивных вариантов исполнения патронов резьбонарезных. Вполне вероятно, что среди них есть конструкции, которые для данной операции являются более прогрессивными, чем рассматриваемая.
Выявить прогрессивные технические решения, которые могут лечь в основу конструкции усовершенствованного устройства - патрон резьбонарезной, можно в результате патентного исследования достигнутого уровня развития вида техники - патрон резьбонарезной.
Описание объекта
Патрон резьбонарезной применяется для крепления резьбообразующего инструмента, в данном случае - метчика. Патрон может применяться также и для крепления сверл, разверток, зенкеров и т.п. Для быстросменного закрепления метчиков на металлорежущих станках стараются применять устройства, несложные в изготовлении и эксплуатации, если нет повышенных требований к нарезаемой резьбе (например, патрон показанный на рис. 1).
Втулка 1 с отверстием под гладкий цилиндрический хвостовик имеет три отверстия для шариков 3. Втулка 1 центрируется в корпусе 5 и удерживается от выпадения штифтом 2. Такая конструкция очень проста и достаточно удобна в работе при нарезании неответственных резьб.
Патрон работает следующим образом. Вследствие наличия пружины 4 и конической поверхности, шарики 3 зажимают хвостовик метчика. Конец квадратного сечения у метчика входит в соответствующее окно в корпусе 5 и передает крутящий момент. Чтобы извлечь метчик, нужно нажать на втулку 1 в направлении хвостовика метчика. Для того чтобы исключить возможность заклинивания метчика в случае образования лунок от давления шариков, втулка 1 снабжена тремя продольными канавками. Но, несмотря на эту предосторожность, рекомендуется повышать твердость хвостовиков и квадратов метчиков.
Недостатком такого патрона является невозможность нарезания резьбы с принудительной подачей, вследствие отсутствия осевой компенсации, что приводит к подрезанию профиля первых ниток нарезаемой резьбы; недостаточная долговечность патрона (в месте расположения шариков, из-за частых, хотя и небольших, ударных нагрузок ) и надежность; получение некачественной резьбы из-за невозможности обеспечения достаточной соосности метчика и нарезаемого отверстия ( патрон компенсирует лишь неизбежно возникающие погрешности).
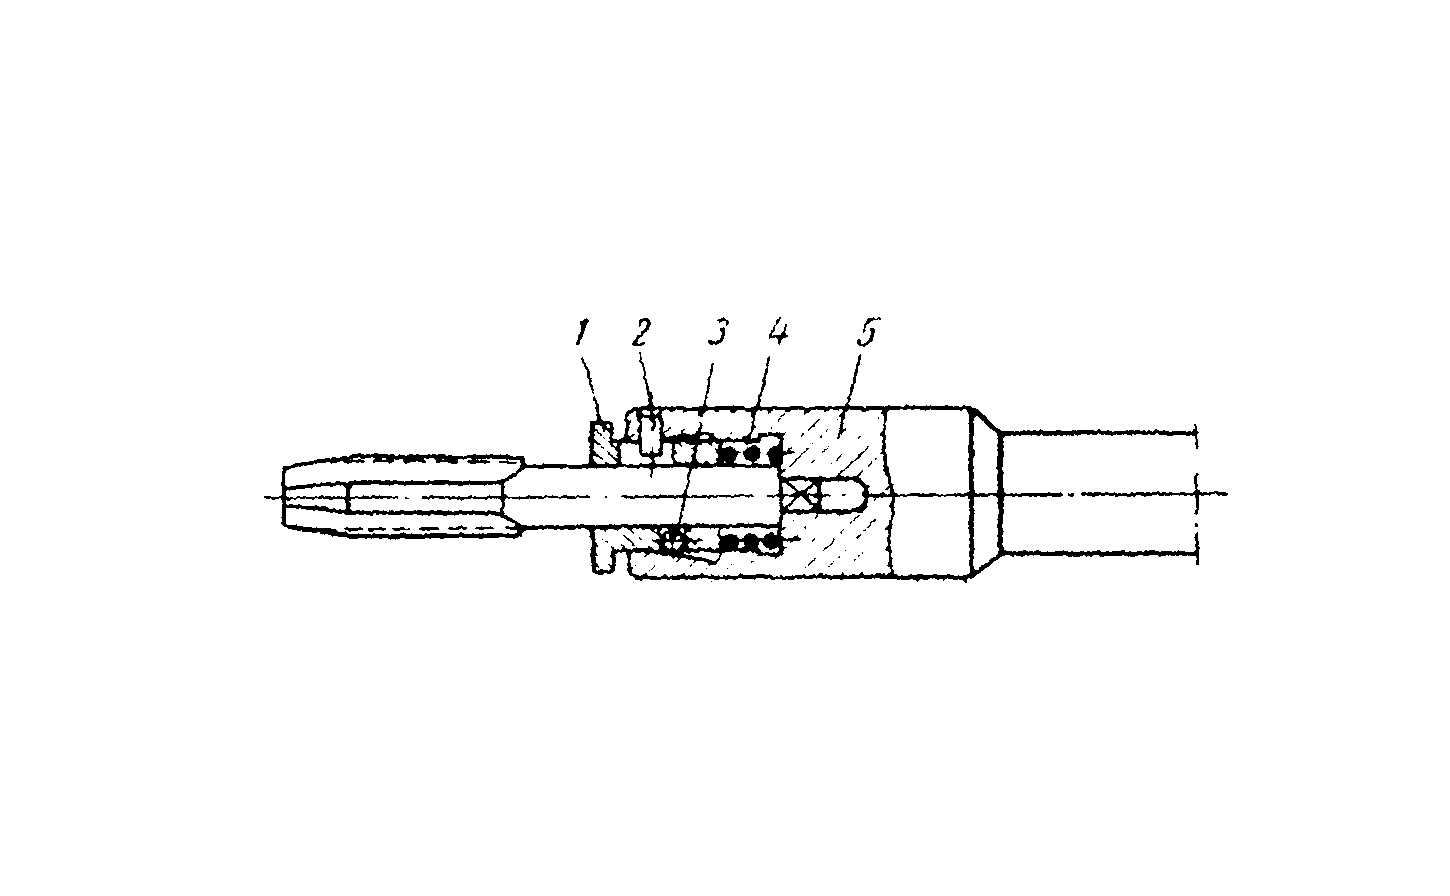
Рис. 1. Конструкция быстросменного резьбонарезного патрона для крепления метчиков
Стадия исследования
Формирование программы исследования.
Цель формирование программы исследования достигнутого уровня развития вида техники "Патрон резьбонарезной" обеспечить достаточную полноту и достоверность исследования при минимальных затратах на его проведение.
Этап 1. Оценка исходных условий.
Задача данного этапа - установить цель исследования достигнутого уровня развития вида техники "Патрон резьбонарезной".
Формулировка цели патентного исследования
Целью патентного исследования достигнутого уровня развития вида техники "Патрон резьбонарезной" является усовершенствование исследуемого объекта за счет устранения недостатков, указанных в описании объекта, а именно отсутствие осевой компенсации, недостаточной долговечности и надежности, недостаточной соосности метчика и нарезаемого отверстия.
Выбор стран проверки, обоснование выбора.
Исследуемое устройство относится к области обработки металлов резанием, а именно нарезание резьбы. По согласованию с руководителем выбираем в качестве стран проверки Россию и Англию.
Оценка объема, вида и наличия патентной документации стран проверки
В кабинете патентоведения кафедры "Технология машиностроения" и библиотеке института имеются :
- описания к авторским свидетельствам и патентам России;
- бюллетень изобретений России "Открытия, изобретения"
- реферативный сборник ВНИИПИ "Изобретения стран мира";
- реферативный журнал ВИНИТИ;
- журнал "Изобретатель, рационализатор";
Перечисленной выше патентной документации достаточно для проведения исследования достигнутого развития вида техники "Патрон резьбонарезной".
Этап 2. Выбор технических решений, подлежащих исследованию (ИТР)
Задача данного этапа - установить перечень технических решений, использованных в объекте, которые подлежат исследованию (ИТР).
Определение категории объекта
Патрон резьбонарезной характеризуются конструктивными признаками - формой элементов, их взаимным расположением и взаимосвязью, соотношением размеров. Это признаки устройства.
Признаки способа и вещества отсутствуют. Следовательно, как объект изобретения патрон резьбонарезной представляет собой устройство.
Выявление технических решений, используемых в объекте
Исследуемый объект патрон резьбонарезной содержит следующие технические решения :
а) Патрон резьбонарезной - общая компоновка;
б) Способы нарезания резьбы метчиком;
в) Устройство для нарезания резьбы.
Таким образом, для исследования выбираем технические решения - патрон резьбонарезной (общая компоновка).
Этап 3. Составление регламента поиска
Задача данного этапа - определить перечень классификационных индексов ИТР, минимальные ретроспективность и широту поиска, а также перечень источников информации, обеспечивающие достаточную полноту и достоверность исследования достигнутого уровня развития вида техники "Патрон резьбонарезной".
Определение классификации изобретений, действующей в странах проверки
В СССР Международная классификация изобретений действует с 1962 г. в ФРГ - с 1966 г. Таким образом, срок действия МКИ в странах проверки больше, чем период времени, в течении которого могут быть созданы прогрессивные устройства для крепления резьбообразующего инструмента такого, как метчик.
Поэтому при проведении исследования будем пользоваться МКИ по всем странам проверки.
Определение рубрик МКИ и индекса УДК для каждого из ИТР
Для определения рубрик МКИ ИТР "Патрон резьбонарезной" определяем ключевые слова "Нарезание резьбы":
В23В31/00 - Инструменты для нарезания резьбы и патроны для них.
Индексы УДК определяем по Указателю универсальной десятичной классификации 621.952 - нарезание резьбы.
Установление глубины поиска и ее обоснование
На основании общего анализа состояния активного контроля в машиностроении, и в частности вида техники "Патрон резьбонарезной" полагаем, что наиболее прогрессивные технические решения содержатся в изобретениях, сделанных в последние пятнадцать лет. Поэтому глубину поиска при исследовании достигнутого уровня развития вида техники определяем в 15 лет.
Определение источников информации и их обоснование
В качестве источников информации принимаем источники, имеющиеся в кабинете патентоведения кафедры " Технология машиностроения ", в библиотеке ТолПИ: описания к авторским свидетельствам и патентам, бюллетень "Открытия, изобретения", реферативный журнал "Резание металлов. Станки и инструменты", технические журналы и книги в области мехобработки.
Данные заносим в таблицу:
Регламент поиска N_____
Объект - патрон резьбонарезной.
Вид исследования - исследование достигнутого уровня развития вида техники.
Таблица 1
| Предмет поиска (ИТР) | Страны поиска | Индексы МКИ (НКИ) и УДК | Глубина поиска, лет | Источники информации |
| Патрон резьбонарезной | СССР, Англия | МКИ B23В31/00 УДК 621.952 | 15 | Описания к авторским свидетельствам и патентам России. Бюллетень "Открытия, изобретения". Реферативный сборник "Изобретения стран мира". Журналы: "Резание металлов. Станки и инструменты" Техническая документация и книги в области мех. обработки. |
Стадия исследования. Патентный поиск
Цель патентного поиска - обеспечение полноты и достоверности исследования достигнутого уровня развития вида техники "Патрон резьбонарезной" за счет тщательного отбора и исследования патентной документации.
Этап 4. Поиск материалов, имеющих отношение к объекту
Задача данного этапа - выявить патентную и научную документацию, имеющую отношение к ИТР, и отобрать документацию, требующую детального анализа.
Выбор типа поиска
Выбираем патентный (тематический) вид поиска. Именной поиск не проводится.
Выбор патентно-технической документации в соответствии с регламентом поиска
Сведения о просмотренных источниках заносим в таблицу 2 и таблицу 3. В просмотренных источниках информации выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР "Патрон резьбонарезной".
По этим документам знакомимся с рефератами, аннотациями, формулами изобретений и, по возможности, с чертежами.
Сведения о технических решениях, имеющих отношение к ИТР "Патрон резьбонарезной" заносим в таблицу 4, графы 1-4.
Анализ сущности технических решений
Изучаем сущность технических решений, занесенных в таблицы 4, по сведениям, содержащимся в графе 4 таблиц 4, а также путем просмотра текстов патентных описаний, статей и т.п. Если из рассмотрения сущности технического решения видно, что оно решает принципиально иную задачу, по сравнению с задачей - усовершенствование патрона резьбонарезного, которую решает ИТР, документ исключаем из дальнейшего рассмотрения. Если видно, что техническое решение решает ту же или близкую задачу, документ включаем в перечень для детального анализа. Запись об этом делаем в графе 5 таблицы 4.
Эскизы технических решений, отобранных для детального анализа, приведены на рис 2.
Таблица 2
| Предмет поиска | Страны поиска | Классиф индексы | Библиотека, фонд | Источник информации – наименование |
| Патрон резьбонарезной |
Россия Англия |
МКИ В21В31/00 |
Кабинет патентоведения кафедры" Технология машиностроения" |
Описания к авторским свидетельствам и патентам России. Бюллетень "Открытия, изобретения". Реферативный сборник "Изобретения стран мира". |
Таблица 3
| Предмет поиска | Страны поиска | Классиф. индексы | Библиотека, фонд | Источник информация - наименование, пределы просмотра по номерам охранных документов и датам публикации |
| Патрон резьбонарезной |
Россия Англия |
МКИ В23В31/ 00 УДК 621.952 | библиотека ТолПИ | Журналы: "Резание металлов"; Техническая документация в области мех. обработки. |
Этап 5. Детальный анализ отобранных материалов
Задача данного этапа - путем сопоставления признаков ИТР и отобранных на этапе 4 технических решений, установить преимущества и недостатки аналогов и выбрать прогрессивное техническое решение, наиболее полно отвечающее поставленной цели.
Определение показателей положительного эффекта
Выявляем существенные признаки ИТР "Патрон резьбонарезной" - общая компоновка и группируем их. Устанавливаем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. Выявленные и сгруппированные показатели положительного эффекта заносим в таблицу 4. Оценка преимуществ и недостатков аналогов:
Таблица 4
| Показатели положительного эффекта | ИТР | Аналоги | |||||
| а) показатели, обеспечивающие достижение цели усовершенствования | |||||||
| - наличие осевой компенсации | 0 | 1 | 0 | 2 | 2 | 2 | |
| - расширение технологических возможностей | 0 | 1 | 1 | 1 | 2 | 2 | |
| - повышение качества нарезаемой резьбы | 0 | 0 | 0 | 1 | 2 | 1 | |
| б) показатели, косвенно содействующие достижению цели | |||||||
| - удобство ремонта, обслуживания и наладки | 0 | -1 | 1 | -1 | 1 | 0 | |
| в) показатели, усиливающие полезные свойства объекта | |||||||
| - компактность и простота конструкции | 0 | 0 | 1 | -1 | 0 | -1 | |
| г) показатели, ослабляющие вредные свойства объекта | |||||||
| снижение трудоемкости изготовления | 0 | 1 | 1 | 0 | 0 | 1 | |
| Суммарный положительный эффект | 0 | 2 | 4 | 2 | 7 | 5 | |
Сопоставительный анализ преимуществ и недостатков ИТР
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах от – 4 до 4. ИТР по каждому показателю выставляем оценку: "0". Заносим оценки в соответствующие графы табл.4. Суммируем оценки по каждому аналогу, заносим их в нижнюю строку табл.4. Видим, что наибольшую сумму баллов имеет аналог 5 ("Патрон резьбонарезной " по а.с. Россия 1452251, автор Кудряшов и др.). В этом ТР в наибольшей степени обеспечивается повышение качества нарезаемой резьбы (наличие осевой компенсации), соосность метчика и нарезаемого отверстия. Другие показатели не ухудшаются.
Следовательно, данное техническое решение является наиболее прогрессивным. Его принимаем для использования в усовершенствованном объекте "Патрон резьбонарезной".
Стадия исследований
Выводы и рекомендации
Цель 3 стадии - установить основные направления использования объекта.
Этап 6. Формулировка выводов и рекомендаций
Задача этапа - сделать окончательные выводы по результатам патентного исследования достигнутого уровня развития вида техники "Патрон резьбонарезной" и выбрать прогрессивное техническое решение для использования его в усовершенствованном объекте.
Выводы по результатам патентного исследования
По результатам патентного исследования видно, что ИТР и 6-й аналог набрали одинаковое количество очков. Оба решения разработаны и воплощены в металле в КТО СС ПАП АвтоВАЗа. Следовательно, оба решения наиболее прогрессивны. Принимаем их для использования в усовершенствованном объекте "Патрон резьбонарезной".
Описание усовершенствованного объекта
На рис. 2 показан резьбонарезной патрон для крепления метчиков, состоящий из хвостовика 11, закрепленного шестью винтами 20 на оправке 13. В хвостовике 11 имеется осевое отверстие, в которое помещен корпус 2, одна часть которого выполнена в форме стакана, в котором расположен стержень 3, закрепленный кольцами 5 и 16. Другая часть корпуса 2 имеет три радиальных отверстия, в которых находятся шарики 18. Сверху на корпус 2 одета втулка 12, имеющая три паза, соответствующих шарикам18 размеров. Ступенчатая втулка 4 расположена так, что внутренняя ее поверхность соприкасается со стержнем 3, один из торцев упирается в корпус 2, в другой ее торец упираются пружины 6 и 7, удерживаемые шайбой 8, прижатой кольцом 17. В корпусе 2 расположены три паза для шариков 19, на которые опирается втулка 9, удерживаемая кольцом 10.
Резьбонарезной патрон работает следующим образом. Метчик фиксируется в осевом отверстии корпуса 2 шариками 18, вследствие наличия на хвостовике метчика проточки, метчик надежно закреплен. Метчик не зажимается в патроне, он удерживается от выпадания шариками 18, входящими в кольцевую вытачку на хвостовике. Крутящий момент передается от шпинделя станка через оправку 13 корпусу 11, далее за счет шариков 19 корпусу 2 и через шарики 18 крутящий момент сообщается метчику.
Рекомендуется нарезать резьбу с принудительной подачей при наличии патрона с осевой компенсацией (компенсация осуществляется главным образом за счет пружин 6 и 7 и стержня 3). Компенсация предполагает небольшое (2-4%) несовпадение шага нарезаемой резьбы S с подачей шпинделя станка Sш. Возможно опережение подачи (подача опережает продвижение метчика) Sш> S, замедление (Sш< S) и равенство (Sш=S). Все три случая имеют место при работе рассматриваемого резьбонарезного патрона. При использовании компенсирующих патронов (рис. 2), несмотря на наличие принудительной подачи, нарезание резьбы происходит самозатягиванием метчика. Принудительная подача служит лишь для перемещения подвижных масс механизма станка, чем уменьшает характерное для этих условий работы подрезание профиля первых ниток нарезаемой резьбы.
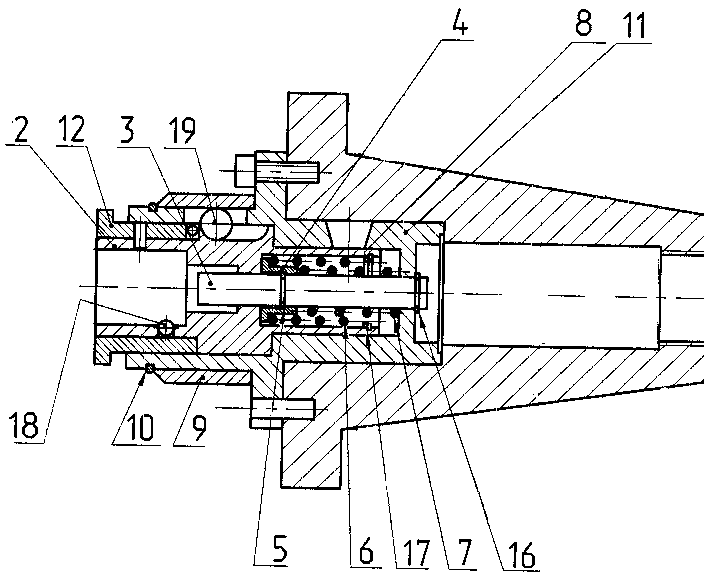
Рис. 2 Резьбонарезной патрон для крепления метчиков
Таблица 5. Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи, вид и номер охранного документа, класс-й индекс | Автор, заявитель, дата приоритета, дата публикации, название | Сущность технического решения и цель его создания | Подлежит (не подлежит) детальному исследованию |
| 1. Резьбонарезной патрон |
Россия а.с. 1611615 В23В 31/01 |
Всесоюзный Научно-Исследовательский Инструментальный Институт 13.10.87 27.12.90 |
В патроне приводная часть и метчикодержатель соединены предохранительной муфтой, включающей обойму с лунками, шарики и упругий элемент. С целью повышения долговечности патрона и надежности его работы, патрон снабжен жестко закрепленным на метчикодержателе пальцем и установленной на внешней поверхности обоймы с возможностью осевого перемещения гильзой, на цилиндрической поверхности которой выполнен наклепанный паз, а на одной из торцевых поверхностей - выступы со скосами, предназначенными для одновременного взаимодействия с ответными пазами, дополнительно выполненными на торце приводной части и обоймы, причем гильза подпружинена в сторону приводной части с усилием, меньшим усилия упругого элемента, при этом палец размещен с возможностью перемещения по наклонному пазу гильзы и взаимодействия с его боковыми поверхностями. | подлежит |
| 2. Резьбонарезной патрон для крепления резьбообразую-щего инструмента |
Россия а.с. 1373482 В23В 31/04 |
В.С. Русаков Россия 15.10.85 07.01.87 |
Патрон для крепления метчика с цилиндрическим и призматическим хвостовиком, содержащий корпус с радиальным пазом, в котором расположен зажимной элемент, и охватывающую корпус втулку с продольным пазом, взаимодействующую с зажимным элементом. С целью предотвращения поломки инструмента, внутренняя поверхность радиального паза выполнена эксцентричной. Паз совмещен с продольным пазом охватывающей втулки, которая выполнена упругой, причем зажимные элементы выполнены в виде двух шариков, размещенных в корпусе радиальных отверстиях, при этом патрон снабжен пружиной, установленной в выполненном внутри радиального паза отверстии. | подлежит |
| 3. Патрон для закрепления метчика |
Россия а.с. 1510999 В23В31/04 |
Г.М.Цветков и др. Россия 27.09.87 23.11.89 |
Патрон для закрепления резьбообразующего инструмента содержит корпус, закрепленный в осевом отверстии корпуса центр, зажимные элементы, и установленную на резьбе корпуса с возможностью взаимодействия с зажимными элементами гайку. С целью расширения технологических возможностей, повышения надежности и долговечности конструкции, зажимные элементы выполнены в виде кулачков с наружной конической поверхностью. Кулачки установлены с возможностью радиального и осевого перемещения в продольных пазах, выполненных в корпусе. При этом кулачки снабжены внутренними выступами, предназначенными для взаимодействия с торцовой поверхностью кольцевой канавки. Она выполнена на хвостовике инструмента, причем патрон снабжен установленной в корпусе соосно центру подпружиненной втулкой, которая предназначена для взаимодействия с выступами кулачков и установленным в выполненной в корпусе и кулачках расточке упругим кольцом, а гайка выполнена с внутренней конической поверхностью, ответной наружным поверхностям кулачков. | не подлежит |
| 4. Патрон для крепления инструмента |
Россия а.с. 1604511 В23В31/02 |
В.З. Бакалюк Россия 04.06.90 23.03.92 |
Патрон для крепления резьбообразующего инструмента содержит корпус с расположенными соосно цилиндрическим и резьбовым отверстиями, установленные с возможностью осевого перемещения в цилиндрическом отверстии переднюю и заднюю втулки с внутренней конической поверхностью, расположенную между ними, по крайней мере, одну разрезную втулку с внутренней зажимной цилиндрической поверхностью и наружными коническими поверхностями с противоположных сторон и резьбовую втулку. Она установлена в резьбовом отверстии корпуса с возможностью взаимодействия торцом передней втулки. С целью расширения технологических возможностей патрона, повышения надежности крепления инструмента, в задней части корпуса соосно цилиндрическому отверстию выполнено дополнительное резьбовое отверстие с направлением резьбы противоположным направлению вращения инструмента. | подлежит |
| При этом патрон снабжен резьбовым упором с пазом под лапку хвостовика инструмента. Этот паз установлен в дополнительном резьбовом отверстии с возможностью взаимодействия с торцом задней втулки. Разрезная втулка выполнена со встречными равномерно расположенными по окружной поверхности с введенной в патрон дополнительной сопряженной с цилиндрическим отверстием корпуса втулкой. Длина этой втулки должна быть меньше расстояния между торцами передней и задней втулок в положении зажима хвостовика инструмента. | ||||
| 5. Патрон резьбонарезной |
Россия а.с. 1452251 В23В31/04 |
А.Б. Кудряшов и др. Россия 14.04.93 24.11.94 |
Патрон для крепления метчика с цилиндрическим и призматическим хвостовиком, содержащий корпус с радиальным пазом, в котором расположен зажимной элемент, и охватывающую корпус втулку с продольным пазом, взаимодействующую с зажимным элементом. Втулка с отверстием под гладкий цилиндрический хвостовик имеет три отверстия для шариков. Втулка центрируется в корпусе и удерживается от выпадания штифтом. Вследствие наличия пружин шарики надежно зажимают хвостовик метчика. Метчик входит в соответствующее окно в корпусе и посредством шариков крутящий момент передается инструменту. Втулка снабжена тремя продольными канавка- ми. Зажимные элементы выполнены в виде трех шариков, размещенных в корпусе. С целью нарезания резьбы с принудительной подачей (при наличии осевой компенсации), что приводит к неподрезанию профиля первых ниток резьбы; повышению качества резьбы вследствие обеспечения соосности метчика и нарезаемого отверстия; патрон компенсируемый. |
подлежит |
| 6. Устройство для крепления метчика | Россия а.с. 1323247 В23В31/04 |
Б.И. Герасимов и др. Россия 17.10.91 07.04.92 |
Устройство
для крепления
метчика содержит
корпус,
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |