Разработка технологического процесса производства и технического контроля зубчатого колеса промежуточного вала
Операция контроля может состоять из различных частей, называемых переходами (установить деталь, измерить контролируемый параметр). В свою очередь переходы состоять из приемов. Например, переход «установить деталь» состоит из приемов: взять заготовку из тары, переместить к приспособлению, установить в приспособление, закрепить.
Нахождение трудоемкости отдельных операций заключается в определении времени на переходы и приемы и последующем их суммировании. Расчет суммарной трудоемкости контроля можно выполнить, суммируя трудоемкости отдельных операций контроля, полученные по формуле
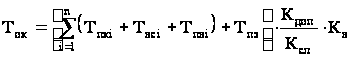 ,
где Тпкi – трудоемкость перехода контроля, мин;
Твсi – вспомогательное время на установку и снятие ОК, мин;
Тпвi – время на поворот ОК, мин;
Тпз – подготовительно-заключительное время на контроль, мин
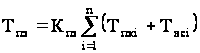 ,
где Кпз – коэффициент подготовительно-заключительного времени, равный 15-30%;
n – число контролируемых параметров на операции контроля.
Кдоп – коэффициент, учитывающий время на выполнение контролерами дополнительных функций. Кдоп = 1,35.
Кв – коэффициент выборочности контроля
 ,
где Ов – объем выборки (80 штук),
N – объем партии (1000).
Кв = 0,08.
Ксл- поправочный коэффициент для уточнения трудоемкости контроля по сложности конструкции детали.
Ксл=0,9.
Нормы времени контроля зубчатого колеса приведены в табл. 11.
Таблица 11 - Нормы времени контроля зубчатого колеса
| Операция ТК | Ткп | Тпк | Твс | Тпв | Тпз | ||||
| Внешний вид | 0,47 | 0,47 | 0,34 | 0,1 | 0,162 | ||||
| Глубина термообработки | 0,75 | 0,75 | 0,34 | 0,1 | 0,218 | ||||
| Определение твердости | 0,48 | 0,48 | 0,34 | 0,1 | 0,164 | ||||
| Контролирование размеров Ш490h11-0,43. | 0,116 | 0,232 | 0,34 | 0,1 | 0,1144 | ||||
| Контролирование внутреннего диаметра Ш90Н7 | 0,180 | 0,360 | 0,34 | 0,1 | 0,14 | ||||
|
Контролирование шероховатости поверхности зубьев
R |
0,7 | 1,4 | 0,34 | 0,1 | 0,348 | ||||
|
Контролирование
шероховатости
поверхности
по направлению
диаметра R |
0,7 | 1,4 | 0,34 | 0,1 | 0,348 | ||||
|
Контролирование
шероховатости
поверхности
отверстия
R |
0,7 | 1,4 | 0,34 | 0,1 | 0,348 | ||||
|
Контролирование
шероховатости
поверхности
сквозных
отверстий
R |
0,7 | 1,4 | 0,34 | 0,1 | 0,348 | ||||
|
Контролирование
шероховатости
поверхности
шпоночного
паза R |
0,7 | 1,4 | 0,34 | 0,1 | 0,348 | ||||
| Контроль торцевого биения поверхности по направлению диаметра не более 0,03, | 0,64 | 1,28 | 0,34 | 0,1 | 0,324 | ||||
| Расположение шпоночного паза | 0,130 | 0,26 | 0,34 | 0,1 | 0,12 | ||||
|
Длина
общей нормали
W= |
0,040 | 0,08 | 0,34 | 0,1 | 0,084 | ||||
|
Допуск на накопленную погрешность шага Fpr =0,112 |
0,08 | 0,16 | 0,34 | 0,1 | 0,1 | ||||
| Допуск на радиальное биение зубчатого венца Fr=0,071 | 0,21 | 0,42 | 0,34 | 0,1 | 0,152 | ||||
| Предельное отклонение шага зацепления fpb=±0,019 | 0,07 | 0,14 | 0,34 | 0,1 | 0,096 | ||||
| Допуск на погрешность профиля зуба fr=0,020 | 0,09 | 0,18 | 0,34 | 0,1 | 0,104 | ||||
| Допуск на направление зуба Fβ=0,016 | 0,09 | 0,18 | 0,34 | 0,1 | 0,104 | ||||
| Итого | 6,846 | 11,992 | 6,12 | 1,8 | 3,6224 | ||||
 =0,8

Трудоемкость перехода контроля определяют по формуле
Тпк=ТкпКТ,
где
Ткп- норматив времени на контроль параметра определенным средством контроля для деталей средней сложности, среднем квалитете контролируемого параметра и среднем разряде работ исполнителя контроля;
КТ- число контрольных точек.
Ток = 2,8 мин.
10. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКИХ ОПЕРАЦИЙ ТК
Технологические операции технического контроля в соответствии с «Классификатором технологических операций машиностроения и приборостроения» классифицируются в зависимости от вида технологического процесса, типа или вида контролируемого параметра.
Для разработки технологических операций технического контроля выбираем три операции контроля зубчатого колеса:
– Контроль наружного диаметра Ш490h11-0,43;
– Контроль внутреннего диаметра Ш90Н7;
– Контроль торцевого биения поверхности по направлению диаметра.
Технологические операции технического контроля отражены в таблице 12.
Таблица 12 – Технологические операции технического контроля зубчатого колеса
| Номер операции | Наименование операции | Содержание операции | Контролируемый размер, мм | Используемые средства контроля | Исполнитель контроля |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 005 | Контрольная | Проверка наружного диаметра | Ш490h11-0,43 | Штангенциркуль ШЦ-II |
Контроллер |
| 010 | Контрольная | Проверка внутреннего диаметра | Ш90Н7 | Калибр-пробка по ГОСТ 14817-69 |
Контроллер |
| 015 | Контрольная | Проверка торцевого биения поверхности по направлению диаметра | не более 0,03 | Биениемер по ГОСТ 8137-81 | Контроллер |
11. ОПРЕДЕЛЕНИЕ ОБЪЕМА КОНТРОЛЯ. ПЛАНЫ КОНТРОЛЯ
Определение объема контроля предполагает решение следующих задач:
– определение совокупности контролируемых признаков и параметров;
– определение мест контроля качества продукции по технологическому процессу;
– определение целесообразности сплошного или выборочного (статистического) контроля и планов контроля.
Совокупность контролируемых признаков приведена в 3 разделе курсового проекта.
Так как в нашем случае имеет место приемочный контроль зубчатого колеса и входной контроль качества материала, то контроль качества соответственно осуществляет служба технического контроля качества предприятия (ОТК) и бюро входного контроля (БВК), входящее в состав ОТК.
Целесообразность выбор контроля оговорена в 4 разделе курсового проекта.
План контроля – совокупность данных о виде контроля, объемах контролируемой партии продукции, выборок или проб, о контрольных нормативах и решающих правилах.
Для разработки правил контроля должны быть установлены:
контролируемые свойства продукции;
виды дефектов;
приемочный уровень дефектности (AQL) для отдельных свойств или для групп свойств и способ его определения;
уровень контроля;
тип плана контроля;
объем партии;
план контроля по соответствующей таблице планов.
Приемочный уровень дефектности AQL выбираем равным 0,15. Чтобы определить риск потребителя при отдельных приемках на основании определенного плана выборочного контроля следует использовать оперативную характеристику плана или в обоснованных случаях следует вычислить предел среднего выходного уровня дефектности AQL. Сначала выбираем уровень контроля. В нашем случае он равен 2. Код объема выборки при 2 уровне контроля – J. Оперативная характеристика показывает вероятность принятия партии в зависимости от действительной доли дефектных единиц продукции этой партии.
Оперативную характеристику следует учитывать при выборе плана контроля, особенно в случае, когда важным является риск потребителя и поставщика во время отдельных приемок.
План контроля определяют следующие величины:
приемочный уровень дефектности AQL (см. п. 1.3);
браковочный уровень дефектности LQ (ГОСТ 15895-77);
предел среднего выходного уровня дефектности AOQL;
средний выходной уровень дефектности AOQ;
приемочное число Ас;
браковочное число Re.
Определяем тип плана контроля. Для приемочного контроля зубчатого колеса выбираем одноступенчатый план контроля и нормальный вид контроля, так как производство зубчатых колес будем считать устоявшимся.
Так как приемочный уровень дефектности AQL=0,15 %, а код объема выборки J, то определяем из ГОСТ Р 50779.30 при объеме выборки 80 приемочное число Ac=0, браковочное число Re=1. Браковочный уровень дефектности LQ (доля дефектных единиц) при β = 10 % для приемочного уровня дефектности AQL=0,15 равен 2,8. Предел среднего выходного уровня дефектности AOQL при приемочном уровне дефектности AQL=0,15 соответственно равен 0,46.
Для получения точного значения предела среднего выходного уровня дефектности AOQL умножим на .
AOQL=0,46(1- )=0,46(1-
 )=0,42.
Для определения соответствия партии продукции установленным требованиям следует:
1) отобрать случайным образом выборку продукции объемом, указанным в принятом плане контроля;
2) проверить каждое изделие в выборке на соответствие установленным требованиям и установить изделия с дефектами;
3) сравнить найденное число дефектных единиц в выборке с приемочным числом;
4) считать партию продукции соответствующей установленным требованиям, если найденное число дефектных единиц в выборке z меньше или равно приемочному числу Ас для данного плана контроля;
5) считать партию не соответствующей установленным требованиям, если число дефектных единиц z в выборке равно или больше браковочного числа Re для данного плана контроля.
Партия продукции принимается, если количество дефектных единиц продукции в выборке меньше или равно приемочному числу 0, и бракуется, если количество дефектных единиц продукции в выборке больше или равно браковочному числу 1.
Основным вероятностным показателем плана статистического контроля является его оперативная характеристика, которая представляет собой зависимость вероятности приемки партии Р(q) от доли дефектных единиц продукции q. Исходные данные для построения оперативной характеристики выбранного статистического контроля приведены в таблице 13, график этого статистического показателя на рисунке 2.
Таблица 13 – Исходные данные для построения оперативной характеристики
| Доля дефектных единиц продукции q,% | 0,013 | 0,094 | 0,132 | 0,359 | 0,863 | 1,72 | 2,84 | 3,68 | 5,59 |
| Вероятность приемки контролируемой партии Р(q),% | 99 | 95 | 90 | 75 | 50 | 25 | 10 | 5 | 1 |
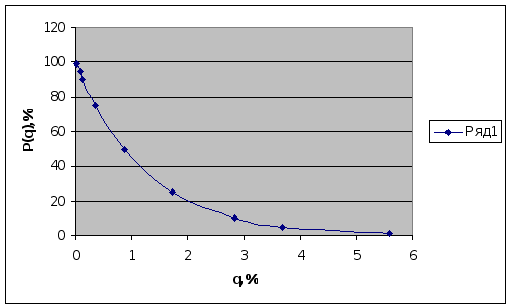
Рисунок 2. Оперативная характеристика зависимости вероятности приемки партии Р(q) от доли дефектных единиц продукции q
 При
выборочном
контроле существует
риск забраковать
партию продукции,
соответствующую
установленным
требования
к ее качеству.
Этот риск называют
риском поставщика
α, поскольку
он приводит
к убыткам последнего
от забраковки
годной продукции.
Также существует
риск потребителя
β – риск
принять партию
продукции, не
соответствующую
установленным
требования.
12. ВЫБОР МЕТОДОВ И СРЕДСТВ КОНТРОЛЯ
Средство контроля – техническое устройство для проведения контроля. СК используют для получения первичной информации об объекте контроля, а также для преобразования информации, поступающей от объекта контроля.
По ГОСТ 14.306-73 выбор средств контроля основывается на обеспечении заданных показателей процесса ТК и анализе затрат на реализацию процесса контроля. К обязательным показателям контроля относят точность измерения, достоверность, трудоемкость, стоимость контроля.
При выборе средства контроля необходимо обеспечить:
- оптимальное применение для данных условий прогрессивных и автоматизированных, универсальных стандартизованных средств контроля;
- систематическое повышение трудоемкости контроля и особенно с тяжелыми и вредными условиями труда;
- безопасность труда;
- требуемую точность и экономичность производства, при которой предпочтение отдается более дешевым средствам, более простым в использовании, требующим для работы контроллера невысокой квалификации и условий работы со свободным температурным режимом, возможность переналадки и многократного использования при изменении объекта контроля;
- выдачу информации в форме, удобной для оперативного использования.
Выбор средства контроля по точности представим в виде алгоритма. Алгоритм выбора средства контроля по точности представлен в графической части. Алгоритм составлен таким образом, что от процедуры к процедуре номенклатура выбираемых средств ограничивается.
Схема алгоритма выбора средства контроля составлена из блоков. Процедуры, отнесенные к одному блоку, выполняют по определенным правилам.
Блок 1 — подготовка исходных данных контроля, т. е. получение сведений об операциях контроля, объекте контроля (массе детали, ее конфигурации и деформируемости) и контролируемых параметрах — виде параметра, его номинальном значении, допуске (квалитете) или степени точности параметра.
Блок 2 — выбор СК по виду контролируемых параметров.
Блок 3 — проверка наличия СК для контролируемого параметра,
Блок 4 — выбор СК по диапазону измерения.
Блок 5 — проверка наличия СК, диапазон измерения которых соответствует номинальному размеру контролируемого параметра.
Блок 6 — проверка возможности контроля косвенным расчетом с расширением области применения СК. При проверке оценивают возможность вычисления с необходимой точностью фактического значения конкретного контролируемого параметра с помощью арифметических действий (суммирования, вычитания и т. д.) над некоторыми другими параметрами.
Блок 7 — выявление состава параметров, с помощью которых можно вычислить с необходимой точностью фактическое значение конкретного контролируемого параметра.
Блок 8 — выбор СК по точности измерения; допустимую погрешность измерения (ДПИ) линейных размеров 1 — 500 мм принимают по ГОСТ 8.051-81.
Последовательность выбора:
1. Определение ДПИ для случаев:
заданы отклонения параметра; по известному номинальному размеру контролируемого параметра и допуску определяют квалитет и допустимую погрешность измерения;
задан квалитет; по известному номинальному размеру контролируемого параметра и квалитету определяют допустимую погрешность измерения.
2. Сопоставление
ДПИ и погрешности
 СК
≤
ДПИ.
По результатам сопоставления ограничивают номенклатуру средств контроля. Погрешность средства контроля задается в соответствующем массиве.
Влияние погрешности измерения оценивают параметрами:
m — числом деталей (от общего числа измеренных деталей), имеющих размеры, превышающие предельные, и принятых в числе годных (неправильно принятые);
n — числом деталей (в процентах от общего числа измеренных), имеющих размеры, не превышающие предельные, но забракованных (неправильно забракованных);
с — вероятностной величиной выхода размера за предельные значения у неправильно принятых деталей.
Параметры m, n и с определяют по таблице 14 в зависимости от
значения:
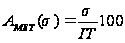 ,
где
 -
среднее квадратичное
отклонение
погрешности
измерения;
IT – допуск контролируемого размера.
Таблица 14 –
Определение
характеристик
m,%, n,%, с
в зависимости
от
 ,%
|
|
m,% | n,% |
|
| 1,6 | Св. 0,37 до 0,39 | Св. 0,7 до 0,75 | 0,01 |
| 3 | » 0,87 » 0,9 | » 1,2 » 1,3 | 0,03 |
| 5 | » 1,6 » 1,7 | » 2,0 » 2,25 | 0,06 |
| 8 | » 2,6 » 2,8 | » 3,4 » 3,7 | 0,10 |
| 10 | » 3,1 » 3,5 | » 4,5 » 4,75 | 0,14 |
| 12 | » 3,75 » 4,1 | » 5,4 » 5,8 | 0,17 |
| 16 | » 5,0 » 5,4 | » 7,8 » 8,25 | 0,25 |

При определении
параметров
m, n и с
принимают
следующие
значения
%:
16 для квалитетов
2 — 7; 12 — для квалитетов
8 и 9; 10 — для квалитетов
10 и грубее.
В таблице 15 дан способ определения характеристик: m1 — процента неправильно принятых деталей от числа принятых; ni — процента неправильно забракованных годных деталей от общего числа годных деталей.
Таблица 15 -
Определение
характеристик
m1 и n1
в зависимости
от
,%
|
|
Закон распределения погрешности измерения | |||
| нормальный | равной вероятности | |||
| m1 | n1 | m1 | n1 | |
| 1,6 | 1,01 | 1,28 | 1,11 | 1,38 |
| 3 | 2,12 | 2,39 | 2,33 | 2,60 |
| 5 | 3,71 | 3,98 | 4,06 | 4,33 |
| 8 | 6,11 | 6,38 | 6,66 | 6,93 |
| 10 | 6,71 | 7,98 | 8,38 | 8,65 |
| 12 | 3,31 | 9,58 | 10,13 | 10,40 |
| 16 | 12,53 | 12,80 | 13,85 | 13,85 |
При допусках, не соответствующих значениям, указанным в таблице, погрешности измерения выбирают по ближайшему меньшему значению допуска для соответствующего размера.
При уменьшении или увеличении погрешности измерения характеристики результатов измерения находят по соответствующим квалитетам из таблиц 14 и 15.
Блок 9 — проверка наличия СК с погрешностью, соответствующей ДПИ контролируемого параметра.
Блок 10 — окончательный выбор СК.
Каждому процессу технического контроля присущ метод его осуществления. Метод контроля – правила применения определенных принципов и средств контроля. Существуют разрушающий и неразрушающий методы контроля. Наиболее предпочтительным является неразрушающий, но все же существуют такие испытания, где без применения разрушающего контроля не обойтись.
Наименование выбранных средств, а также методы контроля приведены в таблице 16.
Таблица 16 – Выбор средств и методов контроля
| Наименование контролируемого параметра | Средство контроля | Метод контроля | ||
| Наименование | Модель, основные характеристики | |||
|
Наружный диаметр Ш490h11-0,43. |
Штангенциркуль | ШЦ-II; диапазон измерения 250-630 мм, показания по нониусу 0,1 мм, допускаемая погрешность при отсчете по нониусу ±0,1 мм. | Неразрушающий | |
| Внутренний диаметр Ш90Н7 | Калибр-пробка по ГОСТ 14817-69 | диапазон измерений 50-100 мм; проверяемый квалитет 9 и грубее | Неразрушающий | |
|
Параметр
шероховатости
R |
Образец шероховатости по ГОСТ 9378-75 |
R среднеквадратическое отклонение σ =4% |
Неразрушающий | |
|
Параметр
шероховатости
R |
Образец шероховатости по ГОСТ 9378-75 |
R среднеквадратическое отклонение σ =4% |
Неразрушающий | |
|
Параметр
шероховатости
R |
Образец шероховатости по ГОСТ 9378-75 |
R среднеквадратическое отклонение σ =12% |
Неразрушающий | |
| торцевое биение поверхности по направлению диаметра не более 0,03 | Головка измерительная рычажно-зубчатая по ГОСТ 18833 | Мод. 1ИГ; диапазон показаний 0,1 мм; цена деления 0,001 мм | Неразрушающий | |
| Расположение шпоночного паза | Калибр-призма шпоночная по ГОСТ 24114 | Неразрушающий | ||
|
Длина
общей нормали
W= |
Нормалемер по ГОСТ 7760-81 | БВ-5046; цена деления 0,002 мм, габаритные размеры 455Ч72Ч36, масса 3,3 кг | Неразрушающий | |
|
Допуск на накопленную погрешность шага Fpr =0,112 |
угловой шагомер | БВ-5030 | Неразрушающий | |
| Допуск на радиальное биение зубчатого венца Fr=0,071 | биениемер по ГОСТ 8137-81 | Мод. Б-10М; цена деления 0,001; класс точности АВ | Неразрушающий | |
| Предельное отклонение шага зацепления fpb=±0,019 | шагомер по ГОСТ 3883-81 | Мод. БВ-5070; цена деления 0,001 мм; класс точности В | Неразрушающий | |
| Допуск на погрешность профиля зуба fr=0,020 | эвольвентомер универсальный |
БВ-5078; цена деления 0,002, класс точности АВ |
Неразрушающий | |
| Допуск на направление зуба Fβ=0,016 | ходомер | БВ-5076; цена деления 0,005; класс точности В | Неразрушающий | |
| Твердость поверхности | Твердомер Бринелля по ГОСТ 23677 |
ТБП 5013; диапазон измерения твердости 8-450 HB |
Метод Бринелля |
|
| Глубина термообработки | Микроскоп металлографический | Оптический | ||