Расчет основных параметров переменно-поточной линии для участка крупносерийного производства
 =
131,329
Расчет месячных норм выработки на операциях техпроцесса
Поскольку производственный участок работает в две смены при 22 рабочих днях в месяце, то месячный выпуск годных деталей определяется по формуле:
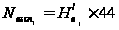 ,
Здесь j –
номер детали.
Значения
 берутся из
таблицы 1.
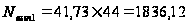 сотни штук
в месяц.
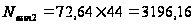 сотни штук
в месяц.
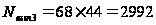 сотни штук
в месяц.
После расчета
значений
 –
 определяются
нормы выработки
на каждой операции
техпроцесса:
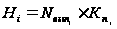 ,
где – коэффициент неизбежных технологических потерь. Соответствующие значения коэффициента даны в таблице 4.
Результаты расчета по всем трем деталям сведены в таблице 8.
Таблица 8
Месячные
нормы выработки
 на операциях,
сотни штук
| № опер. | 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Дет. 1 | 2218,03 | 2069,31 | 2056,45 | 1999,53 | 1898,55 | 1885,70 | – |
| Дет. 2 | 3643,62 | 3464,64 | 3445,46 | 3378,34 | 3250,49 | 3237,71 | – |
| Дет. 3 | 3710,08 | 3470,72 | 3440,8 | 3368,99 | 3231,36 | 3228,37 | 3165,54 |
По табл.
8 определяются
не только нормы
выработки на
каждой операции
техпроцесса
с учетом технологических
потерь на них,
но и программы
запуска деталей
в обработку
 .
Так, программа
запуска по
детали №1:
 = 2218,03 сотни
штук, программа
запуска по
детали №2:
 = 3643,62 сотни
штук, программа
запуска по
детали №3:
 = 3710,08 сотни
штук.
Распределение общего фонда времени работы поточной
линии по обрабатываемым деталям
Фонд времени для детали i–го наименования определяется по формуле:
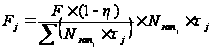 ,
(2)
где F =
352 час –
месячный общий
фонд времени
работы поточной
линии (ПЛ); η
= 0,068 – коэффициент,
учитывающий
время на переналадку
ПЛ в течение
месяца;
 – общая трудоемкость
изготовления
детали i-го
наименования
(значения
подсчитаны
в таблицах
5 – 7, значения
– во второй
колонке табл.
8.)
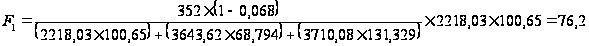
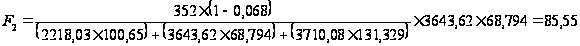
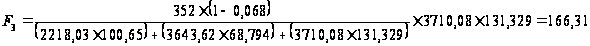
После расчета
 делается проверка
– должно выполняться
равенство:
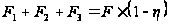
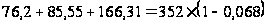
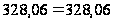
Расчет частных тактов работы переменно-поточной линии
Частный такт ПЛ для детали i-го наименования рассчитывается по формуле:
 (3)
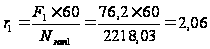
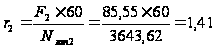
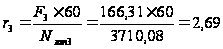
Такт
 рассчитывается
в мин/100 штук
деталей. Далее
определяется
число рабочих
смен, в течение
которых будут
выпускаться
детали i-го
наименования
с частным тактом
.
 ,
(4)
где
 – число рабочих
смен; 8 –
продолжительность
рабочей смены,
час.
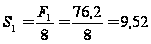
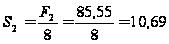
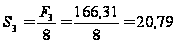
После расчетов
по формуле
(4) делается
проверка
– должно
выполняться
равенство:
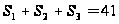 смена.
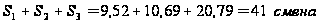
Поточная
линия работает
в течение месяца
44 смены, однако
3 рабочие
смены затрачиваются
на переналадку
оборудования
при переходе
с одного частного
такта на другой.
Действительно
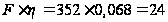 часа или 3
смены. Остается
для выпуска
продукции
41 рабочая смена.
Расчет числа рабочих мест на операциях переменно-поточной
линии
Расчет числа рабочих мест для детали j-го наименования на i-ой операции осуществляется по формуле:
 (5)
Значения
 берутся
из таблиц 5 –
7. Результаты
расчета по
формуле (5)
сводятся в
таблицу 9.
Таблица 9
Расчетное
число рабочих
мест
 на переменно-поточной
линии
| № опер. | 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Дет. 1 | 18,99 | 2,85 | 1,14 | 9,28 | 1,62 | 14,98 | – |
| Дет. 2 | 17,16 | 3,31 | 1,66 | 15,70 | 2,2 | 8,75 | – |
| Дет. 3 | 13,13 | 3,25 | 1,62 | 9,27 | 2,79 | 6,75 | 12,01 |
Поскольку
равна и не кратна
частному такту
расчетное число
рабочих мест
будет дробным
числом. Округляя
до целого числа
 ,
определяем
принятое число
рабочих мест
на операциях
ПЛ. Округлять
до целого числа
следует таким
образом, чтобы
коэффициент
загрузки каждого
рабочего места
на данной операции
был не менее
10 – 12 %.
Полученные
значения переносим
в таблицу
10. В строке «ПЛ»
таблицы 10
записывается
максимальное
значение
,
стоящее в
соответствующем
столбце.
Таблица 10
Принятое
число рабочих
мест
на ПЛ
| № опер. | Станки полуавтоматы | Станки автоматы | Всего станков автоматов | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | ||
| Дет. 1 | 19 | 3 | 2 | 10 | 2 | 15 | – | 29 |
| Дет. 2 | 18 | 4 | 2 | 16 | 3 | 9 | – | 30 |
| Дет. 3 | 14 | 4 | 2 | 10 | 3 | 7 | 12 | 34 |
| ПЛ | 19 | 4 | 2 | 16 | 3 | 15 | 12 | 48 |
Разработка графиков-регламентов работы переменно-
поточной линии
Период комплектования задела на поточной линии был принят равным 240 мин. Необходимо составить графики-регламенты ПЛ №1 – №3 для деталей №1 – №3 соответственно.
Расчет норм обслуживания и численности рабочих к
графику-регламенту № 1
2.6.1.1 Операция № 1 «Обточка и расточка по копиру»
На этой операции
целесообразно
использовать
многостаночное
обслуживание.
Процесс обслуживания
– циклический,
установлены
станки-дублеры.
Значения
 ,
 ,
 – даны в таблице
1. Значения
 ,
 следует определить,
пользуясь
информацией
данной в таблице
2.
Рассчитываем
свободное
машинное время
 по формуле:
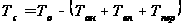
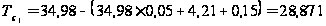
Затем определяем время занятости одного рабочего на одном станке:
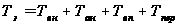
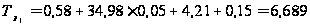
Рассчитаем
предварительную
норму обслуживания
 :

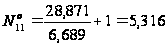
Коэффициент занятости рабочего в течение цикла многостаночного обслуживания рассчитывается по формуле:

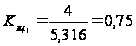
Рассчитаем
число действующих
станков, соответствующих
окончательно
выбранной и
обоснованной
норме
 :
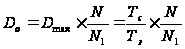
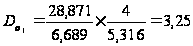
Необходимое число действующих станков на первой операции ПЛ рассчитывается по формуле:
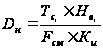 ,
(6)
где
 – свободное
машинное время;
 – продолжительность
рабочей смены,
480 мин;
 = 0,95 – коэффициент
использования
фонда времени
работы станка;
 – сменная
норма выработки
на первой операции
для деталей.
Величина
 ,
где
 сотен
шт. – месячная
норма выработки
на i-ой операции
(таблица 8);
 – число смен,
в течение которых
изготавливается
деталь (значение
рассчитано
в пункте 2.4).
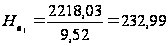
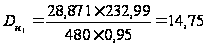
Подставляя
все необходимые
значения величин
в формулу
(6), получим
 станка. Такое
количество
действующих
станков обеспечит
необходимую
сменную производительность
на операции
«Обточка и
расточка по
копиру».
Как видно
из таблицы 10
на рассматриваемой
операции для
детали №1 установлено
19 станков.
Следовательно,
численность
рабочих на этой
операции М
= 5 чел. Из них
4 человека
будут обслуживать
по 4 станка
( )
и 1 человек
– 3 станка
(
 ).
Коэффициент
занятости
рабочего при
обслуживании
3 станков
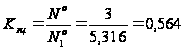 .
Число действующих
станков при
этой норме
обслуживания
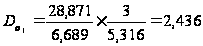 (рассчитано
с использованием
данных курсовой
работы).
Следовательно,
5 человек на
рассматриваемой
операции обеспечат
действие следующего
количества
станков: 3,25
Ч 4
+ 2,436 Ч 1 =
15,436 станков.
Поскольку
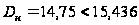 ,
то численность
рабочих М =
5 человек с
нормами обслуживания
и
станка удовлетворяет
требованиям
производительности
операции.
Коэффициенты
занятости
рабочих не
превышают
нормативных
значений
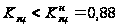 .
Однако следует
отметить слишком
низкое значение
 при обслуживании
рабочим 3
станков.
2.6.1.2 Операция №2 «Вырезка замка»
Рассчитываем
свободное
машинное время
по формуле:
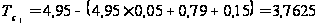
Затем определяем время занятости одного рабочего на одном станке:
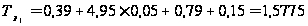
Необходимое число действующих станков на второй операции ПЛ рассчитывается по формуле:
(6)
где
– свободное
машинное время;
– продолжительность
рабочей смены,
480 мин;
=
0,95 – коэффициент
использования
фонда времени
работы станка;
– сменная
норма выработки
на