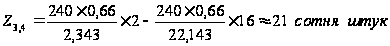Расчет основных параметров переменно-поточной линии для участка крупносерийного производства
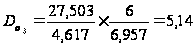
Необходимое число действующих станков на первой операции ПЛ рассчитывается по формуле:
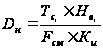 ,
(6)
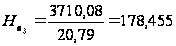
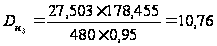
Подставляя
все необходимые
значения величин
в формулу
(6), получим
 станка. Такое
количество
действующих
станков обеспечит
необходимую
сменную производительность
на операции
«Обточка и
расточка по
копиру».
Как видно
из таблицы 10
на рассматриваемой
операции для
детали №1 установлено
14 станков.
Следовательно,
численность
рабочих на этой
операции М
= 3 чел. Из них
2 человека
будут обслуживать
по 6 станков
( )
и 1 человек
– 2 станка
(
 ).
Коэффициент
занятости
рабочего при
обслуживании
2 станков
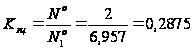 .
Число действующих
станков при
этой норме
обслуживания
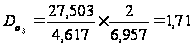 (рассчитано
с использованием
данных курсовой
работы).
Следовательно,
3 человека на
рассматриваемой
операции обеспечат
действие следующего
количества
станков: 5,14
Ч 2
+ 1,71 Ч 1 =
11,99 станков.
Поскольку
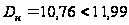 ,
то численность
рабочих М =
3 человека с
нормами обслуживания
и
станка удовлетворяет
требованиям
производительности
операции.
Коэффициенты
занятости
рабочих не
превышают
нормативных
значений
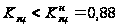 .
Однако следует
отметить слишком
низкое значение
 при обслуживании
рабочим 2
станков.
Сведем полученные данные в таблицу 11.
Таблица 11
Сводные результаты расчета нормы обслуживания и численности
| № детали |
|
|
|
|
|
|
|
|
|
|
|
М |
| 1 | 34,98 | 0,58 | 1,749 | 0,15 | 4,21 | 6,689 | 28,87 |
3,25 2,44 |
14,75 |
4 3 |
0,75 0,56 |
4 1 |
| 2 | 21,42 | 0,58 | 1,071 | 0,15 | 2,77 | 4,571 | 17,43 |
3,16 1,58 |
13,03 |
4 2 |
0,83 0,41 |
4 1 |
| 3 | 31,54 | 0,58 | 1,577 | 0,15 | 2,31 | 4,617 | 27,5 |
5,14 1,71 |
10,76 |
6 2 |
0,86 0,29 |
2 1 |


Операция №2 «Вырезка замка»
Рассчитываем
свободное
машинное время
 по формуле:
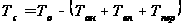
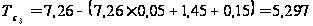
Затем определяем время занятости одного рабочего на одном станке:
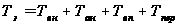
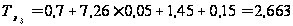
Необходимое число действующих станков на второй операции ПЛ рассчитывается по формуле:
(6)
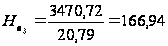
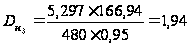
Рассчитаем
предварительную
норму обслуживания
 :

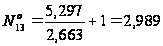
Рассчитаем
число действующих
станков, соответствующих
окончательно
выбранной и
обоснованной
норме
 :
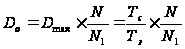
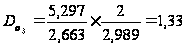
Коэффициент занятости рабочего в течение цикла многостаночного обслуживания рассчитывается по формуле:

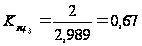
Как видно
из таблицы 10
на рассматриваемой
операции для
детали №3 установлено
4 станка.
Следовательно,
численность
рабочих на этой
операции М
= 2 человека,
2 человека
будут обслуживать
2 станка ().
Следовательно,
2 человека на
рассматриваемой
операции обеспечат
действие следующего
количества
станков: 1,33
Ч 1
= 2,66 станков.
Поскольку
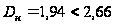 ,
то численность
рабочих М =
2 человека с
нормами обслуживания
станка удовлетворяет
требованиям
производительности
операции.
Коэффициенты
занятости
рабочих не
превышают
нормативных
значений
.
Сведем полученные данные в таблицу 12.
Таблица 12
Сводные результаты расчета нормы обслуживания и численности
| № детали |
|
|
|
|
|
|
|
|
|
|
|
М |
| 1 | 4,95 | 0,39 | 0,2475 | 0,15 | 0,79 | 1,5775 | 3,7625 |
1,41 0,7 |
1,79 |
2 1 |
0,59 0,26 |
1 1 |
| 2 | 3,85 | 0,39 | 0,1925 | 0,15 | 0,79 | 1,5225 | 2,7175 | 1,28 | 1,93 | 2 | 0,72 | 2 |
| 3 | 7,26 | 0,7 | 0,363 | 0,15 | 1,45 | 2,663 | 5,297 | 1,33 | 1,94 | 2 | 0,67 | 2 |
Операции №3 – №6 на участке станков-автоматов
Используя методику расчета норм обслуживания и численности для нециклических процессов, рассчитаем численность рабочих обслуживающих станки-автоматы.
Необходимое число действующих станков (данные таблицы 9):
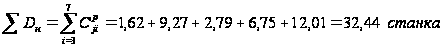
Число установленных
станков на
участке станков-автоматов
(данные таблицы
10)
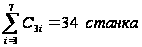 .
Используя
данные курсовой
работы,
находим минимальную
численность
рабочих на
участке станков-автоматов.
Для
 ,
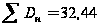 и
 определяем
М = 5 чел.
Коэффициент занятости четверых рабочих рассчитывается по формуле:
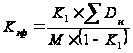 .
В нашем случае
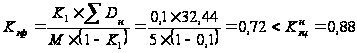 .
Таким образом, численность рабочих М = 5 удовлетворяет как требованиям производительности, так и нормативу занятости.
Полученные данные сведем в таблицу 13.
Таблица 13
Сводные результаты расчета нормы обслуживания и численности
| Деталь |
|
|
|
|
| 1 | 27,02 | 29 | 4 | 0,75 |
| 2 | 28,31 | 30 | 4 | 0,786 |
| 3 | 32,44 | 34 | 5 | 0,72 |


Эпюры межоперационных заделов на ПЛ строятся на основе графиков-регламентов №1 – №3.
Величина межоперационного задела между операциями с номерами i и i+1 определяется по формуле:
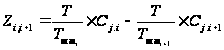 ,
(7)
где Т – часть периода комплектования задела, в течение которого две смежные операции i и i+1 остаются в неизменном состоянии, мин.
Расчет эпюр межоперационных заделов для детали №1
Период комплектования оборотного задела между первой и второй операциями можно разбить на две части, в течение которых эти две операции остаются в неизменном состоянии:
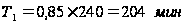 ;
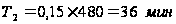 .
(график-регламент
№1). В течение
каждой части
периода комплектования
 и
 на 2-х смежных
операциях
работает постоянное
число станков.
Действительно,
в течение
на первой операции
работает 19 станков,
на второй – 3
станка; в течение
соответственно
19 и 2 станка. Подчеркнем,
что именно
неизменное
число работающих
станков на
смежных операциях
и является
критерием для
расчета и выбора
периодов
и
.
За время
между операциями
сформируется
задел величиной:
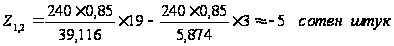
Отрицательное
значение
 означает, что
задел между
двумя операциями
убывает за
период времени
.
За период
дальнейшее
изменение
задела будет
следующим:
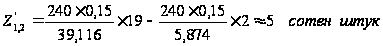
Положительное
значение
 означает, что
задел возрастает
до 500 шт. за время
.
На графике это
показывается
отрезком прямой
с положительным
углом наклона
к горизонтальной
оси.
Величина задела между 2-й и 3-й операциями:
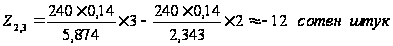
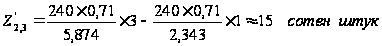
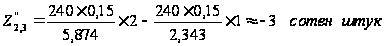
Величина задела между 3-й и 4-й операциями:
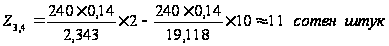
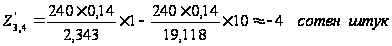
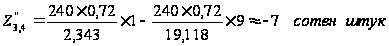
Величина задела между 4-й и 5-й операциями:
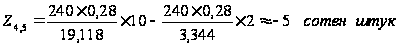
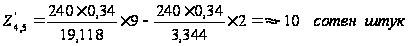
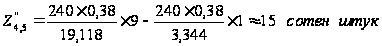
Величина задела между 5-й и 6-й операциями:
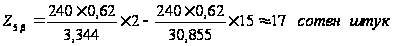
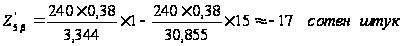
Суммарный
задел на ПЛ
получается
суммированием
ординат эпюр
заделов по
каждой паре
операций в
каждый данный
момент периода
комплектования.
Величина среднего
межоперационного
задела
 рассчитывается
из соотношения:
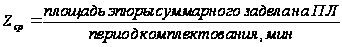
Расчет эпюр межоперационных заделов для детали №2
Расчет и построение эпюр межоперационных заделов для детали №2 проведем аналогично предыдущему пункту.
Величина задела между 1-й и 2-й операциями:
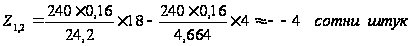
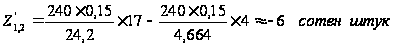
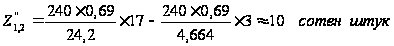
Величина задела между 2-й и 3-й операциями:
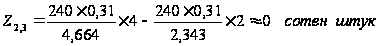
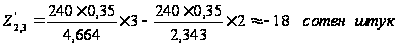
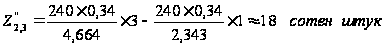
Величина задела между 3-й и 4-й операциями: