Повышение эффективности процессов обжима трубчатых заготовок давлением импульсного магнитного поля
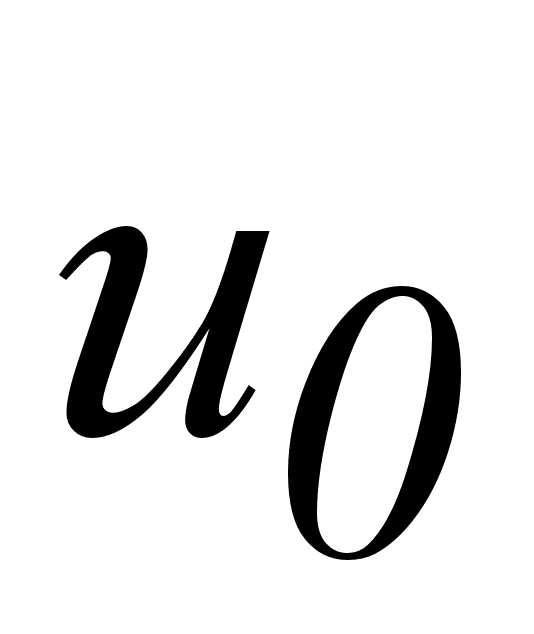 ,
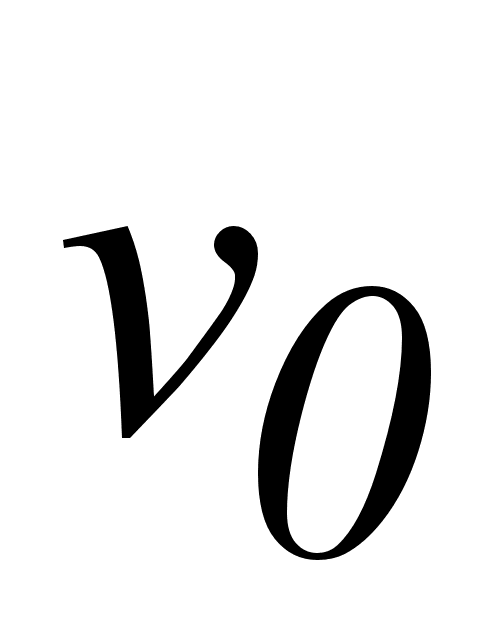 - значения
перемещения,
скорости в
начале шага;
a
- ускорения на
текущем шаге
[42].
После подстановки выражения (2.48) в систему дифференциальных уравнений (2.47) движения получили:
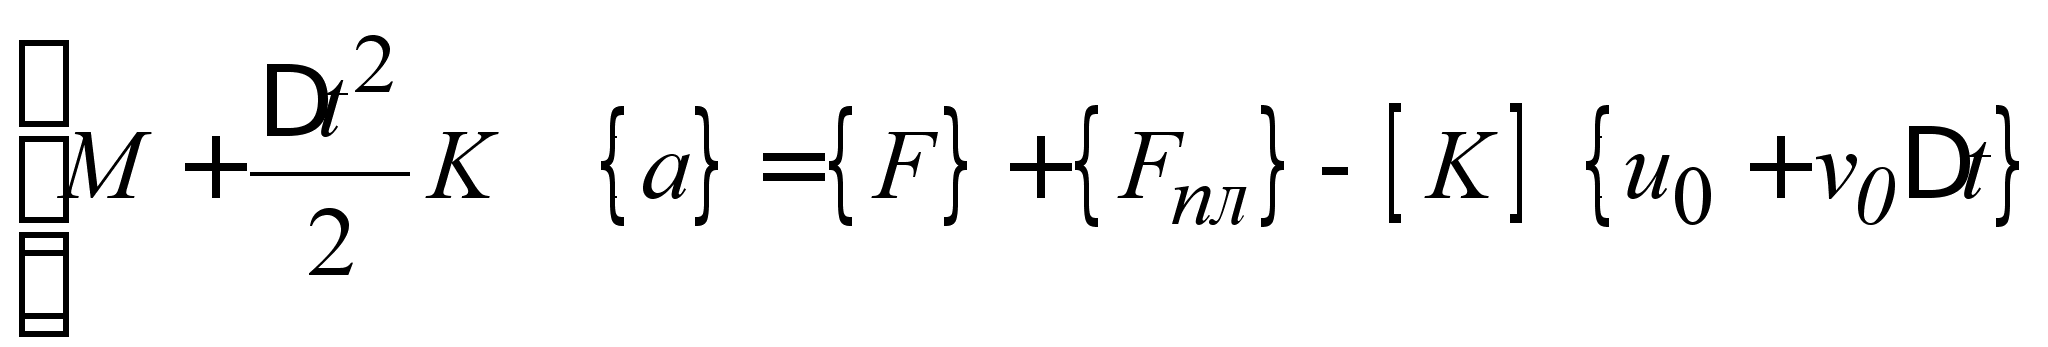 .
(2.49)
Выражение (2.49) представляет собой систему линейных алгебраических уравнений относительно вектора ускорений. Подставив найденный вектор ускорений на данном шаге в (2.48), получим перемещение и скорость в конце данного шага интегрирования.
Для приращения приведенной силы была получена формула на основе теории пластического течения. Подставив (2.43) в выражение приведенной силы пластического формоизменения, получим
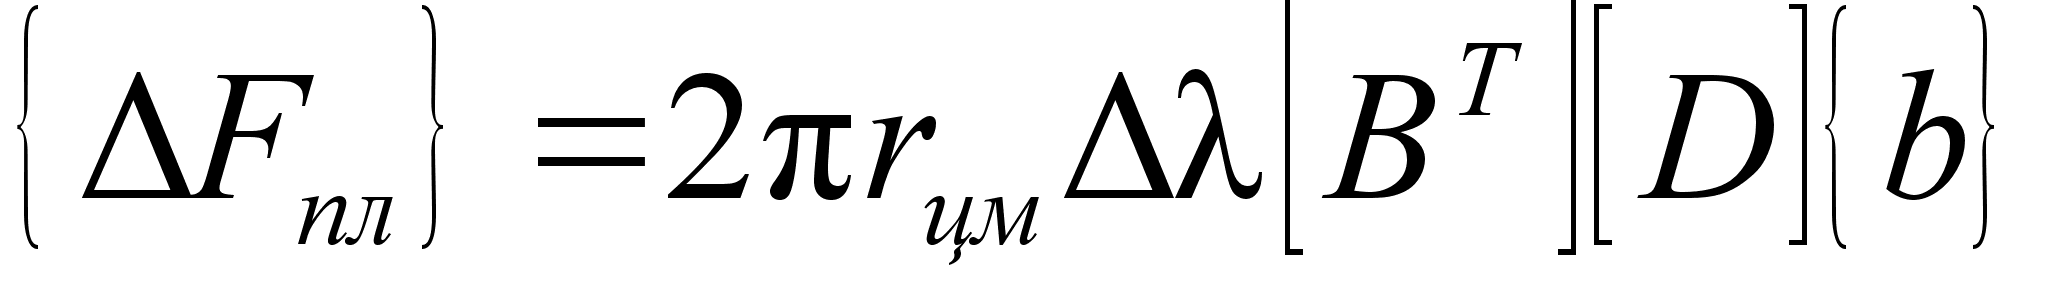 ,
(2.50)
где
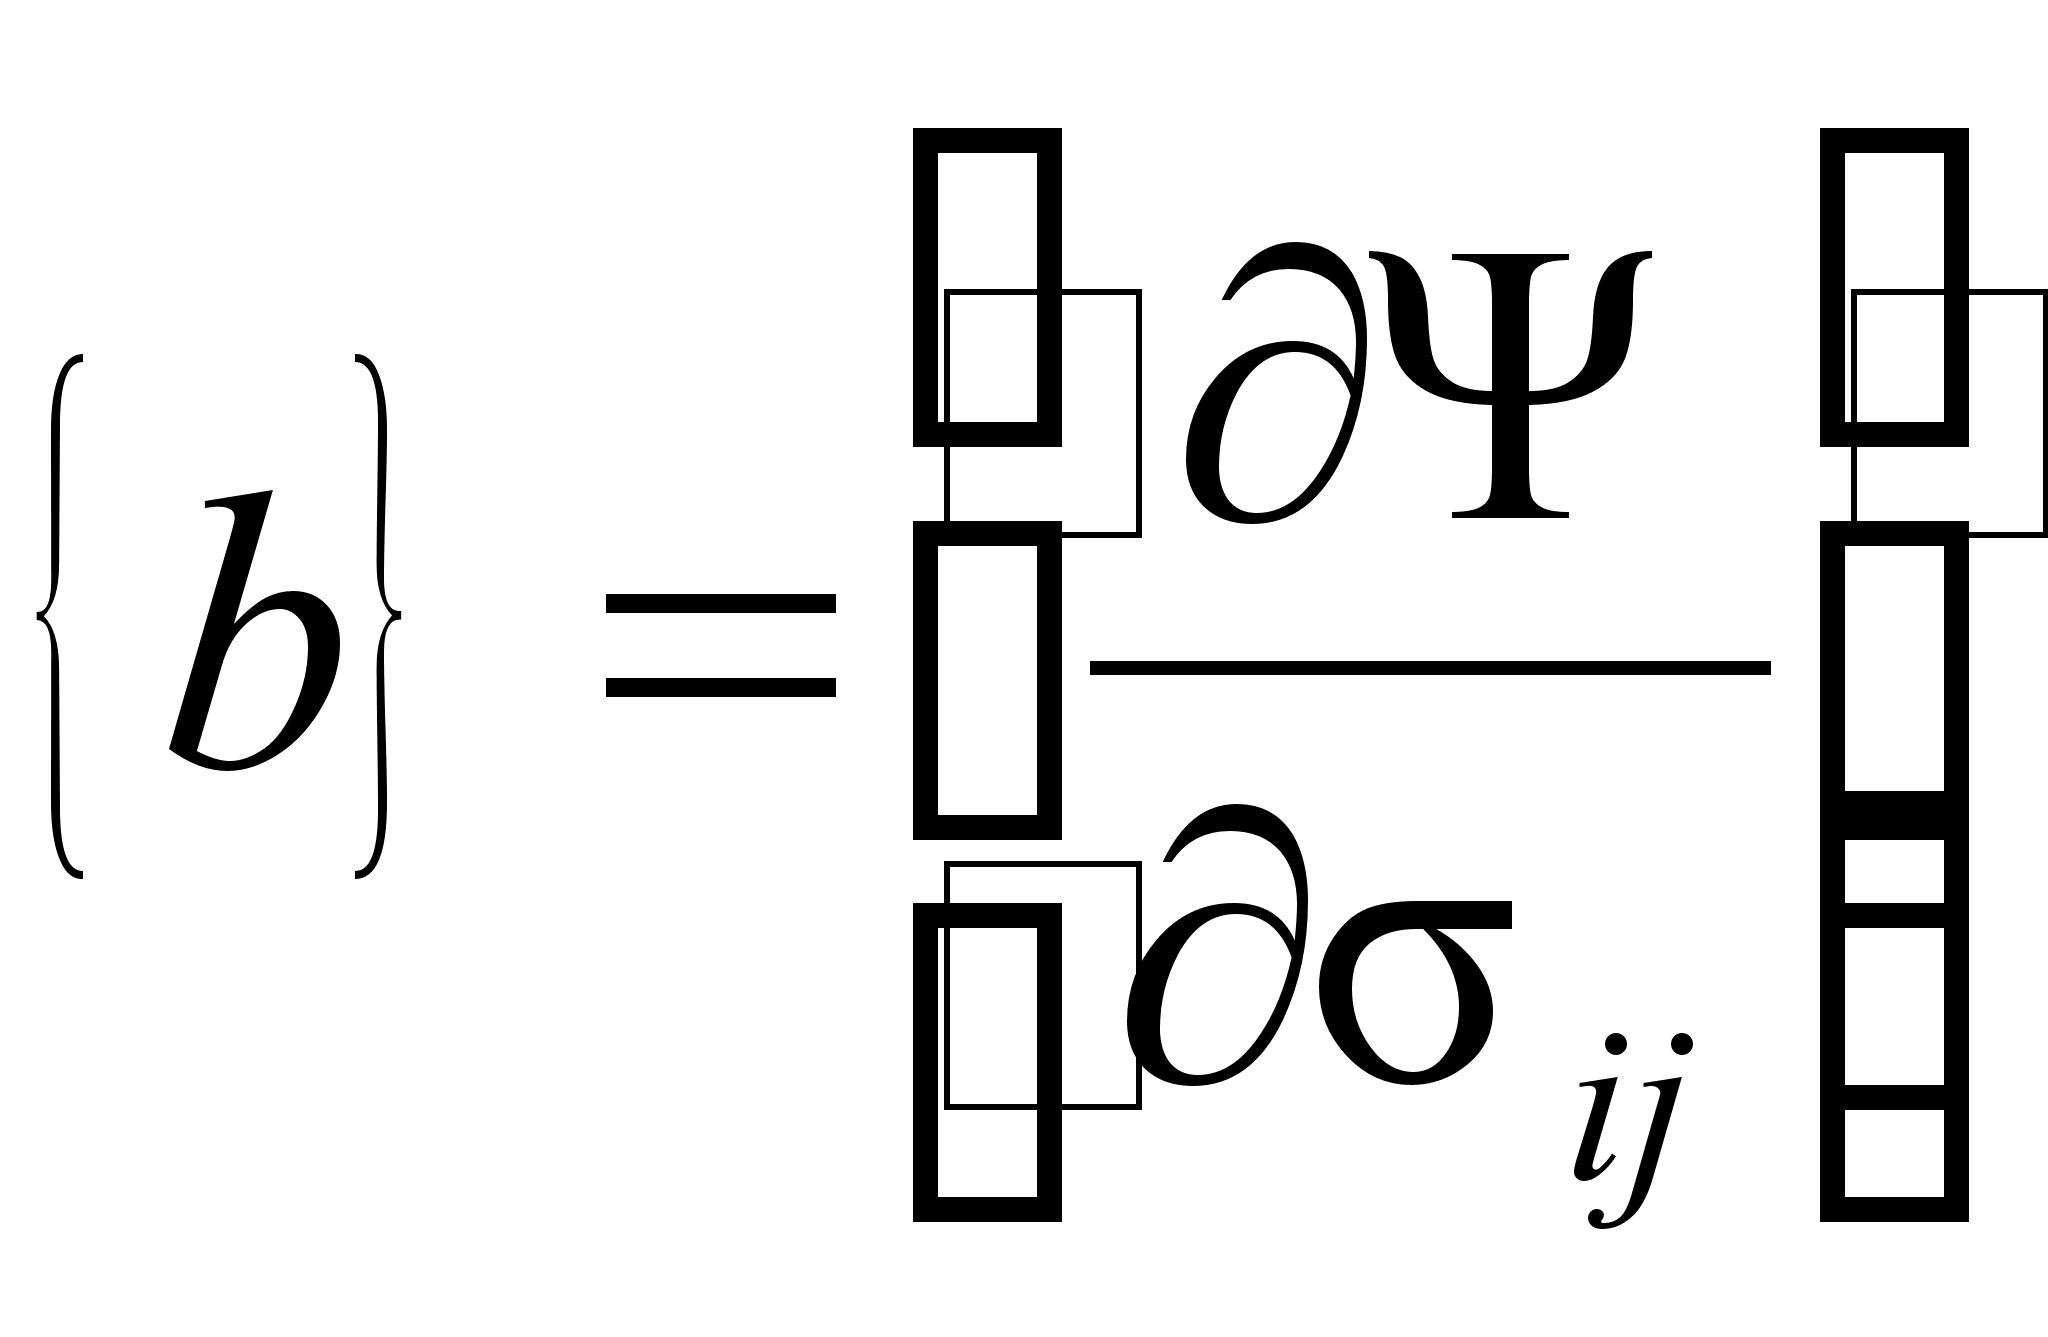 -
вектор частных
производных
от уравнения
поверхности
текучести.
Коэффициент
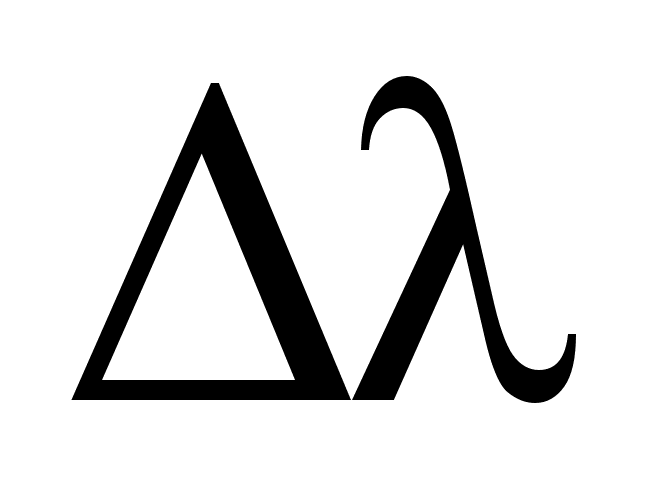 вычислялся
по формуле
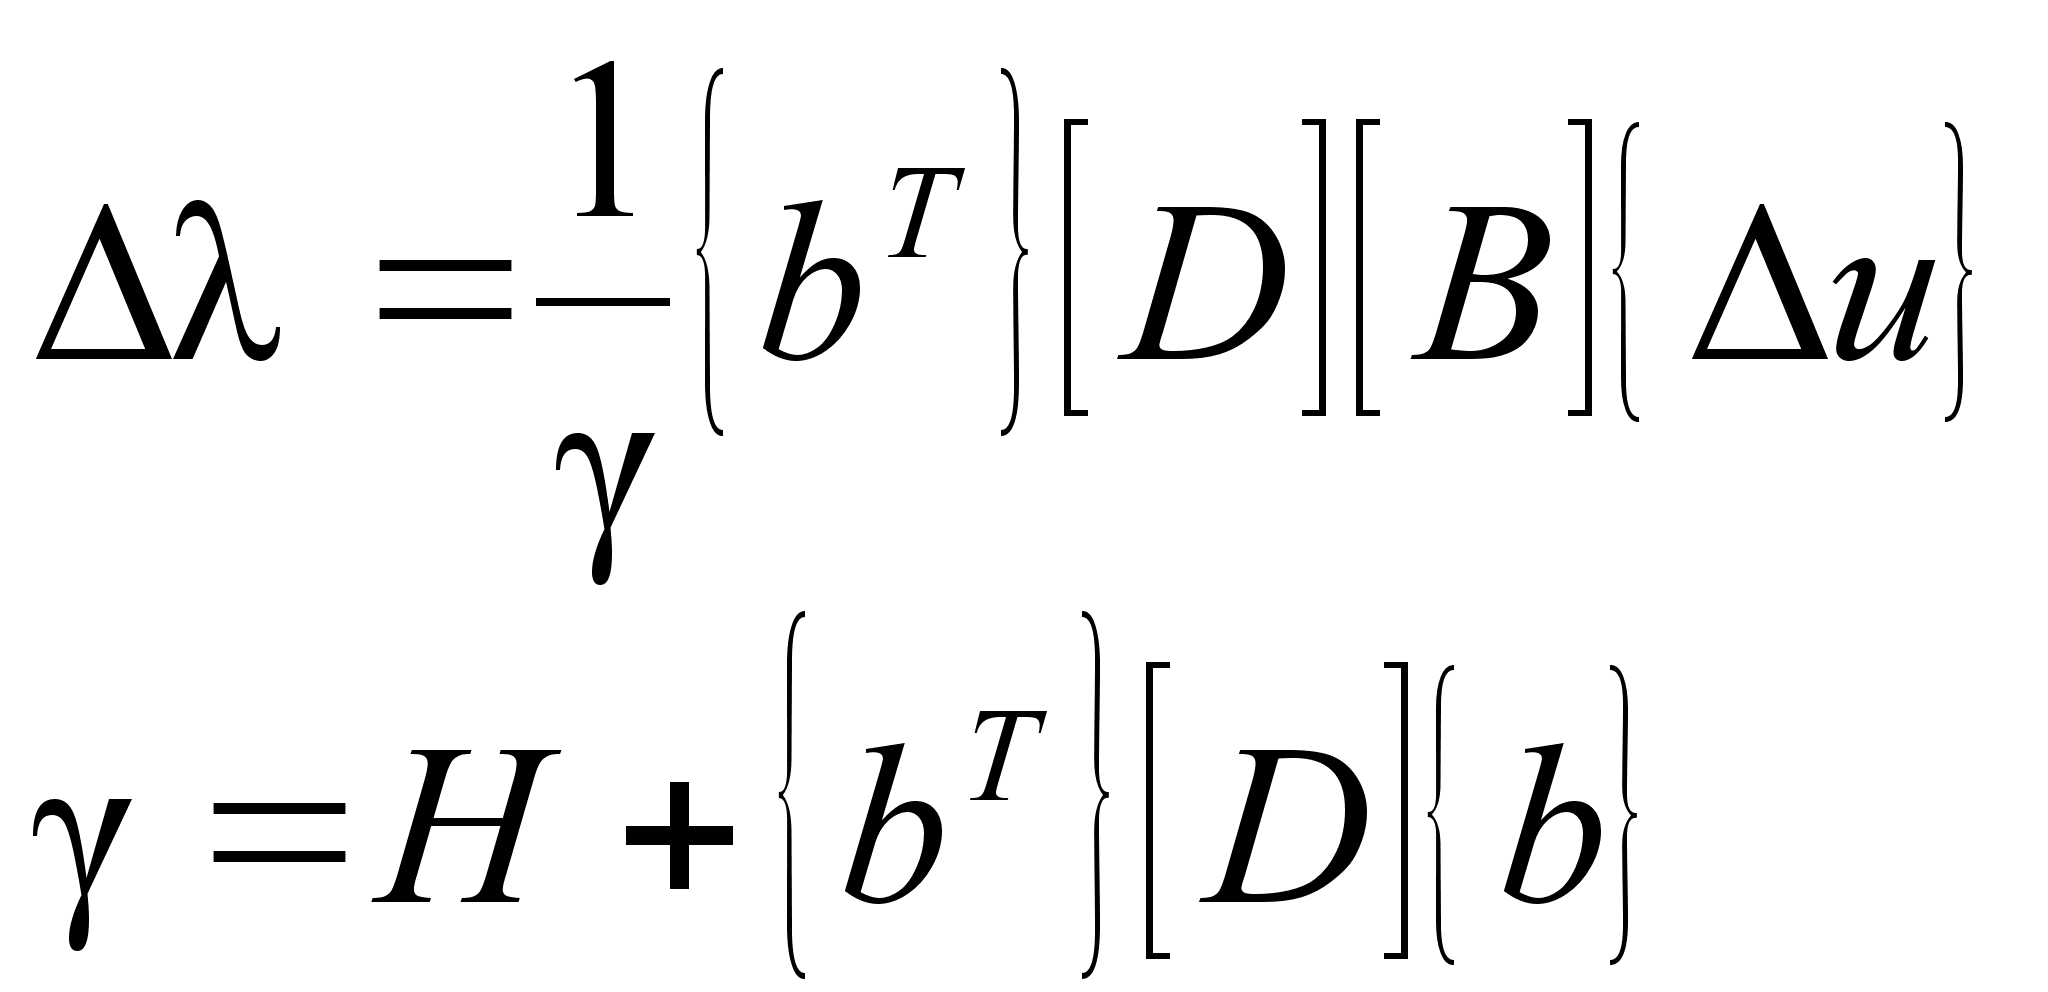 ,
(2.51)
где
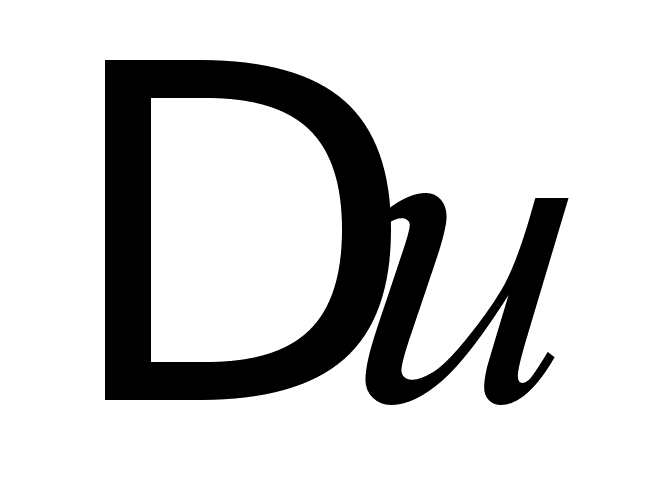 -
вектор приращений
узловых перемещений
на данном шаге,
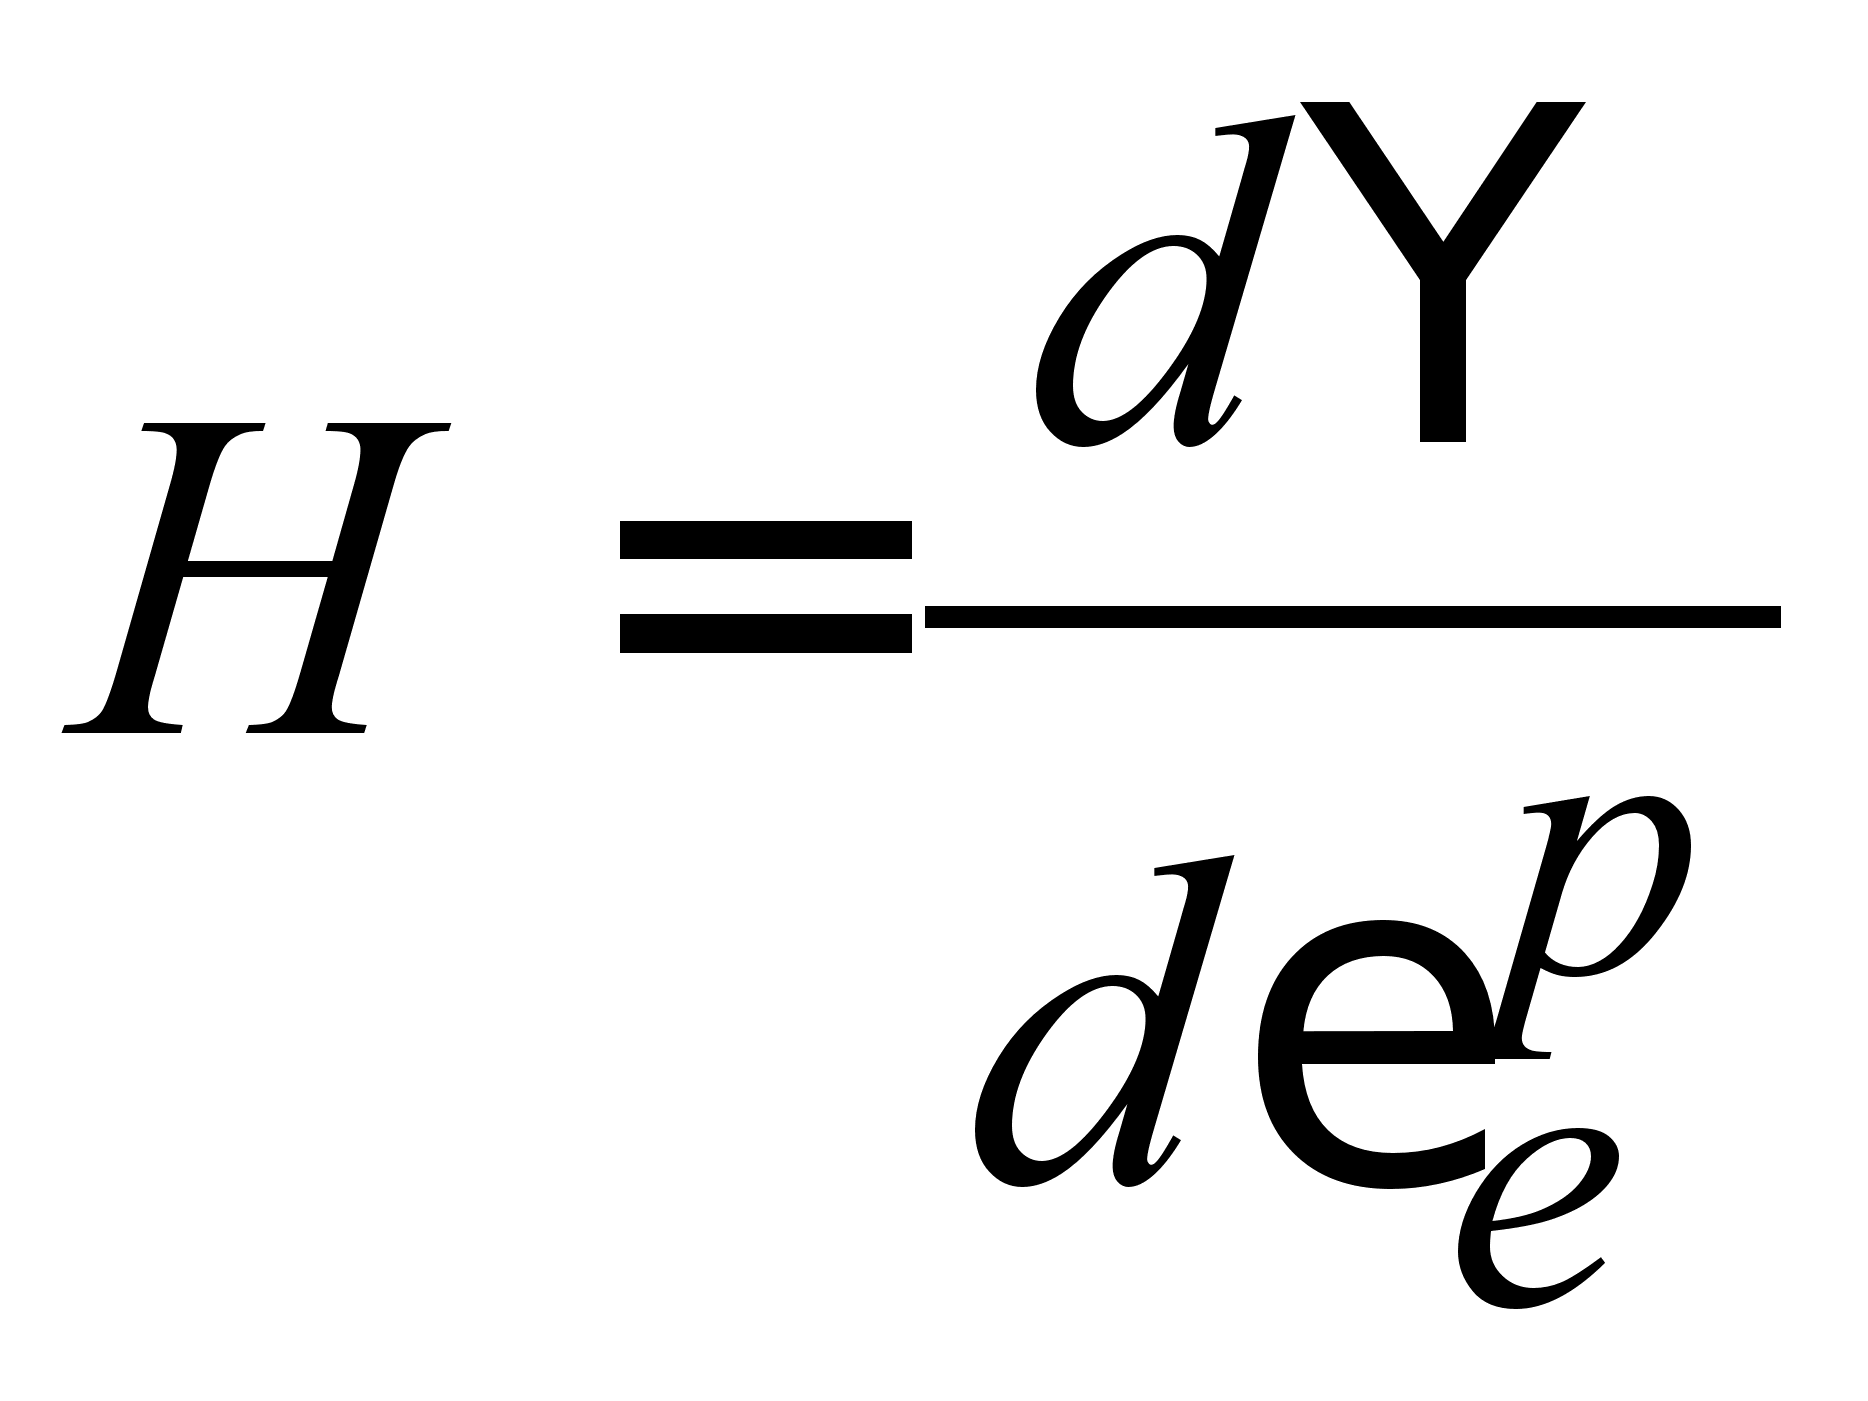 - касательный
модуль пластичности.
Соотношения
(2.51) можно получить
следующим
образом. Найдем
полное приращение
выражения
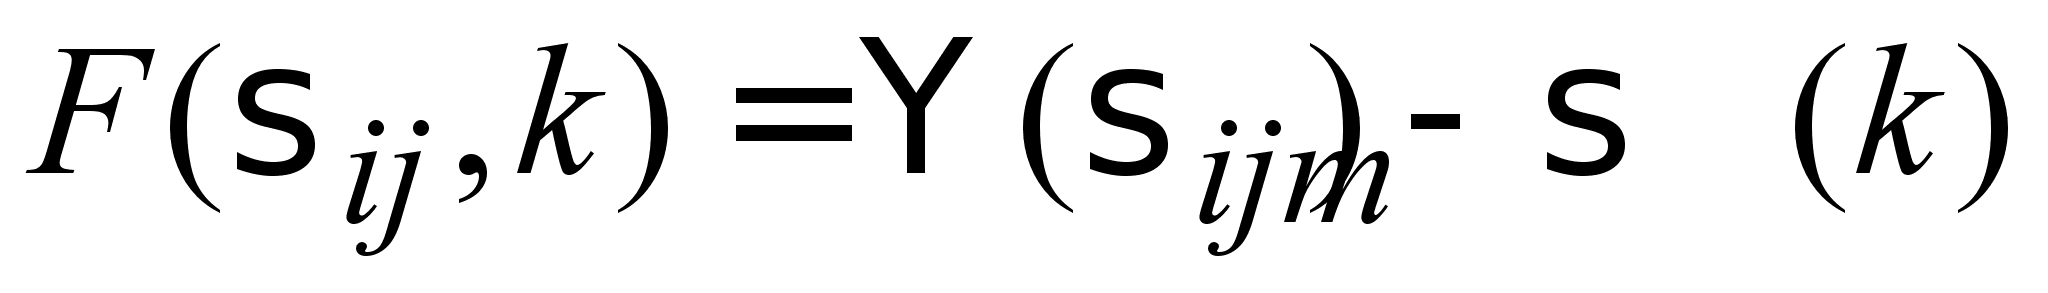 ,
используя
дифференциал
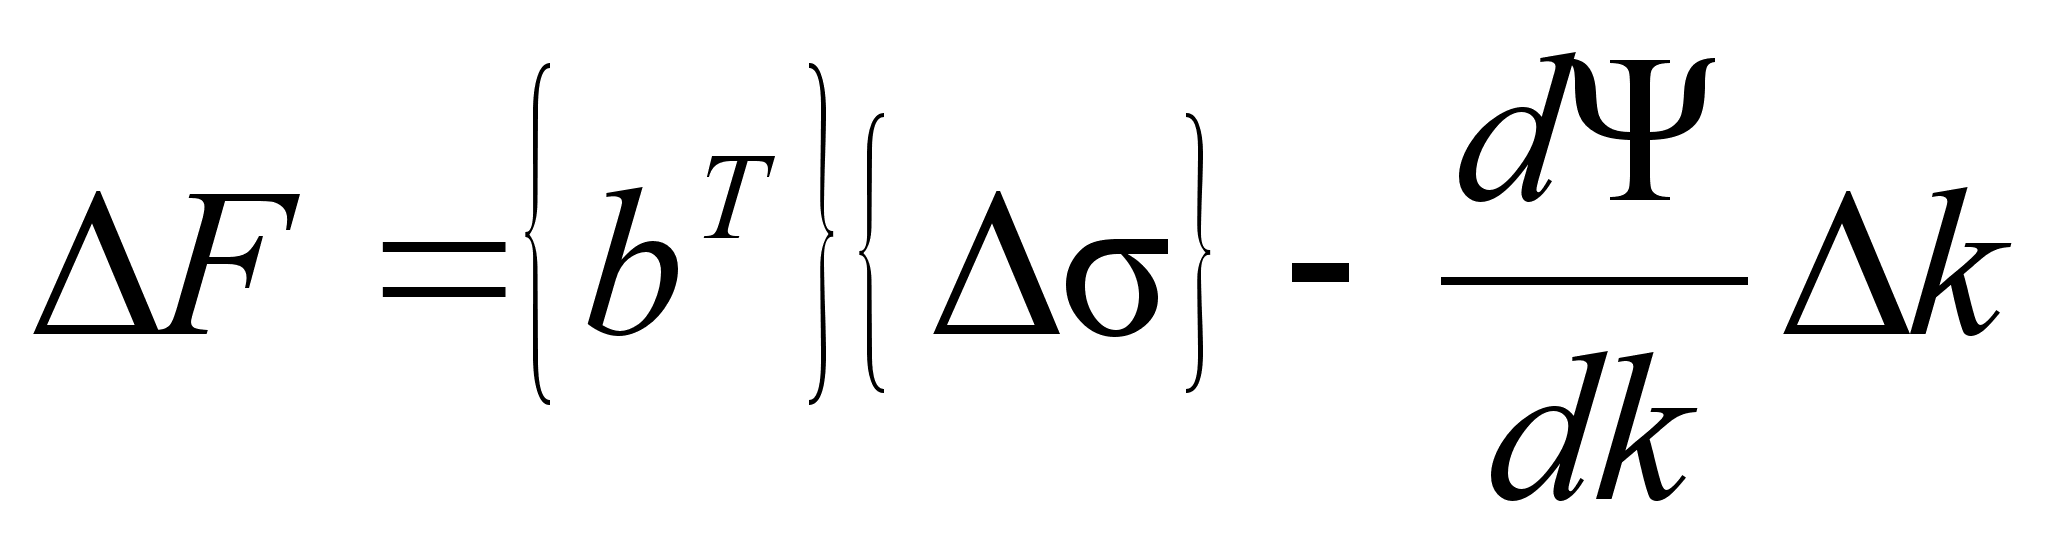 .
(2.52)
Когда материал находится в пластическом состоянии выполняется условие текучести, а соответственно выражение (2.52) должно тождественно равняться нулю.
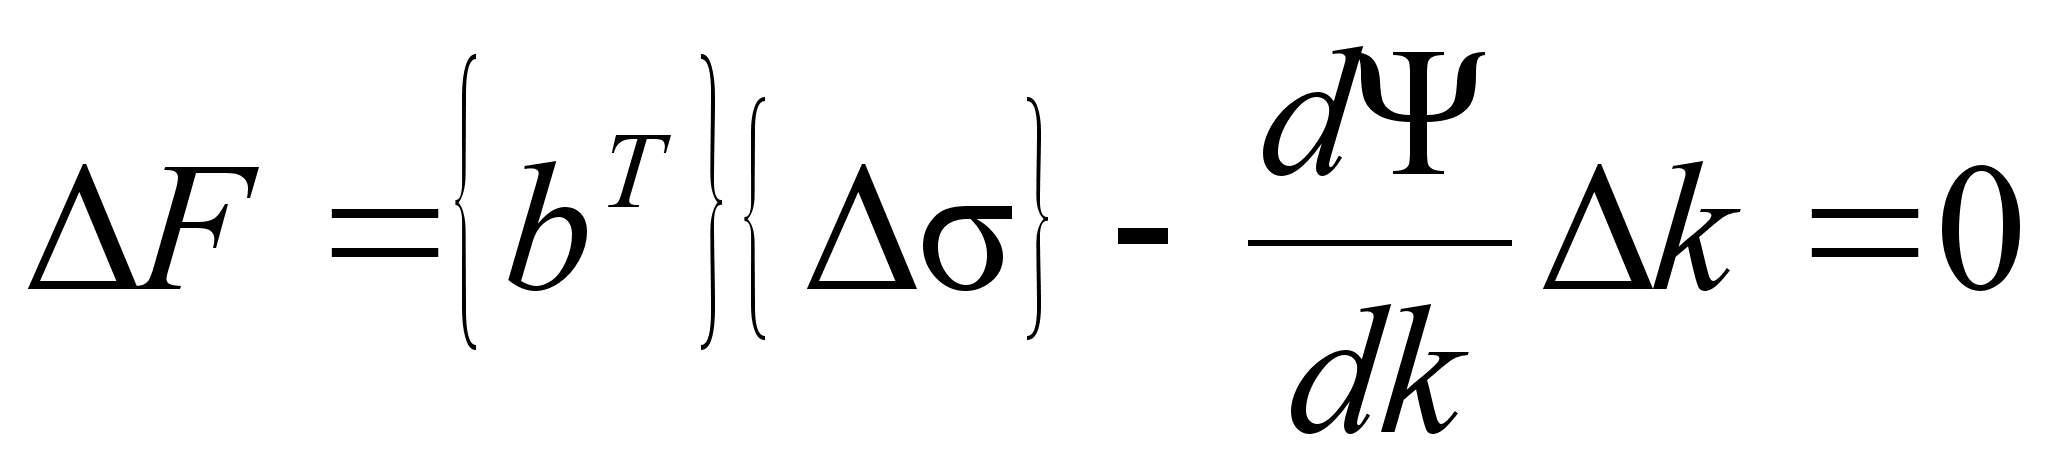 (2.53)
С учетом
того, что
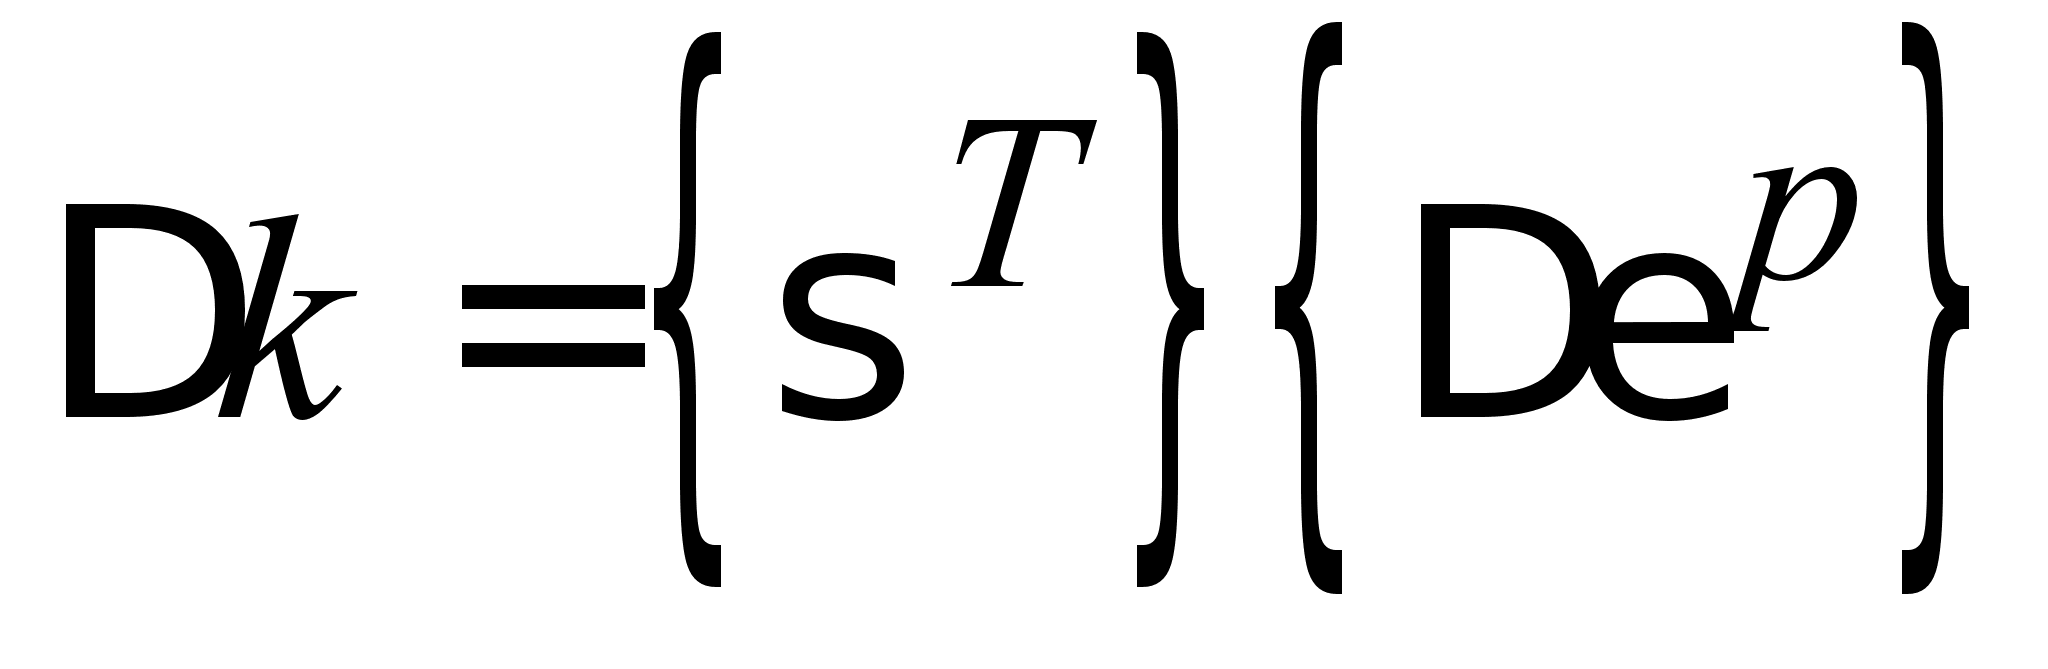 -
приращение
работы пластической
деформации,
преобразуем
равенство
(2.53)
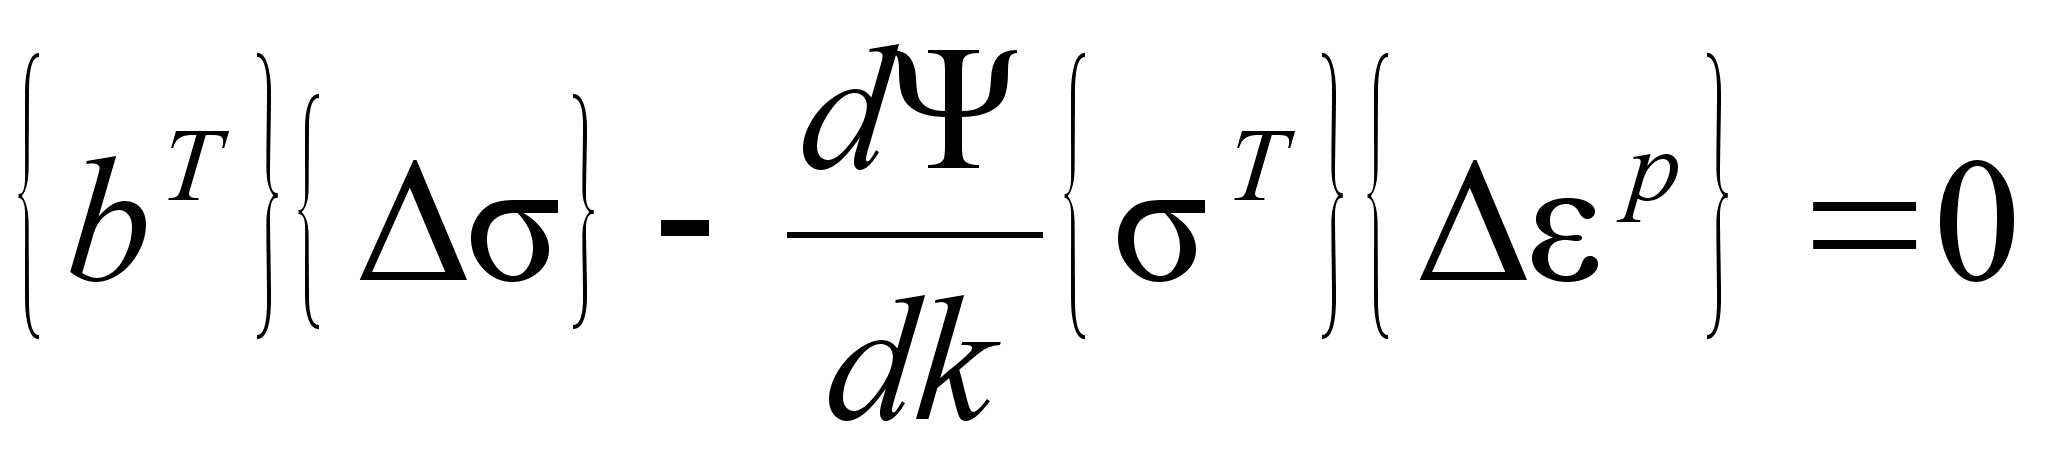 .
(2.54)
Подставим в (2.54) выражение пластических деформаций через ассоциированный закон течения
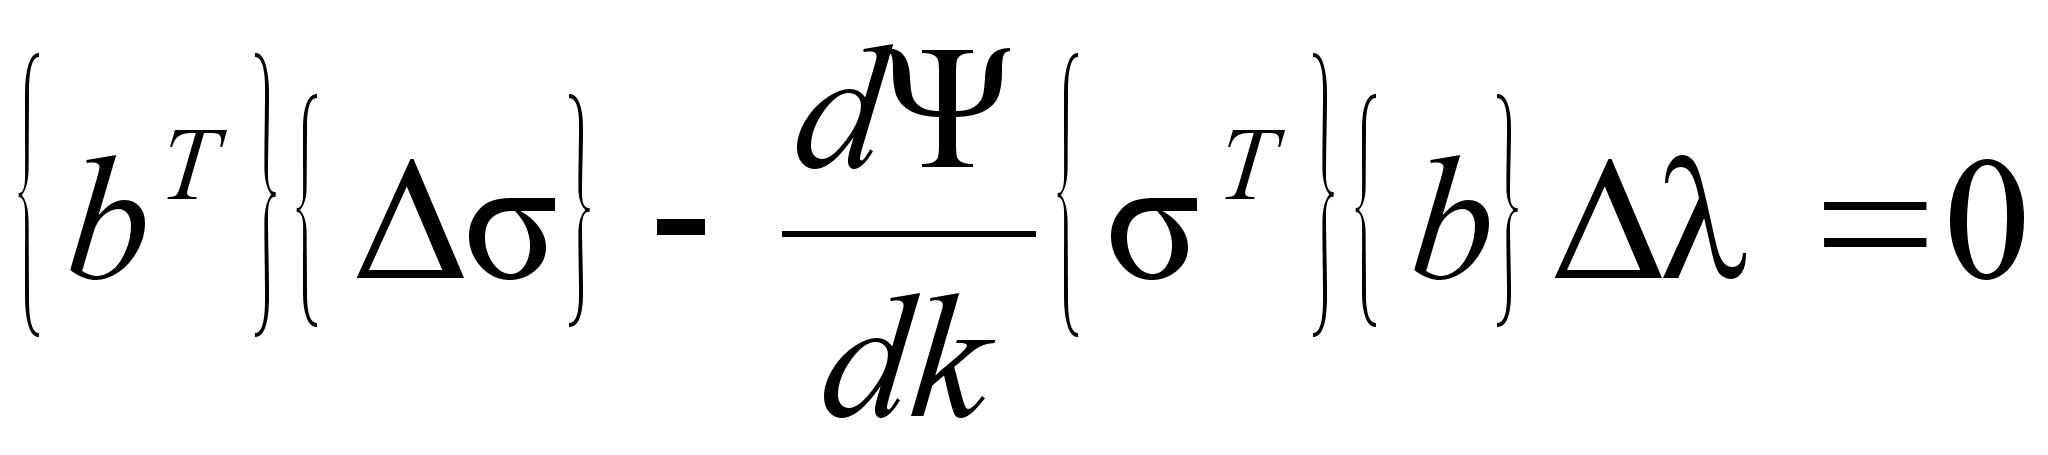 .
(2.55)
Запишем (2.55) в приращениях
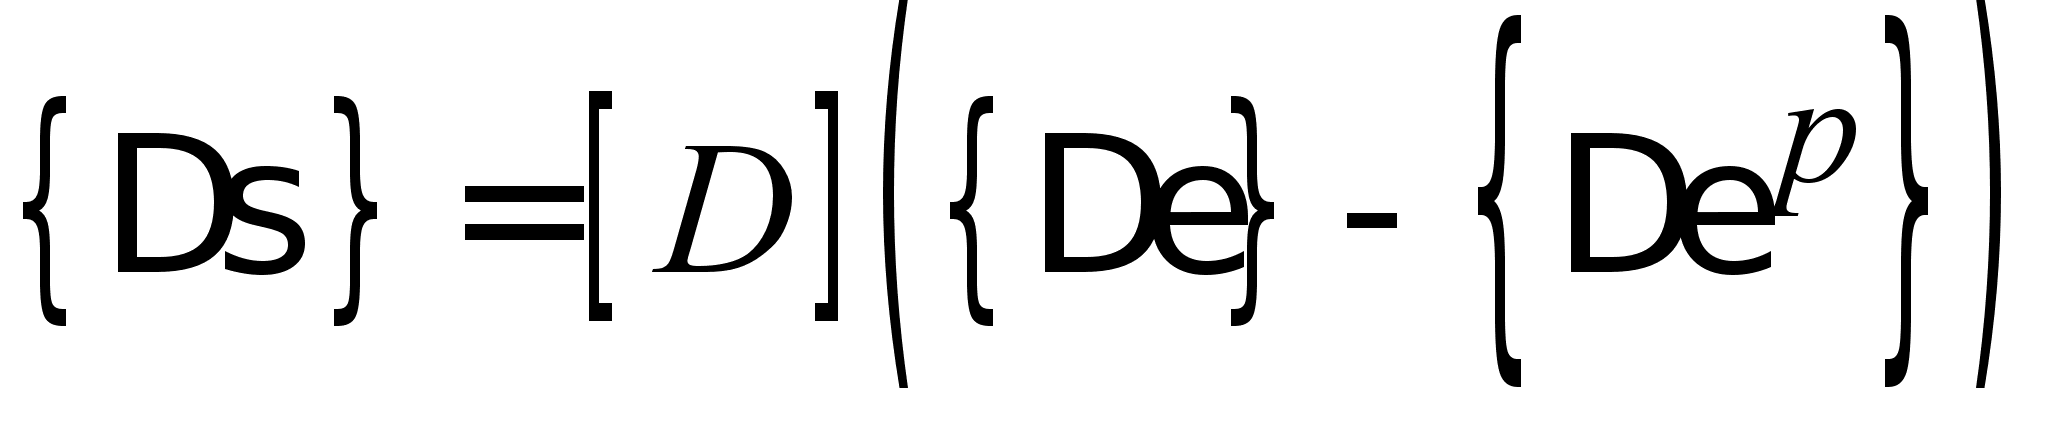 (2.56)
и подставим выражение приращения пластической деформации через ассоциированный закон течения
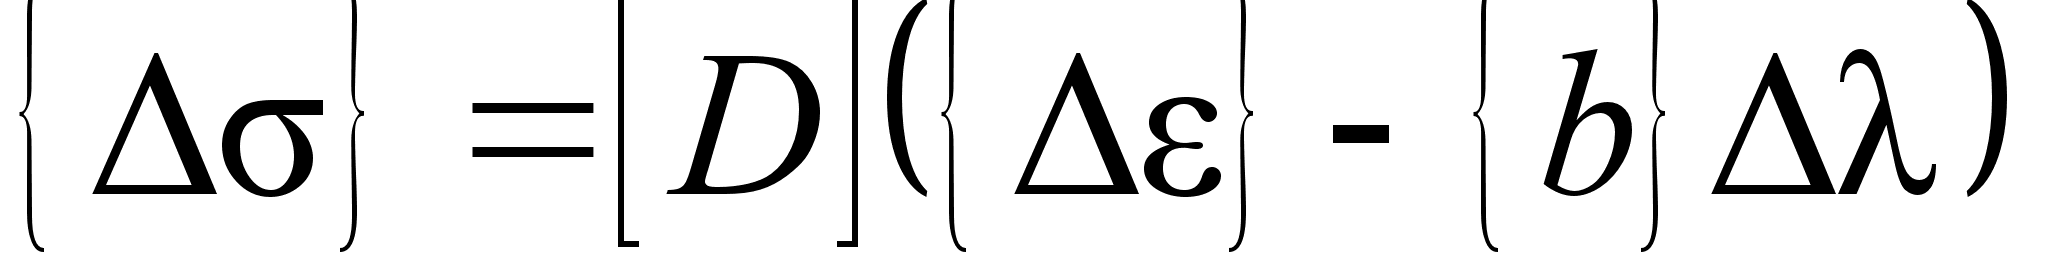 .(2.57)
Подставляя (2.57) в (2.55) и проводя ряд преобразований, получаем (2.44).
Для численного решения задачи необходимо применять итерационную процедуру. Ниже приведен ее алгоритм
вычислить вектор внешних сил, используя решение задачи электродинамики;
взять
вектор приведенной
силы пластического
формоизменения
(2.50) с предыдущего
шага и вычислить
приращение
вектора узловых
перемещений
по
формулам (2.48) и
(2.49);
используя
значения приращения
вектора узловых
перемещений,
вычислить
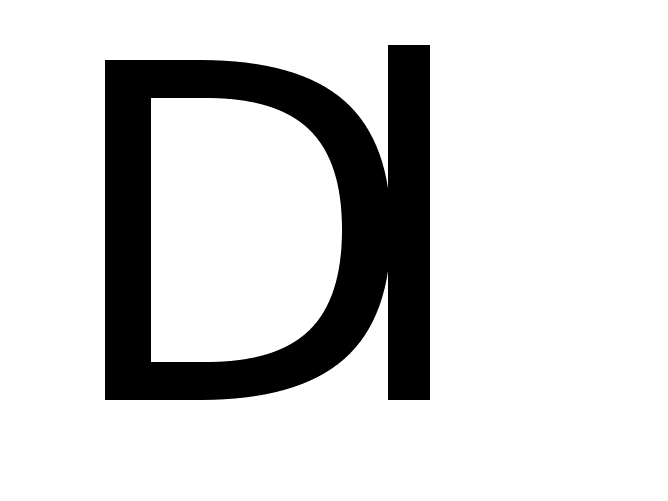 по формуле
(2.51);
откорректировать
вектор приведенной
силы пластического
формоизменения,
используя
новое значение
;
вычислить
уточненное
приращение
вектора узловых
перемещений
по
формулам (2.48) и
(2.49);
оценить погрешность, сравнив приращение перемещений на данном шаге с полученными ранее на предыдущей итерации или (для первой итерации) на шаге 2. Если погрешность превышает заданное значение, перейти к шагу 3.
Откорректировать значение предела текучести с учетом упрочнения.
Если не достигнут конец временного отрезка решения задачи, сделать новый шаг по времени и перейти к шагу 1.
2.6 Выводы по разделу
Разработана математическая модель электродинамических процессов, протекающих в системе «установка-индуктор-заготовка» учитывающая сопротивление токоподводов и собственную индуктивность установки.
На базе теории пластического течения Прандтля и Рейсса разработана математическая модель упруго-пластического деформирования заготовки под действием пондеромоторных сил.
3. ОБОСНОВАНИЕ ВЫБОРА ФОРМЫ СПИРАЛИ ИНДУКТОРА ДЛЯ ОБЖИМА
Эффективность любой технологической операции магнитно-импульсной обработки металлов определяется геометрическими размерами и конструкцией индуктора. Ранее было показано, что для обеспечения нормальной работы индукторов, повышения срока их службы необходимо выбирать оптимальную форму профиля сечения витка спирали индуктора, при которой реализуется равномерное распределение импульсного тока по его рабочей поверхности [29].
Кроме того, в работе Талалаева А.К. «Индукторы и установки для магнитно-импульсной обработки металлов» экспериментально показано, что на эффективность процесса магнитно-импульсной обработки существенное влияние оказывает не только количество витков спирали индуктора и их геометрия, но и форма спирали индуктора. В частности для операции обжим трубчатых заготовок наиболее эффективным оказался индуктор– концентратор магнитного поля, в котором за счет геометрии спирали индуктора осуществляется концентрация магнитного поля в зоне обработки. В отличии от индукторов со вставными концентраторами магнитного поля, такой тип индуктора обеспечивает больший коэффициент полезного действия процесса обжима.
Имея преимущества концентратора магнитного поля в сочетании с высокой стойкостью и технологичностью изготовления, такие индукторы получили широкое применение для выполнения сборочных и сварочных операций, редуцирования и формообразования.
Однако в настоящее время отсутствует научно-обоснованные методики позволяющие оценить эффективность работы данного типа индуктора и выбрать требуемую конфигурацию формы его спирали.
Ниже на базе разработанных математических моделей одновиткового и многовиткового индукторов проведены теоретические исследования эффективности процесса обжима трубчатой заготовки с использованием индукторов различной конструкции. Выявлено влияние формы спирали индуктора, количества витков индуктора, геометрических размеров заготовки и собственной частоты установки на эффективность процесса обжима.
3.1 Влияние формы спирали индуктора на процесс обжима трубчатых заготовок
На базе разработанной в разделе 2 математической модели была проведена оценка эффективности конструкций индукторов для обжима - одновиткового, четырехвиткового цилиндрического, индуктора-концентратора, геометрические характеристики которых приведены на рис. 3.1.
|
а |
б
в |
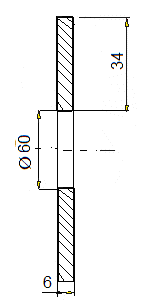
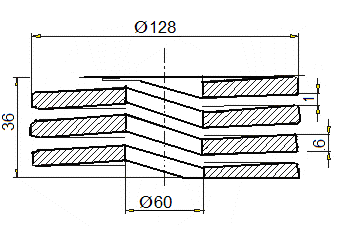
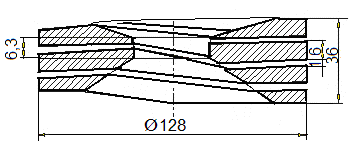
Рис. 3.1. Геометрические размеры спиралей индукторов:
а – одновиткового цилиндрического; б – цилиндрического (четырехвиткового); в – индуктора - концентратора
Принималось, что спираль индуктора изготовлена из стали 65Г имеющей следующие параметры:
Удельное
сопротивление,
10-9 Ом м80
Теплоемкость,
Дж/ кгК380
Плотность, кг/м38430
Модуль Юнга, ГПа200
Коэффициент Пуассона0,34
Материал обжимаемой заготовки АМг2М принимался упруго-пластическим с линейным законом упрочнения и имел следующие характеристики::
Удельное
сопротивление,
10-9 Омм
47,6
Теплоемкость,
Дж/ кгК
280
Плотность, кг/м3 2700
Пластический модуль, ГПа 0,6
Модуль Юнга, ГПа 80
Коэффициент Пуассона 0,34
Геометрические размеры обжимаемой заготовки являлись следующими: наружный диаметр 57 мм, толщина 1,2 мм и высота 38 мм, длина обжимаемого участка 6 мм.
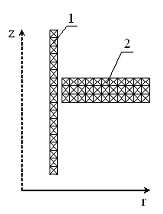
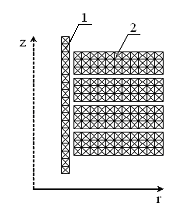
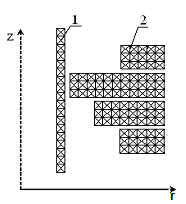
Расчетные схемы процессов обжима индукторами различной геометрии представлены на рис. 3.2,а - 3.2,в, при этом в связи с осесимметричным представлением спирали индуктора в виде набора кольцевых элементов рассматривали половину меридионального сечения индуктора и заготовки.
Предварительные расчеты показали, что сходимость результатов достигается при разбиении заготовки на 1800 тороидальных треугольных конечных элементов с пятью слоями по толщине, а один виток спирали индуктора разбивался не менее чем на 100 элементов.
|
а |
б |
в
Рис. 3.2. Расчетные схемы процессов обжима индукторов:
а - одновиткового; б - цилиндрического; в - индуктора-концентратора;
1 – заготовка; 2 – индуктор
Численные эксперименты проводились для четырех типов установок одинаковой энергоёмкости, с различными напряжениями заряда [48]. Данные о параметрах установок приведены в табл. 3.1.
Таблица 3.1.
Параметры разрядных контуров
| Uн, кВ | W, кДж | C,мкФ | L, нГн | fсобст, кГц | R, мОм |
|
0,77 1,54 3 7,44 |
0,33 0,33 0,33 0,33 |
1120 280 72 12 |
91,7 114,7 83,17 156,7 |
15,923 28,035 71,500 117,000 |
9,6 23 34 115 |
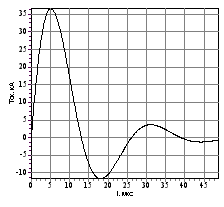
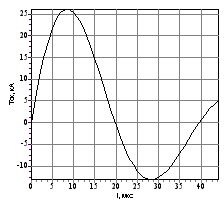
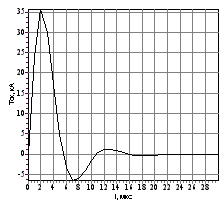
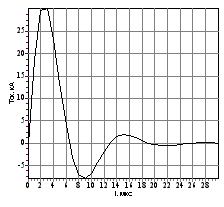
В результате расчетов были получены кривые тока для трех типов индукторов для каждого разрядного контура (рис.3.3 - 3.6).
|
|
|
|
| а | б | в |
|
Рис. 3.3. Графики силы тока для первого разрядного контура при обжиме заготовок индуктором : а – одновитковым; б – цилиндрическим; в – индуктором-концентратором |
||
|
|
|
|
| а | б | в |
|
Рис. 3.4. Графики силы тока для второго разрядного контура при обжиме заготовок индуктором: а – одновитковым; б – цилиндрическим; в – индуктором-концентратором |
||
|
|
|
|
| а | б | в |
|
Рис. 3.5. Графики силы тока для третьего разрядного контура при обжиме заготовок индуктором: а – одновитковым; б – цилиндрическим; в – индуктором-концентратором |
||
|
|
|
|
| а | б | в |
|
Рис. 3.6. Графики силы тока для четвертого разрядного контура при обжиме заготовок индуктором: а – одновитковым; б – цилиндрическим; в – индуктором-концентратором |
||
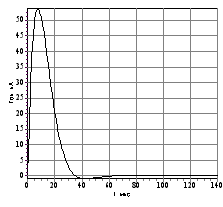
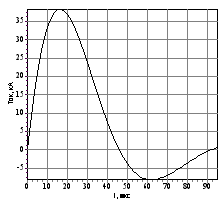
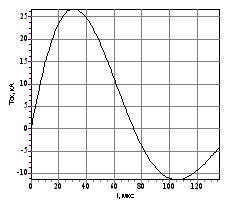
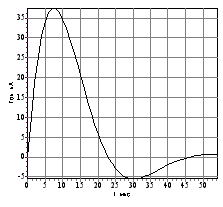
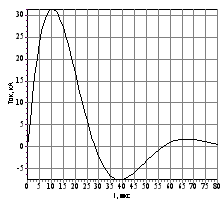
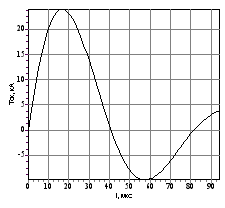
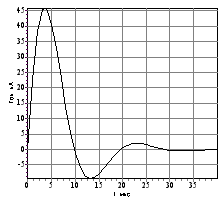
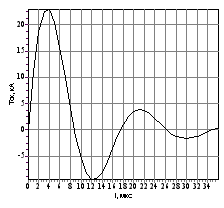
Обработка кривых тока позволила установить зависимость рабочей частоты разряда от собственной частоты установки (рис. 3.7).
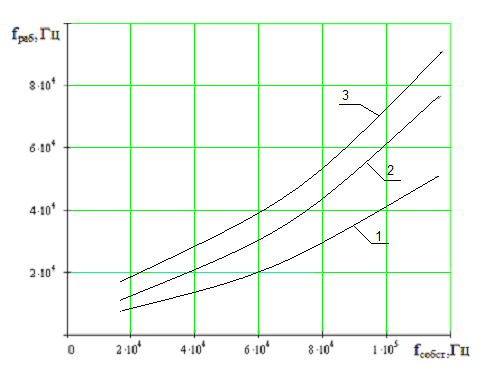
Рис. 3.7. Зависимость рабочей частоты разряда от собственной частоты установки при включении в разрядную цепь различных индукторов: 1 – индуктора-концентратора; 2 – цилиндрического четырехвиткового индуктора; 3 – одновиткового индуктора
Анализ показал, что наибольшая разность между собственной частотой установки и рабочей частотой разрядного контура наблюдается для четырехвиткового индуктора-концентратора, а наименьшая для одновиткового индуктора. При этом влияние типа индуктора на рабочую частоту разряда наиболее сильно проявляются в диапазоне собственных частот установки выше 60кГц.
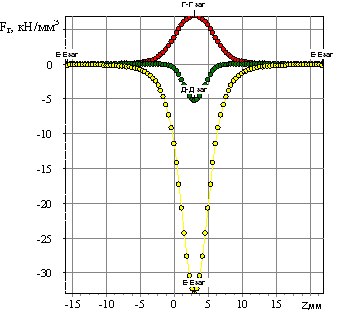
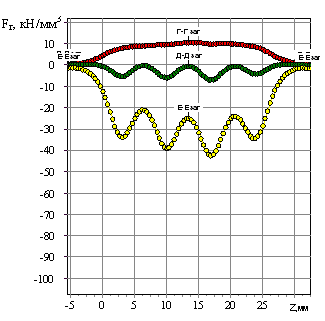
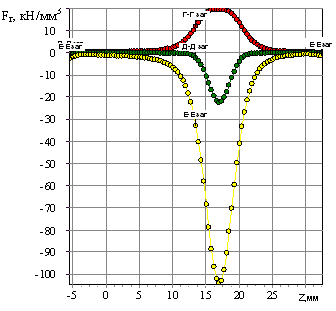
В результате расчетов были получены характерные графики распределения радиальной пондеромоторной силы по высоте заготовки для каждого типа индуктора (рис.3.8).
|
|
|
| а | б |
в
Рис. 3.8. Графики распределения радиальной силы по высоте (Z) алюминиевой заготовки для индуктора: а - одновиткового;
б - четырехвиткового цилиндрического; в - индуктора-концентратора на третьем разрядном контуре
На этих графиках кривые Е-Езаг соответствуют радиальной пондеромоторной силе, действующей на внешней поверхности заготовки, Д-Дзаг в среднем сечении заготовки, Г-Гзаг - на внутренней поверхности заготовки (рис.2.2).
Анализ графиков показал, что распределение пондеромоторных сил не равномерно по сечению спирали индуктора. Эта неравномерность обусловлена не только количеством витков и формой спирали индуктора, но и также наличием зазоров между витками. Так максимальное значение пондеромоторных сил, действующих на внешней стороне заготовки находится на середине витка спирали наименьшего внутреннего диаметра одновиткового индуктора, а для цилиндрического четырехвиткового индуктора наибольшее значение пондеромоторных сил реализуется на середине второго и третьего витков спирали индуктора. Указанный характер распределения радиальной составляющей пондеромоторных сил подтверждается формой деформированной заготовки (рис. 3.9).
|
|
|
|
| а | б | в |
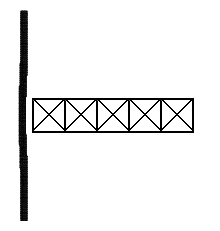
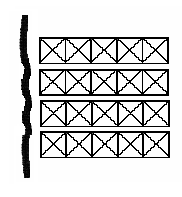
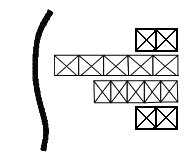
Рис. 3.9. Деформации заготовки при обжиме индукторами: а - одновитковым, б- четырехвитковым цилиндрическим, в – индуктором-концентратором
На рис. 3.10 - 3.12 приведены зависимости: максимального значения радиальной составляющей пондеромоторных сил; импульса пондеромоторных сил; а также окружной логарифмической деформации заготовки от собственной частоты разрядного контура установки.
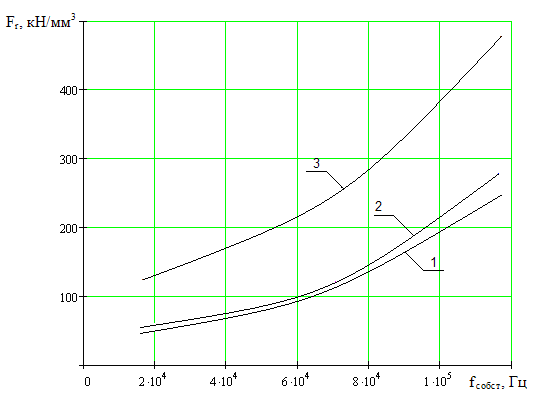
Рис. 3.10. Зависимость максимального значения радиальной составляющей пондеромоторных сил от собственной частоты установки при обжиме алюминиевой заготовки: 1 – индуктор-концентратор; 2 - четырехвитковый цилиндрический индуктор;3 - одновитковый индуктор
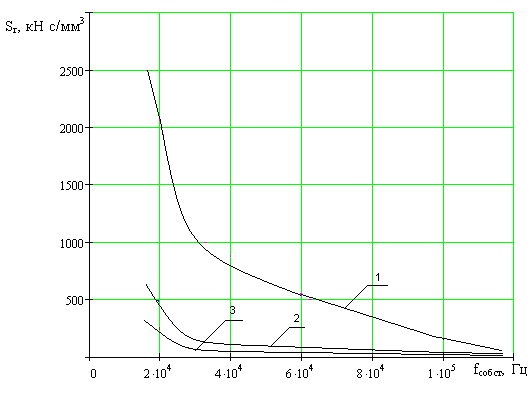
Рис. 3.11. Зависимость импульса пондеромоторных сил от собственной частоты установки при обжиме алюминиевой заготовки:
1 – индуктор-концентратор; 2 - четырехвитковый цилиндрический индуктор;3 - одновитковый индуктор
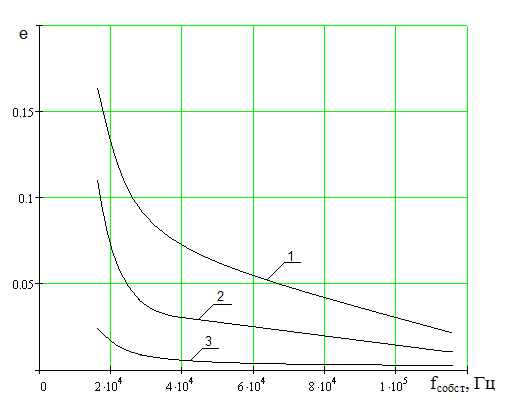
Рис. 3.12. Зависимость окружной логарифмической деформации от собственной частоты разряда при обжиме алюминиевой заготовки:
1 – индуктор-концентратор; 2 - четырехвитковый цилиндрический индуктор;3 - одновитковый индуктор
Анализ их показал, что максимальное формоизменение алюминиевой заготовки для всех типов индукторов достигается на первом разрядном контуре, для которого максимальные значения радиальной составляющей пондеромоторных сил минимальны, а радиальный импульс их достигает максимального значения. При этом наибольшая окружная логарифмическая деформация наблюдается для индуктора-концентратора.
3.2 Выбор геометрических размеров спирали индуктора-концентратора
При проведении численных экспериментов конфигурация индуктора – концентратора была выбрана исходя из экспериментальных данных [48].
Для научно-обоснованного выбора геометрических размеров спирали индуктора-концентратора необходимо разработать методику по их определению.
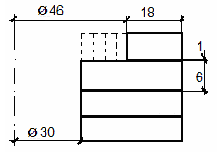
Методика выбора геометрии заключается в следующем. В качестве исходного индуктора брался четырехвитковый цилиндрический индуктор. Далее постепенно увеличивая внутренний диаметр верхнего витка, определяли его геометрические размеры (рис. 3.13,а) при которых наблюдалось наибольшее формоизменение заготовки. Эти геометрические размеры являлись исходными для следующего этапа, на первом шаге которого внутренний диаметр второго витка сохранялся не изменным, а внутренний диаметр третьего и четвертого витка увеличивали на одну и ту же величину (рис. 3.13,б).
|
а |
б |
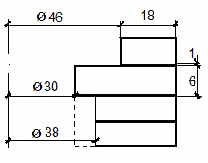
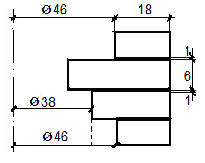
в
Рис. 3.13. Схемы подбора геометрических размеров спирали индуктора
На третьем шаге увеличивали диаметр только четвертого витка (рис. 3.13,в) и сравнивали полученный результат с предыдущим. Если эффективность процесса увеличивалась, то третий виток увеличивался до диаметра четвертого, и аналогичная процедура продолжалась до тех пор, пока эффективность процесса не начинала уменьшаться. В результате расчетов для нашего случая наиболее эффективным оказался индуктор со спиралью геометрические размеры которой приведены на рис. 3.13,в.
Данная методика была использована для определения геометрии спирали индуктора в зависимости от материала заготовки, ее толщины, диаметра и разрядного контура. Расчет проводился для третьего разрядного контура.
|
|
|
| а | б |
|
|
|
| в | |
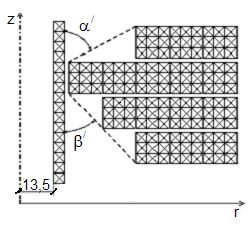
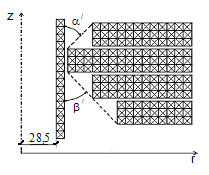
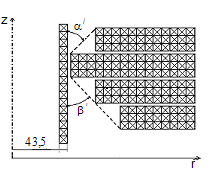
Рис.3.14. Геометрия индуктора-концентратора при обжиме алюминиевой заготовки с внутренним радиусом: а – 13,5 мм; б - 28,5 мм; в - 43,5 мм
Проведенные расчеты показали, что ни материал заготовки ни ее толщина, ни тип разрядного контура на геометрию спирали влияние не оказывают. Основное влияние оказывает диаметр обрабатываемой заготовки, что видно из (рис. 3.14).
Анализ
(рис.3.14) показал,
что угол конусности
нижних витков
от диаметра
заготовки не
зависит (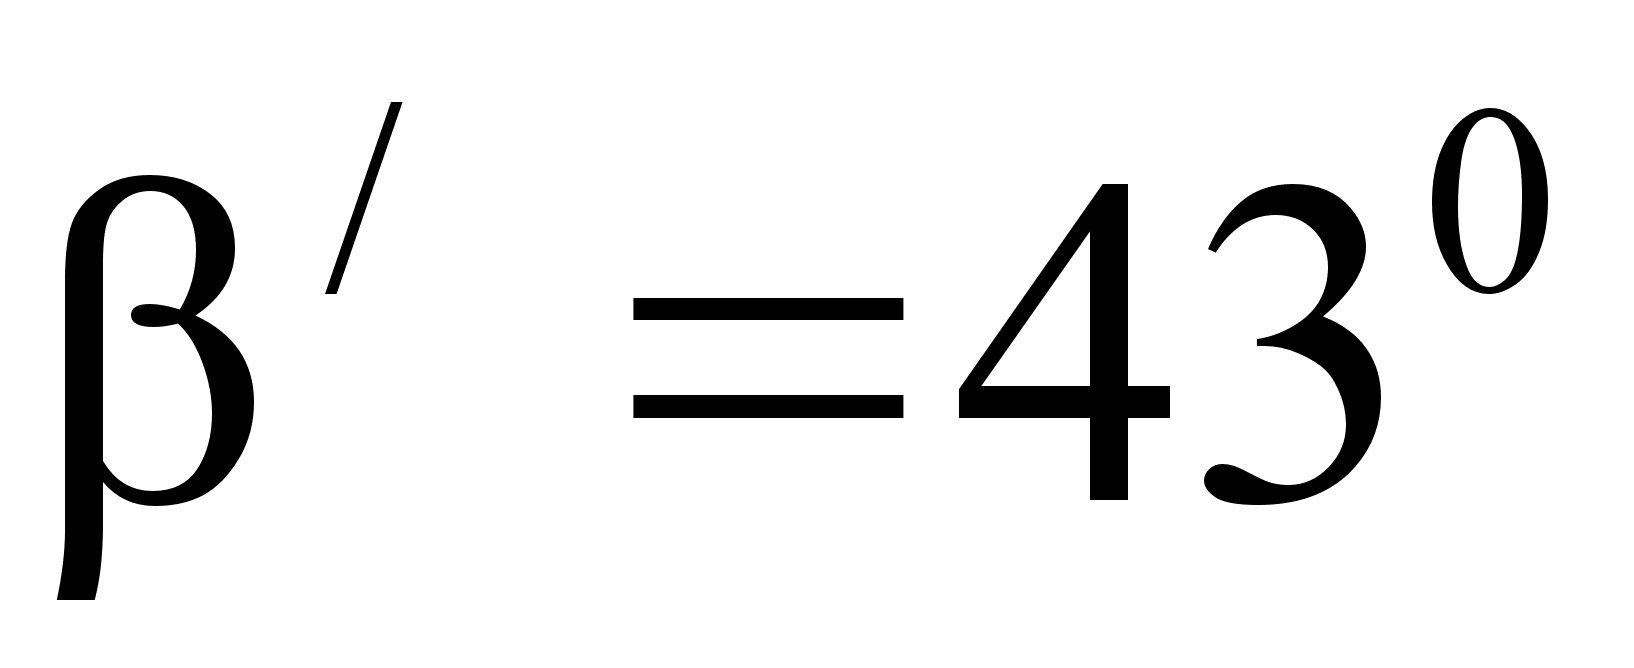 ).
Угол конусности
верхнего витка
тем больше, чем
меньше диметр
заготовки, т.е
при обжиме
алюминиевой
заготовки с
внутренним
радиусом 13,5 мм
угол конусности
верхнего витка
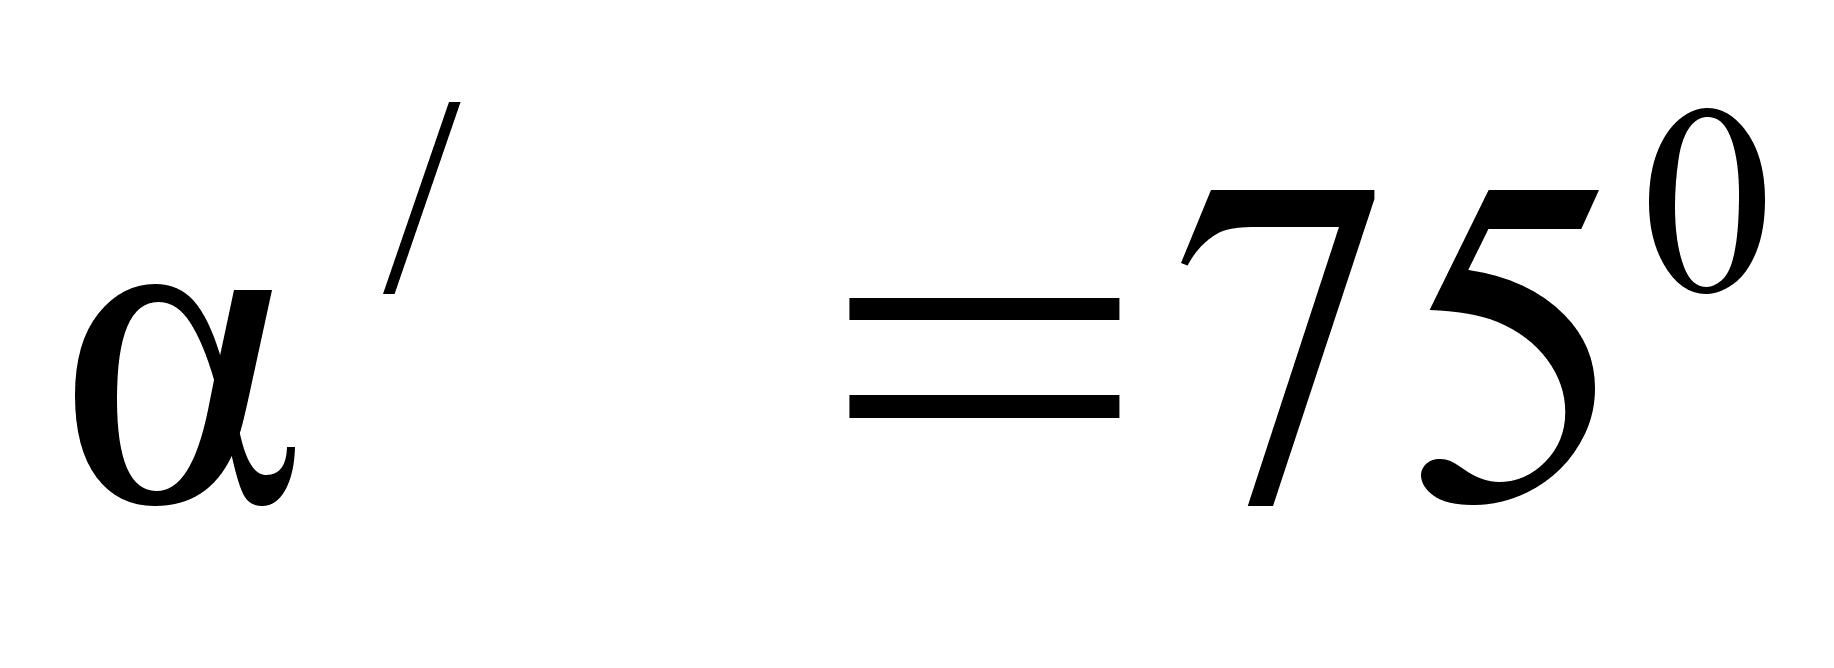 (рис.3.14,а),
при обжиме
алюминиевой
заготовки с
внутренним
радиусом 28,5 мм
и 43,5мм угол конусности
верхнего витка
остается практически
постоянным
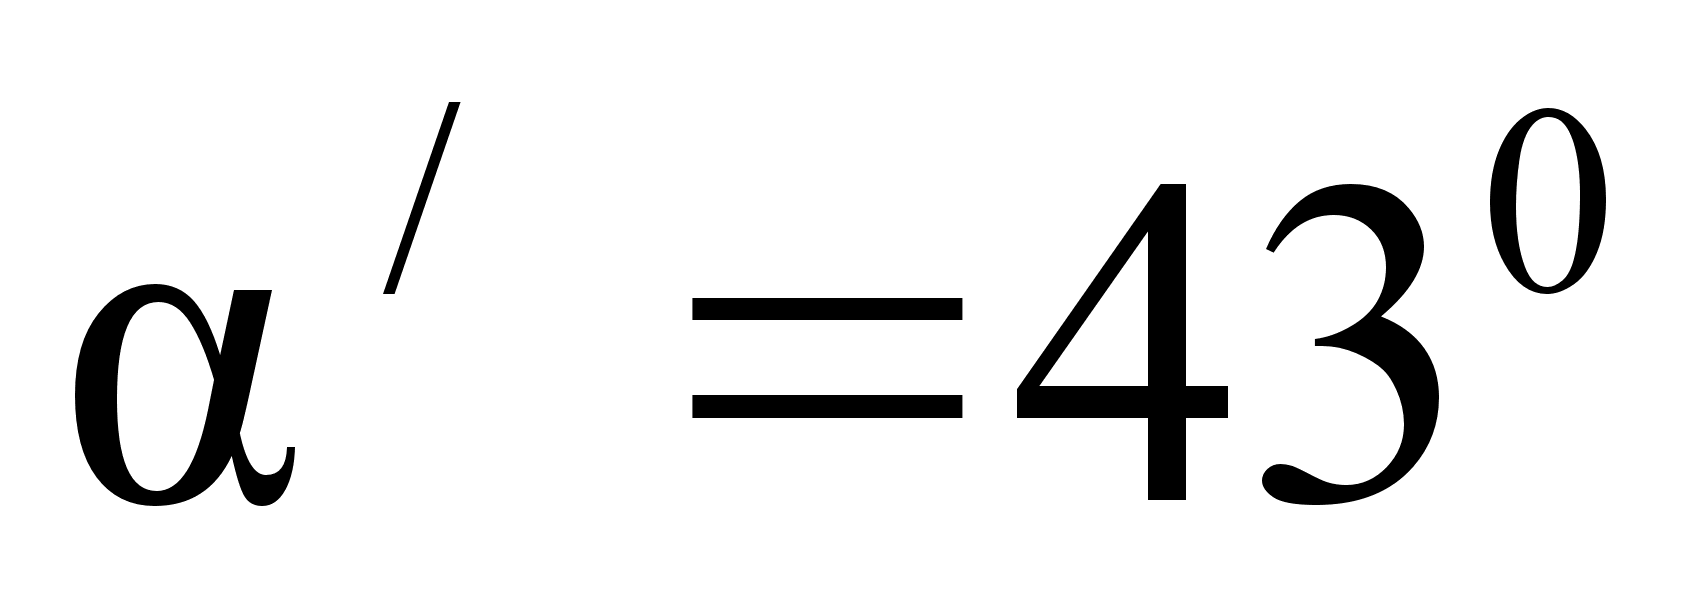 (рис. 3.14,б и 3,14,в).
3.3 Энергетические характеристики процесса обжима
Рассмотрим влияние геометрических размеров и материала заготовки, а также параметров магнитно-импульсной установки на энергетические параметры процесса обжима трубчатой заготовки с использованием одновиткового, четырехвиткового цилиндрического индукторов и индуктора-концентратора.
Для исключения влияния степени деформации заготовки на величину энергии, затрачиваемую на её формоизменение, численный эксперимент проводился таким образом, чтобы при любом сочетании факторов деформация заготовки была постоянной.
Моделировался процесс обжима тонкостенных трубчатых заготовок из алюминиевого сплава АМГ2М и стали 20.
Используя результаты предварительных экспериментов в качестве входных факторов, были выбраны: диаметр заготовки – D; толщина заготовки – S; собственная частота установки – f.
В качестве функции отклика использовались: энергия разряда магнитно-импульсной установки – W.
Задача сводится к построению вторичной математической модели зависимости энергии от перечисленных выше факторов.
Предварительный анализ показал, что зависимости энергии от собственной частоты установки, диаметра и толщины заготовки имеют нелинейный характер, поэтому для их описания использовали полиномиальную модель четвертого порядка (3.1):
|
|
(3.1) |
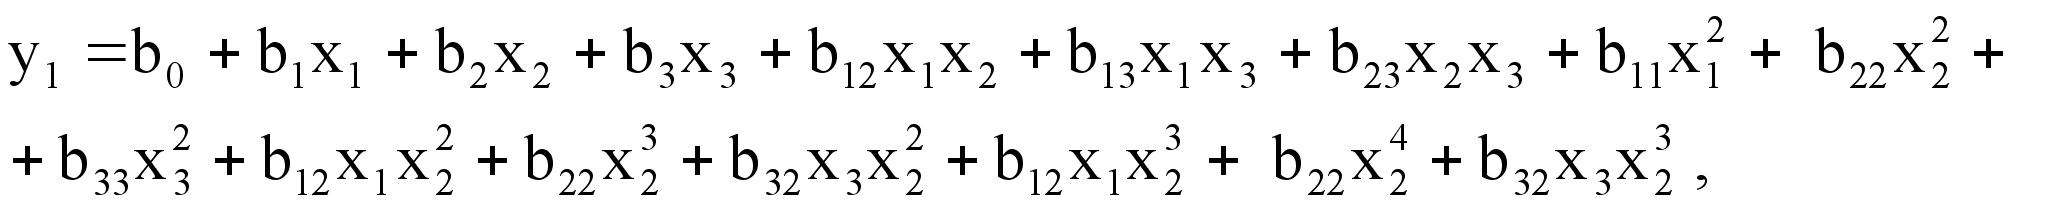
где y1 – значение выходного параметра (функции отклика); b0, bi, bii, bij – коэффициенты регрессии; xi, xj – кодированные значения входных параметров.
Для первых двух факторов натуральные и кодированные значения определяются по следующим зависимостям:
|
|
(3.2) |
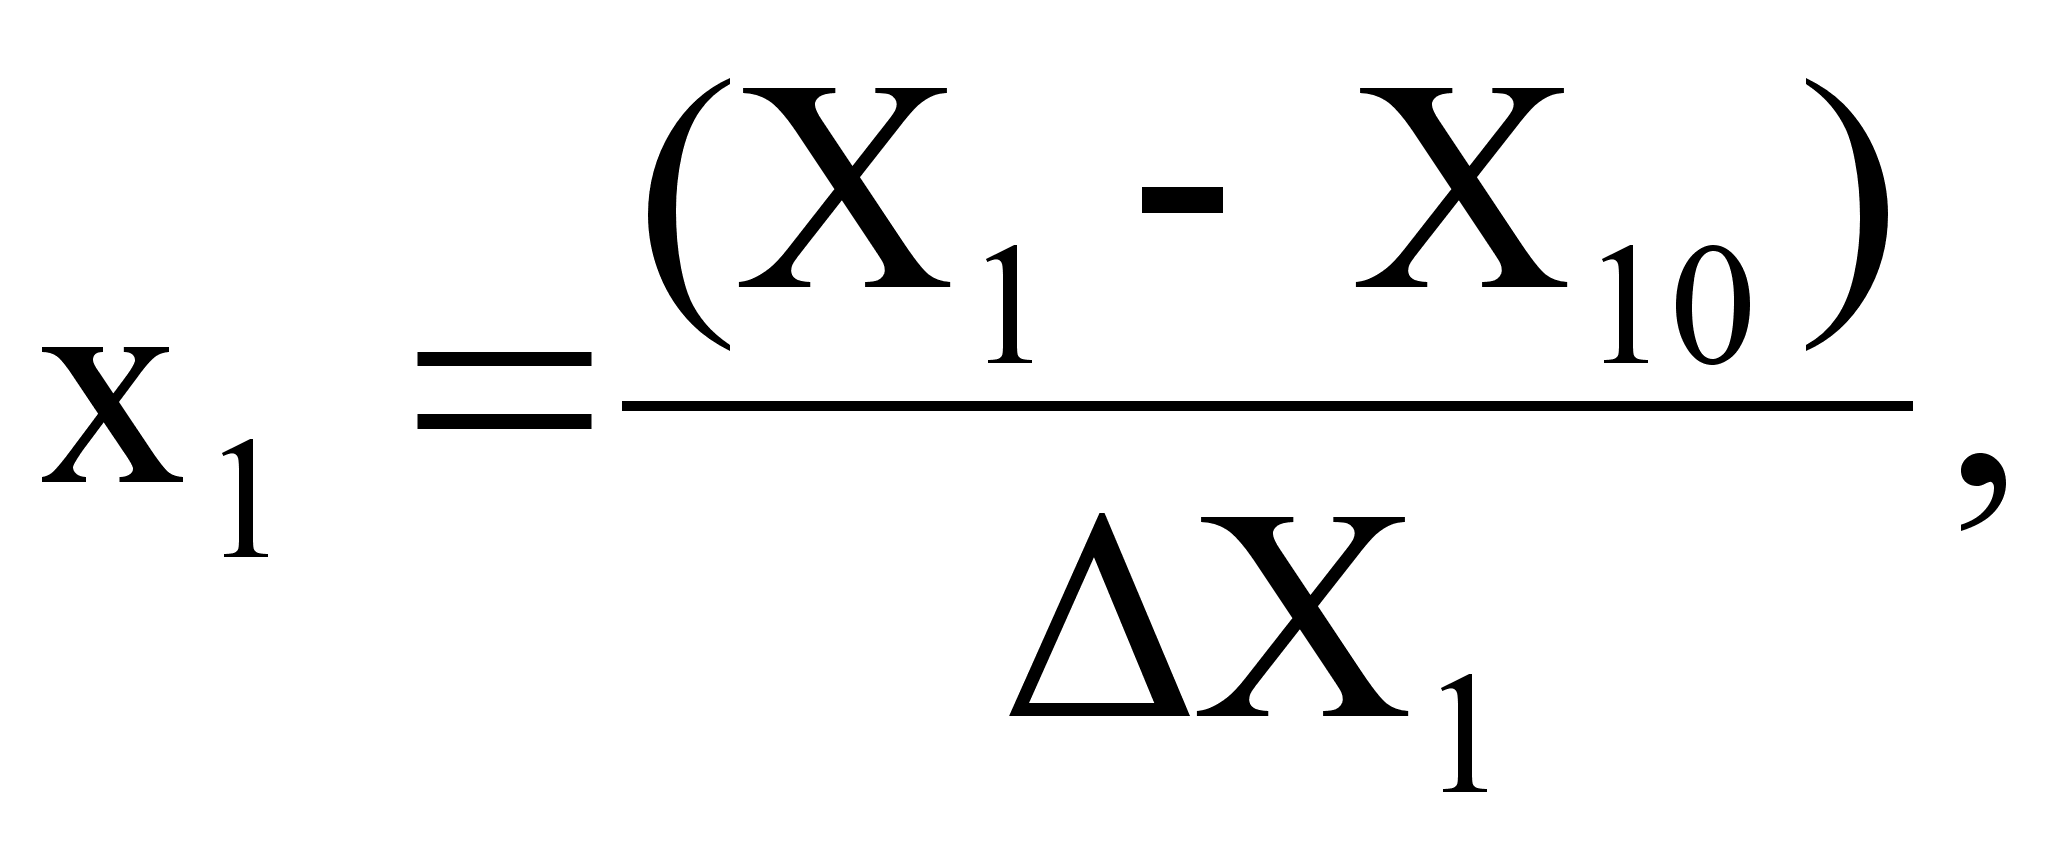
где X1 – натуральное значение фактора; X10 – натуральное значение основного уровня:
|
|
(3.3) |
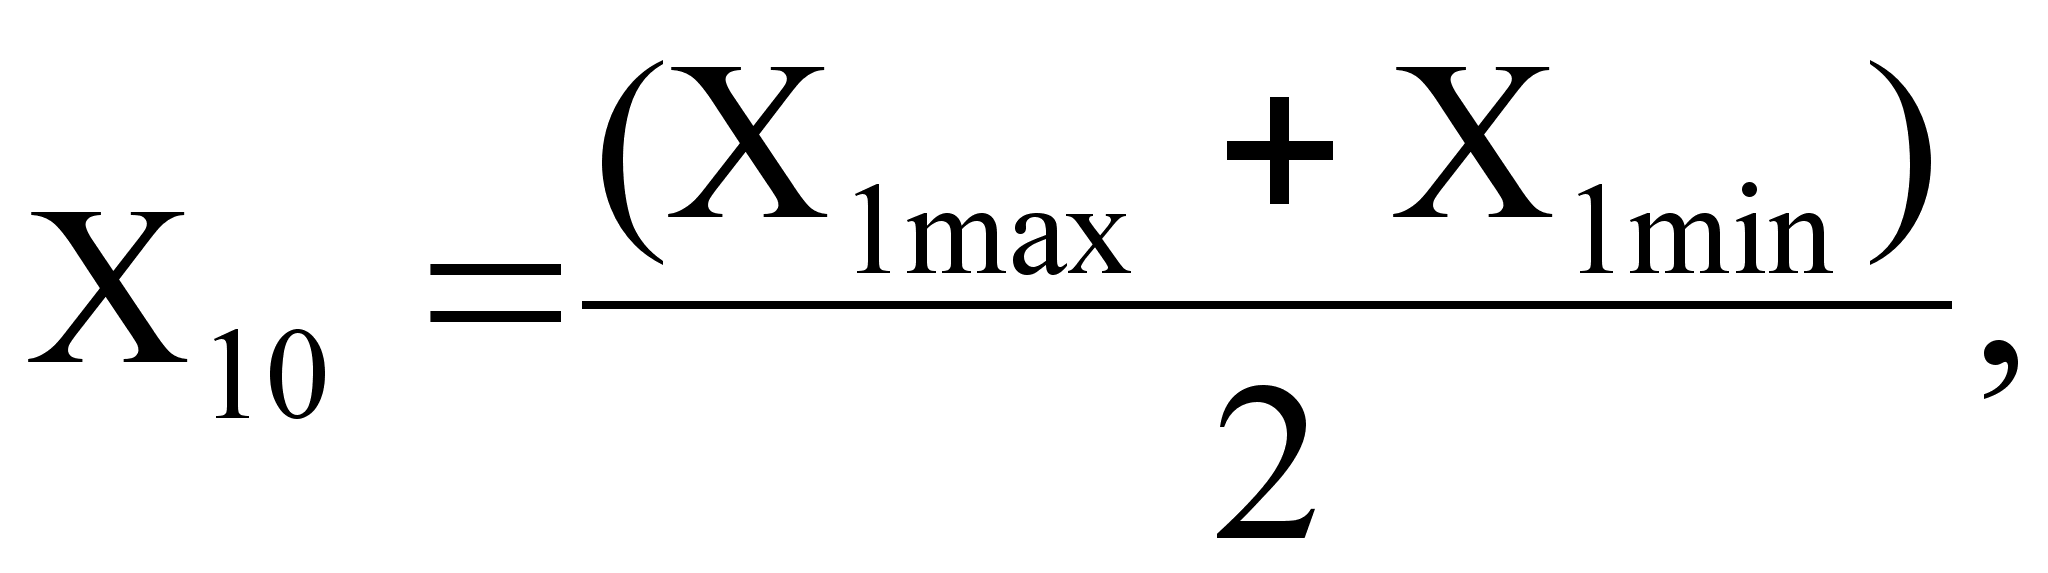
где X1max
- максимальное
натуральное
значение фактора;
X1min-
минимальное
натуральное
значение фактора;
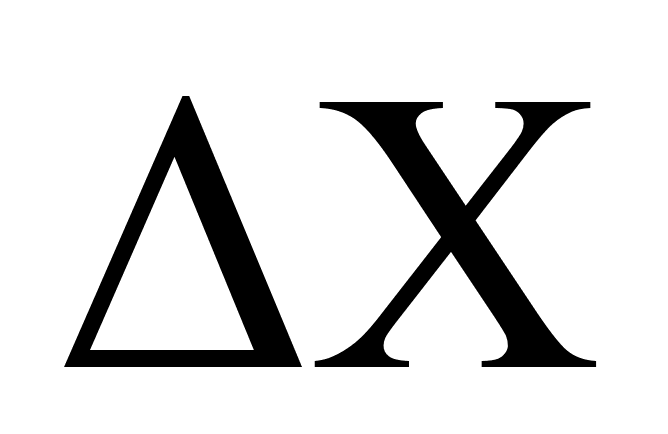 1–
интервал варьирования
натуральных
значений.