Повышение эффективности процессов обжима трубчатых заготовок давлением импульсного магнитного поля
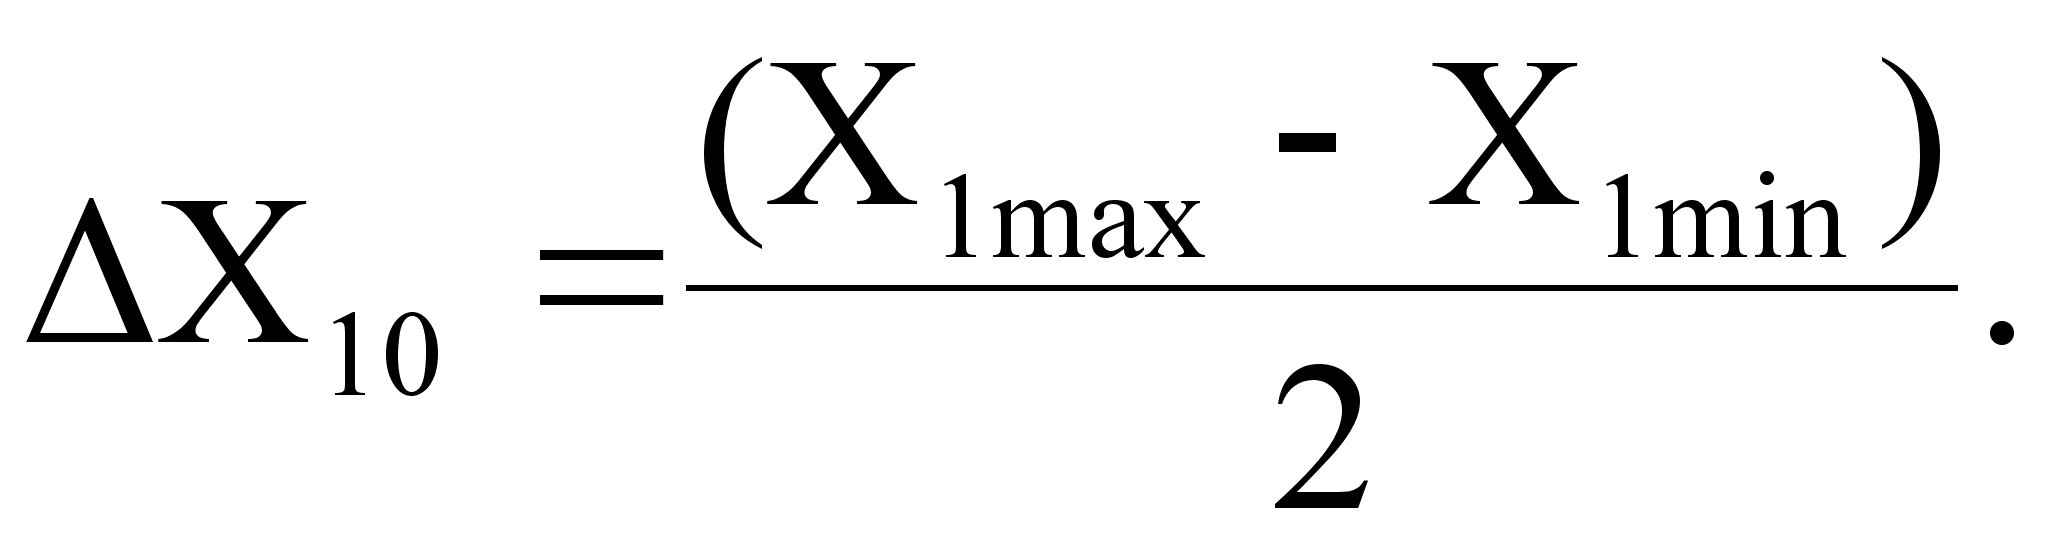
В табл. 3.2 приведены уровни двух факторов, соответствующих реальным значениям диаметров и толщин заготовок.
Для третьего фактора кодированные значения фактора определяются по следующим зависимостям:
|
|
(3.5) |
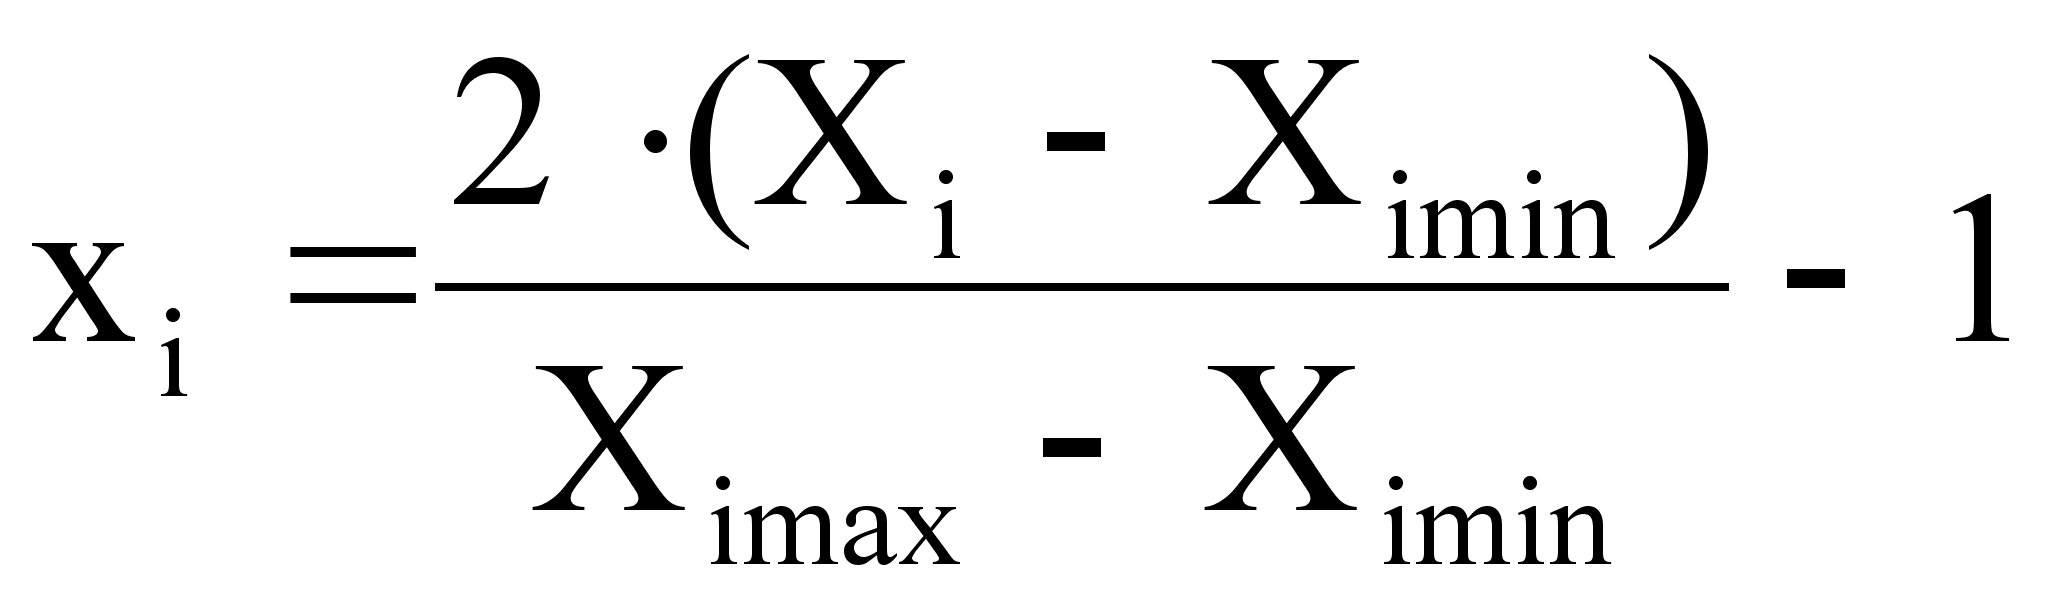 .
Таблица 3.2
Уровни факторов и интервалы их варьирования
| Наименование фактора | Натуральное значение фактора: D, мм | Кодированное значение фактора: x1 | Натуральное значение фактора: S, мм | Кодированное значение фактора: x2 |
| Область эксперимента | ||||
| Основной уровень | 57 | 0 | 1,2 | 0 |
| Интервал варьирования | 30 | 1 | 0,6 | 1 |
| Нижний уровень | 27 | -1 | 0,6 | -1 |
| Верхний уровень | 87 | +1 | 1,8 | +1 |
В табл. 3.3 приведены уровни фактора, соответствующие реальным значениям собственных частот установок.
Таблица 3.3
Уровни факторов по значениям собственной частоты установки
| Наименование фактора: собственная частота установки | Натуральное значение фактора: f, Гц | Кодированное значение фактора, x3 |
| Область эксперимента | ||
| Нижний уровень | 5000 | -1 |
| Промежуточный уровень 1 | 32500 | -0,5 |
| Промежуточный уровень 2 | 60000 | 0 |
| Промежуточный уровень 3 | 87500 | +0,5 |
| Верхний уровень | 115000 | +1 |
В качестве плана эксперимента для получения зависимости параметра от трех основных факторов был использован трёхфакторный план [4], матрица которого приведена в табл. 3.4.
Таблица 3.4
Матрица планирования эксперимента
| № опыта | D(X1) | s(X2) | f(X3) |
| 1 | -1 | -1 | -1 |
| 2 | -1 | 0 | -1 |
| 3 | -1 | 1 | -1 |
| 4 | -1 | -1 | -0,5 |
| 5 | -1 | 0 | -0,5 |
| 6 | -1 | 1 | -0,5 |
| 7 | -1 | -1 | 0 |
| 8 | -1 | 0 | 0 |
| 9 | -1 | 1 | 0 |
| 10 | -1 | -1 | 0,5 |
| 11 | -1 | 0 | 0,5 |
| 12 | -1 | 1 | 0,5 |
| 13 | -1 | -1 | 1 |
| 14 | -1 | 0 | 1 |
| 15 | -1 | 1 | 1 |
| 16 | 0 | -1 | -1 |
| 17 | 0 | 0 | -1 |
| 18 | 0 | 1 | -1 |
| 19 | 0 | -1 | -0,5 |
| 20 | 0 | 0 | -0,5 |
| 21 | 0 | 1 | -0,5 |
| 22 | 0 | -1 | 0 |
| 23 | 0 | 0 | 0 |
| 24 | 0 | 1 | 0 |
| 25 | 0 | -1 | 0,5 |
| 26 | 0 | 0 | 0,5 |
| 27 | 0 | 1 | 0,5 |
| 28 | 0 | -1 | 1 |
| 29 | 0 | 0 | 1 |
| 30 | 0 | 1 | 1 |
| 31 | 1 | -1 | -1 |
| 32 | 1 | 0 | -1 |
| 33 | 1 | 1 | -1 |
| 34 | 1 | -1 | -0,5 |
| 35 | 1 | 0 | -0,5 |
| 36 | 1 | 1 | -0,5 |
| 37 | 1 | -1 | 0 |
| 38 | 1 | 0 | 0 |
| 39 | 1 | 1 | 0 |
| 40 | 1 | -1 | 0,5 |
| 41 | 1 | 0 | 0,5 |
| 42 | 1 | 1 | 0,5 |
| 43 | 1 | -1 | 1 |
| 44 | 1 | 0 | 1 |
| 45 | 1 | 1 | 1 |
Необходимые расчеты по определению коэффициентов регрессии были выполнены по программе R_3_16.exe, разработанной на кафедре МПФ ТулГУ.
Дисперсия воспроизводимости (опыта) принималась 5%-ным отклонением по взятым наугад строчкам плана. После обработки результатов были получены уравнения регрессии.
Значимость коэффициентов в полученной математической модели проверялась по t-критерию Стьюдента при уровне значимости 5% [4].
С учетом рассчитанных коэффициентов уравнения регрессии, устанавливающие зависимости энергии разряда магнитно-импульсной установки от диаметра и толщины заготовки и собственной частоты установки при степени деформации заготовки 17%, примут вид:
- энергия разряда необходимая для обжима стальной заготовки:
а) одновитковым индуктором
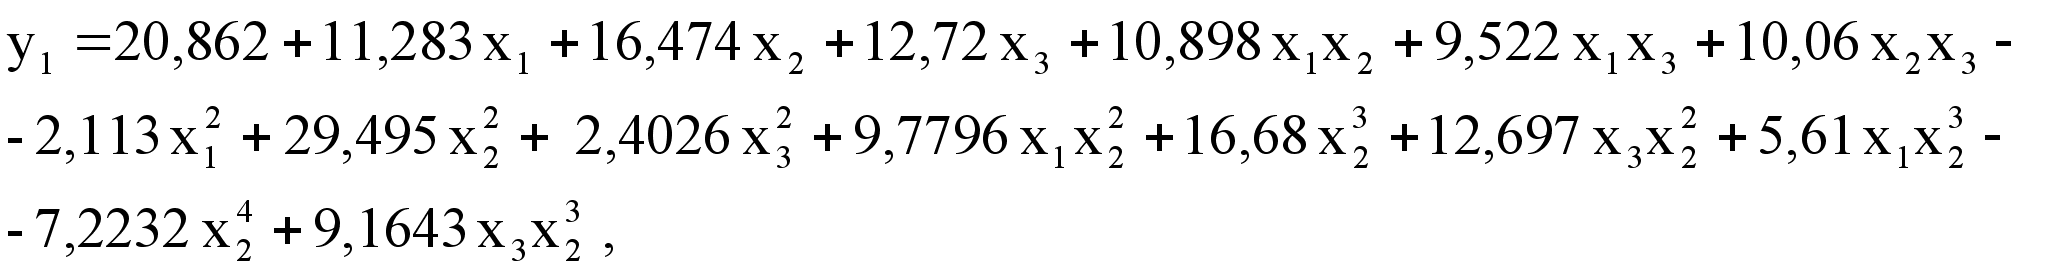
б) четырехвитковым цилиндрическим индуктором
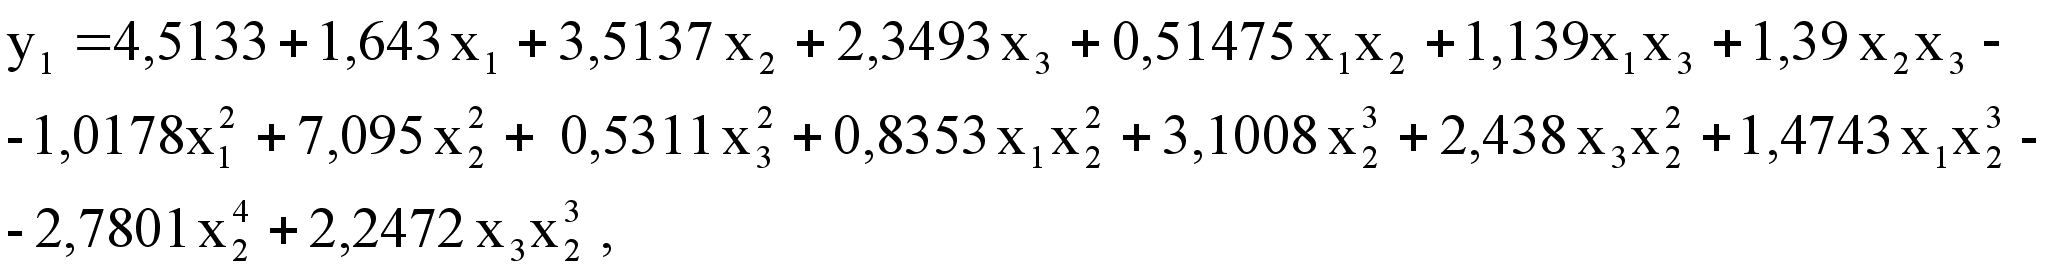
в) индуктором-концентратром:
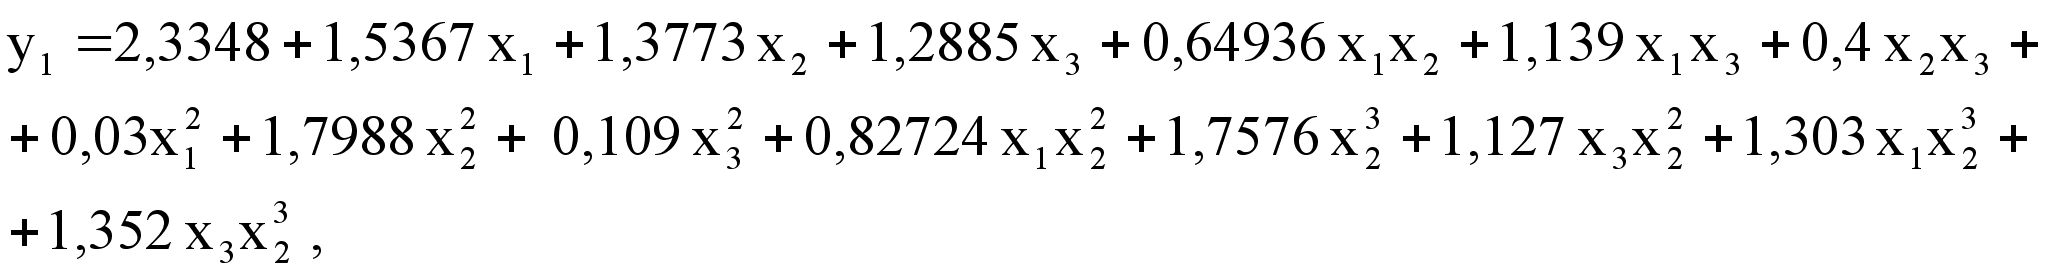
- энергия разряда, необходимая для обжима алюминиевой заготовки:
а) одновитковым индуктором
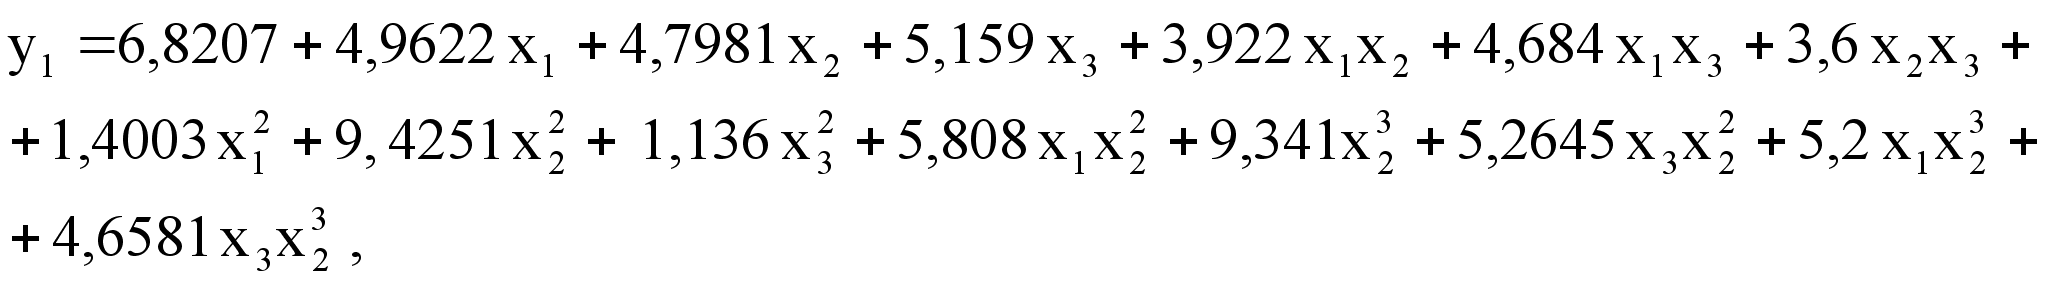
б) четырехвитковым цилиндрическим индуктором
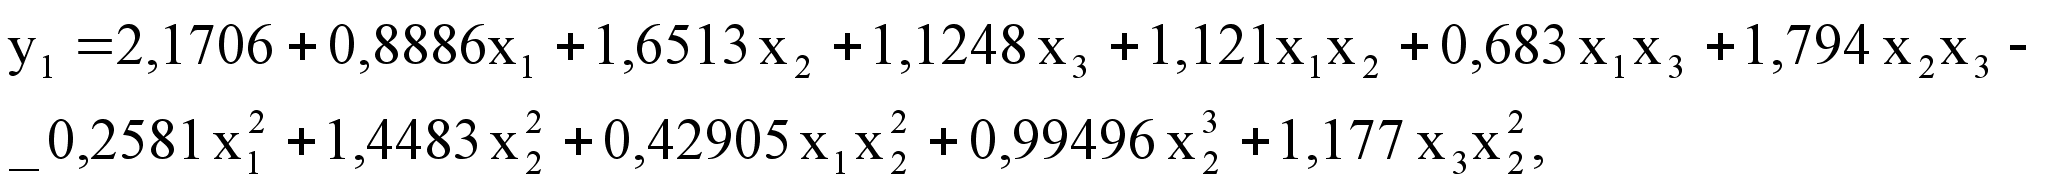
в) индуктором-концентратром:
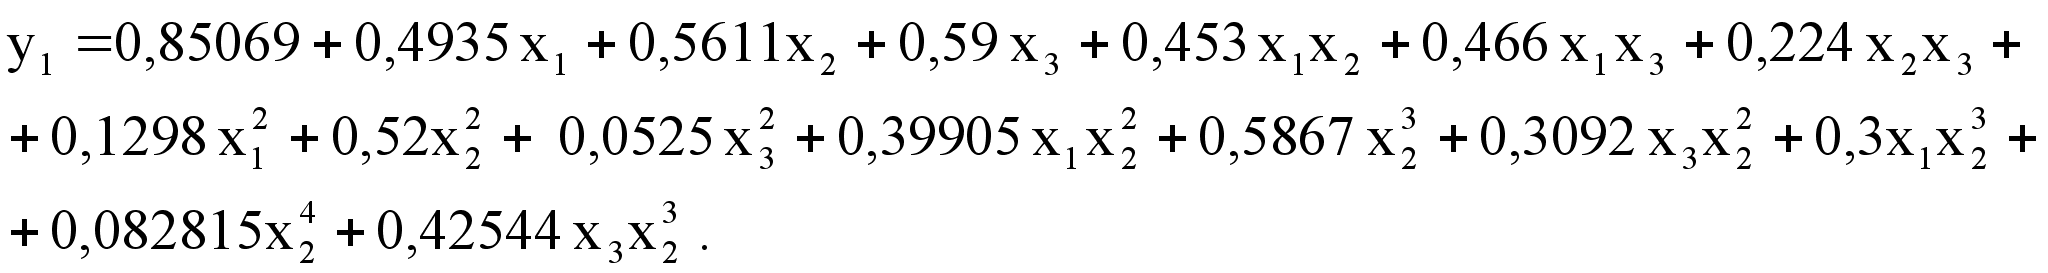
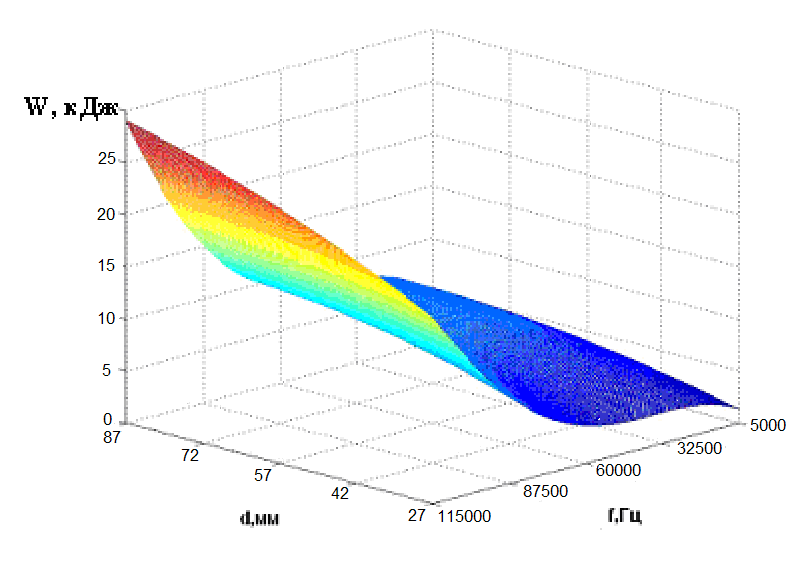
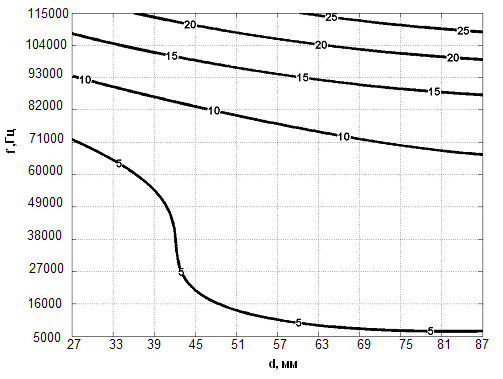
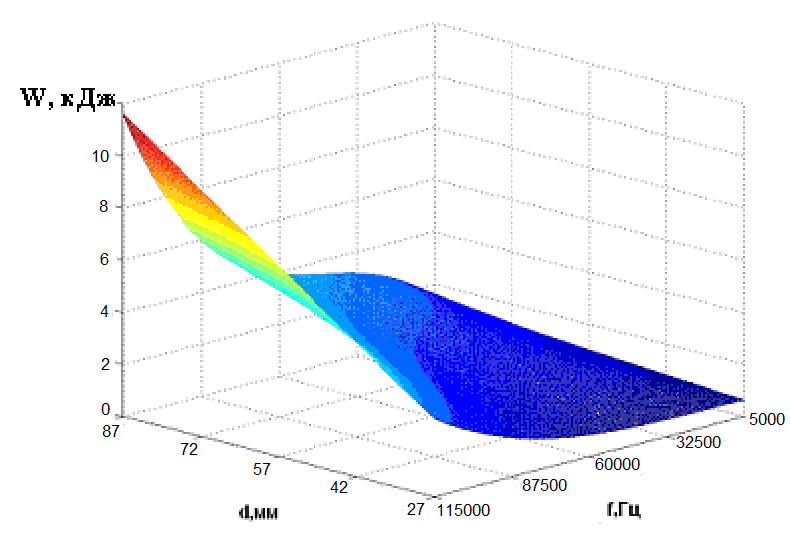
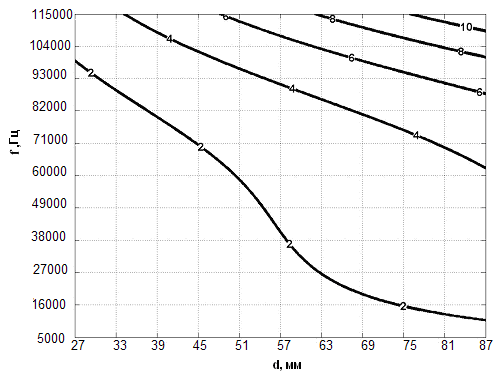
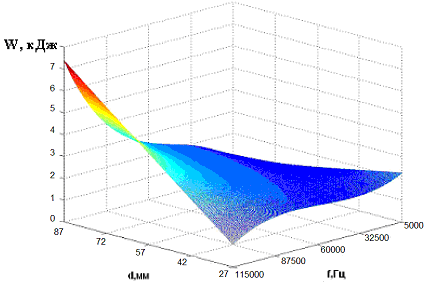
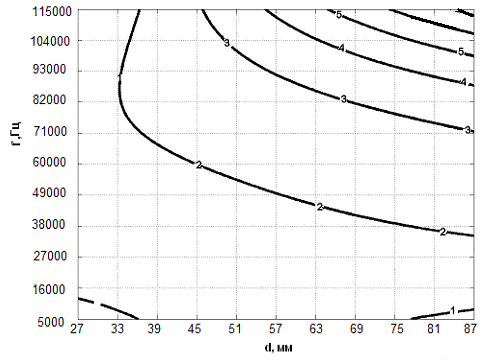
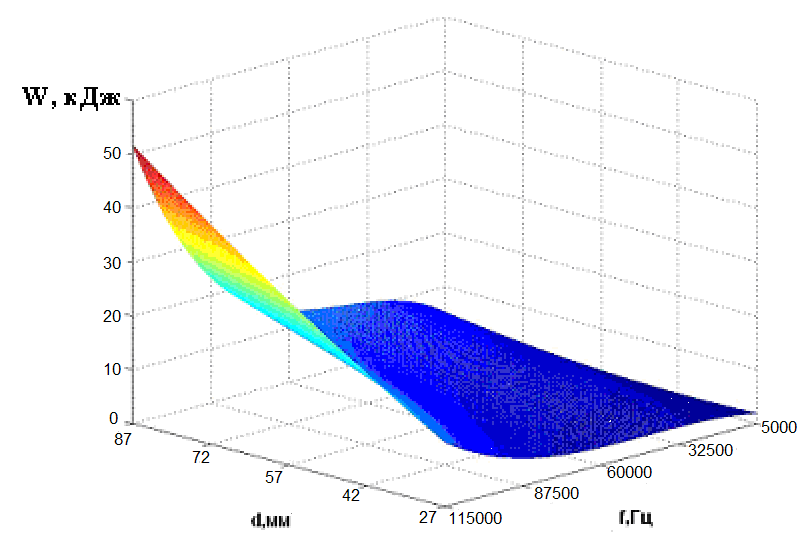
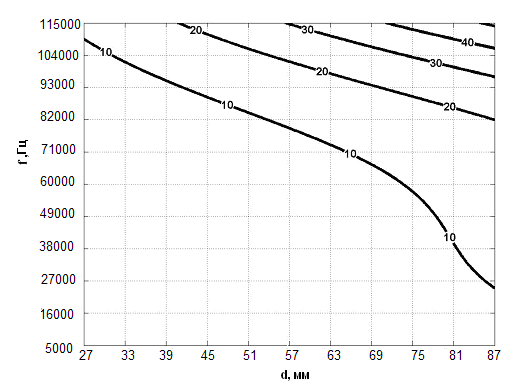
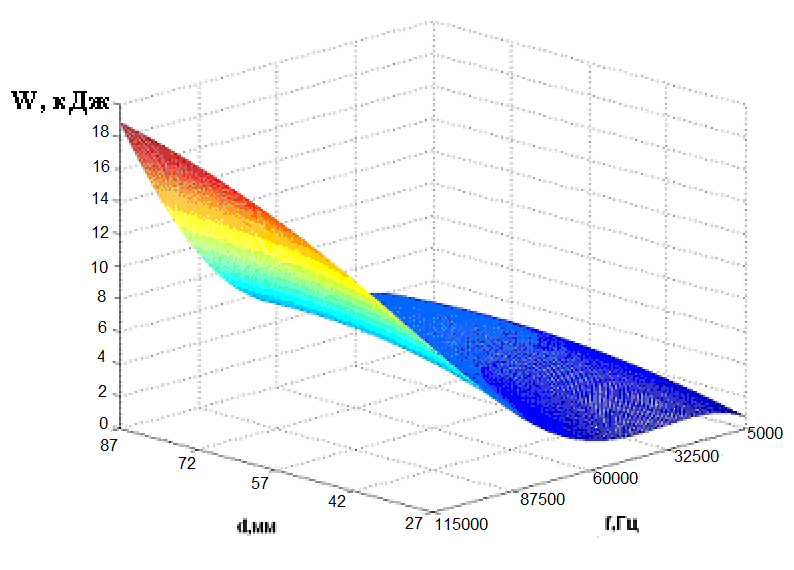
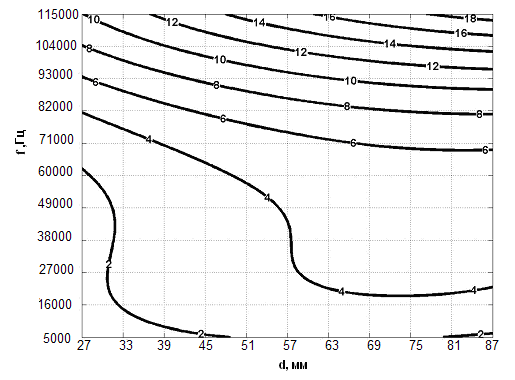
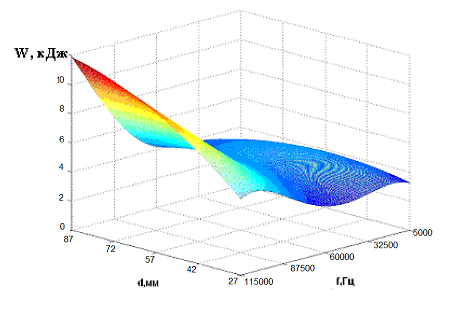
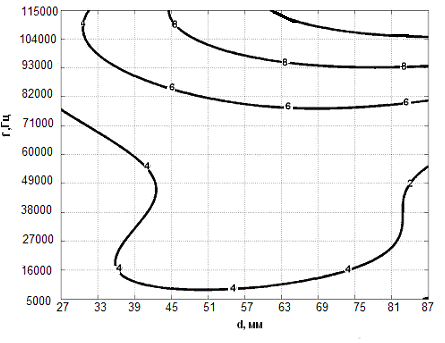
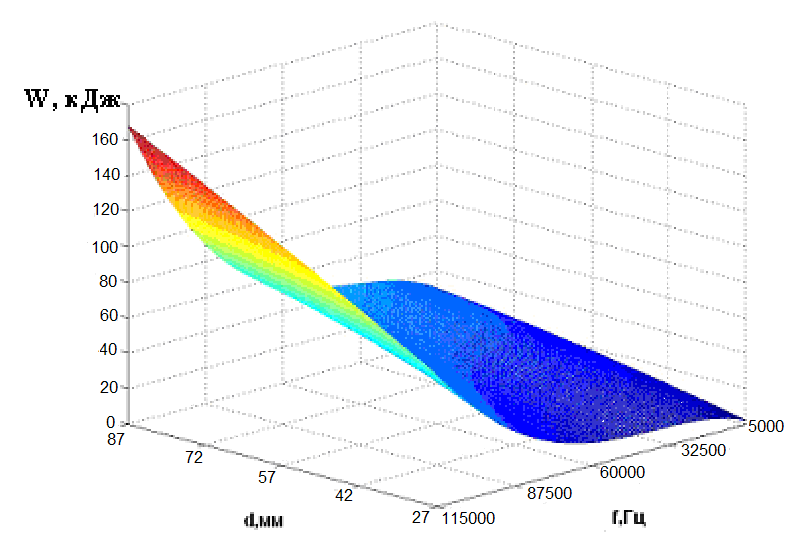
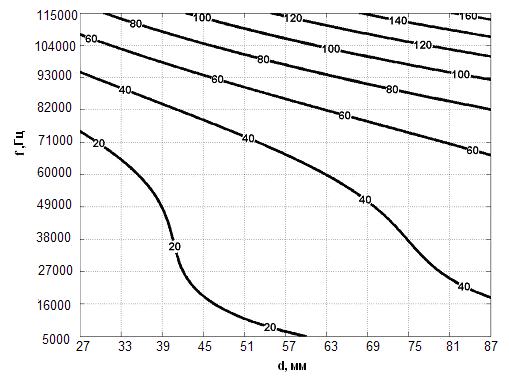
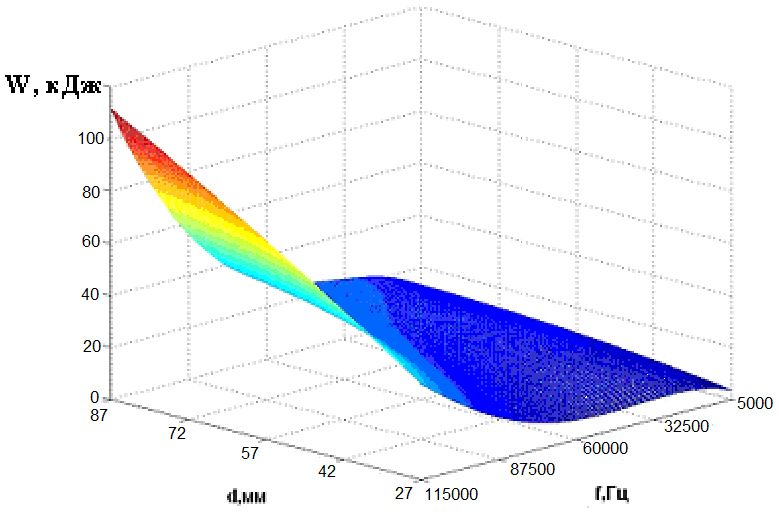
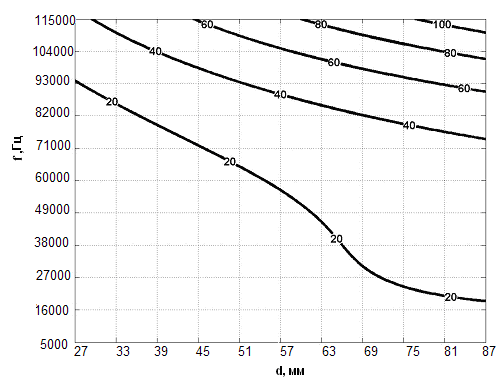
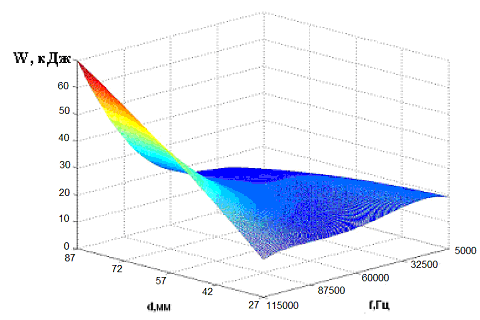
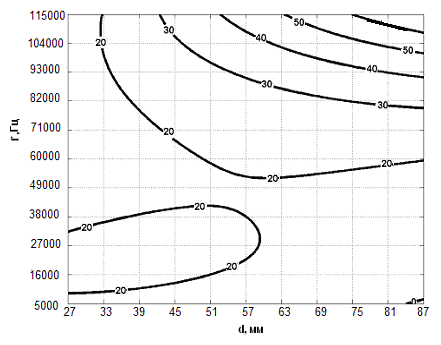
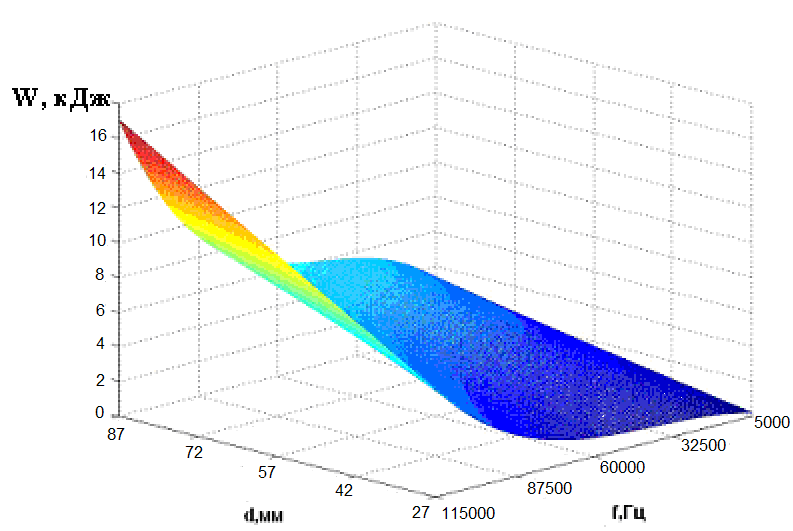
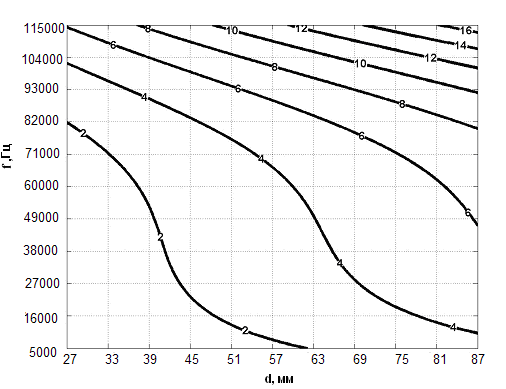
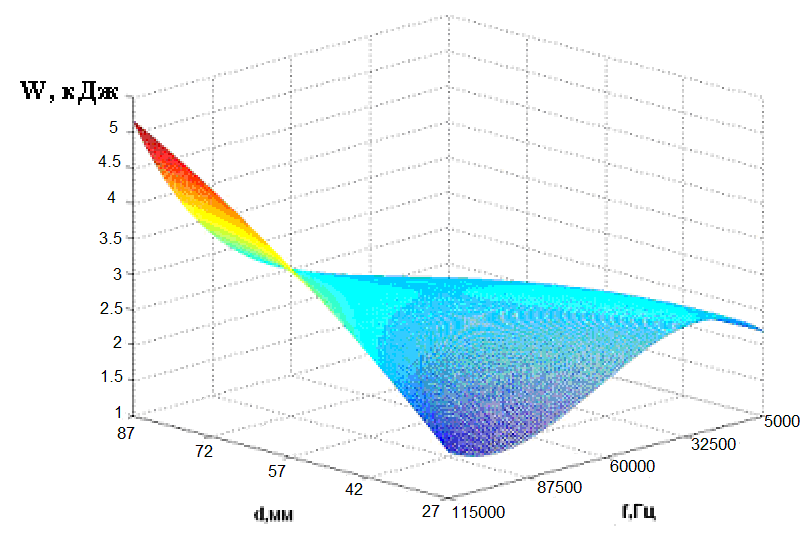
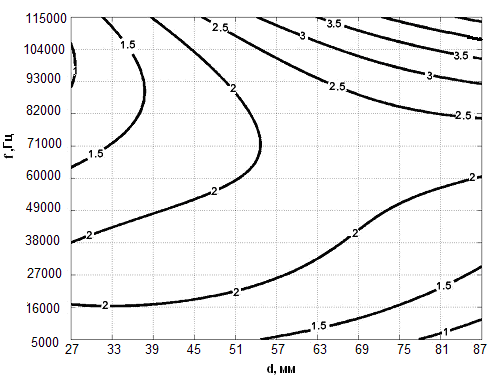
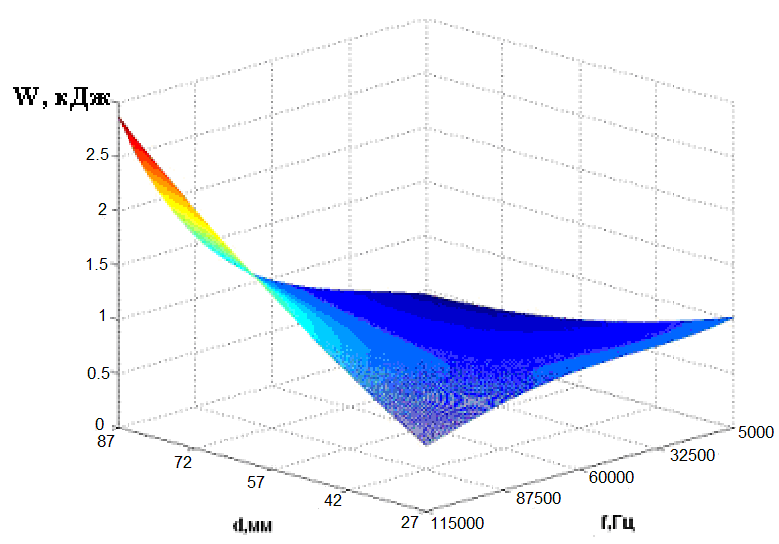
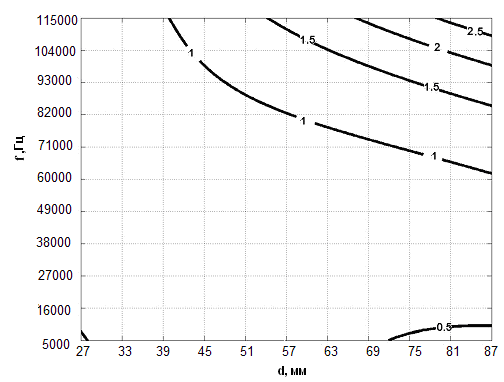
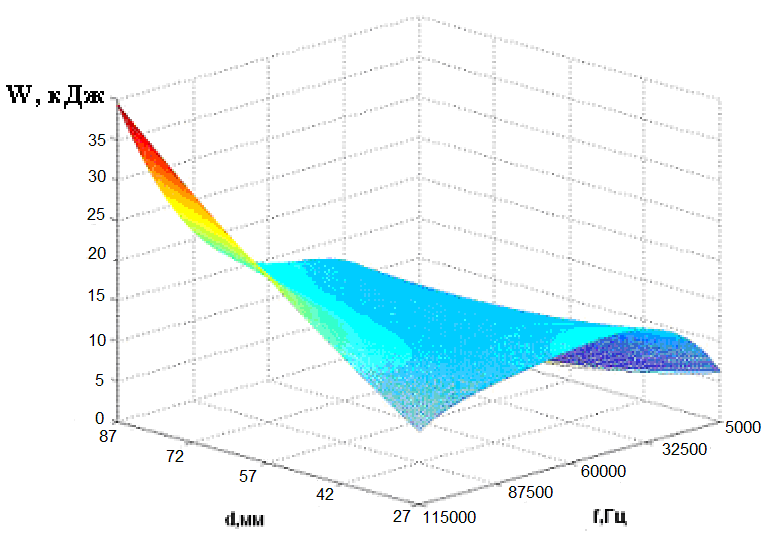
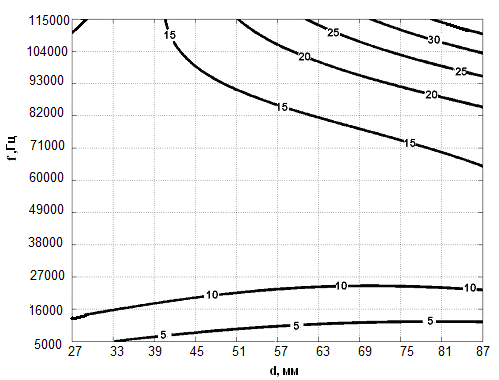
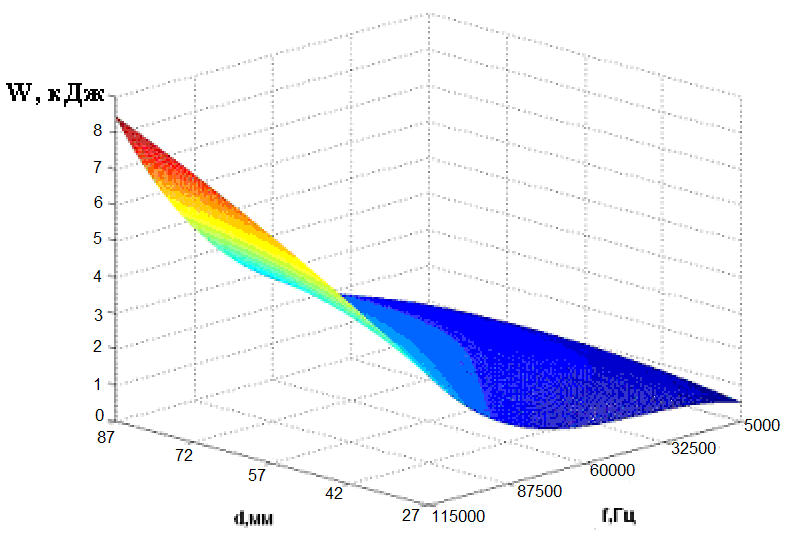
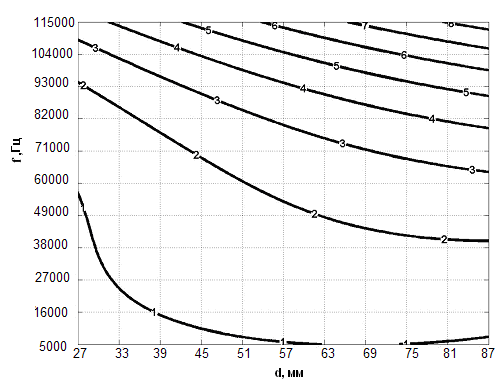
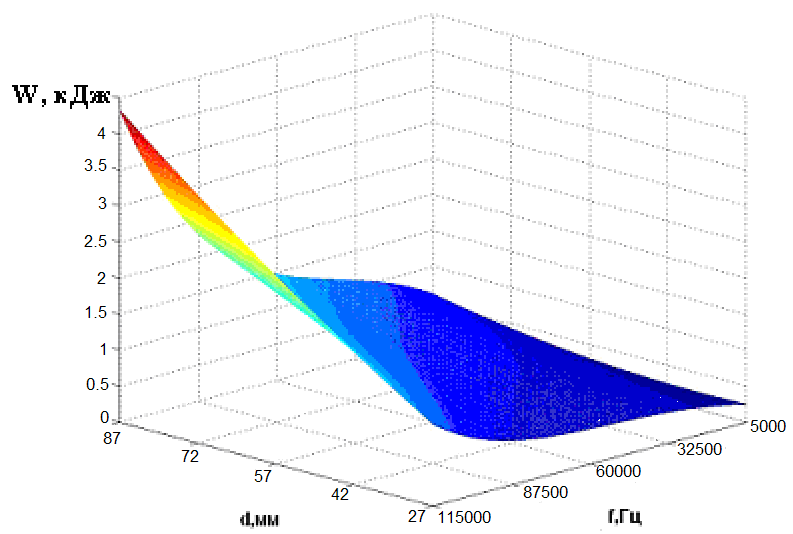
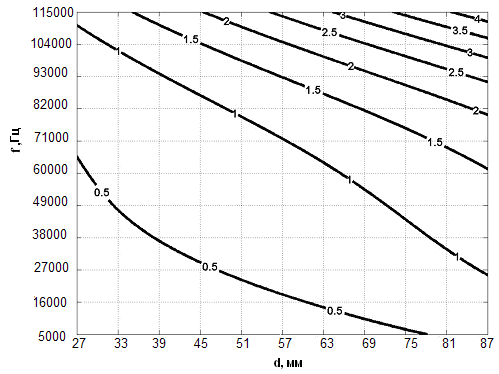
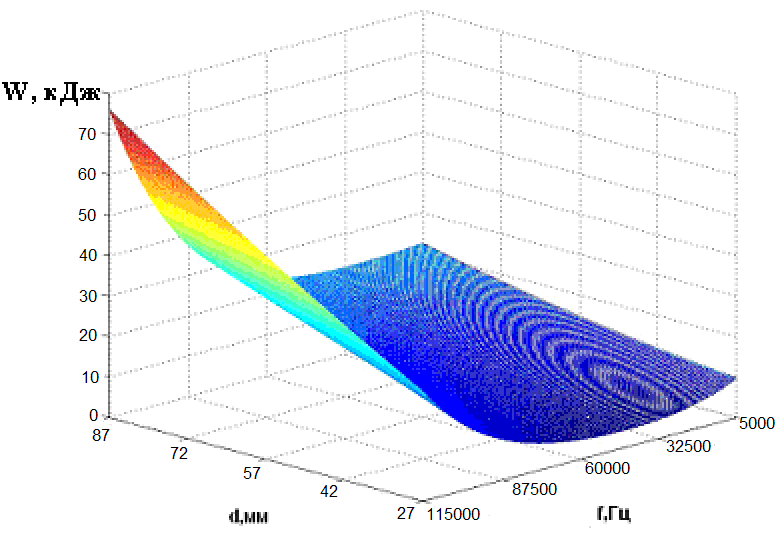
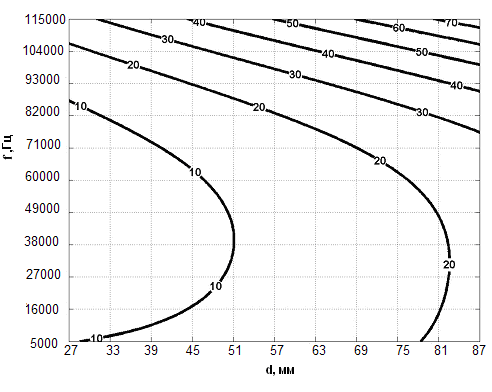
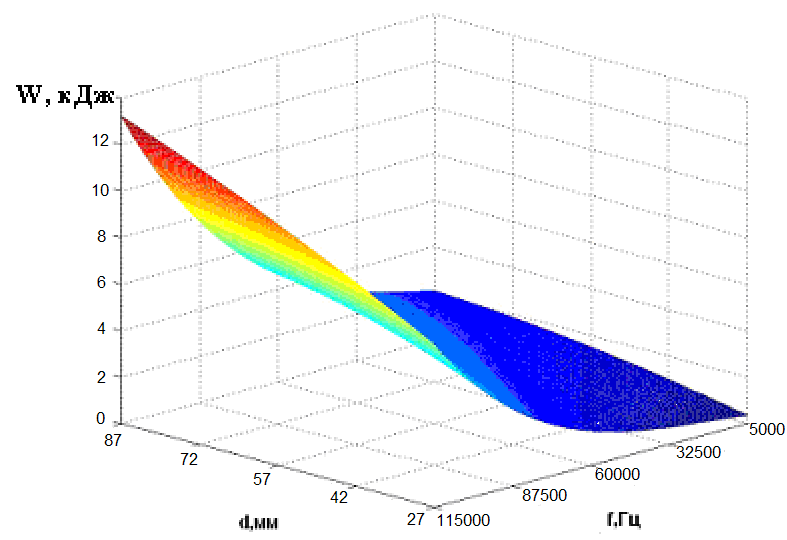
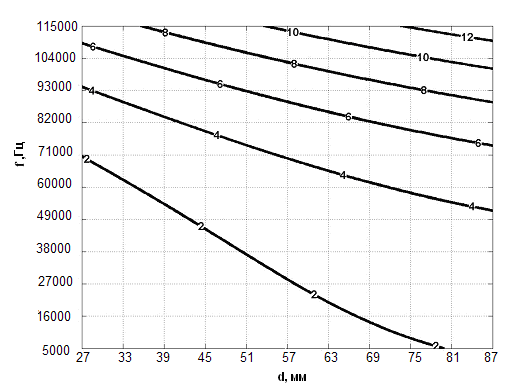
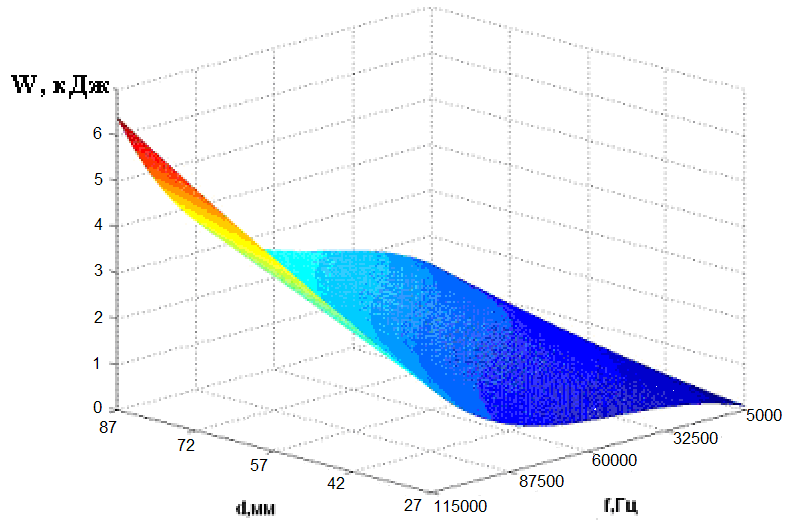
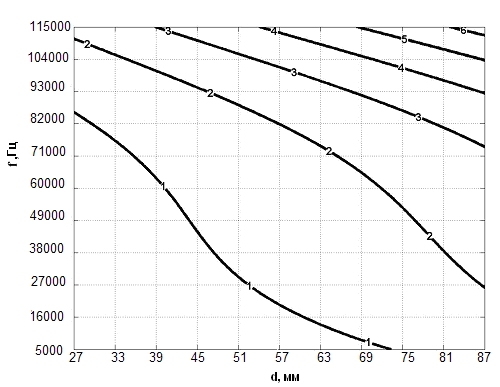
На графиках показаны поверхности отклика и их сечения, отражающие зависимость энергии разряда от диаметра и толщины заготовки, собственной частоты установки, для стальной (рис. 3.15 - 3.17) и алюминиевой (рис. 3.18 - 3.20) заготовок.
Анализ графиков (рис.3.15 - 3.17) показал, что во всём диапазоне изменения факторов наиболее эффективно процесс обжима реализуется при использовании индуктора-концентратора. Причем энергоемкость процесса при обжиме стальной заготовки четырехвитковым цилиндрическим индуктором возрастает в 1,3 – 1,5раза, а при использовании одновиткового индуктора в 2 - 3раза, по сравнению с индуктором-концентратором.
Для всех типов индукторов энергоёмкость процесса увеличивается с ростом частоты разряда, диаметра и толщины заготовки. С ростом толщины заготовки энергоёмкость процесса во всем диапазоне изменения факторов увеличивается практически по линейному закону для всех типов индукторов.
Влияние собственной частоты установки на процесс обжима наиболее сильно проявляется при больших значениях диаметров заготовки. При этом с изменением частоты от 5 до 115 кГц энергоемкость процесса для одновиткового увеличивается в 11 раз, для цилиндрического в 9,5 раз, а для индуктора-концентратора в 9 раз.
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.15. Зависимость энергии разряда W от собственной частоты установки и от диаметра стальной заготовки толщиной 0,6 мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.16. Зависимость энергии разряда W от собственной частоты установки и от диаметра стальной заготовки толщиной 1,2мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.17. Зависимость энергии разряда W от собственной частоты установки и от диаметра стальной заготовки толщиной 1,8мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.18. Зависимость энергии W от собственной частоты установки и от диаметра алюминиевой заготовки толщиной 0,6мм при обжиме индуктором: а -одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.19. Зависимость энергии W от собственной частоты установки и от диаметра алюминиевой заготовки толщиной 1,2мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.3.20. Зависимость энергии W от собственной частоты установки и от диаметра алюминиевой заготовки толщиной 1,8мм при обжиме индуктором: а -одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
Влияние диаметра заготовки наиболее сильно проявляется для всех типов индукторов в диапазоне высоких частот собственной частоты установки.
При обжиме алюминиевой заготовки самым эффективным индуктором является также индуктор-концентратор. При использовании четырехвиткового цилиндрического индуктора энергоемкость процесса возрастает в 1,8 – 2 раза, для одновиткового она увеличивается в 10 раз, по сравнению с индуктором-концентратором во всем диапазоне изменения факторов.
Аналогично, как и для стальной заготовки, для всех типов индукторов энергоёмкость процесса увеличивается с ростом частоты разряда, диаметра и толщины заготовки. С ростом толщины заготовки энергоёмкость процесса во всем диапазоне изменения факторов увеличивается практически по линейному закону для всех типов индукторов.
Влияние собственной частоты установки на процесс обжима наиболее сильно проявляется при больших значениях диаметров заготовки. При этом с изменением частоты от 5 до 115 кГц энергоемкость процесса для одновиткового увеличивается в 10 раз, для цилиндрического в 9 раз, а для индуктора-концентратора в 8,5 раза.
Оценивая полученные результаты можно констатировать, что при обжиме стальной заготовки энергозатраты возрастают в 2 - 2,5 раза по сравнению с обжимом алюминиевой заготовки.
3.4 Выводы по разделу
1. Показано, что наиболее эффективным индуктором для обжима является индуктор-концентратор, использование которого при одной и той же энергии заряда позволяет увеличить в 3- 4раза деформацию заготовки по сравнению с одновитковым и четырехвитковым цилиндрическим индуктором.
2. Разработана методика проектирования геометрии спирали индуктора–концентратора. Показано, что геометрия спирали существенно зависит от диаметра заготовки.
3. Показано, что энергоемкость процесса при обжиме стальной заготовки четырехвитковым цилиндрическим индуктором возрастает в 1,3 – 1,5раза, а при использовании одновиткового индуктора в 2 - 3раза, по сравнению с индуктором-концентратором. При обжиме алюминиевой заготовки четырехвитковым цилиндрическим индуктором энергоемкость процесса возрастает в 1,8 – 2 раза, одновитковым она увеличивается в 12 – 15 раз, по сравнению с индуктором-концентратором.
4. Влияние собственной частоты установки на процесс обжима как стальной, так и алюминиевой заготовки наиболее сильно проявляется при больших значениях диаметров заготовки. При этом с изменением частоты от 5 до 115 кГц энергоемкость процесса для одновиткового индуктора увеличивается в 10 - 11 раз, для цилиндрического в 9 - 9,5 раз, а для индуктора-концентратора в 8,5 - 9 раз.
5. Установлено, что при обжиме стальной заготовки энергозатраты возрастают в 2 - 2,5раза по сравнению с алюминиевой заготовкой.
4. ИССЛЕДОВАНИЕ СИЛОВЫХ И ТЕМПЕРАТУРНЫХ УСЛОВИЙ ФУНКЦИОНИРОВАНИЯ СПИРАЛЕЙ ИНДУКТОРОВ ДЛЯ ОБЖИМА
В разделе 3 была проведена оценка энергоемкости процесса обжима в зависимости от диаметра, толщины обжимаемой заготовки, собственной частоты установки. При этом не рассматривались силовые и температурные воздействия на спираль индуктора, которые являются определяющими факторами его стойкости.
Ниже приведены результаты исследования зависимостей максимальных силовых и температурных воздействий на спираль индуктора от тех же факторов при постоянной степени деформации заготовки.
4.1 Силовые характеристики процесса обжима
Представляет интерес установить максимальную величину пондеромоторных сил, возникающих при деформировании заготовки до постоянной степени деформации, в зависимости от геометрических размеров и материала заготовки, а также параметров магнитно-импульсной установки. Максимальное значение пондеромотрных сил будет соответствовать моменту максимума тока протекающего в индукторе и очевидно, что эта величина будет определять значение максимальных напряжений возникающих в спирали индуктора и тем самым определять его стойкость.
Численные эксперименты проводились при тех же значениях уровней факторов и интервалов их варьирования согласно (табл. 3.2 - 3.3) и той же матрицы планирования эксперимента приведенной в табл. 3.4.
С учетом рассчитанных коэффициентов уравнения регрессии, устанавливающих зависимости максимальной пондеромоторной силы от диаметра и толщины заготовки и собственной частоты установки имеют вид:
- максимальная пондеромоторная сила, возникающая при обжиме стальной заготовки:
а) одновитковым индуктором
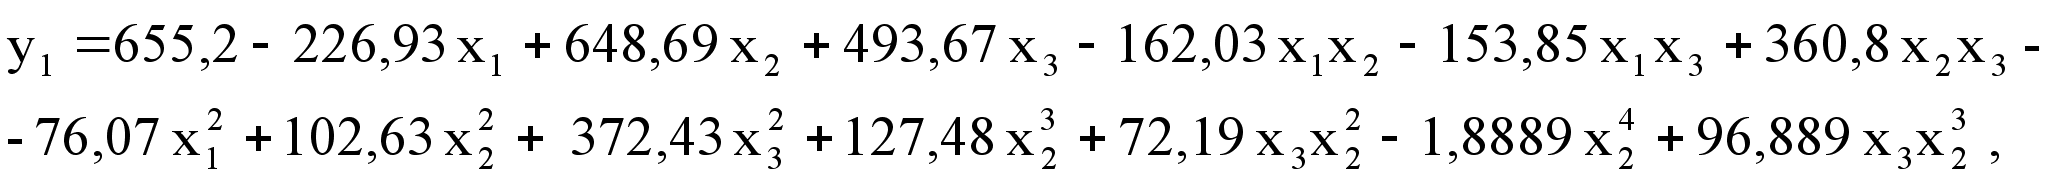
б) четырехвитковым цилиндрическим индуктором
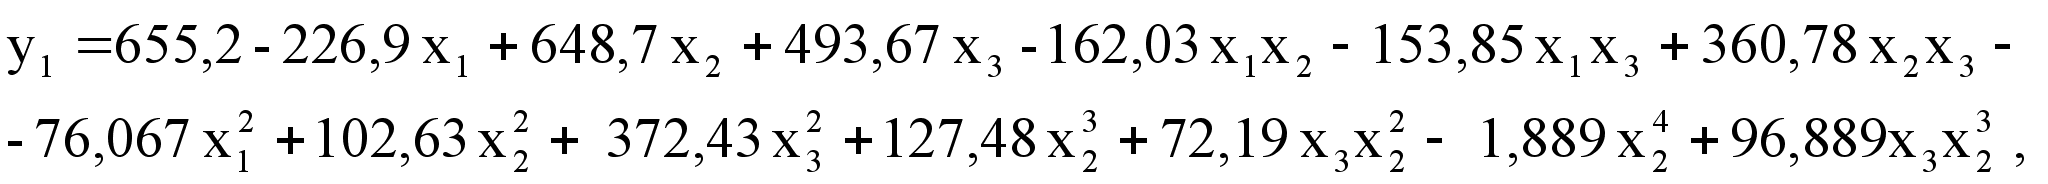
в) индуктором-концентратром
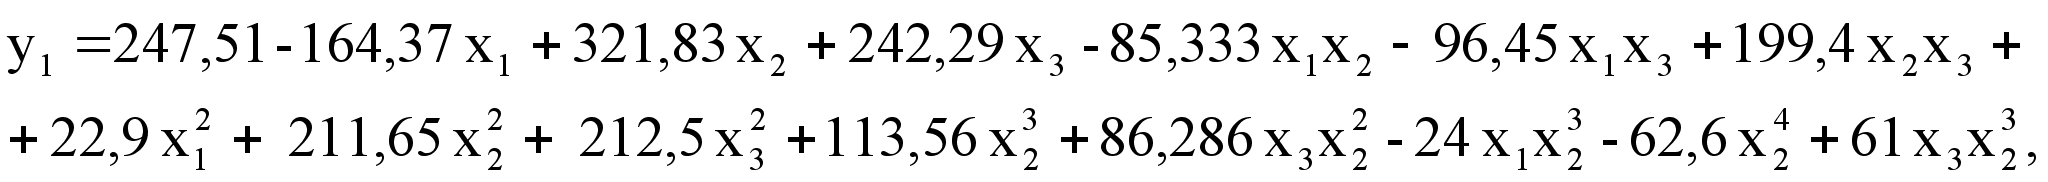
- максимальная пондеромоторная сила возникающая при обжиме алюминиевой заготовки:
а) одновитковым индуктором
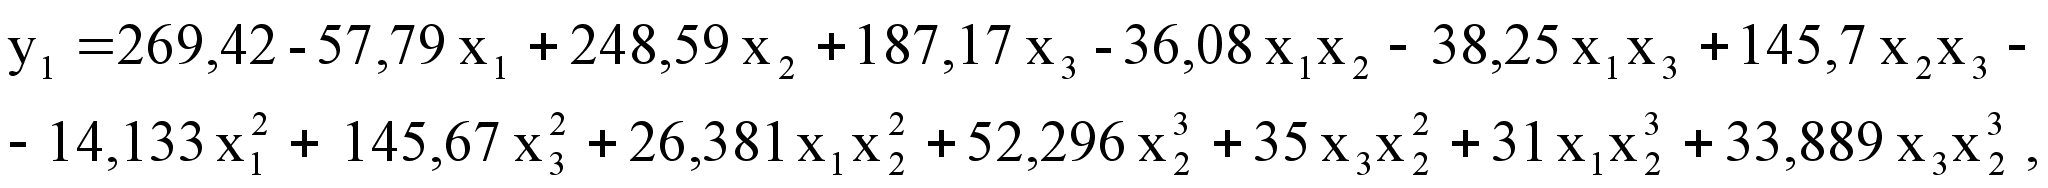
б) четырехвитковым цилиндрическим индуктором
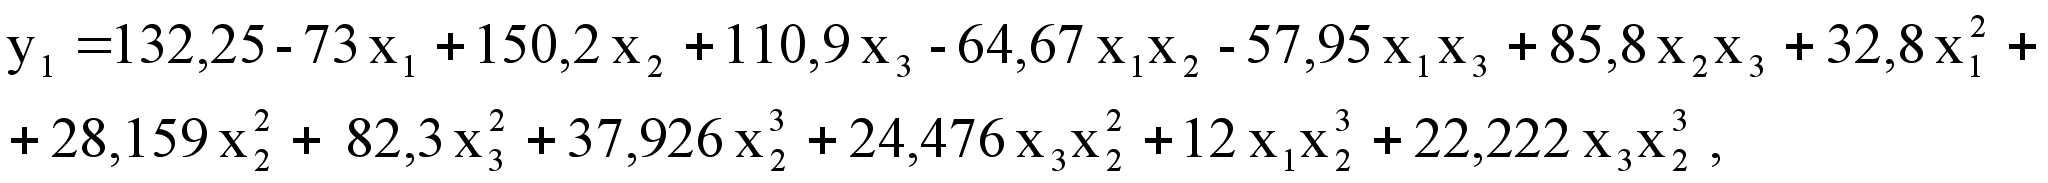
в) индуктором-концентратром
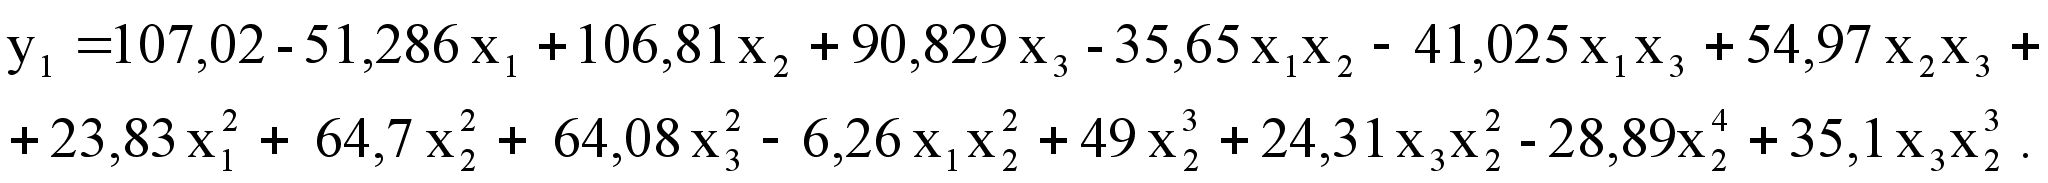
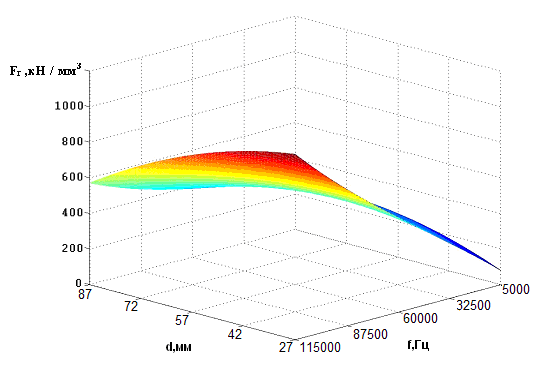
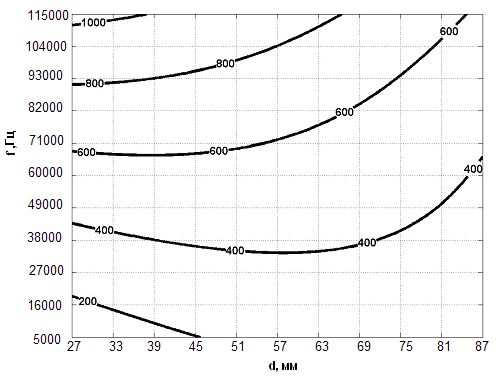
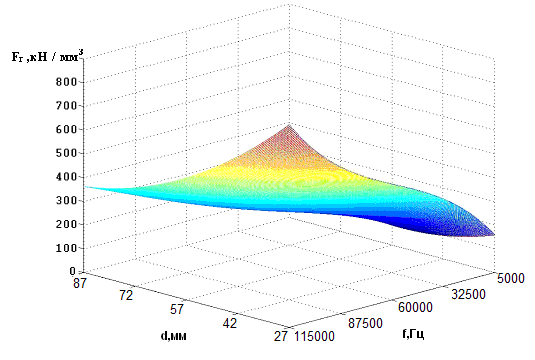
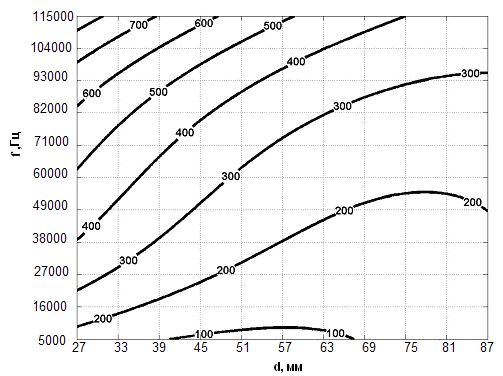
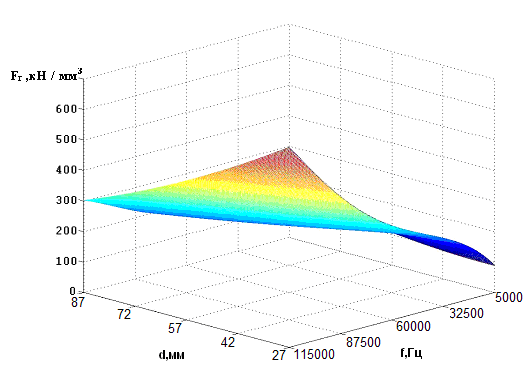
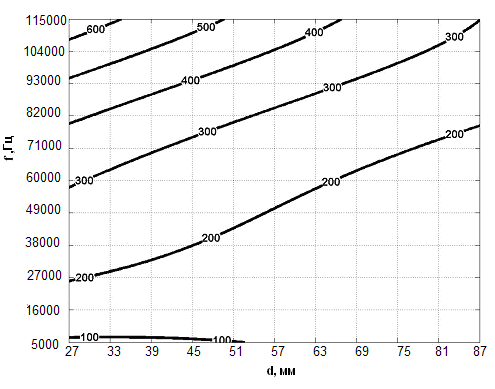
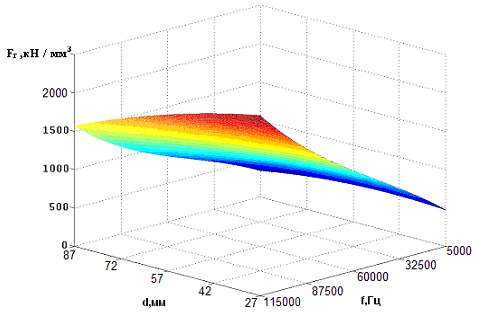
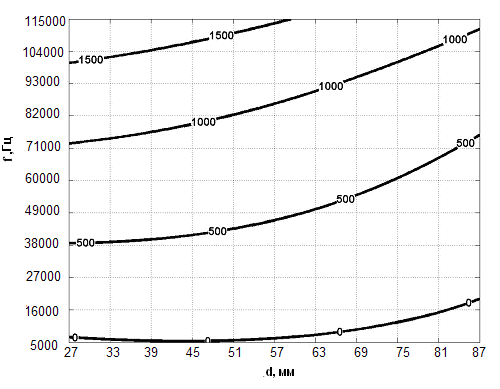
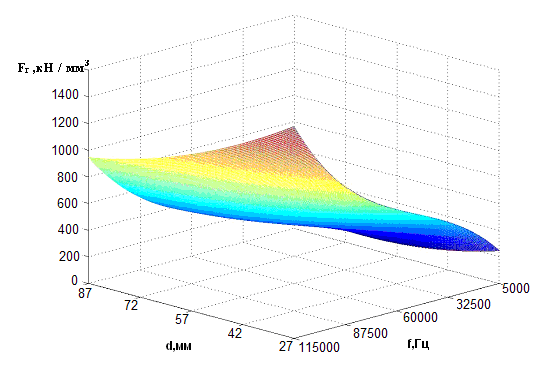
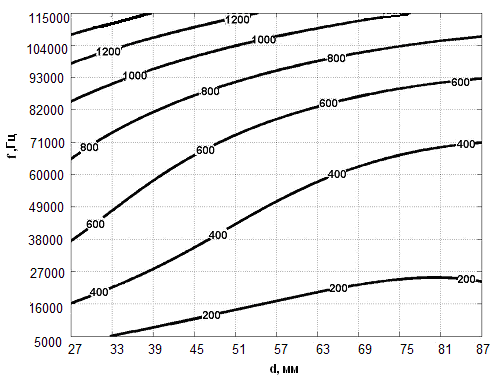
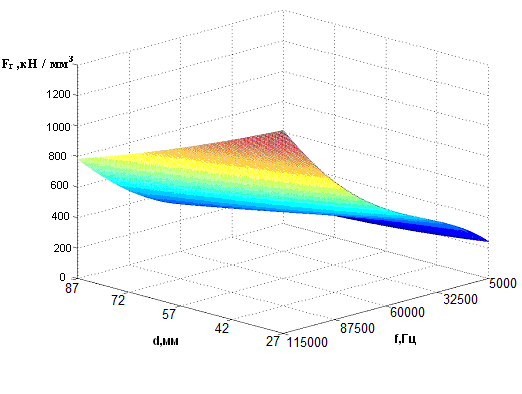
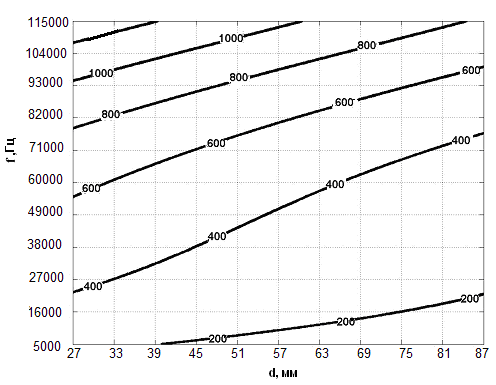
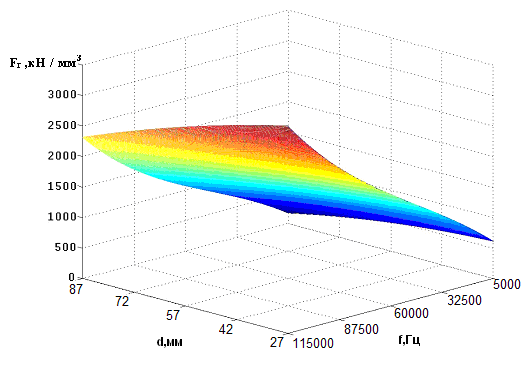
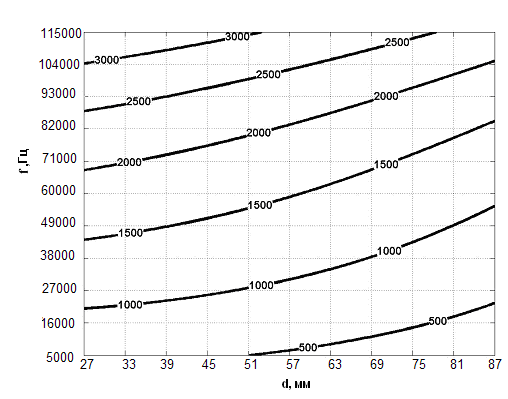
На графиках показаны поверхности отклика и их сечения, отражающие зависимость максимальной пондеромоторной силы от диаметра и толщины заготовки, собственной частоты установки, для стальной (рис. 4.1 - 4.3) и алюминиевой (рис. 4.4 - 4.6) заготовок.
|
|
|
а
|
|
|
Б
|
|
|
в
Рис.4.1. Зависимость максимальной пондеромоторной силы Fr от собственной частоты установки и от диаметра стальной заготовки толщиной 0,6мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а
|
|
|
б
|
|
|
в
Рис.4.2. Зависимость максимальной пондеромоторной силы Fr от собственной частоты установки и от диаметра стальной заготовки толщиной 1,2мм при обжиме индуктором: а - одновитковым; б – четырехвитковым цилиндрическим; в – индуктором-концентратором
|
|
|
а