Повышение эффективности процессов обжима трубчатых заготовок давлением импульсного магнитного поля
Предварительный анализ показал, что для описания зависимостей необходимо использовать полиномиальную модель четвертого порядка (4.3):
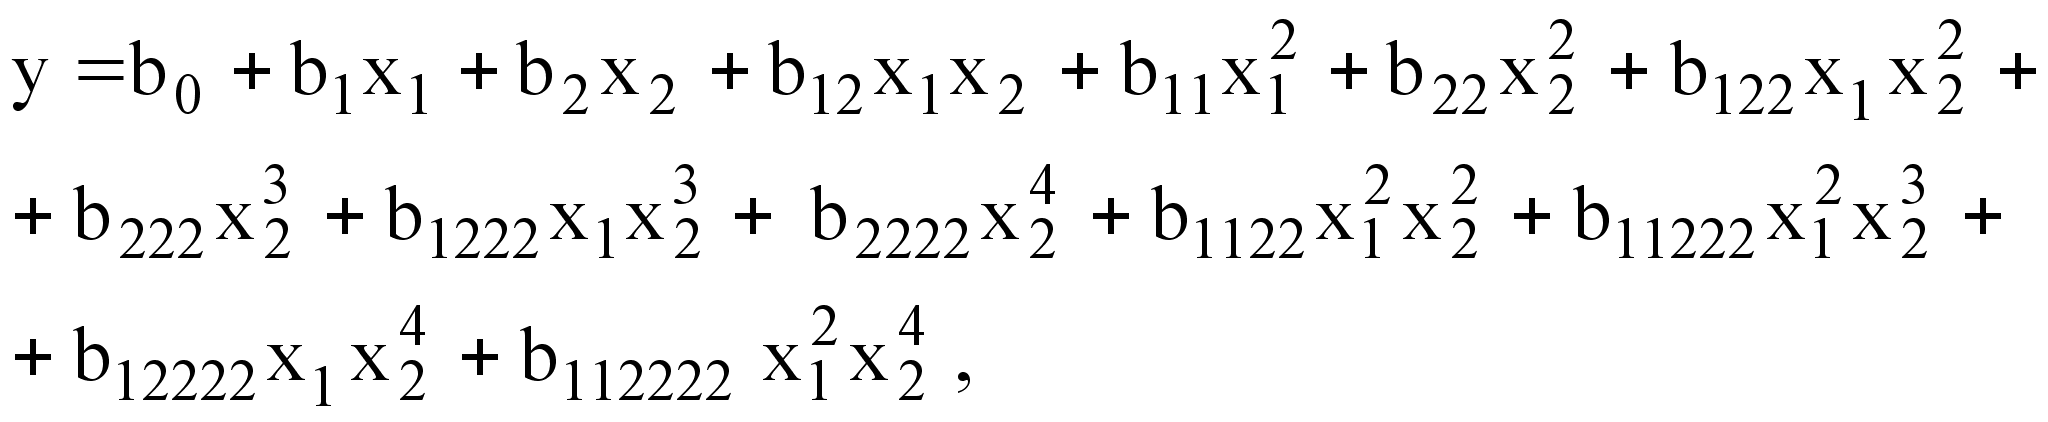 (5.3)
где y – значение выходного параметра (функции отклика);
b0, bi, bii, bij – коэффициенты регрессии;
xi, xj – кодированные значения входных параметров.
Были найдены уровни факторов и интервалы варьирования по диаметрам заготовок и значениям собственным частотам установок, которые приведены в табл 4.2 и 4.3.
Необходимые расчеты по определению коэффициентов регрессии были выполнены по программе R_2_14.exe, разработанной на кафедре МПФ ТулГУ.
С учетом рассчитанных коэффициентов уравнения регрессии, устанавливающие зависимости величины, характеризующей изменение степени деформации от диаметра заготовки и собственной частоты установки, примут вид:
- величина
 при обжиме
заготовки
одновитковым
индуктором:
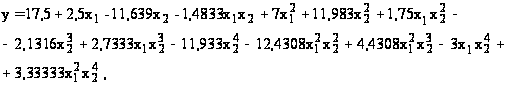
- величина
при обжиме
заготовки
четырехвитковым
цилиндрическим
индуктором:
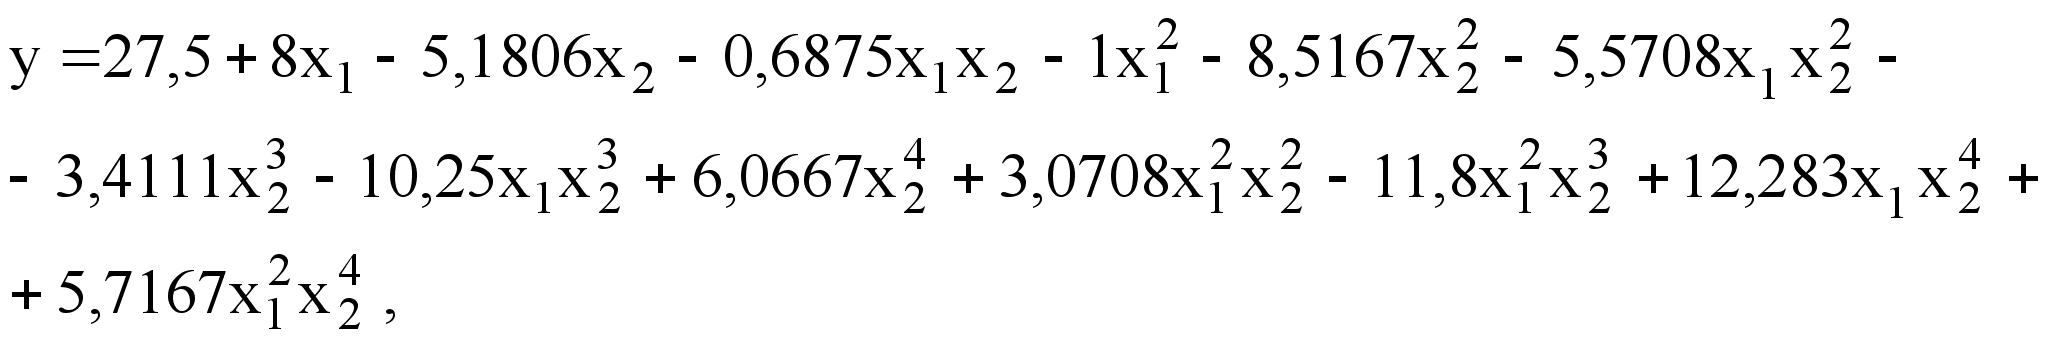
- величина
при обжиме
заготовки
индуктором-концентратором:
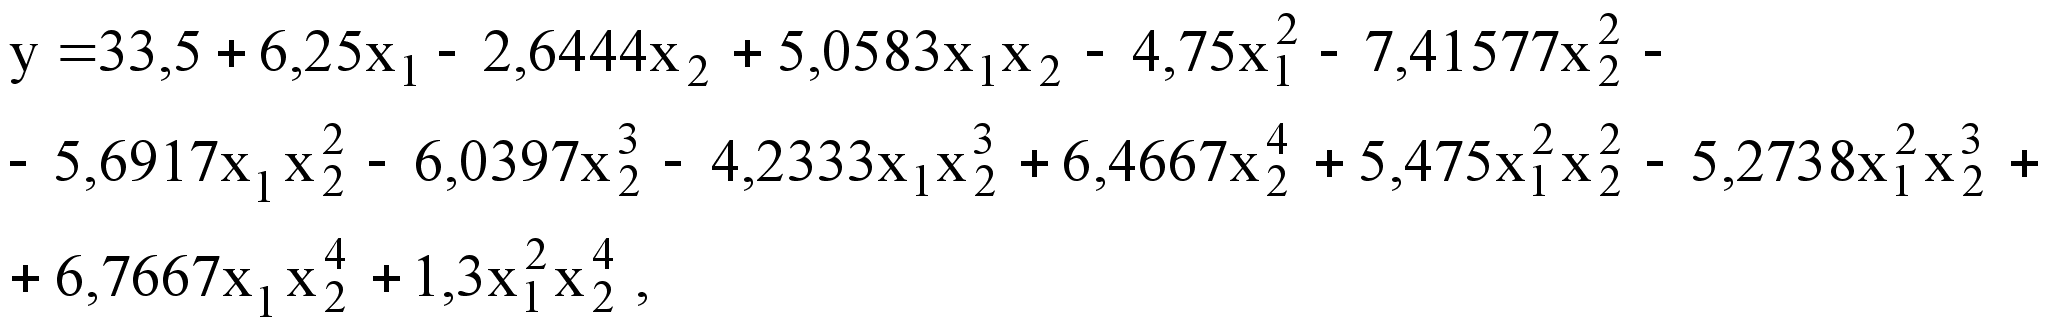
На рис. 5.6 - 5.8
показаны поверхности
и их сечения,
отражающие
зависимость
величины,
характеризующей
изменения
степени деформации
от диаметра
и собственной
частоты установок.
Анализ приведенных результатов показал, что во всем диапазоне изменения факторов возможно за счет неодновременного включения конденсаторных батарей увеличить степень деформации заготовки при тех же энергетических затратах для индукторов всех типов. Причем эффективность неодновременного разряда конденсаторных батарей увеличивается с уменьшением собственной частоты установки и с увеличением диаметра обрабатываемой заготовки.
При этом для одновиткового индуктора уменьшение частоты разрядного тока с 115кГц до 15 кГц степень деформации заготовки увеличивается на 30%.
В случае обжима заготовки цилиндрическим индуктором наиболее эффективна данная процедура в диапазоне частот 15 – 40 кГц и диаметров 57 – 87 мм, при этом степень деформации заготовки увеличиться более чем на 50%.
При обжиме индуктором-концентратором уменьшение частоты разрядного тока ведет к увеличению степени деформации на 35%.
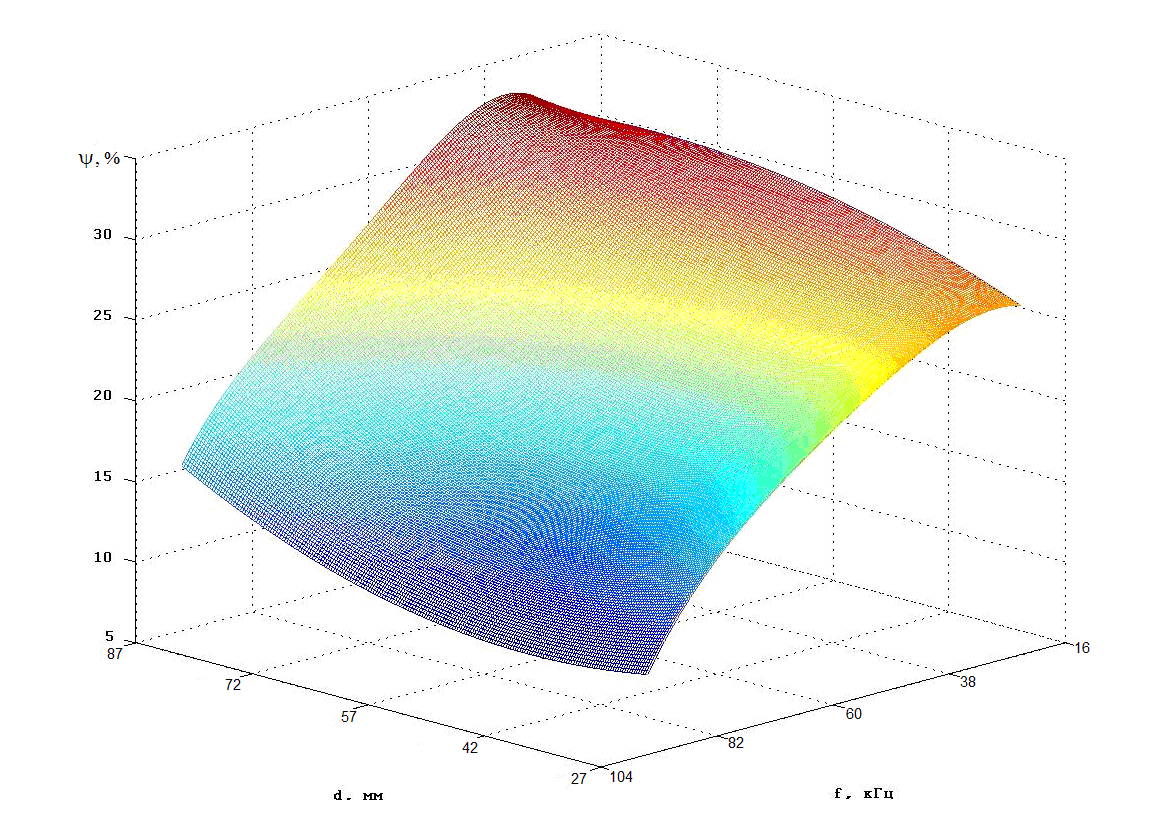
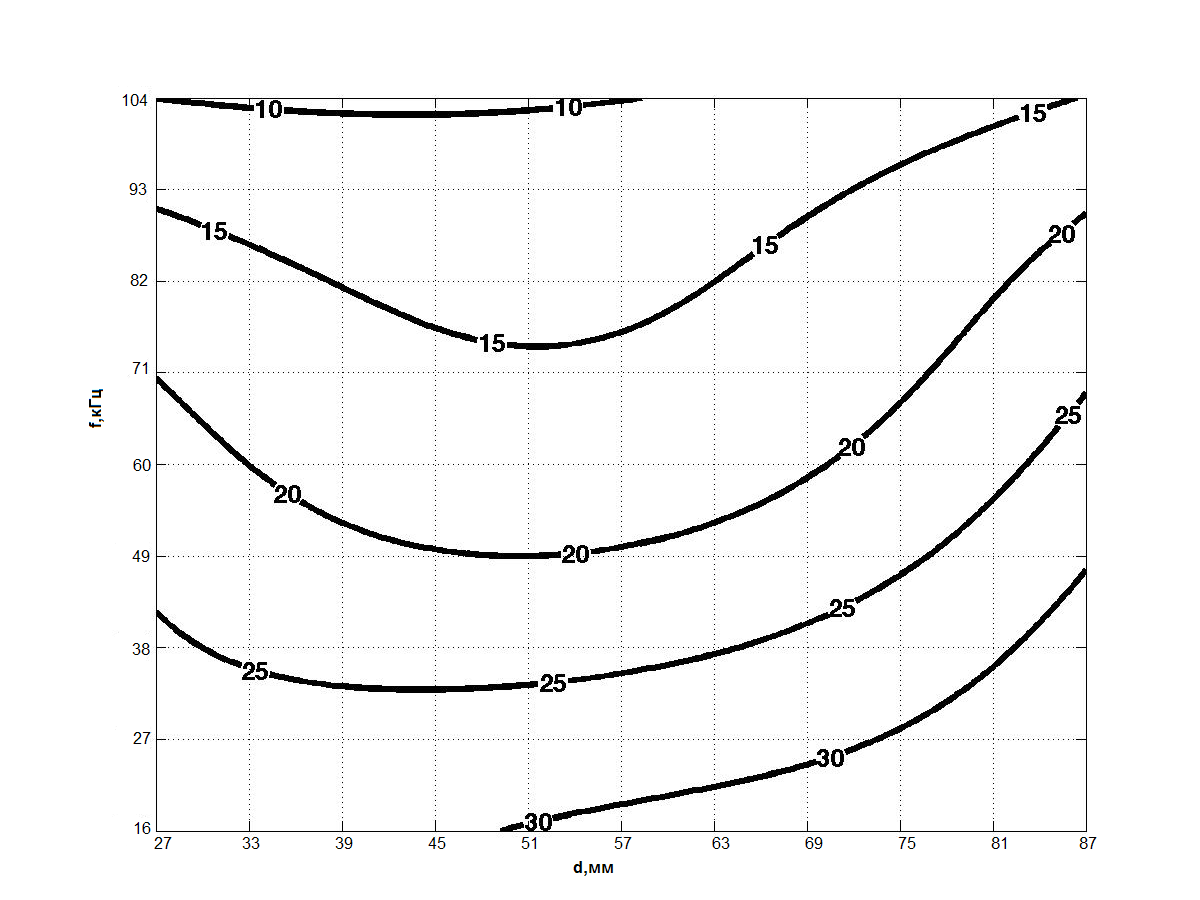
Рис.5.6. Зависимость
от собственной
частоты установки
и от диаметра
заготовки при
обжиме одновитковым
индуктором
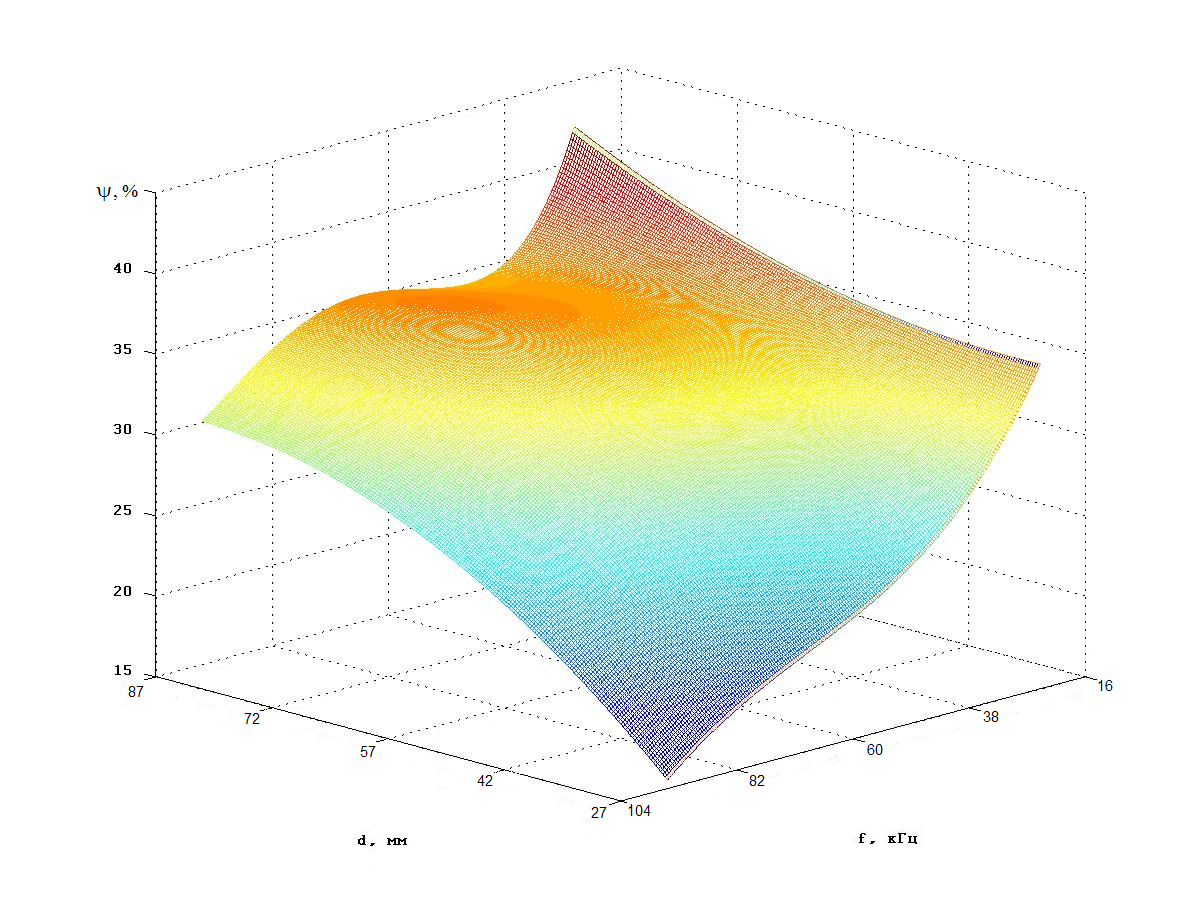
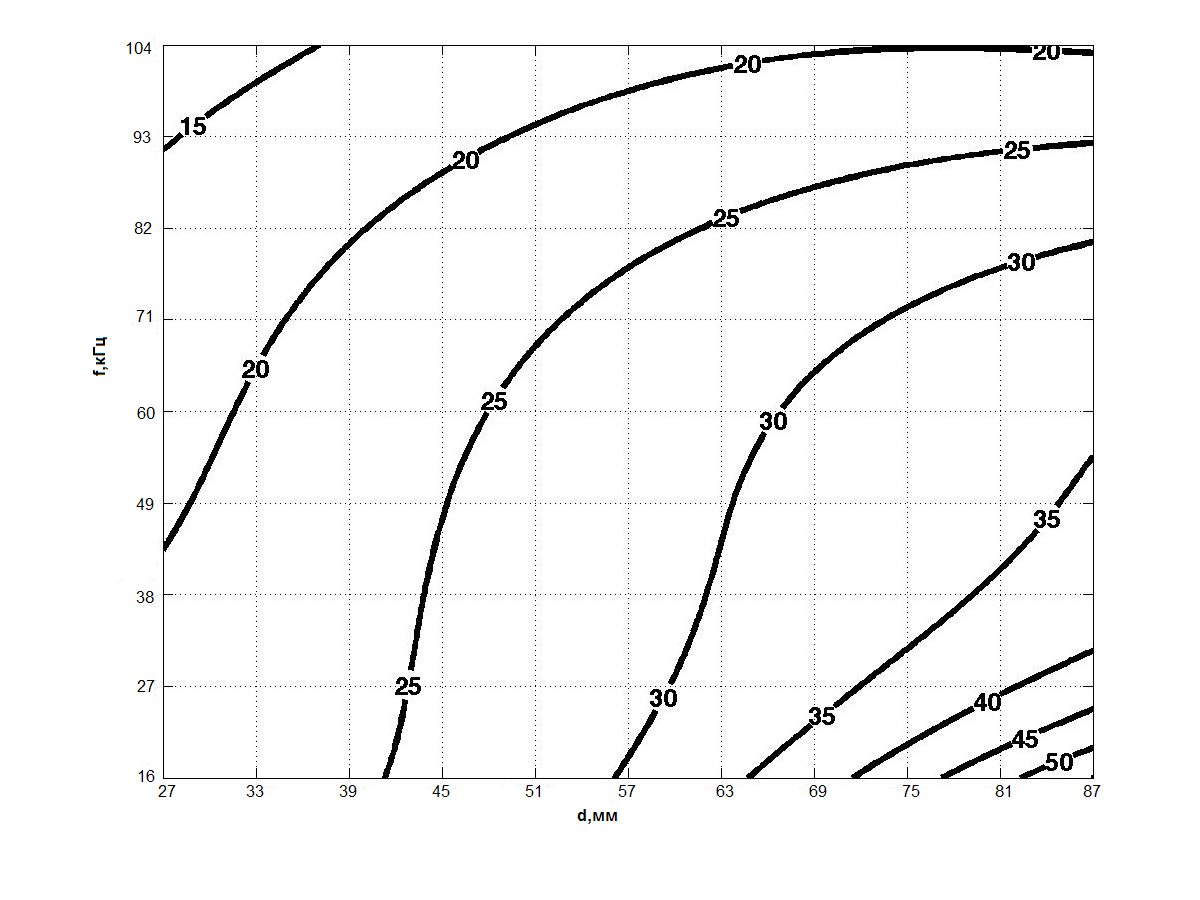
Рис.5.7. Зависимость
от собственной
частоты установки
и от диаметра
заготовки при
обжиме четырехвитковым
цилиндрическим
индуктором
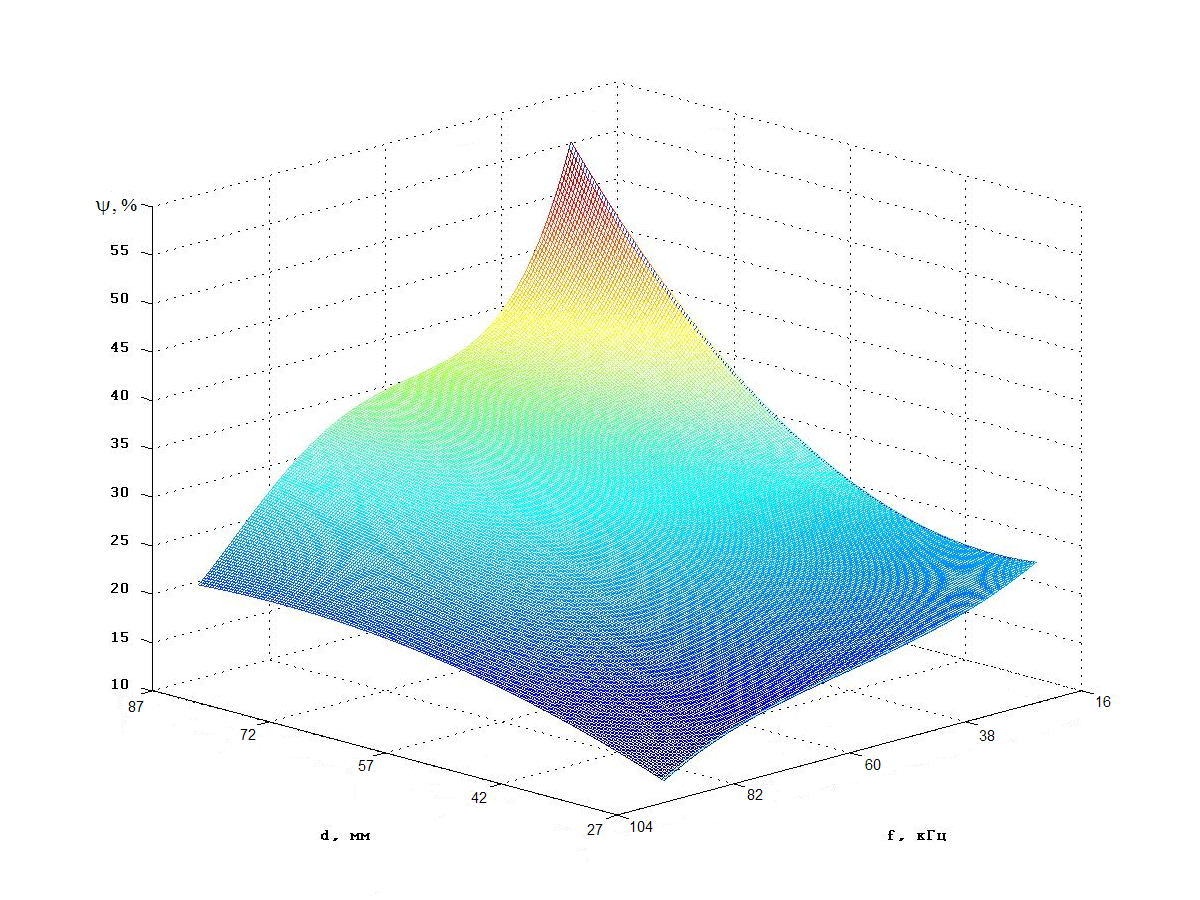
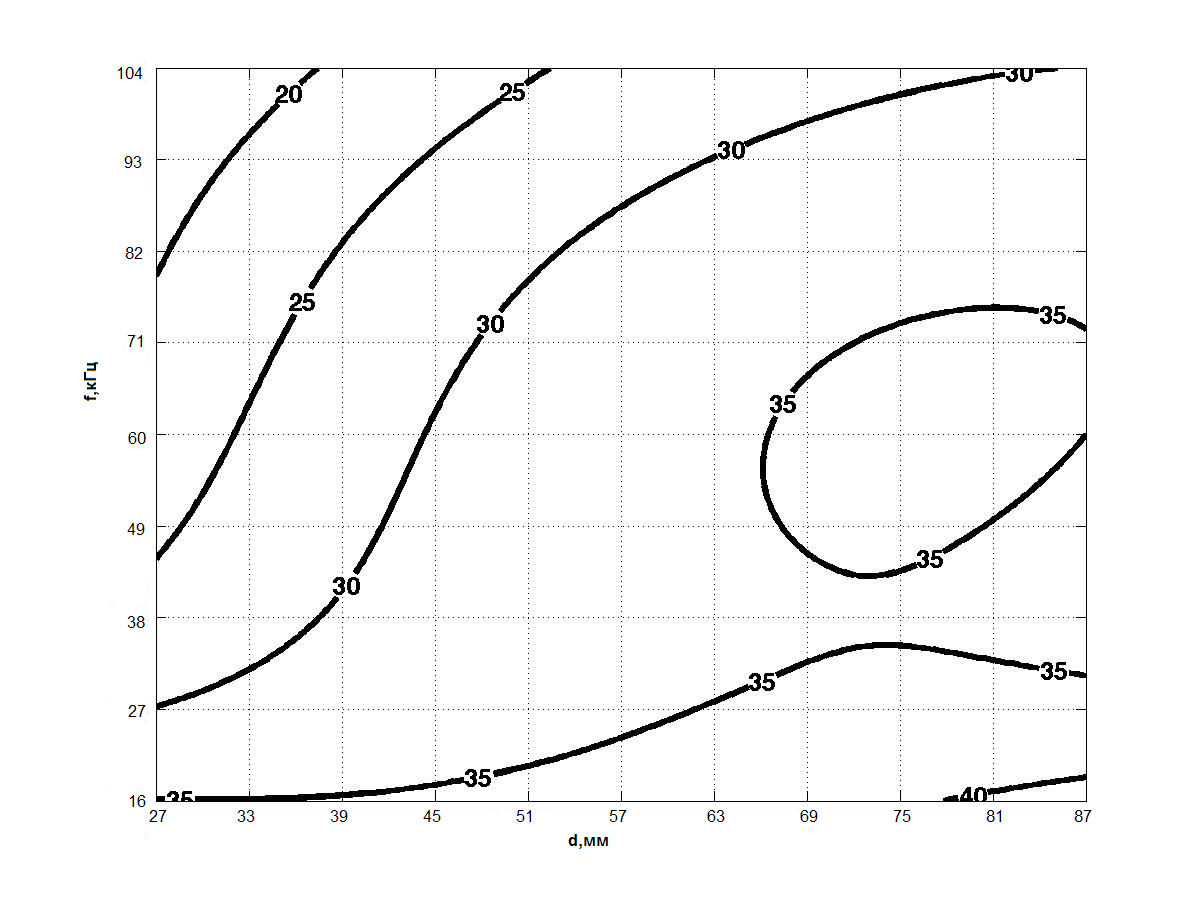
Рис.5.8. Зависимость
от собственной
частоты установки
и от диаметра
заготовки при
обжиме индуктором-концентратором
5.4 Разработка технологического процесса сборки изделия «трубка-фланец»
Изделие «Трубка-фланец» представляет собой сборочное соединение двух деталей: втулки (рис. 5.9), выполненной из алюминиевого сплава Д16Т и трубы из алюминиевого сплава АМГ2М наружным диаметром 25 мм, толщиной стенки 1,2 мм и длиной 60 мм (рис. 5.10).
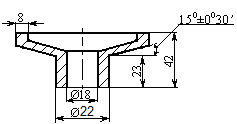
Рис.5.9. Втулка
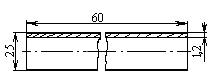
Рис.5.10. Труба
Традиционные методы сборки таких изделий сваркой, пайкой, свинчиванием по резьбовым поверхностям, закатка роликом и обжим на прессах очень трудоемки.
Применение импульсного магнитного поля в сборочных операциях позволяет при небольших конструктивных изменениях мест сопряжения деталей и узлов, не влияющих на их функционирование значительно снизить трудоемкость изготовления. Кроме того, в отличие от прессовых операций применение импульсного магнитного поля позволяет обеспечить максимальную соосность сопрягаемых изделий. Поэтому, для сборки данного изделия была выбрана операция магнитно-импульсной штамповки по схеме «обжим». При этом, для получения качественного соединения на втулке протачиваются две цилиндрические канавки шириной 2 мм и глубиной 1 мм, после чего производился обжим трубы в эти канавки (рис. 5.11).
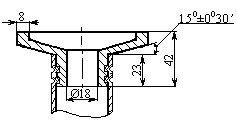
Рис.5.11. Схема сборочного узла
Общий вид технологической наладки для сборки указанного изделия приведен на рис 5.12. При этом в качестве инструмента использовался индуктор-концентратор, выполненный из стали 65Г.
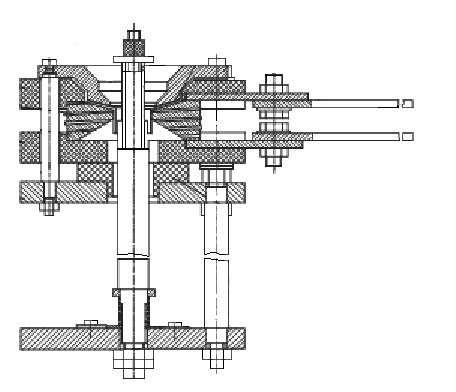
Рис. 5.12. Технологическая наладка для сборки изделия «Трубка-фланец»
Процесс был реализован в магнитно-импульсной установке энергоемкостью 60 кДж и собственной частотой разряда 55 кГц, при напряжении разряда кондентраторной батарей 11 кВ (расчетное значение напряжения разряда составило 10,6 кВ)
Готовые изделия представлены на рис. 5.13.
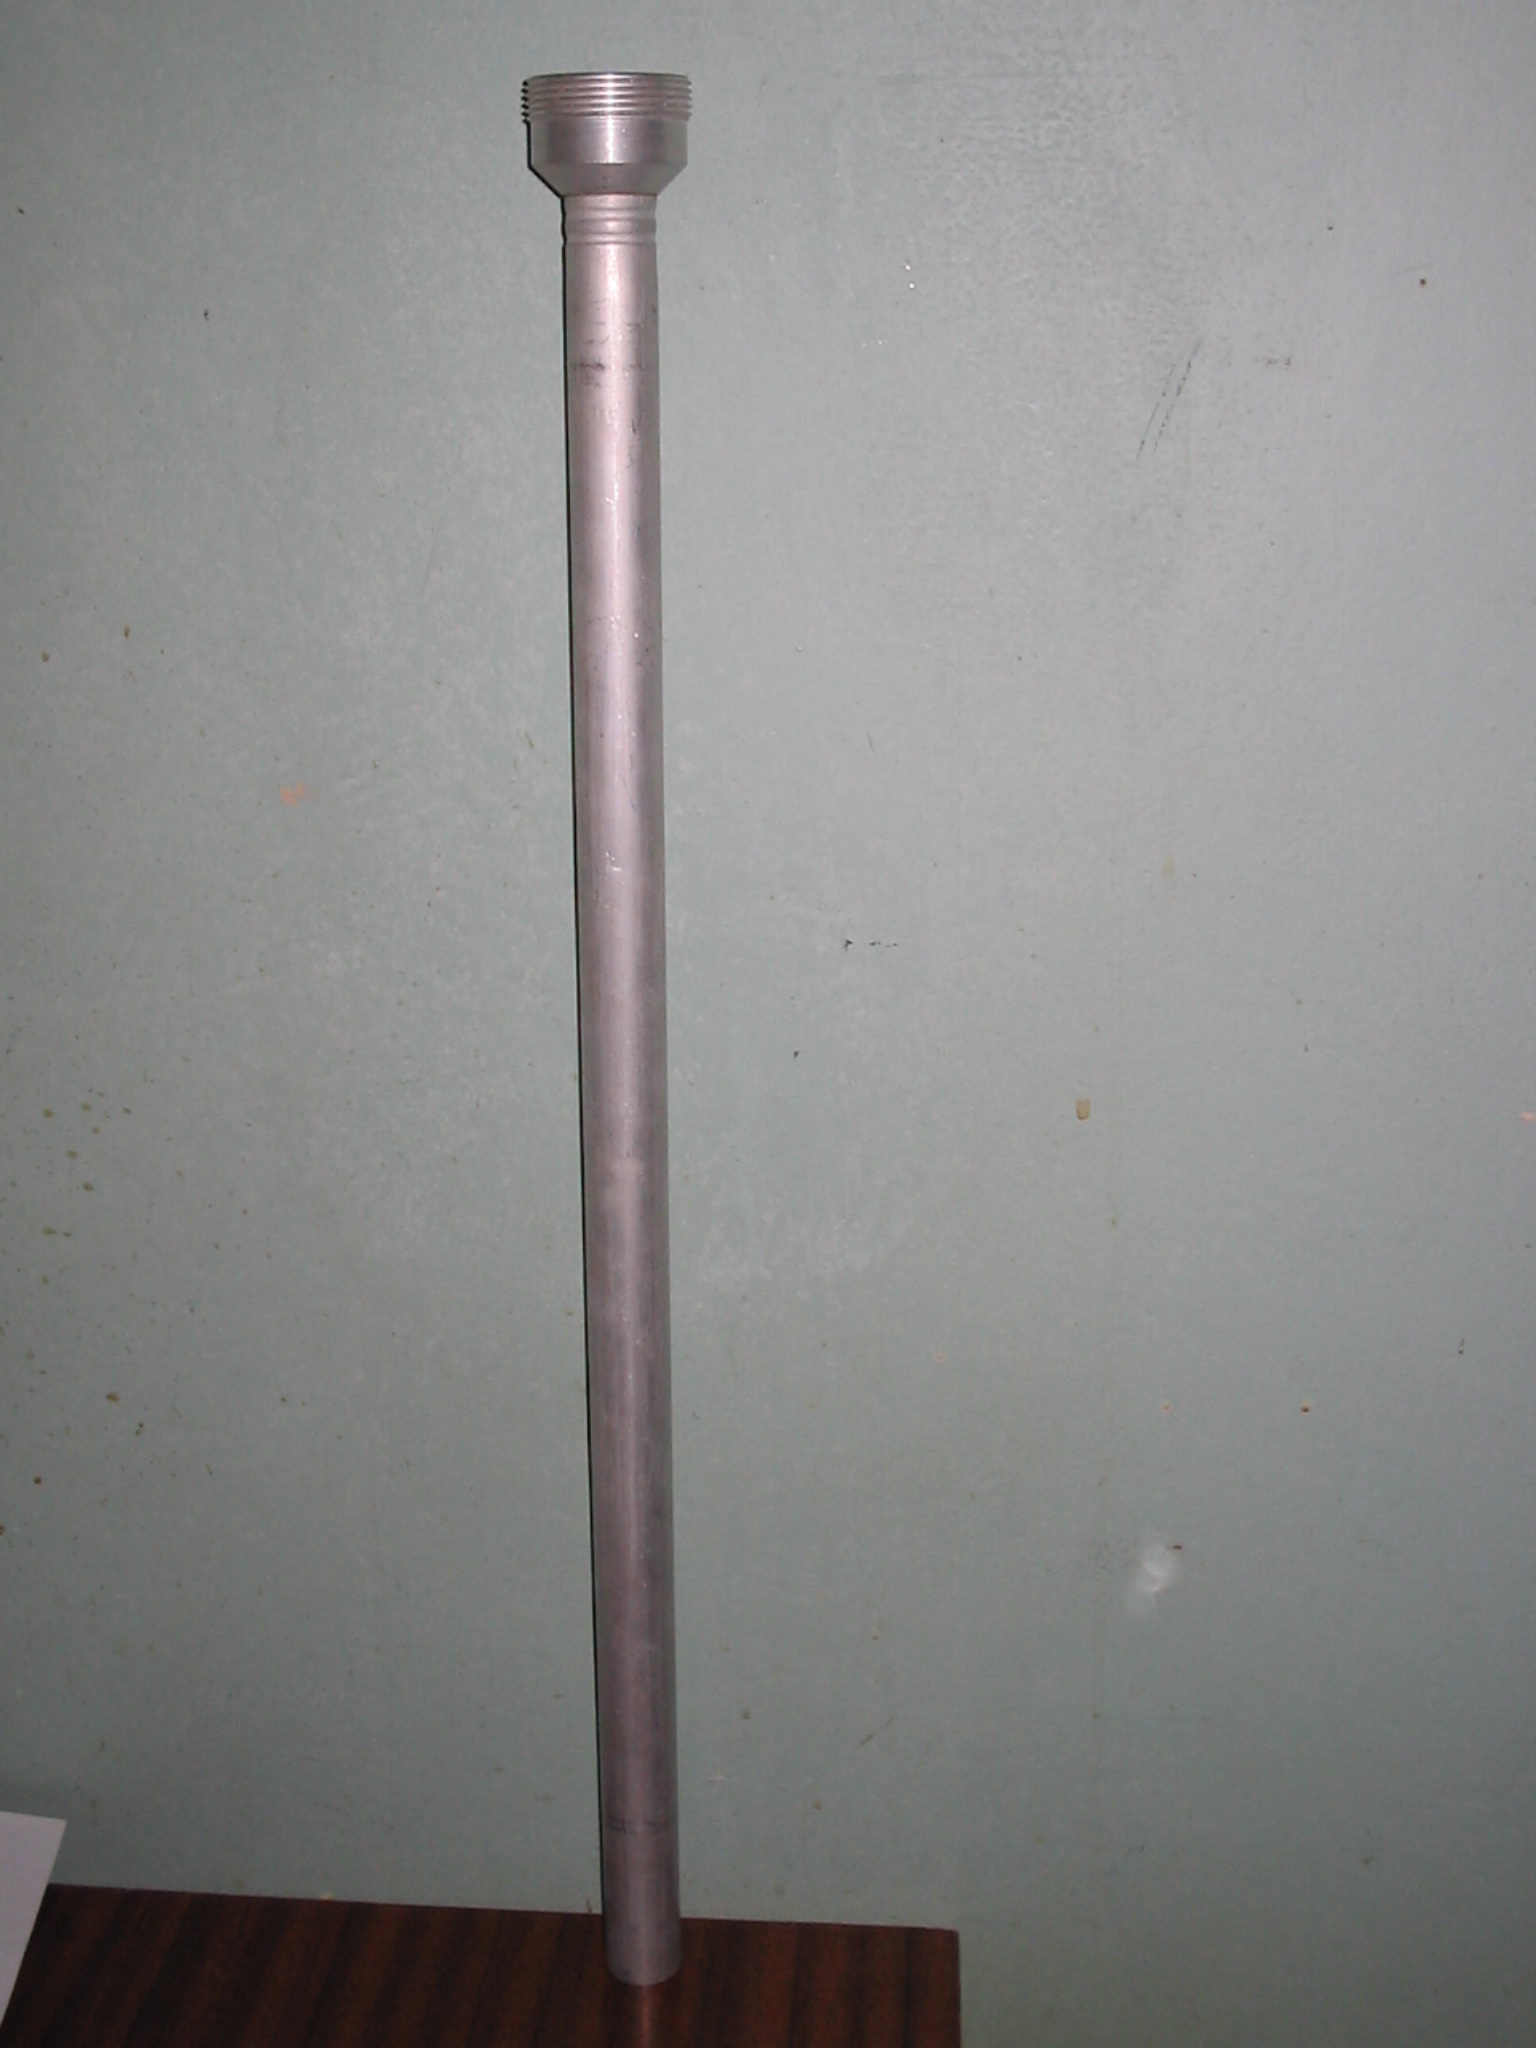
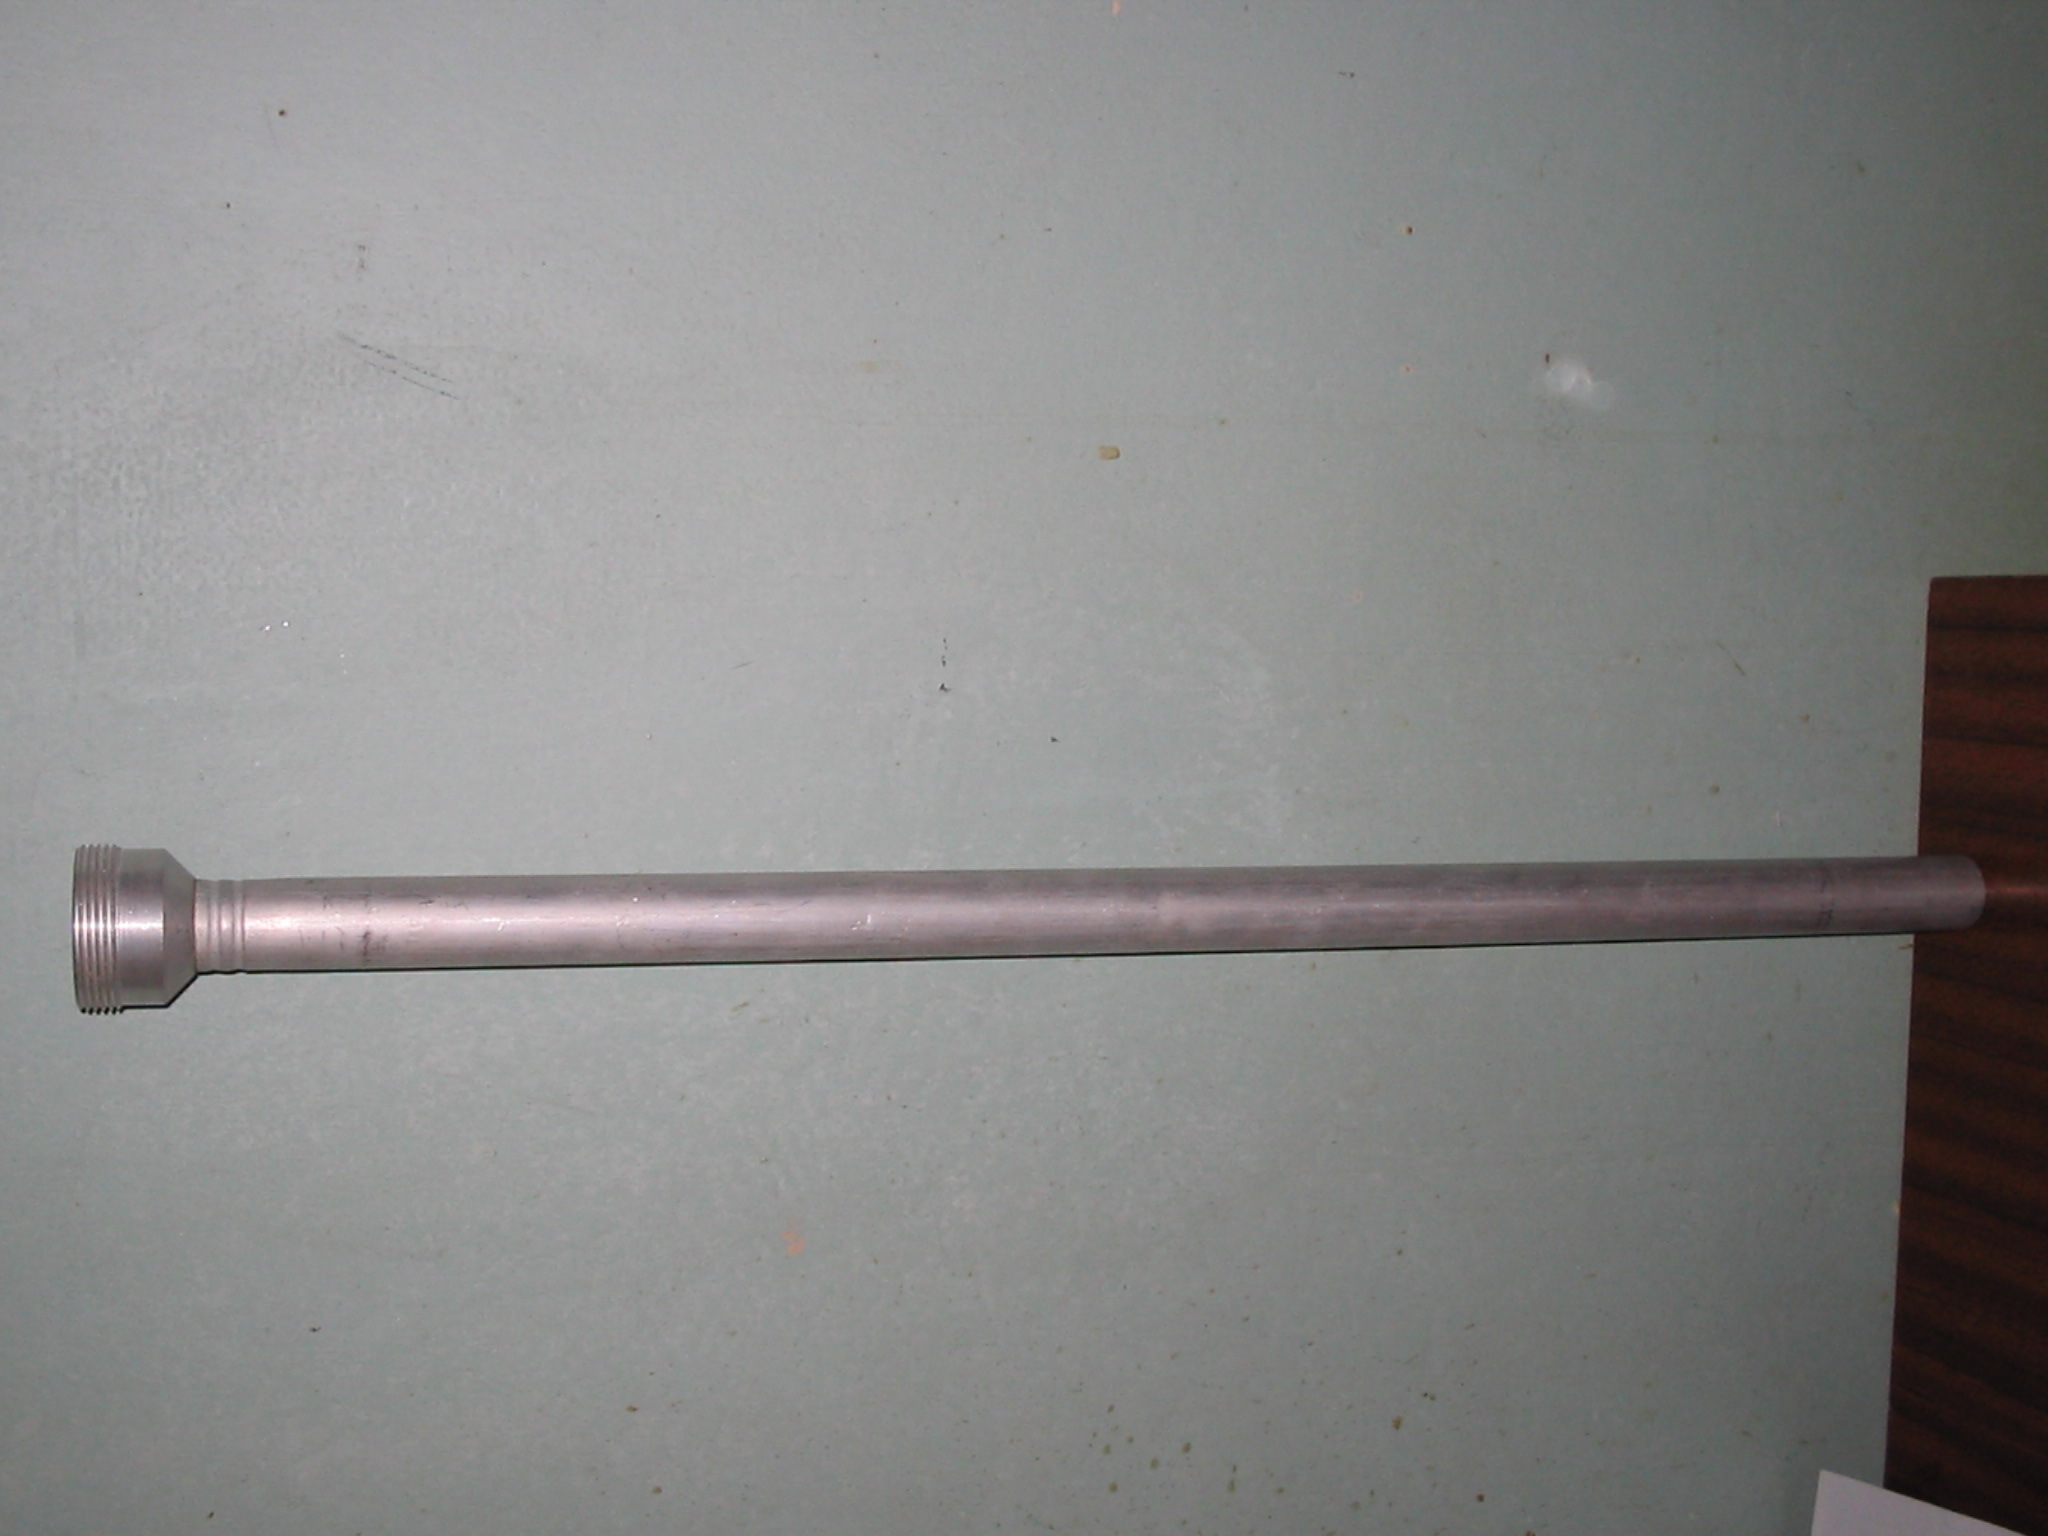
Рис. 5.13. Готовые изделия
5.5 Разработка технологического процесса сборки изделия «баллон»
Изделие «Баллон» (рис. 5.14) должно быть герметичным и выдерживать давление, равное 3 МПа. Для этого необходимо обеспечить герметичность соединения втулки (рис. 5.15) и корпуса (рис. 5.16). Для обеспечения герметичности на корпусе втулки выполнялась канавка, в которую закладывалась резиновая прокладка (рис. 5.17).
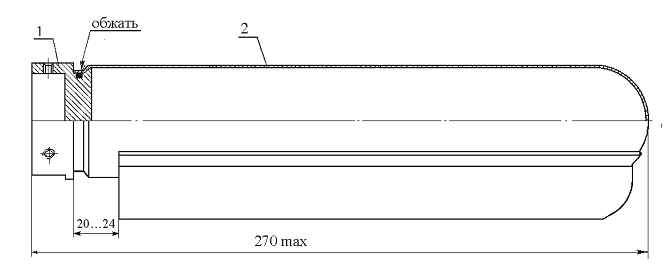
Рис. 5.14. Изделие «Баллон»: 1- втулка; 2- корпус
|
|
|
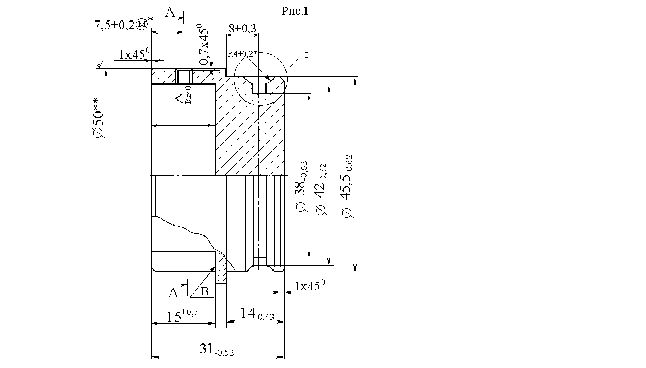

Рис. 5.15. Втулка
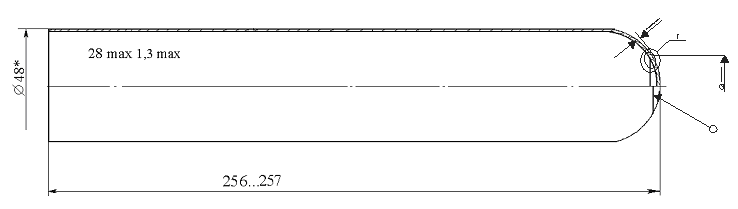
Рис.5.16. Корпус
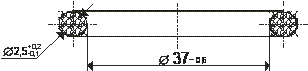
Рис.5.17. Прокладка
Сборка осуществляется обжимом корпуса в канавку, выполненную на втулке и при этом резиновая прокладка, деформируясь обеспечивает герметичность сборочного соединения. Для реализации технологического процесса была изготовлена опытная оснастка, включающая в себя индуктор для обжима (рис. 5.18). Сборка осуществлялась на магнитно-импульсной установке МИУ Т - 2М. Энергоемкость 24 кДж, собственной частотой разряда 16 кГц. Технологический процесс реализовался устойчиво при напряжении разряда 3,5 кВ, что соответствовало энергоемкости разряда 14 кДж, (расчетное значение энергоемкости составило 13,4 кДж)
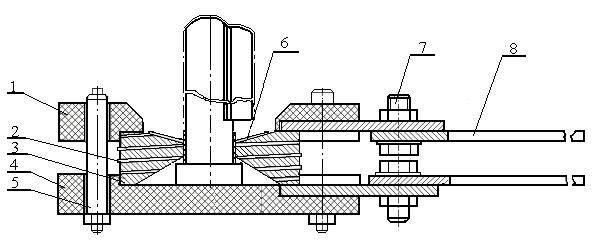
Рис. 5.18. Технологическая наладка
1 – плита; 2 – прокладка; 3 – индуктор; 4 – плита; 5 – стержень;
6 – втулка; 8 – вывод
Технологические процессы изготовления «трубка-фланец» и «баллон» внедрены в опытные производства ОАО «ТНИТИ».
5.6 Выводы по разделу
Разработана математическая модель функционирования системы «установка-индуктор-заготовка» в составе многоблочной магнитно-импульсной установки при неодновременном разряде конденсаторных батарей.
Обоснован выбор временного интервала для включения очередного блока конденсаторных батарей при неодновременном разряде многоблочной магнитно-импульсной установки. Показано, что для достижения наилучшего результата необходимо производить очередное подключение конденсаторных батарей в момент времени, когда ускорение заготовки достигает максимального значения.
Установлено, что эффективность обжима при неодновременном разряде конденсаторных батарей увеличивается, с уменьшением собственной частоты установки и с увеличением диаметра обрабатываемой заготовки, что может привести к увеличению степени деформации от 30 до 50% в зависимости от типа индуктора.
Показано, что технически реально реализовать неодновременное включение конденсаторных батарей при обжиме заготовок одновитковым индуктором возможно в диапазоне собственных частот установок до 28 кГц, при обжиме заготовок четырехвитковым цилиндрическим индуктором и индуктором концентратором этот диапазон возможно расширить до 70кГц.
Отработаны технологические режимы сборки изготовлений «трубка-фланец» и «баллон», которые были внедрены в опытные производства ОАО «ТНИТИ».
ОСНОВНЫЕ РЕЗУЛЬТАТЫ И ВЫВОДЫ
В диссертационной работе решена актуальная научно-техническая задача – снижение энергоемкости операций магнитно-импульсной штамповки трубчатых заготовок по схеме обжим путем научно обоснованного выбора геометрии спирали индуктора-концентратора и управления процессом разряда магнитно-импульсной установки.
Теоретические и экспериментальные исследования позволили получить следующие результаты:
1). Усовершенствована математическая модель электродинамических процессов, протекающих в системе «установка – индуктор - заготовка» в результате учета сопротивления токоподводов и собственной индуктивности установки, а также описания формоизменения заготовки на базе теории пластического течения Прандтля и Рейса.
2). Показано, что наиболее эффективным индуктором для обжима является индуктор-концентратор, использование которого позволяет увеличить деформацию значительно увеличить деформацию заготовки по сравнению с одновитковым и четырехвитквым цилиндрическим индуктором.
3). Разработана методика проектирования геометрии спирали индуктора–концентратора. Показано, что геометрия спирали существенно зависит от диаметра обрабатываемой заготовки.
4). Показано, что использование индуктора-концентратора снижает энергоемкость процесса обжима в 1,3 - 2 раза по сравнению с четырехвитковым цилиндрическим индуктором и в 2 – 10 раз по сравнению с одновитковым индуктором в зависимости от материала заготовки, параметров магнитно-импульсной установки и геометрических размеров обрабатываемой заготовки.
5). Установлено, что наименьшее значение пондеромоторных сил при обжиме как стальной, так и алюминиевой заготовок реализуется при использовании индуктора-концентратора. Так, при обжиме стальной и алюминиевой заготовок максимальная радиальная пондеромоторная сила на четырехвитковом цилиндрическом индукторе на 15 – 20 % и на одновитковом индукторе на 60 – 70 % выше по сравнению с индуктором-концентратором.
6). Наибольшие значения температур при обжиме как стальной, так и алюминиевой заготовок имеют место в индукторе-концентраторе. Так для индуктора-концентратора температура в 1,5 - 1,8 раза выше, чем температура спирали в одновитковом и четырехвитковом цилиндрическом индукторах. При обжиме алюминиевой заготовки температуры, возникающие в спирали индуктора, от 2 до 5 раз ниже, чем при обжиме стальной заготовки, независимо от формы спирали индуктора.
7). Разработана математическая модель функционирования системы «установка – индуктор - заготовка» в составе многоблочной магнитно-импульсной установки при неодновременном разряде конденсаторных батарей.
8). Показано, что для достижения наилучшего результата необходимо производить очередное подключение конденсаторных батарей в момент, когда ускорение заготовки достигает максимального значения, что может привести к увеличению степени деформации заготовки до 50%.
9). Отработаны технологические режимы сборки изделий «трубка-фланец» и «баллон», которые были внедрены в опытное производство ОАО «ТНИТИ».
СПИСОК ЛИТЕРАТУРЫ
А.с. №1628337 СССР МКИ В21Д26/14. Устройство для формообразования поперечно-гофрированных оболочек/ В.Н. Самохвалов (СССР). - №4739425; Заявл. 21.09.89.- д.с.п.
А.с. №1570129 СССР МКИ В21Д26/14. Способ магнитно-импульсной обработки материалов / В.А. Глущенков, В.Н. Самохвалов,Р.Ю. Юсупов (СССР). - №4333054; Заявл. 24.11.87.- д.с.п.
А.с. №1651428 СССР МКИ В21Д26/14. Устройство для магнитно-импульсной обработки полых заготовок / В.Н. Самохвалов, Р.Ю. Юсупов.В.П. Самохвалов (СССР). - №4766737; Заявл. 08.12.89.-д.с.п.
Арсов Я.Б., Новик Ф.С. Оптимизация процессов технологии металлов методами планирования экспериментов. – М.: Машиностроение; София: Техника, 1980г. – 304с.
Баженов В.Г., Михайлов Г.С. Численный анализ больших динамических деформаций оболочек вращения при осесимметричном неизотермическом нагружении // Ученые записки ГТУ / Горький, 1970. – Вып. 122. – С. 69-70.
Баженов В.Г., Ломунов В.К., Петров М.В. Упругопластическое деформирование цилиндрических оболочек при магнитно-импульсном нагружении // Прикладные проблемы прочности и пластичности. Всесоюз. межвуз. сб. / Горький: Горьк. ун-т, 1979. – С. 73-78.
Батыгин Ю.В., Лавинский В.И. Магнитно-импульсная обработка металлов. – Харьков. МОСТ – Торнадо, 2002. – 228с.
Бондалетов В.Н., Чернов Е.И. Определение параметров схем замещения при разряде емкостного накопителя на плоскую спиральную катушку, помещенную над проводящим полупространством // Высоковольтная импульсная техника (Чебоксары). - Вып. 2, 1975.- С. 14-20.
Влияние способа формоизменение зигов / Н.В. Максимов, И.А. Мищенко, Н.А. Нога и др. // Вестник Харьковского политехнического института / Харьков, 1969. - № 35. – С. 66-68.
Высокоскоростное деформирование металлов: Перев. англ. – М.: Машиностроение, 1966. – 175с.
Глущенков В.А., Стукалов С.А. Особенности магнитно-импульсной штамповки тонкостенных трубчатых деталей сложной формы // Кузнечно-штамповочное производство. – 1966. - № 10. – С. 18-23.
Гончаренко И.Е. Метод конечных элементов в исследовании процессов осесимметричного деформирования конструкций при ударных воздействиях // Динамика пространственных конструкций .- Киев: 1978.- С.17-20.
Гофрические трубы большого диаметра магнитно-импульсным способом / Ю.А. Барсук, А.И. Квитлицкий, О.Т. Лагутин и др. // Обработка металлов давлением в машиностроении / Харьков, 1974. – Вып. 10. – С. 45-51.
Зенкевич О. Метод конечных элементов в технике .- М.: Мир, 1975.- 541с.
Зенкевич О., Чанг И. Метод конечных элементов в теории сооружений и в механике сплошных сред. Пер. с англ. О.П. Троицкого и С.В. Соловьева. Под ред. Ю.К. Зарецкого .- М.: Недра, 1974.- 238 с.
Иванов Е.Г. Изгибное деформирование трубчатых заготовок импульсным магнитным полем // Импульсное нагружение конструкций / Чебоксары, 1974. – Вып. 5. – С. 70-86.
Иванов Е.Г. Изгибное деформирование трубчатых заготовок импульсным магнитным полем // Импульсное нагружение конструкций / Чебоксары, 1978. – Вып. 9. – С. 70-86.
Иванов Е.Г. Некоторые вопросы осесимметричного деформирования импульсным магнитным полем // Импульсное нагружение конструкций. - Чебоксары, 1974.-Вып.5.-С.70-86.
Иванов Е.Г. Основы теории и расчета процессов формообразования деталей и узлов из трубчатых заготовок магнитно-импульсным методом: Дис. … доктора техн. наук: 05.03.05/Е.Г. Иванов.- Защищена xx.xx.xx; Утв. yy.yy.yy; .- Москва, 1984.-478 с.: ил.- Библиогр.: С. 390-477.
Иванов Е.Г. Раздача конической заготовки импульсным магнитным полем // Импульсное нагружение конструкций / Чебоксары, 1972. – Вып. 3. – С. 13-18.
Иванов Е.Г., Попов Ю.А. Давление импульсного магнитного поля на трубчатую заготовку // Авиационная промышленность, № 10, 1980.- С. 31-32.
Иллививицкий Г.И. Графоаналитический метод расчета максимальных давлений при магнитной штамповке // Авиационная промышленность. – 1973. - № 5. – С. 45.
Исарович Г.З., Гончаренко И.Е. Исследование осесимметричной магнитно-импульсной штамповки методом конечных элементов // Импульсные методы обработки материалов: Тез. докл. Всесоюзной конференции / Минск, 1978. – С. 83.
Калантаров П.Л., Цейтлин Л.А. Расчет индуктивностей: Справочная книга .- 3-е изд., перераб. и доп.- Л.: Энергоатомиздат, 1986.- 488 с.
Кан Б.И., Сегаль А.М. Определение минимальной напряженности магнитного поля, необходимой для пластического течения материала в случае раздачи цилиндрической и конической оболочек // Импульсное нагружение конструкций / Чебоксары, 1972. – Вып. 3. – С. 19-28.
Карпов В.В., Назаров Н.С., Роман О.В. Деформирование трубчатых заготовок энергией импульсного магнитного поля // Пластичность и обработка металлов давлением. - Минск: Наука и техника, 1974.- С. 208-212.
Коротких Ю.Г. Численный метод исследования поведения тел при импульсных воздействиях // Ученые записки ГТУ / Горький, 1970. – Вып. 122. – С. 54-68.
Кухарь В.Д. Теория процессов штамповки анизотропных и неоднородных полых цилиндрических заготовок импульсным магнитным полем: Дис. … доктора техн. наук: 05.03.05/В.Д. Кухарь.- Защищена xx.xx.xx; Утв. yy.yy.yy; .- Тула, 1989.-365 с.: ил.- Библиогр.: С. 323-351.
Кухарь В.Д., Орлов А.А., Пасько А.Н., Проскуряков Н.Е. Конечно-элементная модель распределения тока в индукторе для магнитно-импульсной штамповки // Исслед. в обл. теории, технол. и оборуд. штамп. пр-ва. - Орел: ОрелГТУ, Тула: ТулГУ, 1998.- С. 105-110.
Лагутин О.Т. Основные закономерности процесса раздачи на конце трубчатых тонкостенных заготовок импульсным магнитным полем // Вестник Харьковского политехнического института / Харьков, 1971. - № 55. – С. 52-57.
Ландау Л.Д., Лифшиц Е.М. Теоретическая физика: В 10-ти т. Учеб. пособие для ун-тов .- 3-е изд., испр.- М.: Наука,1992.- Т.8.: Электродинамика сплошных сред .- 664 с.
Легчилин А.И., Буравлев Л.Т. О расчете энергии при отбортовке отверстий импульсным магнитным полем // Труды МВТУ им. Н.Э. Баумана. – 1973. – № 167. – С. 63-69.
Ли Кобаяши. Новые решения задач о деформации жесткопластического материала матричным методом // Конструирование и технология машиностроения. Труды американского общества инженеров-механиков. – 1973. – Т. 95. – Сер. В. - № 3. – С. 204-212.
Магнитно-импульсная обработка металлов / Изд. 3-е доп.- Воронеж: ЭНИКМАШ, 1976.- 182 с.
Макаров Э.С., Холодков Ю.В., Щелобаев С.И. Конечно-элементный подход к расчету процессов магнитно-импульсной обработки металлов. – Тула, 1983. – 68с. – деп. в ВИНИТИ 25.04.83.
Михайлов В.М. Влияние перемещения деформируемой детали на амплитуду тока в рабочей зоне индуктора // Харьков: ХПИ, № 94, 1974.- С. 37-48.
Михайлов В.М. О распределении усилий в стенке проводящей трубы в нестационарном магнитном поле // Теоретическая электромеханика (Львов), вып. 12, 1971.- С. 124-128.
Орлов А.А. Математическое моделирование электромеханических процессов при магнитно-импульсной обработке металлов: Дис. … канд. физ.-мат. наук: 05.13.18/ А.А. Орлов.- Защищена xx.xx.xx; Утв. yy.yy.yy; .- Тула, 2002.-90 с.: ил.- Библиогр.: С. 83-90.
Подольцев А.Д. Численный расчет импульсных электромагнитных полей в неподвижных и движущихся проводящих средах с помощью пакета программ ИКДД // Киев: Препринт АН УССР, Ин-т электродинамики, № 606, 1989.- 32 с.
Попов Ю.А. К расчету давления магнитного поля и его импульса при разряде батареи конденсаторов на плоскую систему индуктор-заготовка // Тезисы докладов Всесоюзной научно-технической конференции по магнитно-импульсной обработке металлов / Харьков: ХПИ, 1966.- С. 62-63.
Попов Ю.А. Некоторые особенности расчета процессов, использующих силовое воздействие импульсного магнитного поля // Электрофизические процессы при импульсном разряде (Чебоксары). - Вып.4, 1977.- С. 84-104.
Применение теории пластического течения для моделирования поведения заготовки для МИОМ / Орлов. А.А., Киреева А.Е. - Известия ТулГУ «Актуальные задачи механики» - Изд-во ТулГУ, 2005. - Вып.2. –С224-228.
Римм Э. Р., большаков Ю.А. Деформирование конической заготовки импульсной нагрузкой // Научные труды Пермского политехнического института / Пермь, 1977.- № 195. – С. 115-119.
Римм Э.Р., Нихамкин М.М., Леонтьева Н.В. Исследование некоторых процессов магнитно-импульсной штамповки // Обработка металлов давлением Свердловск: УГТУ, Вып. 3, 1976.- С. 126-130.
Самохвалов В.П., Самохвалов В.Н. Управление процессом деформирования заготовок вариационным воздействием импульсных магнитных полей // Новые материалы и технологии. Интенсивные технологии в производстве летательных аппаратов. - М.: МГАТУ, 1994. - С.41.
Самохвалов В.Н. Разработка теории и практических основ процессов штамповки тонкостенных деталей давлением импульсных магнитных полей без применения жесткого формообразующего инструмента: Дис. … доктора техн. наук: 05.03.05/В.Н. Самохвалов.- Защищена xx.xx.xx; Утв. yy.yy.yy; .- Москва, 1996.-285 с.: ил.- Библиогр.: С. 280-284.
Справочник по магнитно-импульсной обработке металлов / И.В. Белый, С.М. Фертик, Л.Т. Хименко .- Харьков; Вища школа, 1977. - 168 с.
Талалаев А.К. Индукторы и установки для магнитно-импульсной обработки металлов. - М.: Информтехника, 1992. - 143 с.
Теория пластических деформаций металлов / Е.П. Унксов, У. Джонсон, В.Л. Колмогоров и др. Под ред. Е.П. Унксова, А.Г. Овчиникова. – М.: Машиностроение, 1983. – 598с.
Толоконников Л.А. Механика деформируемого твердого тела: Учеб. пособие для втузов .- М.: Высш. школа, 1979.- 318 с.
Шнеерсон Г.А. Поля и переходные процессы в аппаратуре сверхсильных токов. - Л.: Энергоиздат, 1981. - 200 с.
Шнеерсон Г.А. Применение метода сшивания для расчета магнитных полей идеальных проводников, разделенных малым зазором // Методы и средства решения краевых задач. - Л.: 1981.- С. 76-87.
Щеглов Б.А. Динамическое формообразование тонколистовых металлов // Исследование процессов пластического формоизменения металлов / М.: МАИ, 1974.- С. 33-34.
Яковлев С.П., Кухарь В.Д., Маленичев Е.С. Продольная рифтовка тонкостенной цилиндрической трубы // Известия вуза. Машиностроение. – 1983. - № 3. – С. 145-148.
Яковлев С.П., Кухарь В.Д., Талалаев А.К. Раздача тонкостенной цилиндрической анизотропной трубы в кольцевую щель // Известия вузов. Машиностроение. – 1978. - № 10. – С. 128-132.
Dietz H., Lippman H., Schenk H. - Theorie des Magneform-Verfahrens // Erreichbarer Druck .- ETZ Ausg. A. Bd. 89, H. 12, 1964.- S.273-278.
Drastik F., Vocol M., Smrcka I. - Moznasti elektromagnetickovo tvareni kovu // Strojirenstvi, 1965, № 3, s. 222-225.
Elektrotechnik Zeitschrift, Bd. 16, № 18, s. 529-585, 1964.
Furth H.P., Waniek R.W.- New Ideas on magnetic Forming. - Metalworking Production, v. 106, № 18, (50), 1962.
Jablonski J., Winkler R. Analysis of the electromagnetic Forming Process // International Journal mechanic Sci. - 1978. - vol. 20, p. 315-325.
Magnetic Forming comes to Britain.- Metalworking Production, v. 107, 1963.- P. 69-70.