Проектирование участка мелкой листовой штамповки
РЕФЕРАТ
Дипломный проект содержит расчетно-пояснительную записку на 102 страницах печатного текста, в том числе 26 рисунков, 15 таблиц, список литературы из 15 наименований, 18 страниц приложений, а также графическую часть на 14 листах формата А1.
МАШИНОСТРОЕНИЕ, ОБРАБОТКА МЕТАЛЛОВ ДАВЛЕНИЕМ, ТЕХНОЛОГИЯ ЛИСТОВОЙ ШТАМПОВКИ
В дипломном проекте представлен проект участка листоштамповочного цеха для изготовления малогабаритных деталей, разработан технологический процесс изготовления детали - представителя, разработаны конструкции штампов для пооперационной штамповки. Выбрано потребное оборудование и рассмотрены основные направления его модернизации, разработана конструкция механической регулировки закрытой высоты пресса. Представлено технико-экономическое обоснование перспективности внедрения настоящих разработок, а также рассмотрены основные вопросы охраны труда на участке.
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
1. АНАЛИТИЧЕСКАЯ ЧАСТЬ
1.1 Анализ номенклатуры деталей
1.2 Анализ вариантов построения технологического процесса
1.3 Анализ требуемого оборудования
1.4 Обзор кривошипных листоштамповочных прессов
1.5 Техническое задание на проектирование
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
2.1 Выбор материала изделия и сортамента листового материала
2.2 Определение схемы раскроя и величины перемычек
2.3 Расчет коэффициента использования материала
2.4 Расчет технологического усилия штамповки по переходам
2.5 Выбор оборудования
2.6 Расчет штучной нормы времени
2.7 Выводы
3. КОНСТРУКТОРСКАЯ ЧАСТЬ
3.1 Выбор типа и технологической схемы штампа
3.2 Описание конструкции штампов
3.3 Выбор материала и термообработки основных деталей штампов
3.4 Расчет исполнительных размеров разделительных пуансонов и матриц
3.5 Расчет основных деталей штампов на прочность и жесткость
3.6 Расчет стойкости штампов
3.7 Закрытая высота штампов
3.8 Основные направления модернизации выбранного оборудования
3.9 Выводы
4. ПРОЕКТНАЯ ЧАСТЬ
4.1 Определение потребного количества оборудования
4.2 Определение количества производственных рабочих
4.3 Организация производства на участке
4.4 Проектирование участка
5. БИЗНЕС-ПЛАН ПРОЕКТА
5.1 Резюме
5.2 Описание товара, обоснование его выбора
5.3 Оценка рынков сбыта
5.4 Оценка конкурентов
5.5 План маркетинга
5.6 Производственный и финансовый план
5.7 Определение точки безубыточности
5.8 Расчет сроков окупаемости капитальных вложений
5.9 Выводы
6. ОХРАНА ТРУДА НА УЧАСТКЕ
6.1 Типы защитных устройств предотвращающих травмы рук при работе на прессах
6.2 Анализ вредных и опасных факторов листоштамповочных цехов
6.3 Расчет уровня шума на участке
6.4 Нормативы уровня шума
6.5 Разработка мероприятий по снижению шума
6.6 Обеспечение пожарной безопасности участка
6.7 Выводы
ЗАКЛЮЧЕНИЕ
СПИСОК ЛИТЕРАТУРЫ
ВВЕДЕНИЕ
За последнее десятилетие резко выросло количество малых предприятий, ориентированных не только на перепродажу, но и на производство определенных товаров и услуг. В частности, такие предприятия производят стальные двери, лестницы, ограждающие конструкции и ворота, стеновые и кровельные панели, текстильные изделия, обувь, автомобильные коврики и чехлы, предметы мебели (особенно офисной), дверные ручки и замки, пластиковые и деревянные окна, ставни, жалюзи, радиаторы, печати, визитки, вывески и многие другие товары.
Одним из направлений деятельности такого предприятия может являться производство автомобильных запасных частей, например ВАЗ, поскольку завод-изготовитель не обеспечивает их необходимое количество. В результате, на рынке запасных частей присутствует несколько десятков крупных отечественных и зарубежных фирм, а также множество мелких, специализирующихся на одной – нескольких деталях.
Одной из самых ходовых запасных частей является масляный фильтр. В настоящее время в России эксплуатируется около 10 млн. легковых автомобилей ВАЗ. Если учесть, что замена масла осуществляется, в среднем, 3 раза в год, то рынок сбыта масляных фильтров составляет 30 млн. шт. в год.
Масляный фильтр (рис.1.1) является сложной сборочной единицей, большинство элементов которого может быть изготовлено листовой штамповкой.
Листовая штамповка (далее ЛШ) является широко распространенной и весьма прогрессивной разновидностью технологии обработки металлов давлением, использующая качестве исходной заготовки листовой материал (лист, полоса, лента). ЛШ позволяет изготавливать большую номенклатуру самых разнообразных плоских и пространственных изделий, в связи с чем находит применение во всех отраслях производства, связанных с изготовлением металлических деталей. ЛШ имеет ряд преимуществ перед другими видами обработки металлов, как в технологическом, так и в экономическом отношении. В технологическом отношении ЛШ позволяет:
получать детали весьма сложных форм, изготовление которых другими методами обработки или невозможно или затруднительно;
создавать прочные и жесткие, но легкие по массе конструкции деталей при небольшом расходе материала;
получать взаимозаменяемые детали с достаточно высокой точностью размеров, преимущественно без последующей механической обработки.
В экономическом отношении холодная штамповка обладает следующими преимуществами:
экономным использованием материала и сравнительно небольшими отходами;
высокой производительностью оборудования (несложная механизация и автоматизация производственных процессов);
низкой стоимостью изготовляемых изделий и возможностью массового выпуска.
Наибольший эффект от применения холодной штамповки может быть обеспечен при комплексном решении технических вопросов на всех стадиях подготовки производства, начиная с создания технологичных конструкций деталей, допускающих их экономичное изготовление. Разработка технологических процессов холодной штамповки и проектирование штампов неразрывно связаны между собой, хотя и могут выполняться разными лицами.
Намеченную годовую программу выпуска (300 тыс. шт.) можно отнести к крупносерийному производству. В конце 80 гг. в массовом и крупносерийном производстве наблюдалась тенденция преимущественного применения автоматизированных процессов штамповки на многопозиционных листовых автоматах. Преимущества таких процессов очевидны: человек управляет процессом с пульта управления и не попадает в рабочую зону, повышается качество изделий (брак, обнаруживающийся после конечной операции, устраняется сразу, количество бракованных изделий не превышает количества переходов), повышение производительности (80-1000 деталей в минуту) [1], возможность получения изделий очень сложной формы. Для простоты и сокращения времени переналадки, данные прессы снабжаются выдвижными плитами и средствами автоматического крепления штампов [2].
Всё вышеперечисленное приводит к дороговизне и, что самое главное в складывающихся рыночных отношениях, большому сроку окупаемости капитальных затрат. На подобные затраты может пойти предприниматель, находящийся хотя бы на третьей стадии развития производства. Предпринимателя, только открывающего свое дело, в первую очередь интересует величина начальных капитальных затрат и срок окупаемости вложенных средств.
В настоящем проекте предлагается участок по производству запасных частей легковых автомобилей, в первую очередь ориентированный на производство масляного фильтра с годовой программой выпуска 300 тыс. шт.
Цель и задачи проекта.
Цель: Разработка проекта участка.
Задачи:
анализ номенклатуры изделий и выбор вариантов построения технологических процессов;
разработка конструкций штампов;
выбор необходимого оборудования;
проектирование участка штамповки;
составление бизнес-плана проекта;
обеспечение безопасности труда на участке.
1. АНАЛИТИЧЕСКАЯ ЧАСТЬ
1.1 Анализ номенклатуры деталей
Масляный фильтр является составной частью смазочной системы практически любого механизма, в том числе автомобилей, и служит для очистки смазочного материала в процессе смазывания.
Конструкция масляного фильтра представлена на рис. 1.1, номенклатура входящих в конструкцию фильтра деталей представлена на листе 1 графической части проекта. Фильтр сконструирован ООО «РЕГОТМАСС», и отвечает всем нормам и стандартам автопромышленности Российской Федерации.
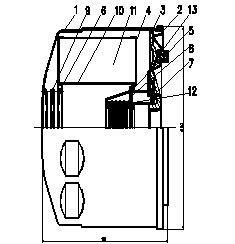
Рис. 1.1. Конструкция масляного фильтра.
Из сборочного чертежа видно, что масляный фильтр содержит следующие типовые детали:
низкие и средние по высоте детали, которые могут быть получены формовкой или неглубокой вытяжкой (усилитель, скоба, кольцо и крышки).
высокие детали, требующие глубокой вытяжки (низкий и высокий корпуса фильтра).
резинотехнические изделия, изготовление которых требует специального оборудования.
трубка, изготовление которой рациональнее перфорацией.
непосредственно фильтрующий элемент, изготовленный из картона.
пружины.
Программа выпуска цеха является основой для разработки цехового маршрутного технологического процесса изготовление деталей, при составлении которого в данном случае рациональнее применять принцип технологического подобия для обеспечения поточности производства, полной загрузки оборудования и хорошей организации производства.
Технологический процесс будем разрабатывать для первой группы деталей (низкие и средние детали). Эта группа деталей характеризуется приблизительно подобной конструкцией, геометрическими размерами, однородностью технологии (операции вырубки, пробивки, формовки, гибки) и приблизительно равной трудоемкостью изготовления.
В качестве детали-представителя выбираем крышку масляного фильтра, типовой технологический процесс будем разрабатывать применительно к данной детали.
На проектируемом участке предполагается изготавливать только металлические детали, включая пружины и трубки с множеством отверстий (позиции 9,10,12). Резиновое кольцо 5 и фильтрующий элемент 11 предполагается заказывать у соответствующих предприятий.
1.2 Анализ вариантов построения технологического процесса
Подходя к вопросу о разработке технологического процесса, следует отметить, что существует несколько возможных вариантов, основанных на следующих достаточно противоречивых требованиях, таких как:
наименьшее количество и наименьшая трудоемкость операций;
высокая производительность;
использование наиболее дешевого материала;
использование экономичного универсального кузнечно-штамповочного оборудования;
использование дешевой рабочей силы;
использование средств механизации и автоматизации;
безопасность технологического процесса
При разработке технологического процесса необходимо определять: характеристику исходного материала (вид, марка, размеры); размеры заготовок и коэффициент расхода материала; характер и последовательность операций изготовления деталей; тип и характеристики оборудования; производительность оборудования; автоматизацию и механизацию процессов; квалификационный разряд работ; количество рабочих, одновременно работающих на одной операции.
Выбор варианта технологического процесса листовой штамповки зависит от объема выпуска, типа производства, формы и материала изделия, специальных требований, предъявляемых к выпускаемой продукции, и других факторов.
При разработке технологического процесса необходимо просмотреть детали с точки зрения их технологичности. Иногда незначительные изменение конструкции и формы деталей могут существенно упростить технологический процесс, снизить расход металла и трудоемкость их изготовления. Исходя из размеров и формы детали (рис.1.2) предлагается разбить технологический процесс на следующие операции:
Вырубка и пробивка;
Формовка;
Формовка;
Обрезка и пробивка;
Отбортовка.
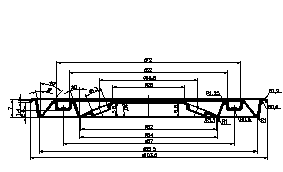
Рис. 1.2. Крышка масляного фильтра.
Существует несколько вариантов построения технологического процесса. Первым вариантом является пооперационная штамповка, т.е. штамповка детали за пять переходов в пяти штампах на универсальных листоштамповочных прессах. Достоинствами данного метода являются относительная простота конструкции и низкая стоимость штампов (по сравнению со штампом последовательного действия), возможность осуществления процесса без каких либо средств автоматизации, а также возможность осуществить весь процесс на универсальном листоштамповочном оборудовании сравнительно небольшого усилия (по сравнению с многопозиционным прессом-автоматом). Соответственно, такой технологический процесс потребует наименьших капитальных затрат, что в современных условиях является одним из главных условий развития того или иного мелкого предприятия. Наряду с этим, нельзя не отметить и присущие подобным процессам недостатки, например, невысокая производительность, вследствие использования малоэффективного ручного труда, отсутствия автоматизации, лишних затрат времени на перемещение заготовок по позициям. Другим существенным недостатком является быстрая утомляемость рабочих и, как следствие, высокая травмоопасность.
Другим вариантом является осуществление всего процесса в штампе последовательного действия, либо на многопозиционном прессе-автомате. Габариты детали в принципе позволяют подойти к процессу с любой из этих позиций. Эти методы позволяют полностью избежать недостатков пооперационной штамповки, благодаря следующим преимуществам /3/:
полная автоматизация технологического процесса
устранение межоперационных заделов
уменьшение количества операций с пяти до одной;
улучшение коэффициента использования числа ходов пресса до единицы за счет средств автоматизации (возможность работы на непрерывных ходах)
улучшение условий безопасности штамповщика, т. к. исключено введение рук в рабочую зону штампа
уменьшение количества операторов (прямая экономия на заработной плате)
С другой стороны, эти процессы обладают своими особенностями. Штамп последовательного действия обладает значительно большими габаритами и сложностью, чем штампы простого действия, а также значительно возрастает потребное усилие штамповки. Соответственно для осуществления такого процесса требуется значительно большего усилия и габаритов пресс, оснащенный подачей, рулонница, приямок для петли, правильное устройство. Все это требует значительных капиталовложений и не под силу начинающему предпринимателю. Такая же ситуация с многопозиционной штамповкой, прессы для которой на порядок дороже универсальных прессов того же усилия.
Таким образом, при сравнительно небольшой годовой программе выпуска, в условиях мелкого и среднего бизнеса наиболее рациональным является начальная организация предприятия на базе нескольких универсальных листоштамповочных прессов. Низкая заработная плата в России позволяет вообще обходиться без каких-либо средств автоматизации на любой стадии производства, а на начальной стадии тем более.
1.3 Анализ требуемого оборудования
При анализе номенклатуры изделий отмечалось, что номенклатура изготавливаемых деталей разделяется на несколько групп. Каждая группа деталей требует своего специфического оборудования.
Для изготовления пружин необходимо иметь на участке как минимум один станок для навивки пружин.
Для изготовления трубки желательно использовать универсальный гибочный автомат, либо изготовление можно осуществлять в штампах за несколько переходов.
Корпус масляного фильтра, требующий глубокой вытяжки, и, как следствие, большого хода ползуна пресса. Предварительные расчеты показывают, что изготовление корпуса можно осуществлять на гидропрессе усилием 0.25МН, на кривошипном прессе завышенного усилия 2.5МН (поскольку кривошипный пресс обладает сравнительно небольшим ходом), на многопозиционном прессе-автомате усилием 2.5МН. В нашем случае наиболее рациональным будет использование гидропресса, поскольку его стоимость на порядок ниже стоимости универсального листоштамповочного пресса и на два порядка ниже стоимости многопозиционного автомата.
Сборка масляного фильтра предполагает операцию завальцовки крышки в корпус масляного фильтра, которая требует специального вальцовочного станка.
Низкие и средние по высоте детали, которые могут быть получены формовкой или неглубокой вытяжкой (усилитель, скоба, кольцо и крышки). Эти детали составляют большинство, к ним относится и выбранная деталь-представитель, поэтому рассмотрим более подробно оборудование для изготовления данной группы деталей.
Осуществление этих операций возможно на различном оборудовании: кривошипные прессы, гидравлические прессы, винтовые прессы, статы, импульсные машины. Импульсные машины, статы и винтовые прессы несколько дешевле, по сравнению с гидравлическими и кривошипными прессами, а импульсные машины и статы не требуют сложной штамповой оснастки. Однако, производительность этих машин довольно низкая. В случае организации серийного производства потребуется значительное количество оборудования такого типа. Данный проект ориентирован на малое производство со значительной программой выпуска (300 тыс. шт.). Поэтому останавливаем свой выбор на универсальных машинах, к которым относятся кривошипные и гидравлические прессы. Причем гидравлические машины наиболее универсальны. Они выгодно отличаются от кривошипных прессов большим ходом ползуна, защищённостью от перегрузок и др. технологическими преимуществами. Но для производства подавляющего большинства типовых деталей в основном производстве можно будет отказаться от этих преимуществ гидравлических прессов ради высокой производительности кривошипных прессов.
Все разнообразие кривошипных машин, которые можно разбить на три основные группы:
универсальные прессы
специализированные прессы
специальные прессы
Последняя группа предназначена для производства специальных видов обрабатываемой продукции. Так, например, существуют специальные прессы для изготовления металлических решеток, для вырубки отверстий и пазов в дисках роторной и статорной стали крупных электродвигателей, генераторов и т.п. Т.е. они нас не устраивают в силу своей не универсальности и, следовательно, не подходят для осуществления типовых операций. К этим прессам относятся и перфопрессы.
Вторая группа хотя и предназначена для осуществления специальных видов технологических операций, например вырубки, глубокой вытяжки пр., но они сохраняют некоторую универсальность для различных видов продукции, и могут применяться в различных отраслях промышленности. Пресс-автоматы обычно более быстроходны, чем обычные прессы, и, кроме того, обеспечивают более высокий коэффициент использования числа ходов /1/. Например, если на универсальных прессах, без применения средств автоматизации, используется не более 8-12% от номинального числа ходов по паспорту пресса (на тихоходных крупных прессах до 25-35%), то при автоматизированной штамповке процент использования числа ходов может доходить до 70-80%. Также важным фактором является то, что пресс-автоматы, устраняя необходимость ручных приемов работы, обеспечивают высокий уровень её безопасности. Трудоемкость наладочных работ у автоматов вообще значительно больше, чем у обычных прессов, но нужно учитывать, что благодаря высокой производительности этих машин трудоемкость наладки, отнесенная к единице выпущенной продукции, обычно оказывается значительно ниже, чем для универсальных прессов, и, следовательно, общие затраты труда на единицу продукции остаются на низком уровне /4/. Применение автоматов особенно эффективно при больших объемах выпуска продукции в массовом и крупносерийном производствах, при которых имеется возможность запускать изделия в производство большими партиями, причем каждый пресс эффективно загружается ограниченной номенклатурой изделий. В нашем варианте не требуется подобная серийность и, следовательно, применение этого дорогого оборудования будет не эффективным.
Универсальные же прессы, хотя и менее производительны, не смогут создать сложную конфигурацию изделия, но на них возможно изготовление 95% типовых изделий. Если производство не является крупносерийным или, тем более, массовым то стоимость обслуживания подобных машин значительно ниже, чем стоимость обслуживания специализированных машин. Используя всего 2-3 универсальных машины, возможно, организовать небольшое производство широкого ассортимента деталей. Помимо этого универсальные прессы требуют значительно менее высокой квалификации обслуживающего персонала (ремонтников, наладчиков, операторов и др.).
Итак, для изготовления последней группы деталей выбираем универсальные листоштамповочные пресса, основные типы которых подробно рассмотрены ниже.
1.4 Обзор кривошипных листоштамповочных прессов
Обзор конструкций листоштамповочных прессов необходим для выбора при организации производства машины, отвечающей современным требованиям к производительности, конструкция которой проверена временем и хорошо зарекомендовала себя в штамповочном производстве.
Среди конструкций прессов с механическим приводом кривошипные листоштамповочные прессы представляют собой наиболее широко распространенную в производственной практике группу и используются для выполнения самых разнообразных технологических операций холодной листовой штамповки. Основным рабочим органом этих прессов является рычажный механизм с входным звеном в виде кривошипа, причем кривошипом может являться колено рабочего вала или эксцентрик на этом валу.
Термин «кривошипные прессы» в литературе обычно распространяется на все конструкции прессов, у которых рабочий механизм состоит из трех звеньев, составляющих единую кинематическую цепь: вал—шатун—ползун. При этом термин «кривошипные прессы» обуславливается не конкретной конструкцией главного вала, а кинематическими особенностями данного механизма, которые остаются общими для всех конструкций главных (кривошипных) валов, например эксцентриковых, коленчатых и т.п.
В зависимости от числа кривошипов прессы могут быть однокривошипными, двухкривошипными, четырехкривошипными. Причем последние два типа используются при значительной длине ползуна, но для проектируемого пресса необходимости в длинном ползуне нет.
Конструктивные особенности механизмов листоштамповочных прессов определяются следующими основными признаками /3/:
1. Число кривошипных валов (обычно не более двух). Машины малого усилия обладают, как правило, одним валом.
2. Типом кривошипного вала (чисто-кривошипный, коленчатый, эксцентриковый, шестерня-эксцентрик) (рис. 1.3). Эксцентриковый вал в основном используется в листоштамповочных автоматах /1/. Шестерне-эксцентриковый вал обеспечивает повышенную жесткость машин, благодаря чему используется в крупных прессах (4-80МН). Коленчатые валы используются в открытых кривошипных прессах усилием до 1.6МН.
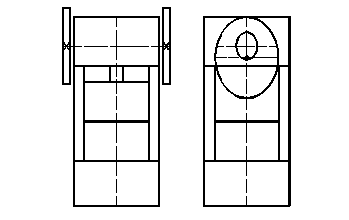
3. Расположением кривошипных валов параллельно или перпендикулярно фронтальной стороне пресса (рис. 1.4). Параллельное расположение вала обеспечивает более длинный стол пресса.
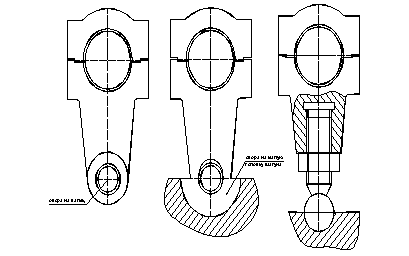
4. Способом связи шатуна с ползуном пресса (шаровая опора, цилиндрическая опора с шатунным пальцем, связь с ползуном через промежуточный плунжер) (рис. 1.3, 1.6). Шаровая опора ползуна, применяемая в прессах усилием до 1МН, значительно облегчает соблюдение требуемых норм точности в зазорах между ползуном пресса и его направляющими на станине, упрощает конструкцию регулировки межштампового пространства. Цилиндрическая опора предпочтительнее для прессов большей мощности, она менее подвержена износу и обеспечивает лучшую устойчивость ползуна, но повышается сложность регулировки закрытой высоты. Повышению устойчивости и точности направления ползуна способствует и промежуточный плунжер, который используется в крупных прессах усилием 4-30МН, однако такая конструкция существенно увеличивает стоимость изготовления.
5. Расположением и числом зубчатых колес, вращающих главный (кривошипный) вал, т.е. колес с односторонними зубчатыми передачами или с передачами двусторонними, симметрично расположенными, способствующими снижению скручивающих напряжений на главных валах (рис. 1.7). То или иное исполнение применяется по необходимости в зависимости от необходимого крутящего момента на главном валу.
6. Наличием и числом промежуточных зубчатых передач между главным и приемным валами пресса (приемным валом называется вал, в ступенчатом приводе пресса, на который передается вращение от электродвигателя).
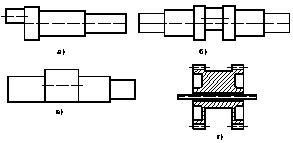
Рис. 1.3 Типы главных валов кривошипных прессов: а - чистокривошипный вал; б - коленчатый вал; в - эксцентриковый вал; г - шестерня-эксцентрик.
а) б)
Рис. 1.4 Схемы расположения главных валов у прессов закрытого типа: а - параллельно фронту; б - перпендикулярно фронту.
а) б) в)
Рис. 1.5 Соединение шатуна с ползуном: а, б - цилиндрическая опора; в - шаровая опора
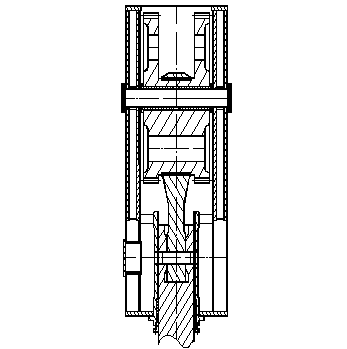
Рис. 1.6 Соединение ползуна с шатуном через промежуточный плунжер
Соответственно получаемому при этом различному передаточному числу между приемным и главным валами, определяется соотношение их чисел оборотов в минуту при данном числе оборотов маховика, что и определяет номинальное (паспортное) число ходов пресса в минуту при режиме непрерывных ходов (рис. 1.7). Равно, как и предыдущий признак определяется необходимым передаточным отношением для данного типоразмера гаммы.
7. Расположением первичных (промежуточных) валов относительно главного вала, например верхнее или боковое (консольное) расположение промежуточных валов. При необходимости определяется по конструктивным соображениям.
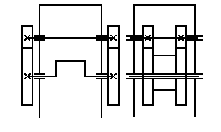
8. Открытым или закрытым размещением шестеренных передач (рис. 1.8). Хотя закрытые передачи и предпочтительнее по соображениям безопасности, условиям смазки и компактности, мы оставляем зубчатую передачу открытой, чтобы избежать необходимости конструирования масляной ванны.
9. Верхним или нижним расположением приводного механизма, а именно: над ползуном пресса или ниже его стола.
10. Особенностями кинематической схемы кривошипного механизма в соответствии с технологическим назначением пресса. Например, прессы двойного и тройного действия, применяемые для глубокой вытяжки, имеют колено рычажный механизм, передающий движение наружному ползуну, осуществляющему прижим заготовки во время ее вытяжки к прижимной поверхности матрицы вытяжного штампа. Кинематика колено рычажного механизма (рис. 1.9) обеспечивает получение остановки прижимного ползуна на все время выполнения операции вытяжки вытяжным ползуном пресса. В соответствии с необходимостью выбрана простейшая 4-х звенная схема.
По конструкции станин различают прессы открытые (с открытым столом) и закрытые, у которых подштамповая плита на столе открыта для доступа с фронтальной и с задней сторон пресса.
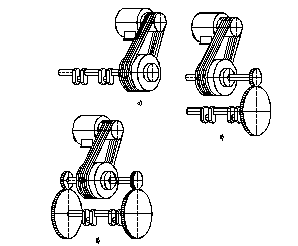
Рис. 1.7 Схемы конструкций приводов двухкривошипных прессов: а - одноступенчатая передача; б - двухступенчатая передача; в - двухсторонняя двухступенчатая передача
а) б)
Рис.1.8 Схемы расположения зубчатых передач однокривошипного пресса: а - открытое расположение; б - закрытое расположение.
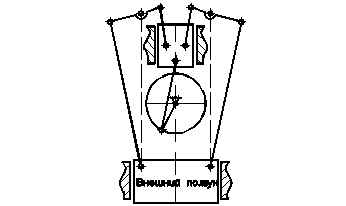
Рис. 1.9 Кинематическая схема коленорычажного механизма подвески наружного (прижимного) ползуна однокривошипного действия
Рис. 1.10 Классификационная таблица кривошипных листоштамповочных прессов /3/.
Открытые прессы могут быть с наклоняемой или не наклоняемой станиной, с переставным по высоте столом и с рогом вместо стола, на котором можно обрабатывать боковые поверхности крупногабаритных полых изделий, надевая их полостью на рог пресса. Открытые прессы могут иметь одно- и двухстоечную конструкцию станины. Прессы закрытого типа имеют двухстоечную станину. Наиболее рациональна конструкция открытой двухстоечной станины, т.к. открытая станина обеспечивает простоту и удобство эксплуатации и обслуживания машины, а двухстоечная конструкция позволяет организовывать процесс штамповки в любом направлении.
На рис. 1.10 приведена классификация основных типов современных листоштамповочных прессов с кривошипным механизмом.
1.5 Техническое задание на проектирование
Целью дипломного проекта является проект участка для изготовления масляного фильтра автомобилей семейства ВАЗ с годовой программой выпуска не менее 300 тыс. шт. в год. Обзор номенклатуры деталей позволил выявить следующие группы деталей, входящие в конструкцию фильтра:
низкие и средние по высоте детали, которые могут быть получены формовкой или неглубокой вытяжкой (усилитель, скоба, кольцо и крышки).
высокие детали, требующие глубокой вытяжки (низкий и высокий корпуса фильтра).
резинотехнические изделия, изготовление которых требует специального оборудования.
трубка, изготовление которой рациональнее перфорацией.
непосредственно фильтрующий элемент, изготовленный из картона.
пружины.
Детали групп 2 и 5 рациональнее заказывать у соответствующих производителей, чтобы не связываться с малознакомой технологией и оборудованием.
Детали группы 2 требуют наличия на участке как минимум одного гидравлического пресса малого усилия (0.25-0.4МН) с величиной хода не менее тройной высоты максимально высокой детали (не менее 300мм).
Деталь группы 4 требует наличия специального перфопресса, а также пресса малого усилия либо профилировочного стана.
Детали группы 6 требуют наличия станка для навивки пружин. На первом этапе развития производства можно заказывать эти детали у соответствующих предприятий, однако в дальнейшем рациональнее поставить на участке хотя бы один требуемый станок.
Помимо этого, необходимо иметь заготовительное отделение для раскроя листов на полосы или карточки под последующую штамповку.
Детали группы 1 составляют основную массу программы изготовления. Анализ вариантов построения технологического процесса изготовления этих деталей позволил сделать вывод о наиболее разумном подходе в условиях мелкого и среднего предпринимательства – пооперационной штамповке. Анализ необходимого оборудования позволил сделать вывод, что для изготовления этих деталей рациональнее использовать универсальные кривошипные листоштамповочные прессы, необходимо рассчитать количество и тоннаж требуемого оборудования. Обзор оборудования такого типа позволил сделать вывод о необходимости выбора следующего типа прессов: открытые, двухстоечные, наклоняемые, с эксцентриковым либо кривошипным главным валом, параллельным фронту пресса, желательно с механической регулировкой закрытой высоты, с числом ходов не менее 40 в минуту, но и не очень большим, поскольку пресс все равно работает в режиме единичного хода, с расположением муфты и тормоза на главном валу, желательно с наличием предохранительных устройств, а также обязательно с наличием нижних выталкивателей, желательно с наличием подушки. В экономической части проекта необходимо рассчитать себестоимость изготовления детали представителя и сделать приблизительный расчет себестоимости всего фильтра (хотя бы в пропорции к остальным деталям как отношение масс). Необходимо определить сроки окупаемости капитальных вложений. Поскольку штамповка происходит не в автоматическом режиме, необходимо предусмотреть средства безопасности работы прессов, такие как защитные ограждения штампов или прессов, двуручное включение, рукоотводчики и др.
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
Разработка технологических процессов холодной листовой штамповки является основой всей подготовки производства и состоит из следующих этапов:
анализ технологичности формы и конструктивных элементов детали.
определение формы и размеров заготовки, а также расхода материала при наилучшем его использовании.
разработка наиболее рационального технологического процесса, обеспечивающего изготовление требуемых деталей.
установление типа, мощности и габаритов оборудования.
выявление типа и технологической схемы штампа
определения трудоемкости изготовления штампуемых деталей, а также количества и разряда производственных рабочих.
определение количества оборудования и его загрузки на годовую программу.
При разработке технологических процессов холодной листовой штамповки должны быть решены следующие технологические вопросы:
определение рационального раскроя материала и наименьших размеров заготовки;
установление характера, количества и последовательности операций;
выбор степени сложности (совмещенности) операций;
установление количества одновременно штампуемых деталей;
определение операционных размеров;
Анализируя при составлении технологического процесса значимость и удельный вес каждого из приведенных выше факторов, можно в каждом конкретном случае правильно выбрать тот или иной вариант штамповки.
Сравнительная сложность и длительность подготовки производства, а также относительно высокая стоимость штампов требуют тщательной разработки технологических процессов и обоснованного выбора технически рационального и экономически наиболее эффективного варианта технологического процесса, соответствующего данному масштабу производства. Даже небольшие последующие изменения технологических процессов обычно приводят к переделке штампов или к проектированию и изготовлению новых, что требует значительного времени и обходится довольно дорого.
2.1 Выбор материала изделия и сортамента листового материала
Вопрос выбора материала является первым, который приходится решать при изготовлении деталей штамповкой. Его решение во многом определяет вид и конструкцию изделия, оказывает решающее влияние на технологические факторы. В зависимости от назначения и условий работы изделия, а также технологии штамповки металл подбирается с теми или иными механическими и технологическими характеристиками.
Для штамповки применяется большое количество металлов, а также неметаллических материалов. Наибольшее применение в машиностроении имеет тонколистовая, качественная углеродистая сталь. Это наиболее дешевый материал, обладающий хорошими механическими и технологическими свойствами.
К детали-представителю не предъявляется каких либо существенных требований по твердости, прочности и жесткости. С другой стороны, конструкция детали достаточно сложна и требует больших степеней деформаций в процессе изготовления. Поэтому, для изготовления данной детали выбирается углеродистая конструкционная сталь общего назначения 08кп ГОСТ 9045-93.
Чертеж детали приведен на рис.1.1, переходы штамповки приведены на листе №2 графической части проекта.
Применяемый в листоштамповочном производстве материал по виду заготовки разделяется на листы, полосы, ленты и штучные заготовки.
В массовом и крупносерийном производстве наиболее (а предлагаемое производство можно отнести к крупносерийным) целесообразно применять нештучный материал, так как для каждого размера заготовки можно заказать ленту соответствующей ширины, сокращая отходы до минимума. Кроме того, лента дает возможность широко пользоваться различными типами автоматических подач, которые значительно увеличивают производительность, уменьшают затраты на рабочую силу и способствуют безопасности в работе.
Однако, как уже говорилось выше, на начальном этапе развития приобретение подач и сопутствующих средств автоматизацию не под силу многим предпринимателям, поэтому в качестве заготовки выберем полосу длиной 2000 мм. Соответственно полосу будем получать резкой стандартных листов размерами 1000Ч2000 ГОСТ19904-90. Для удобства подачи в пресс полосы предлагается резать поперек листа. В этом случае для резки можно использовать любые кривошипные ножницы с наклонным ножом, длинной ножа более 1050 мм.
2.2 Определение схемы раскроя и величины перемычек
Экономия металла и уменьшение отходов в холодной листовой штамповке имеют