Проектирование участка мелкой листовой штамповки
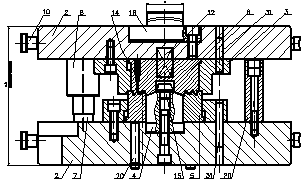
Рис.3.5. Чертеж штампа для пятой операции.
3.3 Выбор материала и термообработки основных деталей штампов
Рабочие детали штампов подвергаются ударной нагрузке с сильной концентрацией напряжений на рабочих кромках или на рабочей поверхности. Поэтому к материалу пуансонов и матриц предъявляются требования высокой или повышенной твердости и износостойкости при наличии достаточной вязкости. Материал должен хорошо сопротивляться износу от трения, должен сохранять острые режущие кромки без разрушения и затупления в течение как можно большего времени. Материал должен быть дешевым и не дефицитным. В зависимости от локальной фактической нагрузки режущих кромок пуансонов и матриц (в зависимости от отношения s/d, т.е. толщины заготовки к диаметру пробиваемого отверстия), согласно рекомендациям /3/ можно использовать следующие марки сталей:
1. Углеродистые инструментальные стали небольшой прокаливаемости (диаметром до 25 мм) У8А, У10А, У8, У10;
2. Легированные стали повышенной прокаливаемости (диаметром до 45 мм) Х09 (ШХ9), 9Х, 9ХС, ХВГ, 9ХВГ;
3. Высокохромистые стали (диаметром до 80 мм) Х12Ф1, Х12Ф, Х12М, Х12ТФ, Х12М;
4. Легированные стали повышенной вязкости 4ХС, 6ХС, 5ХВ2С, 5ХВГ.
При выборе материала для вырубки деталей простой конфигурации из материала толщиной 2 мм рекомендуется применять для пуансонов и матриц стали Х12МФ либо У10А.
Применительно к разработанным конструкциям штампов выбираем следующие марки стали:
Вырубные и пробивные пуансоны: Х12M либо У10А, HRCэ 55...59;
Вырубные и пробивные матрицы: Х12M либо У10А, HRCэ 57...63;
Формовочные пуансоны и матрицы, включая совмещенные с прижимами: У10А, HRCэ 57...61;
Плиты: Сталь 35Л либо СЧ20 либо Ст.3;
Державки: Сталь 45, HRCэ 42...46, либо без закалки;
Прижимы и съемники: сталь 20 для крупных деталей, сталь 45 для мелких деталей, калить HRCэ 42...46;
Направляющие колонки и втулки: сталь 20, цементация на глубину 0.2мм, HRCэ 59...63.
Штампы для холодной листовой штамповки представляют собой сложную конструкцию, состоящую из большого количества деталей разнообразного технологического и конструктивного назначения. Исходя из условий работы и различного характера сопряжения, эти детали требуют различной точности изготовления.
Например, поверхности деталей, не соприкасающихся с другими деталями, а так же поверхность отверстий после сверления должны иметь шероховатость поверхности не ниже величины 6.3;
Опорные поверхности плит обычной твердости, поверхности державок пуансонов и матриц – шероховатость поверхности 1.6;
Рабочие поверхности гибочных и вытяжных пуансонов – не ниже 0.8;
Рабочие поверхности вырубных, пробивных пуансонов, рабочие поверхности вытяжных и формовочных пуансонов и матриц, направляющие поверхности колонок и отверстия направляющих втулок изготавливаются с шероховатостью поверхности не ниже 0.4.
3.4 Расчет исполнительных размеров разделительных пуансонов и матриц
При определении исполнительных размеров пуансонов и матриц для разделительных операций необходимо предусмотреть правильный выбор зазоров и допусков на рабочие размеры инструмента.
Величина вырубаемой детали определяется размером матрицы, а величина пробиваемого отверстия определяется размером пуансона.
При пробивке отверстий размеры пуансона и матрицы определяются зависимостями (3.1) /1/.
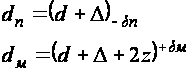 (3.1)
где: - номинальный
размер детали;
 - верхнее отклонение
допуска на этот
размер;
 - величина
одностороннего
зазора;
 - допуски на
изготовление
пуансона и
матрицы, соответственно.
При вырубке отверстий размеры пуансона и матрицы определяются зависимостями (3.2).
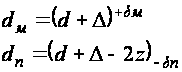 ,(3.2)
где
- нижнее отклонение
допуска на этот
размер;
Для первой операции рассчитываются размеры инструмента для пробивки отверстия диаметром 22мм и вырубки кружка диаметром 125мм.
Допуски
на размеры
изделия заданы
по 14-му квалитету
ЕСДП и составляют:
Ш22+0.52,
Ш125-1.0. Величина
одностороннего
зазора для
металла толщиной
0.7мм из стали
с
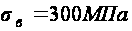 составляет
0.014мм /1/. Таким образом,
для первого
перехода имеем
следующие
исполнительные
размеры пуансонов
и матриц:
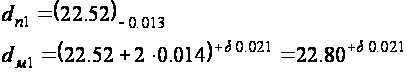
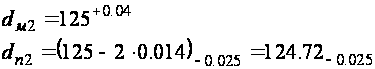
Для четвертой операции рассчитываются размеры инструмента для пробивки 8-ми отверстий диаметром 3мм и вырубки детали диаметром 110.4мм.
Допуски на размеры изделия заданы по 14-му квалитету ЕСДП и составляют: Ш3+0.25, Ш110.4-0.87. Для четвертого перехода имеем следующие исполнительные размеры пуансонов и матриц:
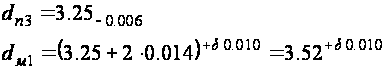
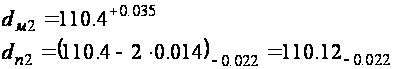
3.5 Расчет основных деталей штампов на прочность и жесткость
Матрица и пуансон определяют работоспособность, надежность и долговечность штампа. Их расчет - важнейший этап разработки документации штампа.
Проверочному расчету на прочность подлежат обычно наиболее нагруженные пробивные пуансоны небольших размеров. При пробивке отверстий, размеры которых сопоставимы с толщиной материала, локальные удельные нагрузки на режущие кромки пуансона в два - три раза больше, чем на режущие кромки матриц. В данном случае таких отверстий нет, поэтому расчет удельных давлений на режущие кромки пуансонов проводить не обязательно.
Наиболее нагруженными пуансонами во всех штампах являются пуансоны для пробивки отверстий диаметром 3 мм, которые и подвергнем прочностным расчетам по рекомендациям /2/. Чертеж пуансона представлен на рис. 3.6.
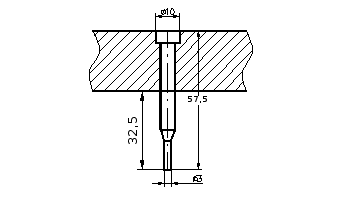
Рис.3.6. Чертеж наиболее нагруженного пуансона.
Пуансон следует проверить на сжатие по наименьшему сечению. Условие удовлетворительной прочности на сжатие может быть выражено зависимостью (3.3):
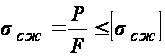 (3.3)
где:
 - усилие резка,
Н;
 - площадь режущей
кромки, мм;
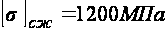 - допустимое
напряжение
сжатия для
закаленной
стали У10А.
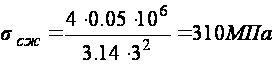
Условие прочности на сжатие выполняется.
При неточности изготовления штампа возникает некоторое смещение пуансона относительно матрицы. Из-за этого возникает изгибающий момент, поэтому следует дополнительно проверить пуансон на смещение от изгиба. Принимаем величину смещения пуансона равной половине зазора между матрицей и пуансоном. В нашем случае присутствует поперечный изгиб стержня (пуансона), нагруженного с одного конца (жестко закрепленного) некоторым изгибающим моментом Ми.
Условие изгибной прочности определяется по формуле (3.4):
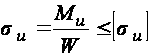 (3.4)
где:
 - изгибающий
момент;
 - момент сопротивления
сечения, мм3;
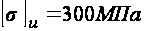 - допустимое
напряжение
изгиба для
стали У10А.
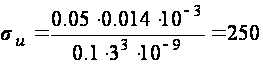 МПа
Также необходимо проверить плиту штампа под опорной головкой пуансона на смятие. Условие допустимой прочности на смятие определяется формулой (3.5).
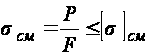 (3.5)
где
- опорная поверхность
головки пуансона,
мм2;
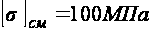 - допустимое
напряжение
смятия для
плиты штампа
из стали Ст.3,
в которую упирается
пуансон.
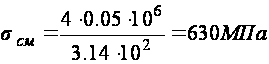
Поскольку
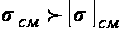 ,
то под головку
пуансона необходимо
подложить
стальную каленую
пластину.
Также необходимо проверить пуансон на продольный изгиб, согласно формуле (3.6):
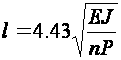 ,(3.6)
где
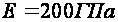 - модуль упругости
первого рода
для стали;
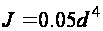 - момент инерции
сечения пуансона,
м4;
 - коэффициент
запаса.
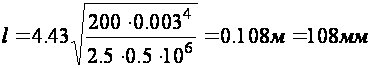
В нашем случае свободная длина пуансона составляет 32.5 мм.
Подвергнутый расчету пуансон удовлетворяет всем необходимым условиям прочности и жесткости.
3.6 Расчет стойкости штампов
Долговечность штампов измеряется количеством деталей отштампованных до полного износа рабочих частей, определяемого невозможностью их восстановления и получением размерного брака штампуемых деталей.
Значительно раньше этого брака возникает брак по снижению качества штампуемых деталей (заусенцы при вырубке и пробивке, задиры, риски и царапины при вытяжке и гибке). Этот вид брака сравнительно легко устранить путем перешлифовки вырубных и пробивных штампов или зачистки наростов металла на поверхности вытяжных и гибочных штампов.
Таким образом, следует различать долговечность, или полную стойкость штампов, и промежуточную стойкость или стойкость между двумя перешлифовками.
Полная стойкость штампов находится в прямой зависимости от качественной стойкости, так как количество допустимых перешлифовок и зачисток ограничено полным использованием рабочих деталей штампов.
Стойкость штампов зависит от следующих факторов:
сорта и механических свойств штампуемого материала;
конфигурации детали;
относительной толщины материала;
конструкции штампа и типа производимой операции;
величины зазора;
материала и термообработки рабочих деталей штампа;
состояния пресса;
способа и типа смазки
Стойкость штампов является условным понятием, так как различные рабочие части изнашиваются по-разному.
Расчет стойкости штампа производится по разделительной операции пробивки.
Расчетная формула для определения стойкости пробивных штампов до перешлифовки имеет вид (3.7) /2/:
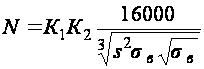 (3.7)
где:
 - предел прочности
штампуемого
материала, МПа;
К1 = 0.3 - коэффициент материала рабочих частей;
К2 = 0.55 - коэффициент толщины материала.
Указанная формула выведена для следующих производственно-технологических условий: штампуемый материал - Ст.3, Ст.4, Сталь 08кп, 08пс; толщина материала 0.6 - 2 мм; материал пуансона и матрицы - Сталь У10А; критерий износа - образование заусенца высотой 0.2 мм.
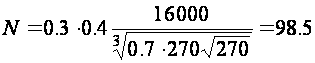 тыс.
штук
3.7 Закрытая высота штампов
Закрытая высота штампов должна укладываться в межштамповое пространство пресса, которое измеряется при ходе ползуна вниз и регулировке вверх, т.е. в характеристике указывают максимальную высоту штампа, который может быть установлен на данном прессе. Минимальная высота штампа будет соответствовать размеру межштампового пространства за вычетом длины регулировки ползуна. Параметр высоты межштампового пространства обычно указывается от стола пресса. Поскольку на стол пресса обычно устанавливается подштамповая плита, то при определении наибольшей и наименьшей высоты устанавливаемого штампа необходимо учитывать высоту подштамповой плиты, которая должна быть вычтена из длины межштампового пространства. Высота подштамповой плиты также является одним из параметров характеристики пресса и указывается в его паспорте.
Размеры ползуна и плиты пресса указывается справа налево по фронту и спереди назад, и служат для определения габаритных размеров в плане штампов, которые могут быть установлены на прессе данного типоразмера.
Чертеж штампового пространства пресса ЗИЛ 80 показан на рис. 3.6, рис.3.7. Как видно их чертежа, закрытая высота штампов должна лежать в пределах 240 – 330 мм.
В связи с тем, что оборудование выбрано несколько большего усилия, чем требуется по расчету, то минимальная закрытая высота пресса несколько превышает минимально возможную высоту штампов, а габаритные размеры стола и ползуна пресса больше необходимых. Все это требует применения более толстых и более габаритных плит штампов, что в принципе не очень оправдано. Поэтому, в дипломном проекте предлагается выполнить промежуточную адаптерную плиту, крепящуюся к ползуну пресса. Применение данной плиты позволит избежать излишне раздутых габаритов штамповых плит.
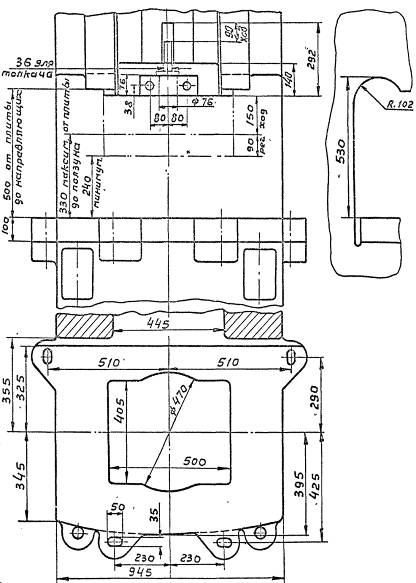
Рис. 3.6. Штамповое пространство пресса ЗИЛ 80.
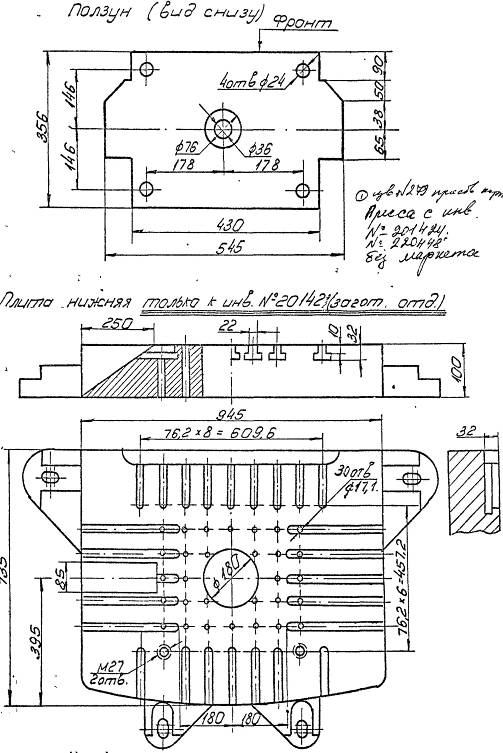
Рис.3.7. Нижняя плита и ползун пресса ЗИЛ 80.
3.8 Основные направления модернизации выбранного оборудования
Конструкция пресса ЗИЛ 80, при всех своих преимуществах, обладает рядом существенных недостатков. Основным недостатком является расположение муфты-тормоза не на главном валу, что способствует значительным потерям энергии на проскальзывание дисков при работе пресса в режиме единичных ходов. К другим недостаткам можно отнести отсутствие таких современных частных вспомогательных устройств, как механическая регулировка закрытой высоты, устройств для предохранения пресса от перегрузок и вывода из распора, средств быстрого крепления штампов. В дипломном проекте предлагается разработка конструкции регулировки закрытой высоты с механическим приводом, которая может быть встроена в ползун пресса ЗИЛ 80 путем незначительной механической доработки ползуна и станины пресса. Конструкция механизма регулировки представлена на рис.3.8.
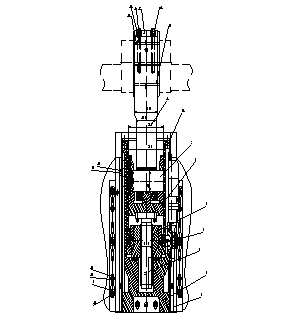
Рис.3.8. Конструкция механизма регулировки закрытой высоты с механическим приводом для пресса ЗИЛ 80
Расчет привода механизма регулировки закрытой высоты.
Схема привода механизма регулировки закрытой высоты показана на рис. 3.9.
Угловая скорость вращения винта может быть определена по формуле (3.8) /5/:
 ,(3.8)
где
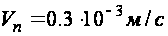 - скорость ползуна
в процессе
наладки;
 - средний радиус
винта;
 - угол наклона
резьбы.
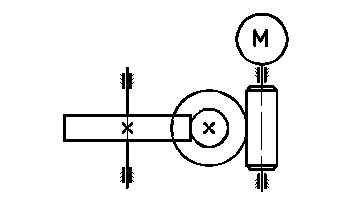
Рис. 21 Схема привода механизма регулировки закрытой высоты пресса ЗИЛ 80.
Частота вращения винта может быть определена по формуле (3.8):
 ,(3.8)
Мощность привода может быть рассчитана из условия равенства мощности вращательного движения винта и мощности поступательного движения ползуна (3.9):
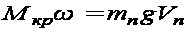 ,(3.9)
где
 - крутящий момент
на винте;
 - масса ползуна.
Мощность на валу электродвигателя может быть определена по формуле (3.10):
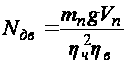 ,(3.10)
где
 - КПД червячной
передачи;
 - КПД винтовой
пары.
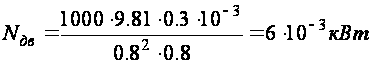 .
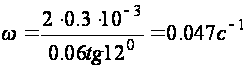
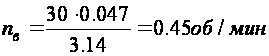
Частота вращения электродвигателя может быть определена по формуле (3.11):
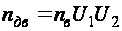 ,
(3.11)
где
 - передаточное
отношение
первой червячной
пары;
 - передаточное
отношение
второй червячной
пары.
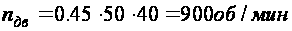
Выбираем двигатель 4АА63А6У3 мощностью 0.18кВт и частотой вращения 980об/мин.
Расчет винтовой пары на прочность.
Условие прочности винта на сжатие можно определить по формуле (3.12):
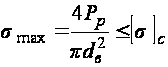 ,(3.12)
где
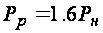 - расчетное
усилие на винте.
 - допустимое
напряжение
сжатия.
 - предел текучести
материала
винта;
 - коэффициент
запаса.
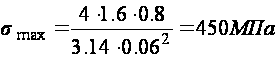 ,
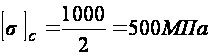 .
3.9 Выводы
Для штамповки предлагается использовать штампы простого и совмещенного действия, с направляющими колонками, с удалением отходов на провал или с падением отхода на плоскость штампов и последующим удалением в ручную, или под собственным весом (в случае работы с наклоном станины). Удаление детали во всех случаях производится вручную. Все штампы спроектированы таким образом, что требуют наличии выталкивателей в ползуне пресса, отдельные штампы требуют наличия у пресса пневматической подушки. Помимо разработки конструкции штампов, в данной главе проведен анализ материалов, из которых изготавливаются различные детали штампов, а также выбран материал и термообработка для каждого класса деталей и составлена их полная спецификация (см. приложение). Расчет стойкости штампов подтвердил правильность выбора этих факторов, поскольку стойкость штампов до перешлифовки составляет около 100 тыс. дет. Проведенные прочностные расчеты наиболее нагруженного пуансона наименьшего сечения показали его соответствие необходимым условиям прочности и жесткости. Закрытая высота штампов выбрана несколько меньше минимальной закрытой высоты пресса, т.е. закрытая высота штампов выбиралась минимально возможной для каждого штампа с целью экономии металла и нежеланием раздувать их габариты. Для обеспечения необходимой закрытой высоты пресса предлагается использовать адаптерную плиту, представленную на листе 8 графической части дипломного проекта. В качестве одного из направлений модернизации выбранного оборудования предлагается использование регулировки закрытой высоты с механическим приводом, конструкция которой представлена на рис. 3.8. Регулировка может быть встроена в существующий ползун пресса при его незначительной расточке. Проведен расчет привода регулировки и прочностной расчет винта.
4. ПРОЕКТНАЯ ЧАСТЬ
4.1 Определение потребного количества оборудования
Число единиц производственного оборудования определяем по формуле (4.1):
 ,(4.1)
где:
 - годовой выпуск
деталей, закрепленных
за проектируемым
участком;
 – годовая
производительность
одного пресса
ЗИЛ 80;
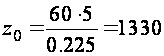 деталей
- средняя часовая
производительность
пресса;
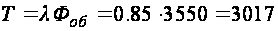 ч
– допускаемая
годовая загрузка
пресса
 - продолжительность
одной переналадки;
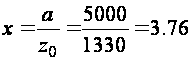 ч.
- продолжительность
изготовления
одной оптимальной
партии деталей;
Годовой выпуск деталей можно найти следующим образом. Число низких и средних по высоте деталей, которые могут быть получены формовкой или неглубокой вытяжкой (усилитель, скоба, кольцо и крышки) равно 6 (см. параграф 1.1). Эти детали могут быть закреплены за прессами ЗИЛ 80. Для изготовления каждой из деталей требуется в среднем 4 перехода, соответственно число всех переходов равно 24-м. Поскольку каждая деталь изготавливается пооперационной штамповкой, то для расчета можно принять число технологических переходов равным числу деталей, закрепленных за оборудованием такого типа. Таким образом, годовой выпуск деталей такого типа равен:
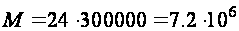 деталей;
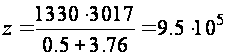 деталей;
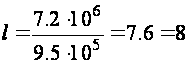
Таким образом для выполнения годовой программы на участке достаточно 8 кривошипных прессов ЗИЛ 80.
4.2 Определение количества производственных рабочих
Численность производственных рабочих определяем по формуле (4.2):
 (4.2)
где: T - суммарная трудоемкость годовой программы;
Ф - действительный годовой фонд времени рабочего.
В условиях малого бизнеса количество рабочих определяется количеством загруженного оборудования, а конкретно число производственных рабочих составляет 8 человек. Полный контингент рабочих, необходимых для работы участка по изготовлению масляного фильтра рассчитан приближенно, результаты расчета приведены в таблице 4.1.
Таблица 1. Контингент рабочих проектируемого участка.
| Профессия | Основные функции | Кол | Разряд |
| Производственные рабочие | |||
| Операторы прессов | Рабочие заготовительного отделения (резка листов на полосы) | 2 | 5 |
| Штамповка деталей первой группы (низкие и средние по высоте детали) | 8 | 5 | |
| Штамповка высоких деталей, требующих глубокой вытяжки | 2 | 5 | |
| Изготовление трубки (1 – перфорация, 1 – закатка) | 2 | 5 | |
| Изготовление пружин | 1 | 5 | |
| Сборка готового фильтра | 1 | 5 | |
| Вспомогательные рабочие | |||
| Наладчики | Переналадка прессов на следующую деталь | 1 | 6 |
| Слесари | Межремонтное обслуживание оборудования | - | - |
| Смазчики | Смазка механизмов и смена масла | - | - |
| Крановщики | Транспортирование грузов крановым оборудованием | 1 | 5 |
| Подсобные рабочие | Разные работы | 1 | 3 |
| Водители погрузчиков | Транспортирование грузов | 1 | 4 |
| Контролеры | Контроль качества деталей, основных и вспомогательных материалов, контроль качества вспомогательного производства | 1 | 5 |
4.3 Организация производства на участке
Организация доставки технологического сырья и оснастки.
Для осуществления технологического процесса необходимо доставить к рабочему месту исходные заготовки (полосы) и установить штамп. Для на заготовительном отделении нарезанные полосы упаковываются (обвязываются) в пачку, после чего мостовым краном доставляются непосредственно к рабочим местам операторов. Смена штампов осуществляется с помощью вспомогательного передвижного стола. По команде оператора кран-штабеллер берет со склада штампов требуемый штамп и ставит его на передвижной загрузочный стол, на котором осуществляется монтаж штампа и верхней адаптерной плиты. Затем штамп заталкивается на пресс. Верхняя и нижняя части штампа крепятся к столу и ползуну пресса. Желательно, по возможности проектировать штампы под одну закрытую высоту, для уменьшения времени переналадки.
Организация складирования готовой продукции.
После установки пакета заготовок и технологической оснастки пресс готов к работе. В процессе штамповки в таре накапливаются готовые изделия, либо заготовки промежуточных операций. Заготовки с помощью электропогрузчика передаются к следующему прессу, а готовые изделия отвозятся на участок сборки. Контроль промежуточных заготовок осуществляется непосредственно около пресса. Собранные фильтры отвозятся на участок окраски, после чего складируются на участке хранения