Проектирование участка мелкой листовой штамповки
Раскрой должен обеспечивать экономию металла, высокое качество детали, высокую производительность, простоту штампа, а также простоту и безопасность работы.
Существуют прямой, наклонный, встречный, комбинированный, многорядный и другие типы раскроя с отходами.
Экономичность раскроя в значительной степени зависит от правильной величины перемычек. Основное назначение перемычек - компенсировать погрешности подачи материала и фиксации его в штампе с тем, чтобы обеспечить полную вырезку детали по всему контуру и предотвратить получение бракованных деталей. Кроме того перемычки должны обладать достаточной прочностью и жесткостью, необходимой для подачи материала.
В предлагаемом процессе в результате первой операции получается круг диаметром 125 мм. Круглые изделия диаметром свыше 150 мм обычно вырубают в один ряд /1/, при меньших размерах выгоднее штамповать в несколько рядов в штамповом порядке – многорядный штамповый раскрой, поскольку при этом несколько возрастает коэффициент использования материала.
В нашем случае более удобно штамповать в один ряд, поскольку это позволит иметь минимальные габариты штампа, минимальные технологические усилия и, соответственно, минимальный типоразмер оборудования.
Расчет номинальной ширины ленты /1/ производим по формуле (2.1) исходя из условия сохранения необходимой минимальной боковой перемычки.
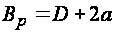 (2.1)
где:
 - расчетная
ширина заготовки;
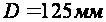 - диаметр вырезаемой
заготовки;
 - величина перемычки
от края полосы;
Таким образом, расчетная ширина полосы:
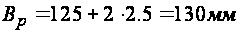
Величину перемычки между деталями назначаем равной 1.5мм /3/. Окончательная схема раскроя представлена на рис.2.1.
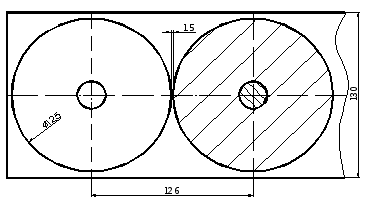
Рис.2.1. Схема раскроя полосы.
2.3 Расчет коэффициента использования материала
Разрезку листа на полосы, как правило, производят с таким расчетом, чтобы от него оставалось как можно меньше отходов. При этом следует учитывать, что расположить полосу на листе можно как в поперечном, так и в продольном направлениях. Если позволяют размеры ножниц, то лучше всего располагать полосы вдоль длинной стороны листа, т.к. продольный раскрой листа всегда производительней поперечного. Однако более короткие полосы удобнее в работе и требует меньшего размера ножниц, поэтому резку полос будем осуществлять поперек листа. Схема раскроя листа представлена на рис.2.2.
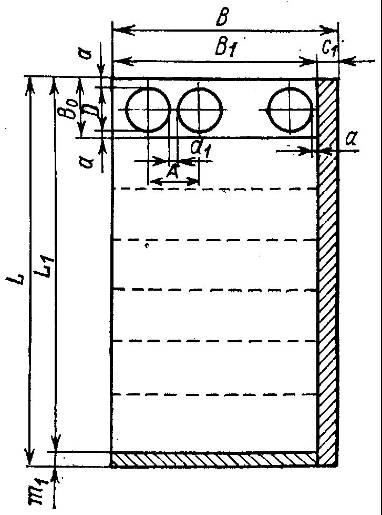
Рис.2.2. Схема поперечного раскроя листа.
Количество деталей, получаемых при поперечном раскрое из одной полосы, может быть определено по формуле (2.2) /1/:
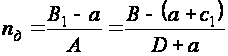 .(2.2)
Количество полос, получаемых из листа, по формуле (2.3):
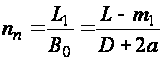 .(2.3)
В этих
формулах:
 и
 - отходы при
раскрое по
ширине и длине
листа;
 - шаг подачи;
 - ширина полосы;
 и
 - полная ширина
и длина листа;
 и
 - ширина и длина
листа без отхода.
Общее количество деталей, получаемых из листа, определяется по формуле (2.4).
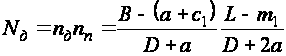 .
(2.4)
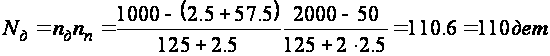
Коэффициент использования материала для данного технологического процесса определится по формуле (2.5):
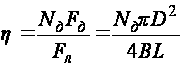 ,
(2.5)
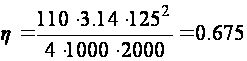
2.4 Расчет технологического усилия штамповки по переходам
Расчет технологического усилия осуществляем согласно рекомендациям /1/.
1-й переход.
На первом переходе осуществляется вырубка кружка диаметром 125 мм и пробивка отверстия диаметром 22 мм (см. рис. 2.1).
Усилие вырубки-пробивки определяется по формуле (2.6):
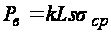 ,
(2.6)
где
 - коэффициент,
учитывающий
колебания
толщины и
механических
свойств материала,
а также притупление
режущих кромок
инструмента.
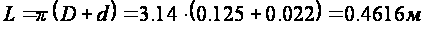 - длина вырубаемого
контура;
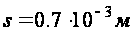 - толщина материала;
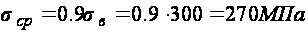 - сопротивление
срезу;
Полное усилие на первой операции будет складываться из усилия вырубки и усилия пробивки.
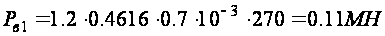
2-й переход.
На втором переходе осуществляется предварительная формовка детали согласно рис. 2.3.
Усилие формовки определяется по формуле (2.7):
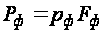 ,
(2.7)
где
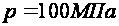 - давление, зависящее
от рода и толщины
материала;
 - площадь штампуемого
рельефа, м;
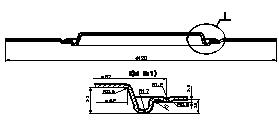
Рис. 2.3. 2-й переход (формовка).
Площадь штампуемого рельефа в первом приближении представляет собой круг диаметром 67 мм (см. рис.2.3).
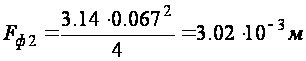
Усилие формовки будет равно:
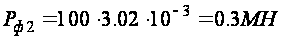
3-й переход.
На третьем переходе осуществляется окончательная формовка детали и обрезка детали по контуру в размер 110.4 мм согласно рис. 2.4.
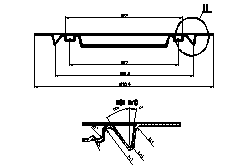
Рис.2.4. 3-й переход (формовка).
Усилие формовки определяется аналогично усилию на втором переходе:
Площадь штампуемого рельефа в первом приближении представляет собой кольцо внутренним диаметром 67 мм и внешним диаметром 86 мм (см. рис.2.4).
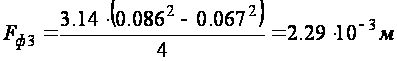
Усилие формовки будет равно:
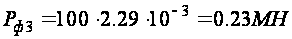
Усилие вырубки определяется аналогично усилию на первой операции:
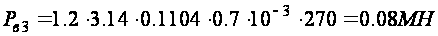
Суммарное усилие будет складываться из усилия формовки и усилия вырубки.
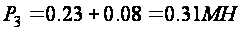
4-й переход.
На четвертом переходе осуществляется пробивка центрального отверстия диаметром 37 мм и 8-ми отверстий диаметром 3 мм согласно рис. 2.5.
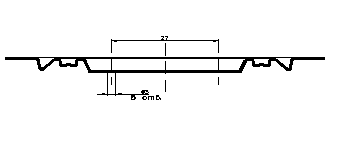
Рис.2.5. 4-й переход (пробивка).
Усилие пробивки определяется аналогично усилию на первом переходе:
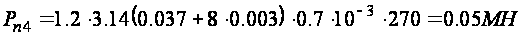
5-й переход.
На пятом переходе осуществляется окончательная формовка центральной части изделия и отбортовка краев для последующей завальцовки, как показано на рис. 2.6.
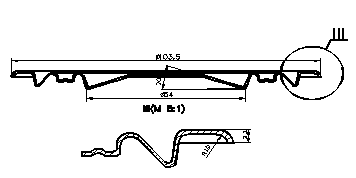
Рис.2.6. 5-й переход (окончательная формовка и отбортовка).
Усилие формовки определяется аналогично усилию на втором переходе:
Площадь штампуемого рельефа в первом приближении представляет собой круг диаметром 54 мм (см. рис.2.6).
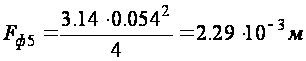
Усилие формовки будет равно:
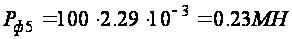
Усилие отбортовки можно определить по формуле (2.8):
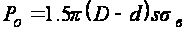 ,
(2.8)
где
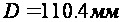 - диаметр исходной
заготовки;
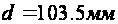 - диаметр отбортованного
изделия;
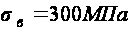 - предел прочности
материала;
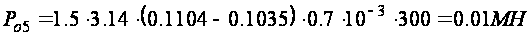 .
Суммарное усилие штамповки на данной операции складывается из усилия формовки и усилия отбортовки:
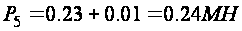
2.5 Выбор оборудования
Выше отмечалось, что наиболее рациональным оборудованием для осуществления данного технологического процесса является открытый наклоняемый листоштамповочный кривошипный пресс. При выборе типа пресса необходимо исходить из следующих соображений:
1. Тип пресса и величина хода ползуна должны соответствовать технологической операции.
2. Номинальное усилие пресса должно быть больше усилия, требуемого для штамповки.
3. Мощность пресса должна быть достаточной для выполнения работы, необходимой для данной операции.
4. Закрытая высота пресса должна соответствовать или быть больше закрытой высоты штампов.
5. Габаритные размеры стола и ползуна пресса должны давать возможность установки и закрепления штампов.
6. Число ходов пресса должно обеспечивать достаточную производительность штамповки.
7. В зависимости от рода работы должно быть предусмотрено наличие специальных устройств и приспособлений (выталкивателей и подушек).
8. Удобство и безопасность в обслуживании пресса должны соответствовать требованиям техники безопасности.
В нашем случае максимальное усилие технологической операции составляет 0.3МН, причем это усилие формовки, т.е. операции, при которой максимальное усилие возникает в конце хода. Так как прессы изготовляют в определенном интервале по номинальному усилию, то обычно при выборе пресса расчетное усилие не соответствует точно номинальному усилию. Поэтому пресс выбирается заведомо большего усилия, чем требуется по расчету. Применение более сильного пресса обеспечивает более высокую жесткость и меньшую деформацию станины, что позволяет получать более точные детали по высоте. Для штамповки детали-представителя достаточно выбрать пресс усилием 0.4.МН.
Специфика малого предприятия такова, что оно не может позволить себе иметь достаточно большой парк машин, как, например, завод ЗИЛ, соответственно не может штамповать каждую деталь на наиболее подходящем оборудовании, поскольку это предполагает достаточно обширный парк кузнечно-прессового оборудования и огромных капитальных вложений. Гораздо удобней и дешевле иметь несколько универсальных машин, на которых можно делать любые детали данной номенклатуры, пусть с некоторым с перерасходом энергии. При таком подходе разумно выбрать оборудование по максимально тяжелой детали в номенклатуре. В масляном фильтре такой деталью является усилитель (рис.2.7).
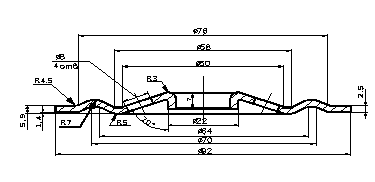
Рис.2.7. Деталь масляного фильтра – усилитель.
Ориентировочное усилие вырубки заготовки для этой детали составляет 0.5МН. Это усилие возникает на разделительной операции, поэтому необходимое номинальное усилие универсального пресса должно быть увеличено на коэффициент 1.6. В этом случае расчетное усилие операции составляет 0.8МН, поэтому в качестве основного оборудования необходим пресс номинальным усилием 0.8МН.
Существует несколько гамм универсальных кривошипных прессов, например К25, К95, гамма специальных прессов для разделительных операций К27 и др. Все эти пресса отвечают современным требованиям к производительности, надежности, требованиям безопасности, однако обладают очень существенным недостатком, сводящим на нет все эти преимущества. Эти пресса очень дороги, что приводит к большому сроку окупаемости капитальных затрат. На подобные затраты может пойти предприниматель который находится хотя бы на третьей стадии развития производства. Предпринимателя, который только открывает свое дело, естественно интересует быстрота окупаемости вложенных средств т.к. он не может их заморозить на длительное время.
Подобному условию удовлетворяет простое, универсальное оборудование, которое, строго говоря, морально устарело. Одним из лучших представителей подобного оборудования является однокривошипный, открытый, наклоняемый пресс ЗИЛ-80, отлично себя зарекомендовавший в процессе длительной эксплуатации. При этом, на начальной стадии развития производства желательно приобрести прессы, бывшие в употреблении и провести их восстановительный ремонт. Это позволит сэкономить значительную часть капитальных затрат. Общий вид пресса и чертеж штампового пространства представлены в приложении, техническая характеристика пресса приведена в таблице 2.1.
Данный пресс имеет ряд недостатков, например, муфта находится не на главном валу, что приводит к необходимости разгона и торможения дополнительных масс, что в свою очередь приводит к увеличению габаритных размеров муфты-тормоза и повышенному износу фрикционных элементов. Пресс обладает меньшим числом ходов по сравнению с аналогичными типажными машинами. Но это не столь важно, поскольку при работе в режиме одиночных ходов быстродействие определяется сноровкой штамповщика. Причем повышение быстродействия приведет к дополнительным материальным затратам. Для уменьшения перекоса направляющих ползуна станина снабжается стяжными шпильками, устанавливаемыми без предварительной затяжки, однако их наличие несколько ухудшает удобство обслуживания пресса. С другой стороны, пресс обладает увеличенным ходом ползуна, что является признаком более широкой универсальности, высокой надежностью и является одним из лучших прессов, на которых можно начинать свое производство мелкому и среднему предпринимателю.
Таблица 2.1. Техническая характеристика пресса ЗИЛ-80
| НАИМЕНОВАНИЕ ПАРАМЕТРА | ВЕЛИЧИНА | |
| Номинальное усилие, МН | 0.8 | |
| Ход ползуна, мм | наибольший | 130 |
| наименьший | 10 | |
| Регулировка закрытой высоты, мм | 80 | |
| Частота ходов ползуна, мин-1 | непрерывных | 40 |
| одиночных | 25 | |
| Наибольшее расстояние между столом и ползуном в его нижнем положении, мм | 400 | |
| Расстояние от оси ползуна до станины, мм | 340 | |
| Расстояние между стойками станины в свету, мм | 400 | |
| Размеры стола, мм | Слева направо | 950 |
| Спереди назад | 630 | |
| Толщина подштамповой плиты, мм | 100 | |
| Мощность электродвигателя главного привода, кВт | 10 | |
| Габариты, мм | в плане | 1520х1675 |
| высота | 3000 | |
| Масса, кг | 3180 | |
Готовые изделия можно удалять как на тыл, так и на фронт пресса. Габаритные размеры стола и ползуна пресса довольно значительны и дают возможность установки и закрепления штампов для всей номенклатуры деталей. При числе одиночных ходов 35 в минуту, пресс имеет достаточную производительность.
2.6 Расчет штучной нормы времени
Технически обоснованной штучной нормой времени называется время, необходимое для выполнения данной работы при правильной ее организации и наиболее рациональном использовании оборудования с учетом последних достижений науки и техники. Технические нормы времени не являются стабильными и предельными, а изменяются с усовершенствованием технологических средств и методов производства.
При техническом
нормировании
определяют
норму штучного
времени
 ,
необходимого
для изготовления
одной детали
(выполнения
одной операции).
Расчет нормы штучного времени для штамповки с ручной подачей заготовок можно определить по формуле (2.9) /2/:
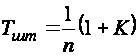 ,
(2.9)
где
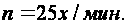 - число единичных
ходов пресса,
 - коэффициент,
показывающий
отношение
дополнительного
времени к
оперативному
(для прессов
усилием до 1
МН).
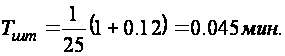
Норма штучного времени на один переход составляет 0.045мин. Норма времени на изготовлении одной готовой детали за пять переходов будет в пять раз больше.
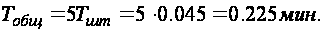
2.7 Выводы
Полный технологический процесс изготовления детали «Крышка масляного фильтра» состоит из 5-ти переходов. На первом переходе осуществляется вырубка заготовки (рис.2.1), на втором и третьем переходах осуществляется формовка (рис.2.3 и рис.2.4), на четвертом переходе осуществляется обрезка детали и пробивка 8-ми отверстий (рис.2.5), на последнем переходе осуществляется окончательная формовка и отбортовка внешнего края детали под последующую завальцовку (рис.2.6). Штамповка осуществляется без использования каких-либо средств автоматизации, заготовкой на первой операции является полоса, на последующих операциях – штучная заготовка. Коэффициент использования материла довольно низок и составляет 67.5%. Максимальное усилие штамповки на наиболее тяжелом переходе составляет 0.3МН. В качестве оборудования для изготовления данной детали предлагается использовать универсальные кривошипные листоштамповочные пресса ЗИЛ 80 усилием 0.8МН. В этом случае, норм штучного времени на изготовление одной полностью готовой детали составит 0.225 мин. При использовании 5-ти прессов для изготовления годовой программы выпуска необходимо 200 ч. или 28 рабочих дней.
3. КОНСТРУКТОРСКАЯ ЧАСТЬ
3.1 Выбор типа и технологической схемы штампа
Штампы для холодной листовой штамповки могут быть классифицированы по 3-м признакам: технологическому (роду и совмещённости операций); конструкционному (способу направления верхней и нижней плит); эксплуатационному (способу подачи заготовки и удаления деталей и отходов).
По технологическому признаку штампы разделяются на типовые группы по роду выполняемых операций, например вырубные, гибочные, вытяжные и т.д.
По совмещённости операций штампы разделяются на простые (однооперационные) и комбинированные (многооперационные), выполняющие одновременно несколько операций. Однооперационные штампы следует применять лишь в мелкосерийном производстве или в случае невозможности технологического объединения операций. Комбинированные штампы подразделяются по характеру совмещения операций (переходов) во времени на:
1. Штампы последовательного действия, в которых изготовление детали производится за несколько переходов различными пуансонами, при последовательном перемещении заготовки;
2. Штампы совмещённого действия, в которых изготовление детали производится за один ход пресса концентрированно расположенными пуансонами при неизменном положении заготовки;
3. Штампы последовательно-совмещённого действия, в которых изготовление детали производится путём сочетания последовательной и совмещённой штамповки.
По конструктивному признаку штампы разделяются на две группы: штампы без направления и штампы с направляющими устройствами. Подразделение по способу направления относится к технологически различным типам штампов: вырубным, вытяжным, гибочным, а также комбинированным. Количество отдельных пуансонов может быть различно в зависимости от конструкции и технологии изготовления детали. Штампы без направляющих более просты в изготовлении и имеют малые массу и габаритные размеры, но не удобны при установке, не безопасны в эксплуатации и обладают невысокой стойкостью. Штампы без направляющих применяются только в мелкосерийном и опытном производстве. Штампы с направляющими просты и надёжны в эксплуатации, удобны при установке, обладают повышенной стойкостью, но более сложны в изготовлении. Применяются в серийном, крупносерийном и массовом производстве. Наибольшее распространение получили штампы с направляющими колонками, которые в большинстве случаев снабжаются неподвижным или подвижным съёмником.
По эксплуатационному признаку, определяемому способами и приёмами работ, штампы различаются: по способу подачи и установки заготовок; по способу удаления деталей; по способу удаления отходов.
По способу подачи и установки заготовок различают штампы с ручной подачей и штампы с автоматической подачей, являющейся принадлежностью штампа или пресса. Штампы с ручной подачей отличаются один от другого лишь конструкцией применяемого упора или фиксатора, а штампы с автоматической подачей различаются по типу подачи ленты или штучных заготовок.
По способу удаления деталей различают следующие типы штампов: с провалом через отверстие матрицы; с обратной вставкой в ленту и удаление вместе с ней; с обратным выталкиванием на поверхность штампа и ручным удалением; с обратным выталкиванием и автоматическим удалением. Обратное выталкивание осуществляется от пружин выбрасывателя или выталкивателя, от буфера или от пресса. Эти различия по способу удаления деталей одновременно являются и конструктивными, т.к. в значительной степени определяют конструкцию штампов.
Исходя из приведенной выше классификации, выбираем следующие типы и технологические схемы штампов:
1-я операция. Комбинированный штамп (компаунд) совмещенного действия, с направляющими колонками, с ручной подачей заготовки (полосы), с обратным выталкиванием детали на поверхность штампа и ручным удалением, с удалением отхода на провал.
2-я операция. Формовочный штамп простого действия, с направляющими колонками, с ручной подачей штучной заготовки (пинцетом), с обратным выталкиванием детали на поверхность штампа и ручным удалением.
3-я операция. Формовочный штамп простого действия, с направляющими колонками, с ручной подачей штучной заготовки (пинцетом), с обратным выталкиванием детали на поверхность штампа и ручным удалением.
4-я операция. Комбинированный штамп совмещенного действия, с направляющими колонками, с ручной подачей штучной заготовки (пинцетом), с обратным выталкиванием детали на поверхность штампа и ручным удалением, с удалением отхода частично на провал, частично со съемом отхода с пуансона на поверхность штампа и последующим удалением вручную.
5-я операция. Комбинированный штамп совмещенного действия, с направляющими колонками, с ручной подачей штучной заготовки (пинцетом), с обратным выталкиванием детали на поверхность штампа и ручным удалением.
3.2 Описание конструкции штампов
Чертежи штампов представлены на листах №3 - №7 графической части дипломного проекта.
Комбинированный штамп совмещенного действия для первой операции представлен на рис.3.1.
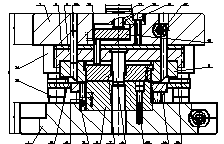
Рис.3.1. Чертеж штампа для первой операции.
Исходной заготовкой является полоса 130Ч1000мм толщиной 0.7мм. На данной операции из полосы вырубается круг диаметром 125мм, в котором пробивается отверстие диаметром 22мм. Полос подается в штамп справа-налево до упора 5, после чего одновременно пуансоном 4 пробивается отверстие диаметром 22мм, а пуансоном 3 вырубается круг диаметром 125мм. При ходе ползуна пресса вверх заготовка выталкивается из матрицы на поверхность штампа выталкивателем 7, работающим от толкателя пресса через промежуточный толкатель 18 и траверсу 13.
Формовочный штамп простого действия для второй операции представлен на рис.3.2. Заготовка укладывается на прижим 4, фиксация и центрирование осуществляется с помощью фиксатора 11. При ходе ползуна пресса вниз, заготовка вначале зажимается между нижним прижимом 4 и верхним 6, после чего происходит дальнейшее сближении половин штампа и окончательная формовка заготовки. При ходе верхней половины штампа вверх деталь выталкивается из формовочной матрицы 8 с помощью выталкивателя 6, работающего от пружины 10. Окончательно деталь остается висеть на прижиме 4, что облегчает ее удаление.
Формовочный штамп простого действия для третьей операции представлен на рис.3.3. Заготовка укладывается на прижим 5, фиксация и центрирование осуществляется с помощью фиксатора 15. При ходе ползуна пресса вниз, заготовка вначале зажимается между нижним прижимом 5 и верхним 6, после чего происходит дальнейшее сближении половин штампа и окончательная формовка заготовки. При ходе верхней половины штампа вверх, деталь снимается с прижима 6 отлипателем 14, работающего от пружины 11. Окончательно деталь остается висеть на прижиме 5, что облегчает ее удаление.
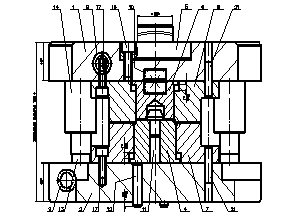
Рис.3.2. Чертеж штампа для второй операции.
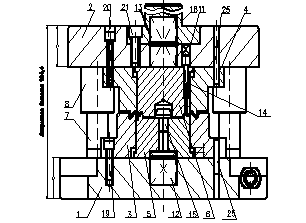
Рис.3.3. Чертеж штампа для третьей операции.
Комбинированный штамп совмещенного действия для четвертой операции представлен на рис.3.4. На этой операции происходит обрезка детали по контуру на диаметр 110.4 мм, а также пробивка 8-ми отверстий диаметром 3 мм. Заготовка укладывается на пуансон-матрицу 4, фиксация и центрирование осуществляется с помощью фиксатора 5. При ходе ползуна пресса вниз, заготовка вначале зажимается между нижней матрицей 4и верхним прижимом 6, после чего происходит дальнейшее сближении половин штампа, пробивка отверстий с одновременной вырубкой по контуру. При ходе верхней половины штампа вверх, деталь выталкивается из матрицы выталкивателем 6 на поверхность штампа, отход в виде кольцевого ободка снимается с пуансона 4 съемником 21, а отход от пробивки отверстий удаляется на провал.
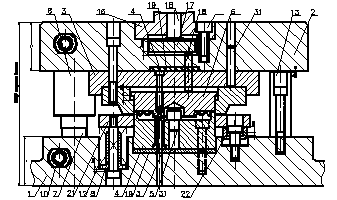
Рис.3.4. Чертеж штампа для четвертой операции.
Комбинированный штамп совмещенного действия для пятой операции представлен на рис.3.5. На этой операции происходит формовка центральной части детали, а также отбортовка краев детали для последующей завальцовки при сборке. Заготовка укладывается на прижим 4, фиксация и центрирование осуществляется с помощью фиксатора 15. При ходе ползуна пресса вниз, вначале формуется центральная часть заготовки между прижимами 4 и 6, затем при дальнейшем ходе пуансона происходит отбортовка края детали вокруг пуансона 5. При ходе верхней половины штампа вверх,