Проектирование участка мелкой листовой штамповки
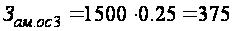 тыс.руб.
Амортизационные отчисления на производственную площадь:
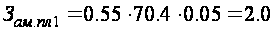 тыс.руб.
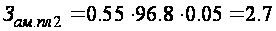 тыс.руб.
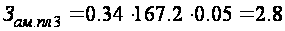 тыс.руб.
Затраты на текущий ремонт, осмотры и техническое обслуживание оборудования могут быть определены по формуле (5.13):
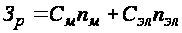 ,(5.13)
где
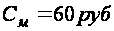 ,
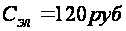 - стоимость
единицы ремонтной
сложности
механической
и электрической
частей оборудования;
 - число единиц
ремонтной
сложности
механической
и электрической
частей оборудования.
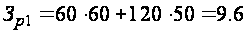 тыс.руб.
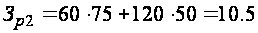 тыс.руб.
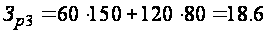 тыс.руб.
Затраты на текущий ремонт и содержание производственной площади могут быть определены по формуле (5.14):
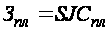 ,(5.14)
где:
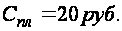 - стоимость
текущего ремонта
и содержания
1м2 производственной
площади.
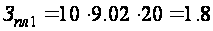 тыс.руб.
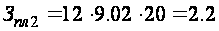 тыс.руб.
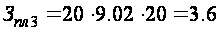 тыс.руб.
Результаты приведенных выше расчетов собраны и представлены в таблице 5.2.
Таблица 5.2 Смета затрат годового выпуска продукции.
| Статьи затрат | Затраты, тыс.руб. | ||
| ЗИЛ 40 | ЗИЛ 80 | AIDA FT | |
| на материалы | 3150 | 3150 | 3150 |
| на заработную плату основных и вспомогательных рабочих | 422.4 | 422.48 | 300.9 |
| на заработную плату технологов и управленческого персонала | 169.4 | 169.4 | 169.4 |
| на социальное страхование основных и вспомогательных рабочих | 150.4 | 150.4 | 107.1 |
| на социальное страхование технологов и управленческого персонала | 60.3 | 60.3 | 60.3 |
| на силовую электроэнергию | 30.5 | 50.8 | 25.9 |
| на технологическую энергию | 9 | 9 | 13.5 |
| на амортизацию оборудования | 27.5 | 41.2 | 170 |
| на амортизацию производственной площади | 2.0 | 2.7 | 2.8 |
| на амортизацию технологической оснастки | 300 | 375 | 375 |
| на текущий ремонт и обслуживание оборудования | 9.6 | 10.5 | 18.6 |
| на текущий ремонт и обслуживание производственной площади | 1.8 | 2.2 | 3.6 |
| Суммарные затраты | 4333 | 4440 | 4390 |
Таким образом, как видно из таблицы 5.2, себестоимость изготовления годовой программы по всем вариантам примерно одинакова. При применении универсального оборудования (первые два случая) идет выигрыш в расходах на амортизацию оборудования и проигрыш в расходах на заработную плату основных производственных рабочих.
Основные технико-экономические показатели выпуска продукции представлены в таблице 5.3.
Таблица 5.3 Основные технико-экономические показатели
| № п/п | Статьи затрат | Ед. изм. | Значение показателя | ||
| ЗИЛ 40 | ЗИЛ 80 | AIDA FT | |||
| 1 | Годовой выпуск продукции (готовых фильтров) | ||||
| в натуральном выражении | шт. | 300000 | 300000 | 300000 | |
| по массе | т. | 210 | 210 | 210 | |
| по себестоимости | тыс. руб. | 4333 | 4440 | 4390 | |
| 2 | Себестоимость 1й тонны деталей | тыс. руб. | 19.35 | 19.56 | 19.33 |
| 3 | Себестоимость 1го изделия | руб. | 13.54 | 13.69 | 13.53 |
| 4 | Среднесписочное количество рабочих | чел. | 6+4 | 6+4 | 2+4 |
| 5 | Величина капитальных вложений | ||||
| на оборудование | тыс. руб. | 275 | 412 | 1700 | |
| на оснастку | тыс. руб. | 1200 | 1500 | 1500 | |
| на производственную площадь | тыс. руб. | 38.7 | 53.2 | 56.8 | |
| всего | тыс. руб. | 1514 | 1965 | 3256 | |
| 6 | Производительность труда | ||||
| трудоемкость выпуска годовой программы | нормо час | 2000 | 2000 | 1250 | |
| трудоемкость изготовления 1 изделия | нормо час | 6.7Ч10-3 | 6.7Ч10-3 | 4.2Ч10-3 | |
| выработка на 1 рабочего по себестоимости | тыс. руб. | 677 | 684 | 2031 | |
| выработка на 1 рабочего в натур. выражении | штук | 50000 | 50000 | 150000 | |
5.7 Определение точки безубыточности
Определение точки безубыточности проводим для второго варианта, т.е. для варианта штамповки на универсальных листоштамповочных прессах ЗИЛ 80. Себестоимость изготовления одного фильтра по данному варианту составляет 13.69 рублей за штуку, годовая программа выпуска 300000 тыс. штук.
При расчете себестоимости масляного фильтра не учитывались следующие факторы: во-первых, в номенклатуру штампуемых изделий не входит корпус масляного фильтра, изготовление которого требует глубокой вытяжки и, соответственно, специального оборудования, а также окраски и сборки. С учетом этого, ориентировочная себестоимость изготовления корпуса масляного фильтра составляет 25% от себестоимости всего изделия. Помимо этого, конструкция фильтра требует покупных изделий, цена которых ориентировочно составляет еще 25% от себестоимости всего фильтра.
Таким образом, посчитанная себестоимость изготовления фильтра составляет 50% от его полной себестоимости. Полная себестоимость фильтра в этом случае составит 27.38 руб.
Закладывая коэффициент прибыли в размере 20% от себестоимости изделия, получаем оптовую цену фильтра как:
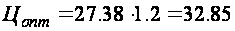 руб.
Эта цена является лишь неким условным показателем, позволяющим рассчитать точку безубыточности. Реальная цена изделия, с учетом всех налогов, будет значительно выше. Учитывая, что розничная цена фильтра нашей ценовой категории составляет 80-100 руб. очевидно, что даже при возрастании оптовой цены до 40-50 рублей товар будет пользоваться спросом.
Определение точки безубыточности можно производить только по рассчитанной себестоимости изготовляемого фильтра, т.е. без учета покупных изделий и изготовления корпуса, поэтому цена изделия определяется относительно рассчитанной себестоимости, а в дальнейших расчетах необходимо оперировать следующими цифрами:
Себестоимость
изделия:
 руб.,
Оптовая
цена изделия:
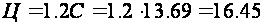 руб.
Постоянные затраты определяются как сумма затрат на освещение, технологическую оснастку, амортизацию (оборудования, производственной площади и оснастки), заработную плату и социальное страхование управленческого персонала, текущие ремонты и обслуживание оборудования и производственных площадей. С учетом всего этого постоянные затраты равны:
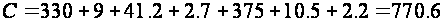 тыс.руб.
Переменные издержки содержат затраты на материал, заработную плату и социальное страхование производственных рабочих, энергетические ресурсы производства:
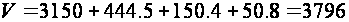 тыс.руб.
Переменные издержки на единицу продукции:
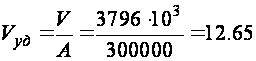 руб/шт.
Определим количество деталей, при продаже которых достигается безубыточность:
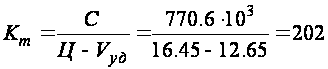 тыс.шт.
График точки безубыточности приведен на рис. 5.1.
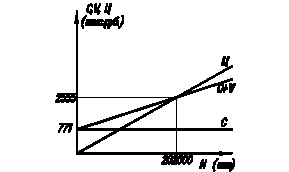
Рис. 5.2. График точки безубыточности.
5.8 Расчет сроков окупаемости капитальных вложений
Срок окупаемости капитальных затрат определяется отношением суммарных капитальных затрат на оборудование, производственную площадь и технологическую оснастку, к прибыли, получаемой от реализации готовой продукции (5.15).
 ;(5.15)
где
 - срок окупаемости,
лет;
 - суммарные
капитальные
затраты, тыс.руб.;
 - прибыль, получаемая
от реализации
готовой продукции,
составляет
20% от себестоимости
выпускаемой
продукции,
тыс.руб.
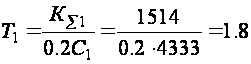 лет.
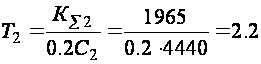 лет.
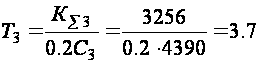 лет.
5.9 Выводы
Смета затрат годового впуска продукции (таблица 6.2) показывает, что себестоимость изготовления детали во всех случаях примерно одинаковая. В первых двух случаях основную статью себестоимости составляет заработная плата основных и вспомогательных рабочих, поскольку штамповка осуществляется с применением исключительно ручного труда, а в последнем случае основную статью себестоимости составляет амортизация оборудования, поскольку штамповка полностью автоматизирована и требуется лишь один оператор пресса, осуществляющий контроль за его работой. В условиях крупного предприятия, безусловно, более выгодным является последний вариант, т.к. заработная плата постоянно растет, а средства автоматизации дешевеют в связи с развитием технического прогресса. Однако мелким и средним предприятиям часто не под силу те капитальные затраты, которые требуются на приобретение современных автоматизированных листоштамповочных комплексов, поэтому начинать бизнес необходимо с универсального листоштамповочного оборудования. Что касается первого и второго варианта, то более предпочтительным является второй, поскольку разница в себестоимости изготовления и начальных капитальных затратах не столь существенная, зато пресса ЗИЛ 80 обладают значительно более широкими возможностями и позволяют изготавливать более широкую номенклатуру деталей. Сроки окупаемости капитальных затрат при использовании универсального оборудования почти в 2 раза меньше, чем сроки окупаемости капитальных затрат с применением многопозиционного пресса-автомата.
6. ОХРАНА ТРУДА НА УЧАСТКЕ
6.1 Типы защитных устройств предотвращающих травмы рук при работе на прессах
Защитные устройства прессов относятся к частным вспомогательным устройствам (ЧВУ), полная классификация которых приведена на рис.6.1.
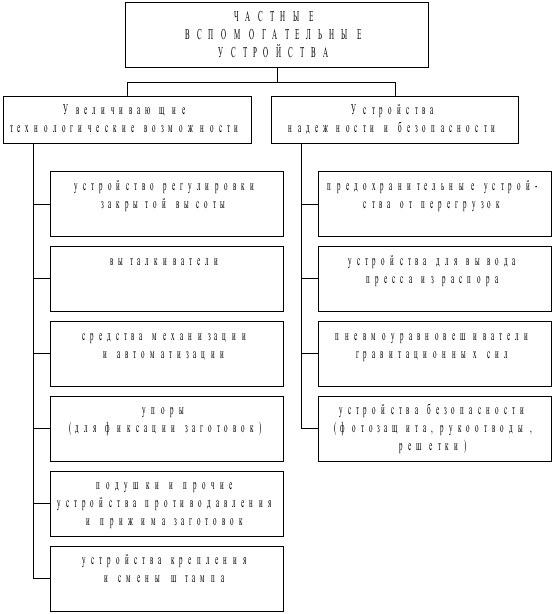
Рис. 6.1. Классификация частных вспомогательных устройств.
Методы обеспечения безопасных условий работы и требования к защитным устройствам:
-безопасные условия работы в зависимости от характера и вида производства (массовое, крупносерийное, мелкосерийное, штучное) могут быть достигнуты: оснащением прессов устройствами для автоматической или механизированной подачи заготовок в штамп и удаления деталей и отходов за пределы рабочего пространства пресса, устраняющими необходимость ввода рук в опасную зону; работой на малых ходах ползуна, исключающий ввод пальцев между пуансоном и матрицей; оснащением прессов защитными устройствами, исключающими нахождение рук в опасной зоне при опускании ползуна; применением штампов, препятствующих попаданию рук в опасную зону.
-наличие на прессе устройств для автоматической или механизированной подачи заготовок в штамп и удаления отходов и деталей не устраняет необходимости закрытия опасной зоны неподвижным ограждением, исключающим доступ в нее рук.
-механизация и автоматизация подачи заготовок и удаления деталей за пределы опасной зоны - наиболее эффективный путь устранения несчастных случаев и улучшения условий труда. Когда механизировать указанные ручные операции невозможно или нецелесообразно, прессы следует оснащать защитными устройствами, предохраняющими прессовщика от травмирования инструментом, опускающимся с ползуном,
По принципу действия и характеру защиты устройства для защиты рук подразделяются на следующие виды:
-устройства, оставляющие штамповое пространство пресса закрытым в течение всего рабочего цикла ползуна- неподвижные ограждения.
-устройства, оставляющие штамповое пространство пресса открытым в течение всего рабочего цикла: рукоотстранители, двуручное включение, фотоэлектронная защита, блокирующие подставки, устанавливаемые возле пресса.
-устройства, оставляющие штамповое пространство пресса открытым в течение безопасной части рабочего цикла и при нахождении ползуна в верхнем крайнем положении, когда пресс выключен, -подвижные ограждения блокирующего действия и автоматические.
Для обеспечения надежной защиты применяемые устройства должны отвечать следующим требованиям:
-исключать попадание рук под опускающийся ползун или удалять руки из под опускающегося ползуна до наступления опасности их травмирования;
-обеспечить защиту при каждом ходе ползуна путем связи защитного устройства с механизмом включения пресса или непосредственно с ползуном;
-исключать возможность травмирования рабочего самим устройством;
-допускать возможность регулирования при изменении величины хода ползуна и закрытой высоты пресса;
-быть простым в изготовлении и доступным для ремонта и осмотра;
-легко приводиться в действие, не вызывать повышенного шума и других факторов, утомляющих рабочего;
-не мешать работе и обозреваемости рабочего пространства пресса;
-не затруднять наладку, ремонт пресса и установку штампов;
-надежно крепиться к прессу, не содержать быстро выходящие из строя части.
При оборудовании прессов защитными устройствами необходимо учитывать характеристику пресса и его конструкцию, условия работы на нем, а также особенности защитного устройства.
Неподвижные ограждения
Неподвижные ограждения предназначены для устранения попадания рук в опасную зону в течение всей работы пресса. Они изготавливаются из:
-листовой стали;
-прозрачной небьющейся несгораемой пластмассы;
-комбинированными из металла и прозрачной пластмассы;
-в виде решетки из металлических прутков.
Формы и размеры неподвижных ограждений должны устранять возможность попадания рук в опасную зону со всех сторон рабочего пространства пресса, в том числе через верхний край ограждения. Максимальная ширина проемов, предусматриваемых в ограждениях для подачи заготовок в штамп, расстояние между прутьями в решетчатых ограждениях, а также ширина смотровых окон в ограждениях из листового металла должны быть такими, чтобы при необходимом расстоянии от ограждения до подвижных частей штампа рабочий не мог достать пальцами до движущихся частей.
Во избежание утомляемости глаз при движении ползуна прутья решетки рекомендуется располагать вертикально. Толщина их должна обеспечить достаточную прочность решетки.
Неподвижные ограждения следует применять для исключения возможности ввода рук в опасную зону:
-при штамповке из полосы, ленты, листа, отдельных заготовок на провал или с применением устройств для удаления деталей из опасной зоны, устраняющих необходимость ввода рук в опасную зону;
-как защитное устройство, закрывающее опасную зону с задней и боковых сторон при наличии на прессе подвижного ограждения или другого защитного устройства;
-для закрытия опасной зоны пресса или штампа при оборудовании прессов устройствами для автоматической или механизированной подачи заготовок в штамп и удаления деталей и отходов за пределы опасной зоны, а также для ограждения механизма этих устройств, если он предоставляет опасность.
К преимуществам неподвижных ограждений относится простота конструкции и независимость защитного действия от исправности пресса и его характеристики. Однако применение неподвижного ограждения как самостоятельного защитного устройства ограничивается, только отдельными операциями штамповки.
На рисунке 6.2 приведена схема универсального неподвижного ограждения для одностоечных прессов (завод «Электросила»), которое можно регулировать в горизонтальном и вертикальном направлениях. Регулирование решетки по вертикали производится перемещением вертикальных тяг 2 в кронштейнах 1, а по горизонтали - перемещением горизонтальных тяг 4 решетки 5 во втулках 3, приваренных к вертикальным тягам. Положение решетки должно быть отрегулировано таким образом, чтобы нижний пруток решетки отстоял от матрицы штампа на 10 мм, либо верхний край нижнего прутка находился на одном уровне с матрицей. В первом случае заготовка в штамп подается под нижним прутком, во втором через промежуток h между нижним и последующим прутком.
Подвижные ограждения
По принципу действия и характеру защиты подвижные ограждения подразделяются на блокирующие и автоматические. Для обеспечения безопасности при каждом ходе ползуна подвижное ограждение должно быть конструктивно связанно с ползуном или сблокировано с механизмом включения пресса.
Блокирующие ограждения связаны с механизмом включения пресса и предупреждают его включение при не полностью закрытой опасной зоне, в частности, при нахождении в ней рук. Такие ограждения приводятся в действие либо от физической силы прессовщика, либо электрическим, пневматическим или другим приводом.
К достоинствам блокирующих ограждений относится невозможность нахождения рук в опасной зоне с начала хода ползуна и такая блокировка с прессом, при которой снятие или выход ограждения из строя исключает работу пресса. Однако блокирующие ограждения не гарантируют защиты при неисправностях механизма пресса и отсутствии или неисправности предохранителя от повторного хода.
Автоматические ограждения предназначены для закрытия опасной зоны при приближении ползуна к опасной части его хода и удаления рук за пределы опасной зоны. Автоматические ограждения конструктивно связаны с ползуном или кривошипным валом, приводящим ограждение в действие независимо от рабочего.
Для подвижных ограждений применяются тот же материал, что и для неподвижных.
Целесообразно, чтобы включение пресса, оснащенного блокирующим ограждением, осуществлялось автоматически после того, как ограждение полностью закроет рабочее пространство пресса. Следует помнить, что блокирующие ограждения сами по себе не могут предотвратить возможность травмирования при внезапном ходе ползуна, вызванном различными неисправностями в системе включения пресса.
Защитные устройства, конструктивно связанные с ползуном и приводимые в действие от ползуна при его перемещении лишены недостатка защитных ограждений блокирующего действия.
При правильном конструировании таких ограждений в соответствии с особенностями пресса руки, находящиеся в опасной зоне при опускании ползуна, принудительно выводятся из опасной зоны прежде, чем наступит их опасность травмирования инструментом, опускающимся вместе с ползуном.
На рисунке 6.3 приведено защитное ограждение для открытых прессов с ходом ползуна 150- 300 мм и числом ходов 20- 75 в минуту. К кронштейнам 1, закрепленным на ползуне пресса с помощью пальцев 3 с чекой присоединены тяги 2. Для регулирования положения тяг на кронштейнах имеются отверстия, защитная решетка 4 в верхнем положении ползуна находится под ползуном почти в горизонтальном положении. При опускании ползуна тяги поворачивают относительно оси 5 рычаг с решеткой и решетка закрывает опасную зону. Полный угол поворота решетки выбран с таким расчетом, чтобы после ее совмещения с плоскостью рамки 6,она повернулась бы еще на некоторый угол. Рамка подвешена шарнирно на кронштейнах 7, закрепленных на станине пресса состоит из двух частей, соединенных между собой муфтой, имеющей на торцах зубчатую насечку для регулирования положения валика рамки относительно штампа. На валик рамки и нижний пруток защитной решетки надеты кольца из губчатой резины.
Если руки рабочего при опускании ползуна пресса находятся в опасной зоне, то они зажимаются между валиком защитной решетки и валиком рамки и принудительно перемещаются из опасной зоны на 250- 280 мм. Следует отметить, что связь защитного ограждения с ползуном, а не с кривошипным валом дает возможность защиты рук штамповщика даже при обрыве шатуна.
6.2 Анализ вредных и опасных факторов листоштамповочных цехов
В цехе холодной листовой штамповки могут возникать следующие опасные и вредные факторы для здоровья людей:
- производственный шум и вибрация;
- опасность поражения электрическим током;
- загрязнения техническими жидкостями;
- опасность возникновения пожара;
- недостаточная освещенность;
- возможность травматизма;
- неблагоприятный климат.
Прессовые цеха относятся к тому типу производства, где уровни шума довольно высоки. В листоштамповочном производстве основными источниками шума прессов и механизмов являются зубчатые передачи, подшипники, соударяющиеся металлорежущие предметы и т.д. Так же шумовые эффекты на участке создает сам процесс резания металла, т.е. вклинивание режущих кромок штампа в металл.
Шум оказывает вредное влияние на весь организм и в первую очередь на центральную нервную систему, сердечно-сосудистую систему и органы слуха человека. Длительное его воздействие может привести к ухудшению слуха, а в отдельных случаях и к глухоте.
Шум на производстве неблагоприятно воздействуют на работающего: ослабляет внимание человека, увеличивает расход энергии при одинаковой нагрузке, замедляет скорость психических реакций, снижает производительность труда.
Защита рабочих от шума может осуществляться как коллективными средствами и методами, так и индивидуальными средствами. Борьба с шумом в производственном помещении направлена на его снижение до нормативного уровня.
Снижение шума в помещении на рабочем месте ведется по 3-м направлениям; уменьшение шума в источнике; использование средств звукоизоляции; использование средств индивидуальной защиты.
В первую очередь надо использовать коллективные средства, снижающие шум на пути его распространения от источника до защищаемого объекта. Наиболее эффективны мероприятия, ведущие к снижению шума в источнике его возникновения. Для этого рабочее пространство пресса закрывается специальным кожухом. Пол цеха холодной листовой штамповки имеет звукопоглощающее покрытие, уменьшающее его звукопроводность. На клапанах пневмосистемы, производящей сброс сжатого воздуха, установлены глушители. Воздуховоды вентиляционных систем звукоизолированы. Для снижения вибрации, возникающей при работе, пресс устанавливается на фундамент с вибродемпфирующими прокладками. В приводах вспомогательных устройств также предусмотрены виброгасящие элементы. Документом, нормирующим параметры шума на рабочих местах, является ГОСТ 12.1.003-83, а параметры вибрации - ГОСТ 12.1.012-78.
Загрязнения техническими жидкостями (смазка и т.д.) в предлагаемом технологическом процессе холодной листовой штамповки, сведено к минимуму. В предлагаемом к применению относительно современном прессе, система смазки организованна так, что масло не попадает в окружающую среду. Отработанное масло легко заменяется на новое, без каких-либо выбросов. Смазка заготовок перед штамповкой осуществляется в рабочей зоне пресса автоматически и в минимально необходимой мере. Готовые детали укладываются в специальную тару, не допуская таким образом загрязнения смазкой рабочего места и, соответственно, цеха в целом.
Необходимая освещенность рабочих мест обеспечивается естественным и искусственным освещением. Освещение организовано в соответствии со СНиП 11-4-79 и периодически проверяется сотрудниками заводской лаборатории. Проводится плановая очистка и замена светильников и стекол.
Микроклимат в листоштамповочном цехе, то есть допустимую температуру, относительную влажность, скорость движения воздуха и его чистоту обеспечивает система отопления и система вентиляции. Основным, нормирующим микроклимат документом, является ГОСТ 12.1.005-76 «ССБТ. Воздух рабочей зоны. Общие санитарно-гигиенические требования». Для работы средней тяжести, которой и представлен данный технологический процесс, допустимые параметры воздушной среды в рабочей зоне производственного цеха (участка, линии и т.д.) представлены в таблице 6.1.
Таблица 6.1. Оптимальные нормы микроклимата
| Период года |
Температура, 0С |
Относительная влажность, % | Скорость движения (воздуха не более), м/с |
| Холодный и переходный | 18-20 | 60-40 | 0,2 |
| Теплый | 21-23 | 60-40 | 0,3 |
На проектируемом участке холодной листовой штамповки установлено несколько потребителей электроэнергии. Электрооборудование этих потребителей, с целью недопущения поражения человека электрическим током, должно соответствовать "Правилам установки электроустановок", действующим ГОСТам, а его эксплуатация "правилам технической эксплуатации электроустановок потребителей ". Кроме этого, необходимо выполнять указания по эксплуатации соответствующих установок, имеющихся в инструкциях заводов-изготовителей. Подсоединение и отсоединение от электрической цепи, а также наблюдение за состоянием электроустановок в процессе их эксплуатации должно проводиться электротехническим персоналом цеха. Включение оборудования в сеть должно производиться только при заземлении корпуса. Изоляция всех проводов должна быть защищена от механических повреждений. Для быстрой остановки всех механизмов, на пульте управления необходимо предусмотреть соответствующие кнопки управления в легко доступном месте.
6.3 Расчет уровня шума на участке
В прессовых цехах шум создается за счет работы электродвигателей, выброса в атмосферу сжатого воздуха из пневмосистем муфт и тормозов, а также из-за наличия зазоров в исполнительных механизмах прессов, что приводит к характерному металлическому стуку в момент соударения рабочих частей штампа.
Для устранения шума от зазоров необходимо выбрать зазоры в исполнительном механизме к моменту начала деформации заготовки. Для этого, во всех прессах устанавливаются уравновешиватели ползуна, которые к тому же играют еще одну существенную роль в обеспечении безопасности труда: удерживают ползун пресса в крайнем верхнем положении и не дают ему упасть при любом возможном отказе (отказе системы управления и размыкании тормоза, поломке шатуна и т.д.).
Для устранения шума от выпуска сжатого воздуха на большинстве современных прессов устанавливается глушитель клапаны распределителя.
Таким образом, основным источником шума в кузнечно-прессовых цехах остается гул электродвигателей.
Для оценки соответствия шума предельно допустимым нормам необходимо провести расчет уровня звукового давления на рабочем месте. Для этой цели используем выражение (6.1):
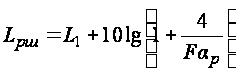 (6.1)
где:
 - уровень звукового
давления на
рабочем месте;
 - уровень звуковой
мощности одного
источника, дБ;
 - площадь, занимаемая
оборудованием,
м2;
 - приведенный
к единице площади
коэффициент
звукопоглащения.
Уровень звуковой мощности одного источника определяется зависимостью (6.2):
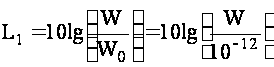 (6.2)
где:
 - излучаемая
звуковая мощность,
кВт.
Звуковая мощность прессов составляет 0.001% от номинальной установочной мощности электродвигателя. Общая установленная мощность электродвигателей на участке, включая подъемно-траспортное оборудование и станочное оборудование, равняется 240 кВт. Площадь участка составляет 620 м2. Приведенный к единице коэффициент звукопоглощения равен 0.3. В этом случае:
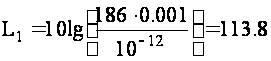 дБ,
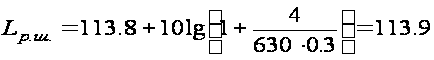 дБ
6.4 Нормативы уровня шума
Интенсивный шум приводит к профессиональным заболеваниям органов слуха. Наиболее неблагоприятным для органов слуха является высокочастотный шум (1000 - 4000Гц). Шум, особенно прерывистый, импульсивный, ухудшает точность выполнения операций, затрудняет мышление человека.
Нормирование шума ведется в двух направлениях: гигиеническое нормирование и нормирование шумовых характеристик машин ГОСТ 8.055-73 . Действующие нормы шума на рабочих местах регламентируются ГОСТ 12.1.003-83 “ССБТ. Шум. Общие требования безопасности”. Для постоянных шумов нормирование ведется по предельному спектру шума.
Предельным спектром шума – называется совокупность нормативных уровней звукового давления в восьми октавных полосах частот: 63; 155; 250; 500; 1000; 2000; 4000; 8000 Гц.
Для ориентировочной оценки ГОСТ допускает за характеристику постоянного шума на рабочем месте принимать уровень звука в дБА, измеряемый по шкале “А” шумометра и определяемый по формуле (6.3):
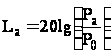 (6.3)
где:
 - среднеквадратическое
звуковое давление
с учетом коррекции
шумометра, Па;
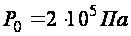 - среднеквадратическое
звуковое давление.
В производстве
часто шум имеет
не постоянный
характер. Здесь
наиболее удобно
пользоваться
средней величиной,
называемой
эквивалентным
уровнем (по
энергии) звука
 и характеризующей
среднее значение
энергии звука
в дБА (см. таблицу
6.2).
Таблица 6.2. Допустимые уровни звукового давления (дБ) и уровня звука (дБА) на постоянных рабочих местах
| Вид помещения | Среднегеометрические значения частот основных полос | Уровни звука и эквивалент уровня звука, дБА | |||||||
| 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 | ||
| Уровни звукового давления | |||||||||
| КБ, лаборатории, медпункты. | 71 | 61 | 54 | 49 | 45 | 42 | 40 | 38 | 50 |
| Управления (рабочие комнаты) | 79 | 70 | 68 | 58 | 55 | 52 | 50 | 49 | 60 |
| Помещения и участки точной сборки | 94 | 87 | 82 | 78 | 75 | 73 | 71 | 70 | 80 |
| Постоянные рабочие места и рабочие зоны на территории предприятия | 99 | 92 | 86 | 83 | 80 | 78 | 76 | 74 | 85 |
Следует заметить, что нормы устанавливают предельные значения параметров шума в различных производственных помещениях в зависимости от характера труда в них, а не от видов оборудования.
Зоны с уровнем звука выше 85 дБ следует обозначать знаками безопасности. Работающих в этой зоне людей администрация обязана снабжать средствами индивидуальной защиты.
В зонах с октавными уровнями звукового давления свыше 135 дБ в любой октавной полосе даже кратковременное пребывание работающих запрещается.
“Шумным“ технологическим оборудованием считается оборудование, на рабочих местах которого уровни шума превышают допустимые по действующим нормам на 10 дБ.
6.5 Разработка мероприятий по снижению шума
Защита от шума может осуществляться коллективными и индивидуальными средствами. На рис. 6.4 представлена общая классификация методов и средств коллективной защиты от шума в зависимости от способа реализации. Уменьшение шума в источнике, т.е. выбор средств снижения шума в источнике его возникновения, зависит от происхождения шума. В данном случае для снижения