Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки
Вторая область (выделена двойными линиями) расположена в центре таблицы и составляет 33,3%. В этой области можно осуществить оптимальный наклон шлифовальных кругов только при их расположении в одной впадине, при расположении в соседних впадинах оптимальный наклон кругов невозможен.
Третья область — самая большая (более 53%) относится к зубчатым колесам с большим числом зубьев (z > 35) и преимущественно с нулевым или отрицательным смещением. В этой области возможен оптимальный наклон кругов при их расположении как в одной впадине, так и в соседних впадинах.
В таблице 2 приведены вычисленные значения оптимальных углов наклона суппортов для зубчатых колес с углом исходного контура a = 15°, которые до сих пор широко распространены в полиграфическом машиностроении. Проявляется та же закономерность, что и для зубчатых колес со стандартным исходным контуром: значение aш опт увеличивается с увеличением коэффициента смещения и уменьшением числа зубьев. Однако область практической реализации оптимальной наладки в этом случае больше, чем у изделий с a = 20°.
Таблица 2
Вычисленные значения оптимальных углов наклона суппортов
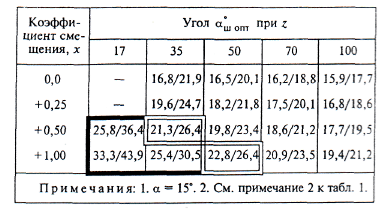
Шлифование с оптимальным наклоном суппортов позволит в 1,1…1,3 раза уменьшить ход обката по сравнению с традиционной наладкой, сократить за счет этого время обработки на 5…15 % и уменьшить погрешности профиля на черновых проходах, как это наблюдалось при шлифовании на станках с коническим кругом [5].
Аналогичную оптимальную наладку станков с тарельчатыми кругами можно осуществить и при 0-градусном методе шлифования, что подробно описано в работе [6]. В этом случае оси шлифовальных кругов располагают не горизонтально, как при традиционной наладке, а наклоняют на небольшой угол a*ш = - (2…4°), обеспечивая этим одновременную обработку крайних точек головки и ножки зуба на противоположных сторонах (с радиусами кривизны ра и рр соответственно) без какого-либо перебега (рис. 2.4, а, б). Существующие модели станков, как ранних, так и последних конструкций, позволяют осуществить показанный на рис. 2.4, б небольшой наклон суппортов.
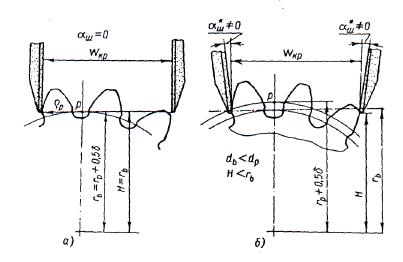
Рис. 2.4. Контакт тарельчатых шлифовальных кругов с обрабатываемыми зубьями при традиционной (а) и оптимальной (б) наладке и 0-градусном методе шлифования
При шлифовании прямых зубьев угол a*Ш (в градусах) наклона суппортов определяют по формуле
a*Ш = 57,3ra + rр - wкр / d b
где ра и рр — радиусы кривизны профиля шлифуемого изделия на диаметре вершин зубьев и в начальной точке соответственно, мм;
wкр — длина общей нормали в охвате шлифовальными кругами, мм; db — диаметр основной окружности шлифуемого изделия, мм.
Диаметр обкатного ролика определяют по формуле:
dp= db /соs аш -d (2.4)
Высота H установки нижних точек шлифовальных кругов над осью центров тоже отличается в этом случае от аналогичной высоты установки при традиционном 0-градусном методе шлифования:
Н Ј r b cos a*Ш - ра sin a*Ш (2.5)
В работе [6] отмечено, что на заводе "Красный пролетарий" таким способом было успешно прошлифовано прямозубое зубчатое колесо с модулем т = 3 мм, числом зубьев i = 24 и коэффициентом смещения исходного контура х = 0,671.
Профиль прошлифованного изделия проверяли и погрешности четырех измеренных зубьев не превысили 5…8 мкм.
Наклон шлифовальных кругов от горизонтального расположения их осей необходим для расширения технологических возможностей станка при обработке изделий небольшого диаметра, когда не удается установить плоскости кругов на расстоянии друг от друга, равном длине общей нормали. В частности, на заводе им. И. Румянцева при шлифовании прямозубого зубчатого колеса насоса с модулем т = 2,5 мм, числом зубьев г = 12, нестандартным утлом исходного контура a = 26° пришлось использовать, во-первых, "принцип двойного обката", при котором диаметр обкатного ролика вдвое больше, чем при стандартной наладке (в данном случае dp = 53,7 мм), во-вторых, наклонить суппорты на угол a*Ш = -2,5° и, в-третьих, выбрать увеличенное число зубьев в охвате шлифовальных кругов гкр = 3. Только после этого удалось прошлифовать с требуемой точностью названное зубчатое колесо.
Описанный выше "модифицированный" 0-градусный метод шлифования тоже позволяет, хотя и реже, чем при угловом методе, использовать ранее изготовленный обкатный ролик для обработки заданного зубчатого колеса. Например, для шлифования прямозубого изделия с модулем т = 7 мм, числом зубьев z = 38 (b = 35 мм, х = 0) при традиционной наладке нужно иметь обкатный ролик диаметром dp = 249,6мм (с учетом толщины обкатных лент d = 0.3 мм и предусмотренного рекомендациями занижения диаметра ролика на 0,05…0,07 мм для удобной поднажал). Однако можно использовать имеющийся ролик диаметрам 250 мм. В этом случае потребуется согласно расчетам по формулам (4) и (5) поворот горизонтально расположенных осей шлифовальных кругов (правого — по часовой, а левого — против часовой стрелки) на угол a*Ш = 3° и дополнительное (по сравнению с традиционной наладкой) заглубление кругов на 3,5 мм, т. е. установка нижних точек шлифовальных кругов на высоте Н = 121,2…121,3 мм над осью центров станка.
Таким приемом можно осуществить подналадку станка с целью устранения положительного отклонения шага зацепления (положительного отклонения профиля зуба при его измерении от ножки к головке) после шлифования пробного колеса. Отрицательный угол поворота суппортов вычисляется по формуле:
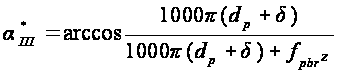 (2.6)
Например, если при шлифовании ранее упомянутого прямозубого колеса т = 1 мм, г = 38, х = 0 получим среднее отклонение шага зацепления +10 мкм, то для устранения этой погрешности нужно либо шлифованием уменьшить диаметр обкатного ролика на величину:
D dp= z fpbr / 1000p = 0.12мм, либо согласно расчетам по формуле (2.6) повернуть горизонтально расположенные оси шлифовальных кругов на отрицательный угол = a*Ш и согласно формуле (2.5) дополнительно опустить нижние точки шлифовальных кругов на 2 мм.
Нужно заметить, что осуществлять подналадку станка поворотом кругов при 0-градусном шлифование: можно лишь в случае положительного отклонения шага зацепления (положительного равномерно нарастающего отклонения профиля зуба при проверке от ножки к головке зуба), при отрицательном отклонении — используют подкладные ленты. Подчеркнем, что формулу (2.6) экспериментально не проверяли.
В то же время эта работа показала трудности такого шлифования: не удалось шлифовать обе стороны зуба одновременно. Если при выбранном ролике погрешность направления зуба (винтовой линии) зависит только от угла поворота направляющих линейки в механизме спиралеобразования, то погрешность профиля помимо этого фактора зависит также от углов рн поворота колонки с кругами и аш наклона суппортов, от формы круга (нужно обеспечивать при правке идеальную плоскостность) и его ориентации в вертикальной и горизонтальной плоскостях относительно оси центров станка.
Неправильная ориентация шлифовального круга в пространстве приводит к характерной для этого способа обработки погрешности профиля. Причем для устранения "местного" утолщения на головке зуба круг нужно отодвинуть от обрабатываемой поверхности во впадину; если же получено утолщение на ножке, круг следует переместить в противоположном направлении, т. е. в направлении обрабатываемой поверхности. Проведенные эксперименты, показали, что при шлифовании упомянутого выше изделия смещение плоскости правого шлифовального круга во впадину на 2 мм и соответствующий этому смещению поворот изделия, в центрах против часовой стрелки устранили "местное" утолщение на головке зуба глубиной 60 мкм и высотой, равной 0,4 высоты.
Однако правильно сориентировать положение кругов при угловом мето-де шлифования значительно трудней, чем при 0-градусном. Поэтому шлифовать следует безобкатным способом главным образом при горизонтальном расположении осей шлифовальных кругов.
Выводы
При шлифовании тарельчатыми кругами угловым методом возможно использование обкатного ролика, диаметр которого отличается от диаметра делительной окружности шлифуемого изделия на несколько миллиметров: на l…3 мм при d < 100 мм, на 3…6 мм при 100 < d < 200 мм и на 6-8 мм при 200 < d < 300 мм. Причем, если диаметр используемого ролика больше диаметра делительной окружности, то угол наклона суппортов, угол поворота колонки и угол поворота линейки в механизме спиралеобразования должны бытьсоответственно больше угла исходного контура (aш > a) и угла наклона зуба (bш > b) шлифуемого изделия. Если же dp + d < d, то, наоборот, aш < a и bш < b.
Учитывая возможность шлифования зубьев с углами, не равными углу исходного контура обрабатываемого изделия, рекомендуется проектировать ролики, позволяющие выполнять оптимальную обработку, при которой обе стороны зуба шлифуются в течение всего хода обката одновременно. Это позволит обеспечить минимальный ход обката и, как следствие, уменьшить время шлифования на 5…15 %.
При "модифицированном" 0-градусном методе шлифования (повороте кругов на отрицательный угол aШ Ј 4°) возможно использование обкатного ролика с диаметром, на 0,1…0,5мм большим расчетного, а также шлифование с минимальным ходом обката (без перебега на головке и ножке зуба), что уменьшает погрешности профиля зуба.
3. Патентные исследования
Задача раздела – на базе патентного поиска предложить прогрессивное техническое решение (ТР) в целях усовершенствования технологической операции шлицефрезерования, для черновой обработки шлицев детали «Шпиндель» и сделать вывод о возможности его использования.
3.1 Обоснование необходимости патентных исследований
В качестве объекта усовершенствования процесса шлицеобработки как технологической системы примем применяемый в базовом техпроцессе режущий инструмент – фреза шлицевая.
Усовершенствовать фрезу шлицевую можно путём использования прогрессивных технических решений (ТР) созданных в последнее время. Выявить прогрессивные технические решения, которые могут лечь в основу конструкции усовершенствованной фрезы шлицевой, можно в результате патентного исследования уровня техники «общей конструкции фрезы шлицевой». Использовать усовершенствованный режущий инструмент можно только в том случае, если он обладает патентной чистотой в странах, где предполагается его использование. Установить, обладает ли усовершенствованный объект патентной чистотой можно в результате его патентной экспертизы.
Описание базового инструмента
Фреза шлицевая (рис.3.1) предназначена для обработки резанием шлицевых пазов вала из стали 19ХГН ГОСТ4543-71.
Фреза шлицевая содержит рабочую режущую часть 1 из быстрорежущей стали. Режущие зубья 2 заточены по трем граням, которые образуют фрезу трех стороннего действия в процессе резания.
Режущая часть содержит переднюю поверхность 3 и заднюю поверхность 4, которые пересекаясь образуют главную режущую кромку 5. Задняя поверхность 4 переходит в спинку зуба 6.
7 |
|
2
|
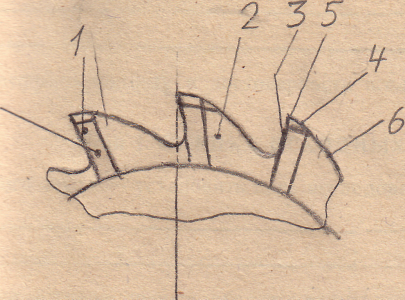
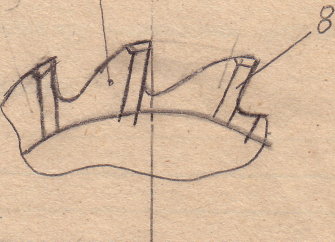
Рис. 3.1 Фреза шлицевая
Преимуществом данной фрезы является более высокая производительность обработки по сравнению с прорезными (шлицевыми фрезами, за счет трехстороннего резания).
Последовательность работы фрезы: инструменту сообщается вращение вокруг своей оси и продольную подачу в направлении заготовки, или чаще всего, продольную подачу заготовке, закрепленной на столе станка. Главная режущая кромка 5 и вспомогательные режущие кромки 7,8 снимают слой материала, образуя стружку.
Недостатками данной конструкции фрезы шлицевой являются:
низкая стойкость зубьев, что влечет за собой узкие технологические возможности;
конструкция, не гасящая сильные вибрации в процессе резания;
из-за предыдущего недостатка низкое качество обработки, что влечет требование дополнительных операций в техпроцессе для достижения необходимой шероховатости и точности шлицев.
Устранение этих недостатков возможно только при проведении патентных исследований.
3.2 Исследование достигнутого уровня вида техники конструкции режущего инструмента
Недостатком инструмента является стойкость зубьев, что влечет за собой узкие технологические возможности.
Целью исследования является повышение стойкости и жесткости инструмента путём изменения конструкции фрезы шлицевой.
3.2.1 Составление регламента поиска №1 (1,2)
Регламент поиска определяет перечень исследуемых технических решений (ИТР), их рубрику по Международной классификации изобретений и индекс универсальной десятичной классификации УДК, страны поиска, его ретроспективность (глубину), перечень источников информации, по которым предполагается провести поиск.
Совершенствуемый объект фреза шлицевая относится к устройству. В зависимости от объекта усовершенствования выявляем используемые в нем ТР.
Фреза шлицевая содержит следующие ТР:
а) фреза шлицевая, общая компоновка;
б) форма заточки зубьев;
в) расположение зубьев;
г) материал режущей части;
д) профиль зубьев.
Для достижения цели исследования - повышения стойкости зубьев фрезы шлицевой путём изменения конструкции, будем исследовать режущую часть и общую компоновку режущего инструмента.
Для определения рубрики международной классификации изобретений (МКИ) ИТР определяем ключевое слово "Фреза". По алфавитно-предметному указателю, т. 2, определяем предполагаемый раздел. По разделу В 23 С 5/00 – “Фрезы” окончательно определяем рубрику.
В 23 – металлорежущие станки
В 23 С 5 – фрезерование
В 23 С 5/08 – .. фрезы, отличающие формой режущей части
Индекс универсальной десятичной классификации (УДК) определяем по указателю к УДК:
621.91 - обработка материала резанием или снятие стружки;
621.914 – фрезерование. Способы (технология), инструменты, станки, вспомогательное оборудование;
621.914.28 – цилиндрические, дисковые фрезы.
Исследования проводим в отношении ведущих стран в области машиностроения – Россию, Великобритании, Германии, США, Франции и Японии.
Предполагая, что прогрессивные ТР созданы в последние десятилетия, установим глубину поиска 10 лет.
В качестве источников информации принимаем следующую патентную документацию: описания изобретений к авторским свидетельствам и патентам; бюллетень изобретений РФ; реферативный сборник ВНИИПИ «Изобретения стран мира», а также следующую техническую литературу: реферативный журнал ВНИИПИ 14А «Резание металлов. Станки и инструменты» (14 «Технология машиностроения); журналы «Вестник машиностроения», «Машиностроитель», «Станки и инструменты», «Изобретатель и рационализатор»; книги и работы в области обработки резанием, рекламные проспекты зарубежных фирм.
Данные заносим в таблицу 3.1. «Регламент поиска».
Таблица 3.1 Регламент поиска
| Предмет поиска (ИТР) | Индексы МКИ (НКИ) и УДК | Страны поиска | Глубина поиска, лет | Источники информации |
| 1 | 2 | 3 | 4 | 5 |
| 1) Фреза |
МКИ: В23С 5/08 УДК: 621.9 621.914.28 |
РФ (СССР) Великобритания Германия США Франция Япония |
20 (1985-2005) |
Патентные описания Патентные бюллетени РФ и СССР Реф. Сб. ВНИИПИ «Изобретения стран мира» Реф. Журн. ВИНИТИ 14А «Резание металлов. Станки и инструмент» (14 «Технология машиностроения») ЭИ ВИНИТИ «Режущие инструменты» Журналы: «Вестник машиностроения»; «Станки и инструменты»; «Машиностроитель»; «Изобретатель и рационализатор» |
| 2) «» | «» |
РФ Япония США |
20 15+5 17 |
3.2.2 Патентный поиск
Будем проводить тематический поиск, поскольку изобретения в области обработки резанием делаются многими фирмами во всех ведущих странах.
Просматриваем источники информации в соответствии с регламентом поиска. В просмотренных источниках выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР «фреза, общая компоновка». По этим документам знакомимся с рефератами, формулами изобретений, чертежами.
Сведения о ТР, имеющие отношение к вышеуказанному ИТР заносим в таблицу 3.2, графы 1-4.
Таблица 3.2
Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи вид и номер охранного документа, рубрика МКИ(УДК) |
Автор, заявитель, страна, дата публикации, название |
Сущность технического решения и цель его создания |
Подлежит (не подлежит) детальному анализу при исследовании |
|
| Уровня | Чистота | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
1)Фреза, общая копановка |
РФ (СССР) №3720113/25-08 В23С5/05 05.04.84. 07.02.86 |
Жаринов А.В. Баранчиков В.И. и др. Всесоюзный научно-исследовательский инструментальный институт «Режущий инструмент» |
Фреза, содержащая чередующиеся право- и леворежущие зубья, имеющие ломанную режущую кромку с центральным участком параллельным оси фрезы и боковым участка, наклонным к оси фрезы, один из которых примыкает к боковой вспомогательной кромке, отличается тем, что с целью повышения стойкости инструмента путем обеспечения оптимальной схемы дробления стружки применена специальная заточка и конструкция зубьев, описанная математически. (Рис.3.2а) | да | да |
| 2) Сборный режущий инструмент | РФ (СССР) А.с. №1238907 В23С5/08 26.10.84 |
В.Г. Дичтенко М.В. Заика и др. «РЕЖУЩИЙ ИНСТРУМЕНТ» |
1. Сборный режущий инструмент, содержащий корпус и установленное на его периферийной поверхности своей внутренней поверхности режущее кольцо, отличающаяся тем, что с целью повышения надежности и стойкости на периферийной поверхности корпуса выполнены продольные прорези, наклоненные относительно осевой плоскости корпуса в сторону направления вращения инструмента. 2. Инструмент по п.1 отличающаяся тем, что корпус выполнен из двух жестко соединенных между собой усеченных конусов, образующих на периферийной поверхности клиновый паз, а внутренняя поверхность режущего кольца выполнена с клиновым выступом, входящим в указанный клиновый паз (без эскиза). |
||
| 3) Фреза | РФ (СССР) А.с. №1692676 В23С5/08 03.05.89 |
Л.С. Гончаренко Е.Н. Станика, Херсонский индустриальный институт «ФРЕЗА» |
Фреза с механическим креплением режущих пластин. Цель изобретения – является расширение технических возможностей путем изменения геометрии резания. Наличие сферических поверхностей на опоре под режущую пластину и на режущей пластине, центры которых совпадают, позволяет бесступенчато восстанавливать и закреплять режущую пластину с требуемыми геометрическими параметрами при обработке различных материалов (рис. 3.2б). | да | да |
4) Двухсторонняя фреза с зигзагообразными режущими кромками |
Япония, заявка №63-49686 В23С5/08 18.09.86 30.07.91 |
Идзуму Сангё К.К. «Двухсторонняя фреза с зигзагообразными режущими кромками» |
Фреза содержит корпус, в котором через равные угловые интервалы вдоль окружности со стороны наружной цилиндрической поверхности расположено несколько режущих кромок на одной торцовой поверхности и на другой торцовой поверхности. Кромки с одной стороны имеют одинаковый положительный осевой угол Q1 наклона, а кромки с другой стороны – одинаковый отрицательный угол Q2 наклона. Абсолютные значения углов Q1 и Q2 не равны друг другу. Цель изобретения – повышение качества обработки (шероховатости) за счет уменьшения вибраций | да | да |
| 5) Фреза, общая копановка |
РФ №1194600 В23С5/08 21.10.83 30.11.85 |
Нагайцев В.Ф. Кузовенко Е.Г. «Фреза трех сторонняя» |
Фреза трехсторонняя, в пазах корпуса которой расположены режущие пластины, установленные на вставках, каждая из которых имеет поперечный паз, в который входит поворот винта, размещенного в продольном отверстии корпуса, отличающаяся тем, что с целью повышения стойкости инструмента путем уменьшения биения зубьев, поводок винта выполнен в виде гайки, установленной с возможностью фиксации от поворота и имеющий для регулирования радиального биения зубьев эксцентричную наружную поверхность, а в продольном отверстии корпуса образован выступ, входящий в выполненную на вилке кольцевую канавку (рис. 3.2.в). | да | да |
|
6) Фреза |
Япония, Заявка №60-13763 В23С5/08 09.04.85 |
Дайдземо когё К.К. «ФРЕЗА» |
На внешней окружной поверхности корпуса фрезы установлены вставные режущие пластинки 3а-3д, имеющие наружные 31а-31д и боковые 32а-32д режущие кромки наружные режущие кромки 31а-31д выступают относительно поверхности II, а боковые 32а-32д кромки попеременно выступают за боковые поверхности 12,13. Пластины 3а-3д установлены в шахматном порядке так, что передний угол a наружных режущих кромок 31а-31д равен от -10 до -30°, а передний угол b боковых режущих кромок 32а-32д равен от 0 до 10° (рис. 3.2г). | ||
Изучив сущность аналогов, занесенных в таблицу 3.2; сведения, содержащиеся в графе 4, путем просмотра текстов, описаний, статей и т.п. Делаем вывод, что все аналоги, внесенные в таблицу 3.2, решают задачи конструкция инструмента фрезы шлицевой, т.е. они решают те же задачи, что и ИТР. Все документы, занесенные в таблицу 3.2, включаем в перечень для детального анализа. Запись об этом делаем в графах 5 и 6 таблицы 3.2. Эскизы аналогов приведены на рисунке 3.2.
|
|
а) Режущий инструмент РФ (СССР), патент В23С5/05, №3720113/25-08 |
|
|
| б) Фреза, РФ (СССР), а.с. В23С5/08, №1692676 |
Рис.3.2 Эскизы аналогов
3.2.3 Анализ результатов поиска
Устанавливаем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. К таким показателям будем относить:
а)показатели, обеспечивающие достижения цели усовершенствования объекта;
б)показатели, улучшающие полезные свойства объекта;
в)показатели, ослабляющие вредные свойства объекта.
Показатели положительного эффекта заносим в табл. 3.3. Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах по группе а) – от 0 до 10 баллов, по группам б) и в) - от -2 до 2 баллов. ИТР по каждому показателю выставляем оценку 0. Оценки заносим в графу, затем суммируем оценки по каждому аналогу и заносим данные в графу «Суммарный положительный эффект» таблицы 3.3.
Определяем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. Группируем показатели и заносим в графы 1-3 табл. 3.3.
Таблица 3.3
Оценка преимуществ и недостатков аналогов
| Группа показателей | Номер показателей | Показатели |
И Т Р |
Аналоги | |||||
|
РФ (СССР) №3720113/25-08 |
РФ (СССР) А.с. №1238907 |
РФ (СССР) А.с. №1692676 |
Япония, заявка №63-49686 |
РФ №1194600 |
РФ (СССР) №3720113/25-08 РФ (СССР) А.с. №1238907 РФ (СССР) А.с. №1692676 Япония, заявка №63-49686 РФ №1194600 Япония, заявка №60-13763 |
||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| а | 1 |
Обеспечивающие достижение цели предполагаемым путем Оптимальная схема дробления стружки за счет применения спецификационной заточки и конструкции зубьев |
0 |
2 |
3 |
2 |
4 |
2 |
2 |
| б | 1 |
Обеспечивающие достижение цели другими путями Гашение вибраций |
0 |
2 |
1 |
1 |
3 |
1 |
1 |
| в | 1 2 |
Улучшающие др. полезные свойства объекта - повышение производительности обработки - повышение качества обработки |
0 0 |
1 2 |
1 0 |
1 0 |
2 1 |
1 0 |
1 0 |
| г | 1 |
Ослабляющие вредные свойства объекта Уменьшение резонансных колебаний |
0 |
1 |
1 |
0 |
1 |
0 |
0 |
| Итого: | 8 | 6 | 4 | 11 | 4 | 4 |
Наибольшую сумму балов имеет аналог: Япония, заявка №63-49686
Данное ТР является наиболее прогрессивным. Принимаем этот аналог для использования усовершенствованного режущего инструмента – фрезы с зигзагообразными режущими кромками, остальные аналоги исключаем из дальнейшего рассмотрения.
3.2.4 Описание усовершенствованного объекта
Двухсторонняя дисковая фреза с зигзагообразными режущими кромками
Фреза содержит корпус 11, в котором через равные угловые интервалы вдоль окружности со стороны наружной цилиндрической поверхности расположено несколько режущих кромок 12 (на одной торцовой поверхности) и 13 (на другой торцовой поверхности). Кромки 12 имеют одинаковый положительный осевой угол Q1 наклона, а кромки 13 – одинаковый отрицательный угол Q2 наклона. Абсолютные значения углов Q1 и Q2 не равны друг другу. Цель изобретения – повышение качества обработки (шероховатости) за счет уменьшения вибраций.
Устройство работает следующим образом:
инструменту сообщается вращение вокруг своей оси и продольную подачу в направлении заготовки, или чаще всего, продольную подачу заготовке, закрепленной на столе станка. Главная режущая кромка и вспомогательные режущие кромки снимают слой материала, образуя стружку.
3.3 Исследование патентной чистоты усовершенствованного режущего инструмента
Цель исследования патентной чистоты - установить, не попадает ли предложенный способ и устройство для его осуществления под действия действующих патентов и установить правомерность использования предложенных объектов.
3.3.1 Составление регламента поиска №2
Из выявленных при составлении регламента поиска (см. п. 3.1) ТР выбираем ИТР в зависимости от объема выпуска объекта, его стоимости и значимости ТР для объекта в целом, сроков известности ТР.
В качестве страны поиска принимаем РФ, Японии и США, где будет изготовляться, и использоваться объект. Ретроспективность (глубину) поиска устанавливаем в 20 лет – срок действия патентов в РФ.
Рубрики МКИ и УДК, перечень источников информации остаются теми же, что и в регламенте № 1. Данные занесены в таблицу 3.1.
3.3.2 Патентный поиск
Просматриваем источники информации в соответствии о регламенте №2, таблица 3.1. Сведения о ТР, имеющие отношения к ИТР, содержатся в графах таблицы 3.2.
Запись об отобранных аналогах ИТР для детального анализа. содержится в графе 6 таблицы 3.2.
В исследуемом объекте, - усовершенствованном ролике выявляем ИТР:
а) в зависимости от объема выпуска или экспорта.
Фреза шлицевая является объектом массового производства. Поэтому для экспертизы на патентную чистоту оставляем все ТР.
б) в зависимости от сроков известности.
ТР «Материал режущей части», «Технологический процесс положенный в основу работы», «Способ изготовления» известны давно. Срок действия патентов, защищающих эти ТР, истек, значит исключаем их из перечня для исследования.
ТР «Конструкция» фрезы шлицевой, защищено действующими патентами. Оставляем его для исследования патентной чистоты.
Из источников, использованных в работе (см.п.3.2, табл. 3.1), оставляем только патентную документацию, а именно:
патентные описания; бюллетень изобретений; реферативный сборник «Изобретения стран мира»; реферативный журнал ВИНИТИ 14А «Резание металлов. Станки и инструменты» (14 «Технология машиностроения»).
3.3.3 Анализ результатов поиска
Выявляем существенные признаки усовершенствованного объекта и группируем их.
Заносим признаки группы а) Элементы в таблицу 3.4.
Проверяем наличия каждого из признаков ИТР в каждом аналоге. Наличие признака отмечаем законом «+», отсутствие «-». Дополнительные признаки аналогов также заносим в таблицу, отсутствие их у ИТР отмечен знаком «-».
Выявляем аналоги, которые содержат признаки, не использованные в ИТР.
Группируем существенные признаки предложенной конструкции ролика и заносим их в графы таблицы 3.3. в таблицу 3.4 так же заносим существенные признаки аналогов. Видим, что ни по одному из существенных признаков предложенные ИТР не попадают под действия патентов.
Выявляем существенные признаки ИТР «Конструкция», группируем их и заносим в графы 1 –3 табл. 3.4. Отмечаем наличие этих признаков у ИТР в графе 3.4 знаком «+».
Таблица 3.4
Существенные признаки ИТР “Конструкция” упрочняющего ролика и его аналогов
| Группа | № | Признаки ИТР |
Япония, заявка №63-49686 |
Аналоги | ||||
|
РФ (СССР) №3720113/25-08 |
РФ (СССР) А.с. №1238907 |
РФ (СССР) А.с. №1692676 |
РФ №1194600 |
Япония, заявка №60-13763 |
||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| А | Элементы | |||||||
| 1 | Корпус | + | + | + | + | + | + | |
| 2 | Режущие пластины | - | - | - | + | + | + | |
| 3 | Клинья | - | - | - | + | + | + | |
| 4 | Крепежные винты | - | - | + | + | + | + | |
| 5 | Сферические элементы | - | - | - | + | - | - | |
| 6 | Режущее кольцо | - | - | + | - | - | - | |
| 7 | Усеченные конусы | - | - | + | - | - | - | |
| 8 | Клиновой паз | - | - | + | + | + | + | |
| 9 | Клиновой выступ | - | - | + | - | - | - | |
| 10 | Зубья | + | + | + | + | + | + | |
| 11 | Стопорящие гайки | - | - | - | - | + | - | |
| Б | Форма элементов | |||||||
| 1 | Дисковая – форма корпуса | + | + | + | + | + | + | |
| 2 | Усеченный конус | - | + | - | - | - | - | |
| 3 | Кольцо– режущее кольцо | - | + | - | - | - | - | |
| 4 | Клиновая – форма зажимных элементов твердосплавных пластин | - | + | + | + | + | + | |
| 5 | Сферическая - опорная поверхность | - | - | - | + | - | - | |
| 6 | Квадратная – форма режущей пластины | - | - | - | + | + | + | |
| 7 | Профильная – форма заточки зубьев | + | + | - | - | - | - | |
| 8 | Кольцевая канавка – на поверхности крепежного элемента – винта | - | - | - | - | + | - | |
| 9 | Зигзагообразные режущие кромки | + | - | - | - | - | - | |
| В | Взаимное расположение элементов | |||||||
| 1 | Шахматный порядок расположения зубьев | + | + | - | - | - | + | |
| 2 | Скрещивающееся расположение зубьев | + | - | - | + | - | - | |
| 3 | Эксцентричная наружная поверхность поводка винта, выполненного в виде гайки | - | - | - | - | + | - | |
| 4 | Осевые углы расположения зубьев неравны | + | - | - | - | - | + | |
| 5 | Трехстороннее резание – трехсторонняя заточка зубьев | + | + | + | + | + | + | |
| 6 | Двухстороннее резание –двухсторонняя заточка зубьев | - | + | - | + | - | + | |
| Г | Взаимодействие между элементами | |||||||
| 1 | Цельная конструкция | + | + | - | - | - | - | |
| 2 | Сборная конструкция – механическое крепление режущих элементов | - | - | + | + | + | + | |
Сопоставительный анализ признаков ИТР и аналогов
Предложенное техническое решение промышленно применимо, т.к. может быть изготовлено промышленным способом, работоспособно, осуществимо и воспроизводимо, следовательно, соответствует условию патентоспособности «промышленная применимость».
Сопоставляя совокупности признаков групп а), б), в), д) представленные в таблице 3.4 аналогов и ИТР, видим, что ИТР не использованы совокупности признаков в патентах: РФ (СССР) №3720113/25-08, РФ (СССР) А.с. №1238907 , РФ (СССР) А.с. №1692676, РФ №1194600. Перечисленные патенты исключаем из дальнейшего рассмотрения.
Вывод
Таким образом, в результате сопоставительного анализа выявляем, что ИТР «Конструкция» по патенту Япония, заявка №60-13763 не попадает под действие патентов РФ, США и Японии.
Следовательно, усовершенствованная фреза шлицевая обладает патентной чистотой в отношении РФ, США и Японии.
Для организации производства усовершенствованной фрезы шлицевой в РФ нужно приобрести лицензию у владельцев патента Япония, заявка №60-13763. Продавать такой инструмент – фрезу шлицевую в США и Японии можно беспрепятственно.
4. Выбор и проектирование заготовки
4.1 Выбор вида и методов получения заготовки [3]
4.1.1 Заготовку в базовом варианте техпроцесса получали из пруткового проката Ж40 мм.
Размеры заготовки d x L : Ж40 х 530
Масса заготовки из пруткового проката
M 3 = r Ч V (4.1)
где r - плотность материала;
V – объем прутка;