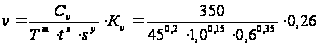Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки
где R – радиус прутка;
L – длина заготовки;
mз = 7.85 Ч 10-6 Ч 3.14 Ч 202 Ч 530= 5.18 кг
коэффициент полезного использования материала:
 (4.3)
где
 -
масса детали;
 -
масса заготовки;
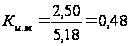
4.1.2 Заготовку в проектном варианте техпроцесса предложено изготовить методом пластического деформирования – штамповка на прессе с выталкивателем.
Для обоснования проведем ряд расчетов.
а) параметры облойной канавки:
толщина полека для облоя:
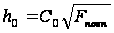 (4.4)
где
 -
коэффициент
равный 0,016;
 -
площадь поковки
в плане.
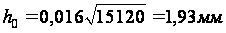
=
36Ч210+24Ч320=15120
мм
другие значения
облойной канавки


б) припуски
на обработку
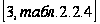 ,
действительные
размеры на
заготовку с
назначенными
допусками по
ГОСТ 75.05-89
| Номинальный размер детали | Припуск | Размер заготовки |
| Ж32 | 2,0 | Ж36,0 |
| Ж20 | 2,0 | Ж24,0 |
| 205 | 2,5 | 205 |
| 520 | 5,0 | 530 |
в) Определение размеров исходной заготовки.
Объем исходной заготовки
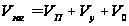 (4.5)
где
 - объем поковки,
рассчитываемый
по номинальным,
горизонтальным
и вертикальным
размерам чертежа
поковки плюс
половина
положительного
допуска;
 - объем удара
равный 0,5%
 ;
 - объем облоя
при штамповке;
= 3,14 Ч (362
Ч 210 + 242 Ч
320)/4=356076мм3
= 0,005 Ч 356076
= 1780,38мм3
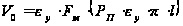 (4.6)
где
 -
коэффициент,
учитывающий
изменение
фактической
площади сечения
получаемого
облоя по сравнению
с площадью
сечения мостика
 ;
 -
площадь сечения
мостика;
 - периметр
поковки.
= 1,2 Ч 1,6 Ч
5 (210 Ч 2+36+2 Ч
320+24) =10771,2 мм3
Vзаг = 356076+1780,38+10771,2 = 368627,58 мм3
Диаметр заготовки:
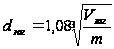 (4.7)
где
 -
отношение
высоты заготовки
 к диаметру
 ,
принятое равным
2.
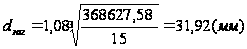 ;
принимаем Ж32
Длина заготовки
 (4.8)
где
 - длина поковки
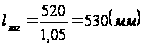 ;
д) Масса исходной заготовки и коэффициент использования материала.
mз = 7.85 Ч 10-6 Ч 368627,58 = 2,88 кг
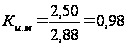
4.2 Экономическое обоснование выбора заготовки
Годовая программа выпуска деталей – 2500 шт.
Отрасль – машиностроение.
4.2.1 Затраты на 1 кг стружки:
текущие

капитальные


4.2.2 Затраты на механическую обработку, отнесенные на 1 кг стружки.
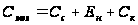 (4.9)
где
 -
нормативный
коэффициент
капитальных
вложений, равный
0,1.
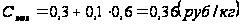
2.2.3. технологическая себестоимость изготовления заготовки.
а) полученной из проката:
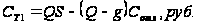
 (4.10)
где
 -
масса заготовки,
кг;
 - цена 1 кг
материала (3
руб.);
 - масса готовой
детали, кг;
 -
цена 1 кг отходов,
руб.;
СТ1 = 5,18 Ч 3 – (5,18–2,5) Ч 0,3 = 14,73руб.
б) полученной штамповкой:
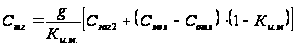 (4.11)
где
-
масса готовой
детали;
 - стоимость
1 кг заготовки;
 -
стоимость 1 кг
отходов;
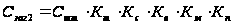 (4.12)
где
 -
базовая стоимость
1 кг штампованных
заготовок,
=
4,15 руб.;
 -
коэффициент
точности
=1;
 -
коэффициент
сложности
=
0,88;
 -
коэффициент
массы
=
1;
 -
коэффициент
материала
=
1,27;
 -
коэффициент
серийности,
=
1;

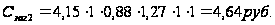
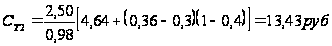
Технологическая себестоимость изготовления детали методом штамповки оказалась ниже.
4.2.4 Экономический эффект при сопоставлении двух способов получения заготовки.
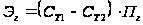 (4.13)
где
 -
программа
выпуска деталей
Ээ = (14,73-13,43) Ч 2500 = 3233 руб.
Вывод: Принимаем метод получения заготовки из штамповки на прессе с выталкивателем, при этом эффект составляет 3233 руб.
5. Разработка схем базирования. Технологический маршрут и план изготовления коленчатого вала
Анализ влияния точности установки на повышение точности формы путем распределения припуска
Известно, что погрешность исходной заготовки копируется на обработанной поверхности в виде одноименной погрешности меньшей величины. Во всей технологической цепи операций действует закон затухающего копирования макроотклонений. Причиной копирования является наличие упругих деформаций технологической системы (ТС), которые порождаются нестабильностью сил резания и являются одной из причин погрешностей формы обработанной детали.
Тот же эффект нестабильности сил резания проявляется при неправильной установке заготовки перед обработкой. Если даже заготовка имеет цилиндрическую поверхность идеальной формы, то при смещении оси вращения цилиндра при обработке возникает определенная нестабильность сил резания и соответствующие отклонения формы поверхности детали. Особенно сложна установка заготовки перед первой операцией. Часто одной из важнейших задач, решаемых при выполнении первой операции, является обеспечение равномерного распределения припуска, так как считается, что это уменьшает рассеяние размеров, связанное с колебаниями упругих деформаций ТС.
Таким образом, одним из факторов, определяющих форму поверхности детали, являются упругие деформации ТС, порождаемые нестабильностью сил резания, которые определяются режимами резания. Например, составляющие силы резания при продольном и поперечном точении пропорциональны глубине t, подаче s и скорости v резания и могут быть оценены следующей эмпирической зависимостью:
Pz, y, x = CptbsmvnKP, (5.1)
где Рг — тангенциальная, Ру — радиальная, Рх — осевая составляющие силы резания Р. Значения постоянного коэффициента СP и показателей степени b, т и п для конкретных условий обработки и для каждой из составляющих силы резания табулированы в справочниках. С учетом фактических условий резания составлены также таблицы и для коэффициентов, произведением которых определяется поправочный коэффициент Кр.
Приняв, что в рабочем диапазоне сил резания отношение упругого смещения у(Р) элементов ТС станка по нормали к обработанной поверхности к силе Ру постоянно, можно утверждать, что соответствующие упругие деформации пропорциональны значению Рy, а следовательно, и произведению CptbsmvnKp из формулы (5.1). При фиксированных значениях s и v смещение у(Р) в рабочем диапазоне сил резания пропорционально глубине резания, взятой в степени b, а именно:
y(P)=Ctb, (5.2)
где С — коэффициент пропорциональности.
Колебания припуска на обработку детали, связанные с погрешностью заготовки и распределением припуска при наладке станка, изменяют глубину резания. Отметим также, что при черновой обработке глубину резания, как правило, назначают максимальной. С другой стороны, припуск не может быть постоянным даже в пределах одной заготовки, так как толщина слоя металла, удаляемого с поверхности, непостоянна.
Исходя из сказанного, можно сделать вывод о том, что распределение припуска по обрабатываемой поверхности при фиксированных значениях подачи и скорости резания определяет смещение у(Р). В свою очередь, на распределение припуска в значительной степени влияет положение заготовки на рабочей позиции, зависящее от выбора технологических баз, процессов базирования и закрепления заготовки. Учитывая это, поставим задачу путем выбора технологических баз и последующего базирования уменьшить упругие деформации элементов ТС станка и тем самым повысить точность формы обработанной детали.
Выбор технологических баз
Теоретическая схема базирования представлена на плане обработки и представляет собой схему расположения на технологических базах заготовки "идеальных" точек, символизирующих позиционные связи заготовки с принятой схемой координат станочного приспособления.
Поскольку шпиндель представляет собой симметричную деталь относительно главной оси, то при его изготовлении наиболее часто применяется схема двойной направляющей базы, точки упора и точки зажима.
На расточной, сверлильной операциях заготовку необходимо установить на примы, а это также базирование по двойной направляющей, для закрепления заготовки необходимо осуществить два зажима.
Технологический маршрут и план изготовления детали
Разработаем технологический маршрут на базе типового техпроцесса, что обеспечит его более высокое качество при сокращении времени разработки, учитывая, что тип производства – серийный.
Последовательность изготовления детали сведем в таблицу 5.1.
Таблица 5.1
Технологический маршрут изготовления детали
| № опер. | Название операции | № обраб. поверхностей | Ra, мкм | Модель станка |
| 010 | Фрезерно-центровальная | 1, 11, 22, 23 | 10 | МР-71М |
| 015 | Токарная | 2, 3, 4 | 10 | 1712П |
| 020 | Отпуск | Все | 10 | - |
| 025 | Токарная | 2 - 10 | 5 | 1712П |
| 030 | Шлифовальная | 2, 4 | СУ (универсальношлифовальный) | |
| 035 | Шлицефрезерная | 19 - 21 | – |
31НУ (винтошлицефрезерный) |
| 040 | Токарная | 12, 13, 15, 24 | 2,5 | 1712П |
| 045 | Долбежная | 16, 17 | 2,5 | 7М430 |
| 050 | Цементация | Все | – | – |
| 055 | Сверлильная | 14, 18 | 2,5 | 2М13 |
| 060 | Закалка | Все | – | – |
| 065 | Слесарная | править центр-23 | 0,63 | 1712П |
| 070 | Шлифовальная | 2, 4, 12 | 1,25 | СУ (универсальношлифовальный) |
| 075 | Полировальная | 4 | 0,63 | 1712П |
| 080 | Шлицешлифовальная | 20, 21 | 1,25 | 5В833 |
| 085 | Резьбошлифовальная | 8 | 1,25 | Рейсхауэр |
| 090 | Маркировочная | – | – | Кант.площадка |
| 095 | Оксидирование | Все | – | – |
| 100 | Консервация | Все | – | Кант.площадка |
6. Выбор СТО. Расчет режимов резания
6.1 Выбор СТО (средств технологического оснащения)
Задача данного раздела – выбрать для каждой операции ТП такие оборудование, приспособление, режущий инструмент (РИ) и средства контроля, которые бы обеспечили заданный выпуск деталей заданного качества с минимальными затратами, данные сведем и представим в таблице 6.1.
Таблица 6.1
Выбор средств технического оснащения
| Название операции | Наименование и модель оборудования | Наименование приспособления | Наименование инструмента | Наименование измерительного средства |
| 1 | 2 | 3 | 4 | 5 |
| 000 Заготовитель-ная | Штамповка на ГКМ | - | - |
Штангенциркуль ШЦIII-200-0,1 ГОСТ 160-80 Штангенциркуль ШЦIII-1000-0,1 ГОСТ 160-80 |
| 010 Фрезерно-центровальная | МР-71М |
Призмы УСП ГОСТ 12195-66, Зажимной меха- низм УСП Упор УСП |
Фреза торцовая Ж200 ГОСТ 9304-69, Сверло центровочное, тип А 6,3 ГОСТ 14952-80 |
Штангенциркуль ШЦIII-1000-0,1 ГОСТ 160-80 |
| 015Токарная |
1712П токарный с ЧПУ |
Патрон токарный кулачковый самоцентрирующий ГОСТ 24351-80 |
Резец проходной Т5К10 (Р30) ГОСТ 18868-73, Резец подрезной Т15К6 (Р10-15) ГОСТ 18868-73 |
Штангенциркуль ШЦIII-200-0,1 ГОСТ 160-80 Шаблон |
| 025Токарная |
1712П токарный с ЧПУ |
Патрон токарный кулачковый самоцентрирующий ГОСТ 24351-80 |
Резец проходной Т5К10 (Р30) ГОСТ 18868-73, Резец подрезной Т15К6 (Р10-15) ГОСТ 18868-73, Резец метрический Т5К10 (Р30) |
Штангенциркуль ШЦIII-200-0,1 ГОСТ 160-80 Шаблон |
| 030 Шлифовальная | СУ (универсально-шлифовальный) Германия |
Патрон мембранный ГОСТ 16157-70 |
Круг шлифовальный ГОСТ 2447-82 |
Штангенциркуль ШЦIII-200-0,05 ГОСТ 160-80, Шаблон |
| 035 Шлицефрезерная | 31НУ (винтошлице-фрезерный), Германия |
Патрон кулачковый ГОСТ 24351-80 |
Фреза шлицевая Р6М5К6 (Р10-15), специальная |
Штангенциркуль ШЦIII-200-0,1 ГОСТ 160-80, Шаблон |
| 040 Токарная |
1712П токарный с ЧПУ |
Патрон токарный кулачковый самоцентрирующий ГОСТ 24351-80 |
Резец проходной Т5К10 (Р30) ГОСТ 18868-73, Резец подрезной Т15К6 (Р10-15) ГОСТ 18868-73, Резец расточной Т14К6 (Р20) ГОСТ 18868-73 | Штангенциркуль ШЦIII-200-0,05 ГОСТ 160-80, Шаблон |
| 045 Долбежная | 7М430 Долбежный |
Тиски призматические, Призмы УСП ГОСТ 12195-66 |
Резец долбежный Т5К10 (Р30) ГОСТ |
Штангенциркуль ШЦIII-200-0,05 ГОСТ 160-80, Калибр-пробка, Шаблон |
| 050 Сверлильная | 2М13 Сверлильный |
Тиски призматические, Призмы УСП ГОСТ 12195-66 |
Сверла Ж6; Ж8,2 ВК6-М (К05) ГОСТ 9150-81 Метчик машинный Ж8 ГОСТ 17933-72 |
Штангенциркуль ШЦIII-200-0,05 ГОСТ 160-80 |
| 070 Шлифовальная | СУ (универсально-шлифовальный) Германия |
Патрон мембранный ГОСТ 16157-70 |
Круг шлифовальный ГОСТ 2447-82 |
Скоба рычажная СР ГОСТ 11098-75, Калибр пробка |
| 075 Полировальная |
1712П токарный с ЧПУ |
Патрон токарный кулачковый самоцентрирующий ГОСТ 24351-80 |
Шкурка 0,005 |
Микрометр первого класса точности ГОСТ 6507-78, Шаблон |
| 080 Шлице- шлифовальная | 5В833 Зубошлифовальный |
Патрон кулачковый самоцентрирующий ГОСТ 24351-80 |
Круг тарельчатый алмазный 1А1 100*5*10 2720-0139 ГОСТ 16167 |
Микрометр первого класса точности ГОСТ 6507-78, Шаблон |
| 085 Резьбошлифовальная | Рейсхауэр (резьбошлифовальный), Германия |
Патрон кулачковый самоцентрирующий ГОСТ 24351-80 |
Круг алмазный 1А1 50*2*10 2720-0139 ГОСТ 16167 |
Резьбовой калибр, Шаблон |
| 090 Маркировка | Маркировать по торцу шифр, номер детали, дату. | |||
|
100 Консервация |
Кант.площадка | |||
6.2 Расчет режимов резания
Расчет режимов резания будем вести по методике предложенной в [ ], глава 4. Рассчитаем режимы на некоторые переходы обработки, а на остальные назначим приблизительно исходя из рассчитанных значений с учетом размеров обрабатываемых поверхностей.
Операция 015 Токарная
1)Точение наружной пов.2 (установ А )
Подача выбирается в зависимости от обрабатываемого материала, диаметра детали, глубины резания; для стали конструкционной легированной, диаметра детали, глубины резания 1,0 мм выбираем подачу s = 0,6 мм/об.
Скорость резания рассчитывается по эмпирической формуле
|
|
(6.1) |
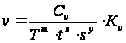
где,
 =
350 – коэффициент;
m = 0,2 – показатель степени;
х = 0,15 – показатель степени;
y = 0,35 – показатель степени;
Т = 60 мин – период стойкости инструмента;
s = 0,6 мм/об – подача;
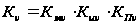
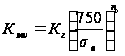
– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.
 =1200
МПа – предел
прочности
обрабатываемого
материала;
 =0,8;
 =
1,0 – показатель
степени.
Тогда
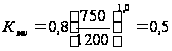 ;
 –
коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания.
=
0,65 (Т5К10);
 =
0,8 – коэффициент,
учитывающий
состояние
поверхности
заготовки
(поковка).
Таким образом,
 =
0,5 Ч
0,65 Ч
0,8 = 0,26.
Подставляя значения в формулу (6.1), получим:
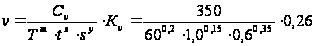 =
47,98 м/мин.
Частота вращения заготовки рассчитывается по формуле:
|
|
(6.2) |

где, = 50,82 м/мин – скорость
резания;
d = 36 мм – диаметр заготовки.
Таким образом,
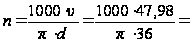 424,5
об/мин.
2) Точение наружной пов.4, торца 3 (установ Б )
Глубина резания 1,0 мм ,подача s = 0,6 мм/об.
Скорость резания рассчитывается по эмпирической формуле (6.1)
Выбирая необходимые коэффициенты аналогично предыдущему установу, и подставляя значения в формулу (6.1), получим: