Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки
Частота вращения круга:
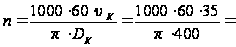 1671
об/мин.
Операция 080 Шлицешлифовальная
Шлифование боковых поверхностей шлица пов.20,21.
Глубина резания t = 0,075 мм;
Диаметр круга D = 270 мм;
Частота вращения круга nк = 1700 об/мин;
Скорость
круга
 =
24 м/с;
Скорость
вращения заготовки
 =
20 м/мин;
Продольная
подача
 =
0,3 мм/об;
Операция 085 Резьбошлифовальная
=
35 м/с;
=
35 м/мин; t = 0,1
мм;
минутная
подача табличная
 =
1,1 мм/мин;
Минутная подача
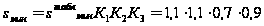 =0,76м/мин
Частота вращения круга:
1671
об/мин.
7. Проектирование оправки на шлицефрезерную операцию
Оправки разделяются на жесткие и разжимные. Важнейшей характеристикой при выборе того или другого типа оправок является точность обработки. Ее показателем обычно служит отклонение от соосности, возникающее при обработке наружной поверхности относительно базовой. При выборе оправки также играет роль жесткость заготовки, потому что при закреплении на оправке она деформируется. Это приводит к различным отклонениям формы обработанных поверхностей.
Цилиндрические оправки (рис.7.1) для установки деталей с гарантированным зазором обеспечивают стабильное положение детали вдоль оси. Поэтому такие оправки можно применять при работе на настроенных станках, для обработки длинных деталей, когда предъявляются повышенные требования к продольным размерам. С помощью данных оправок не достигается точность центрирования, однако они имеют преимущества при многоместной обработке.
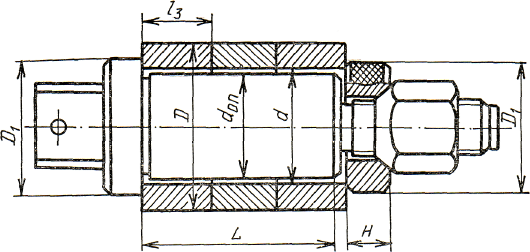
Рис. 71. Цилиндрическая оправка с гарантированным зазором
Исходные данные:
Мкр — передаваемый крутящий момент или крутящий момент от сил резания, Н • мм;
l3 — базовая длина заготовки, мм;
D — диаметр обработанной заготовки, мм;
d — диаметр базового отверстия заготовки, мм;
Т d — поле допуска базового отверстия, мм;
е — допускаемое отклонение от соосности обработанной и базовой поверхностей заготовки, мм.
1) Гарантированный зазор для установки оправки на деталь:
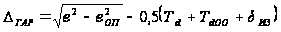 (7.1)
где еоп – отклонение от соосности базовой поверхности оправки (рекомендуется в пределах 3-й степени точности);
Тd.оп – допуск на диаметр базовой поверхности оправки (рекомендуется h6);
dиз – допустимый износ базовой поверхности оправки (рекомендуется 0,01…0,02 мм);
Приближенно DГАРі0,02 мм.
2) Номинальный диаметр базовой поверхности оправки:
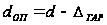 (7.2)
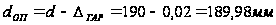
3) Длина базовой поверхности оправки:
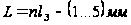 (7.3)
где n – число одновременно обрабатываемых деталей.
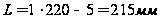 .
4) Наружные диаметры опорного буртика и нажимной шайбы:
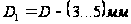 (7.4)
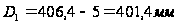 .
5) Ширина нажимной шайбы:
 (7.5)
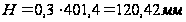 .
6) Гарантированный крутящий момент, передаваемый оправкой:
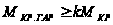 (7.6)
где k – коэффициент запаса, принимается приближенный k»2,5.
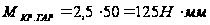 .
7) Требуемое усилие зажима детали:
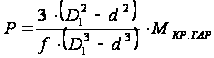 (7.7)
где f – коэффициент трения, принимается равным 0,16…0,2.
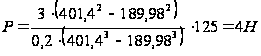
Следовательно, необходимое усилие Р нужно приложить на каждый прижимной винт оправки.
8. Расчет и проектирование контрольного приспособления
Для контроля радиального биения наружного диаметра применяем биениемер.
Т. к. биение необходимо измерить относительно базового отверстия, то для закрепления вала-шестерни в контрольном приспособлении применяем мембранную оправку.
Произведем расчет усилия для сжатия кулачков.
8.1 Расчет осевого усилия для разжима кулачков
8.1.1 Для сжатия
кулачков патрона
в размер

 ,
действующее
на мембрану
осевое усилие
должно составить:
|
|
(8.1) |
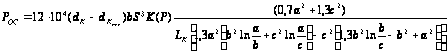
где К(Р)=1,1 – коэффициент ужесточения мембраны ее кулачками [ табл.10];
S, a, c, b – соответственно толщина, рабочий радиус, радиус центрального окна, радиус расположения кулачков мембраны;
а = 54; S = 3; b = 0,4a = 32; c = 0.18a = 10
L = 24 – плечо кулачка;
dк = 54 - диаметр наружной поверхности кулачков;
dк min= 51,5 – диаметр кулачков, позволяющий установить наименьшую заготовку в партии.
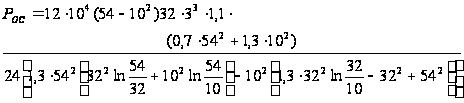 =8870
Н
8.1.2 С учетом коэффициента полезного действия η = 0,7…0,8 усилие на штоке составляет:
|
|
 =
 Н
8.1.3 Вычислим наибольшее напряжение σmax
|
|
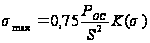 =
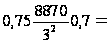 517
Н
где К(σ) = 0,7 [ , стр.526]
8.2 Усилие закрепления заготовки одним кулачком оправки
|
|
(8.2) |
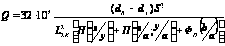
где dз = диаметр базы заготовки, мм;
функция
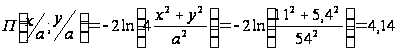
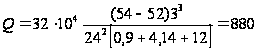 Н
8.3 Описание конструкции и принцип работы приспособления
Приспособление предназначено для измерения радиального биения на наружном диаметре шейки шпинделя относительно базового отверстия.
Приспособление содержит основание 11, мембранную оправку, плавающий центр и измерительную головку ИПП874.
Мембранная оправка содержит корпус 4, к которому винтами 15 крепится мембрана с кулачками 5. Через центральное резьбовое отверстие корпуса проходит шток 6, на шток с наружной стороны мембраны устанавливается шайба 20 и гайка 21, а также ручка 12, которая фиксируется на штоке с помощью штифта 19. Мембранная оправка устанавливается в переднюю бабку 2 с запрессованным подшипником 3 с минимальным зазором. И спереди и сзади для установки оправки к корпусу винтами 14 привинчиваются шайбы 9.
По направляющим основания перемещаются передняя бабка с мембранной оправкой, задняя бабка 7 с установленным в ней плавающим центром 8, и измерительная головка 1, смонтированная на колонке 10.
Приспособление работает следующим образом.
Шпиндель устанавливают точно на кулачки 5 мембранной оправки и поджимают плавающим центром 8. Оправка с валом должна свободно от руки поворачиваться, при этом необходимо следить за тем, чтобы не было качки. Сжатие оправки производится ручкой при помощи ручки 12, которая при проворачивании выкручивает шток 6, а шток, в свою очередь, прогибает мембрану и кулачки сходятся. Наконечник с шариком подводится к поверхности шейки шпинделя и занимает определенное радиальное положение, которое фиксируется чувствительной головкой.
Наибольшее колебание показаний чувствительной головки при расположении наконечника во всех впадинах колеса характеризует величину биения.
Чтобы шарик соприкасался с профилем шейки проверяемого колеса, его диаметр должен быть равен
|
|
(8.3) |
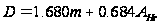
где
 =
0 – смещение
исходного
контура.
Тогда, D = 1,680*2+0 = 3,36 мм
9. Расчет режущего инструмента
Проектирование режущего инструмента – фрезы червячной для нарезания шлицев
В данном разделе спроектируем режущий инструмент – червячную фрезу для нарезания шлицев на шлифефрезерной операции.
Материалом для режущей части выбираем быстрорез Р6М5К5.
Для черновой обработки зубьев допустимо принять фрез цельной конструкции.
Диаметр наружный фрезы da выбираем по ГОСТ 9324-80, принимаем da= 70мм.
Число зубьев фрезы принимаем равным 12, что в 2 раза больше числу нарезаемых зубьев шлицев.
Далее проведем расчет и выбор элементов геометрических параметров фрезы червячной для нарезания шлицев.
Принимаемые по ГОСТ 9324-80 или конструктивным особенностям параметры:
Высоту ножки зуба h0 принимаем равным высоте нарезаемых зубьев с учетом черновой обработки: h0 =3мм;
Задний угол при вершине зуба aа = 10°…12°, принимаем aа = 10°;
Элементы стружечной канавки цельных фрез (рис.9.1):
Глубина канавки:
Н = h0 + (К + К1)/2 + r3 , (9.1)
где К, К1 –величины затылования на вершине зуба определяются по формулам:
К = p da tgaa / z0 (9.2)
К = [3,14 Ч 70 Ч tg10° ] / 12 = 3,231мм
К1 = (1,3…1,7) К (9.3)
К1 = 1,4 Ч 3,231 = 4,524мм
r3 – радиус закругления дна канавки принимается кратным 0,05мм, принимаем r3 = 1,25мм;
Н = h0 + (К + К1)/2 + r3 = 3 + (3,231+4,524)/2 + 1,25 = 8,127
принимаем Н=8,5мм
Толщина зуба у основания С (рис.9.1) должна соответствовать условию:
С і 0,8Н (9.4)
С = 0,8 Ч 8,5 = 6,8; принимаем С = 7мм.
Угол профиля канавки q в зависимости от рекомендуемых одно- или двухугловых фрез принимается равным: 22°, 25°, 30°, принимаем q = 25°.
Элементы стружечной канавки и зуба цельных червячных фрез
Длина L1 рабочей части фрезы рассчитывается по формуле:
L1 = 2h0ctgan0 + pxh0/1,25 (9.5)
где h0 – высота зуба фрезы;
an0 – угол профиля исходного контура;
x – поправочный коэффициент выбирается по [ , с.235, табл.8.1], принимаем х = 3
L1 = [2 Ч 3 Ч ctg 10°]+ [3,14 Ч 3,4 Ч 3 / 1,25] = 59,66;
принимаем 60мм
Полная длина фрезы:
L = L1 +2lб (9.6)
где lб – длина буртика lб = 3…5мм, принимаем lб = 5мм
L = 60 + 2 Ч 5 = 70мм
Диаметр буртика:
dб = dа – 2Н – (1…3) (9.7)
dб = 70 – 2Ч 8,5 – 3 = 50мм
Диаметр отверстия под оправку рассчитывается по формуле:
dотв= 20 [h0/1,25]0.373 (9.8)
dотв= 20 [ 3 / 1,25 ]0.373 = 27,72;
принимаем dотв=28мм
Диаметр выточки в отверстии равен
dв = dотв + 2 (9.9)
dв = 28 + 2 = 30мм
Длина шлифованной части отверстия с каждой стороны
l1 = (0,2…0,4)L (9.10)
l1 = 0,35 Ч 70 = 20мм
Диаметр начальной окружности для фрез с нешлифованным профилем, что для фрез для черновой обработки допустимо.
d = da – 2ha0 – 0,5К (9.11)
d = 70 – 2 Ч 3 – 0,5 Ч 3,231 = 62,385мм
Угол подъема витков фрезы по начальной окружности
sin g0 = n0 Ч [h0 / 1,25] / d (9.12)
где n0 – число заходов фрезы, для фрез для черновой обработки n0 > 1, принимаем n0 =2;
sin g0 = 2 Ч [3 / 1,25] = 0,03516
g0 = 2°00’55”
Далее определим некоторые размеры нормального профиля
Шаг по нормали (между соседними профилями зубьев фрезы)
рn0 = p Ч [h0 / 1,25]
рn0 = 3,14 Ч [3 / 1,25] = 7,283мм
Расчетная толщина зуба в нормальном сечении на делительной прямой для черновых фрез
sn0 = pn0 – (sn + DsФ) (9.13)
где sn – толщина нарезаемого колеса, sn = 3,3мм ;
DsФ – припуск на обработку под дальнейшую обработку (из рассчитанного ранее в п.6), DsФ = 0,032мм
sn0 = 7,283 – (3,3 + 0,032) = 3,951мм
Направление витков фрезы – правое.
Остальные элементы конструкции фрезы выбираются по ГОСТ 9324-80 или конструктивных соображений.
По ГОСТ 9324-80 определяются допуски на все элементы червячной фрезы и технические требования к её изготовлению.
Чертеж фрезы червячной для нарезания шлицев представлен на отдельном листе чертежей [ ].
10. Размерный анализ в продольном направлении
При выполнении размерного анализа в осевом направлении необходимо выявить размерные контуры для каждого из замыкающих звеньев: размеров детали, получаемых косвенным путем (В, Г, Д); припусков. Начинаем обход контура с замыкающего звена в любом направлении, двигаясь по составляющим звеньям, вертикалям размерной схемы до тех пор, пока не вернемся к исходной точке. При обходе контура необходимо следить за тем, чтобы в каждом из них присутствовало только одно замыкающее звено.
Если контур не замыкается, то это свидетельствует о необходимости введения дополнительных операционных размеров. Если для одного замыкающего звена имеется несколько вариантов размерного контура, то это означает наличие излишних операционных размеров. В обоих случаях необходимо ввести коррективы в план изготовления и в размерную схему.
Составим уравнения операционной размерной цепи в виде уравнения номиналов в общем виде:
 ,
(10.1)
где [Аi] – номинальное значение замыкающего звена;
Аi – номинальные значения составляющих звеньев;
i – порядковый номер звена;
n – число составляющих звеньев;
xi – передаточные отношения, характеризующие расположение звеньев по величине и направлению.
Для линейной цепи с параллельными звеньями передаточные отношения равны: xi=1 (увеличивающие звенья); xi= –1 (уменьшающие звенья).
Уравнения размерной цепи для размеров получаемых косвенным путем:
[Д055]*= –В025 – Ц1010 +А010
[Г055]*= –Г025 + Д025
[В055]*= –Д025 – Ц1010 +А010
10.2 Проверка условий точности изготовления детали
Проверка размерной корректности путем решения обратной задачи позволяет до начала расчетов размерной цепи убедиться в том, что намеченный вариант технологии изготовления обеспечит получение готовой детали в соответствии с требованиями рабочего чертежа. Проверка проводится для чертежных размеров и технических требований на расположение поверхностей детали, которые выполнялись косвенно, и являются замыкающими звеньями в размерной цепи.
Условие выполнения точности:
ТАчерт.іw[А], (10.2)
гдеТАчерт – допуск по чертежу размера или пространственного отклонения;
w[А] – погрешность, этого же параметра возникающая в ходе выполнения технологического процесса.
Погрешность замыкающего звена:
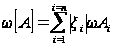 ,
(10.3)
где wАi – погрешность i – го звена;
n – число составляющих звеньев.
При расчете принимаем wАi=ТАi, где ТАi – технологический допуск i-го звена.
w [Д025]= wВ025 +w Ц1010 +wА010 = 0,17+0,05+0,05 = 0,27 Ј 1,15 мм;
w [Г025]= wГ025 +wД025 = 0,17+0,17 = 0,34 Ј 0,74 мм;
w [В025]= wД025+w Ц1010 +wА010 = 0,17+0,05+0,05 = 0,27Ј 1,0 мм.
В случае, когда брак планируется в определенных пределах, w[А] рассчитывается вероятностным методом:
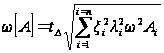 (10.4)
гдеtD - коэффициент риска;
li – коэффициент относительного рассеивания погрешности wАi.
Коэффициент tD характеризует вероятность попадания размеров замыкающего звена в заданные пределы [1, с.16, табл.4.4]. Для погрешностей пространственного положения (биение, эксцентриситет, не параллельность, не перпендикулярность) распределение следует закону Релея с l2=0,127 [1, с. 17].
10.3 Расчет припусков продольных размеров
Определим величины минимальных операционных припусков из условия удаления следов и дефектов предыдущей обработки.
Минимальный припуск при обработке торцов (продольное направление):
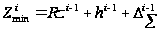 ,
(10.5)
где Rzi-1 и hi-1 – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке [1, прил. 4];
 -
суммарная
погрешность
пространственных
отклонений
поверхности
на предыдущем
переходе [3, табл.
2.6].
Максимальный припуск при обработке торцов (продольное направление):
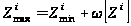 (10.6)
Составим уравнения размерной цепи для припусков:
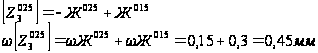
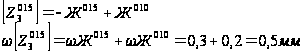
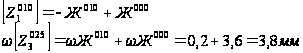
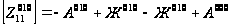
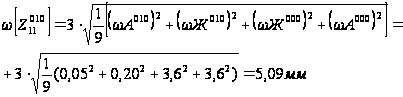
Минимальные и максимальные операционные припуски:
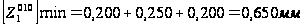 ;
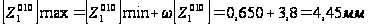 ;
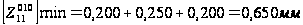 ;
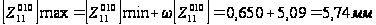 ;
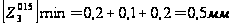 ;
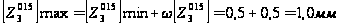 ;
при термообработке происходит разупрочнение стали, и на последующих операциях в дефектный слой h, в расчеты, ничего “не закладываем”.
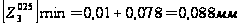 ;
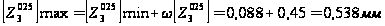 ;
Определим величины средних операционных припусков:
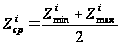 ,
(10.7)
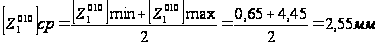 ;
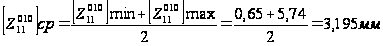 ;
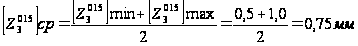 ;
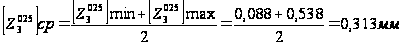 ;
10.4 Расчет операционных размеров
Цель расчета – определить величины номинальных и предельных значений операционных размеров в продольном направлении.
Исходя из составленных уравнений размерной цепи в продольном направлении найдем все операционные размеры. Определяем те размеры, которые нам известны и являются чертёжными. Это размеры А010=520 –0,05мм, Ж025=205 –0,74 мм. Размеры Ц1010 и Ц2010 найдем из расчета центрового отверстия (рис. 10.1).
Рис. 10.1 Центровое отверстие
Центровое отверстие выбираем по диаметру вала, который входит в интервал размеров 20…40мм [5, с.389].
Рассмотрим треугольник, в нем известно: противолежащий катет углу 30°, равный половине диаметра конуса 6,6мм. Все эти параметры “завязаны” между собой tg. Следовательно, Ц1010 =Ц2010=5/tg30°=8,66мм.
Далее определим все искомые размеры путем подставления в уравнения размерной цепи уже известных величин.
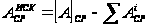 (10.8)
Л040=+К040-О040+А010-Ц2010=8-77+520-8,66=442,34мм;
В025 = – [Д055] - Ц1010 +А010 = -214-8,66+520 = 297,34мм;
Д025 = – [В055]– Ц1010 +А010 = -123-8,66+520 = 388,34мм;
Г025 = – [Г055]+ Д025 = -70 +388,34 = 318,34мм.
Окончательные значения операционных размеров в продольном направлении в удобной для производства форме, отражены в формуле (10.9) и сведены в соответствующие графы чертежа.
 ,
(10.9)
где, ТАi – технологический допуск.
11. Планировка механического участка
Деталь “шпиндель” (рис.1.1) является сборочной единицей головки
4-хшпиндельной комбинированной, которая в свою очередь входит в сборочный узел автоматической линии для обработки ресивера.
Конструкция шпинделя позволяет использовать анализируемую деталь в сборках 2-х, 3-х, 4-х, 6-ти, 9-ти, 10-ти, 12-ти и 15-тишпиндельных резьбонарезных головках, а также 4-х, 5-ти и 6-тишпиндельных комбинированных головках, которые применяются на автоматических линиях мехобработки.
Оборудование, включающее в себя перечисленные шпиндельные головки, насчитывают свыше 500 единиц.
11.1 Расчёт количества основного технологического оборудования на участке и коэффициента его загрузки
Цель раздела – определение количества основного технологического оборудования при среднесерийном производстве на стадии технологического проекта и подготовки исходных данных для составления планировки участка механической обработки детали.
Исходные данные для проведения этого расчёта являются годовая программа и технологический процесс