Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки
Таблица 11.1 Нормы времени
| № оп. |
Код и наименование операции |
Т0 , мин |
Тшт , мин |
Модель оборудования |
| 1 | 2 | 4 | 5 | 6 |
| 010 | Фрезерно-центровальная | 3 | 6 | МР-71М |
| 015 | Токарная | 780 | 795 | 1712П |
| 020 | Отпуск | - | - | - |
| 025 | Токарная | 168 | 83 | 1712П |
| 030 | Шлифовальная | 38 | 53 |
СУ 315х2000 (универсально-шлифовальный) |
| 035 | Шлицефрезерная | 372 | 462 |
31НУ (винто-шлице-фрезерный) |
| 040 | Токарная | 20 | 24 | 1712П |
| 045 | Долбежная | 18 | 24 | 7М430 |
| 050 | Цементация | - | - | - |
| 055 | Сверлильная | 36 | 51 | 2М13 |
| 060 | Закалка | - | - | - |
| 065 | Слесарная | 66 | 66 | 1712П |
| 070 | Шлифовальная | 20 | 35 |
СУ (универсально-шлифовальный) |
| 075 | Полировальная | 170 | 185 | 1712П |
| 080 | Шлицешлифовальная | 96 | 111 | 5В833 |
| 085 | Резьбошлифовальная | 73 | 163 | Рейсхауэр |
| 090 | Маркировочная | 3 | 3 | Кант.площадка |
| 095 | Оксидирование | - | - | - |
| 100 | Консервация | 5 | 5 | Кант.площадка |
Действительный фонд времени работы оборудования, находим по формуле:
Fд = (Дк – Дв – Дп) · tсм · n · Кисп, (ч) (11.1)
где Дк - число календарных дней, 365
Дв - число выходных дней, 102
Дп - число праздничных дней, 10
Tсм - длительность рабочей смены, 8 часов
n - число рабочих смен в сутки, 2
Кисп - коэффициент использования оборудования, 0,95.
Fд = (365-102-10)·8·2·0,95 = 3846 ч.
Расчётное число станков каждой группы будет находиться по формуле:

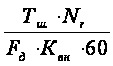 (11.2)
где Квн – коэффициент выполнения норм, равный 1,1.
Расчёт необходимого количества станков сведём в таблицу 11.2
где Sпр – принимаемое нами количество станков.

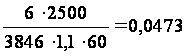
Таблица 11.2 Расчётное число станков
| № оп. | Код и наименование операции | Расчётное количество станков, Sр | Принятое количест-во станков, Sпр |
| 1 | 2 | 3 | 4 |
| 010 | Фрезерно-центровальная | 0,0473 | 1 |
| 015 | Токарная | 2,3243 | 3 |
| 020 | Отпуск | - | - |
| 025 | Токарная | 0,6540 | 1 |
| 030 | Шлифовальная | 0,4176 | 1 |
| 035 | Шлицефрезерная | 1,6401 | 2 |
| 040 | Токарная | 0,1891 | 1 |
| 045 | Долбежная | 0,4018 | 1 |
| 050 | Цементация | - | - |
| 055 | Сверлильная | 0,1733 | 1 |
| 060 | Закалка | - | - |
| 065 | Слесарная | 0,2758 | 1 |
| 070 | Шлифовальная | 1,4576 | 2 |
| 075 | Полировальная | 0,2206 | 1 |
| 080 | Шлицешлифовальная | 0,8746 | 1 |
| 085 | Резьбошлифовальная | 1,2843 | 2 |
| 090 | Маркировочная | 0,0236 | 1 |
| 095 | Оксидирование | - | - |
| 100 | Консервация | 0,0394 | 1 |
Полученные расчетные значения количества станков, округляем в большую сторону до целого числа и определяем необходимую величину догрузки подобными видами продукции, приближая расчетное значение станков к принимаемому для их меньшей расходимости.
Догрузка оборудования находится по формуле:
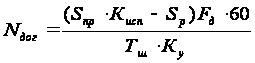 (11.3)
где Ку =1,05- коэффициент увеличения штучного времени.
Результаты расчётов сведём в таблицу 11.3.
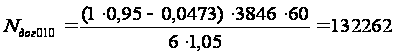
Таблица 11.3 Результат дозагрузки станков
| № оп. |
Код и наименование операции |
Дозагрузка оборудования, Nдог , шт/год |
| 1 | 2 | 3 |
| 010 | Фрезерно-центровальная | 132262 |
| 015 | Токарная | 77017 |
| 020 | Отпуск | - |
| 025 | Токарная | 43373 |
| 030 | Шлифовальная | 78005 |
| 035 | Шлицефрезерная | 23421 |
| 040 | Токарная | 111483 |
| 045 | Долбежная | 63659 |
| 050 | Цементация | - |
| 055 | Сверлильная | 113792 |
| 060 | Закалка | - |
| 065 | Слесарная | 98785 |
| 070 | Шлифовальная | 106865 |
| 075 | Полировальная | 64813 |
| 080 | Шлицешлифовальная | 11050 |
| 085 | Резьбошлифовальная | 90210 |
| 090 | Маркировочная | 135725 |
| 095 | Оксидирование | - |
| 100 | Консервация | 133417 |
Проводим заново расчёт необходимого количества оборудования по формуле:

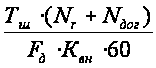 (11.4)
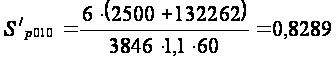
Результаты расчётов сводим в таблицу 11.4.
Таблица 11.4 Расчёт до загруженного числа станков
| № оп. |
Наименование операции |
Расчётное количество станков, Sр |
Принятое количество станков, Sпр |
| 1 | 2 | 3 | 4 |
| 010 | Фрезерно-центровальн. | 0,8289 | 1 |
| 015 | Токарная | 2,7795 | 3 |
| 020 | Отпуск | - | - |
| 025 | Токарная | 0,9103 | 1 |
| 030 | Шлифовальная | 0,8786 | 1 |
| 035 | Шлицефрезерная | 3,7785 | 4 |
| 040 | Токарная | 0,8479 | 1 |
| 045 | Долбежная | 0,8417 | 1 |
| 050 | Цементация | - | - |
| 055 | Сверлильная | 0,8458 | 1 |
| 060 | Закалка | - | - |
| 065 | Слесарная | 0,8595 | 1 |
| 070 | Шлифовальная | 0,8521 | 1 |
| 075 | Полировальная | 1,8406 | 2 |
| 080 | Шлицешлифовальная | 0,9399 | 1 |
| 085 | Резьбошлифовальная | 1,8174 | 2 |
| 090 | Маркировочная | 0,8257 | 1 |
| 095 | Оксидирование | - | - |
| 100 | Консервация | 0,8278 | 1 |
Коэффициент загрузки оборудование определяется как отношение расчётного числа к проектируемому:
К = Sp / Sпр (11.5)
Коэффициент загрузки оборудования сведем в таблицу 11.5.
Таблица 11.5 Коэффициент загрузки оборудования
| № оп. | Наименование операции |
Коэф. загр. оборуд. |
№ оп. | Наименование операции |
Коэф. загр. оборуд. |
| 1 | 2 | 3 | 1 | 2 | 3 |
| 010 | Фр.-центров. | 0,83 | 060 | Закалка | - |
| 015 | Токарная | 0,93 | 065 | Слесарная | 0,86 |
| 020 | Отпуск | - | 070 | Шлифовальная | 0,85 |
| 025 | Токарная | 0,91 | 075 | Полировальная | 0,92 |
| 030 | Шлифовальн. | 0,88 | 080 | Шлицешлиф. | 0,94 |
| 035 | Шлицефрезерная | 0,94 | 085 | Резьбошлиф. | 0,91 |
| 040 | Токарная | 0,85 | 090 | Маркировочная | 0,83 |
| 045 | Долбежная | 0,92 | 095 | Оксидирование | - |
| 050 | Цементация | - | 100 | Консервация | 0,83 |
| 055 | Сверлильная | 0,85 | Средн. значение | 0,88 | |
Средний коэффициент загрузки составляет 0,88.
Теперь по найденным значениям загрузки оборудования строим график нагружения оборудования на рис. 11.2
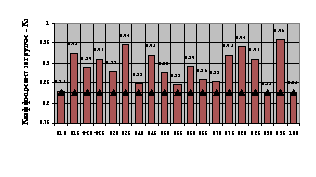
Рис.11.2 График загрузки оборудования
11.2 Расчёт числа рабочих
Число рабочих на каждую операцию в одну смену определяем по формуле:
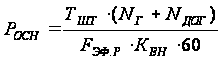 (11.6)
где
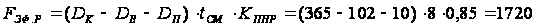 ч.
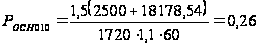
Расчёт числа рабочих по операциям техпроцесса сведём в таблицу 11.6
Таблица 11.6 Количество рабочих по операциям ТП
| № оп. |
Код и наименование операции |
Расчетное количество рабочих на операцию, Росн |
Принятое количество рабочих на операцию, Росн.пр |
| 1 | 2 | 3 | 4 |
| 010 | Фрезерно-центров. | 1,85336 | 2 |
| 015 | Токарная | 1,21499 | 2 |
| 020 | Отпуск | - | - |
| 025 | Токарная | 2,03541 | 2 |
| 030 | Шлифовальная | 1,96448 | 2 |
| 035 | Шлицефрезерная | 3,44901 | 4 |
| 040 | Токарная | 1,89592 | 2 |
| 045 | Долбежная | 1,21561 | 2 |
| 050 | Цементация | - | - |
| 055 | Сверлильная | 1,89119 | 2 |
| 060 | Закалка | - | - |
| 065 | Слесарная | 1,92192 | 2 |
| 070 | Шлифовальная | 1,90537 | 2 |
| 075 | Полировальная | 1,11575 | 2 |
| 080 | Шлицешлифовальная | 2,10161 | 2 |
| 085 | Резьбошлифовальная | 1,96373 | 2 |
| 090 | Маркировочная | 0,84627 | 1 |
| 095 | Оксидирование | - | - |
| 100 | Консервация | 0,85099 | 1 |
| Итого: 30 |
Общее число рабочих составляет 30 человек.
После расчёта числа основных производственных рабочих, необходимо рассчитать число вспомогательных рабочих, число контролёров, число ИТР, Численность младшего обслуживающего персонала (МОП).
Вспомогательные рабочие:
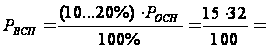 4,8 принимаем
5 человек.
Число контролёров:
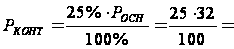 8,0
принимает 8
человек.
Численность ИТР:
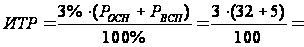 1,1 принимаем
2 человека.
Младший обслуживающий персонал:
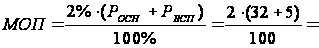 0,74 принимаем
1 человек.
11.3 Организация снабжения материалами и заготовками
Для хранения запаса заготовок предусматривается склад, расположенный в начале участка механической обработки детали. На рабочее место заготовки, уложенные в контейнер открытого типа, доставляются при помощи погрузчиков. В процессе обработки проводится межоперационный контроль, наиболее важными являются контрольные операции перед и после ТО, каковыми являются 020 операция – отпуск, 050 – цементация, 060 – закалка и 095 – оксидирование. После каждой из перечисленных операций деталь возвращают на участок на дальнейшую обработку. После проверяют качество изготовленной детали на контрольном столе. Работники планово распределительного бюро обеспечивают подачу деталей и заготовок к станкам.
На основе технической документации, инструментально-раздаточная кладовая (ИРК) заблаговременно комплектует специальный инструмент и приспособления, обеспечивает его заточку, восстановление и списание. Доставку инструмента и приспособлений к рабочему месту осуществляется вспомогательными рабочими.
Сжатый воздух, масло, смазочно-охлаждающая жидкость подаётся к станкам по централизованным трубопроводам. При обнаружении рабочим нехватки масла в станке он говорит об этом мастеру, а тот в свою очередь даёт заявку вспомогательным рабочим соответствующей службы, которые в свою очередь обеспечивают снабжение основного производства (оборудования участка) маслом, специально оборудованным транспортом с тарой для масла.
11.4 Организация транспортного хозяйства
Главной целью организации транспортного хозяйства является снижение трудоёмкости работ и сокращение времени производственного цикла. Выбор транспортных средств зависит от характера обрабатываемых на участке заготовок, их габаритов и массы, типа производства, конструкции здания.
Доставка заготовок в механический цех осуществляется автотранспортом. Подача контейнеров на склады и к месту обработки выполняется при помощи автопогрузчиков.
Передача деталей от станка к станку осуществляется при помощи вспомогательных рабочих. Такой вид передачи деталей является оптимальным в условиях среднесерийного производства, деталей простой геометрической формы.
Для удаления стружки из рабочей зоны в большинстве станков имеются шнековые устройства, которые перемещают стружку к люку, расположенному с тыльной стороны станка. Дальнейшее транспортирование стружки от станка к общецеховому месту сбора производится при помощи системы скребковых транспортёров (конвейеров), расположенных под полом цеха вдоль станков.
11.5 Организация работы участка и рабочих мест
Организация рабочего места является первичным звеном организации труда. Его правильная организация снижает утомляемость рабочего, повышает работоспособность и в итоге увеличивает производительность труда. Для правильной организации рабочего место важное значение имеет специализация, оснащение, планировка и обслуживание рабочего места. При размещении предметов и средств труда должны руководствоваться следующими условиями:
на рабочем месте не должно быть нечего лишнего, каждая деталь должна иметь своё место
все часто используемые предметы должны находится ближе к зоне их использования
расположение предметов на рабочем месте должно быть продуманно с таким расчётом, чтобы рабочий двигался с минимальными затратами сил
станки должны быть обеспечены местным освещением и пр.
11.6 Планировка механического участка
Планировка участка на заданную программу 2500шт.
Оборудование расставлено в соответствии с нормами расположения станков в зданиях. Стружка удаляется скребковым конвейером, расположенным под полом.
Для инструмента предусмотрены инструментальные ящики. Для улучшения условий труда на участке предусмотрено место для отдыха, место для питьевого аппарата (ситуратора). Для доставки контейнеров с заготовками и деталями по периметру участка расположена дорога (проезд) для автопогрузчиков с односторонним движением. В соответствии с нормами ширина проезда составляет 2000 см. Подвод сжатого воздуха осуществляется от общезаводской централизованной системы. В качестве средств пожарной безопасности предусмотрен пожарный щит, ящик с песком. Имеется верстак, контрольный стол, телефонная будка и др.
Рассчитываем площадь участка:
Таблица 11.7 Общая площадь оборудования.
| № оп. | Наименование операции | Площадь, м2 |
| 1 | 2 | 3 |
| 010 | Фрезерно-центровальная | 10 |
| 015 | Токарная | 15 |
| 020 | Отпуск | Вне зоны мех.участка |
| 025 | Токарная | 15 |
| 030 | Шлифовальная | 25 |
| 035 | Шлицефрезерная | 25 |
| 040 | Токарная | 15 |
| 045 | Долбежная | 15 |
| 050 | Цементация | Вне зоны мех.участка |
| 055 | Сверлильная | 10 |
| 060 | Закалка | Вне зоны мех.участка |
| 065 | Слесарная | 15 |
| 070 | Шлифовальная | 25 |
| 075 | Полировальная | 20 |
| 080 | Шлицешлифовальная | 18 |
| 085 | Резьбошлифовальная | 18 |
| 090 | Маркировочная | 9 |
| 095 | Оксидирование | Вне зоны мех.участка |
| 100 | Консервация | 9 |
| Всего: | 387 м2 | |
С учетом количества оборудования для каждой операции.
2- площадь под проходы принимаем 30% от площади станков: 166 м2
3- площадь для места мастера: 9 м2
4- площадь под контрольный стол: 2,5 м2
5- место для отдыха: 9 м2
6- место под проезды: 98 м2
7- инструментально-раздаточная кладовая: 28,5 м2
Общая площадь: 650 м2
12. Безопасность и экологичность проекта
Технологическая среда является основным и мощным источником загрязнения окружающей среды. Наиболее сильное влияние она оказывает на атмосферу. Большой вклад в уровень загрязнения атмосферы вносит технологическая среда для обработки материалов.
Например, при механической обработке металлов и других материалов на металлорежущих станках (токарных, фрезерных, сверлильных, шлифовальных, заточных и др.) возникает большое количество механических и химических загрязнителей. Для цехов механической обработки харак-тернаповышенная запыленность и загазованность рабочей зоны (пространство высотой до 2 м, на котором находятся места постоянного или временного пребывания работающих). К механическим загрязнениям атмосферы, находящимся в рабочей зоне, можно отнести: взвеси-примеси, пыль, масляный туман и др. К химическим загрязнениям принадлежат различные газообразные вещества, способные взаимодействовать в химических реакциях.
Основной поток газообразных веществ в рабочей зоне образуется в результате испарения и разложения органических составляющих СОЖ при высоких температурах. Работа на металлорежущем станке сопровождается выделением большого количества тепла за счет высоких температур в зоне резания (300 – 700 градусов). Под воздействием этих температур происходит процесс разложения органической составляющей СОЖ. Чаще всего органическая составляющая СОЖ представляет собой минеральное индустриальное масло. В результате реакции разложения при высокой температуре из различных типов масел получается большое количество газообразных компонентов, таких как: хлор, хлористый водород, сероводород, высшие спирты, акролеины, меркаптан, формальдегид, углеводороды и др. Все эти вещества выделяются в воздух рабочей зоны и составляют основное химическое загрязнение металлообрабатывающих цехов. Состав и количес-тво газов зависит от типа, применяемой СОЖ и от режимов резания.
Полностью безопасных и безвредных производств не существует. Задача охраны труда - свести к минимальной вероятности поражения и заболевания работающего с одновременным обеспечения комфорта при максимальной производительности труда. Реальные производственные условия характеризуются, как правило, наличием некоторых опасных и вредных производственных факторов.
Охрана труда – это система законодательных актов, социально-экономических, организационных, технических, гигиенических и лечебнопро-филактических мероприятий и средств, обеспечивающих безопасность, сохранение здоровья и работоспособности человека в процессе труда.
Современная отрасль машиностроения стремиться повысить технический уровень производства, сокращая применение ручного тяжелого труда, – во всех отраслях народного хозяйства, повышается уровень оснащенности предприятий средствами производственной санитарии, с более высокой степенью технической и пожарной безопасности, создаются безопасные машины и технология.
12.1 Анализ основных опасных и вредных производственных факторов, присутствующие на производственном участке
Опасным производственным фактором называется такой производственный фактор, воздействие которого на работающего в определенных условиях приводит к травме или к другому внезапному, резкому ухудшению здоровья.
Вредным производственным фактором называется такой производственный фактор, воздействие которого на работающего в определенных условиях приводит к заболеванию или снижению трудоспособности.
Примерами опасных факторов могут служить открытые токоведущие части оборудования, движущиеся части машин и механизмов, раскаленные тела, возможность падения с высоты самого работающего либо деталей и предметов, наличие емкостей со сжатыми или вредными веществами и т.п.
Примером вредных факторов являются вредные примеси и воздухе, неблагоприятные метеорологические условия, лучистая теплота, недостаточное освещение, вибрации, шум, ультра- и инфразвуки, ионизирующие и лазерные излучения, электромагнитные поля, повышенные напряженность и тяжесть труда, наличие вредных микроорганизмов или насекомых и т.д.
Между опасными и вредными производственным факторами (в дальнейшем ОВПФ) часто нельзя провести четкой границы. Один и тот же фактор может привести к несчастному случаю.
В процессе разработки технологии изготовления шпинделя была выявлена операция, которая по экологичности и безопасности вредна для рабочего.
Таблица 12.1. Анализ ОВПФ технологической операции
| Операция | ОВПФ |
Влияние на организм человека |
Влияние на окружающую среду |
| Шлице- шлифовальная | Опасность обрыва троса при установке заготовки, повышенный уровень шума, наличие производственной пыли (примеси в воздухе). | Наличие в воздухе вредных примесей приводит к раздражению дыхательных путей и слизистой оболочки глаз, воздействие СОЖ на кожный покров на руках. | Повышенный уровень содержания в воздухе вредных паров, вследствие нагрева СОЖ, повышенная запыленность. |
В проектируемом варианте усовершенствуется шлицешлифовальная операция. В результате этого меняется режущий инструмент, станочное приспособление, вид СОЖ. Это позволит улучшить условия труда рабочего персонала.
При обработке шпинделя присутствуют следующие ОВПФ:
1) Опасность поражения электрическим током
Может возникнуть при повреждении электрооборудования, электро-проводки и в результате несоблюдения правил электробезопасности, т.е. источником такой опасности является, все технологическое оборудование.
2) Повышенный уровень шума и вибраций
Шум – источниками являются машины и механизмы, а также технологические установки и аппараты, в которых движение газов и/или жидкостей происходит с большими скоростями и имеет пульсирующий характер (компрессоры, насосы). Источниками шума и вибрации в цехе производства вала является все производственное оборудование, кроме контрольных машин. Шум и вибрации при работе оборудования отрицательно сказываются на здоровье рабочих и могут привести к профзаболеваниям.
3) Опасность травмирования
Движущиеся, вращающиеся части оборудования, которые являются источниками опасности при погрузочно-разгрузочных работах, транспортировке материалов, обслуживании и ремонте оборудования, т.е. источником такой опасности является, все вышеперечисленное технологическое оборудование.
Например:
вращающиеся инструмент и деталь, так как может произойти захват одежды, волос, конечностей оператора при нарушении правил техники безопасности, а также травмирование рабочих при вылете незакрепленной детали или инструмента.
особенность метода обработки: схема резания, осуществляемая вращением заготовки по направлению часовой стрелки, т.е. на рабочего, что может привести при значительных усилиях резания к вырыванию режущего инструмента из суппорта станка или скалыванию его частиц.
4) Отклонения от нормативного микроклимата
ОВФ, связанными с загрязнением воздушной среды на участке, где идет изготовление коленчатого вала, – являются металлическая пыль, выделения вредных паров и газов, тепловыделения от технологического оборудования. Источниками такой опасности является практически все выше перечисленное оборудование, исключение – контрольное оборудование.
Например:
смазочно-охлаждающая жидкость, так как при ее нагревании в процессе обработки выделяющиеся пары раздражают слизистые оболочки глаз, носоглотки;
выделяющаяся при обработке металлическая пыль, которая, оседая в легких человека, вызывает раздражение дыхательных путей.
5) Опасность получения ожогов
Горячий воздух для обдувки (90°С) и горячий раствор для промывки (50°С), так как существует возможность получения ожогов.
6) Освещённость
Сохранность зрения человека, состояние его центральной нервной системы и безопасность на производстве в значительной мере зависят от условий освещения.
Рациональное освещение помещений и рабочих мест - один из важнейших элементов благоприятных условий труда. При правильном освещении повышается производительность труда, улучшаются условия безопасности, снижается утомляемость.
На участке изготовления шпинделя недостаточное освещение, и как следствие повышенная утомляемость и существует вероятность производственного травматизма.
7) Пожароопасность
Пожары, которые могут возникнуть в местах скопления ветоши, легковоспламеняющихся материалов (охлаждающая жидкость, неисправные электропроводка и электрооборудование, промышленные материалы).
В законодательстве об охране труда большое внимание обращается и соблюдение требований по охране труда при проектировании и разработке новых предприятий, машин, оборудования и технологических процессов.
Проектируемые нами технологические операции и планировка производственных участков или цехов могут быть приняты и введены в эксплуатацию, если на них подробно проработаны мероприятия по охране труда и по обеспечению здоровья и безопасности условия труда.
Современное производство характеризуется относительно быстрым насыщением производства новыми машинами. В сложившейся ситуации, одновременно с получением определенного технико-экономического эффекта нередко появляются и новые производственные опасные и вредные факторы. Следовательно, в условиях роста производства неизбежно возникают новые проблемы по охране труда, здоровья персонала. К указанным проблемам относятся инженерно-технические, медико-биологические и социально-экономические проблемы охраны труда.
В рамках дипломного проектирования рассмотрим инженерно-технические проблемы охраны труда и проведем детальный анализ опасных и вредных факторов в производстве.
К инженерно-техническим проблемам по охране труда можно отнести:
оценку условий труда при использовании и предприятиях новых машин и устройств;
отражение вопросов безопасности в проектной документации на конкретную технологию производства;
разработку высокоэффективных мер по снижению шума и вибраций на выпускаемых машинах.
12.2 Описание рабочего места, оборудования, выполняемых операций
Важным направлением при обработке зубчатых поверхностей является экологическая безопасность технологического процесса их изготовления. При проектировании новых технологических процессов необходимо наряду с экономической эффективностью учитывать экологическую безопасность, которой иногда следует отдавать предпочтение при принятии решений. Такому условию отвечает технология обработки, в которой используется заготовка с прошитым отверстием и накатанным зубчатым венцом. Это позволяет создать более короткий технологический маршрут, реализующий методы малоотходной технологии, уменьшить объем снимаемой стружки и количество выделяемой теплоты и т.д. С применением твердого смазочного материала при деформирующем протягивании значительно сокращаются вредные выбросы.
Расположение станков на участке осуществляется согласно технологическому процессу. Расположение станков, расстояние между станками соответствуют санитарным нормам. Минимальная ширина проходов между линиями 1,5 м. Для подъезда электропогрузчика имеется проезд шириной 3,5 м и предусмотрены места для складирования заготовок. Поверхности металлорежущих станков окрашиваются в светло-зеленый цвет, движущиеся части станков - в светло-желтый. Включение отмечается сигнальной лампой зеленого цвета, кнопка “стоп” для экстренной остановки станка выкрашена в ярко красный цвет и имеет большой размер.
12.3 Организационные и технические мероприятия по созданию безопасных условий труда с проведением инженерных расчётов
Прежде всего, надо отметить, что администрация предприятия обязана обеспечить надлежащее техническое оборудование всех рабочих мест и создавать на них условия работы, соответствующие правилам по охране труда (правила по технике безопасности, санитарным нормам и правилам и т.п.).
В целях охраны труда и соблюдения техники безопасности проводятся инструктаж и обучение правилам безопасных приёмов и методов работы. Они должны быть обязательно организованы во всех цехах независимо от характера и степени опасности производства, а также квалификации и стажа работы лиц, выполняющих работу (ГОСТ 12.0.004-79).
Существует несколько видов инструктажа: вводный, первичный на рабочем месте, повторный, внеплановый, текущий.
Вводный инструктаж обязаны пройти все вновь поступающие на предприятие, а также командированные и учащиеся, прибывшие на практику. Его проводит инженер по охране труда.
Первичный инструктаж на рабочем месте проводят со всеми вновь принятыми на предприятие, переводимыми из одного подразделения в другое, командированными и др.
Повторный инструктаж проводится не реже чем через шесть месяцев. Цель этого инструктажа – восстановить в памяти рабочего правила по охране труда, а также разобрать конкретные нарушения из практики цеха или предприятия.
Внеплановый инструктаж проводят при изменении технологического процесса, изменении правил по охране труда, внедрения новой техники, нарушении работниками правил безопасности труда, которые могут привести или привели к травме, аварии, взрыву или пожару; при перерывах в работе – для работ, к которым предъявляются дополнительные требования безопасности труда не более чем на 30 календарных дней, для остальных – 60 дней.
Текущий инструктаж проводят с работниками перед производством работ, на которые оформляется допуск – наряд.
К числу мер по технике безопасности и производственной санитарии относятся нормы, устанавливающие меры индивидуальной защиты работающих от профессиональных заболеваний и производственных травм. Эти нормы рассматривают следующее. На работах с вредными условиями труда, а также на работах, производимых в особых температурных условиях или связанных с загрязнением, рабочим и служащим выдаются бесплатно по установленным нормам специальная одежда, специальная обувь и другие средства индивидуальной защиты. Рабочие и служащие обязаны пользоваться в рабочее время выдаваемыми им средствами индивидуальной защиты.
На работах, связанных с загрязнением, рабочим и служащим бесплатно по установленным нормам выдается мыло. На работах с вредными условиями труда рабочим и служащим бесплатно по установленным нормам молоко и другие равноценные пищевые продукты.
Мероприятия по оздоровлению воздушной среды
Требуемое состояние воздуха рабочей зоны может быть обеспечено выполнением определенных мероприятий, к основным относятся:
Механизация и автоматизация производственных процессов.
Применение технологического оборудования, исключающих образование вредных веществ или попадание их в рабочую зону (термообработка заготовки осуществляется по заказу на предприятии ВЦМ).
Применение средств индивидуальной защиты.
Мероприятия по избавлению от вибраций
Чаще всего виброгашение осуществляют путем установки агрегатов на фундаменты (а не на общую плиту). Массу фундамента подбирают таким образом, чтобы амплитуда колебаний подошвы фундамента в любом случае не превышала 0,1 – 0,2 мм, а для особо ответственных сооружений 0,005 мм. Для небольших объектов между основанием и агрегатом устанавливают плиту. Расчет фундаментов машин с динамическими нагрузками ведут по СниП 19 – 95.
Также использование материалов способных поглощать колебания, увеличение жесткости оборудования для уменьшения резонансных колебаний. Важную роль играют правильный режим работы и эксплуатации, хороший уход и своевременный ремонт оборудования.
Защита от шума
Борьба с шумом посредством уменьшения его в источнике является наиболее рациональной. Уменьшение механического шума может быть достигнуто путем совершенствования технологических процессов и оборудования.
Расчет допустимого уровня шума
Расчетная формула для определения уровня шума, если источник шума находится в помещении, будет иметь вид:
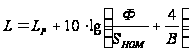 ,
(12.1)
где В – так называемая постоянная помещения, м2
 ,
(12.2)
где А – эквивалентная площадь помещения
 ,
(12.3)
где LСР – средний коэффициент звукопоглощения внутренних поверхностей помещения площадью SПОВ . LСР = 0,12, тогда
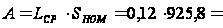 111,1
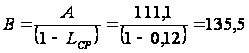
LР – уровень звуковой мощности шума, определяется согласно формулы:
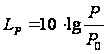 ,
(12.4)
где
 - исходная мощность,
равная мощности
переносимой
звуковой волной
интенсивности
I0 через
единичную
площадку S0=1м2,
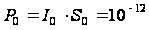 Вт
где I0 – интенсивность звука, что соответствует порогу слышимости
Р – мощность источника, в данном случае станка. Мощность электродвигателя токарного станка Р = 28 кВт = 28Ч103 Вт.
Подставляя числовые значения, получим:
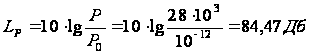
Ф – фактор направленности, характеризующий неравномерность излучения звука источником по направлениям. В нашем случае Ф = 1, SПОВ – площадь участка. В нашем случае SПОВ = 925,8 м2.
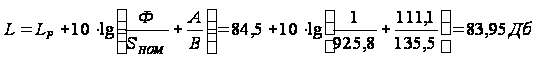
Защита от травмирования
Опасность травмирования на рабочем месте определяют по ГОСТ 12.0.004-79.
Опасность травмирования в текущее время в основном обусловлена большим износом оборудования. Поэтому для уменьшения опасности травмирования надо при работе соблюдать меры техники безопасности. При работе на технологическом оборудовании установить ограждающие экраны на силовом оборудовании. Поверхности металлорежущих станков окрашиваются в светло-зеленый цвет, движущиеся части станков - в светло-желтый. Пульты управления станками находятся, как правило, с правой стороны. Включение отмечается сигнальной лампой зеленого цвета, кнопка “стоп” для экстренной остановки станка выкрашена в ярко красный цвет и имеет большой размер.
Освещение производственного участка
Правильно спроектированная и выполненная система освещения необходима для обеспечения сохранности зрения человека, безопасности выполнения работы, высокой производительности труда и качества выпускаемой продукции.
При освещении производственных площадей используют естественное, искусственное и совмещенное освещение (в светлое время суток недостаточное по нормам естественное освещение дополняется искусственным).
Для обеспечения нормальной производственной деятельности на участке применяется искусственное общее равномерное освещение.
Осветительная система должна отвечать следующим требованиям:
освещенность на рабочем месте