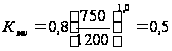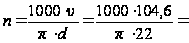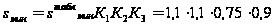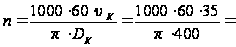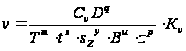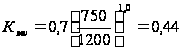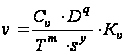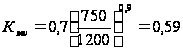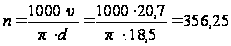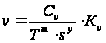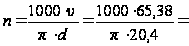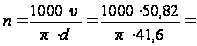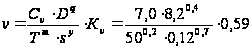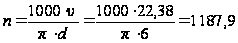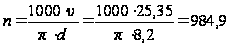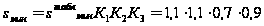Xreferat.com » Рефераты по промышленности и производству » Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

комбинированной головки" width="320" height="46" align="BOTTOM" border="0" />= 50,82 м/мин.


Частота вращения заготовки рассчитывается по формуле (6.2):

где,Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки = 47,98 м/мин – скорость резания;

d = 24 мм – диаметр заготовки.

Таким образом,
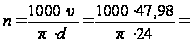

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки636,7 об/мин.


Операция 025 Токарная с ЧПУ

1) Точение пов.2 (установ А)

Для стали конструкционной легированной, диаметра детали 34 глубина резания 0,5мм, выбираем подачу s = 0,38 мм/об.

Скорость резания рассчитывается по формуле (6.1)


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 350; m = 0,2; х = 0,15; y = 0,35;


Т = 120 мин – период стойкости инструмента;

s = 0,6 мм/об – подача;
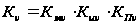

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=1200 МПа – предел прочности обрабатываемого материала;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,8;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – показатель степени.

Тогда


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки– коэффициент, учитывающий влияние инструментального материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 (Т15К6);

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – коэффициент, учитывающий состояние поверхности заготовки (без корки).

Таким образом,


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,5 Ч 1,0 Ч 1,0 = 0,5.


Подставляя значения в формулу (6.1), получим:


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 104,6 м/мин.


Частоту вращения рассчитываем по большему диаметру:


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки970,5 об/мин.


2) Точение пов.3,4,5,6,7,8,9,10 (установ Б)

Для стали конструкционной легированной, диаметра детали менее 22 глубина резания 0,5мм, выбираем подачу s = 0,38 мм/об.

Скорость резания рассчитывается по формуле (6.1)


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 350; m = 0,2; х = 0,15; y = 0,35;


Т = 120 мин – период стойкости инструмента;

s = 0,6 мм/об – подача;
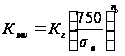

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки


– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=1200 МПа – предел прочности обрабатываемого материала;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,8;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – показатель степени.

Тогда


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки– коэффициент, учитывающий влияние инструментального материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 (Т15К6);

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – коэффициент, учитывающий состояние поверхности заготовки (без корки).

Таким образом,

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,5 Ч 1,0 Ч 1,0 = 0,5.


Подставляя значения в формулу (6.1), получим:
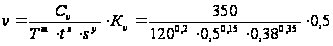

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 104,6 м/мин.


Частоту вращения рассчитываем по большему диаметру:
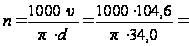

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки1553,8 об/мин.


Операция 030 Шлифовальная

Шлифование пов. 2, 4.

Для конструкционной стали для круглого наружного шлифования методом врезания выбираем:

скорость круга Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 35 м/с;

скорость заготовки Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 35 м/мин;

глубина резания t = 0,2 мм;

минутная подача табличная Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,1 мм/мин;

Минутная подача


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,81 мм/мин


Частота вращения круга:


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки1671 об/мин.


Операция 035 Шлицефрезерная

Фрезерование шлицев пов.20,21 с образованием диаметра впадин пов.19.

Выбираем подачу в зависимости от обрабатываемого материала, диаметра фрезы, глубины резания; для фрезы из быстрорежущей стали, диаметра фрезы 70, глубины резания 2,52 мм выбираем подачу на зуб Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки = 0,12 мм/зуб.

Подача на оборот фрезы:


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки,

(6.3)

где z = 12 – число зубьев фрезы.


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,12*12=1,92 мм/об.


Скорость резания рассчитывается по эмпирической формуле


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

(6.4)

где, Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 53 – коэффициент;

q = 0,45 – показатель степени;

m = 0,33 – показатель степени;

х = 0,3 – показатель степени;

y = 0,2 – показатель степени;

u = 0,1 – показатель степени;

p = 0,1 – показатель степени;

Т = 135 мин – период стойкости инструмента;

D = 63 – диаметр фрезы;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,12 мм/зуб – подача на зуб;

В = 12 – ширина фрезерования

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки


– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=1200 МПа – предел прочности обрабатываемого материала;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,7;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – показатель степени.

Тогда


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки– коэффициент, учитывающий влияние инструментального материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 (Р6М5);

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – коэффициент, учитывающий состояние поверхности заготовки (без корки).

Таким образом,


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,44 Ч 1,0 Ч 1,0 = 0,44.


Подставляя значения в формулу (6.4), получим:
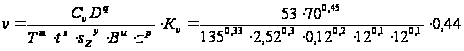

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 22,02 м/мин


Частота вращения фрезы рассчитывается по формуле:

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

(6.5)

где D = 70 – диаметр фрезы

Таким образом,
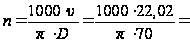

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки100,2 об/мин.


Операция 040 Токарная с ЧПУ

1) Сверление отверстия 12.

Подача выбирается в зависимости от обрабатываемого материала, его твердости, диаметра сверла; для конструкционной легированной стали твердостью НВ160-240 при диаметре сверла 18,5 мм принимаем подачу s = 0,45 мм/об.

Скорость резания v, м/мин, рассчитывается по эмпирической формуле


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

(6.6)

где, Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 9,8 – коэффициент;

m = 0,2 – показатель степени;

y = 0,50 – показатель степени;

q = 0,4 – показатель степени;

Т = 60 мин – период стойкости инструмента;

s = 0,45 мм/об – подача;
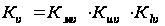

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=1200 МПа – предел прочности обрабатываемого материала;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,7;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,9 – показатель степени

Тогда


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки– коэффициент, учитывающий влияние инструментального материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 (Р6М5);

Кlv – коэффициент, зависящий от отношения дины сверления к диаметру сверла. Для l/D < 3 Кlv = 1,0.

Таким образом,
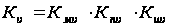

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,59Ч 1,0Ч 1,0 = 0,59.


Подставляя значения в формулу (6.6), получим:
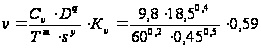

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 20,7 м/мин.


Частота вращения


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головкиоб/мин.


2) Растачивание пов. 12 ( переход 2)

Подача s = 0,12 мм/об.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 420; m = 0,2; х = 0,15; y = 0,2

Т = 60 мин – период стойкости инструмента;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,26;

t = 0,55.


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки


– коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=1200 МПа – предел прочности обрабатываемого материала;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки=0,8;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – показатель степени.

Тогда


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки– коэффициент, учитывающий влияние инструментального материала на скорость резания.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 (Т15К6);

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – коэффициент, учитывающий состояние поверхности заготовки (без корки).

Таким образом,


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,5 Ч 1,0 Ч 1,0 = 0,5.


Подставляя значения в формулу (6.1), получим:
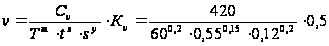

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 97,85 м/мин.


Частоту рассчитаем по большему диаметру:
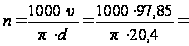

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки1527,57 об/мин.


3) Растачивание канавки пов.25 (переход 3)

Скорость резания рассчитывается по эмпирической формуле


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки

(6.7)

где, Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 47; m = 0,20; y = 0,80 – показатель степени;

Т = 60 мин – период стойкости инструмента;

s = 0,1 мм/об – подача;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,0 – показатель степени.

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,5.

Подставляя значения в формулу (6.7), получим:
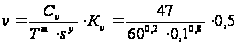

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 65,38 м/мин.


Частота вращения


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки1020,65 об/мин.

Операция 045 Долбежная

Выполнить шпоночный паз пов.16,17

Для стали конструкционной легированной, размера детали 21,3мм, глубины резания 1,3мм выбираем подачу s = 0,6 мм/об.

Скорость резания рассчитывается по формуле (6.1)


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 350; m = 0,2; х = 0,15; y = 0,35;


Т = 45 мин – период стойкости инструмента;

s = 0,6 мм/об – подача;


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,5 Ч 0,65 Ч 0,8 = 0,26.


Подставляя значения в формулу (3.1), получим:
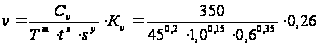

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 50,82 м/мин.


Частота вращения


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки388 об/мин.


Операция 055 Сверлильная

Сверлить отверстия пов.14,18(установ А,Б)

Для конструкционной легированной стали твердостью НВ160-240 при диаметре сверла 6 и 8,2 мм принимаем подачу s = 0,12 мм/об.

Скорость резания v, м/мин, рассчитывается по формуле (6.6).

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 7,0; m = 0,2; y = 0,7; q = 0,4 ;

Т = 120 мин – период стойкости инструмента;

s = 0,12 мм/об – подача;

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,59.

Подставляя значения в формулу (6.6), получим:


Ж6: Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 22,38 м/мин.
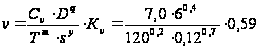
Ж8,2: Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 25,35 м/мин.


Частота вращения:


Ж6: Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головкимм/об

Ж8,2: Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головкимм/об


Операция 070 Шлифовальная

1) Внутришлифовальная пов.12 (установ А)

Для конструкционной стали для внутреннего шлифования методом врезания выбираем:

скорость круга Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 35 м/с;

скорость заготовки Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 45 м/мин;

глубина резания t = 0,3 мм;

радиальная подача
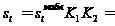

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки 0,0045*1,1 = 0,005 мм/об;


продольная подача


Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 0,65*25 = 13 мм/об

Частота вращения круга:
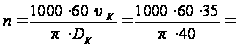

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки16711 об/мин.


2) Круглошлифовальная пов 2,4(установ Б)

Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 35 м/с; Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 35 м/мин; t = 0,1 мм;

минутная подача табличная Технологический процесс изготовления шпинделя 4-хшпиндельной комбинированной головки= 1,1 мм/мин;

Минутная подача


Технологический процесс изготовления шпинделя
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: