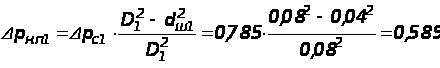Автоматизация процесса поперечной резки электротехнической стали
Расчеты показали, что для привода подающих валков подачи валковой необходим гидромотор, обеспечивающий момент Мсопр = 328,6 НЧм и частоту вращения поб = 2 об/с (120 об/мин).
Этим требованиям отвечает высокомоментный радиально-поршневой гидромотор типа МР-0,25/10 с параметрами:
Рабочий объем - 250 см3.
Номинальный вращающий момент - 380 НЧм.
Номинальное давление - 10 МПа.
Максимальное давление - 12 МПа.
Минимальная частота вращения – 8 об/мин.
Максимальная частота вращения – 240 об/мин.
Максимальный расход - 65 л/мин.
КПД:
объемный - 0,94.
полный - 0,89.
Мощность - 9,3 кВт.
Момент инерции - 0,13 кгЧм2.
Расчетная долговечность - 5000 ч.
Масса - 70 кг.
Рассчитаем давление перед гидромотором.
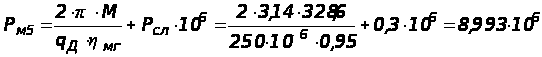 Па
2.4 Расчет параметров и выбор насоса
По скоростям перемещения гидроцилиндров и частоте вращения гидромотора подачи валковой определим требуемые расходы в напорной и сливной гидролиниях.
Гидроцилиндры перемещения валка подающего.
Максимальная скорость перемещения при рабочем ходе
Vраб1 = 0,04 м/с.
Максимальная скорость перемещения при реверсе Vрев1 = 0,04 м/с.
Рабочий ход:
- напорная линия
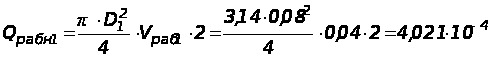 м3/с
- сливная линия
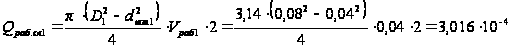 м3/с
Реверс:
- напорная линия
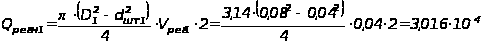
м3/с
- сливная линия
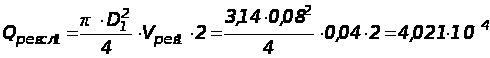 м3/с
Гидроцилиндры перемещения валка правильного.
Максимальная скорость перемещения при рабочем ходе
Vраб2 = 0,05 м/с.
Максимальная скорость перемещения при реверсе Vрев2 = 0,05 м/с.
Рабочий ход:
- напорная линия
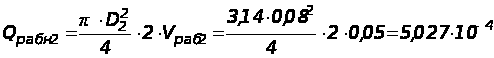 м3/с
- сливная линия
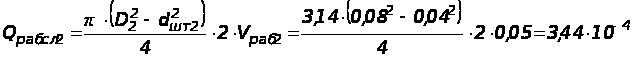 м3/с
Реверс:
- напорная линия
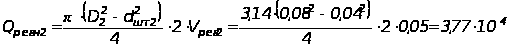
м3/с
- сливная линия
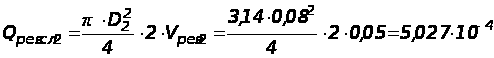 м3/с
Гидроцилиндры тормоза валка.
Максимальная скорость перемещения при рабочем ходе Vраб3 = 0,1 м/с.
Отвод тормозных цилиндров:
- напорная линия
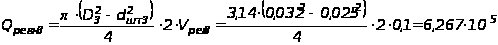 м3/с
Гидромотор привода валков подающих.
Частота вращения при рабочем ходе nраб = 120 об/мин.
Рабочий ход:
Напорная линия.
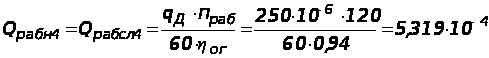 м3/с
Расчет и выбор насоса проводим по максимальному расходу.
Максимальный из рассчитанных расходов будем в гидролинии гидромотора привода валков подающих.
Qраб.н4 = 5,319Ч10-4 м3/с.
Найдем подачу и давление в линии гидромотора привода валков подающих.
Подачу (производительность) насоса рассчитываем по уравнению:
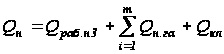 ,
где
 - суммарные
потери в гидроаппаратуре;
Qкл - расход масла через предохранительный клапан, необходимый для обеспечения устойчивой работы привода. Qкл=3-5 л/мин.
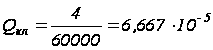 м3/с
Объемные потери в гидроаппаратах определяются по уравнению:
Qн.га = r га iЧ р ц i
где r га i - удельная утечка (ориентировочно для гидроаппаратуры r га = 0.017 см3/(МПа с), для гидромотора r м = 0,8 – 1,2 см3/(МПа с));
р м - максимальное рабочее давление в гидромоторе.
В гидролинии, соединяющей насос с гидромотором привода правильных валков и механизма правки установлены обратный клапан, фильтр и гидрораспределитель.
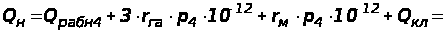
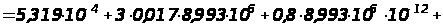
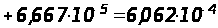 м3/с
Потребное наибольшее давление, развиваемое насосом, рассчитывают по уравнению:
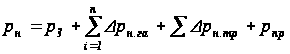 ,
где
 - суммарные
потери давления
в гидроаппаратуре;
 - суммарные
потери давления
в трубопроводе;
рпр - противодавление на сливе гидромотора рпр = 0,3 – 0,8 МПа.
Потери давления в проточной части гидроаппаратов принимаем из справочной литературы [3]: для обратных клапанов - Dрн.кл = 0,05 МПа, для распределителя - Dрн.р = 0,2 МПа, для фильтра Dрн.ф = 0,15 МПа.
Суммарные
потери давления
в гидролиниях
на этом этапе
расчета
принимаем
ориентировочно
равным (0,1-0,2)Ч
 .
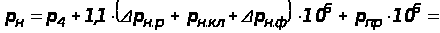
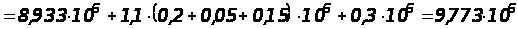 Па
Мощность источника питания
N = Qн Ч рн = 6,062Ч10-4 Ч 9,773Ч106 = 5,9 Ч103 Вт
В результате расчета получены значения расхода и давления гидростанции Qн = 6,062Ч10-4 м3/с (36,4 л/мин) и рн = 9,773Ч106 (9,77 МПа).
Для гидростанции по выбираем нерегулируемый аксиально-поршневой насос типа НПА 32/32-01 ТУ2-053-1826-87 с параметрами:
Рабочий объем насоса - 32 см3.
Частота вращения:
номинальная - 1450 об/мин.
максимальная - 1800 об/мин.
минимальная - 1000 об/мин.
Номинальная подача - 48 л/мин.
Мощность номинальная, не более - 27 кВт.
Номинальное давление на выходе - 32 МПа.
Давление на входе - 0,02 - 0,15 МПа.
КПД:
объемный - 0,87
полный - 0,7
Средний уровень звука, не более - 68 дБ(А).
Масса, не более - 48 кг.
2.5 Выбор гидроаппаратуры
По величинам расхода и давления выбираем типоразмеры регулирующей, управляющей и вспомогательной аппаратуры, устанавливаемой в напорной и сливной гидролиниях.
Для управления гидроцилиндрами перемещения валка подающего, валка правильного и гидромотора привода валков подающих выбираем распределители типа ВЕ10.574А 41/ОФ. В220-50. НД ГОСТ 24679-81 с параметрами:
Диаметр условного прохода – 10 мм.
Расход масла:
номинальный – 33 л/мин.
максимальный – 80 л/мин.
минимальный – 25 л/мин.
Давление:
номинальное – 32 МПа.
в сливной линии, не более – 15 МПа.
Потери давления - 0,25 .
Масса – 3,4 – 6,5 кг.
Для управления гидроцилиндрами отвода тормозных колодок от барабана выбираем распределитель типа ВЕ10.573 41/ОФ. В220-50. НД ГОСТ 24679-81. Он отличается от распределителя ВЕ10.574А 41/ОФ. В220-50. НД только типом гидросхемы. Все остальные характеристики этих распределителей одинаковы.
Для разгрузки гидравлической схемы после остановки выбираем гидрораспределитель типа ВЕ6.542 41/ОФ. В220-50. НД ГОСТ 24679-81 с параметрами:
Диаметр условного прохода – 6 мм.
Расход масла:
номинальный – 16 л/мин.
максимальный – 30 л/мин.
минимальный – 10 л/мин.
Давление:
номинальное – 32 МПа.
в сливной линии, не более – 6 МПа.
Потери давления - 0,15 .
Масса – 1,3 – 2,2 кг.
Регулирование скорости всех гидроцилиндров происходит с помощью регулируемых дросселей с обратными клапанами.
Для регулирования скорости гидроцилиндров перемещения валка подающего и валка правильного по справочнику выбираем сдвоенные гидродроссели с обратным клапаном типа ДКМ 102 ТУ 2-053-1446-79Е с параметрами:
Диаметр условного прохода – 10 мм.
Расход масла: номинальный – 40 л/мин.
максимальный – 60 л/мин.
Номинальное давление – 20 МПа.
Давление: открытия обратного клапана - 0,08 МПа.
в сливной линии, не более – 20 МПа.
Перепад давления при номинальном потоке, не более
через полностью открытый дроссель - 0,4 МПа.
через обратный клапан - 0,55 МПа.
Внутренние утечки при номинальном
авлении через полностью закрытый дроссель - 80 см3/мин.
Масса – 2,1 кг.
Для регулирования скорости отвода гидроцилиндров тормоза валка и регулирования подачи масла в поршневые камеры гидроцилиндров перемещения валка подающего и валка правильного от аккумуляторов по авочнику выбираем сдвоенные гидродроссели с обратным клапаном типа ДКМ 6/3 ТУ 2-053-1397-78Е с параметрами:
Диаметр условного прохода – 6 мм.
Расход масла: номинальный – 12,5 л/мин.
максимальный – 30 л/мин.
Номинальное давление – 32 МПа.
Давление: открытия обратного клапана - 0,15 МПа.
в сливной линии, не более – 32 МПа.
Перепад давления при номинальном потоке, не более
через полностью открытый дроссель - 0,15 МПа.
через обратный клапан - 0,25 МПа.
Внутренние утечки при номинальном
давлении через полностью закрытый дроссель - 300 см3/мин.
Масса – 1,3 кг.
Для создания потока масла только в одном направлении выбираем по справочнику обратный клапан типа КОМ-102 ТУ2-053-1533-80Е с параметрами:
Диаметр условного прохода – 10 мм.
Давление: номинальное – 20 МПа.
открытие клапана – 0,05 МПа.
Расход масла: номинальный – 40 л/мин.
максимальный – 70 л/мин.
Внутренние утечки в сопряжении клапан-седло, не более – 0,5 см3/мин.
Перепад давления при номинальном потоке, не более – 0,3 МПа
Масса – 1,65 кг.
Для установки в линии слива гидромотора выбираем по справочнику клапан давления типа КЕМ 102-2 1 УХЛ 4 ТУ 2-053-1679-84Е с параметрами:
Диаметр условного прохода – 10 мм.
Давление настройки – 0,6-7 МПа.
Внутренние утечки, не более - 65 см3/мин.
Давление на входе: номинальное – 20 МПа.
максимальное – 23 МПа.
Расход масла: номинальный – 40 л/мин.
минимальный – 1 л/мин.
Номинальный перепад давлений – 0,5 МПа.
Масса, не более – 3,3 кг.
Для защиты линии нагнетания от перегрузки выбираем по справочнику предохранительный клапан непрямого действия типа 10-20-1-132 ТУ 2-053-1748-85 с параметрами:
Диаметр условного прохода – 10 мм.
Расход масла: номинальный – 40 л/мин.
максимальный – 56 л/мин.
минимальный – 3 л/мин.
Суммарные утечки, не более – 200 см3/мин.
Давление настройки – 1-20 МПа.
Максимальное давление – 25 МПа.
Установленный ресурс - 2400 час.
Для очистки масла в линии нагнетания выбираем по справочнику фильтр напорный типа 20-25-КВ ГОСТ 16026-80 с параметрами:
Диаметр условного прохода – 20 мм.
Номинальный расход – 63 л/мин.
Номинальный перепад давлений – 0,12 МПа.
Номинальное давление – 20 МПа.
Номинальная тонкость фильтрации – 25 мкм.
Перепад давлений: срабатывания сигнализатора – 0,3 ±0,02 МПа.
открытия перепускного клапана – 0,36±0,03 МПа.
Масса – 6,8 кг.
очистки масла
в линии слива
выбираем по
справочнику
фильтр типа
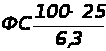 с параметрами:
Диаметр условного прохода – 32 мм.
Номинальный расход – 100 л/мин.
Номинальная тонкость фильтрации – 25 мкм.
Номинальное давление – 0,63 МПа.
Перепад давлений: номинальный – 0,1 МПа.
срабатывания сигнализатора – 0,3 ±0,03 МПа.
открытия перепускного клапана – 0,38±0,03 МПа.
Масса – 4,5 кг.
2.6 Расчет параметров и выбор сортамента гидролиний
Параметры всасывающих, напорных, сливных и управляющих гидролиний определяются по максимальному расходу, давление, скорости движения потока на рассчитываемом участке магистрали.
Максимальный расход в гидравлической системе подачи валковой будет в гидролиниях гидромотора привода валков подающих.
Диаметр гидролинии определяется выражением:
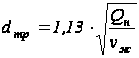 ,
где скорость потока жидкости рекомендуется принимать
- для всасывающих линий vжв = 1,2 м/с.
- для сливных линий vжс = 2 м/с.
- для напорных линий vжн = 5 м/с.
Толщину стенки гидролинии (трубопровода) определяем из выражения
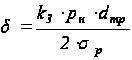 ,
где k3 - коэффициент запаса, учитывающий возможные пульсации давления; k3 = 1,3;
рн - давление в гидролинии;
рнв = 0,2 МПа - давление во всасывающей гидролинии;
рнс = 0,2 МПа - давление в сливной гидролинии;
sр - допускаемые напряжения на разрыв сечения гидролинии,
sр = 500 МПа.
Всасывающая линия
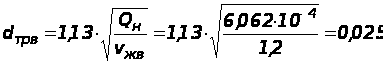 м
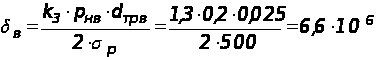 м
По сортаменту [ выбираем для линии всасывания стальную бесшовную холоднодеформированную трубу по ГОСТ 8734-75: внутренний диаметр трубопровода dтр в = 0,025м, наружный диаметр трубопровода Dтр в = 0,028 м, толщина стенки трубопровода dв = 0,0015 м.
Напорная линия.
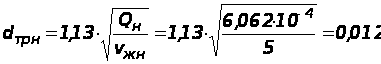 м
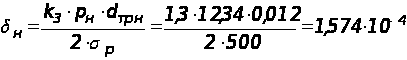 м
По сортаменту выбираем лля линии нагнетания стальную бесшовную холоднодеформированную трубу по ГОСТ 8734-75: внутренний диаметр трубопровода dтр н = 0,01м, наружный диаметр трубопровода Dтр н = 0,014 м, толщина стенки трубопровода dн = 0,002 м.
Сливная линия
Давление на сливе принимаем рсл = 0,2Ч106 МПа.
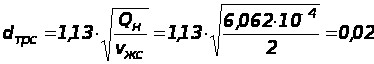 м
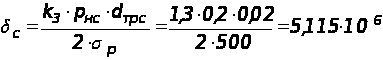 м
По сортаменту выбираем для линии слива стальную бесшовную холоднодеформированную трубу по ГОСТ 8734-75: внутренний диаметр трубопровода dтр с = 0,017м, наружный диаметр трубопровода Dтр с = 0,02 м, толщина стенки трубопровода dс = 0,0015 м.
Уточним скорости движения жидкости в гидролиниях гидромотора привода валков подающих:
- всасывающая линия.
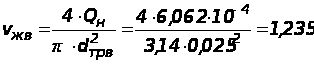 м/с
- линия нагнетания
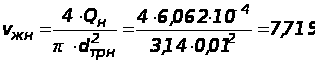 м/с
- линия слива
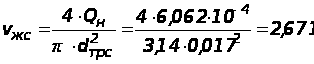 м/с
Уточним скорости движения жидкости в гидролиниях гидроцилиндров перемещения валка подающего при рабочем ходе:
- линия нагнетания
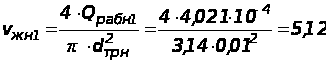 м/с
- линия слива
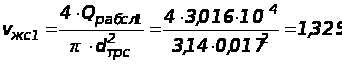 м/с
Уточним скорости движения жидкости в гидролиниях гидроцилиндров перемещения валка правильного при рабочем ходе:
- линия нагнетания
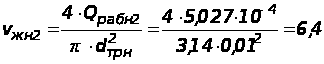 м/с
- линия слива
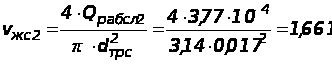 м/с
Уточним скорости движения в гидролиниях гидроцилиндров привода тормоза валка при рабочем ходе:
- линия нагнетания
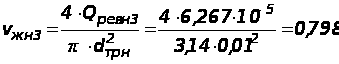 м/с
2.7 Выбор марки рабочей жидкости
В соответствии с рекомендациями справочной литературы выбираем марку рабочей жидкости - масло индустриальное И-30А ГОСТ 20799-74.
Вязкость кинематическая при 50 0 С n = 28Ч10-6 - 33Ч10-6 м2/c
Температура вспышки, не ниже 1900 С.
Температура застывания, не выше - 150 С.
Рекомендуемый предел рабочих температур - -5 - + 600 С.
Плотность при 200 С - 900 кг/м3.
Определим режим движения жидкости во всасывающей, сливной и напорной гидролиниях по числу Рейнольдса.
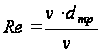
В линиях гидромотора привода валков подающих.
Во всасывающей гидролинии
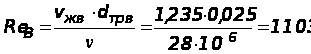 < 2300
Режим движения - ламинарный.
В напорной гидролинии
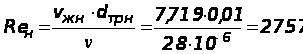 > 2300
Режим движения - турбулентный.
В сливной гидролинии
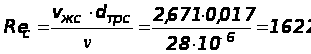 < 2300
Режим движения – ламинарный.
Определим режимы течения в гидролиниях гидроцилиндров перемещения валка подающего.
В напорной гидролинии
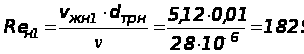 < 2300
Режим движения - ламинарный.
В сливной гидролинии
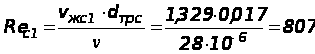 < 2300
Режим движения – ламинарный.
Определим режимы течения в гидролиниях гидроцилиндров перемещения валка правильного.
В напорной гидролинии
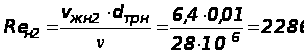 < 2300
Режим движения - ламинарный.
В сливной гидролинии
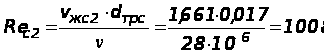 < 2300
Режим движения – ламинарный.
Определим режимы течения в гидролиниях гидроцилиндров привода тормоза валка.
В напорной гидролинии
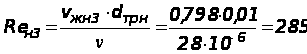 < 2300
Режим движения – ламинарный.
2.8 Уточненный расчет потерь давления в гидромагистралях привода
Расчет ведут по уравнениям
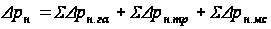 ;
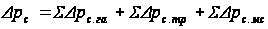 ,
где Dрн , Dрс - суммарные потери в напорной и сливной линиях;
Dрс.га , Dрс.тр, Dрс.мс - потери давления от сопротивлений гидроаппаратуры, трения жидкости о стенки гидролинии, местных сопротивлений.
Найдем потери в напорной линии гидромотора привода валков подающих.
В напорной линии гидромотора привода валков подающих установлены обратный клапан, фильтр и распределитель.
Потери давления на обратном клапане Dрн.ко = 0,3 МПа.
Потери давления на фильтре Dрн.ф = 0,12 МПа.
Потери давления на распределителе Dрн.р = 0,25 МПа.
В сливной линии гидромотора установлены распределитель, клапан давления и фильтр.
Потери давления на распределителе Dрс.р = 0,25 МПа.
Потери давления на клапане давления Dрс.кд = 0,5 МПа.
Потери давления на фильтре Dрс.ф = 0,1 МПа.
Потери давления от местных сопротивлений выражаются через суммарный коэффициент местных сопротивлений и скоростной напор.
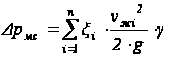 ,
где xi - коэффициент местных потерь.
В напорной гидролинии находятся местные сопротивления с коэффициентами сопротивлений [4]: 8 штуцеров - xн1 = 0,15, 4 прямоугольных тройника - xн2 = 0,1, 13 плавных колен - xн3 = 0,12.
В сливной гидролинии установлены: 7 штуцеров - xс1 = 0,15, 1 прямоугольный тройник - xс2 = 0,1, 8 плавных колен - xс3 = 0,12.
vжi - скорость движения потока на участке;
g - удельный вес рабочей жидкости (g = 8829 Н/м3).
Линейные потери давления в гидролиниях (за счет трения жидкости о стенки трубопровода) рассчитывают по уравнению
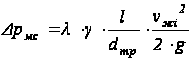 ,
где l - длина сливной или напорной гидролинии. Для напорной гидролинии lн = 8 м, для сливной гидролинии lc = 5 м.
l - коэффициент сопротивления гидролинии.
Для турбулентного потока
l = 0,316ЧRe-0,25
Для ламинарного потока

Потери давления в напорной линии
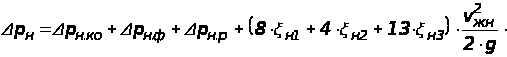
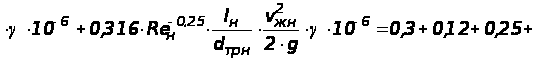
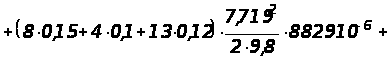
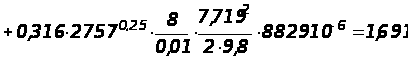 МПа
Потери давления в сливной гидролинии
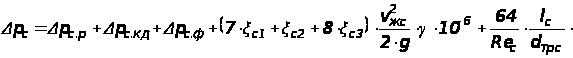
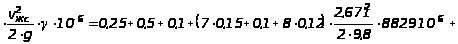
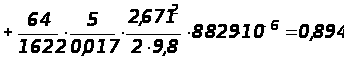 МПа
Потери давления в напорной гидролинии гидроцилиндров перемещения валка подающего.
В напорной линии гидроцилиндр гидроцилиндров перемещения валка подающего установлены два обратных клапана, фильтр и распределитель.
Потери давления на обратном клапане Dрн.ко1 = 0,55 МПа.
В сливной линии гидроцилиндр гидроцилиндров перемещения валка подающего установлены регулируемый дроссель, распределитель и фильтр.
Потери давления на регулируемом дросселе Dрн.др = 0,4 МПа.
В напорной гидролинии установлены: 10 штуцеров, 3 прямоугольных тройника, 9 плавных колен.
В сливной гидролинии установлены: 7 штуцеров, 1 прямоугольный тройник, 5 плавных колен.
Длина напорной гидролинии lн = 11 м,
для сливной гидролинии lc = 9 м.
Потери давления в напорной линии
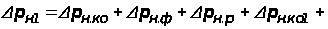
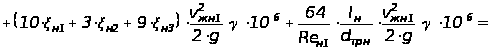
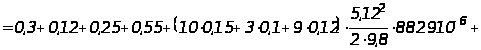
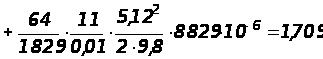 МПа
Потери давления в сливной гидролинии
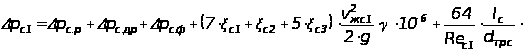
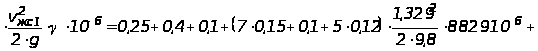
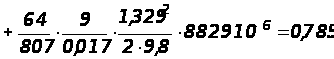 МПа
Приведем потери на сливе к эффективной площади поршня: