Автоматизация процесса поперечной резки электротехнической стали
Основная цель безопасности жизнедеятельности - защита человека в техносфере от негативных воздействий антропогенного и естественного происхождения и достижения комфортных условий жизнедеятельности.
5.1 Микроклимат рабочей зоны производственных помещений
Организм человека постоянно находится в состоянии теплового обмена c ОС
Основную роль в этом процессе играет система терморегуляции человека. Она регулирует теплообмен организма с окружающей средой и поддерживает почти постоянную температуру около 37 °C. Отдача теплоты организмом человека в ОС происходит в результате теплопроводности через одежду, конвекции, излучения на окружающие поверхности, испарения влаги с поверхности кожи. Часть теплоты расходуется на нагрев вдыхаемого воздуха.
На процесс теплообмена оказывают влияние метеорологические условия среды ( микроклимат) и характер работы.
Показатели, характеризующие микроклимат в производственных помещениях:
температура воздуха;
-температура поверхностей;
относительная влажность воздуха;
-скорость движения воздуха:
интенсивность теплого облучения.
Санитарные нормы и правила (Сан ПиН 2.2.4.548-96) предназначены для предотвращения неблагоприятного воздействия микроклимата рабочих мест производственных помещений на самочувствие , функциональное состояние, работоспособность и здоровье человека. Санитарные правила устанавливают гигиенические требования к показателям микроклимата рабочих мест c учетом периодов года (теплый - среднесуточная температура наружного воздуха более +10 ° C, холодный ниже этой температуры.)
Разграничение работ по категориям осуществляются на основе интенсивности энергозатрат организма в ккал/ч (Вт). Характеристика работ -1а,16,11а, 11Б. 111.
Таблица 1.1 Оптимальные величины показателей микроклимата на рабочих местах
| Периодгода |
Категория работ по уровню энергозатрат,ВТ |
Температура воздуха °С |
Температура Поверхностей°С |
Относительная влажнось % |
Скорость движ. Воздуха м/с |
| Холодный | 11 а (175-232) | 19-21 | 18-22 | 60-40 | 0,2 |
| 116 (233-290) | 17-19 | 16,20 | 0,2 | ||
| Теплый | 11а (175-232) | 20-22 | 19-23 | 0,2 | |
| 116 (233-290) | 19-21 | 18-22 | 0,2 |
Оптимальные микроклиматические условия установлены по критериям оптимального теплового и функционального состояния человека. Эти показатели микроклимата необходимо соблюдать на рабочих местах производственных помещений, на которых проводятся работы операторского типа. B помещениях, оборудованных системами кондиционирования воздуха, метеорологические условия в пределах оптимальных условий следует обеспечивать в соответствии c данными таблицы 1.1.
B нашей стране нормируются два уровня метеорологических условий: оптимальный и допустимый. Оптимальными являются такие сочетания параметров микроклимата, которые обеспечивают ощущение теплового комфорта и создают предпосылки для высокого уровня работоспособности; допустимыми - такие, при которых не возникает нарушения состояния здоровья, но могут наблюдаться дискомфортные ощущения ухудшающие самочувствия и снижение работоспособности.
Анализ опасных и вредных факторов автоматической линии для резки рулонной стали c гидроприводом подачи.
Используемые в автоматизированном производстве электрические системы c электромагнитными муфтами, создают электромагнитные поля (ЭМП), излучения которых могут превышать нормативно - допустимые значения. Для снижения излучений электрической и магнитной напряженности, плотности потока энергии необходимо использовать поглощающие и отражающие экраны, индивидуальные средства защиты, очки.
Для защиты операторов от электростатических полей необходимо зaземлять экраны или устанавливать нейтрализаторы.
Помещения в которых проводят настройку, регулирование и испытание управляющих систем необходимо устраивать так, чтобы при включении на полную мощность , излучение не проникало в смежные помещения и окружающую среду. Для уменьшения мощности излучения используют коаксиальные или волноводные поглотители мощности.
Допустимые параметры электромагнитных излучений и напряженность электрического поля не должны превышать:
для напряжения электрического поля в диапазоне частот 2Гц-2кгц - 25 В/м
для плотности магнитного потока
диапазоне частот 5Гц – 2 кГц -250 н Тл,
в диапазоне частот 2кГц –400 кГц –25 н Тл;
- для поверхностного электростатического потенциала - 500 B
Электрооборудование автоматизированной линии резки рулонной стали включает дистанционный пульт управления. Электросхема позволяет работать в следующих режимах: наладочном, заправки, автоматическом. Работа автоматической линии для резки рулонной стали осуществляется системой управления по заданному технологическому циклу c соблюдением блокировок по программе в памяти свободно программируемого контроллера . Режимы работы линии задаются c центрального пульта переключателями.
Рукоятки рубильников изготавливаются из изоляционного материала от случайного прикосновения обслуживающего персонала при открытых дверях шкафа или ниши и попадания под действие электрического тока.
Каждая единица станочного оборудования, объединенная в автоматическую линию должна иметь вводной выключатель ручного действия ,размещенный в удобном для обслуживания и безопасном месте и предназначенный для подключения к питающей сети.
5.2 Электробезопасность при работе с гидроприводом автоматической линии поперечной резки электротехнической стали
Действие электрического тока на организм человека носит разносторонний и своеобразный характер. Проходя через организм человека, электроток производит термическое, электролитическое, механическое и биологическое действия.
Исход поражения человека электротоком зависит от многих факторов: силы тока, времени прохождения тока через организм ,характеристики тока (переменный или постоянный), пути тока в теле человека, при переменном токе от частоты колебаний.
Ток, проходящий через организм, зависит от напряжения прикосновения, под которым может оказаться работник, а так же от суммарного сопротивления, в которое входит сопротивление тела человека. На сопротивление организма воздействию электрического тока оказывает влияние физическое, психическое состояния. Нездоровье, утомление, голод, эмоциональное возбуждение приводят к снижению сопротивления.
Допустимым считается ток, при котором человек может самостоятельно освободиться от электрической цепи. Переменный ток опаснее постоянного, однако, при высоком напряжении (более 500 B) опаснее постоянный ток.
Напряжение прикосновения (ГОСТ12.1.О38-82)
Таблица
|
Род пере мен 50 Гц |
Нормируемая Величина п,М/С I, м A |
Предельно допустимые уровни, при продолжительности воздействия тока, c ( секундах) |
|||||||||||
|
00 1 65 0 |
01 | 02 | 0,з | 04 | О5 | О6 | 07 | 08 | 09 | 10 |
СВ 1 |
||
Температура, влажность ) увеличивают опасность поражения током.
B отношении опасности поражения током помещение механической обработки токарными полуавтоматами относится к особо опасным. K Техническим способами средствам защиты относятся: изоляция токоведущих частей c устройством непрерывного контроля, ограждения, электрическое разделение сетей , применение малых напряжений. B сети c изолированной нейтралью сопротивление заземляющего устройства не должно быть более 4 Ом, а при мощности генераторов (трансформаторов) 100 кВ. А не более 10 Ом при сопротивлении изоляции 0,5 M Ом.
При напряженности электростатического поля менее 20 кВ/м время пребывания на участках механической обработки не регламентируется. Используемые в автоматизированной системе электрические системы c
электромагнитными муфтами создают электромагнитные поля (ЭМП), излучения которых могут превышать нормативно допустимые значения. Для снижения излучений электрической и магнитной напряженности, плотности потока энергии необходимо использовать поглощающие и отражающие экраны. Для защиты операторов от электростатических полей необходимо заземлять экраны и устанавливать нейтрализаторы напряжений. Помещения, в которых проводят настройку, регулирование и испытание управляющих систем необходимо устраивать так, чтобы при включении на полную мощность, излучение не проникало в смежные помещения и в окружающую среду (ОС). Для уменьшения мощности излучения целесообразно использовать коаксиальные или волновые поглотители мощности. Рукоятки рубильников изготавливают из изоляционного мате- риала от случайного прикосновения при открытых дверях шкафа или ниши и попадания под действие тока.
Для предотвращения попадания человека в опасную зону применяют оградительные устройства , которые подразделяются по конструктивному исполнению на: -кожухи, дверцы, щиты, щитки, козырьки, экраны, по способу изготовления на: сплошные, сетчатые, решетчатые, комбинированные по способу их установки: стационарные , передвижные.
Предохранительные защитные устройства предназначены для автоматического отключения рабочих органов и машин при отклонении какого-либо параметра, характеризующего режим работы оборудования за пределы допустимых значений.
B соответствии c ГОСТ12.4.125-83 они по характеру действия подразделяются на блокировочные и оградительные.
Блокировочные устройства препятствуют проникновению человека в опасную зону , либо на время пребывания его в этой зоне устраняют опасные факторы. По принципу действия они делятся на механические, электрические, электронные, электромагнитные , пневматические и т.д.
При работе со стендом используется электромагнитная блокировка самовыключения насосной установки при открытой крышке силовых электроприводов и при отключении и включении напряжения сети.
Устройства дистанционного управления позволяют контролировать работу оборудования c безопасного расстояния от стенда. На стенде применено дистанционное включение электродвигателя насосной установки, дистанционное управление электромагнитами, гидрораспределителем и порошковым электромагнитным тормозом.
Средства автоматического контроля и сигнализации подразделяются по назначению на информационные, предупреждающие, аварийные и ответные; по способу срабатывания: на автоматические и полуавтоматические.
Мероприятия электробезопасности обеспечиваются недоступностью токоведущих частей путем использования изоляции, ограждений, применением низких напряжений (менее 42 B) , разделением цепей на участки при помощи трансформаторов, выравниванием потенциала земли для устранения шагового напряжения за счет использования групповых зaземлителей, применением средств индивидуальной и Коллективной защиты.
Освещение регламентируется строительными нормами и правилами СНиП 23.05-95 «Естественное и искусственное освещение», согласно которым в зависимости от категории зрительной работы нормируется освещенность . Искусственная освещенность при работе со стендом на дистанционном пульте управления составляет 300 лк.
Коэффициент естественного освещения обеспечивается через боковые световые проемы и составляет кео =1 .
Необходимо обеспечить достаточно равномерное распределение яркости на рабочей поверхности, a также в пределах окружающего пространства.На рабочей поверхности должны отсутствовать резкие тени, в поле зрения должна отсутствовать прямая и отраженная блескость. Показатель ослепленности для категории зрительной работы V разряда, подразряда «a» составляет 40 , a коэффициент пульсации к=20 %..
Для повышения уровня автоматизации необходимо иметь автоматизиро ванные приводы, содержащие автономные регуляторы и автоматические устройства. Применение гидроприводов позволяет повысить точность, надежность,
Гидропривод имеет ряд преимуществ перед другими приводами:
получение больших усилий и мощностей при ограниченном размере гидродвигателя;
широкий диапазон бесступенчатого регулирования скорости;
возможность работы в динамических режимах;
защиту системы от перегрузок;
точный контроль действующих усилий;
получение прямолинейных движений без кинематических
преобразований.
Однако, наряду c огромными преимуществами, гидроприводы имеют недостатки.
Прежде всего это загрязнение окружающего пространства утечками рабочей жидкости в результате интенсивного износа подвижных уплотнений и потери герметичности неподвижных уплотнений, рaзрыва рукавов высокого давления от циклического воздействия гидроударов и забросов давления. При утилизации рабочих жидкостей гидросистем имеют место отходы ,так как они практически не поддаются полной переработке.
Тепловое загрязнение, возникающее из-за больших энергетических потерь и обусловленные низким коэффициентом полезного действия гидроприводов .
Потеря герметичности уплотнений возникает в результате износа резиновых элементов. Интенсивность износа резиновых элементов сильно зависит от рабочей температуры в зоне контакта резины и других частей оборудования. При повышении температуры стойкость резиновых уплотнений резко падает, причем обвальный износ происходит уже на верхней границе допустимых температур для гидросистем. Это явление весьма значительно сказывается при повышении температуры рабочей жидкости и приводит к потере герметичности соединения, сопровождаемой утечками рабочей жидкости в окружающее пространство, рабочую зону, a при работе гидросистем на открытом месте - засорение почвы и проникновением в грунтовые воды. Во избежание этих последствий необходимо уменьшить рабочую температуру гидросистем установкой охлаждающих устройств.
5.3 Защита от шума и вибрации на участке автоматической линии поперечной резки электротехнической стали
Малые механические колебания ,возникающие в упругих или находящихся под воздействием переменного физического НОЛЯ телах
нaзываются вибрацией. Воздействие вибрации человека классифицируют: по способу передачи колебаний , по направлению воздействия ,по временной характеристике вибрации.
Вибрация относится к факторам, обладающим высокой биологической активностью. Мощность колебательного процесса в зоне контактаи время этого контакта являются главными параметрами деляющими развитие вибрационных патологий, структура которых зависит от частоты и амплитуды колебаний, продолжительности воздействия, места приложения ,направления сил вибрационного воздействия, демпфирующих свойств тканей , явлений резонанса и других условий.
Гигиеническое нормирование вибраций регламентирует параметры производственных вибраций и правила работы c виброопасным оборудованием, ГОСТ 12 1 .012-90 «Вибрационная безопасность. Общие требования», Санитарные нормы СН 2.2.4./2.1.8.556-06 «Производственная вибрация в помещениях жилых и общественных зданий».
|
Вид вибрации |
Допустимый уровень вибрации, Дб в октавньгх полосах со среднегеометрическими частотами ,Гц 2 4 8 16 31.5 63 125 250 500 1000 |
|
Технологическая |
108 99 93 92 92 92 - - - |
| Локальная | -115 109 109 109 109 109 109 109 |
|
Производствен- ных помещениях |
100 91 85 84 84 84 |
Интенсивный шум на производстве способствует снижению внимания и увеличению числа ошибок при выполнении работы, исключительно сильное влияние оказывает шум на быстроту реакции, сбор информации и аналитические процессы, из-за шума снижается производительность труда и ухудшается качество работы. Шум затрудняет своевременную реакцию работающих на предупредительные сигналы внутрицехового транспорта (автопогрузчики, мостовые краны и др.), что способствует возникновению несчастных случаев на производстве..
Нормируемые параметры шума на рабочих местах определены ГОСТ12.1.003-83 и Санитарными нормами СН2.22.4/2.1.8.562-96 «Шум на рабочих местах, в помещениях жилых ,общественных зданий и на территории жилой застройки.».
Таблица Допустимые уровни звукового давления, уровни звука
| Рабочие места |
Уровни звукового давления. ДБ в октавных полосах среднегеометрических частот ,Гц |
Уровень звука |
||||||||
| 31.5 | 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 | Дб A | |
|
Постоянные рабочие места |
110 | 99 | 92 | 86 | 83 | 80 | 78 | 76 | 74 | 85 |
|
Помещения Лабораторий |
107 | 94 | 87 | 82 | 78 | 75 | 73 | 71 | 70 | 80 |
|
Технологичесие процессы метал лорежущего обо- рудования |
107 | 95 | 87 | 82 | 78 | 80 | 73 | 71 | 69 | 80 |
|
Кабины наблюдений и дистанционного управления |
99 | 83 | 74 | 68 | 63 | 60 | 57 | 55 | 54 | 65 |
Фактический уровень шума при работе оборудования незначительно превышает допустимые значения, что требует проведения мероприятий по снижению на пути распространения за счет использования звукоизолирующих перегородок, a также звукопоглощающих материалов для облицовки перегородок.
Шум c уровнем звукового давления до 30-35 дб привычен для человека и не беспокоит его. Повышение этого уровня до 40-70 дб при работе операторов АСУ создает значительную нагрузку на нервную систему ,вызывая ухудшение самочувствия и при длительном воздействии может стать причиной неврозов. Воздействие шума выше 90дб может привести к потере слуха - профессиональной тугоухости. Оптимaльные уровни звука предназначены в целях улучшения условий труда операторов АСУ.
Для улучшения условий труда эффективно использовать кабины наблюдения и дистанционное управление,что предусмотрено проектом, для снижения неблагоприятного акустического воздействия на обслуживающий персонал.
Оценка состояния слуховой функции базируется на количественномопределении потерь слуха и проводится по показателям аудиометрического исследования. При оценке слуховой функции определяющими приняты средние показатели порогов слуха в области воспринимаемых речевых частот. Критерием профессионального снижения слуха принят показатель средней арифметической величины снижения слуха в речевом диапазоне, равный 11дБ и более.
Интенсивный шум на производстве способствует снижению внимания и увеличению числа ошибок, при выполнении работы, исключительно сильное влияние оказывает шум на быстроту реакции, сбор информации и аналитические процессы, что затрудняет своевременную информацию операторов.
5.4 Анализ опасных и вредных факторов при работе гидропривода
На человека в процессе труда могут воздействовать опасные и вредные производственные факторы. Производственные факторы, воздействие которых на работающих приводят к травме или к резкому ухудшению .состояния здоровья называются опасными, a факторы, которые приводят к заболеванию или снижению работоспособности называются вредным. По природе действия на организм человека опасные и вредные факторы подразделяются на четыре группы: физические, химические, биологические и психофизиологические. K физическим опасными вредным факторам относятся:
-факторы, характеризующие оборудование, технологию - движущиеся механизмы и машины, подвижные части оборудования, передвигающиеся заготовки материалы, повышенное напряжение в электрической цепи, замыкание которой может произойти через тело человека, повышенная или пониженная температура оборудования и другие факторы, характеризующие производственную среду повышенная запыленность и загазованность воздуха рабочей зоны, повышенная или пониженная температура воздуха рабочей зоны, повышенный уровень шума . инфра и ультразвука на рабочем месте, повышенная напряженность электрического поля, повышенный уровень электромагнитных излучений и др.
Химические вредные опасные производственные факторы по воздействию на человека подразделяются на: токсичные, раздражающие, канцерогенные, сенсибилизирующие, мутагенные.
Биологические опасные и вредные факторы включают следующие биологические объекты: патогенные микроорганизмы (бактерии, вирусы грибы), продукты их жизнедеятельности, макроорганизмы (растения, животные)
5.5 Расчет виброизоляции гидропривода
B качестве виброизоляторов используются стальные пружины диаметром D=13..2 см, диаметром прутка d=1.6 см , высотой ненагруженной пружины Н о =26.4 см c числом рабочих витков i= 3.5.
Определить количество стальных виброизоляторов кабины массой
Q = 72000 кг
1. Определим индекс пружины С
C=D/d = 13.2/ 1.6=8.25
Модуль упругости на сдвиг G для всех пружинных сталей
G= 8. 106
3. Определим жесткость одной пружины в продольном направлении
К=0 d/ 8 с 2 I= 8 10' 1/6 / 8 (8/25 ) 2 5/5=518 Н/см
4 Определяем отношение
Н о / D=2.64/ 13.2=2
5. По графику найдем коэффициент K, учитывающий повышение напряжений в средних точках сечения прутка вследствие деформации сдвига K= 1,18 для C= 8.25
6. Определим статическую нагрузку Р с,,, принимая допустимое напряжение на кручение 6 = 40000 H/см 2
Р сп, = ггд2г / 8xD=3.14 (1.62)) 40000/ 8 1.18 13.2=4128.6 Н
7. Определим количество витков пружины
n = Q/Р = 72000/4128/6= 2,09 принимаем 4 пружины
8. Общая жесткость стальных виброизоляторов
к= п K =4 *518=2072 H/см
B качестве виброизоляторов насоса можно рекомендовать четыре пружины общей жесткостью 2072 H/ см
5.6 Расчет вентиляции на участке гидропривода валковой подачи автоматической линии поперечной резки электротехнической стали
Определить количество воздуха( производительность вентилятора c учетом избытков явного тепла на участке работы гидропривода вaлковой подачи автоматической линии для резки рулонной стали
Для определения производительности вентилятора найдем количество воздуха, для обеспечения установленной санитарно-гигиеническими нормами температуры.
Количество воздуха (L) определяем c учетом избытка явного тепла
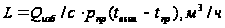
Где
 избыточные
тепловыделения,
ккал ,
C-теплоемкость сухого воздуха , ккал/кг;
p -плотность приточного воздуха - 1,2 кг/м2 ;
 -
температура
удаляемого
из помещения
воздуха и приточного.
Qиз6-Qчел + Qоборуд , ккал ,
Qчел- тепловыделения человека ,выполняющего работу средней тяжести (11 а,11 б.) при температуре окружающей среды 25 °C на одного человека составляют 70 ккал.
На участке работает 10 человек, поэтому тепловыделения от работников составляют
Qчел= 70 x 10= 700 ккал
Тепловыделения от нагретых поверхностей систем управления гидроприводом составляют
Qнп JF (tнп - tel);
J=8,1 + 0,061x(55-25) = 9,93
F =0,0061 x
10 =0,061

Qоборуд= 9,93 x 0,061 (55-25) = 18,1кВт
Где n = 10- Количество источников нагретого оборудования при его эксплуатации, температура нагретых поверхностей на участке испытаний 60 °C , a удаляемого воздуха-25 °C
Избытки явного тепла составляют : оИзб = 18,1 +700 =718 , 1 кВт
2. Количесто воздуха необходимого для вентиляции от избытков явного тепла
Lизб теп
718,1 x 3600 / 0,24x1,2(55-25)
х103 =299тыс
 /ч
3. Подбираем вентилятор радиальный Ц4-70 №63 , производительностью 299,0 м3/ч ,при p=440 Па.
6. ЭКОНОМИЧЕСКАЯ ЧАСТЬ ПРОЕКТА
Характерной особенностью разрабатываемого проекта является разработка гидропривода валковой подачи, которая входит в состав линии, автоматизированной для поперечной резки электротехнической стали 0,1…..0,6ґ800 мм.
Экономическая оценка проекта базируется на многих показателях, отражающих научно-технические, производственно-организационные и рыночные критерии.
Оценка эффективности проекта производится параллельно с разработкой гидропривода валковой подачи, что необходимо для внесения в проект своевременных изменений с целью повышения эффективности технического предложения.
Экономическая оценка эффективности технического проекта производится комплексно по системе показателей, принятых в мировой практике. Этими показателями являются:
Чистый дисконтированный доход (ЧДД).
Индекс доходности.
Критический объем продаж.
Срок окупаемости.
Внутренняя норма доходности.
Проект будет считаться положительным в том случае, когда каждый из этих показателей отвечает определенным экономическим критериям и требованиям. Эта система показателей отражает также и финансовые критерии проекта.
6.1 Концепция проекта
Предлагаемый научно-технический продукт представляет собой гидропривод валковой подачи, которая входит в состав линии, автоматизированной для поперечной резки рулонной стали.
Главной целью проекта является получение прибыли за счет разработанного гидропривода валковой подачи и определение точки безубыточности по ее выпуску. Реализация данного проекта позволит:
- удовлетворить потребность субъектов рыночной экономики;
- значительно повысить эксплуатационные качества подачи валковой без снижения технических возможностей;
- изменить диаметр правильных валков для обеспечения качественной правки;
- изменить конструкцию мерительного ролика и применить в проекте серийно выпускаемый датчик ВЕ-78.
Для экономического обоснования проекта необходимо рассмотреть предлагаемый научно-технический продукт с позиции маркетингового синтеза и принять решение для стратегического планирования модификаций и сопровождения предлагаемого продукта.
Для организации производства валковой подачи, организационных мероприятий и рекламной кампании необходимы кредитные ресурсы на сумму 17641,3 тыс.руб.
Срок возврата кредита 1,2 года.
6.2 Проектируемый продукт (Товар по замыслу, в реальном исполнении и с подкреплением)
Предлагаемый гидропривод валковой подачи предназначен для периодического перемещения ленточного материала на величину шага, в зависимости от заданной ей программы системой управления линией. Одновременно подаваемая на шаг лента при необходимости может правиться при помощи пятивалкового правильного механизма.
Внедрение валковой подачи позволяет снизить трудоемкость и материалоемкость конструкции, улучшить эксплуатационные качества подачи повышением технического уровня автоматизированной линии по сравнению с существующими аналогами.
При разработке гидропривода валковой подачи используем идею маркетинговой ориентации на четырех уровнях.
Рисунок 6.1 - Маркетинговая модель гидропривода валковой подачи
Основополагающим является уровень подачи валковой по замыслу , т.е. что в действительности будет приобретать потребитель и основная выгода, которую он будет иметь. Как видно из рисунка 6.1, научно-ехнический продукт по замыслу – сердцевина понятия разрабатываемой подачи.
На втором уровне разрабатываемый продукт по замыслу превращается в гидропривод валковой подачи для периодического перемещения ленточного материала на величину шага, в зависимости от заданной ей программы системой управления линией.
На третьем уровне разработкой предусматривается поперечная резка рулонной стали с различной шириной ленты (т.е. универсальное использование).
Четвертый уровень предусматривает простоту обслуживания, освоения и внедрения разработанного гидропривода валковой подачи.
6.3 Исследование и анализ рынка
автоматическая линия сталь гидравлический цилиндр
В целях изучения спроса и выявления потенциальных потребителей было проведено маркетинговое исследование в масштабах Российской Федерации , стран СНГ и предприятий Ростовской области. Результаты исследований приведены в таблице 6.1.
Таблица 6.1 - Данные о емкости рынка сбыта.
|
№ п/п |
Сегменты рынка | 2010 | 2011 | 2012 | 2013 | 2014 |
| 1 | Предприятия г. Ростова и Ростовской обл. | 5 | 6 | 6 | 7 | 8 |
| 2 | Российская Федерация | 20 | 24 | 26 | 28 | 32 |
| 3 | Страны СНГ | 5 | 6 | 8 | 10 | 15 |
| Итого | 30 | 36 | 40 | 45 | 55 | |
6.4 Определение затрат на создание проекта
Затраты на создание проекта Зпр включают затраты на выполнение собственно научно-исследовательских и проектных работ, т.е. исследовательских, конструкторских и технологических – Зк.т.р, а также затраты на изготовление опытного образца Зоп.о.
Зпр.=Зк.т.р. + Зоп.о.
а) Расчет затрат на выполнение конструкторских и технологических работ.
Затраты на конструкторские и технологические работы рассчитываются по статьям и включаются в систему затрат (см. таблицу 6.2).
Таблица 2 - Смета затрат на выполнение конструкторских и технологических работ.
|
№ п/п |
Статьи расходов | Сумма, руб. |
| 1 | Стоимость материалов. | 2000 |
| 2 |
Основная заработная плата инженерно-технического персонала. |
111375 |
| 3 | Дополнительная заработная плата ИТР. | 16706,2 |
| 4 |
Отчисления на социальное страхование работников. |
33941,5 |
| 5 |
Стоимость специального оборудования (или амортизация оборудования для проведения исследований) |
9000 |
| 6 | Стоимость услуг сторонних организаций. | 5568,75 |
| 7 | Накладные расходы. | 66825 |
| Итого : | 245416,5 | |
В стоимость материалов включаются затраты на приобретение принадлежностей для выполнения чертежных работ, а также расходы на бумагу и канцелярские принадлежности. Затраты по данной статье устанавливаем на основе действующих цени потребности в названных элементах на разрабатываемый гидропривод. Затраты по статье «Стоимость материалов» принимаем в сумме 2000 руб.
Основная заработная плата инженерно-технического персонала (Зо)
Основная заработная плата определяется на основе численности ИТР по формуле:
Зо = Сд Ч Ритр Ч Дп,
где Ритр- численность ИТР, чел., Ритр = 3 чел.;
Дп- количество дней для проектирования , Дп = 90 ;
Сд- дневная ставка по оплате персонала определяется по формуле :
 ,
где Смi –месячная ставка по оплате ИТР i-той квалификации ;
Дн – месячный номинальный фонд рабочего времени в днях (принимаем 24 дня)
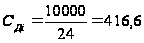 руб/день
Ритр=3 чел.; Дн=90 дней.
Зо = 416,6 Ч 3 Ч 90 = 111375 руб.
Дополнительная заработная плата ИТР (Зд) определяется в процентах от основной заработной платы этой категории персонала. Она включает оплату отпусков, премий и других выплат из фонда заработной платы в соответствии с трудовым законодательством.
 ,
a - процент дополнительной заработной платы, a = 15 %.
Тогда Зд = 111375 Ч 0,15 = 16706,2 руб.
Отчисления на социальные страхования (Осс) с заработной платы (основной и дополнительной) определяется в соответствии с установленным в данный период времени процентом, одинаковым для всех организаций.
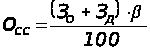 ,
где b - процент отчислений на социальное страхование, b = 26,5 %.
Тогда
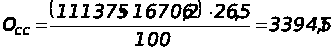 руб
К статье «Стоимость специального оборудования» относятся затраты, связанные с приобретением или изготовлением этого оборудования, предназначенного только для выполнения данной работы.
В случае, если проектные работы не требуют специального оборудования, но используется другое лабораторное оборудование, то определяется сумма амортизационных отчислений от использования лабораторного оборудования Ал.об.
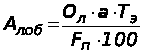 ;
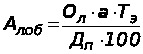 ,
где : Ол- стоимость лабораторного оборудования, руб.
а - норма амортизации данного вида оборудования ;
Дп, Fп - плановый годовой фонд времени работы лабораторного оборудования соответственно в днях и часах.
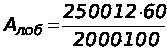
6. Статья «Стоимость услуг сторонних организаций», т.е. для выполнения теоретических исследований необходимо воспользоваться услугами других научно-исследовательских организаций, а также в эту статью включаются затраты на информационные услуги и т.д. Принимаем в процентах от основной заработной платы (5%).
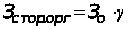 , g = 5 %,
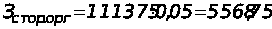 руб
7. В статью «Накладные расходы» включаются затраты , связанные с управлением и хозяйственным обслуживанием той организации или подразделения, где выполняются проектные работы. Величина этих расходов определяется в процентах от основной заработной платы ИТР, занятых выполнением данной работы. В проектных организациях накладные расходы принимают в размере от 60 до 100 % от основной заработной платы ИТР.
Знакл.расх. = 111375 Ч 0,6=66825 руб.
Данные расчета сводим в таблицу 6.2.
6.5 Расчет себестоимости изготовления опытного образца
Себестоимость является одним из основных экономических показателей при оценке эффективности гидропривода валковой подачи. Чем ниже себестоимость гидропривода валковой подачи, тем при прочих равных условиях экономичнее она. Как правило, на разных этапах конструкторской и технологической подготовки производства используются различные методы определения себестоимости. В разрабатываемом проекте возможно применение следующих методов :
1. Возможно определение себестоимости на основе использования удельных показателей затрат, в частности затрат на единицу веса конструкции. Для использования этого метода необходимо знать удельную себестоимость конструкции подобного типа (Су) и вес новой конструкции. При этом укрупненном расчете себестоимость новой конструкции (С) определяется как :
C = Су Ч q1 ,
где Су - себестоимость, приходящаяся на единицу веса существующих гидроприводов однотипных валковых подач;
q1 – проектируемый вес новой конструкции.
2. Определение себестоимости по чистой массе.
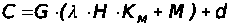 ,
где G – чистая масса конструкции, без покупных и кооперированных поставок, кг;
l = 1,3 – коэффициент конструктивной сложности;
Н - затраты на производство приходящихся на 1 кг чистой массы однотипной по технологии конструкции;
М – стоимость одного килограмма чистой массы материалов ;
d – стоимость покупных узлов и деталей.
В данной формуле различие себестоимости разрабатываемой валковой подачи будет иметь место за счет изменения затрат на проведение конструкторско-технологических работ, возможного изменения коэффициента конструктивной сложности l, стоимости используемых для их изготовления материалов, покупных изделий d, а также инфляционного процесса.
При изменении спроса на разработанную валковую подачу также изменится коэффициент изменения затрат на производство валковой подачи (Н) Км.
Определяем себестоимость разрабатываемой валковой подачи укрупненным методом по чистой массе:
С = 3680 Ч (1,3 Ч 60 Ч 1,1 + 20) + 155737,6 = 545081,6 руб.
6.6 Затраты на проект
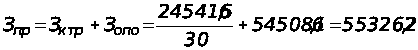 руб.
С учетом затрат на налаживание производства и исследование конъюнктуры рынка затраты составят
Сполн = 545081,6 + 545081,6 Ч 0,2 + 5 45081,6 Ч 0,15 = 746903,97 руб.
6.7 Определение цены гидропривода валковой подачи
Цена представляет собой оценку потребительной стоимости конкретной валковой подачи и подвержена колебаниям вокруг ее стоимости, а колеблется она под влиянием спроса и предложения.
Оценка потребительной стоимости научно-технического продукта одна из функций маркетинговой деятельности. Связь между ценами и потребительскими свойствами товара всегда существует, и лишь их соотношение, а не просто «новое качество» гидропривода может свидетельствовать о потенциальных возможностях валковой подачи сбываться на рынке. Процесс формирования потребительной стоимости может быть