Автоматизация процесса поперечной резки электротехнической стали
1. Число звеньев.
2. Номинальные размеры каждого звена и их верхние и нижние предельные отклонения.
3. Задать передаточное отношение каждого звена.
4. Выбрать тип производства.
4.3 Определение типа производства плунжера гидравлического цилиндра
Такт выпуска рассчитывается по формуле:
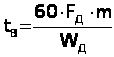 ,
где m = 1 – сменность работы;
Wд – годовая программа выпуска деталей;
Fд – действительный годовой фонд времени работы оборудования в часах.
Рассчитаем годовой фонд рабочего времени.
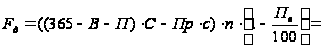
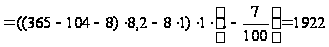 час
где В = 104 дня - количество выходных дней;
П = 8 дней - количество праздничных дней;
С = 8,2 ч - продолжительность смены;
Пр = 8 дней - количество предпраздничных дней;
с = 1 ч - время укорочения смены в предпраздничные дни;
n = 1 - количество рабочих смен в сутки;
Пв = 7 % - потери времени на проведение ремонтов, обслуживание, настройку и подналадку оборудования.
Рассчитаем годовую программу выпуска плунжера гидравлического цилиндра:
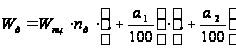
где Wпц = 1000 шт – годовой объем выпуска гидроцилиндров;
nд = 1 шт – количество плунжеров, входящих в гидравлический цилиндр;
a1 = 10 % - процент деталей, выпускаемых на запасные части;
a2 = 10 % - процент деталей, учитывающий выход в брак.
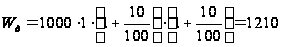 шт
Тогда такт выпуска деталей составит:
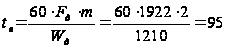 мин/шт
Рассчитаем коэффициент серийности по формуле:
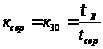
где
 - среднее время
выполнения
операции на
деталях разных
наименований
 (мин/операция)
Принимаем в расчетах: t = 6 мин/операция
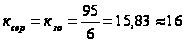
Условно и
очень приблизительно
приняты следующие
распределения
типов производства
в зависимости
от
 :
 - поточно-массовое;
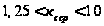 - крупносерийное;
 - среднесерийное;
 - мелкосерийное;
Следовательно, производство принимаем среднесерийным, т.к.
ксер = 16.
4.4 Описание технологического процесса сборки гидравлического цилиндра
При проектировании технологического процесса общей и узловой сборки важное место занимает технический контроль качества производимой продукции. Качество обеспечивается предупреждением и своевременным выявлением брака продукции на всех этапах производственного процесса.
При сборке гидравлического цилиндра проверяют:
- наличие необходимых деталей в собранных соединениях (выполняют осмотром);
- правильность положения сопрягаемых деталей (выполняют осмотром);
- герметичность соединения и плотность прилегания;
- затяжку резьбовых соединений;
- размеры, заданные в сборочном чертеже;
- внешний вид гидравлического цилиндра (отсутствие повреждений деталей, загрязнений и других дефектов, которые могут возникнуть в процессе сборки).
В функцию контроля входит также проверка предписанной последовательности выполнения сборочных переходов.
Выберем вид сборки и форму организационного технологического процесса сборки гидравлического цилиндра.
Выделяют следующие организационные формы технологического процесса сборки:
- Поточная, характерная для сборочных цехов, работающих по крупносерийному и массовому типу производства. Эта сборка обличается высокой степенью непрерывности производственного процесса и широким внедрением автоматизации и механизации.
- не поточная, характерная для сборочных цехов единичного и мелкосерийного типа производства.
В зависимости от конкретных производственных технологических условий сборка может быть:
- стационарной, которая осуществляется без перемещения собираемого изделия, на одном рабочем месте;
- подвижной, при которой изделие после окончания одной сборочной операции на одном рабочем месте перемещается на другое рабочее место, где выполняется следующая операция технологического сборочного процесса.
В технологической части дипломного проекта рассматривается изготовление мелкой партии гидравлических цилиндров в количестве 1000 штук. Поэтому выбираем не поточный стационарный вид сборки.
Для облегчения трудоемкого процесса сборки рабочие места оборудуются универсальными и специальными приспособлениями и инструментами.
Составим технологический процесс сборки гидравлического цилиндра.
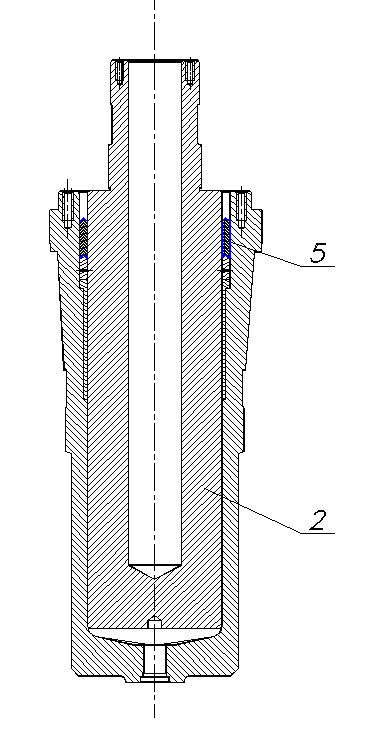
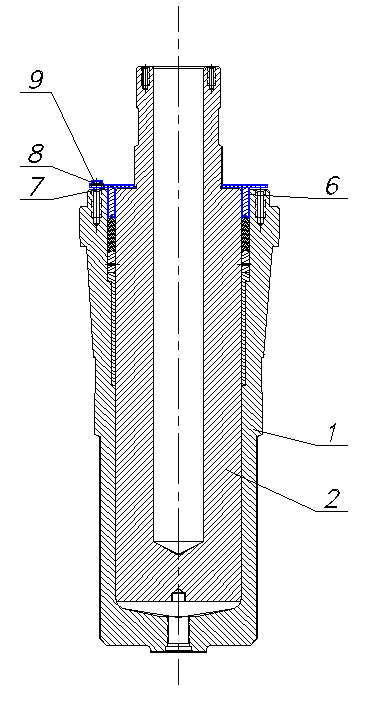
На рисунке 16 приведена структурная схема сборки гидравлического цилиндра.
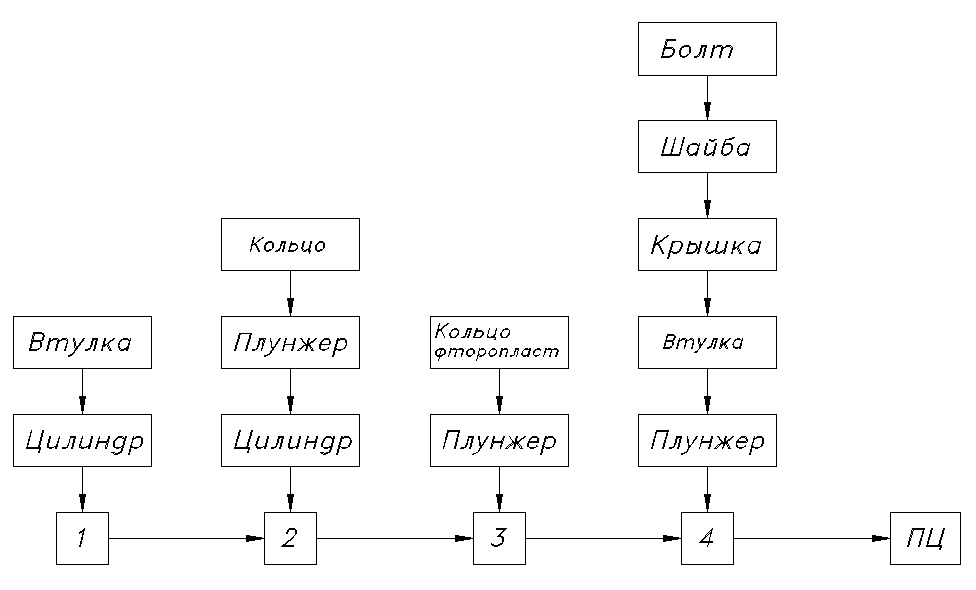
Рисунок 16 – Структурная схема сборки гидравлического цилиндра
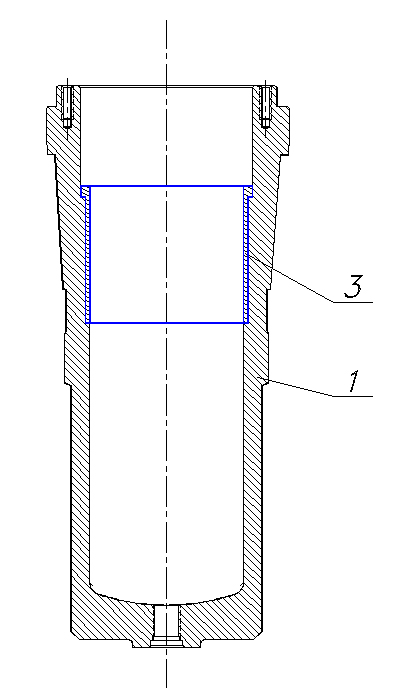
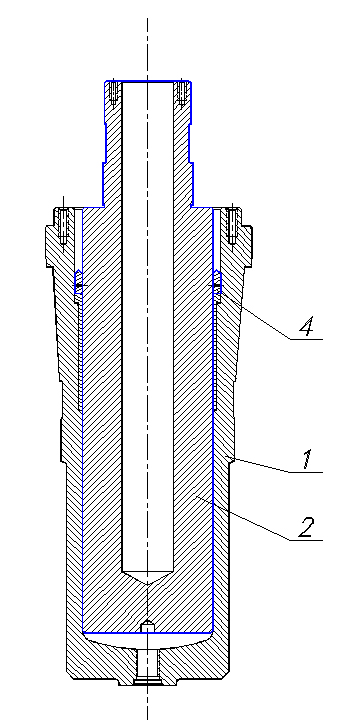
Описание технологического процесса сборки гидравлического цилиндра приведено в таблице 2.
Таблица 2 - Описание технологического процесса сборки гидравлического цилиндра
|
№ операции |
Эскиз операции | Наименование деталей, подаваемых на сборку | Последовательность сборки | Время сборочных операций, мин | Оборудование и оснастка |
| 1 |
|
Цилиндр (1), втулка (3). | В корпус цилиндра (1), установить втулку (3), предварительно смазав тонким слоем смазки ЦИАТИМ – 201. | 7 | Слесарный стол |
| 2 |
|
Плунжер (2), цилиндр (1), кольцо (4). | Установить плунжер (2) в корпус цилиндра (1) и надеть на него кольцо (4), смазав тонким слоем смазки ЦИАТИМ – 201 | 7 | Слесарный стол |
| 3 |
|
Кольцо фторопласт (5) | Произвести уплотнение плунжера (2) кольцом фторопластовым (5). | 7 | Слесарный стол |
| 4 |
|
Втулка (6), крышка (7), шайба (8), болт (9) |
Установить на плунжер (2) втулку (6), крышку (7) и закрепить на корпусе цилиндра (1) с помощью шайбы (8) и болта (9). | 7 | Слесарный стол |
4.5 Технологический процесс изготовления гильзы
4.5.1 Анализ технологичности конструкции детали
Технологичность – соответствие требованиям экономичной технологии изготовления. Технологичной называется такая конструкция изделия, которая обеспечивает заданное эксплуатационное качество и позволяет изготавливать ее с наименьшими затратами труда и материалов.
Гильза предназначена, как правило, для установки в него шпинделя. Поскольку наружная поверхность выполнена гладкой с проточками, то гильза является неперемещаемой в узле.
Габаритные размеры детали: наружный диаметр 180 мм, внутренний диаметр 160мм, длина 410 мм. Масса детали составляет 1 килограмм. На наружной поверхности гильзы имеются проточки шириной 4, 6, 15 мм. И наружная, и внутренняя поверхности гильзы имеют фаски.
Выбор способа получения заготовки установлен конструктором. В качестве заготовки используется горячекатаный бесшовный трубный прокат с наружным диаметром D=194мм и внутренним диаметром d=154мм (ГОСТ 8732-78). Заготовку изготавливают путем отрезки на ленточно-отрезном станке от проката. Точность горячекатаного проката ориентировочно соответствует 12-14 квалитету.
4.5.2Выбор вида и метода получения заготовки. Определение припусков на обработку и размеров заготовки
Припуском называют слой материала, который снимают с заготовки для получения готовой детали. Назначение рациональных припусков имеет важное технико-экономическое значение. Завышенный припуск при обработке резанием приводит к росту числа проходов и толщины снимаемой стружки, что соответственно вызывает увеличение усилий резания, увеличивает возможность возникновения значительных деформаций деталей процессе обработки и уменьшает точность их изготовления, повышает износ инструмента и перерасход электроэнергии. Заниженный припуск не позволяет удалять дефектный слой материала и получать требуемую точность и шероховатость обрабатываемых поверхностей. Важно не только правильно выбрать припуск, но и добиться постоянства его размеров.
При определении припуска необходимо учитывать конфигурацию и размеры заготовки, назначенные методы обработки, характеристику выбранного оборудования и его фактическое состояние. Допускаемые отклонения величины припуска на обработку партии деталей определяются допуском на припуск, который представляет собой разность между наибольшим и наименьшим припуском. Слишком малые допуски усложняют обработку, слишком большие допуски увеличивают припуск на последующие операции. Допуск на общий припуск является одновременно и допуском на заготовку.
Произведём расчёт для поверхности Ж180h6. Результаты вычислений приведем в виде таблицы (приложение А). Значения Rz и Т определяем по т. 4.3-4.6 [3].
Расчётный минимальный припуск на обработку:
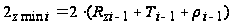
Далее для конечного перехода в графу “Расчётный размер” записываем наименьший предельный размер детали по чертежу. Для перехода, предшествующего конечному, определяем расчётный размер прибавлением к наименьшему предельному размеру по чертежу расчётного припуска:
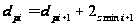
Записываем наименьшие предельные размеры по всем технологическим переходам, округляя их до того знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Определяем наибольшие предельные размеры прибавлением допуска к округлённому наименьшему предельному размеру:
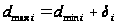
Записываем
предельные
значения припусков
 как разность
наибольших
предельных
размеров и
 как разность
наименьших
предельных
размеров
предшествующего
и выполняемого
переходов:
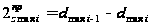 (4)
Расчет по указанным формулам сведен в таблицу 5.
Определяем общие припуски, суммируя промежуточные припуски на обработку:
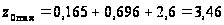 мм.
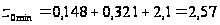 мм.
Рассчитываем общий номинальный припуск:
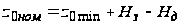 ,
(5)
где Нз – нижнее отклонение размера заготовки. Из т.3, стр. 120 [1]
Нз=0,4мм.
Нд – нижнее отклонение размера диаметра. По чертежу Нд=0,025 мм.
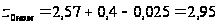
 мм.
Рассчитываем номинальный диаметр заготовки:
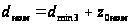 (6)
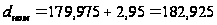 мм.
Произведём проверку правильности выполнения расчётов:
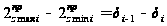 (7)
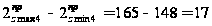 мкм.
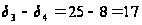 мкм.
Аналогично и для остальных равенство выполняется.
Приведём схему расположения припусков и допусков на обработку поверхности Ж140h6.
Таблица 5 – Расчёт припусков поверхности Ж180h6:
|
Технологические
переходы
обработки
поверхности
Ж140g6( |
Элементы припуска, мкм. | Расчётный припуск 2zmin, мкм. | Расчётный размер dp, мм. | Предельный размер, мм. | Предельное значение припуска, мкм. | Допуск d, мкм | ||||
| Rz | T | r | dmin | dmax |
|
|
||||
| 1.Заготовка | 300 | 400 | 410 | -- | 182,641 | 182,6 | 183,5 | -- | – | 900 |
| 2.Обтачивание предварительное | 50 | 50 | 21 | 2220 | 180,481 | 180,5 | 180,9 | 2100 | 2600 | 400 |
| 3.Обтачивание чистовое | 30 | 30 | 14 | 242 | 180,179 | 180,179 | 180,204 | 321 | 696 | 25 |
| 4.Шлифование тонкое | 5 | 15 | 8 | 148 | 180,031 | 180,031 | 180,039 | 148 | 165 | 8 |
 ).
4.5.3 Обоснование выбора технологических баз
Базирование – это придание заготовке или изделию требуемого положения относительно выбранной системы координат. Базами могут служить плоскости, отверстия, наружные и внутренние диаметры, центральные фаски и даже профильные поверхности, если по отношению к ним следует выдерживать размер, ограниченный допуском.
По назначению базы подразделяются на конструкторские (основные и вспомогательные), технологические и вспомогательные. Конструкторские базы используются для определения положения детали в изделии. Технологические базы используют в процессе изготовления или ремонта для определения положения заготовки или детали при обработке относительно инструмента. Технологическими базами заготовка устанавливается в приспособление станка. Измерительные базы используют при проведении измерений. Технологические базы подразделяются на черновые и чистовые. Черновые базы (необработанные поверхности) заготовки соприкасаются с установочными элементами приспособления, чистовые базы (обработанные поверхности) служат для установки в приспособление.
При базировании заготовок и деталей необходимо соблюдать основные правила: 1) постоянство баз; 2) единство (совмещение) конструкторских, технологических и измерительных баз.
В качестве черновых баз выбираются поверхности:
обеспечивающие устойчивое положение заготовки в приспособлении;
необрабатывающиеся и обрабатывающиеся поверхности с наименьшим припуском, от которых задаются размеры или положение других обрабатываемых поверхностей;
наиболее чистые и точные;
используемые только один раз, т.к. после первой операции появляются более чистые и точные поверхности.
В первой технологической операции необходимо обрабатывать поверхности, которые будут основными чистовыми базами. Это позволяет обеспечить принцип единства баз. Для чистовых баз выбирают поверхности, руководствуясь следующими правилами:
выбранная поверхность должна использоваться на всех технологических операциях, кроме первой;
при отделочных операциях установка должна производиться на основные базы, чтобы при обработке деталь занимала то же положение, что и при работе в изделии;
базой должна быть поверхность, от которой размер задаётся с наименьшим допуском.
| Операция | Схема базирования |
| Обработка торцов |
|
| Обработка наружной цилиндрической поверхности и канавок |
|
| Обработка внутренней цилиндрической поверхности |
|
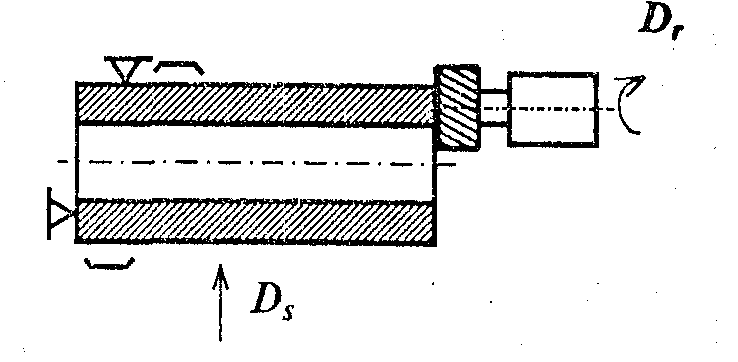
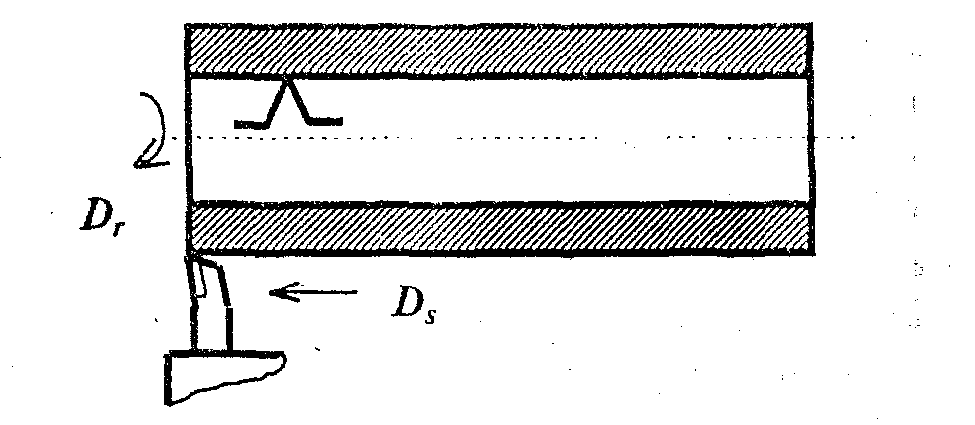
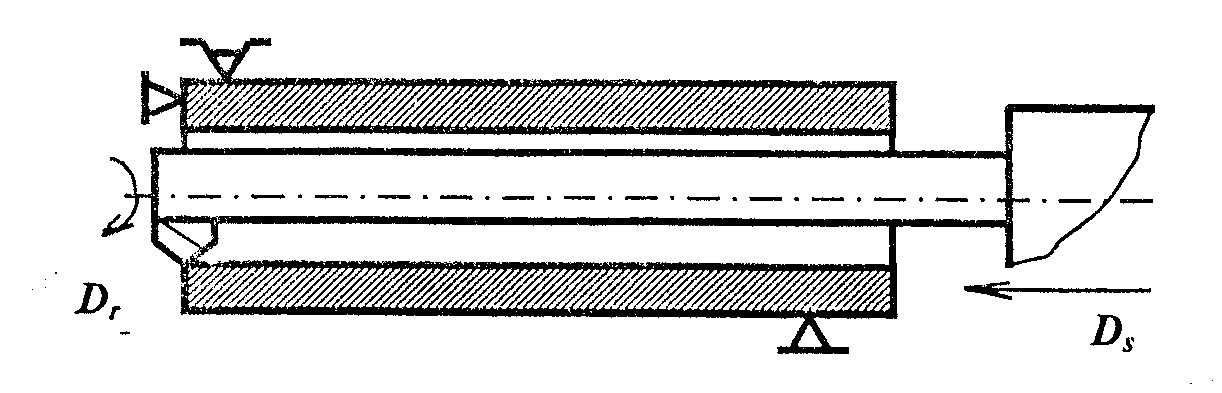
Таблица 4 ― Схемы базирования
От способа базирования будут зависеть смещения и погрешности при обработке, а, следовательно, и качество готовой детали.
Для третьей схемы базирования пространственное отклонение заготовки (проката) равно:
 ,
где rкор – величина коробления обрабатываемой поверхности, мм.
Величину коробления обрабатываемой поверхности определяем по формуле:
 ,
где Dк – удельная кривизна заготовок (при токарной обработке), мкм/мм.
Значение Dк берём из т. 4.8 [3]; Dк = 1 мкм/мм.
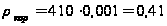 мм.
Определим погрешность установки:
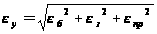 ,
где eб – погрешность базирования, мм.
Так как деталь устанавливается по длине, то погрешность базирования равна допуску на размер L: eб=4 мм;
eз – погрешность закрепления, мм. Из таблицы 4.11 [3] в осевом направлении eз=0,13 мм, в радиальном направлении eз=0,8 мм.
eпр – погрешность положения заготовки в приспособлении.
Принимаем eпр=0,05 мм. Тогда погрешность установки заготовки в центрах будет равна:
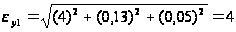 мм.
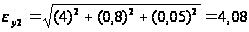 мм.
4.5.4 Выбор применяемого оборудования
Выбор оборудования и инструмента является одним из основных этапов разработки технологического процесса.
Выбор оборудования производится по главному параметру, в наибольшей степени выявляющему его функциональное значение и технические возможности. При выборе оборудования учитывается минимальный объём приведенных затрат на выполнение технологического процесса при максимальном сокращении периода окупаемости затрат на механизацию и автоматизацию.
Станки для проектируемого технологического процесса выбираются по результатам предварительного анализа возможных методов обработки поверхности, точности, шероховатости поверхности, припуска на обработку, режущего инструмента и типа производства.
С учётом вышеизложенных фактов для изготовления детали “гильза” целесообразно выбрать токарно-револьверный станок модели 1К341. Его основные характеристики приведены в таблице 3.
Таблица 3 ― Характеристики токарно-револьверного станка 1К314
| Цена и технические характеристики | |
| Цена, руб | 3500 |
|
Наибольший диаметр обрабатываемой заготовки, мм над станиной над суппортом |
400 ― |
| Наибольший диаметр обрабатываемого прутка, мм | 40 |
| Наибольшая длина обрабатываемой заготовки, мм | 100 |
| Частота вращения шпинделя, мин-1 | 60; 100; 150; 265; 475; 800; 1180; 2000 |
| Подача револьверного суппорта, мм/об | 0,03; 0,06; 0,12; 0,25; 0,5; 1; 2 |
| Поперечная подача, мм/об | 0,15; 0,3; 0,6 |
| Расстояние от шпинделя до револьверной головки, мм | 82…630 |
| Габариты станка, мм | 3000Ч1200 |
| Мощность электродвигателя, кВт | 5,5 |
| Категория ремонтной сложности | 26 |
Данный станок предназначен для обработки деталей из прутка и штучных заготовок в условиях серийного и крупносерийного производства. На станке могут выполнятся такие виды обработки, как обтачивание, растачивание, протачивание канавок (наружных и внутренних), сверление, зенкерование, нарезание резьбы плашками, метчиками, самораскрывающимися резьбонарезными головками и устройствами. С помощью копировального устройства на станке можно также производить обтачивание конических поверхностей. Точность обработки на револьверных станках – 9-го квалитета, параметр шероховатости обработанной поверхности – до Ra 2,5.
Для фрезерования торцов используем горизонтально-фрезерный станок 6Р10. Для шлифования используем круглошлифовальный станок-полуавтомат ЗМ185А.
Для обработки детали из [2] выбираем следующие инструменты и приспособления:
фреза торцовая насадная со вставными ножами ТУ2.035.0224638.1155-88 или с механическим креплением пятигранных пластин ГОСТ 22087-76;
проходной отогнутый резец с пластинами из быстрорежущей стали ГОСТ 18877-73 (для обработки цилиндрических поверхностей и снятия фасок поперечной подачей);
расточной резец с напайными пластинами ГОСТ 18882-73;
резец расточной с механическим креплением многогранных минералокерамических пластин ГОСТ 26612-85;
шлифовальный круг прямого профиля (тип ПП) на керамической связке ГОСТ 2424-83;
трехкулачковый самоцентрирующийся патрон с люнетом
ГОСТ 2675-80;
оправка разжимная с гофрированными втулками ГОСТ 2778-80;
штангельциркуль ШЦ-1 ГОСТ 166-80;
образцы шероховатости ГОСТ 9378-75.
4.5.5 Режимы обработки детали
Основными элементами резания при токарной обработке являются: скорость резания V, подача S и глубина резания t.
Режимы резания при обработке детали рассчитаем расчетным методом.
а) При точении скорость резания рассчитываем по формуле:
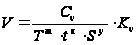 ;
где Т - среднее значение стойкости, мин;
(при одноинструментной обработке Т=60 мин)
t - глубина резания;
S – подача;
Cv = 56; m = 0,125; y =0,66; x=0,25.
Значение величины подачи S берём из т. 11-14 [2].
Значение коэффициентов Cn и показателей степеней выбираем из т. 8 [2]
Коэффициент Kn определяется по формуле:
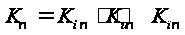
где Kmn - коэффициент учитывающий влияние материала заготовки;
Kпn - коэффициент учитывающий состояние поверхности заготовки;
Kun - коэффициент учитывающий материал инструмента;
Значение коэффициентов Kmn, Kun и Kпn выбираем из т. 1-6 [2].
Kmn = 0,8; Kun = 1; Kпn = 0,8.
Определим число оборотов шпинделя станка.

где V – cкорость резания;
D – диаметр обрабатываемой поверхности;
Определяем основное технологическое время:
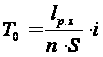
где lр.х. - длина рабочего хода резца, мм;
i - количество проходов, шт.
б) Скорость резания при фрезеровании:
v = Cv·Kv·Dq/(Tm·tx·sy·Bp·Zp);
где Bp и Zp – справочные коэффициенты.
Для отрезания, прорезания пазов:
KMv = 0,80; KПv = 0,85; KИv = 1,68.
Результаты расчётов по приведенным выше формулам заносим в таблицу 10.
Таблица 6. Расчет режимов резания
| наименование переходов | t мм | l p.x. | i шт | S ммоб | V ммин | n обмин |
nпр обмин |
То | |
| Фрезерная черновая | 0,30 | 180,00 | 1 | 0,60 | 18,5 | 48 | 80 | 0,104 | |
| Точение черновое | 3,10 | 410,00 | 1 | 1,20 | 87,2 | 225,7 | 250 | 0,08 | |
| Точение чистовое | 0,25 | 410,00 | 1 | 1,10 | 173,2 | 448,5 | 400 | 0,06 | |
| Точение черновое | 3,10 | 15,00 | 1 | 1,20 | 87,2 | 225,7 | 250 | 0,08 | |
| Точение чистовое | 0,25 | 15,00 | 1 | 1,10 | 173,2 | 448,5 | 400 | 0,06 | |
| снятия фаски 1х45 черновое | 1 | 1,00 | 1 | 1,1 | 122,5 | 317,2 | 315 | 0,003 | |
| снятия фаски 1х45 черновое | 1 | 1,00 | 1 | 1,1 | 122,5 | 317,2 | 315 | 0,003 | |
| Растачивание черновое | 3,10 | 40,00 | 1 | 1,20 | 87,2 | 198,4 | 200 | 0,17 | |
| Растачивание чистовое | 0,25 | 40,00 | 1 | 1,10 | 173,2 | 394 | 400 | 0,091 | |
| шлифование | - | 40 | 1 | 0,5 | 18 | 40,95 | 80 | 1 |
В итоге имеем То,общ= 1,66 мин.
4.5.6 Разработка технологического маршрута изготовления
При разработке технологического процесса следует руководствоваться следующими принципами:
при обработке у заготовок всех поверхностей в качестве технологических баз для первой операции целесообразно использовать поверхности с наименьшими припусками;
в первую очередь следует обрабатывать те поверхности, которые являются базовыми в дальнейшей обработке;
в начале технологического процесса следует осуществлять те операции, в которых велика вероятность получения брака из-за дефекта.
Технологический процесс записывается по операционно, с перечислением всех переходов.
005 Операция фрезерная
Оборудование – горизонтально-фрезерный станок марки 6Р10.
Фреза торцовая насадная со вставными ножами ТУ2.035.0224638.1155-88 или с механическим креплением пятигранных пластин ГОСТ 22087-76. Фрезеровать торцы в размер 410.
010. Операция токарная.
Оборудование - токарно-револьверный станок марки 1К341.
Деталь устанавливаем в оправку разжимную с гофрированными втулками.
В качестве базы используем внутреннюю поверхность заготовки Ж165. Используется проходной отогнутый резец с пластинами из быстрорежущей стали ГОСТ 18877-73. Обточить начерно поверхность Ж182.
015. Операция токарная.
Оборудование - токарно-револьверный станок марки 1К341.
Деталь устанавливаем в самоцентрирующий патрон по наружнему диаметру.
В качестве базы используем необработанную наружнюю поверхность Ж182. Используется расточной резец с напайными пластинами ГОСТ 18882-73. Расточить начерно поверхность Ж163.
020. Операция токарная.
Оборудование - токарно-револьверный станок марки 1К341.
Деталь устанавливаем в оправку разжимную с гофрированными втулками.
В качестве базы используем внутреннюю поверхность заготовки Ж163. Используется проходной отогнутый резец с пластинами из быстрорежущей стали ГОСТ 18877-73. Обточить начисто поверхность Ж180. Проточить канавки Ж175. Обточить фаски.
025. Операция токарная.
Оборудование - токарно-револьверный станок марки 1К341.
Деталь устанавливаем в самоцентрирующий патрон по наружнему диаметру.
В качестве базы используем наружнюю поверхность Ж180. Используется расточной резец с напайными пластинами ГОСТ 18882-73. Расточить начисто поверхность Ж163. Расточить фаски.
030. Операция шлифовальная.
Оборудование - круглошлифовальный станок-полуавтомат ЗМ185А.
Деталь устанавливаем в оправку разжимную с гофрированными втулками.
В качестве базы используем внутреннюю поверхность заготовки Ж160.. Используется шлифовальный круг прямого профиля (тип ПП) на керамической связке ГОСТ 2424-83.
045. Контрольно-измерительная.
Используется штангельциркуль ШЦ-1 ГОСТ 166-80.
Проверить размеры Ж410, Ж180, Ж160, Ж175.
5. БЕЗОПАСНОСТЬ И ЭКОЛОГИЧНОСТЬ ПРОЕКТА
Задача безопасности жизнедеятельности состоит в защите человека от негативных воздействий антропогенного и естественного происхождения и достижение комфортных условий жизнедеятельности.
B современных условиях, для реализации поставленных задач, особое значение приобретает применение принципов обеспечения безопасности труда на базе совершенствования техносферы и снижения ее негативного влияния на человека и природу до допустимых уровней.
Достижение этих целей взаимосвязано. Решая задачи обеспечения безопасности человека в техносфере, одновременно решаются задачи защиты природы от губительного влияния техносферы.
Первопричиной многих негативных процессов в природе и обществе явилась антропогенная деятельность, не сумевшая создать техносферу необходимого качества как по отношению к человеку, так и по отношению к природе.
Постоянная борьба за свое существование вынуждала человека находить и совершенствовать средства защиты от естественных негативных воздействий среды обитания. K сожалению, появление жилища, применение огня и других средств защиты, совершенствование способов получения пищи - все это не только защищало человека от естественных негативных воздействий, но и влияло на среду обитания.
На протяжении многих веков среда обитания человека медленно изменяла свой облик и как следствие, мало менялись виды и уровни негативных воздействий. Так продолжалось до середины ХIХ века - начала активного роста воздействия человека на среду обитания. В ХХ веке на Земле возникли зоны повышенного загрязнения биосферы, что привело к частичной, a в ряде случаев к полной региональной деградации. Этим изменениям во многом способствовали:
высокие темпы роста численности населения на Земле (демографический взрыв) и его урбанизация;
рост потребления и концентрация энергетических ресурсов;
интенсивное развитие промышленности и сельскохозяйственного производства;
−массовое использование средств транспорта;
рост затрат на военные цели и ряд других вопросов.
B своей деятельности человек, как правило, не осознает, что нарушает закономерности протекания природных процессов, вызывает нежелательные для себя изменения и не предвидит последствия, которые могут вызвать частичную, a иногда и полную деградацию экосистем. Но если до некоторых пор механизмы саморегуляции компенсировали возмущающие антропогенные воздействия, то особенностью современного этапа развития планеты является то, что система производства и размах человеческой деятельности достигли масштабов, сопоставимых c масштабами природных явлений. Разрушительная деятельность человека породила конфликт между обществом и природой, создала проблемы, которые получили название экологических.
Человек и окружающая среда гармонично взаимодействуют и развиваются лишь в условиях, когда потоки энергии, вещества, информации находятся в пределах, благоприятно воспринимаемых человеком и природной средой.
Эволюция природных процессов и явлений, в том числе и человека, в конечном счете привела сообщество к озабоченности судьбой биосферы, представляющей собой