Технологический процесс изготовления вала насоса
В нашем случае при чистовой обработке используем первую схему простановки операционных размеров.
3.4 Назначение операционных технических требований
1. Заготовительная операция: все требования предъявляемые к поковке по качеству и точности назначаем согласно рекомендациям ГОСТ 7505-89 (см. п.2.2.).
2. Допуски на операционные размеры в осевом направлении рассчитываем по следующим формулам:
- для операции 005 – фрезерно-центровальной:
TAi = wicт+ с.ш., (3.1)
где TAi – допуск на размер А на i-той операции;
wicт – статистическая погрешность на i-той операции;
с.ш. – смещение штампа, возникающее на заготовительной операции;
(смещение штампа не учитывается при определении допусков на центровые отверстия и на габаритный размер);
- для остальных операций:
TAi = wicт + Ьi, (3.2)
где TAi – допуск на размер А на i-ой операции;
wicт – статистическая погрешность на i-той операции;
Ь i– величина торцового биения, определяемая по прил.2 [РАЗМЕРН].
На операциях, в которых единство баз не соблюдается:
TAi = wicт + ЬI + eб, (3.3)
где eб – погрешность базирования
2. Допуски на диаметральные размеры назначаются, исходя из квалитета точности, который обеспечивает оборудование в радиальном направлении. Его выбираем по прил.1 [РАЗМЕРН], значения допусков берутся из [поля допусков].
3. Значения погрешностей формы на диаметральные размеры назначаем, руководствуясь прил.2 [РАЗМЕРН]. Величина отклонения от соосности определяется как половина погрешности радиального биения.
4.Шероховатость, получаемую при обработке поверхностей, назначаем с учетом рекомендаций (прил. 1[РАЗМЕРН]).
5. Для операции 040 термической:
Определяем приведенный средний диаметр вала:
dср = (d1Чl1 + d2Чl2+…+ dnЧln)/l (3.3)
где d1, d2, dn– диаметры ступеней;
l1, l2, ln – длины ступеней;
l – общая длина вала.
dср = (87Ч19,5 + 63Ч1,5+45Ч103,5+40Ч20+30Ч60)/204,5= 48,87 мм;
В табл.4.8 [горбац] находим Dк - величину удельной изогнутости оси вала:
Dк = 0,8 мкм/мм = 0,008, затем вычисляем значения отклонений от соосности при термообработке по формуле:
Шi = DкЧli , (3.4)
где Dк - величина удельной изогнутости оси вала,;
li - длина i – той ступени вала.
Ш1 = 0,008Ч19,5=0,156 мм;
Ш2 = 0,008Ч1,5=0,012 мм;
Ш3 = 0,008Ч103,5 = 0,828 мм;
Ш4 = 0,008Ч20=0,16 мм;
Ш5 = 0,008Ч60=0,048 мм.
4. Выбор средств технологического оснащения (СТО)
Задача раздела - выбрать для каждой операции ТП такие оборудование, приспособление, режущий инструмент (РИ) и средства контроля, которые бы обеспечили заданный выпуск деталей заданного качества с минимальными затратами.
4.1 Выбор оборудования
При выборе типа и модели металлорежущих станков будем руководствоваться следующими правилами:
1. Производительность, точность, габариты, мощность станка должны быть минимальными, но достаточными для того, чтобы обеспечить выполнение требований предъявляемых к операции.
2. Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки.
3. В случае недостаточной загрузки станка его технические характеристики, должны позволять обрабатывать другие детали, выпускаемые данным цехом или участком.
4. Оборудование не должно быть дефицитным, но в достаточной степени модернизированным
5. В серийном производстве наряду со станками с ЧПУ и обрабатывающими центрами следует применять специализированные станки, гибкие технологические модули, гибкие автоматические линии. На каждом станке в месяц должно выполняться не более 40 операций при смене деталей по определенной закономерности.
6. Оборудование должно отвечать требованиям безопасности, эргономичности и экологии.
Выбор оборудования проводим, используя рекомендации [коил] в следующей последовательности:
1. Исходя из формы обрабатываемой поверхности и метода обработки, выбираем группу станков;
2. Исходя из положения обрабатываемых поверхностей, выбираем тип станка;
3. Исходя из габаритных размеров заготовки, размеров обрабатываемых поверхностей и точности обработки выбираем типоразмер станка.
Данные по выбору оборудования заносим в таблицу 4.1.
Выбор оборудования.
| Номер операции | Станок | Наибольшие габариты заготовки, мм |
Мощность главного привода кВт |
Частота вращения шпинделяоб/мин | Габариты станка, мм | Масса, т |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 005 | Фрезерно-центровальный п/а МР-71М | 125Ч500 | 18,6 |
125-712 238-1125 |
3140Ч1630Ч1740 | 6,1 |
|
010 015 025 070 |
Токарно-винторезный станок 16А616П | 160Ч710 | 9-1800 | 2135Ч1225Ч1220 | 1,5 | |
| 020 | Токарно-винторезный станок с ЧПУ 16К20Ф3 | 400Ч1000 | 10 | 12,5-2000 | 3360Ч1710Ч1750 | 4 |
| 030 |
Сверлильно-фрезерный- расточной станок 225ВМФ4 |
630Ч400 | 6,3 | 32-2000 | 4300Ч3500Ч3800 | 6,5 |
|
035 |
Специальный фрезерный консольный станок ГФ-792 | 320Ч1250 | 7 | 31,5-1600 | 2560Ч1745Ч1660 | 3,4 |
| 040 | Плоскошлифовальный станок 3П732 | 800Ч320х375 | 22 | 1500 | 3800Ч2130Ч2360 | 7,73 |
| 055 060 | Круглошлифовальный станок 3М150 | 100Ч360 | 4 | 100-2000 | 2500Ч2220Ч1920 | 2,6 |
4.2 Выбор приспособлений
При выборе приспособлений будем руководствоваться следующими правилами:
1. Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов
2. Приспособление должно обеспечивать надежное закрепление заготовки при обработке
3. Приспособление должно быть быстродействующим
4. Зажим заготовки должен осуществляться по возможности автоматически
5. Следует отдавать предпочтение стандартным нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления
Исходя из типа, модели станка и метода обработки выбираем тип приспособления.
Выбор приспособления, используя рекомендации [коил] будем производить в следующем порядке:
1. Исходя из расположения базовых поверхностей и их состояния (точность и шероховатость), формы заготовки и расположения обрабатываемых поверхностей выбираем конструкцию приспособления
2. Исходя из габаритов заготовки и размеров базовых поверхностей, выбираем типоразмер приспособления.
Данные по выбору приспособлений заносим в таблицу 4.2
Таблица 4.2 Выбор приспособлений.
| Номер операции | Наименование операции | Приспособление |
| 1 | 2 | 3 |
| 005 | Фрезерно-центровальная | Специальное приспособление |
|
010 015 020 |
Токарная | Патрон 3-х кулачковый самоцентрирующий ГОСТ 2675-81; центр вращающийся ГОСТ 8472-75 |
| 025 | Токарная | Патрон 3-х кулачковый самоцентрирующий ГОСТ 2675-81; стержень упорный, оправка коническая переходная ГОСТ 16211-70; люнет неподвижный |
| 040 | Сверлильно-фрезерно-расточная | Специальное приспособление |
| 045 | Фрезерная | Универсально-сборное приспособление |
| 050 | Плоскошлифовальная | Специальная магнитная плита с постоянными магнитами |
|
055 060 |
Круглошлифовальная | Патрон поводковый ГОСТ 2571-71; центр вращающийся ГОСТ 8472-75 |
| 065 | Токарная | Патрон 3-х кулачковый самоцентрирующий ГОСТ 2675-81 |
После выбора приспособлений получили следующее:
1. Приспособления обеспечивают материализацию теоретической схемы базирования на каждой операции.
2. Приспособления обеспечивают надежное закрепление заготовки при обработке.
3. Приспособления- быстродействующие.
4.3 Выбор режущего инструмента
При выборе режущего инструмента будем руководствоваться следующими правилами:
1. Выбор инструментального материала определяется требованиями, с одной стороны максимальной стойкости, а с другой минимальной стоимости.
2. Следует отдавать предпочтение нормализованным и стандартным инструментам.
Выбор режущего инструмента будем производить в следующем порядке:
1. Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид режущего инструмента
2. Исходя из марки обрабатываемого материала его состояния и состояния поверхности, выбираем марку инструментального материала
3. Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части инструмента
4. Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента
Данные по выбору режущего инструмента заносим в таблицу 4.3
Таблица 4.3 Выбор режущего инструмента
| № операции | Наименование операции | ИМ | Режущий инструмент |
| 1 | 2 | 3 | 4 |
|
005 |
Фрезерно-центровальная | Р6М5 | Сверло центровочное комбинированное Ш 6 ГОСТ 14952-75 |
| Фреза | |||
|
010 |
Токарная | Т15К6 | Резец для контурного точения с углом в плане 93є, ТУ-2-035-892-82 |
| 015 | Токарная | Т15К6 | Резец вставка для контурного точения с углом в плане 93є, ТУ-2-035-892-82 |
| 020 | Токарная с ЧПУ | Т15К6 | Резец вставка для контурного точения с углом в плане 93є, ТУ-2-035-892-82 |
| 025 | Сверлильная | Р6М5 | Сверло ступенчатое комбинированное под резьбу М12 ОСТ 2И21-1-76 |
| Р18 | Зенкер четырехперый насадной | ||
| Р6М5 | Метчик М12-7Н ГОСТ 3266-81 | ||
| Р6М5 | Сверло спиральное Ш 6 с цилиндрическим хвостовиком сверхдлинная серия ТУ 2-035-600-77 | ||
| 030 | Сверлильно-фрезерно-расточная | Р6М5 | Сверло спиральное Ш 4 с цилиндрическим хвостовиком короткая серия ГОСТ 4010-77 |
| Р18 | Зенкер Ш 4,5 цельный ГОСТ 12489-71 | ||
| Р6М5 | Метчик М4-7Н ГОСТ 3266-81 | ||
| Р6М5 | Сверло спиральное центровочное с коническим хвостовиком для зацентровки под сверление Ш8 ОСТ 2 И21-2-76 | ||
| Р6М5 | Фреза специальная Ш 22 | ||
| Р6М5 | Фреза специальная Ш 22 | ||
| 035 | Фрезерная | Р6М5 | Сверло спиральное Ш 2,5 с цилиндрическим хвостовиком короткая серия ГОСТ 4010-77 |
| Р6М5 | Зенкер Ш 4,5 цельный ГОСТ 12489-71 | ||
| Р6М5 | Фреза шпоночная немерная ТУ 2-035-858-82 | ||
| 050 | Плоскошлифовальная | Электрокорунд белый | Круг шлифовальный с односторонней выточкой 250х20х50 25А 20 С1 6 К5 35м/с 1 кл А ГОСТ 2424-75 |
| 055 | Круглошлифовальная | Электрокорунд белый | Круг шлифовальный прямого профиля 200х30х40 25А 10 С2 6 К5 35м/с 1 кл А ГОСТ 2424-75 |
| 060 | Круглошлифовальная | Электрокорунд белый | Круг шлифовальный прямого профиля 200х30х40 25А 10 С2 6 К5 35м/с 1 кл А ГОСТ 2424-75 |
| 060 | Токарная | Лента абразивная |
4.4 Выбор средств контроля
При выборе средств контроля будем, используя рекомендации [коил] и руководствоваться следующими правилами:
1. Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако оправданное повышение точности ведет к резкому удорожанию.
2. В мелкосерийном производстве следует применять инструменты общего назначения, специальные и универсальные.
3. Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Данные по выбору средств контроля заносим в таблицу 4.
Таблица 4.4 Выбор средств контроля
| Номер операции | Наименование операции | Средство контроля |
| 1 | 2 | 3 |
| 005 | Фрезерно-центровальная |
Штангенциркуль ШЦ-III ГОСТ 166-80 Калибр-пробка гладкий ГОСТ 24853-81 |
| 010 | Токарная |
Штангенциркуль ШЦ-III ГОСТ 166-80 Скоба-рычажная ГОСТ 11098-75 |
| 015 | Токарная |
Штангенциркуль ШЦ-III ГОСТ 166-80 Скоба-рычажная ГОСТ 11098-75 |
| 020 | Токарная с ЧПУ |
Штангенциркуль ШЦ-III ГОСТ 166-80 Скоба-рычажная ГОСТ 11098-75 |
| 025 | Токарная |
Штангенциркуль ШЦ-III ГОСТ 166-80 Калибры-пробки гладкие ГОСТ 24853-81 Калибр – резьбовой ГОСТ 24939-81 |
| 030 | Сверлильно-фрезерно-расточная с ЧПУ |
Штангенциркуль ШЦ-III ГОСТ 166-80 Штангеглубиномер ШГ-160 ГОСТ1 62-80 Калибры-пробки гладкие ГОСТ 24853-81 Калибр – резьбовой ГОСТ 24939-81 |
| 035 | Фрезерная |
Калибры-пробки гладкие ГОСТ 24853-81 Штангенциркуль ШЦ-III ГОСТ 166-80 |
| 050 | Плоскошлифовальная | Штангенрейсмас ШР ГОСТ 164-90 |
| 055 | Круглошлифовальная |
Датчик активного контроля БВ-4100 Микрометр рычажный ГОСТ 4381-87 |
| 060 | Круглошлифовальная |
Датчик активного контроля БВ-4100 Микрометр рычажный ГОСТ 4381-87 |
| 065 | Токарная | Профилограф-профилометр А1 ГОСТ19299-73 |
| 090 | Контрольная |
Приспособление специальное для контроля биения отверстия; Профилограф-профилометр А1 ГОСТ19299-73 |
5. Размерный анализ в радиальном направлении
Для выполнения размерного анализа будем использовать упрощенный вид детали без фасок, канавок для выхода инструмента, т.е. без тех поверхностей, которые не влияют на эксплуатационные качества детали. Также исключим из рассмотрения отверстия для крепления вала к фланцу, так как заданные чертежом детали технические требования дают основание предположить, что они будут обеспечены без особого труда.
5.1 Размерные цепи и их уравнения
Уравнения операционной размерной цепи (ОРЦ) составляем из размерной схемы в радиальном направлении, основанной на плане изготовления детали. Размерная схема представляет собой графическую информацию об операционных размерах, припусках, размерах детали и заготовки. Уравнения ОРЦ записываются относительно замыкающего звена, которым может быть либо припуск, либо чертежный размер (размер детали) полученный косвенно в результате выполнения операционных размеров. Более одного замыкающего звена в уравнении быть не должно. Уравнения ОРЦ составляются по замкнутому контуру с учетом знаков увеличивающих и уменьшающих звеньев.
Уравнение номиналов в общем виде:
[A]
=
 , (5.1.)
где [A] – номинальное значение замыкающего звена;
Ai - номинальные значения составляющих звеньев;
i – порядковый номер звена;
n – число составляющих звеньев;
xi – передаточные отношения, характеризующие расположение звеньев по величине и направлению.
Для линейных цепей с параллельными звеньями передаточные звенья равны: xi = 1 (увеличивающие звенья); xi = -1 (уменьшающие звенья).
Знак составляющего звена определяем по правилу: составляющее звено является увеличивающим (xi = 1), если вектор движения по нему при обходе размерного контура противоположен вектору движения по замыкающему звену.
Число уравнений ОРЦ должно быть равно числу замыкающих звеньев. Уравнения ОРЦ в радиальном направлении имеют одну особенность: звенья-несоосности в уравнении номиналов должны иметь только положительные знаки (т. е. принимаем за худший тот случай, когда звенья-несоосности будут направлены в одну сторону с припуском).
Составим уравнения ОРЦ замыкающих звеньев в радиальном направлении. В данном случае замыкающими звеньями являются припуски и отклонения от соосности, полученные в результате выполнения операционных размеров.
Уравнение замыкающего звена:
[Е 11, 6] = Е 1140 4505 + Е 660 4505.
Уравнения замыкающих звеньев-припусков:
операция 010: [Z210-Б] = А00 + Е 200 600 + Е 610-Б 4505 + Е 210-Б 4505- А10-Б;
[Z410-Б] = Б00 + Е 400 600 + Е 610-Б 4505 + Е 410-Б 4505- Б10-Б;
[Z610-Б] = В00 - В10-Б;
операция 015: [Z215-Б] = А10-Б + Е 210-Б 4505+ Е 215-Б 4505–А15-Б;
[Z415-Б] = Б10-Б + Е 410-Б 4505+ Е 415-Б 4505–Б15-Б;
[Z615-Б] = В10-Б + Е 610-Б 4505+ Е 615-Б 4505–В15-Б;
[Z1115-А] = Е10-А + Е 1110-А 4505+ Е 1115-А 4505–Е15-А;
[Z1315-А] = Ж10-А + Е 1310-А 4505+ Е1315-А 4505–Ж15-А;
операция 020: [Z420-Б] = Б15-Б + Е 415-Б 4505+ Е 420-Б 4505–Б20-Б;
[Z620-Б] = В15-Б + Е 615-Б 4505+ Е 620-Б 4505–В20-Б;
[Z1120-А] = Е15-А + Е 1115-А 4505+ Е 1120-А 4505–Е20-А;
[Z1320-А] = Ж15-А + Е 1315-А 4505+ Е1320-А 4505–Ж20-А;
операция 055: [Z655] = В20-Б + Е 620-Б 4505+ Е 640 4505–В55;
[Z1355-А] = Ж20-Б + Е 1320-Б 4505+ Е 1340 4505–Ж55-Б;
операция 060: [Z660] = В55 + Е 655 4505+ Е 660 4505–В60-Б;
[Z1360-А] = Ж55-Б + Е 1355-Б 4505+ Е 1360 4505–Ж60-Б.
5.2 Проверка условий точности изготовления детали
Производим проверку обеспечения требований рабочего чертежа детали (по несоосности). Для этого должно соблюдаться условие корректности звеньев размерной цепи:
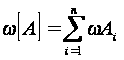 ,
(5.3.)
где Ai- погрешность i- того звена;
n- число составляющих звеньев.
Значения эксцентриситетов принимаем приближенными к значениям половины радиального биения с плана изготовления детали, для соответствующих поверхностей и операций.
Ечерт [11, 6] ≥ 11, 6];
Ечерт [11, 6]=0,04;
Ечерт [11, 6] ≥ Е 1140 4505 + Е 660 4505;
11,
6]=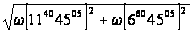 ;
0,02≥
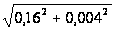 ;
0,02≥ 0,16-условие не выполняется.
Вывод: условие корректности размерных звеньев цепи не выполняется, необходимо ввести дополнительную обработку размера 2Е. Соответственно уравнение замыкающего звена размерной цепи будет выглядеть следующим образом:
[Е 11, 6] = Е 1155 4505 + Е 660 4505.
Тогда: Ечерт [11, 6] ≥ Е 1155 4505 + Е 660 4505;
11,
6]=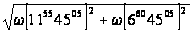 ;
0,02≥
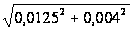 ;
0,02≥ 0,013-условие выполняется.
Вывод: условие корректности размерных звеньев цепи выполняется.
Кроме того появляется необходимость расчета дополнительного припуска на операции 055: [Z1155-Б] = Е20-Б + Е 620-Б 4505+ Е 640 4505–Е55-Б.
5.3 Расчёт радиальных припусков
Определим минимальные значения операционных припусков по формуле:
- до черновых операций (операция 010):
Zimin=(Rz.+hi-1)+с.ш.; (5.4.)
до чистовых операций (операция 015, 020):
Zimin=(Rz+h)i-1 (5.5.)
где Rz – шероховатость поверхности (с плана изготовления детали);
i- номер операции;
h- величина дефектного слоя [РАЗМ, приложение 5].
Для удобства расчетов сведем составляющие минимального припуска в таблицу 5.1.
Таблица 5.1. Составляющие минимального припуска Zmin
| Наименование операции | Установ | Шероховатость |
Дефектный слой, мм |
Смещение на заготовительной операции, мм | |
| RZ, мм | Ra, мкм | ||||
| 000 Заготовительная | - | 0,128 | 32 | 0,25 |
0,3 |
| 010 Токарная | Установ А, Установ Б | 0,05 | 12,5 | 0,1 | |
| 0,05 | 12,5 | 0,1 | |||
| 015 Токарная | Установ А | 0,0252 | 6,3 | 0,04 | |
| Установ Б | 0,0252 | 6,3 | 0,04 | ||
| 020 Токарная с ЧПУ |
Установ А |
0,01 | 2,5 | 0,03 | |
|
Установ Б |
0,01 | 2,5 | 0,03 | ||
| 055 Круглошлифовальная |
Установ А |
0,005 | 1,25 | 0,02 | |
|
Установ Б |
0,005 | 1,25 | 0,02 | ||
| 060 Круглошлифовальная |
Установ А |
0,00252 | 0,63 | 0,01 | |
|
Установ Б |
0,00252 | 0,63 | 0,01 | ||
операция 010: [Z210-Б] min = 0,128+0,25+0,3=0,678 мм;
[Z410-Б] min = 0,128+0,25+0,3=0,678 мм;
[Z610-Б] min = 0,128+0,25+0,3=0,678 мм;
операция 015: [Z215-Б] min = 0,05+0,1 = 0,15 мм;
[Z415-Б] min = 0,05+0,1 = 0,15 мм ;
[Z615-Б] min = 0,05+0,1 = 0,15 мм;
[Z1115-А] min = 0,05+0,1 = 0,15 мм;
[Z1315-А] min = 0,05+0,1 = 0,15 мм;
операция 020: [Z420-Б] min = 0,01+0,03 = 0,04 мм;
[Z620-Б] min = 0,01+0,03 = 0,04 мм ;
[Z1120-А] min = 0,01+0,03 = 0,04 мм;
[Z1320-А] min = 0,01+0,03 = 0,04 мм;
операция 055: [Z655] min = 0,005+0,02 = 0,025 мм;
[Z1155-Б] min = 0,005+0,02 = 0,025 мм;
[Z1355-А] min = 0,005+0,02 = 0,025 мм;
операция 060: [Z660] min = 0,00252+0,01 = 0,01252 мм;
[Z1360-А] min = 0,00252+0,01 = 0,01252 мм.
Рассчитаем величины колебаний операционных припусков, используя формулы:
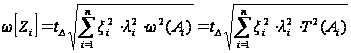 ,
при n і
4, (5.6)
где: xi – коэффициент влияния составного звена на замыкающее звено;
n – число звеньев в уравнении припуска;
tD – коэффициент риска, принимаем tD=3.0
x - коэффициент соотношения закона распределения величины Аi к закону нормального распределения. Определяется по табл. 5.2, для эксцентриситетов x = 0,127;
Таблица 5.2. Значения коэффициента l2
| Квалитет точности | Значение коэффициента l2 | Закон распределения |
| IT 5...6 | 1/3 | Равновероятностный |
| IT 7…8 | 1/6 | Симпсона |
| IT 9…12 и грубее | 1/9 | Гаусса |
При этом, если в размерную цепь входит диаметральный размер, то при подстановке в формулу (5.6) его допуск необходимо поделить на 2.
Операция 010:
ω[Z210-Б] min =
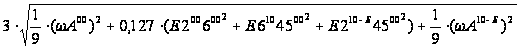 =
=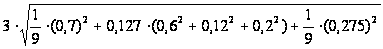 =
1,019 мм;
ω[Z410-Б] min =
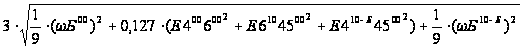 =
=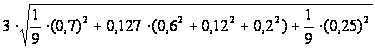 =
1,014 мм;
ω[Z610-Б]
min =
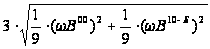 =
=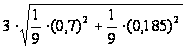 =
0,724 мм;
операция 015:
ω[Z215-Б]
min =
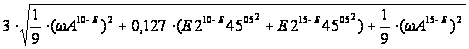 =
=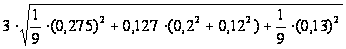 =
0,393 мм;
ω[Z415-Б]
min =
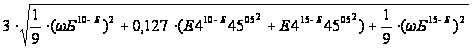 =
=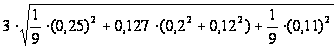 =
0,369 мм;
ω[Z615-Б]min
=
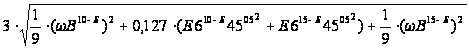 =
=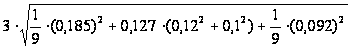 =
0,266 мм;
ω[Z1115-А]min=
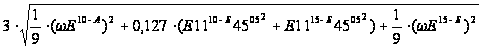 =
=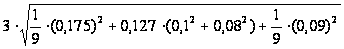 =
0,239 мм;
ω[Z1315-А]min=
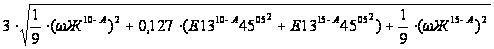 =
==
0,239 мм;
операция 020:
ω[Z420-Б]
min =
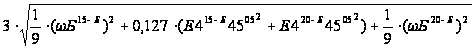 =
=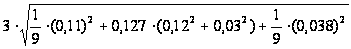 =
0,176 мм;
[Z620-Б]
min =
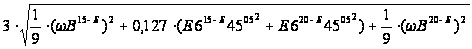 =
=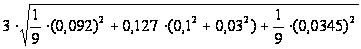 =
0,149 мм;
ω[Z1120-А]min=
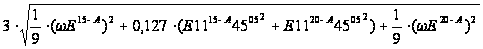 =
=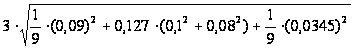 =
0,108 мм;
ω[Z1320-А]min=
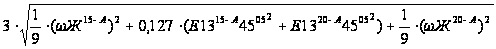 =
==
0,108 мм;
операция 055:
[Z655]
min =
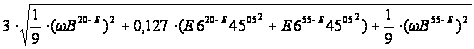 =
=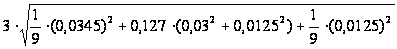 =
0,05 мм;
[Z1155-А] min =
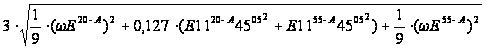 =
=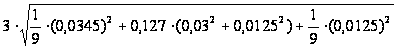 =
0,05 мм;
[Z1355-А] min =
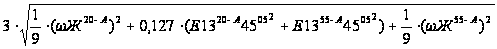 =
==
0,05 мм;
операция 060:
[Z660]
min =
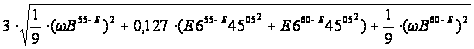 =
=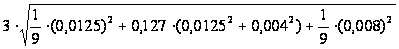 =
0,02 мм;
[Z1360-А] min =
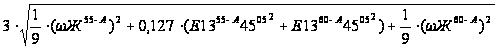 =
=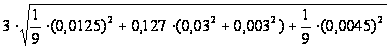 =
0,01 мм;
Определим максимальные значения операционных припусков по формуле:
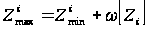 (5.7.)
Операция 010:
[Z210-Б] max = 0,678+1,019=1,697 мм;
[Z410-Б] max =0,678+1,014 =1,693 мм;
[Z610-Б] max =0,678+0,724 =1,402 мм;
Операция 015:
[Z215-Б] max = 0,15+0,393=0,543 мм;
[Z415-Б] max = 0,15+0,369=0,519 мм;
[Z615-Б] max = 0,15+0,266=0,416 мм;
[Z1115-А] max = 0,15+0,239=0,389 мм;
[Z1315-А] max = 0,15+0,239=0,389 мм;
Операция 020:
[Z420-Б] max = 0,04+0,176=0,180 мм;
[Z620-Б] max = 0,04+0,149=0,153 мм;
[Z1120-А] max = 0,04+0,108=0,112 мм;
[Z1320-А] max = 0,04+0,108=0,112 мм;
Операция 055:
[Z655] max = 0,025+0,05=0,075 мм;
[Z1155-А] max = 0,025+0,05=0,075 мм;
[Z1355-А] max = 0,025+0,05=0,075 мм;
Операция 060:
[Z660] max = 0,01252+0,02=0,03252 мм;
[Z1360-А] max = 0,01252+0,01=0,02252 мм.
Определим средние значения операционных припусков по формуле:
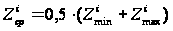 (5.8)
Операция 010:
[Z210-Б] ср = 0,5(0,678+1,697) =1,188 мм;
[Z410-Б] ср =0,5(0,678+1,693) =1,186 мм;
[Z610-Б] ср =0,5(0,678+1,402)=1,04 мм;
Операция 015:
[Z215-Б] ср = 0,5(0,15+0,543) =0,346 мм;
[Z415-Б] ср = 0,5(0,15+0,519)=0,335 мм;
[Z615-Б] ср = 0,5(0,15+0,416)=0,283 мм;
[Z1115-А] ср = 0,5(0,15+0,389)=0,269 мм;
[Z1315-А] ср = 0,5(0,15+0,389)=0,269 мм;
Операция 020:
[Z420-Б] ср = 0,5(0,04+0,180)=0,11 мм;
[Z620-Б] ср = 0,5(0,04+0,153)=0,0965 мм;
[Z1120-А] ср = 0,5(0,04+0,112)=0,076 мм;
[Z1320-А] ср = 0,5(0,04+0,112)=0,076 мм;
Операция 055:
[Z655] ср =0,5(0,025+0,075) =0,05 мм;
[Z1155-А] ср = 0,5(0,025+0,075) =0,05 мм;
[Z1355-А] ср = 0,5(0,025+0,075) =0,05 мм;
Операция 060:
[Z660] ср = 0,5(0,01252+0,03252)=0,0225 мм;
[Z1360-А] ср = 0,5(0,01252+0,02252)=0,0175 мм.
Результаты расчетов сведем в таблицу 5.3.
Таблица 5.3. Значения операционных припусков
| Припуск | Zmin | ω[Z] | Zmax | Zср |
| [Z210-Б] | 0,678 | 1,019 | 1,697 | 1,188 |
| [Z410-Б] | 0,678 | 1,014 | 1,693 | 1,186 |
| [Z610-Б] | 0,678 | 0,724 | 1,402 | 1,04 |
| [Z215-Б] | 0,15 | 0,393 | 0,543 | 0,346 |
| [Z415-Б] | 0,15 | 0,369 | 0,519 | 0,335 |
| [Z615-Б] | 0,15 | 0,266 | 0,416 | 0,283 |
| [Z1115-А] | 0,15 | 0,239 | 0,389 | 0,269 |
| [Z1315-А] | 0,15 | 0,239 | 0,389 | 0,269 |
| [Z420-Б] | 0,04 | 0,176 | 0,180 | 0,11 |
| [Z620-Б] | 0,04 | 0,149 | 0,153 | 0,0965 |
| [Z1120-А] | 0,04 | 0,108 | 0,112 | 0,076 |
| [Z1320-А] | 0,04 | 0,108 | 0,112 | 0,076 |
| [Z655] | 0,025 | 0,05 | 0,075 | 0,05 |
| [Z1155-А] | 0,025 | 0,05 | 0,075 | 0,05 |
| [Z1355-А] | 0,025 | 0,05 | 0,075 | 0,05 |
| [Z660] | 0,01252 | 0,02 | 0,03252 | 0,0225 |
| [Z1360-А] | 0,01252 | 0,01 | 0,02252 | 0,0175 |
5.4 Расчёт операционных размеров
Расчет операционных размеров производим по способу средних значений. Начнем расчет операционных размеров с тех уравнений, в которых неизвестной является одна из величин. При этом будем учитывать конечные размеры, которые нам известны, а именно:
2А15-Б=87-0,26; 2Б20-Б=63-0,076; 2В60=45-0,016
2А15-Бср=86,87 мм; 2Б20-Бср=62,962 мм; 2В60ср=44,992мм;
А15-Бср=43,435мм. Б20ср=31,481 мм. В60ср=22,496 мм.
2Е55-А=40-0,025; 2Ж60-А=30-0,009;
2Е55-Аср=39,9875 мм; 2Ж60-Аср=29,9955 мм;
Е55-Аср=19,99375мм. Ж60-Аср=14,99775мм
Значения эксцентриситетов принимаем приближенными к значениям половины радиального биения с плана изготовления детали, для соответствующих поверхностей и операций.
1) [Z215-Б] = А10-Б + Е 210-Б 4505+ Е 215-Б 4505–А15-Б;
А10-Б ср = [Z215-Б]ср + Е 210-Б 4505+ Е 215-Б 4505+А15-Б ср= 0,346+0,2+0,12+43,435=44,101 мм;
2А10-Бmax = 88,202+0,55/2=88,477мм;
2А10-Бном = 88,477-0,55 мм.
2) [Z210-Б] = А00 + Е 200 600 + Е 610-Б 4505 + Е 210-Б 4505- А10-Б;
А00 ср = [Z210-Б] ср + Е 200 600 + Е 610-Б 4505 + Е 210-Б 4505+ А10-Б ср=
1,188+0,6+0,12+0,2+44,101 = 46,209 мм;
2А00max = 92,418+1,4/2=93,118 мм;
2А00ном =
92,118 мм.
3) [Z420-Б] = Б15-Б + Е 415-Б 4505+ Е 420-Б 4505–Б20-Б;
Б15-Б ср = [Z420-Б] ср +Е 415-Б 4505+ Е 420-Б 4505+Б20-Бср= 0,11+0,03+0,12+31,481 = 31,741 мм;
2Б15-Бmax = 63,482+0,22/2=63,592 мм;
2Б15-Бном =63,592-0,22.
4) [Z415-Б] = Б10-Б + Е 410-Б 4505+ Е 415-Б 4505–Б15-Б;
Б10-Б= [Z415-Б] ср+Е 410-Б 4505+ Е 415-Б 4505+Б15-Бср = 0,335+0,2+0,12+31,741=32,396 мм;
2Б10-Бmax = 64,792+0,50/2=65,042 мм;
2Б10-Бном =65,042-0,5.
5) [Z410-Б] = Б00 + Е 400 600 + Е 610-Б 4505 + Е 410-Б 4505- Б10-Б;
Б00ср = [Z410-Б] ср+ Е 400 600 + Е 610-Б 4505 + Е 410-Б 4505+Б10-Бср = 1,186+0,6+0,12+0,2+32,396 = 34,502 мм;
2Б00max = 69,004+1,4/2=69,704 мм;
2Б00ном =
68,804
мм.
6)[Z660] = В55 + Е 655-Б 4505+ Е 660 4505–В60;
В55 ср = [Z660-Б] ср + Е 655-Б 4505+ Е 660 4505+ В60ср = 0,0225+0,0125+0,004+22,496 = 22,535 мм;
2В55 max = 45,07+0,016/2=45,078 мм;
2В55ном =45,078-0,016 мм.
7) [Z655-Б] = В20-Б + Е 620-Б 4505+ Е 640 4505–В55;
В20-Бср = [Z655-Б] ср+Е 620-Б 4505+ Е 640 4505+В55ср = 0,05+0,03+0,828+22,535 = 23,443 мм;
2В20-Б max= 46,886+0,025/2=46,8985 мм;
2В20-Бном =46,8985-0,025 мм.
8) [Z620-Б] = В15-Б + Е 615-Б 4505+ Е 620-Б 4505–В20-Б;
В15-Б ср = [Z620-Б] ср + Е 615-Б 4505+ Е 620-Б 4505+В20-Б ср = 0,0965+0,1+0,03+23,443 = 23,6695 мм;
2В15-Б max= 47,339+0,184/2=47,431мм;
2В15-Бном =47,431-0,184 мм.
9) [Z615-Б] = В10-Б + Е 610-Б 4505+ Е 615-Б 4505–В15-Б;
В10-Б ср = [Z615-Б]ср + Е 610-Б 4505+ Е 615-Б 4505+В15-Б ср = 0,283+0,12+0,1+23,6695 = 24,1725 мм;
2В10-Б max= 48,345+0,37/2=48,53мм;
2В10-Бном =48,53-0,37 мм.
10) [Z610-Б] = В00 - В10-Б;
В00 ср = [Z610-Б] ср + В10-Б ср = 1,04+48,53= 49,57 мм;
2В00 max= 49,57+1,4/2=50,27мм;
2В00ном
=49,37
мм.
11) [Z1155-А] = Е20-А + Е 620-Б 4505+ Е 640