Технологический процесс изготовления вала насоса
- полная сила притяжения детали Q в кгс:
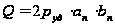 (8.31)
где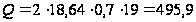
- удельная сила притяжения детали pуд, отнесенная к площади опорной поверхности детали в кгс/см2:
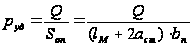 (8.32)
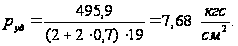
8.3 Описание конструкции и принципа работы приспособления
Магнитная плита с продольным расположением постоянных магнитов предназначена для закрепления вала при обработке на плоскошлифовальном станке. Плита состоит из корпуса 1, в котором при помощи винта 5 перемещается магнитный блок. Корпус плиты закрыт верхней адаптерной крышкой 2. На боковой стене корпуса имеются два винта 16 для регулировки по ширине. Магнитный блок состоит из магнитов 9, магнитопроводящих пластин 8, разделенных магнитоизолирующим материалом 7 и защитной плитой 6. Адаптерная крышка состоит из вставок 3, отделенных от нее диамагнитным материалом и двух упоров 11 и 12. Магнитная плита работает следующим образом. Деталь устанавливают на поверхность адаптерной крышки и при помощи рукоятки 13, закрепленной на винте 5 включают силовые магниты. Магнитные блоки перемещаются до соединения с магнитосодержащими вставками 3 адаптерной крышки, и магнитный поток выходит во внешнее пространство, замыкаясь через деталь на внешнюю крышку.
9. Расчет и проектирование режущего инструмента
9.1 Обоснование необходимости проектирования
На операциях для обработки отверстий с цековками применяются последовательно сверло и зенковка. Недостатком такого метода является низкая производительность вследствие необходимости смены инструментов.
Поэтому, основная задача проектирования – создание конструкции комбинированного инструмента для обработки отверстия с цековкой с целью устранения указанного выше недостатка. Проектирование будем вести, руководствуясь [Фельдштейн, Алексеев].
9.2 Проектирование и расчет комбинированного сверла
В качестве объекта проектирования примем сверло для обработки отверстия, используемое при обработке отверстия заготовки вала на 025 токарной операции.
Инструментальные материалы.
Так как диаметр обрабатываемого отверстия больше 8 мм проектируемое сверло будет изготавливаться из 2 частей: рабочей и присоединительной. Соединение будет обеспечиваться сваркой. Материал рабочей части – быстрорежущая сталь Р6М5, присоединительной (хвостовика) – сталь 40Х.
2. Геометрические параметры комбинированного сверла.
1) Диаметр рабочей части сверла: так как цель проектирования – разработать инструмент, обрабатывающий сразу отверстие под резьбу М12 и цековку З12/З18, рабочая часть представляет собой спиральное сверло, переходящее в зенковку. Диаметр спирального сверла: З11,2-0,043; диаметр зенковки: З11,8-0,043/З17,8-0,043.
2) Угол при вершине: 2f = 118Е, т.к. обрабатываемый материал относится к конструкционным сталям.
3) Угол наклона винтовой канавки:
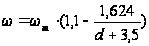 ,
(10.1)
где wт – табличное значение угла наклона, винтовой канавки [Фельдштейн];
wт = 30Е;
d – диаметр сверла, мм; d = 11,2 мм.
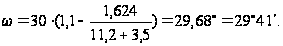
4) Задний угол:
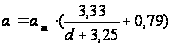 ,
(10.2)
где aт – табличное значение угла наклона, винтовой канавки [Фельдштейн];
aт = 12Е.
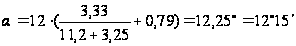 .
5) Угол наклона режущей кромки зенковки: 60Е.
3. Конструктивные элементы рабочей части.
1) Ленточка сверла: ширина ленточки сверла f = 0,7 мм [Алексеев].
2) Центральный угол канавки: v = 90Е[Фельдштейн].
3) Ширина пера:
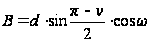 ,
(10.3)
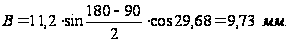
4) Толщина сердцевины сверла: k =1,8 мм [Фельдштейн].
4. Параметры присоединительной части (хвостовика).
1) Диаметр хвостовика равен диаметру конечной ступени сверла: dхв = dкон = 17,8 мм.
2) Допуск хвостовика равен допуску конечной ступени сверла: ddхв = ddкон = 0,043 мм.
3) Длина хвостовика:
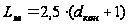 ,
(10.4)
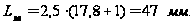
4) Конус Морзе хвостовика:
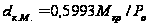 ,
(10.4)
где Мкр – крутящий момент, НЧмм;
Pp – сила, действующая вдоль сверла, Н.
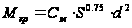 ,
(10.5)
где См – коэффициент, характеризующий обрабатываемый материал [кос2]; Cм = 345;
S – подача, мм/об; S = 0,17 мм/об;
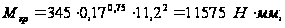
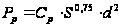 ,
(10.6)
где Сp – коэффициент, характеризующий обрабатываемый материал [кос2]; Cp = 0,0345;
S – подача, мм/об; S = 0,17 мм/об;
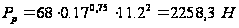 .

Общая длина сверла:
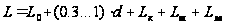 ,
(10.6)
где L0 – длина отверстия с учетом врезания и перебега, мм; L0 = 38+5 = 43 мм;
(0,3…1)d – запас для выхода стружки из отверстия, мм;
Lк – длина стружечной канавки неполной глубины, мм; Lк = 0,5d = 5,6 мм;
Lш – длина шейки, мм; Lш = 10 мм;
Lхв – длина хвостовика, мм; Lхв = 47 мм.
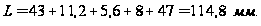
Проверка сверла на прочность.
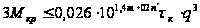 ,
(10.7)
где m = k/d, m = 0,15;
n = B/d, n = 9,73/11,2 = 0,87;
tк = 1650 МПа – предел прочности материала сверла на кручение;
q –диаметр спинки; q = 10 мм.
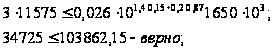
 ,
(10.8)
где K = 0,22…0,25;
F – площадь поперечного сечения рабочей части сверла;
F = 0,314d2 = 0,314Ч11,2 = 3,52 мм2;
sт – предел текучести при сжатии материала сверла; sт = 3 ГПа;
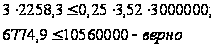
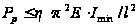 ,
(10.9)
где h - коэффициент, учитывающий завитость сверла; h = 1,67;
E – модуль упругости материала сверла; E = 225 ГПа;
Imin – моментальный момент инерции сверла; Imin = 0,0054d4 = 0,0054Ч11,2 = 0,06;
l – вылет сверла из шпинделя, мм; l = L - Lхв = 114,8 – 47 = 67,8 мм.
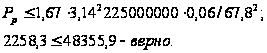
Вывод: спроектированное сверло имеет достаточный запас прочности.
Выполняем чертеж резца с указанием всех предельных отклонений и технических требований.
10. Патентные исследования повышения стойкости шлифовального круга
Задача раздела – на базе патентного поиска предложить прогрессивное техническое решение (ТР) в целях усовершенствования технологической операции и сделать вывод о возможности его использования.
10.1 Обоснование необходимости патентных исследований
В качестве объекта усовершенствования операций 55 и 60 круглошлифовальных как технологической системы примем применяемый в базовом техпроцессе режущий инструмент. Выявить прогрессивные ТР, которые могут лечь в основу усовершенствованного объекта, можно в результате патентного исследования достигнутого уровня вида техники. Использовать усовершенствованный объект можно только в том случае, если он обладает патентной чистотой в странах, где предполагается его использование. Установить, обладает ли усовершенствованный объект патентной чистотой, можно в результате его патентной экспертизы. Для решения этих задач проведем исследования достигнутого уровня вида техники и экспертизу патентной чистоты усовершенствованного объекта.
На базовом предприятии на операции 55 и 60 круглошлифовальных применяют круг шлифовальный ПП 200х32х20; 24А 25-Н С2 М1А ГОСТ 2424-83.
Это режущий инструмент, рабочая часть которого содержит классифицированные частицы абразивного материала. Твердость абразивного материала превышает твердость обрабатываемого материала. Круг состоит из связки и зерен абразивного материала. Связка влияет на геометрию рельефа рабочей поверхности инструмента, износ абразивного инструмента и параметры шероховатости обработанной поверхности. В процессе обработки каждое абразивное зерно срезает небольшой слой металла, в результате чего на поверхности детали остается царапина ограниченной длины и весьма малой площади поперечного сечения. Обработанная шлифованием поверхность детали образована совокупностью множества царапин – следов резания всех абразивных зерен, расположенных на режущей поверхности шлифовального круга.
Объект патентных исследований
Рис. 10.1
10.2 Исследование достигнутого уровня техники
Недостатком применяемого объекта является низкая стойкость круга, причинами этого могут быть:
условия резания;
недостаточная жесткость абразивных сегментов;
износ вершин абразивных зерен;
низкая прочность связки.
Таким образом, целью исследования уровня вида техники является устранение указанного недостатка путем устранения какой-либо причины, вызывающей его.
Составление регламента поиска №1
Регламент поиска определяет перечень исследуемых технических решений (ИТР), их рубрику по Международной классификации изобретений (МКИ) и индекс Универсальной десятичной классификации изобретений (УДК), страны поиска, его ретроспективность (глубину), перечень источников информации, по которым предполагается провести поиск.
Объект исследования – шлифовальный круг. Он характеризуется формой элементов, их взаимным расположением и взаимосвязью, соотношением размеров элементов. Это все признаки устройства. Следовательно, как объект патентного исследования шлифовальный круг представляет устройство.
Объект содержит следующие технические решения:
1) улучшение качества обрабатываемой поверхности;
2) повышение прочности круга;
3) повышение точности профиля круга;
4) повышение стойкости круга.
Из выявленных ТР выбираем ИТР – такие ТР, совершенствование которых может обеспечить достижение сформулированной выше цели – повышения стойкости круга.
Для определения рубрики МКИ определяем ключевое слово. «Шлифовальные круги». По «Алфавитно-предметному указателю» [18] для ключевого слова определяем предполагаемую рубрику МКИ - B24 D5.
По «Указателю к МКИ» т.2 [19 ] уточняем рубрику МКИ.
В24 D5/00 – абразивные круги с цементированными вставками или круги со вставленными абразивными брусками для обработки изделий своей периферийной частью;
B24 D5/02 - сплошные круги;
B24 D5/04 – с усиливающими элементами;
B24 D5/06 –со вставными абразивными брусками;
B24 D5/08 - с усиливающими элементами;
B24 D17- не относящиеся к вышеперечисленным кругам.
Индекс УДК определяем по «Указателю к универсальной десятичной классификации» [20];
621.9 обработка резанием;
621.9.02 режущие инструменты;
621.922.079 шлифование и полирование.
В качестве стран поиска выбираем ведущие страны в области машиностроения – Россию (СССР), Японию, США, Германию, Великобританию, Францию.
Ретроспективность (глубину) поиска устанавливаем в 7-10 лет, полагая, что наиболее прогрессивное ТР содержится в изобретениях, сделанных за последние 7-10 лет.
В качестве источников информации принимаем патентные описания, бюллетень изобретений, реферативный сборник «Изобретения стран мира» соответствующих выпусков, реферативный журнал 14А «Резание металлов. Станки и инструменты», технические журналы и книги в области мехобработки.
Данные заносим в табл. «Регламент поиска».
Таблица 10.1. Регламент поиска №1,2
Объект: шлифовальный круг
Вид исследования: 1) исследование уровня вида техники 2) исследование патентной чистоты
| Предмет поиска (ИТР) | Индексы МКИ(НКИ) и УДК | Страны поиска | Глубина поиска, лет | Источники информации |
| 1 | 2 | 3 | 4 | 5 |
| 1) Шлифовальный круг |
B24 D5/00 B24 D5/02 B24 D5/04 B24 D5/06 B24 D5/08 B24 D17 УДК 621.9 621.9.02 621.922.079 |
Россия (СССР) США Франция Япония Великобритания Германия |
10 |
патентные описания; Бюллетени изобретений РФ; Реф. сб. ВНИИПИ "Изобретения стран мира"; |
| 2) Шлифовальный круг |
B24 D5/00 B24 D5/02 B24 D5/04 B24 D5/06 B24 D5/08 B24 D17 УДК 621.9 621.9.02 621.922.079 |
Россия (СССР) США Франция Япония Великобритания Германия |
20 17 20 17 20 20 |
Реф. жур. ВИНИТИ 14 "Технология машиностроения"; Журналы "Вестник машиностроения", "Машиностроитель", "Станки и инструменты", "Изобретатель и рационализатор"; |
Патентный поиск
Просматриваем источники информации в соответствии с регламентом, табл. Выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР. По этим документам знакомимся с рефератами, аннотациями, формулами изобретений, чертежами. Сведения о ТР, имеющих отношение к ИТР, заносим в табл. 11.2.
Изучим сущность занесенных в табл. 11.2. и ТР по сведениям, содержащимся в таблицах, а также путем просмотра текстов патентных описаний, статей и т.п. Если из рассмотрения сущности ТР видно, что оно служит достижению той же цели, что ИТР (аналог ИТР), документ включаем в перечень для детального анализа. Запись об этом делаем в графе 5 таб. 10.2.
Таблица 10.2. Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи, вид и номер охранного документа, рубрика МКИ (УДК) | Автор, заявитель, страна, дата приоритета, дата публикации, название | Сущность технического решения и цель его создания | Подлежит детальному анализу при исследовании | (не подлежит) |
| достигнутого уровня | патентной чистоты | ||||
| 1. Шлифовальный круг |
РФ (СССР) а.с. № 948647 В24 D5/06// В24 D5/14 |
Прокофьев В.С. 16.09.80, 1986, Шлифовальный круг |
Шлифовальный круг по авт. свид. № 948647, отличающийся тем, что с целью повышения стойкости жестких абразивных сегментов на эл-х участках инструмента, граничащих с жесткими абразивными сегментами выполнены переходные зоны жесткости длиной L = (0,5 – 8) B, где В – толщина. | подлежит | подлежит |
| 2. Абразивный инструмент |
РФ (СССР) а.с. № 1266724 В24 D5/00 |
Промышлянский Н.М., Збитнев И.М., Ерошенко С.Е. 26.06.84, 1986, Абразивный инструмент |
Абразивный инструмент, выполненный в виде установленных на корпусе подпружиненных относительно него и расположенных с возможностью поворота в плоскости, проходящей через ось вращения инструмента, держателей абразивных элементов, отличающийся тем, что с целью повышения стойкости инструмента, абразивные элементы выполнены бочкообразной формы и установлены с возможностью вращения в держателях, при этом ось вращения в каждого абразивного элемента расположена между осью поворота держателя и осью вращения инструмента. | подлежит | подлежит |
| 3. Шлифовальный круг |
РФ (СССР) а.с. № 1263514 В24 D17/00// В24 D5/00// В24 D5/06 |
Прокофьев В.М. 15.11.82, 1986, Шлифовальный круг |
Шлифовальный круг по авт. свид. № 948649, отличающийся тем, что с целью повышения стойкости круга путем обеспечения стабилизации условий резания, крайние участки абразивных сегментов очерчены кривыми радиуса r <R, где R радиус сегмента на оси его симметрии | подлежит | подлежит |
| 4. Абразивный инструмент |
РФ (СССР) а.с. № 1305014 В24 D17/00 |
Буюкин И.М., Якимов А.В. 03.04.84, 1987, Абразивный инструмент |
Абразивный инструмент, выполненный в виде планетарной головки, шпиндель которой несет расположенные по окружности и кинематически связанные с солнечным колесом оправки, с установленными на каждой из них шлифовальным кругом, а на друшом – шестерней, отличающийся тем. Что с целью повышения стойкости инструмента, инструмент дополнительно снабжен жестко установленным на шпинделе шлифовальным кругом, периферийная поверхность которого расположена на одном уровне с периферийными участками кругов, расположенными на оправках, при этом соотношение чисел зубьев солнечного колеса и шестерни оправки равно бесконечной дроби. | подлежит | подлежит |
| 5. Абразивный инструмент |
РФ (СССР) а.с. № 1440684 В24 D17/00 |
Белов В.И., Осипенков В.И. 04.01.87, 1989, Абразивный инструмент |
Абразивный инструмент, рабочая часть которого выполнена из алмазосодержащего проката на медно-оловянистой основе, отличающийся тем, что с целью повышения стойкости инструмента на рабочей части расположен алмазно-гальванический слой, толщина которого выбрана из условия 0,15-0,8 толщины алмазосодержащего проката, а зернистость алмазного покрытия выбрана из условия 0,6-2,0 зернистости проката. | не подлежит | подлежит |
| 6. Шлифовальный круг |
РФ (СССР) а.с. № 1838085 5В24 D5/00// В24 В55/00 |
Юсупов Г.Х., Чучков Е.М., Осокин В.С. Альфонсо Зарубин Хорхе (ES) 30.03.90, 1993, Шлифовальный круг |
Шлифовальный круг, выполненный в виде корпуса, на периферии которого установлены абразивные элементы и расположены радиальные отверстия, сообщающие полость корпуса с периферийной его поверхностью, отличающийся тем, что с целью повышения стойкости круга и качества обработанной поверхности круг снабжен расположенными в полости лопастями, каждая из котротых установлена так, что одна из ее плоскостей является продолжение стенки отверстия | подлежит | подлежит |
| 7. Шлифовальный круг |
РФ (СССР) а.с. № 1838086 5В24 D5/00 |
Юсупов Г.Х., Чучков Е.М., Осокин В.С. Альфонсо Зарубин Хорхе (ES) 30.03.90, 1993, Шлифовальный круг |
Шлифовальный круг, на передней части корпуса которого образованы выступы, несущие алмазоносный слой, отличающийся тем, сто с целью повышения стойкости круга и качества обработки, круг снабжен установленной на его периферии гибкой лентой, при этом алмазоносный слой расположен на указанной ленте | подлежит | подлежит |
| 8. Сборный абразивный круг |
РФ (СССР) а.с. № 1493449 5В24 D5/06 |
Селех В.Ф., Шепелев А.А., Скрябин В.А., Петренко В.П. 26.03.87, 1989, Сборный абразивный круг |
Изобретение относится к изготовлению абразивного инструмента и позволяет повысить стойкость круга путем увеличения его жесткости. В круге, выполненном в виде корпуса с расположенными в них стяжными кольцами 5, на последних в местах их сопряжения с указанными торцовыми поверхностями абразивных брусков, выполнены кольцевые пазы 7 типа «ласточкин хвост». При этом стяжные кольца 5 установлены с возможнеостью взаимодействия посредством соединительных элементов 12, выполненных из упругого материала с абразивными брусками. В абразивных брусках пазы 10 могут быть выполнены с пазами 7 стопорных колец ил в абразивных брусках могут быть выполнены отверстия, в которых установлены соединительные элементы в виде стержней, входящих своими концами в пазы стяжных колец. | подлежит | подлежит |
| 9. Инструмент из высокоэффективного абразива |
США 5В24 D5/02 |
Frodin James E., Pellow Scott 29.03.93, 1995, Инструмент из высокоэффективного абразива |
Инструмент с режущей или шлифующей плоскостью имеет связку, в которой диспергированы абразивные зерна, состоящие из одного или нескольких компонентов из высокоэффективного абразива и нитеобразных абразивных частей из оксида алюминия с однородной ориентацией. При этом нитеобразные частицы оксида алюминия располагают главным образом вдоль 2 параллельных сторон инструмента перпендикулярно к режущей или шлифующей плоскости инструмента. | не подлежит | подлежит |
| 10. Режущий инструмент |
Япония JP7022902 5В24 D17/00 |
Мацуда Юсаку 25.01.88, 1995, Режущий инструмент | Режущий инструмент содержит проволочный элемент 12, например многожильная скрученная нержавеющая проволока, поверх которого по спирали намотана обмотка 14, например круглая проволока из нержавеющей стали, а в промежутках между витками обмотки 14 по спирали намотан режущий элемент 16, например полученная прессованием или волочением проволока из спеченной смеси металла и абразивных порошков. Инструмент прост в изготовлении, пригоден для непрерывного резания, отличается высокой механической прочностью и стойкостью. | не подлежит | подлежит |
| 11. Шлифовальный круг |
Япония JP7016883 5В24 D5/00 |
Сато Гэньити 12.12.86, 1995, Инструмент из высокоэффективного абразива |
Круг 6 из абразивных зерен на связке имеет рабочий слой 8, который оформлен в виде полосы, наклоненный к оси 9 вращения круга и сохраняющий неизменную по окружности площадь контакта с обработанной поверхностью 1, при этом поверхность слоя 8 и детали 10 параллельна оси 9 вращения круга 6. благодаря перемещению зоны резания вдоль поверхности детали ограничено тепловыделение, повышена эффективность охлаждения, что позволяет повысить скорость шлифования при повышенной стойкости круга. | подлежит | подлежит |
Эскизы аналогов объекта
Рис. 10.2
Анализ результатов поиска
Устанавливаем, какие показатели положительного эффекта желательно получить в идеальном усовершенствованном объекте. К таким показателям будем относить:
а) показатели, обеспечивающие достижения цели усовершенствованного объекта;
б) показатели, улучшающие полезные свойства объекта;
в) показатели, ослабляющие вредные свойства объекта.
Показатели положительного эффекта заносим в табл. 11.3.
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах по группе а) – от 0 до 10 баллов, по группам б) и в) – от –2 до 2 баллов. ИТР по каждому показателю выставляем оценку 0 оценки заносим в табл. 10.3. Суммируем оценки по каждому аналогу.
Таблица 10.3. Оценка преимуществ и недостатков и его аналогов
| Показатели положительного эффекта | ИТР | Аналоги | |||||||
| а.с. № 948647 | а.с. № 1266724 | а.с. № 1263514 |
а.с. № 1305014 |
а.с. № 1838085 | а.с. № 1838086 | а.с. № 1493449 |
Япония JP7016883 |
||
| а) повышение стойкости шлифовального круга | 0 | 7 | 8 | 8 | 9 | 8 | 8 | 10 | 8 |
| б)повышение удобства обслуживания | 0 | 0 | -2 | 0 | -1 | 0 | 0 | 0 | 0 |
| в)уменьшение трудоемкости изготовления | 0 | -1 | -2 | -1 | -2 | -2 | -2 | -2 | -1 |
| уменьшение сложности конструкции | 0 | 0 | -2 | -1 | -2 | 0 | -2 | -1 | -1 |
| Суммарный положительный эффект | 6 | 2 | 6 | 4 | 6 | 4 | 7 | 6 | |
10.3 Описание усовершенствованного объекта
Изобретение относится к изготовлению абразивного инструмента и позволяет повысить стойкость круга путем увеличения его жесткости. В круге, выполненном в виде корпуса с расположенными в них стяжными кольцами 5, на последних в местах их сопряжения с указанными торцовыми поверхностями абразивных брусков, выполнены кольцевые пазы 7 типа «ласточкин хвост». При этом стяжные кольца 5 установлены с возможностью взаимодействия посредством соединительных элементов 12, выполненных из упругого материала с абразивными брусками. В абразивных брусках пазы 10 могут быть выполнены с пазами 7 стопорных колец или в абразивных брусках могут быть выполнены отверстия, в которых установлены соединительные элементы в виде стержней, входящих своими концами в пазы стяжных колец.
Усовершенствованный объект
Рис. 10.3
10.4 Исследование патентной чистоты усовершенствованного объекта
Целью экспертизы патентной чистоты объекта является установление возможности его использования.
Составление регламента поиска №2
Из выявленных при составлении регламента поиска №1 ТР выбираем ИТР в зависимости от объема выпуска объекта, его стоимости и значимости ТР для объекта в целом, сроков известности ТР.
Объект содержит следующие технические решения:
1) улучшение качества обрабатываемой поверхности;
2) повышение прочности круга;
3) повышение точности профиля круга;
4) повышение стойкости круга.
Из выявленных ТР выбираем ИТР – такие ТР, совершенствование которых может обеспечить достижение сформулированной выше цели – повышения стойкости круга.
В качестве страны поиска принимаем Россию (СССР), где будет изготовляться, и использоваться объект.
Ретроспективность (глубину) поиска устанавливаем в 20 лет – срок действия патентов в РФ.
Рубрики МКИ и УДК, перечень источников информации остаются теми же, что и в регламенте №1.
Патентный поиск
Просматриваем источники информации в соответствии о регламенте №2, табл. 11.1. Сведения о ТР, имеющих отношеня к ИТР, дополнительно заносим в табл. 11.2.
Отбираем аналоги ИТР для детального анализа. Запись об этом делаем в графе 6 табл. 11.2.
Анализ результатов поиска
Выявляем существенные признаки усовершенствованного объекта и группируем их.
Заносим признаки группы а) Элементы в табл. 10.4.
Проверяем наличия каждого из признаков ИТР в каждом налоге. Наличие признака отмечаем знаком «+», отсутствие «-». Дополнительные признаки аналогов также заносим в таблицу, отсутствие их у ИТР отметим знаком «-».
Выявляем аналоги, которые содержат признаки, не использованные в ИТР.
Таблица 10.4. Существенные признаки ИТР "Шлифовальный круг" и его аналогов
| Признаки технического решения | ИТР | Аналоги | |||||||
| а.с. № 948647 | а.с. № 1266724 |
а.с. № 1263514 |
а.с. № 1305014 |
а.с. № 1838085 | а.с. № 1838086 | а.с. № 1493449 |
Япония JP7016883 |
||
|
а) Элементы: 1.Режущая часть 2. Полоса или лента 3.Сегменты 4.Другие элементы |
+ - - - |
+ - + - |
+ - - - |
+ - + - |
+ - - + |
+ - - - |
+ + - - |
+ - + + |
+ + - - |
|
б)Форма элементов: 1. Элементы бочкообразной формы 2. Пазы типа «ласточкин хвост" |
- - |
- - |
+ - |
- - |
- - |
- - |
- - |
- + |
- - |
|
в) Материалы: 1.Алмаз 2.Другие |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
+ - |
При исследовании патентной чистоты сопоставим совокупности признаков группы а) «элементы ТР», защищенных действующими патентами и ПТР. Видим, что а.с. № 1493449 содержит признаки, не использованные в ПТР. Следовательно ПТР не попадает под действие этого свидетельства.
Аналогичным образом анализируем признаки группы б) «Форма элементов». Видим, что а.с. № 1266724 и а.с. № 1493449 содержат признаки, не использованные в ПТР. Следовательно ПТР не подпадает под действие этих документов.
Таким образом, ПТР не подпадает ни под один из применяемых охранных документов России. Следовательно, объект «Шлифовальный круг» обладает патентной чистотой в отношении России.
По результатам экспертизы патентной чистоты составляем патентный формуляр на объект.
11. Научные исследования по обеспечению требуемой шероховатости боковых поверхностей шпоночного паза
11.1 Описание ситуации
Обработка шпоночного паза вала осуществляется на фрезерном станке шпоночной фрезой из быстрорежущей стали Р6М5.
Обрабатываемый материал – Сталь 30ХМ ГОСТ 4543-75, твердость 197-232 НВ.
Фрезерование – метод, при котором получается сравнительно высокая шероховатость поверхности. Трудность получения требуемой шероховатости и точности паза заставляет применять технологические приемы, к которым следует отнести фрезерование с маятниковой подачей по глубине и многопроходную обработку по ширине паза. При маятниковом фрезеровании достигается требуемая шероховатость боковых сторон шпоночного паза, однако получение требуемой точности при этом весьма затруднительно. При многопроходном фрезеровании по ширине паза может быть достигнута требуемая шероховатость и точность шпоночных пазов, однако этот метод, так же как и маятниковое фрезерование, малопроизводителен.
11.2 Анализ описанной ситуации
Установлено, что для повышения производительности и получения точности шпоночного паза необходимо применить метод фрезерования, позволяющий получить шпоночный паз сразу на полную глубину за один проход.
11.3 Разработка обобщенного технического решения (ТР)
Возникает следующая идея применить для получения шпоночного паза метод, позволяющий обработать паз сразу на полную глубину за один проход с требуемой точностью и шероховатостью.
11.4 Поиск информации
Задачей данного этапа является обеспечение достаточной полноты и достоверности исследования путем тщательного отбора и анализа патентно-технической информации.
В качестве источника информации принимаем следующую патентную документацию:
описание изобретений к авторским свидетельствам и патентам,
бюллетень изобретений РФ,
реферативный сборник ВНИИПИ,
изобретения стран мира, а также следующую техническую литературу:
реферативный журнал ВИНИТИ (14А)
журналы ''Вестник машиностроения'', ''Машиностроитель'', ''Станки и инструменты'', ''Изобретатель и рационализатор'' а также книги и работы в области обработки металлов резанием, режущего инструмента, токарной обработки.
Просматривая источники информации, отбираем такие документы, по названиям которых можно предположить, что они имеют отношение к исследуемому техническому решению (ИТР) – повышению стойкости твердосплавных пластин.
Сведения о технических решениях, имеющих отношение к ИТР, заносим в таблицу 11.1.
Таблица 11.1. Патентно-техническая документация, отобранная для анализа
| Источник | Название статьи, авторы, документ | Краткое содержание |
| Технология и новые методы повышения обработки, М. 1970 | Чистота поверхности при различных методах обработки шпоночных пазов | Чистота боковых поверхностей шпоночного паза оказывает существенное влияние на надежность посадки призматической шпонки в пазу вала. Исследуются различные методы получения чистоты поверхности пазов при различных методах обработки |
11.5 Выбор конкретного ТР
Изучив и проанализировав сущность отобранной документации по сведениям, содержащимся в графе 3 таблицы 12.1, выясняем, что для получения требуемой шероховатости и точности шпоночных пазов наиболее близким и благоприятным для выше описанной ситуации (см. п. 12.1), а так же наиболее соответствующим идее обобщенного технического решения (см. п. 12.3), является применение метода получения шпоночных пазов при помощи фрезерования с осциллированием.
Большая номенклатура валов, работающих при помощи зацепления с различными деталями машин, путем шпоночных соединений в машиностроении определяет актуальность повышения производительности их механической обработки.
Перспективным вариантом повышения производительности обработки пазов валов сразу на полную глубину за один проход является использование мерных шпоночных фрез. Геометрия их заточки показана на рис. 12.1. Фрезы имеют нулевой передний угол и задний угол 8-12Е.
Цель настоящей работы — исследование шероховатости боковых поверхностей шпоночных пазов валов при фрезеровании мерными шпоночными фрезами.
Исследования были выполнены при фрезеровании при V = 30 м/мин,при различных подачах фрезами диаметром 12 мм. Как видно из графика (рис. 12.2), шероховатость поверхности на всех подачах находится в пределах Rz = 20…40. Для уменьшения шероховатости предложена новая геометрия заточки фрез, показанная на рис. 12.3). Результаты испытаний фрез показаны на графике (рис. 12.4). Полученные результаты указывают на то, что при фрезеровании шпоночных пазов за один проход фрезами новой геометрии при скоростях резания V = 30…45 м/мин и подачах до 0,02 мм/зуб шероховатость может быть обеспечена в пределах Rz = 10…20.
Ввиду того, что указанный метод обработки требует применения мерного инструмента, который не обеспечивает стабильности размеров получаемых пазов, исследовался метод обработки с осциллированием, позволяющий использовать немерный инструмент. Сущность этого метода состоит в том, что фрезе в процессе работы придается качательное движение в направлении, перпендикулярном направлению подачи. В процессе исследования указанного метода обработки установлено, что введение качательного движения инструмента способствует снижению шероховатости боковых поверхностей шпоночных пазов. Качательное движение характеризуется величиной I – числом оборотов шпинделя n, проходящим за одно его значение:
 (11.1)
Размах качения принимается в зависимости от требуемого размера шпоночного паза:
 ,
(11.2)
где B – требуемый размер шпоночного паза;
D –