Технологический процесс изготовления вала насоса
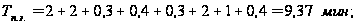
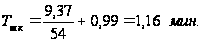
Операция 060 Круглошлифовальная.
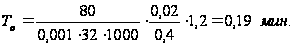
Штучно-калькуляционное время:
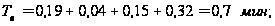
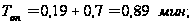
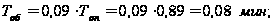
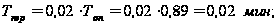
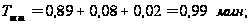
Сведем рассчитанные нормы времени в таблицу 6.8 технических норм времени:
Таблица 6.8. Технические нормы времени
| Номер и наименование операции, установа | То | Тв | ТоП | Тоб | Тпер | Тшт | Тп.з. | n | Тш.К. |
| 005 Фрезерно-центровальная | 8,627 | 0,113 | 8,74 | 0,699 | 0,175 | 9,614 | 22 | 54 | 10,02 |
| 010 Токарная |
9,79 0,776 |
1,01 1,11 |
10,8 1,886 |
0,89 | 0,25 | 13,83 | 8,5 | 54 | 13,98 |
| 015 Токарная |
3,44 0,339 |
0,91 0,91 |
4,35 1,249 |
0,39 | 0,11 | 6,099 | 8,5 | 54 | 6,26 |
| 020 Токарная с ЧПУ |
2,41 0,44 |
0,91 0,94 |
3,35 1,19 |
0,32 | 0,09 | 4,95 | 8,5 | 54 | 5,10 |
| 025 Токарная |
0,8 0,93 |
0,85 0,99 |
1,65 1,92 |
0,25 | 0,07 | 3,89 | 9,5 | 54 | 9,67 |
| 030 Сверлильно-фрезерно-расточная | 4,956 | 0,83 | 5,786 | 0,41 | 0,12 | 6,316 | 7,5 | 54 | 6,45 |
| 035 Фрезерная | 2,78 | 0,73 | 3,51 | 0,25 | 0,07 | 3,83 | 7,5 | 54 | 3,97 |
| 050 Плоскошлифовальная | 1,43 | 0,65 | 2,08 | 0,17 | 0,04 | 2,29 | 9,19 | 54 | 2,46 |
| 055 Круглошлифовальная | 0,19 | 0,70 | 0,89 | 0,08 | 0,08 | 0,99 | 9,37 | 54 | 1,16 |
| 060 Круглошлифовальная | 0,19 | 0,70 | 0,89 | 0,08 | 0,08 | 0,99 | 9,37 | 54 | 1,16 |
7. Линейная оптимизация режимов резания на токарной операции
7.1 Исходные данные
Переход
чистового
точения цилиндрических
пов. Ж46,8985-0,025
мм, Ж40,480-0,025
мм, Ж30,352-0,069
мм на токарно-винторезном
станке с ЧПУ
16К20Ф3 Резом-вставкой
для контурного
точения с углом
в плане 93є,
ТУ-2-035-892-82, Т15К6 с углом
в плане –
 =
930.
обрабатываемый материал – сталь 30ХМ;
предел
прочности
материала
инструмента =
690 МПа;
диаметр обрабатываемой поверхности – Ж46,8985-0,025 мм;
режущий инструмент – резец-вставка (ТУ-2-035-892-82); материал режущей части – Т15К6:
главный
угол в плане
–
=
930;
6) глубина резания – t = 0,13 мм;
7) оборудование – токарный - винторезный станок с ЧПУ 16К20Ф3:
7.1)
мощность
электродвигателя
 =
10 кВт;
7.2)
Подача минимальная
продольная
(минутная)
 = 3 мм/мин;
Подача
максимальная
продольная
(минутная)
 =
1200 мм/мин;
7.3)
Частота вращения
минимальная
 = 12,5 об/мин;
Частота
вращения максимальная
 =
2000 об/мин.
7.2 Расчет ограничений:
7.2.1 Ограничение по кинематике станка
а)
Рассчитаем
ограничения,
устанавливающие
связь между
расчетной
подачей и
кинематическими,
соответственно
минимальными
и максимальными,
возможностями
станка:
 >
 ,
мм/об;
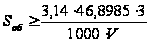 ;
 ;

 ,
мм/об;
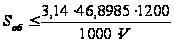 ;
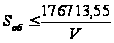 ;
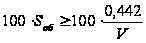 ;
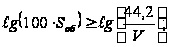
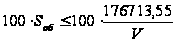 ;
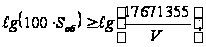
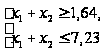 .
б)
Рассчитаем
ограничения,
устанавливающие
связь между
скоростью
резания и
кинематическими,
соответственно
минимальными
и максимальными,
возможностями
станка:
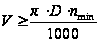 ,
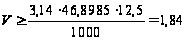 ,
 ,
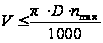
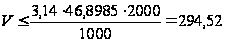
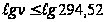
 .
7.2.2 Ограничение по мощности привода главного движения:
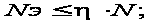 (7.1)
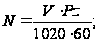 (7.2)
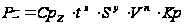
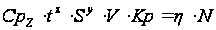
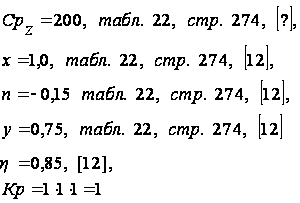
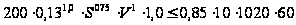
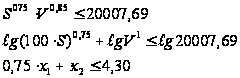
7.2.3 Ограничение по температуре в зоне резания:
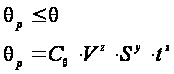 (7.3)
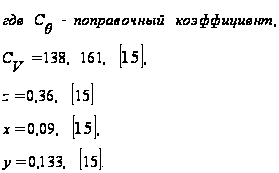
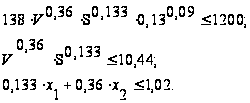
7.2.4 Ограничение по прочности инструмента:
 ,
(7.4)
где
 – напряжения,
возникающие
в процессе
обработки;
 – предел
прочности
материала
инструмента
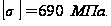
 (7.5)
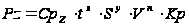
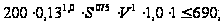
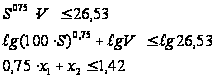
7.2.5 Ограничение по стойкости инструмента:
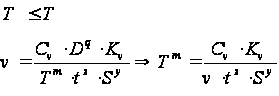 ,
где Сv=420, табл.17, стр.269[кос];
x=0.15, табл.17, стр.269[12];
y=0.2, табл.17, стр.269[12];
m=0.2, табл.17, стр.269[12];
KV=1,3.
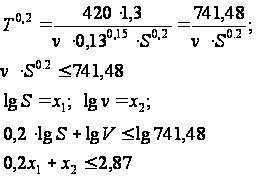
7.2.6 Расчет целевой функции
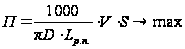 (7.6)
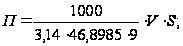
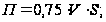
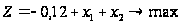
7.3 Решение графическим методом
Система ограничений:
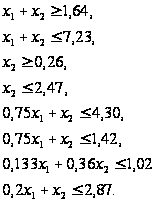 (7.7)
На графике (см. лист графической части № 05.М15.269.69.000) построим систему ограничений и целевую функцию.
Найдем оптимальную точку, т.е. ту, в которой целевая функция Z будет максимальной. Рассмотрим точки фигуры, наиболее удаленные от начала координат – точки B и C.
Определим их координаты:
т.
B:
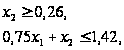

т.
С:

Найдем значение целевой функции в этих точках:
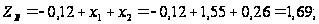
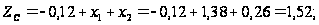
ZB®max Ю т. B – оптимальная.
Рассчитаем скорость резания и подачу, используя полученные данные:
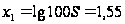
Отсюда:
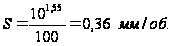
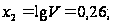
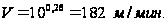
8. Расчет и проектирование станочного приспособления
Произведем описание конструкции и расчет магнитной плиты с постоянными магнитами для обработки детали на плоскошлифовальной операции.
8.1 Сбор исходных данных
Вид и материал заготовки – поковка, сталь 30ХМ ГОСТ 4543-71, твердость НRС 22…29.
Материал и геометрия инструмента – Электрокорунд белый, круг шлифовальный с односторонней выточкой 250х20х50 25А 20 С1 6 К5 35м/с 1 кл А ГОСТ 2424-75 .
Режимы резания (см. п. 6): глубина t=0,001 мм, подача S= 0,001 мм/об, скорость круга V = 30 м/с.
Тип приспособления - одноместное универсальное сборочное (УСП).
Металлообрабатывающий станок – плоскошлифовальный станок 3П732 (габариты стола 1250х320).
8.2 Расчет плиты с постоянными оксидно-бариевыми магнитами
Расчет будем вести по методике изложенной в [О.Я. Константинов Магнитная технологическая оснастка Ленинград, Машиностроение, 1974, 384 с.].
8.2.1 Назначим в качестве исходных данных основные параметры плиты
- ширина магнита bм = 19 см;
- длина магнита lм = 2 см;
- высота магнита aм = 5 см;
- толщина полюсников силового блока (стали) aст = 0,7 см;
- высота адаптерной плиты aa = 1 см;
- ширина полюса aп = 0,7 см;
- длина полюса bп = bм = 19 см;
- поперечное сечение детали в см2:
 (8.1)
где h – толщина детали, см, h = 20,45 см;
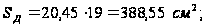
- рабочий зазор dр = 0,02 мм = 0,002 см;
- площадь поперечного сечения рабочего зазора:
 (8.2)
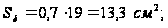
- магнитная индукция в нейтральном сечении магнита:
Bмi = 3000 Гс;
- площадь поперечного сечения магнита Sм, проходящего через lм/2:
 (8.3)
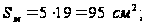
- полный магнитный поток:
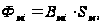 (8.4)
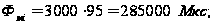
8.2.2 Расчет проводимости утечки системы
Суммарная проводимость путей потока утечки, не попадающего в сталь:
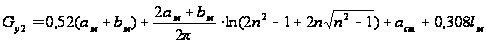 ,
(8.5)
где
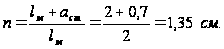
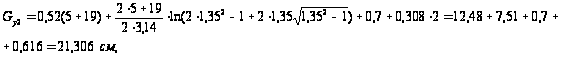
Суммарная проводимость путей потока утечки на участке адаптерной плиты:
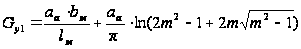 ,
(8.6)
где
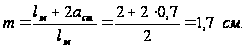
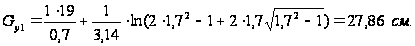
8.2.3 Расчет абсцисс кривой намагниченной системы
Поток утечки, не попадающей в сталь полюсников Фу2, в Мкс:
Фу2 = 0,1Фмi (8.7)
Фу2 = 0,1Ч3000 = 300 Гс;
- магнитный поток, проходящий по стали полюсников на участке aм:
Фст1 = Фмi - Фу2 (8.8)
Ф ст1=3000-300 = 2700 Гс;
- сопротивление стали полюсников на участке aм в 1/см:
 (8.9)
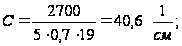
- поток утечки на участке адаптерной плиты Фу1, в Мкс:
Фу1 = 0,1Фст (8.10)
Фу1 =0,1Ч2700 = 270 Гс;
- магнитный поток, проходящий по стали полюсников адаптерной плиты, Фст2, в Мкс:
Фст2 = 0,9Фст1 (8.11)
Фст2 = 0,9Ч2700 = 2430 Гс;
- магнитное сопротивление Ry1 пути потока утечки Фу1 в 1/см:
 (8.12)
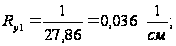
- магнитное сопротивление стали полюсников адаптерной плиты Ra в 1/см:
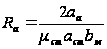 (8.13)
где mст – магнитная проницаемость стали полюсников адаптерной плиты, определяется по кривым намагничивания B = f(Н), при этом
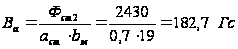
mст = 3000
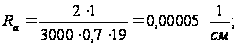
- магнитное сопротивление рабочего зазора Rd в 1/см
 (8.14)
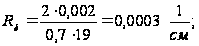
- магнитная проницаемость стали детали mд – определяется по кривой намагничивания детали, при этом
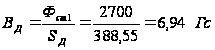
mд = 3000
- магнитное сопротивление стали детали в 1/см:
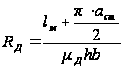 (8.15)
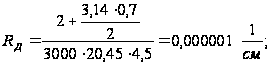
- эквивалентное сопротивление разветвленного участка цепи в зоне адаптерной плиты (между точками 1-2) Rэ в 1/см:
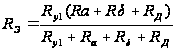 (8.16)
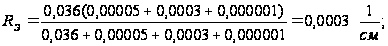
- эквивалентная проводимость разветвленного участка цепи в зоне адаптерной плиты (между точками 1-2):
 (8.17)
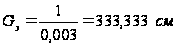
- магнитное сопротивление пути прохождения потока Rэо по системе (между точками 1-2), исключая путь с Gy2, в 1/см:
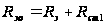 (8.18)
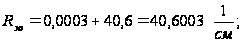
- эквивалентная проводимость пути прохождения магнитного потока 9между точками 1-2) Gэо в см:
 (8.19)
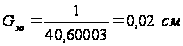
- полная проводимость магнитной системы:
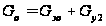 (8.20)
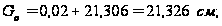
- абсцисса рассчитываемой точки кривой намагничивания Hмi в Э:
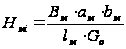 (8.21)
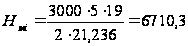 Э.
8.2.4 Расчет усилия притяжения детали
Полная проводимость элементарной магнитной системы в см:
 (8.22)
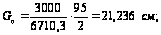
- эквивалентная проводимость пути прохождения магнитного потока (между точками 1-2) Gэо в см:
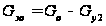 (8.23)
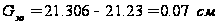 ;
- магнитный поток, проходящий по стали полюсников на участке ам в Мкс:
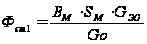 (8.24)
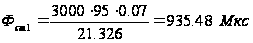
- сопротивление стали полюсников на участке aм в 1/см:
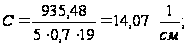
- эквивалентное сопротивление разветвленного участка цепи в зоне адаптерной плиты Rэ в 1/см:
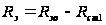 (8.25)
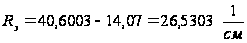 ;
- эквивалентная проводимость разветвленного участка цепи в зоне адаптерной плиты Gэ в см:
 (8.26)
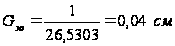
- поток утечки в зоне адаптерной плиты Фу1, в Мкс:
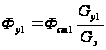 (8.27)
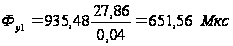
- полезный магнитный поток, проходящий по стали полюсников адаптерной плиты Фу1, в Мкс:
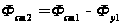 (8.28)
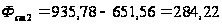 Мкс;
- магнитная индукция в рабочем зазоре Bd в Гс:
 (8.29)
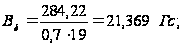
- удельная сила притяжения на полюсе:
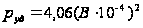 (8.30)