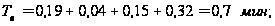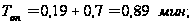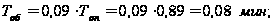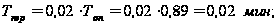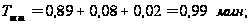Технологический процесс изготовления вала насоса
T – стойкость инструмента, мин принимаем: для установа А: T1=45 мин, , T2=30 мин, T3=90 мин; для установа Б: T1=45 мин.
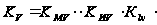 ,
(6.22)
где KMV –коэффициент, учитывающий влияние материала заготовки, табл.1;
KиV –коэффициент, учитывающий материал инструмента, табл.6[кос];
KlV –коэффициент, учитывающий глубину сверления, по табл. 31[кос];
Для установа А: переход 1- СV=7,0;q=0.40; y=0.70; m=0.20, KV=1,0
переход 2- СV=16,3; x=0,2; y=0.5; m=0.3, q=0,3;KV=0,705;
переход 3- СV=64,8; q=1,2,y=0,5; m=0,90, KV=1,0.
Для установа Б: СV=7,0;q=0.40; y=0.70; m=0.20, KV=1,0
Для
установа А:
переход 1-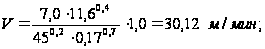
переход 2-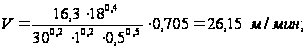 ;
переход 3-
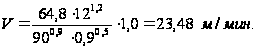
Для установа
Б:
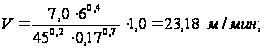
Частота вращения шпинделя:
Для установа А: переход 1- n1 = 1000Ч30,12/3,14Ч11,6= 826,9 об/мин;;
переход 2- n2 = 1000Ч26,15/3,14Ч18=462,67 об/мин;;
переход 3- n3 = 1000Ч23,48/3,14Ч12= 623,14 об/мин;
для установа Б: n1 = 1000Ч23,18/3,14Ч6= 1230 об/мин.
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей на установе А: по паспортным данным, такой частотой вращения является: nф = 800 об/мин, на установе Б nф = 1200 об/мин
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле(6.7.):
Для установа А: переход 1- Vф = 3,14·11,6·800/1000 = 29,14 м/мин;
переход 2- Vф = 3,14·18·800/1000 = 45,22 м/мин;
переход 3- Vф = 3,14·12·800/1000 = 30,14 м/мин;
Для установа Б: Vф = 3,14·6·1230/1000 = 23,17 м/мин
Операция 030 Сверлильно-фрезерно-расточная:
переход 1 (сверление), переход 2 (зенкерование), переход 3 (нарезание резьбы метчиком), переход 4 (сверление):
глубина резания:
t1 = 1,75 мм; t2 = 2.25 мм; t4 = 4 мм.
2) подача на оборот:
S1=0,07 мм/об; S2=0,5 мм/об; S3=0,9 мм/об; S3=0,14 мм/об;
Скорости резания рассчитываем по формуле (6.19) при сверлении, (6.20) при зенкеровании и (6.21) при нарезании резьбы.
T –принимаем: для T1=45 мин, T2=30 мин, T3=90 мин, T4=45 мин.
переход 1- СV=7,0;q=0.40; y=0.70; m=0.20, KV=1,0
переход 2- СV=16,3; x=0,2; y=0.5; m=0.3, q=0,3;KV=0,705;
переход 3- СV=64,8; q=1,2,y=0,5; m=0,90, KV=1,0.
переход 4 - СV=7,0;q=0.40; y=0.70; m=0.20, KV=1,0
переход
1-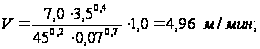
переход
2-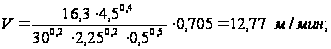
переход
3-
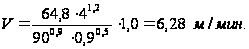
переход 4 -
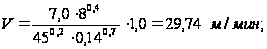
Частота вращения шпинделя:
Для установа А: переход 1- n1 = 1000Ч4,96/3,14Ч3,5= 451,3 об/мин;;
переход 2- n2 = 1000Ч12,77/3,14Ч4,5=903,75 об/мин;;
переход 3- n3 = 1000Ч6,28/3,14Ч4= 500 об/мин;
переход 4- n4 = 1000Ч29,74/3,14Ч8= 1183,9 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки поверхностей по паспортным данным, такими частотами вращения являются: nф1 = 500 об/мин; nф2 = 900 об/мин; nф3 = 500 об/мин; nф4 = 1200 об/мин.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле(6.):
Для установа А: переход 1- Vф = 3,14·3,5·500/1000 = 5,49 м/мин;
переход 2- Vф = 3,14·4,5·900/1000 = 12,7 м/мин;
переход 3- Vф = 3,14·4·500/1000 = 6,28 м/мин;
переход 4 - Vф = 3,14·8·1200/1000 = 30,14 м/мин.
переход 5, 6 (фрезерование):
глубина резания:
t = 11;
2) подача на зуб:
Sz = 0.04 мм/зуб;
скорость резания:
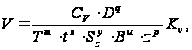 (6.24)
где СV, m, x,y – коэффициент и показатели степени при обработке фрезами, принимаем по табл. 39 [т.2ко];
B – ширина фрезерования, мм;
z – количество зубьев, шт.
,
(6.25)
где KMV –коэффициент, учитывающий влияние материала заготовки, табл.1;
KиV –коэффициент, учитывающий материал инструмента, табл.6[кос];
KlV –коэффициент, учитывающий глубину сверления, по табл. 31[кос];
 .
Стойкость фрез: Т = 80 мин.
СV=46,7;q=0,45; y=0.5; х = 0,5, m=0.33, u = 0.1, p = 0.1.
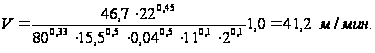
Частота вращения шпинделя:
n5,6 = 1000Ч41,2/3,14Ч22= 596 об/мин;;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей, по паспортным данным, такой частотой вращения является: nф = 600 об/мин
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле(6.7.):
Vф = 3,14·22·600/1000 = 41,44 м/мин.
Составим сводную таблицу по режимам резания:
Таблица 6.7. Сводная таблица по режимам резания
| № | Название операции | № переход, установа |
Глубина резания t, мм |
Стойкость инструмент T, мин |
Подача на оборот So, мм/об | Минутная подача Sмин = Son мм/мин | Скорость резания V, м/мин | Частота вращения шпинделя n, об/мин |
| 005 | Фрезерно-центровальная |
1 |
1 | 60 | 0,035 | 11.025 | 94,2 | 315 |
|
2 |
2 | 45 | 0,035 | 70 | 25,12 | 2000 | ||
|
010 |
Токарная |
А-1 | 3 | 60 | 0,303 | 60,6 | 57,9 | 200 |
| 2 | 1,95 | 60 | 0,378 | 75,6 | 57,9 | 200 | ||
| 3 | 3 | 60 | 0,274 | 54,8 | 57,9 | 200 | ||
| 4 | 1,75 | 60 | 0,274 | 54,8 | 57,9 | 200 | ||
| Б-1 | 1,865 | 60 | 0,49 | 269,5 | 71,15 | 550 | ||
| 2 | 1,88 | 60 | 0,49 | 269,5 | 71,15 | 550 | ||
| 3 | 0,735 | 60 | 0,37 | 203,5 | 71,15 | 550 | ||
| 015 | Токарная | А-1 | 0,5 | 60 | 0,378 | 119,07 | 91,19 | 315 |
| 2 | 0,6 | 60 | 0,274 | 86,31 | 91,19 | 315 | ||
| Б-1 | 0,76 | 60 | 0,61 | 610 | 12,8,48 | 1000 | ||
| 2 | 0,725 | 60 | 0,61 | 610 | 128,48 | 1000 | ||
|
3 |
0,55 | 60 | 0,46 | 460 | 128,48 | 1000 | ||
| 020 | Токарная с ЧПУ | А-1 | 0,13 | 60 | 0,274 | 86,31 | 86,05 | 315 |
| 2 | 0,09 | 60 | 0,378 | 119,07 | 86,05 | 315 | ||
| 3 | 0,05 | 60 | 0,378 | 119,07 | 86,05 | 315 | ||
| 4 | 2,5 | 60 | 0,378 | 119,07 | 86,05 | 315 | ||
| Б | 0,5 | 60 | 0,61 | 488 | 101,68 | 800 | ||
| 025 | Токарная | А-1 | 6 | 45 | 0,17 | 136 | 29,14 | 800 |
| 2 | - | 90 | 0,9 | 720 | 30,14 | 800 | ||
| Б | 3 | 45 | 0,11 | 132 | 23,17 | 1200 | ||
| 030 | Сверлильно-фрезерно-расточная | 1 | 1,75 | 45 | 0,07 | 35 | 5,49 | 500 |
| 2 | 2,25 | 30 | 0,5 | 450 | 12,7 | 900 | ||
| 3 | - | 90 | 0,9 | 450 | 6,28 | 500 | ||
| 4 | 4 | 45 | 0,14 | 168 | 30,14 | 1200 | ||
| 5 | 11 | 80 | 0,04 | 24 | 41,4 | 600 | ||
| 6 | 11 | 80 | 0,04 | 24 | 41,4 | 600 | ||
| 035 | Фрезерная | 1 | 4,1 | 80 | 0,0125 | 27,5 | 55,26 | 2200 |
| 2 | 1,25 | 45 | 0,03 | 60 | 15,7 | 2000 | ||
| 3 | 0,75 | 30 | 0,3 | 300 | 12,56 | 1000 | ||
| 050 | Плоскошлифовальная | 1 | 0,001 | 60 |
0,001 0,002 |
0,03 | 30 | 1000 |
| 055 | Круглошлифовальная | А | 0,001 | 60 | 0,001 | 0,03 | 30 | 1000 |
| Б | 0,001 | 60 | 0,001 | 0,03 | 30 | 1000 | ||
| 060 | Круглошлифовальная | А | 0,001 | 60 | 0,001 | 0,03 | 30 | 1000 |
| Б | 0,001 | 60 | 0,001 | 0,03 | 30 | 1000 |
6.2 Расчет технических норм времени
В серийном производстве, когда обработка заготовки идет периодически повторяющимися партиями, за норму времени принимают штучно-калькуляционное время:
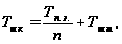 ( 6.26)
где Тп.з. – подготовительно-заключительное время, мин;
n – объем партии запуска заготовок, n=% шт;
Тшт – штучное время, мин.
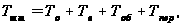 ( 6.27)
где То – основное технологическое время, мин;
Тв – вспомогательное время, мин;
Тоб – время обслуживания, мин;
Тпер – время перерывов в работе, мин.
Основное технологическое время – время, в течение которого происходит непосредственное воздействие инструмента на заготовку и изменение ее состояния. При станочной обработке:
 ( 6.27)
где Lр.х. – длина рабочего хода, мм;
i – число рабочих ходов;
Sмин – минутная подача инструмента, мм/мин.
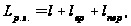 ( 6.28)
где l – длина обрабатываемого участка, мм;
lвр – длина участка врезаемого инструмента, мм;
lпер – длина участка перебега инструмента, мм.
Сумма основного и вспомогательного времени составляет оперативное время:
 ( 6.29)
При расчете основного технологического времени воспользуемся данными таблицы 6.7, вспомогательное, время обслуживания, время перерывов, подготовительно-заключительное время назначаем по [горбац]. Штучно-калькуляционное время рассчитываем только на отдельные установы.
Операция 005 Фрезерно-центровальная
переход
1:
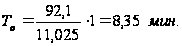
переход
2:
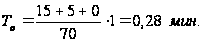
Оперативное время:
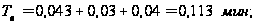
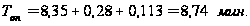
Штучно-калькуляционное время:
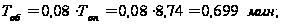
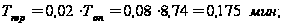
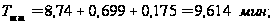
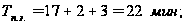
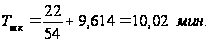
Операция 010 Токарная
Установ
А, переход 1:
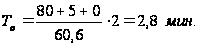
Установ
А, переход 2:
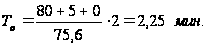
Установ
А, переход 3:
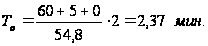
Установ
А, переход 4:
Оперативное время на установ А:
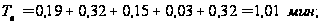
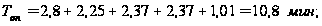
Установ
Б, переход 1:
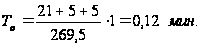
Установ
Б, переход 2:
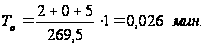
Установ
Б, переход 3:
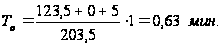
Оперативное время на установ Б:
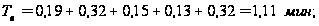
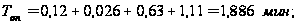
Штучно-калькуляционное время:
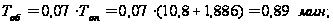
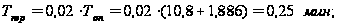
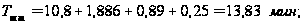
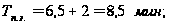
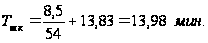
Операция 015 Токарная
Установ
А, переход 1:
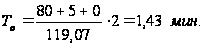
Установ
А, переход 2:
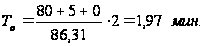
Оперативное время на установ А:
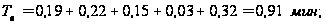
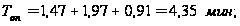
Установ
Б, переход 1:
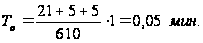
Установ
Б, переход 2:
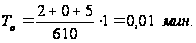
Установ
Б, переход 3:
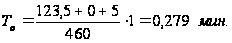
Оперативное время на установ Б:
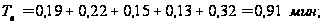
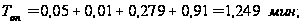
Штучно-калькуляционное время:
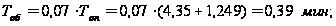
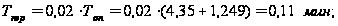
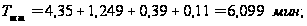
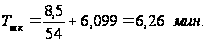
Операция 020 Токарная
Установ
А, переход 1:
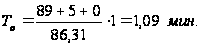
Установ
А, переход 2:
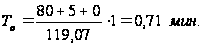
Установ
А, переход 3:
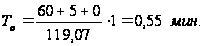
Установ
А, переход 4:
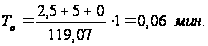
Оперативное время на установ А:
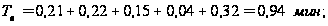
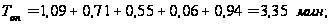
Установ
Б:
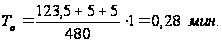
Оперативное время на установ Б:
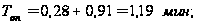
Штучно-калькуляционное время:
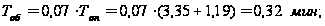
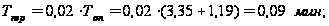
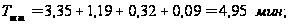
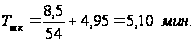
Операция 025 Токарная
Установ
А, переход 1:
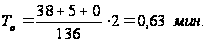
Установ
А, переход 2:
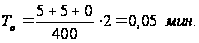
Установ
А, переход 3:
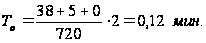
Оперативное время на установ А:
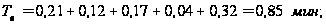
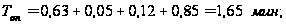
Установ
Б:
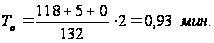
Оперативное время на установ Б:
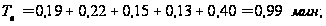
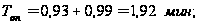
Штучно-калькуляционное время:
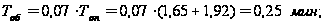
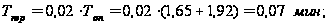
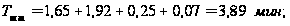
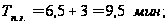
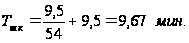
Операция 030 Сверлильно-фрезерно-расточная
переход
1:
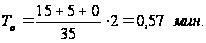
переход
2:
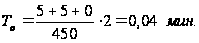
переход
3:
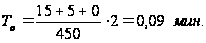
переход
4:
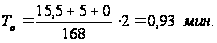
переход
5:
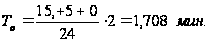
переход
6:
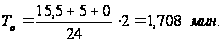
Оперативное время:
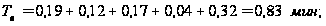
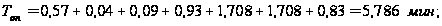
Штучно-калькуляционное время:
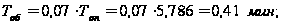
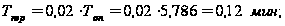
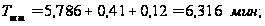
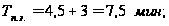
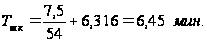
Операция 035 Фрезерная
переход
1:
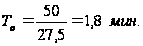
переход
2:
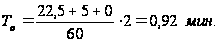
переход
3:
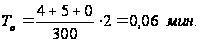
Оперативное время:
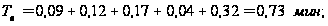
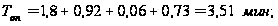
Штучно-калькуляционное время:
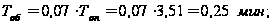
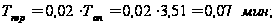
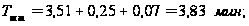
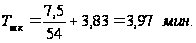
Операция 035 Плоскошлифовальная.
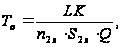 ( 2.4.36)
где n2х – число двойных ходов стола в мин;
S2х – подача на двойной ход стола, мм/дв;
К – коэффициент, учитывающий выхаживание и доводку при шлифовании К = 1,2…1,5.
Q – число одновременно обрабатываемых деталей.
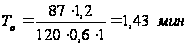 .
Штучно-калькуляционное время:
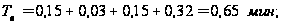
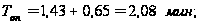
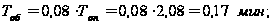
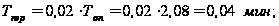
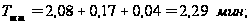
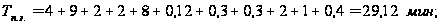
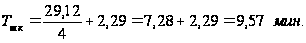
Операция 040 Круглошлифовальная.
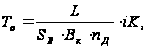 ( 2.4.37)
где Sв – вертикальная подача, мм/об;
Вк – ширина шлифовального круга, мм;
nД – частота вращения детали, об/мин;
i – число проходов инструмента,
 ( 2.4.38)
где Z – припуск на сторону, мм.
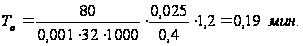
Штучно-калькуляционное время: