Технологический процесс изготовления вала насоса
Е20-Аср = [Z1155-Б] ср+ Е 1120-Б 4505+ Е 1140 4505+Е55-Б ср = 0,05+0,03+0,16+19,99375 = 20,23375
2Е20-А max= 40,4675+0,025/2=40,480мм;
2Е20-Аном =40,480-0,025 мм.
12) [Z1120-А] = Е15-А + Е 1115-А 4505+ Е 1120-А 4505–Е20-А;
Е15-А ср = [Z1120-А] ср+ Е 1115-А 4505+ Е 1120-А 4505+Е20-А ср = 0,076+0,03+0,08+20,23375 = 20,41975 мм;
2Е15-А max= 40,8395+0,18/2=40,9295мм;
2Е15-Аном =40,9295-0,18 мм.
13) [Z1115-А] = Е10-А + Е 1110-А 4505+ Е 1115-А 4505–Е15-А;
Е10-А ср = [Z1115-А] ср+ Е 1110-А 4505+ Е 1115-А 4505+Е15-А ср = 0,269 + 0,1 + 0,08 + 20,41975 = 20,86875 мм;
2Е10-А max= 41,7375+0,35/2=41,9125мм;
2Е10-Аном =41,9125-0,35 мм.
14) [Z1360-А] = Ж55-Б + Е 1355-Б 4505+ Е 1360 4505–Ж60-Б.
Ж55-Б ср =[Z1360-А] ср+ Е 1355-Б 4505+ Е 1360 4505+Ж60-Б = 0,0175+0,0125+0,003+14,99775 = 15,03075 мм;
2Ж55-Б max= 30,0615+0,009/2=30,066 мм;
2Ж55-Бном =30,066-0,009 мм.
15) [Z1355-А] = Ж20-А + Е 1320-А 4505+ Е 1340 4505–Ж55-Б;
Ж20-А ср =[ Z1355-А] ср + Е 1320-А 4505+ Е 1340 4505+Ж55-Б ср = 0,05+0,03+0,048+15,03075= 15,15875 мм;
2Ж20-А max= 30,3175+0,069/2=30,352 мм;
2Ж20-Аном =30,352-0,069 мм.
16) [Z1320-А] = Ж15-А + Е 1315-А 4505+ Е1320-А 4505–Ж20-А;
Ж15-А ср =[Z1320-А] ср + Е 1315-А 4505+ Е1320-А 4505+Ж20-А ср = 0,076 + 0,08+0,03+15,15875 = 15,26875 мм;
2Ж15-А max= 30,5375 + 0,18/2 = 30,6275 мм;
2Ж15-Аном =30,6275-0,09 мм.
17) [Z1315-А] = Ж10-А + Е 1310-А 4505+ Е1315-А 4505–Ж15-А;
Ж10-А ср =[Z1315-А] ср + Е 1310-А 4505+ Е1315-А 4505+Ж15-А ср = 0,269 + 0,1+0,08+ 15,26875 = 15,71685 мм;
2Ж10-А max= 31,4337 + 0,35/2 = 31,6087 мм;
2Ж10-Аном =31,6087-0,35 мм.
Сведем результаты расчета в таблицу 5. 4.
Таблица 5.4. Значения операционных размеров в радиальном направлении
| Обозначение | Допуски, мм | Предельные размеры, мм | Операционный размер, мм | |
| min | max | |||
| 2А 00 | 1,4 | 91,618 | 93,018 |
92,118 |
| 2Б 00 | 1,4 | 68,304 | 69,704 |
68,804 |
| 2В00 | 1,4 | 48,87 | 50,27 |
49,37 |
| 2А10-Б | 0,55 | 87,927 | 88,477 | 88,477-0,55 |
| 2Б10-Б | 0,50 | 64,542 | 65,042 | 65,042-0,5 |
| 2В10-Б | 0,37 | 48,16 | 48,53 | 48,53-0,37 |
| 2Е10-А | 0,35 | 41,5625 | 41,9125 | 41,9125-0,35 |
| 2Ж10-А | 0,35 | 31,2587 | 31,6087 | 31,6087-0,35 |
| 2А15-Б | 0,26 | 86,87 | 87,13 | 87±0,13 |
| 2Б15-Б | 0,22 | 63,372 | 63,592 | 63,592-0,22 |
| 2В15-Б | 0,184 | 47,247 | 47,431 | 47,431-0,184 |
| 2Е15-А | 0,18 | 40,7495 | 40,9295 | 40,9295-0,18 |
| 2Ж15-А | 0,18 | 30,5375 | 30,6275 | 30,6275-0,09 |
| 2Б20-Б | 0,076 | 62,924 | 63 | 63-0,076 |
| 2В20-Б | 0,069 | 46,8735 | 46,8985 | 46,8985-0,025 |
| 2Е20-А | 0,069 | 40,455 | 40,480 | 40,480-0,025 |
| 2Ж20-А | 0,069 | 30,283 | 30,352 | 30,352-0,069 |
| 2В55-Б | 0,025 | 45,062 | 45,078 | 45,078-0,016 |
| 2Е55-А | 0,025 | 39,975 | 40 | 40-0,025 |
| 2Ж55-А | 0,025 | 30,050 | 30,066 | 30,066-0,016 |
| 2В60-А | 0,016 | 44,991 | 45,025 |
45 |
| 2Ж60-А | 0,009 | 30,002 | 30,011 |
30 |


Значения всех рассчитанных припусков и операционных размеров (в окончательном виде) заносим в схему размерного анализа в радиальном направлении, а также полученные размеры заготовки проставляем на чертеже заготовки.
Размерный анализ показал, что выбранные по плану изготовления схемы базирования, способы простановки размеров и оборудование выбрано правильно и предлагаемый технологический процесс обеспечивает выполнение заданных чертежом детали размеров и технических требований. Более того, проверка замыкающих звеньев, показала, что они имеют значительный запас точности, это позволит при внедрении технологического процесса в производство несколько расширить допуски на некоторых операциях и тем обеспечить снижение трудоемкости изготовления детали.
6. Проектирование технологических операций
Задача раздела – рассчитать такие режимы резания на операции технологического процесса, которые обеспечили бы заданный выпуск деталей требуемого качества с минимальными затратами.
6.1 Выбор режимов резания
Расчет режимов резания выполним табличным способом [баранчиков] для операций 05,10,15,20,35,50,55 для операций 25 и 30– по эмпирическим зависимостям [Кос 2].
Общие исходные данные для всех операций ТП:
Деталь – вал;
Материал – сталь 30ХМА ГОСТ 4541-71 ;
Заготовка – поковка ;
Операция 005 Фрезерно-центровальная
переход 1 (фрезерование торцов 1 и 17):
глубина резания: t = 1 мм; t = 3,5 мм.
подача на оборот:
Sо= SZT ЧКSо, (6.1)
где SZT - табличная подача на зуб; по табл. 111 [бар] с учетом исходных данных определяем табличное значение подачи SZT= 0,14 мм/зуб.
КSо – общий поправочный коэффициент на подачу:
КSZ = КzR ЧКzфЧКSи, ЧКSzc (6.2)
где КzR - коэффициент, учитывающий шероховатость обработанной поверхности, по табл. 114 [бар] принимаем КzR = 0,25;
Кzф – коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 114 [бар] принимаем Кzф = 1,0;
КSи- коэффициент, учитывающий материал фрезы, по табл. 114 [бар] принимаем КSи=1,0;
КSzc - коэффициент, учитывающий шифр схемы фрезерования, по табл. 114 [бар] принимаем КSzc =1,0;
SZ= 0,14Ч0,25Ч1,0Ч1,0 = 0,035 мм/об.
3) cкорость резания определяем по формуле:
V = VтЧKv, (6.3)
где Vт – табличное значение скорости резания, по табл. 117 [бар] принимаем в зависимости от диаметра фрезы и глубины резания: Vт = 130 м/мин;
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания:
Kv = KVмЧKVиЧKVфЧKVВЧKVпЧKVо, (6.4)
где КVм – коэффициент обрабатываемости материала, по табл. 1 [бар] принимаем КVм =0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 118 [бар] принимаем КVи = 1,0;
KVВ– коэффициент, учитывающий ширину фрезерования, по табл. 129 [бар] принимаем KVВ = 1,2;
KVф– коэффициент, учитывающий конфигурацию поверхности, по табл. 118 [бар] принимаем KVф =1,0;
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 118 [бар] принимаем КVп = 0,8;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0.
V = 130Ч 0,67Ч1,0Ч1,2Ч 1,0Ч0,8= 83,6 м/мин;
Частоту вращения шпинделя определяем по формуле (6. 5):
n = 1000V/pd, (6.5)
n5 = 1000Ч83,6/3,14Ч100= 266 об/мин.
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является:
nф = 300 об/ми.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.6):
Vф = π·d·n/1000, м/мин; (6.6)
Vф = 3,14·100·300/1000 = 94.2 м/мин.
переход 2 (сверление центровых отверстий 48 и 49):
глубина резания: t = 2 мм;
подача на оборот:
Подачу на оборот расчитываем по формуле (6.7): . Sо=SОтЧКSо, (6.7)
где SОт - табличная подача на оборот, SОT= 0,07 мм/об;
КSо – общий поправочный коэффициент на подачу:
КSо = КSlЧ KSжЧКSиЧKSdЧ KSм, (6.8)
КSl- коэффициент, учитывающий глубину сверления, по табл. 65 [бар] принимаем КSl=1,0;
КSЖ- коэффициент, учитывающий глубину сверления, по табл. 65 [бар] принимаем КSЖ=1,0;
КSи - коэффициент, учитывающий материал инструмента, по табл. 65 [бар] принимаем КSи = 1,0;
КSd - коэффициент, учитывающий тип отверстия, по табл. 65 [бар] принимаем КSd = 0.5;
КSм – коэффициент, учитывающий группу обрабатываемого материала и группу подач, по табл. 65 [бар] принимаем КSм = 1,0;
Sо= 0,07Ч1,0Ч1,0Ч1,0Ч0,5 Ч1,0= 0,035 мм/об.
Скорость резания определяем по формуле (6.9):
V = VтЧKv, (6.9)
где Vт – табличное значение скорости резания, по табл. 66 [бар] принимаем в зависимости от диаметра сверла и подачи: Vт = 46 м/мин,
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания, определяем по формуле (6.10):
Kv = KVмЧKVиЧKVmЧKVжЧKVпЧKVо ЧKVφ, (6.10)
КVм – коэффициент обрабатываемости материала, по табл. 67 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий стойкость инструмента, по табл. 67 [бар] принимаем КVи = 0,91;
KVm– коэффициент, учитывающий фактическую стойкость инструмента, по табл. 67 [бар] принимаем КVm = 1,0;
KVd– коэффициент, учитывающий обрабатываемого отверстия, по табл. 67 [бар] принимаем KVd = 0,9;
KVl– коэффициент, учитывающий длину сверления, по табл. 67 [бар] принимаем КVl = 1.0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0.
V1 = 46Ч 0,67Ч0,91Ч1,0 0,9Ч1,0Ч1,0= 25,24 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч25,24/3,14Ч4= 2009,5 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 2000 об/мин.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.3.):
Vф = 3,14·4·2000/1000 = 25,12 м/мин.
Операция 010 Токарная
Установ А (наружное точение торцов 46 и 50, шеек 11 и 131)
1) глубина резания: tА1 = tА3 = 3 мм; tА2 = 1,95 мм; tА4 = 1,75 мм.
2) подача на оборот по формуле (6.7):
SОT1= SОT2= SОT3= SОT4=0,38 мм/об;
КSо – общий поправочный коэффициент на подачу:
КSо = КSпЧКSиЧKSфЧKSзЧKSжЧKSм, (6.11)
где КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1 = 0,8; КSп2-4 = 1,0;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 010 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1-2=0,62; КSж3-4=0,45;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо1= 0,38Ч0,8Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,303 мм/об.
Sо2= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,378 мм/об.
Sо3,4= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,45Ч1,07 = 0,274 мм/об.
3) скорость резания определяем по формуле:
V = VтЧKv, (6.12)
где Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт1,3 = 182 м/мин, Vт2,4 = 192 м/мин (установ Б);
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания:
Kv = KVмЧKVиЧKVmЧKVжЧKVпЧKVо ЧKVφ, (6.13)
где КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж1,2 =0,61; КVж3,4 =0,45
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп1 = 0,85; КVп2-4 = 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V1 = 182Ч 0,67Ч1,0Ч1,0Ч0,61Ч0,85Ч1,0Ч0,81= 51,21 м/мин;
V2 = 192 0,67Ч 1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81 = 63,56 м/мин,
V3 = 182 0,67Ч 1,0Ч1,0Ч0,45Ч1,0Ч1,0Ч0,81 = 44,45 м/мин,
V4 = 192 0,67Ч 1,0Ч1,0Ч0,45Ч1,0Ч1,0Ч0,81 = 46,89 м/мин,
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч51,21/3,14Ч92,2= 176,89 об/мин;
n2 = 1000Ч63,56 /3,14Ч92,2 = 219,54 об/мин;
n2 = 1000Ч44,45 /3,14Ч92,2 = 153,54 об/мин;
n2 = 1000Ч46,89 /3,14Ч92,2 = 161,96 об/мин.
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 200 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·92,2·200/1000 = 57,9 м/мин;
Установ Б (наружное точение 4 и 6, торцов 3 и 5), переходы 1,2,3
глубина резания:
tБ1 = 1,865 мм; tБ2 = 1,88 мм; tБ3 = 0,735 мм.
2) подача на оборот по формуле (6.7):
SОT1= SОT2= SОT3 =0,46 мм/об;
КSо – общий поправочный коэффициент на подачу:
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1-3 = 0,8;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 010 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1-2=0,83; КSж3=0,62;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо1= 0,46Ч0,8Ч1,5Ч1,0ЧЧ0,83Ч1,07 = 0,49 мм/об.
Sо2= 0,46Ч0,8Ч1,5Ч1,0ЧЧ0,83Ч1,07 = 0,49 мм/об.
Sо3= 0,46Ч0,8Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,37 мм/об.
скорость резания:
Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт1,2 = 190 м/мин, Vт3 =202 м/мин.
КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж1,2 =0,82; КVж3=0,61
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп1-3 = 0,85;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V1 = 190Ч 0,67Ч1,0Ч1,0Ч0,82Ч0,85Ч1,0Ч0,81= 71,87 м/мин;
V2 = 202 0,67Ч 1,0Ч1,0Ч0,82Ч0,85Ч1,0Ч0,81 = 76,41 м/мин,
V3 = 202 0,67Ч 1,0Ч1,0Ч0,61Ч0,85Ч1,0Ч0,81 = 56,84 м/мин,
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч71,87/3,14Ч41,2= 555,54 об/мин;
n2 = 1000Ч76,41/3,14Ч41,2 = 590,64 об/мин;
n3 = 1000Ч56,84/3,14Ч41,2 = 439,37об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 550 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·41,2·550/1000 = 71,15 м/мин.
Операция 015 Токарная
Установ А (наружное точение торцов 46 и 50, шеек 11 и 131)
1) глубина резания: t1 = 0,5 мм; t2 = 0,6 мм.
2) подача на оборот по формуле (6.7):
SОT1= SОT2 =0,38 мм/об;
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1,2 = 1,0;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 015 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1=0,62; КSж2=0,45;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо1= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,378 мм/об.
Sо2= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,45Ч1,07 = 0,274 мм/об.
3) скорость резания определяем по формуле (6.12):
Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт1,2 = 239 м/мин,
КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж1 =0,61; КVж2 =0,45
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп1,2= 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V1 = 239Ч 0,67Ч1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81= 79,12 м/мин;
V2 = 239Ч 0,67Ч1,0Ч1,0Ч0,45Ч1,0Ч1,0Ч0,81= 58,36 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч79,12/3,14Ч88,5= 273,29 об/мин;
n2 = 1000Ч58,36 /3,14Ч88,5 = 201,58 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 315 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·88,5·315/1000 = 91,19 м/мин;
Установ Б (наружное точение 4 и 6, торцов 3 и 5), переходы 1,2,3
глубина резания:
t1 = 0,76 мм; t2 = 0,725 мм; t3 = 0,55 мм.
2) подача на оборот по формуле (6.7):
SОT1= SОT2= SОT3 =0,46 мм/об;
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1-3 = 1,0;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 015 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1-2=0,83; КSж3=0,62;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо1= 0,46Ч1,0Ч1,5Ч1,0ЧЧ0,83Ч1,07 = 0,61 мм/об.
Sо2= 0,46Ч1,0Ч1,5Ч1,0ЧЧ0,83Ч1,07 = 0,61 мм/об.
Sо3= 0,46Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,46 мм/об.
скорость резания:
Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт1,2 = 202 м/мин, Vт3 =223 м/мин.
КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж1,2 =0,82; КVж3=0,61
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп1-3 = 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V1 = 202Ч 0,67Ч1,0Ч1,0Ч0,82Ч1,0Ч1,0Ч0,81= 89,89 м/мин;
V2 = 202 0,67Ч 1,0Ч1,0Ч0,82Ч1,0Ч1,0Ч0,81 = 89,89 м/мин,
V3 = 223 0,67Ч 1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81 = 121,02 м/мин,
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч89,89/3,14Ч40,92= 699,59 об/мин;
n2 = 1000Ч89,89/3,14Ч40,92 = 699,59 об/мин;
n3 = 1000Ч121,02/3,14Ч40,92 = 941,87 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 1000 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·40,92·1000/1000 = 128,48 м/мин.
Операция 020 Токарная с ЧПУ
Установ А (наружное точение торцов 46,12, 9 и 50, шеек 11,10 и 13)
1) глубина резания: t1 = 0,13 мм; t2 = 0,09 мм, t3 = 0,05 мм; t4 = 2,5 мм.
2) подача на оборот по формуле (6.7):
SОT1= SОT2 = SОT3= SОT4 =0,38 мм/об;
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1,2 = 1,0;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 020 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1=0,45; КSж2-4=0,62;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо1= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,45Ч1,07 = 0,274 мм/об.
Sо2= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,378 мм/об.
Sо3= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,378 мм/об.
Sо4= 0,38Ч1,0Ч1,5Ч1,0ЧЧ0,62Ч1,07 = 0,378 мм/об.
3) скорость резания определяем по формуле (6.12):
Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт1-3 = 239 м/мин, Vт4 = 197 м/мин.
КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж1 =0,45; КVж2-4 =0,61
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп1,2= 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V1 = 239Ч 0,67Ч1,0Ч1,0Ч0,45Ч1,0Ч1,0Ч0,81= 58,36м/мин;
V2 = 239Ч 0,67Ч1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81= 79,12м/мин;
V3 = 239Ч 0,67Ч1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81= 79,12 м/мин;
V4 = 197Ч 0,67Ч1,0Ч1,0Ч0,61Ч1,0Ч1,0Ч0,81= 65,21 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч58,36/3,14Ч87= 213,63 об/мин;
n2 = 1000Ч79,12 /3,14Ч87 = 289,62 об/мин;
n3 = 1000Ч79,12/3,14Ч87= 289,62 об/мин;
n4 = 1000Ч65,21 /3,14Ч87 = 238,7 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 315 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·87·315/1000 = 86,05 м/мин;
Установ Б (наружное точение 4 и 6, торцов 3 и 5), переход 1
глубина резания:
t = 0,5 мм;
2) подача на оборот по формуле (6.7):
SОT= 0,46 мм/об;
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности по табл. 30 [бар] принимаем КSп1 = 1,0;
КSи– коэффициент, учитывающий материал инструмента, по табл. 30 [бар] принимаем КSи = 1,5;
KSф– коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 30 [бар] принимаем КSф = 1,0;
KSз– коэффициент, учитывающий влияние закалки, принимаем равным 1,0- т.к. термическая обработка происходит после 020 операции;
KSж– коэффициент, учитывающий жесткость технологической системы, по табл. 30 [бар] принимаем КSж1=0,83;
KSм– коэффициент, учитывающий материал обрабатываемой детали, по табл. 30 [бар] принимаем КSм = 1,07;
Sо= 0,46Ч1,0Ч1,5Ч1,0ЧЧ0,83Ч1,07 = 0,61 мм/об.
скорость резания:
Vт – табличное значение скорости резания, по табл. 36 [бар] принимаем в зависимости от Sо: Vт =223 м/мин.
КVм – коэффициент обрабатываемости материала, по табл. 37 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 37 [бар] принимаем КVи =1,0;
KVm– коэффициент, учитывающий вид обработки, по табл. 37 [бар] принимаем КVm = 1,0;
KVж– коэффициент, учитывающий жесткость технологической системы, по табл. 37 [бар] принимаем КVж =0,82;
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 35 [бар] принимаем КVп = 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ– коэффициент, учитывающий влияние угла в плане, по табл. 37 [бар] принимаем KVφ=0,81.
V = 223Ч 0,67Ч1,0Ч1,0Ч0,82Ч1,0Ч1,0Ч0,81= 99,23 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч99,23/3,14Ч40,48= 780,68 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 800 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3):
Vф = 3,14·40,48·800/1000 = 101,68 м/мин.
Операция 035 Фрезерная
переход 1 (фрезерование паза 14,15):
глубина резания: t = 4,1 мм;
подача на оборот:
по табл. 111 [бар] с учетом исходных данных определяем табличное значение подачи SZT= 0,05 мм/зуб.
КzR - коэффициент, учитывающий шероховатость обработанной поверх-ности, по табл. 114 [бар] принимаем КzR = 0,25;
Кzф – коэффициент, учитывающий форму обрабатываемой поверхности, по табл. 114 [бар] принимаем Кzф = 1,0;
КSи- коэффициент, учитывающий материал фрезы, по табл. 114 [бар] принимаем КSи=1,0;
КSzc - коэффициент, учитывающий шифр схемы фрезерования, по табл. 114 [бар] принимаем КSzc =1,0;
SZ= 0,05Ч0,25Ч1,0Ч1,0 = 0,0125 мм/об.
3) cкорость резания определяем по формуле:
Vт – табличное значение скорости резания, по табл. 128 [бар] принимаем в зависимости от диаметра фрезы и глубины резания: Vт = 69 м/мин;
КVм – коэффициент обрабатываемости материала, по табл. 1 [бар] принимаем КVм =0,67;
КVи– коэффициент, учитывающий материал инструмента, по табл. 118 [бар] принимаем КVи = 1,0;
KVВ– коэффициент, учитывающий ширину фрезерования, по табл. 129 [бар] принимаем KVВ = 1,2;
KVф– коэффициент, учитывающий конфигурацию поверхности, по табл. 118 [бар] принимаем KVф =1,0;
KVп– коэффициент, учитывающий состояние обрабатываемой поверхности, по табл. 118 [бар] принимаем КVп = 1,0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0.
V = 69Ч 0,67Ч1,0Ч1,2Ч 1,0Ч1,0= 55,48 м/мин;
Частоту вращения шпинделя определяем по формуле (6. 5):
n5 = 1000Ч55,48/3,14Ч8= 2208,6 об/мин.
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является:
nф = 2200 об/мин.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.6):
Vф = 3,14·8·2200/1000 = 55,26 м/мин.
переход 2 (сверление отверстия 35):
глубина резания: t = 1,25 мм.
подача на оборот:
Подачу на оборот рассчитываем по формуле (6.7): .
SОт - табличная подача на оборот, SОT= 0,06 мм/об;
КSl- коэффициент, учитывающий глубину сверления, по табл. 65 [бар] принимаем КSl=1,0;
КSЖ- коэффициент, учитывающий жесткость технологической системы, по табл. 65 [бар] принимаем КSЖ=1,0;
КSи - коэффициент, учитывающий материал инструмента, по табл. 65 [бар] принимаем КSи = 1,0;
КSd - коэффициент, учитывающий тип отверстия, по табл. 65 [бар] принимаем КSd = 0.5;
КSм – коэффициент, учитывающий группу обрабатываемого материала и группу подач, по табл. 65 [бар] принимаем КSм = 1,0;
Sо= 0,06Ч1,0Ч1,0Ч1,0Ч0,5 Ч1,0= 0,03 мм/об.
Скорость резания определяем по формуле (6.9):
Vт – табличное значение скорости резания, по табл. 66 [бар] принимаем в зависимости от диаметра сверла и подачи: Vт = 81 м/мин,
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания, определяем по формуле (6.10):
КVм – коэффициент обрабатываемости материала, по табл. 67 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий стойкость инструмента, по табл. 67 [бар] принимаем КVи = 0,91;
KVm– коэффициент, учитывающий фактическую стойкость инструмента, по табл. 67 [бар] принимаем КVm = 1,0;
KVd– коэффициент, учитывающий диаметр обрабатываемого отверстия, по табл. 67 [бар] принимаем KVd = 0,9;
KVl– коэффициент, учитывающий длину сверления, по табл. 67 [бар] принимаем КVl = 1.0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0.
V = 81Ч 0,67Ч0,91Ч1,0 0,9Ч1,0Ч1,0= 44,44 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч44,44/3,14Ч2,5= 5661 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 2000 об/мин.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.3.):
Vф = 3,14·2,5·2000/1000 = 15,7 м/мин.
переход 3 (зенкерование отверстия 35):
глубина резания: t = 0,75 мм.
подача на оборот:
Подачу на оборот рассчитываем по формуле (6.7): .
SОт - табличная подача на оборот, SОT= 1,5 мм/об;
КSd - коэффициент, учитывающий тип отверстия, по табл. 65 [бар] принимаем КSd = 0.5;
КSм – коэффициент, учитывающий группу обрабатываемого материала и группу подач, по табл. 65 [бар] принимаем КSм = 0,40;
Sо= 1,5Ч0,5Ч0,40= 0,3 мм/об.
Скорость резания определяем по формуле (6.9):
Vт – табличное значение скорости резания, по табл. 66 [бар] принимаем в зависимости от диаметра сверла и подачи: Vт = 22 м/мин,
KV – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания, определяем по формуле (6.10):
КVм – коэффициент обрабатываемости материала, по табл. 67 [бар] принимаем КVм = 0,67;
КVи– коэффициент, учитывающий стойкость инструмента, по табл. 67 [бар] принимаем КVи = 0,91;
KVm– коэффициент, учитывающий фактическую стойкость инструмента, по табл. 73 [бар] принимаем КVm = 1,0;
KVd– коэффициент, учитывающий диаметр обрабатываемого отверстия, по табл. 73 [бар] принимаем KVd = 0,9;
KVп– коэффициент, учитывающий состояние поверхности отверстия, по табл. 75 [бар] принимаем КVl = 1.0;
KVо– коэффициент, учитывающий влияние СОЖ, КVо = 1,0.
V = 22Ч 0,67Ч0,91Ч1,0 0,9Ч1,0Ч1,0= 12,07 м/мин;
Частоту вращения шпинделя определяем по формуле (6.2):
n1 = 1000Ч12,07/3,14Ч4= 961 об/мин;
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 1000 об/мин.
Определим фактическую скорость резания согласно принятой частоте вращения шпинделя по формуле (6.3.):
Vф = 3,14·4·1000/1000 = 12,56 м/мин.
Операция 35 Плоскошлифовальная
Переход 1 (плоское шлифование):
а) глубина резания: t = 0,001 мм;
б) поперечная подача:
SВ=SВтЧКSВ, (6.14)
вертикальная подача:
St=StтЧКSt, (6.15)
KSB (KSt) = KMЧKНЧKВЧKDЧKTЧKlT Kl, (6.16)
где SВт – табличное значение вертикальной подачи;
Stт – табличное значение поперечной подачи;
Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КН - коэффициент, учитывающий ширину детали, КН =0,63;
КВ– коэффициент, учитывающий диаметр шлифовального круга, КВ = 0,5;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 0,5;
KT – коэффициент, учитывающий стойкость круга KT = 0,74;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
Kl – коэффициент, учитывающий длину обрабатываемой поверхности, Kl =0,85;
KSB = 1,0Ч1,0Ч0,63Ч0,5Ч0,74Ч0,75 Ч0,85=0,15
SВ=0,004Ч0,15=0,001мм.
St=0,013Ч0,15=0,002 мм.
в) скорость резания:
V= 30 м/с.
Операция 055 Круглошлифовальная.
Установ А и Б (круглое наружное шлифование):
а) глубина резания: t = 0,001 мм;
б) радиальная подача:
St=StТЧКSt, (6.17)
KSt = KMЧKRЧKDЧ KVкЧ KTЧKlT Kh, (6.18)
где Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КR - коэффициент, учитывающий ширину детали, КН =0,85;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 0,42;
KVк – коэффициент, учитывающий скорость круга, KVк = 1,0;
KT – коэффициент, учитывающий стойкость круга, KT = 0,74;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
Kh – коэффициент, учитывающий припуск на обработку, Kh =1,16;
KSt = 1,0Ч0,85Ч0,42Ч0,74Ч0,7Ч1,16 =0,21.
St=0,003Ч0,21=0,001 мм.
в) скорость резания:
V= 30 м/с.
г) частота вращения шпинделя:
n = 1000 об/мин.
Операция 055 Круглошлифовальная.
Установ А и Б (круглое наружное шлифование):
а) глубина резания: t = 0,001 мм;
б) радиальная подача:
Kм– коэффициент, учитывающий материал обрабатываемой детали;
Км = 1,0;
КR - коэффициент, учитывающий ширину детали, КН =0,85;
КD– коэффициент, учитывающий диаметр шлифовального круга, КD = 0,42;
KVк – коэффициент, учитывающий скорость круга, KVк = 1,0;
KT – коэффициент, учитывающий стойкость круга, KT = 0,74;
KlT – коэффициент, учитывающий точность обработки, KlT = 0,75;
Kh – коэффициент, учитывающий припуск на обработку, Kh =1,16;
KSt = 1,0Ч0,85Ч0,42Ч0,74Ч0,7Ч1,16 =0,21.
St=0,003Ч0,21=0,001 мм.
в) скорость резания:
V= 30 м/с.
г) частота вращения шпинделя:
n = 1000 об/мин.
Расчет режимов резания на 025 и 030 операцию ведем по [Косилова 2].
Операция 025 Токарная
Установ А: переход 1 (сверление отв.), переход 2 (зенкерование), переход 3 (нарезание резьбы метчиком); установ Б: переход 1 (сверление):
глубина резания:
для установа А: t1 = 6 мм; t2 = 1 мм;
для установа Б: t = 3 мм;
2) подача на оборот:
для установа А: S1=0,17 мм/об; S2=0,5 мм/об; S3=0.9 мм/об;
для установа Б: S1=0,11 мм/об
Скорость резания по формуле при сверлении V, м/мин:
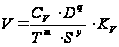 , (6.19)
Скорость резания по формуле при зенкеровании V, м/мин:
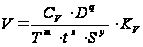 ,
(6.20)
Скорость резания по формуле при нарезании резьбы метчиком V, м/мин:
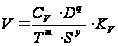 ,
(6.21)
где СV, m, x,y – коэффициент и показатели степени при обработке сверлами, зенкерами, нарезании резьбы метчиком, принимаем по табл. 49,29